Anwendbare Objekte zuerst prüfen
Tabletten, Kapseln, regelmäßige Kleinteile oder orientierbar in Blister einlegbare Produkte; Form, Lage und Oberfläche nach Muster bestätigt
Blisterformen, Siegeln und Stanzen
Die vollautomatische Blisterverpackungsmaschine integriert Erwärmung und Formung des Trägermaterials, Produktzuführung, Heißsiegeln des Deckelmaterials, Chargennummer oder Kennzeichnung, Transport und Stanzen in einem kontinuierlichen Prozess. Blistertiefe, Produktzuführung, Materialkompatibilität und Siegelqualität müssen mit echten Mustern verifiziert werden. Sichtprüfung, automatische Zuführung und nachgelagerte Kartonierung sind projektabhängig optional.
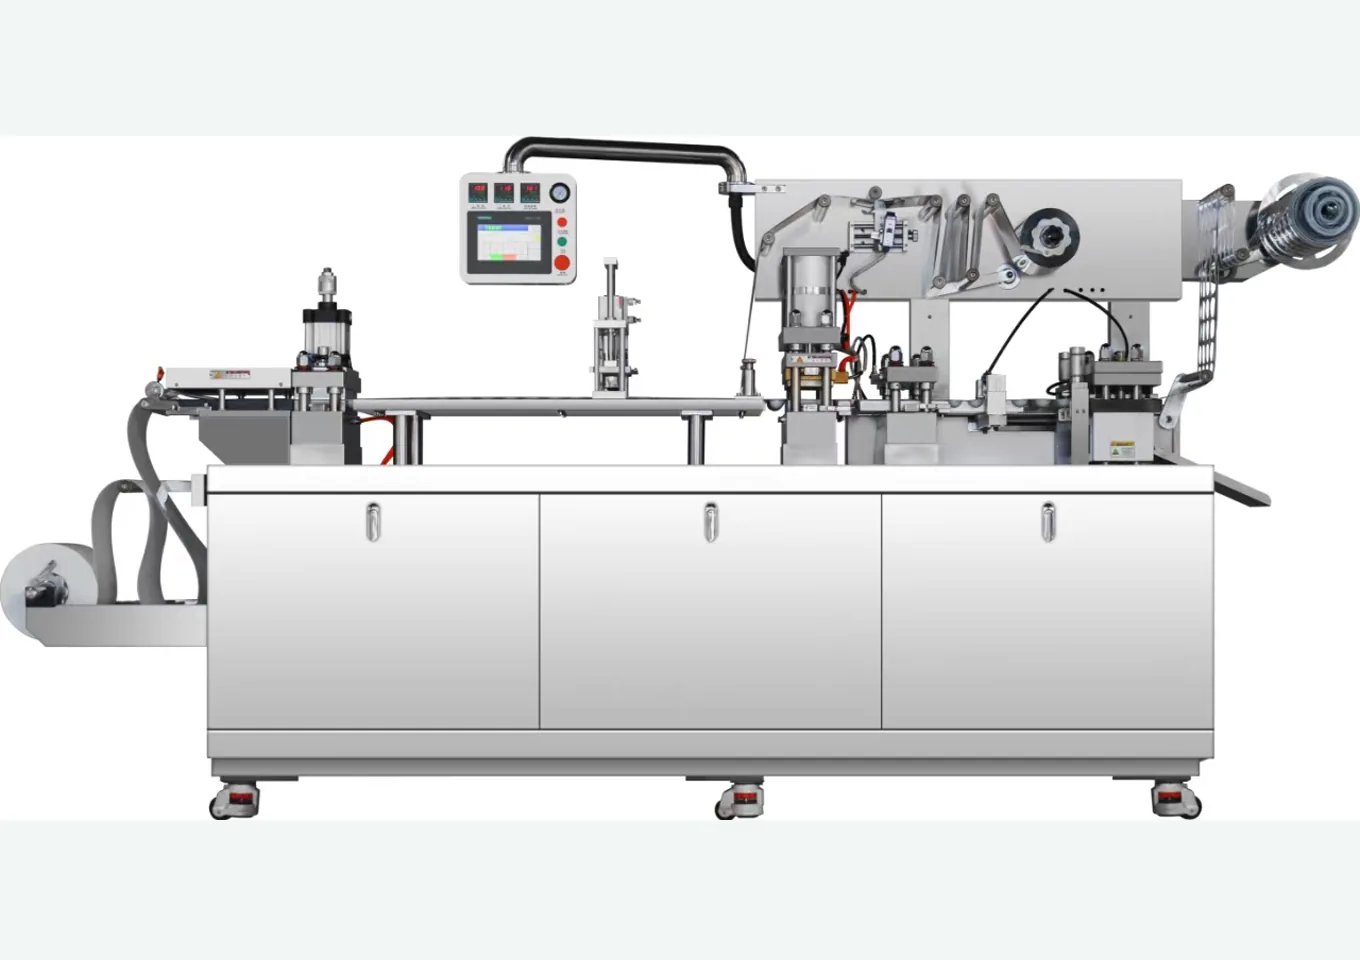
Hier sehen Sie die tatsächliche Maschine und ihre Arbeitsschritte. Die endgültige Eignung wird anhand der abgestimmten Muster und des bestätigten Lieferumfangs festgelegt.
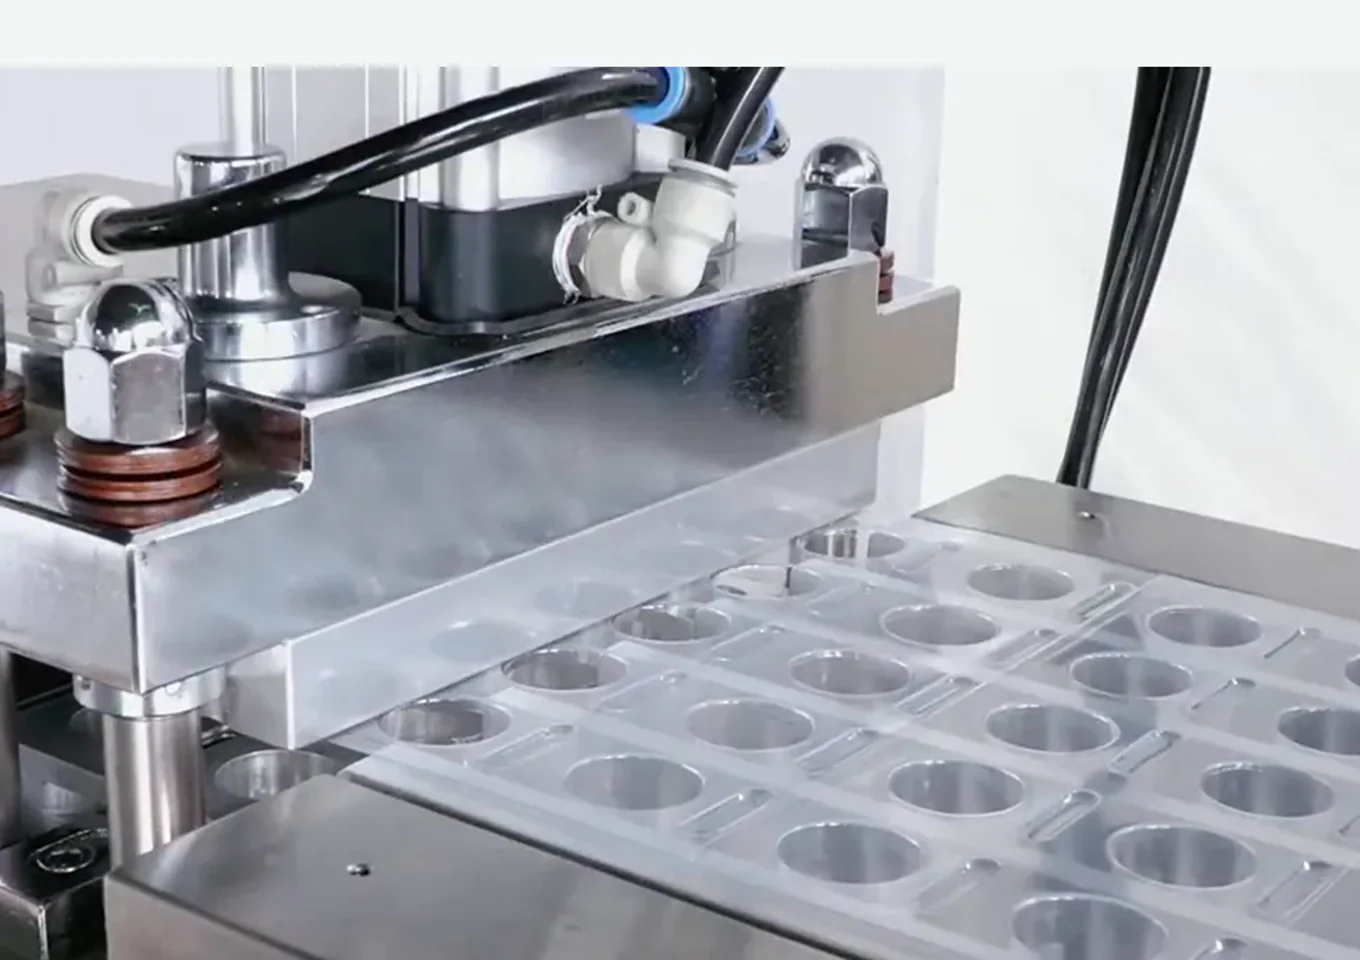
Zuerst echte Betriebsbedingungen ansehen
Bitte Produkt, Trägermaterial, Deckelmaterial, fertiges Layout, Blistertiefe, Siegelstandard, Prüf- und Nachbearbeitungsanforderungen angeben.
Tabletten, Kapseln, regelmäßige Kleinteile oder orientierbar in Blister einlegbare Produkte; Form, Lage und Oberfläche nach Muster bestätigt
Formbares Trägermaterial und passendes Deckelmaterial; Formtemperatur, -tiefe, Siegelschicht, Barriere und Drucklayout nach Materialmuster bestätigt; Trägerabwicklung und Heizformung, Produktzuführung, Deckelabwicklung, Heißsiegeln, optionale Kennzeichnung, Transport, Stanzen und Ausgabe
Optionale automatische Zuführung, Sichtprüfung, Codierung, Abfallsammlung, Ausschleusung, Kartonierung und Datenschnittstelle.
Bitte Produkt, Trägermaterial, Deckelmaterial, fertiges Layout, Blistertiefe, Siegelstandard, Prüf- und Nachbearbeitungsanforderungen angeben.
Zuerst echte Betriebsbedingungen ansehen
Je vollständiger Muster, Verpackungsmaterialien und Vor-Ort-Daten, desto einfacher ist die Bestimmung der Ausrüstungsroute, des Umrüstumfangs und der Linienanschlüsse.
Zuerst echte Betriebsbedingungen ansehen
Bitte Produkt, Trägermaterial, Deckelmaterial, fertiges Layout, Blistertiefe, Siegelstandard, Prüf- und Nachbearbeitungsanforderungen angeben.
Wird basierend auf Layout, Formkühlung, Produktzuführung, Heißsiegeldruck, Transport und Stanztakt bestätigt; keine festen Werte ohne Projektverifizierung veröffentlicht
Kontinuierliches Formen, Siegeln und Stanzen; automatische Produktzuführung, Sichtprüfung, Codierung und nachgelagerte Kartonierung projektabhängig optional
Tabletten, Kapseln, regelmäßige Kleinteile oder orientierbar in Blister einlegbare Produkte; Form, Lage und Oberfläche nach Muster bestätigt
Regelmäßige Kleinteile, die Schutz und Trennung benötigen; Zerbrechlichkeit, Klebrigkeit, Staub und Ausrichtungsanforderungen müssen angegeben werden
Formbares Trägermaterial und passendes Deckelmaterial; Formtemperatur, -tiefe, Siegelschicht, Barriere und Drucklayout nach Materialmuster bestätigt
Trägerabwicklung und Heizformung, Produktzuführung, Deckelabwicklung, Heißsiegeln, optionale Kennzeichnung, Transport, Stanzen und Ausgabe
Wechsel von Form-, Siegel- und Stanzwerkzeugen nach Produkt und Layout; Anpassung von Zuführung, Transport und Materialführung
Abmessungen, Strom, Druckluft, Wartungsraum und Schnittstellen für Vor- und Nachbearbeitung basierend auf Heizformung, Kühlung, Heißsiegeln, Transportstanzen, Zuführung und optionalen Prüf-/Kartonierungsmodulen
Häufige Konfigurationsrouten
Je vollständiger Muster, Verpackungsmaterialien und Vor-Ort-Daten, desto einfacher ist die Bestimmung der Ausrüstungsroute, des Umrüstumfangs und der Linienanschlüsse.
Erwärmung, Dehnung, Blistertiefe, Kühlung und Materialrückstellung des Trägermaterials bestätigen.
Ausrichtung, Herunterfallen, Fehlbestückung, Verklemmen und Oberflächenschutz des Produkts prüfen.
Deckelsiegelung, Abzugs- oder Leckstandard, Layout und Stanzkanten prüfen.
Abnahme nach vereinbartem Material, Produkt, Layout, Prüfung und Nachbearbeitungsschnittstelle.
Häufige Konfigurationsrouten
Die folgenden Routen dienen der Abgrenzung des Beschaffungsumfangs; die endgültige Kombination muss dennoch basierend auf Mustern, Prozess und Vor-Ort-Bedingungen bestätigt werden.
Blisterformen, Siegeln und Stanzen
Die folgenden Routen dienen der Abgrenzung des Beschaffungsumfangs; die endgültige Kombination muss dennoch basierend auf Mustern, Prozess und Vor-Ort-Bedingungen bestätigt werden.
Zuerst echte Betriebsbedingungen ansehen
Bitte Produkt, Trägermaterial, Deckelmaterial, fertiges Layout, Blistertiefe, Siegelstandard, Prüf- und Nachbearbeitungsanforderungen angeben.
Materialformung, Siegelschicht, Dicke, Barriere und Drucklayout müssen geprüft und durch Muster verifiziert werden; eine Beurteilung allein nach Materialname ist nicht ausreichend.
Nein, nicht standardmäßig. Produktform, Ausrichtung, Zerbrechlichkeit, Klebrigkeit und Staub bestimmen die Wahl zwischen Vibrationswendelförderer, Linearförderer, Roboter oder manueller Unterstützung.
Muster und Anforderungen senden
Nach Bereitstellung von Produkt, Trägermaterial, Deckelmaterial und Layoutanforderungen bestätigen wir Formtiefe, Zuführung, Siegelung, Stanzen und optionale Prüfschnittstellen.