Zuerst Anwendungsbereich prüfen
Mundrandstabile, wiederholbar positionierbare Kunststoffflaschen, Weithalsdosen und ähnliche starre Behälter; unregelmäßige oder weichwandige Behälter erfordern Musterbewertung
Flaschen-/Dosenfolienstanzung und Inline-Versiegelung
Deckelfolie ausstanzen, auflegen und direkt auf Flaschen oder Dosen heißsiegeln. Stanzmaß, Folienausrichtung, Behälterpositionierung und Sitz des späteren Deckels anhand von Mustern prüfen. Abfüllung, Inspektion und Ausschleusung werden separat vereinbart.
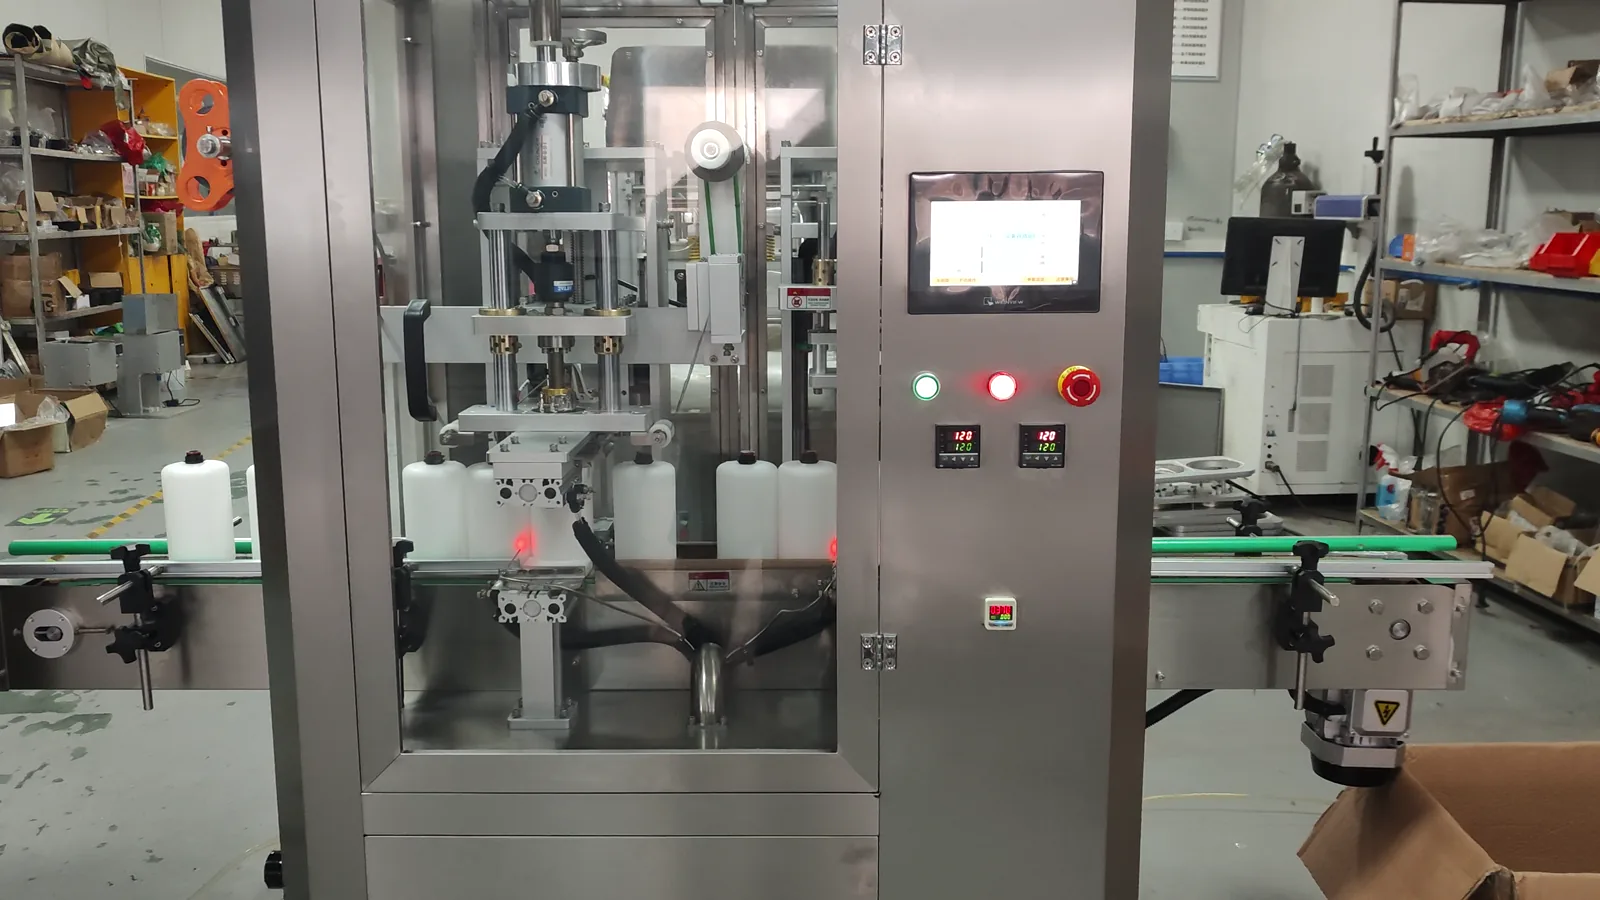

Echtes Maschinenmaterial ansehen
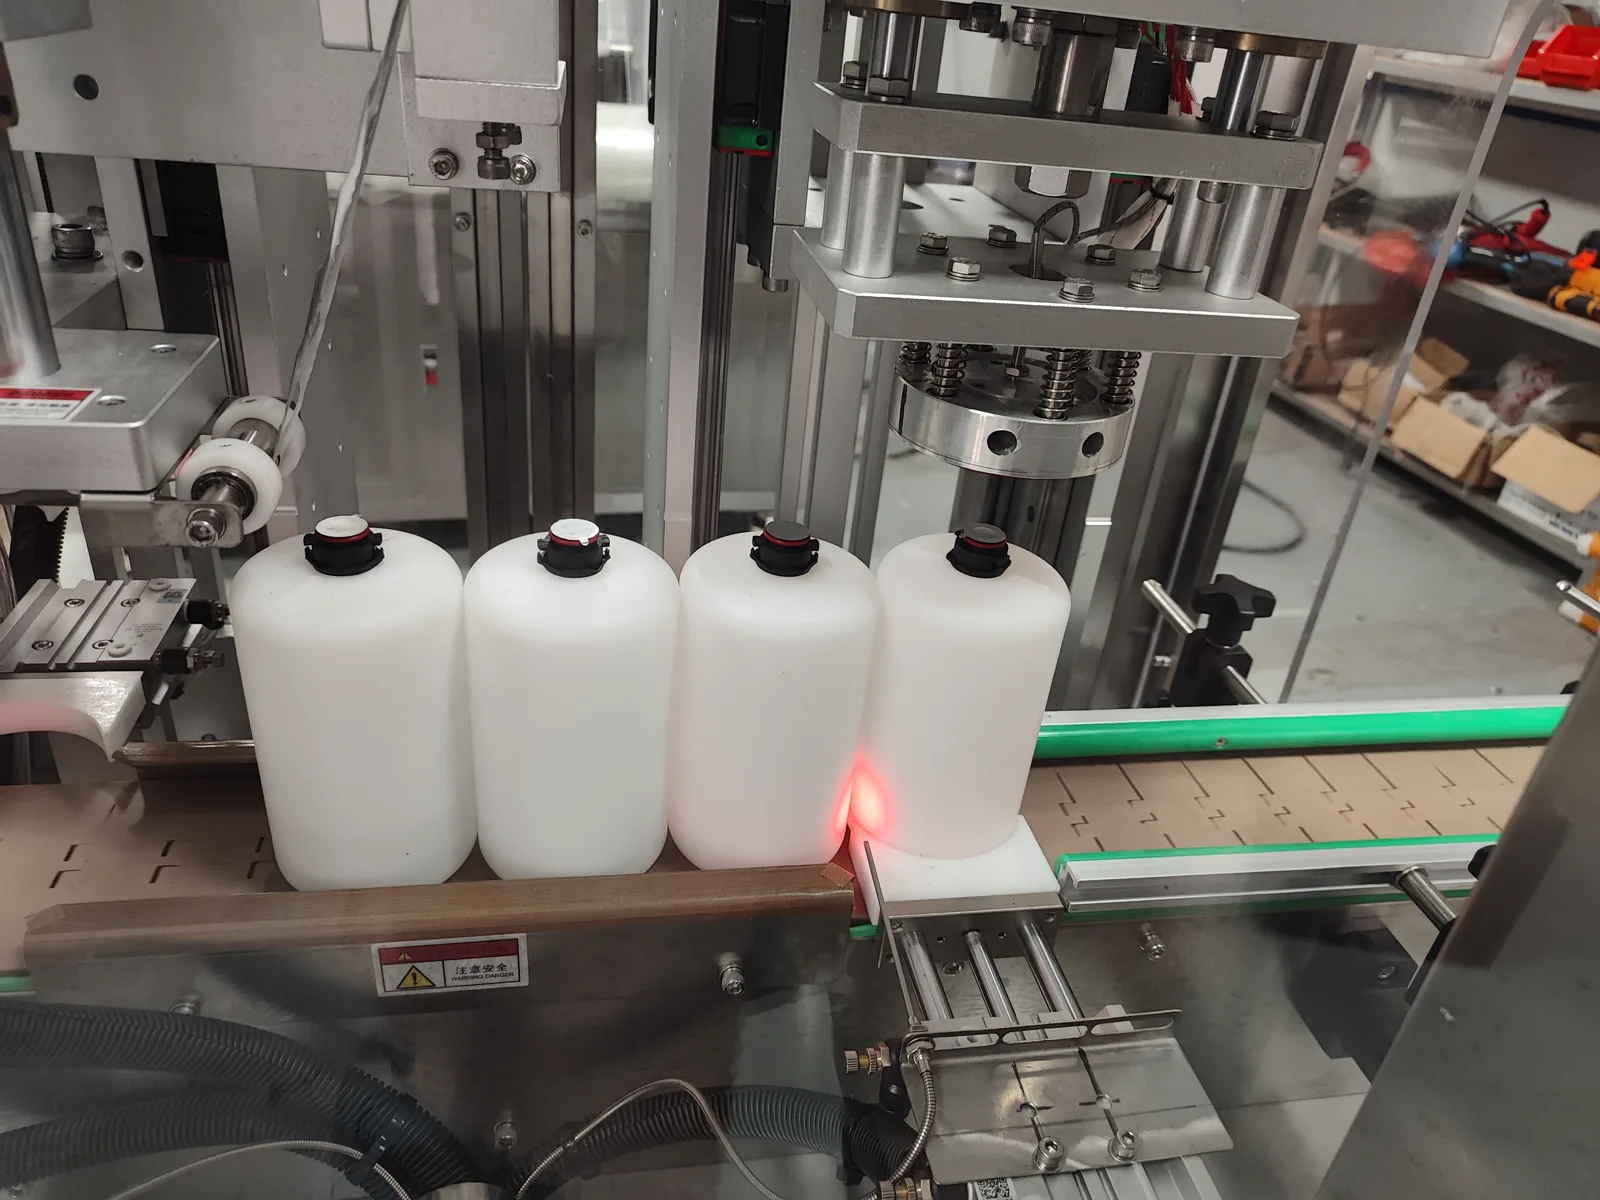
Lokales Maschinenvideo zeigt Förderung, Erkennungspositionierung, Rollenfolienstanzung/-pressung und Siegelungsergebnisprüfung von nicht gekennzeichneten Testflaschen. Tatsächlicher Takt und stabiles Siegelfenster müssen basierend auf Mundrand, Folie und Projektkonfiguration bestätigt werden.
Tatsächliche Maschinen und ihre Arbeitsschritte. Die endgültige Konfiguration anhand von Behältern, Produkt, Mustertests und vereinbartem Lieferumfang bestätigen.
Zuerst reale Betriebsbedingungen prüfen
Leistung im Dauerlauf mit Originalbehälter, Folie, Produkt und vollständigem Zyklus bestätigen. Befüllung, Zuführung, Prüfung und nachgelagerte Anbindung werden projektspezifisch ausgelegt.
Mundrandstabile, wiederholbar positionierbare Kunststoffflaschen, Weithalsdosen und ähnliche starre Behälter; unregelmäßige oder weichwandige Behälter erfordern Musterbewertung
Aluminiumfolienstücke oder Verbunddeckelfolien passend zum Mundrandmaterial; Stanz- und Heißsiegeleigenschaften müssen durch Muster validiert werden; Behälterförderung und -positionierung, Deckelfolienstanzung, Folienaufnahme/-ablegung, Heißsiegeln, Ausgabe; Inspektion und Ausschleusung sind optionale Module
Optionale Zuführungsausrichtung, Folieninspektion, Siegelungsergebnisprüfung, Fehleraussortierung und nachgelagerte Förderung müssen separat bestätigt werden.
Bitte senden Sie physische Flaschen/Dosen, Mundrandzeichnungen, Deckelfolienmuster, Mundrandzustand nach dem Befüllen, Ziel-Takt und vorhandene Förderdaten.
Zuerst reale Betriebsbedingungen prüfen
Behälterfotos, geplante Deckelfolie und ungefähre Leistung reichen für den Einstieg. Auch ohne Zeichnungen oder vollständige Materialdaten prüfen wir zunächst das Verfahren und die benötigten Muster.
Zuerst reale Betriebsbedingungen prüfen
Bestätigt basierend auf Behälterabstand, Stanz- und Folienaufnahmeaktionen, Siegelhaltezeit und Förderbandtakt. Die tatsächliche Leistung wird durch Projektversuche bestätigt.
Inline automatische Positionierung, Folienstanzung, Folienaufnahme/-ablegung und Heißsiegeln; optionale Inspektion, Ausschleusung und vor-/nachgelagerte Verbindung
Mundrandstabile, wiederholbar positionierbare Kunststoffflaschen, Weithalsdosen und ähnliche starre Behälter; unregelmäßige oder weichwandige Behälter erfordern Musterbewertung
Bereits abgefüllte flüssige, pastöse, pulverförmige oder granulierte Produkte; Mundrandverschmutzung, Überlauf und Temperaturbegrenzungen müssen bestätigt werden
Aluminiumfolienstücke oder Verbunddeckelfolien, die zum Mundrandmaterial passen; Stanz- und Heißsiegeleigenschaften müssen durch Muster validiert werden
Behälterförderung und -positionierung, Deckelfolienstanzung, Folienaufnahme/-ablegung, Heißsiegeln, Ausgabe; Inspektion und Ausschleusung sind optionale Module
Bewertung des Austauschs von Stanzwerkzeug, Folienaufnahmeelement, Positioniervorrichtung und Siegelwerkzeug basierend auf Mundrandform, -durchmesser und Folienabmessungen
Bestätigung von Maschinenabmessungen, Stromversorgung, Druckluft, Wartungsraum und Schnittstellen zu vor-/nachgelagerten Abschnitten basierend auf Siegelheizung, Stanzantrieb, Folienaufnahmemethode, Förderlänge und optionalen Inspektionsmodulen
Bestätigen Sie Mundrandform, -durchmesser, -material, Deckelfolienstruktur und Siegelschicht.
Überprüfen Sie Stanzkante, Folienfreigabe, Saugstabilität und Folienplatzierung.
Überprüfen Sie mit befüllten Mustern den Einfluss von Temperatur, Druck, Zeit und Mundrandverschmutzung.
Führen Sie die Abnahme gemäß vereinbartem Takt, Dauerlauf, Fehlerbehandlung und Umrüstumfang durch.
Häufige Konfigurationsrouten
Vorgestanzte Deckel, Inline-Stanzen aus Rollenfolie und Induktionssiegeln einer Einlage im festgeschraubten Verschluss nutzen andere Materialien und Schritte. Folienform und Mündung klären; Stanzmaß, Ausrichtung und späteren Deckelsitz mit Mustern prüfen.
Manuelle oder vorhandene Förderung versorgt die Maschine mit Flaschen/Dosen; die Maschine führt Stanzen, Folienaufnahme/-ablegung und Heißsiegeln durch.
Synchronisation mit dem Takt der vorgelagerten Abfüllung; Schwerpunkt auf Mundrandsauberkeit, Pufferung und Start-Stopp-Logik.
Optionale Inspektion der Folienposition, des Siegelungsergebnisses oder fehlerhafter Behälter; Ausschleusung projektspezifisch konfiguriert.
Flaschen-/Dosenfolienstanzung und Inline-Versiegelung
Zuerst reale Betriebsbedingungen prüfen
Kann bewertet werden, erfordert jedoch normalerweise die Überprüfung des Austauschbereichs von Stanzwerkzeug, Folienaufnahmeelement, Positionierklemme und Siegelwerkzeug; eine vollständige Kompatibilität kann nicht nur durch Parameteranpassung erreicht werden.
Nicht standardmäßig enthalten. Zuerst müssen die zu prüfenden Fehler, zulässige Fehlentscheidungen, Ausschleusposition und Steuerungsschnittstellen zu vor-/nachgelagerten Abschnitten festgelegt werden, dann wird das entsprechende Modul konfiguriert.
Fotos zur Maschinenauswahl senden
Behälterfotos, geplante Deckelfolie und ungefähre Leistung reichen für den Einstieg. Auch ohne Zeichnungen oder vollständige Materialdaten prüfen wir zunächst das Verfahren und die benötigten Muster.