Anwendungsobjekt zuerst prüfen
Durch Unterfolie online geformte Kavitätsverpackung; Tiefe, Layout, Produktkontur und Beladungsraum werden anhand von Mustern bestätigt
Unterfolien-Tiefziehen und Vakuumversiegelung
Die vollautomatische Tiefzieh-/Vakuumverpackungslinie beginnt mit dem Abwickeln und Tiefziehen der Unterfolie, gefolgt von manueller oder automatischer Beladung, Oberfolienzuführung, Vakuumierung, optionaler Gasspülung, Heißsiegeln, Längs- und Querschneiden sowie Produktaustrag. Die Ziehtiefe, das Produktprofil, die Folienmaterialien, die Beladungsart und die Hygiene bestimmen die Lösung. Automatische Zuführung, Inspektion und nachgelagerte Geräte werden projektspezifisch ausgewählt.
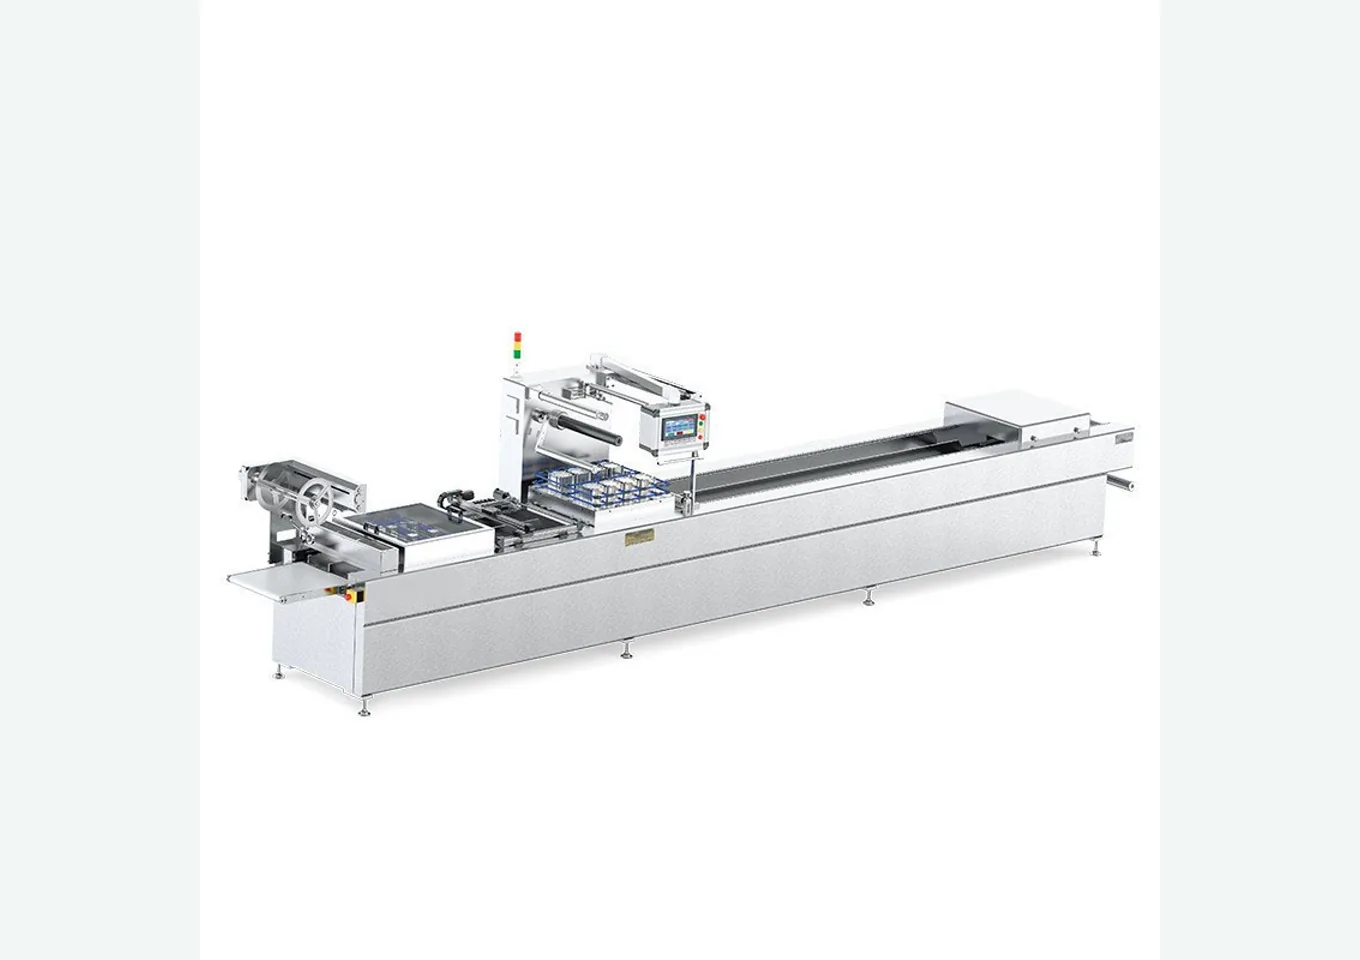
Fotos tatsächlicher Maschinen aus der Fertigung. Die endgültige Konfiguration anhand von Behältern, Produkt, Mustertests und vereinbartem Lieferumfang bestätigen.

Zuerst reale Betriebsbedingungen ansehen
Bitte Produkt, Ober- und Unterfolie, fertiges Layout, Ziehtiefe, Vakuum- oder Gasziel, Reinigungsstandard, Zieltakt und Vor-Ort-Layout bereitstellen.
Durch Unterfolie online geformte Kavitätsverpackung; Tiefe, Layout, Produktkontur und Beladungsraum werden anhand von Mustern bestätigt
Tiefzieh-Unterfolie und Oberversiegelungsfolie müssen aufeinander abgestimmt sein; Tiefzieheigenschaften, Barriere, Siegelschicht, Dicke und Druckregistrierung werden anhand von Materialmustern bestätigt; Unterfolienabwicklung, Erhitzen und Tiefziehen, Produktbeladung, Oberfolienzuführung, Vakuumieren, optionale Gasspülung, Heißsiegeln, Schneiden und Produktaustrag
Optionale automatische Beladung, Gasspülung, Druckfolienregistrierung, Codierung, Inspektion, Ausschleusung, Kartonierung und Datenschnittstelle.
Bitte Produkt, Ober- und Unterfolie, fertiges Layout, Ziehtiefe, Vakuum- oder Gasziel, Reinigungsstandard, Zieltakt und Vor-Ort-Layout bereitstellen.
Zuerst reale Betriebsbedingungen ansehen
Je vollständiger die Muster, Verpackungsmaterialien und Vor-Ort-Daten, desto einfacher ist es, die Geräteroute, den Umrüstumfang und die Verbindungsgrenzen zu bestimmen.
Zuerst reale Betriebsbedingungen ansehen
Wird basierend auf Layout-Anordnung, Tiefziehen und Kühlung, Beladungszeit, Vakuumversiegelung, Schneiden und vor- und nachgelagerten Schnittstellen bestätigt. Die tatsächliche Leistung wird durch Projektversuche bestätigt.
Kontinuierliches Tiefziehen, Vakuumversiegelung und Schneiden; automatische Beladung, Gasspülung, Inspektion, Codierung und nachgelagerte Kartonierung werden projektspezifisch ausgewählt
Durch Unterfolie online geformte Kavitätsverpackung; Tiefe, Layout, Produktkontur und Beladungsraum werden anhand von Mustern bestätigt
Lebensmittel, medizinische oder industrielle Produkte; Angabe von Abmessungen, Höhe, scharfen Kanten, Flüssigkeitsaustritt, Druckbeständigkeit und Hygieneanforderungen erforderlich
Tiefzieh-Unterfolie und Oberversiegelungsfolie müssen aufeinander abgestimmt sein; Tiefzieheigenschaften, Barriere, Siegelschicht, Dicke und Druckregistrierung werden anhand von Materialmustern bestätigt
Unterfolienabwicklung, Erhitzen und Tiefziehen, Produktbeladung, Oberfolienzuführung, Vakuumieren, optionale Gasspülung, Heißsiegeln, Schneiden und Produktaustrag
Wechsel der Tiefzieh-, Siegel- und Schneidwerkzeuge je nach Produkt und Layout; Anpassung der Folienbahn, des Beladungsbereichs und des Programms
Bestimmung von Geräteabmessungen, Strom, Druckluft, Wartungsraum und Schnittstellen basierend auf Folienheizung und -tiefziehen, Kühlung, Vakuum oder Gas, Heißsiegeln und Schneiden, Reinigung sowie optionaler Zuführung und Inspektion
Produktkontur, Beladung, Kavitätstiefe, Abstand und Schneidmethode prüfen.
Erhitzen, Strecken, Kühlen, Wandstärke und Produktplatzierungsraum validieren.
Oberfolie, Vakuum oder Gas, Heißsiegeln, Dichtheit und Endproduktaussehen prüfen.
Abnahme gemäß vereinbarten Materialien, Produkt, Beladung, Takt, Reinigung und Umrüstung.
Häufige Konfigurationsrouten
Thermoformer erzeugen Unterfolienmulden in der Maschine; Schalensiegler nutzen vorgeformte Schalen, Vakuumbeutelmaschinen evakuieren und siegeln nach dem Befüllen des Beutels.
Unterfolie wird online geformt, geeignet für kontinuierliche Rollenverpackung und einheitliches Layout.
Verwendung vorgeformter Schalen, nur Beladung, Deckelfolie und Versiegelung.
Produkt wird in Beutel gegeben und vakuumversiegelt; Verpackungsform und Umrüstlogik unterscheiden sich.
Unterfolien-Tiefziehen und Vakuumversiegelung
Zuerst reale Betriebsbedingungen ansehen
Die Tiefzieheigenschaften der Unterfolie, die Heißsiegelschicht der Oberfolie, Dicke, Barriere und Abmessungen müssen überprüft und anhand des Ziellayouts bemustert werden. Eine Beurteilung allein anhand des Materialnamens ist nicht möglich.
Nein. Je nach Produktform, Hygiene, Takt und Personalverfügbarkeit kann manuelle Beladung oder optionale automatische Beladung gewählt werden.
Muster und Anforderungen senden
Nach Bereitstellung von Produkt, Ober- und Unterfolie, fertigem Layout und Beladungsprozess bestätigen wir Tiefziehen, Vakuumversiegelung, Schneiden, Reinigung und optionale Automatisierung.