Verificar primero los objetos aplicables
Productos regulares individuales, agrupados o en bandeja que puedan transportarse de manera estable. El ancho, alto y resistencia térmica se confirman con muestras reales.
Línea combinada de flow pack y contracción térmica
La línea de envasado flow pack por contracción térmica 590 integra alimentación de producto, formación de bolsa con film, sellado longitudinal y transversal, y túnel de contracción. Es adecuada para productos que requieren una apariencia compacta o empaque agrupado. El número solo identifica la serie, no representa un ancho de film, velocidad o parámetros de túnel fijos. El film retráctil, la resistencia térmica del producto, la longitud del túnel y el transporte de enfriamiento deben confirmarse con muestras.
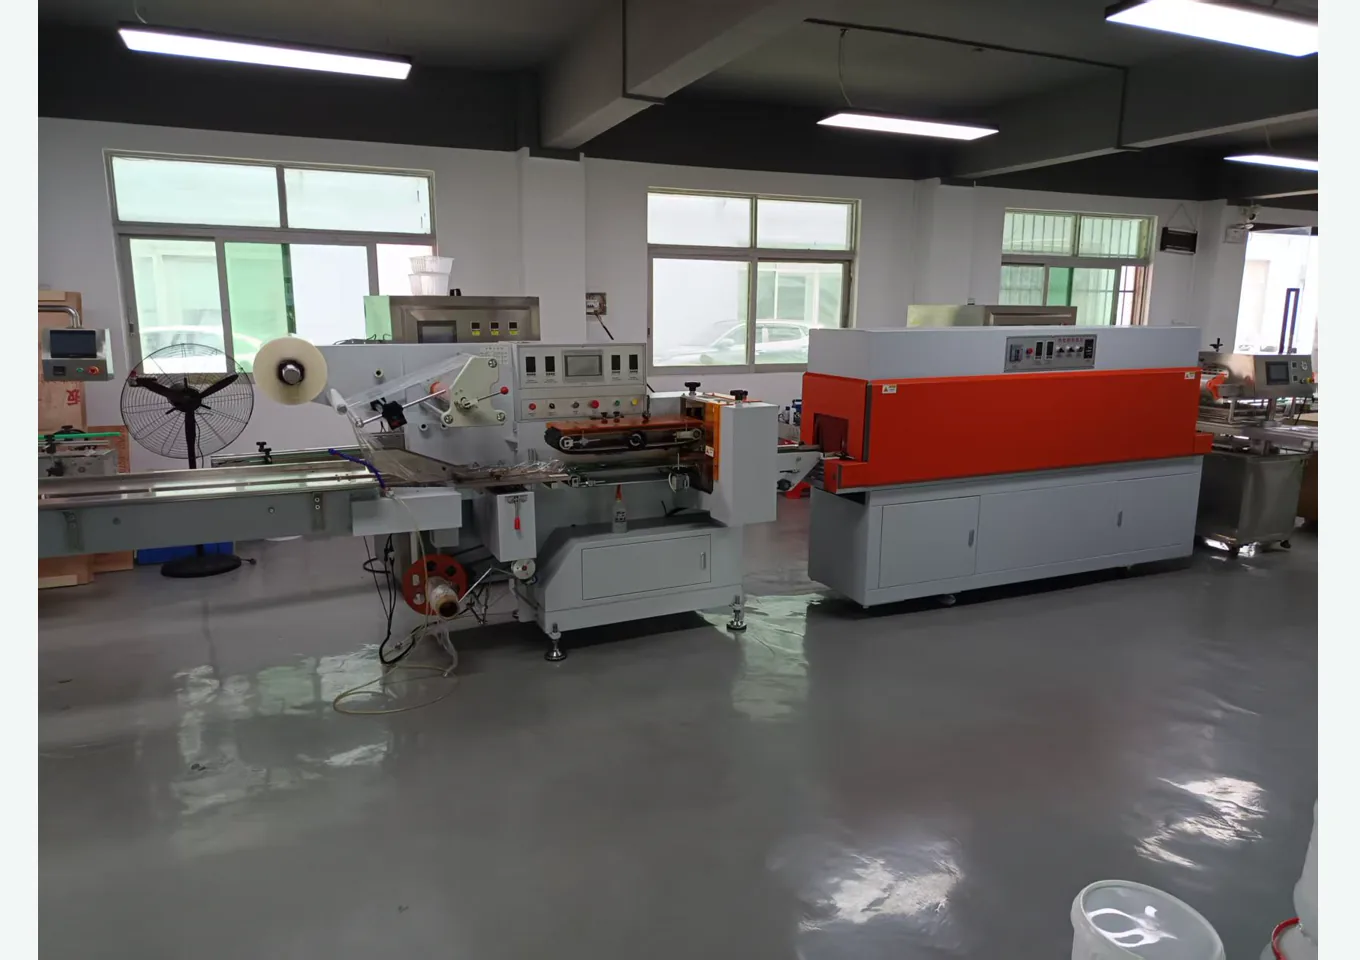
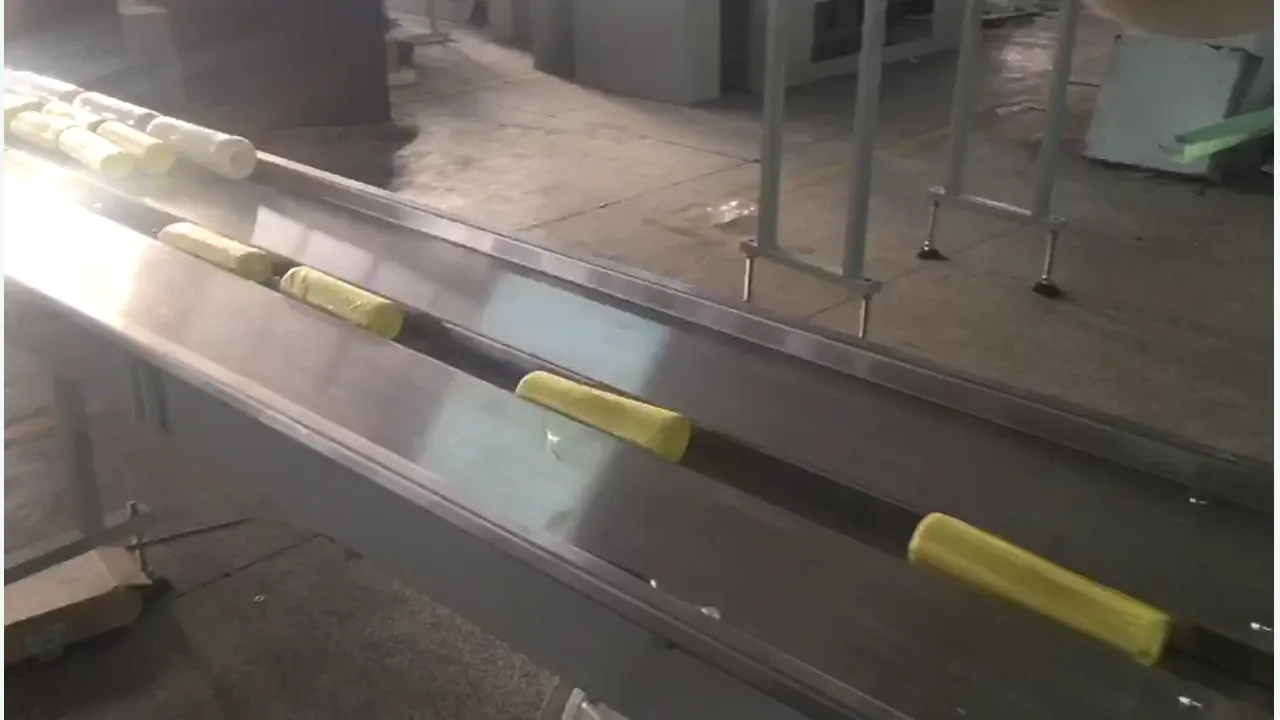
Ver material real del equipo
Video local sin banda sonora que muestra el proceso de alimentación, envoltura de film, sellado y corte, termoencogido y salida; las imágenes solo demuestran el flujo del proceso, no representan velocidad o capacidad fija.
Ver primero las condiciones reales de trabajo
Proporcione el producto real, el método de agrupación, muestras de film retráctil, límites de resistencia térmica, apariencia final, ritmo objetivo y distribución del sitio.
Productos regulares individuales, agrupados o en bandeja que puedan transportarse de manera estable. El ancho, alto y resistencia térmica se confirman con muestras reales.
Film retráctil en rollo compatible con el producto y el túnel. La tasa de contracción, capa termosellable, espesor y requisitos de perforación se confirman con la muestra de film. Alimentación de producto, formación de bolsa con film, sellado longitudinal y transversal con corte, túnel de contracción térmica, enfriamiento y salida.
Opcionales: alimentación automática, agrupación, perforación, codificación, inspección, rechazo, enfriamiento y transporte posterior.
Proporcione el producto real, el método de agrupación, muestras de film retráctil, límites de resistencia térmica, apariencia final, ritmo objetivo y distribución del sitio.
Ver primero las condiciones reales de trabajo
Cuanto más completas sean las muestras, materiales de empaque e información del sitio, más fácil será determinar la ruta del equipo, el alcance del cambio de formato y los límites de la línea.
Ver primero las condiciones reales de trabajo
Proporcione el producto real, el método de agrupación, muestras de film retráctil, límites de resistencia térmica, apariencia final, ritmo objetivo y distribución del sitio.
Se confirma según dimensiones del producto, espaciado, formación de bolsa y sellado, tiempo de contracción del film, carga del túnel y salida de enfriamiento. No se publican valores fijos sin verificación del proyecto.
Máquina flow pack principal en línea con túnel de contracción térmica; alimentación automática, agrupación, perforación, inspección y transporte de enfriamiento se seleccionan según el proyecto.
Productos regulares individuales, agrupados o en bandeja que puedan transportarse de manera estable. El ancho, alto y resistencia térmica se confirman con muestras reales.
Alimentos sólidos, artículos de uso diario, productos en caja o productos industriales. Se debe indicar la resistencia térmica superficial, fragilidad y limitaciones de presión por contracción.
Film retráctil en rollo compatible con el producto y el túnel. La tasa de contracción, capa termosellable, espesor y requisitos de perforación se confirman con la muestra de film.
Alimentación de producto, formación de bolsa con film, sellado longitudinal y transversal con corte, túnel de contracción térmica, enfriamiento y salida.
Ajuste del formador de bolsa, guías de film, transporte, posición de sellado y corte, parámetros del túnel y sección de enfriamiento según dimensiones del producto y ancho de film.
Según el servo y calentamiento de la flow pack, túnel de contracción térmica, ventilación de circulación, transporte de enfriamiento y alimentación opcional, se confirman dimensiones del equipo, alimentación eléctrica...
Rutas de configuración comunes
Cuanto más completas sean las muestras, materiales de empaque e información del sitio, más fácil será determinar la ruta del equipo, el alcance del cambio de formato y los límites de la línea.
Verificar dimensiones, resistencia térmica, ancho de film, dirección de contracción, termosellado y requisitos de perforación.
Inspeccionar sellado, uniformidad de contracción, arrugas y deformación del producto según la apariencia objetivo.
Ajustar espaciado del producto, ritmo de sellado, carga del túnel y salida de enfriamiento.
Aceptar según producto acordado, film, apariencia, ritmo y requisitos de cambio de formato.
Rutas de configuración comunes
Las siguientes rutas se utilizan para delimitar el alcance de la compra. La combinación final debe confirmarse según muestras, proceso y condiciones del sitio.
Línea combinada de flow pack y contracción térmica
Las siguientes rutas se utilizan para delimitar el alcance de la compra. La combinación final debe confirmarse según muestras, proceso y condiciones del sitio.
Ver primero las condiciones reales de trabajo
Proporcione el producto real, el método de agrupación, muestras de film retráctil, límites de resistencia térmica, apariencia final, ritmo objetivo y distribución del sitio.
No. Solo identifica la serie. Las dimensiones finales del producto, ancho de film, túnel y ritmo deben confirmarse con muestras y configuración reales.
No se puede garantizar directamente. La forma del producto, film, perforación, sellado, túnel y enfriamiento afectan la apariencia. Se requiere probar con el estándar de producto final objetivo.
Enviar muestras y requisitos
Después de proporcionar el producto, film retráctil y requisitos de apariencia final, confirmaremos la dirección de envoltura, sellado, túnel, enfriamiento y módulos de transporte opcionales.