Verificar primero el objeto aplicable
Empaque de cavidad formado en línea a partir de película base. La profundidad de cavidad, el diseño, el contorno del producto y el espacio de carga se confirman con muestras reales.
Termoformado de película base y sellado al vacío
La línea de envasado al vacío de termoformado/estirado de película totalmente automática comienza con el desenrollado y termoformado de la película base, seguido de carga manual o automática, colocación de la película superior, vacío, opcional intercambio de gas, sellado térmico, corte longitudinal y transversal, y salida del producto. La profundidad de formado, el contorno del producto, los materiales de la película superior e inferior, el método de carga y la limpieza higiénica determinan la solución. La alimentación automática, la inspección y el equipo posterior se seleccionan según el proyecto.
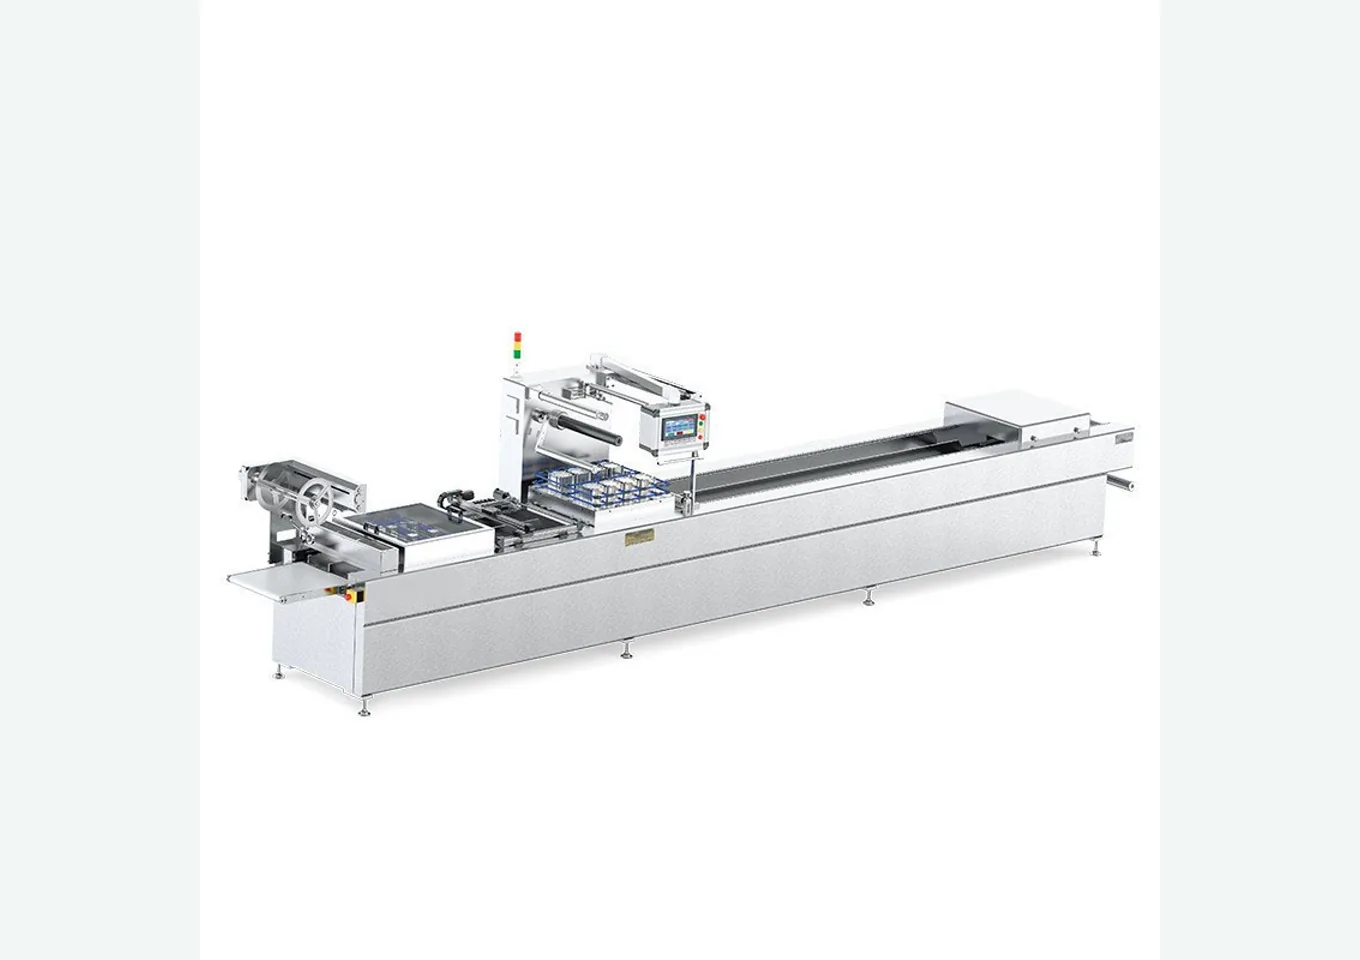
Fotos reales de equipos en fábrica. Confirme la configuración final con los envases, el producto, las pruebas de muestras y el alcance acordado.

Primero vea las condiciones reales de trabajo
Proporcione el producto, las películas superior e inferior, el diseño del producto terminado, la profundidad de formado, el objetivo de vacío o gas, los estándares de limpieza, el ritmo objetivo y la distribución del sitio.
Empaque de cavidad formado en línea a partir de película base. La profundidad de cavidad, el diseño, el contorno del producto y el espacio de carga se confirman con muestras reales.
La película base termoformable y la película de sellado superior deben ser compatibles. La formabilidad, barrera, capa de sellado térmico, espesor y registro de impresión se confirman con muestras de material. Desenrollado de película base, formado por calentamiento, carga de producto, colocación de película superior, vacío, intercambio de gas opcional, sellado térmico, corte y salida.
Carga automática opcional, intercambio de gas, posicionamiento de película impresa, codificado, inspección, rechazo, encajado e interfaz de datos.
Proporcione el producto, las películas superior e inferior, el diseño del producto terminado, la profundidad de formado, el objetivo de vacío o gas, los estándares de limpieza, el ritmo objetivo y la distribución del sitio.
Primero vea las condiciones reales de trabajo
Cuanto más completas sean las muestras, los materiales de empaque y la información del sitio, más fácil será determinar la ruta del equipo, el alcance del cambio de formato y los límites de integración.
Primero vea las condiciones reales de trabajo
Confirmado según la disposición del diseño, enfriamiento del formado, tiempo de carga, sellado al vacío, corte y conexión con procesos anteriores y posteriores. La capacidad real se confirma mediante pruebas del proyecto.
Termoformado continuo, sellado al vacío y corte; carga automática, intercambio de gas, inspección, codificado y encajado posterior opcionales según proyecto.
Empaque de cavidad formado en línea a partir de película base. La profundidad de cavidad, el diseño, el contorno del producto y el espacio de carga se confirman con muestras reales.
Productos alimenticios, médicos o industriales. Se deben especificar dimensiones, altura, bordes afilados, filtración de líquidos, resistencia a la compresión y requisitos de limpieza higiénica.
La película base termoformable y la película de sellado superior deben ser compatibles. La formabilidad, barrera, capa de sellado térmico, espesor y registro de impresión se confirman con muestras de material.
Desenrollado de película base, formado por calentamiento, carga de producto, colocación de película superior, vacío, intercambio de gas opcional, sellado térmico, corte y salida.
Cambiar moldes de formado, sellado térmico y corte según producto y diseño; ajustar la ruta de la película, el área de carga y el programa.
Las dimensiones del equipo, la fuente de alimentación, el aire comprimido, el espacio de mantenimiento y las interfaces anteriores y posteriores se confirman según el calentamiento y formado de la película, enfriamiento, vacío o gas, sellado térmico y corte, limpieza y alimentación e inspección opcionales.
Verificar el contorno del producto, carga, profundidad de cavidad, espaciado y método de corte.
Verificar calentamiento, estiramiento, enfriamiento, espesor de pared y espacio de colocación del producto.
Verificar la película superior, vacío o gas, sellado térmico, fugas y apariencia del producto terminado.
Aceptar según los materiales, producto, carga, ritmo, limpieza y cambio de formato acordados.
Rutas de configuración comunes
La termoformadora crea las cavidades de film inferior; la termoselladora utiliza bandejas preformadas y la envasadora de bolsas evacúa y sella después del embolsado.
Formado en línea de la película base, adecuado para empaque continuo con bobina y diseño uniforme.
Utiliza bandejas preformadas, solo carga, cubierta de película y sellado.
El producto se coloca en bolsas y se sella al vacío; la forma del empaque y la lógica de cambio de formato son diferentes.
Termoformado de película base y sellado al vacío
Primero vea las condiciones reales de trabajo
Es necesario verificar el formado de la película base, la capa de sellado térmico de la película superior, el espesor, la barrera y las dimensiones, y realizar un prototipo según el diseño objetivo. No se puede juzgar solo por el nombre del material.
No necesariamente. Se puede elegir carga manual o carga automática opcional según la forma del producto, higiene, ritmo y condiciones de mano de obra.
Enviar muestras y requisitos
Después de proporcionar el producto, las películas superior e inferior, el diseño del producto terminado y el proceso de carga, confirmaremos el formado, el sellado al vacío, el corte, la limpieza y la automatización opcional.