Verificar primero el objeto aplicable
Bolsas preformadas planas, de pie o similares con dimensiones y apertura estables; bolsas con cremallera o formas especiales requieren evaluación con muestra
Envasado horizontal paralelo de bolsas
La máquina envasadora horizontal de doble carril organiza la toma, apertura, llenado, alisado de boca y termosellado a través de carriles paralelos. El ritmo real depende de la estabilidad del suministro de bolsas, tasa de apertura, método de dosificación y tiempo de sellado. La operación simultánea de ambos carriles, así como la configuración de inspección y rechazo, se confirman según el proyecto.
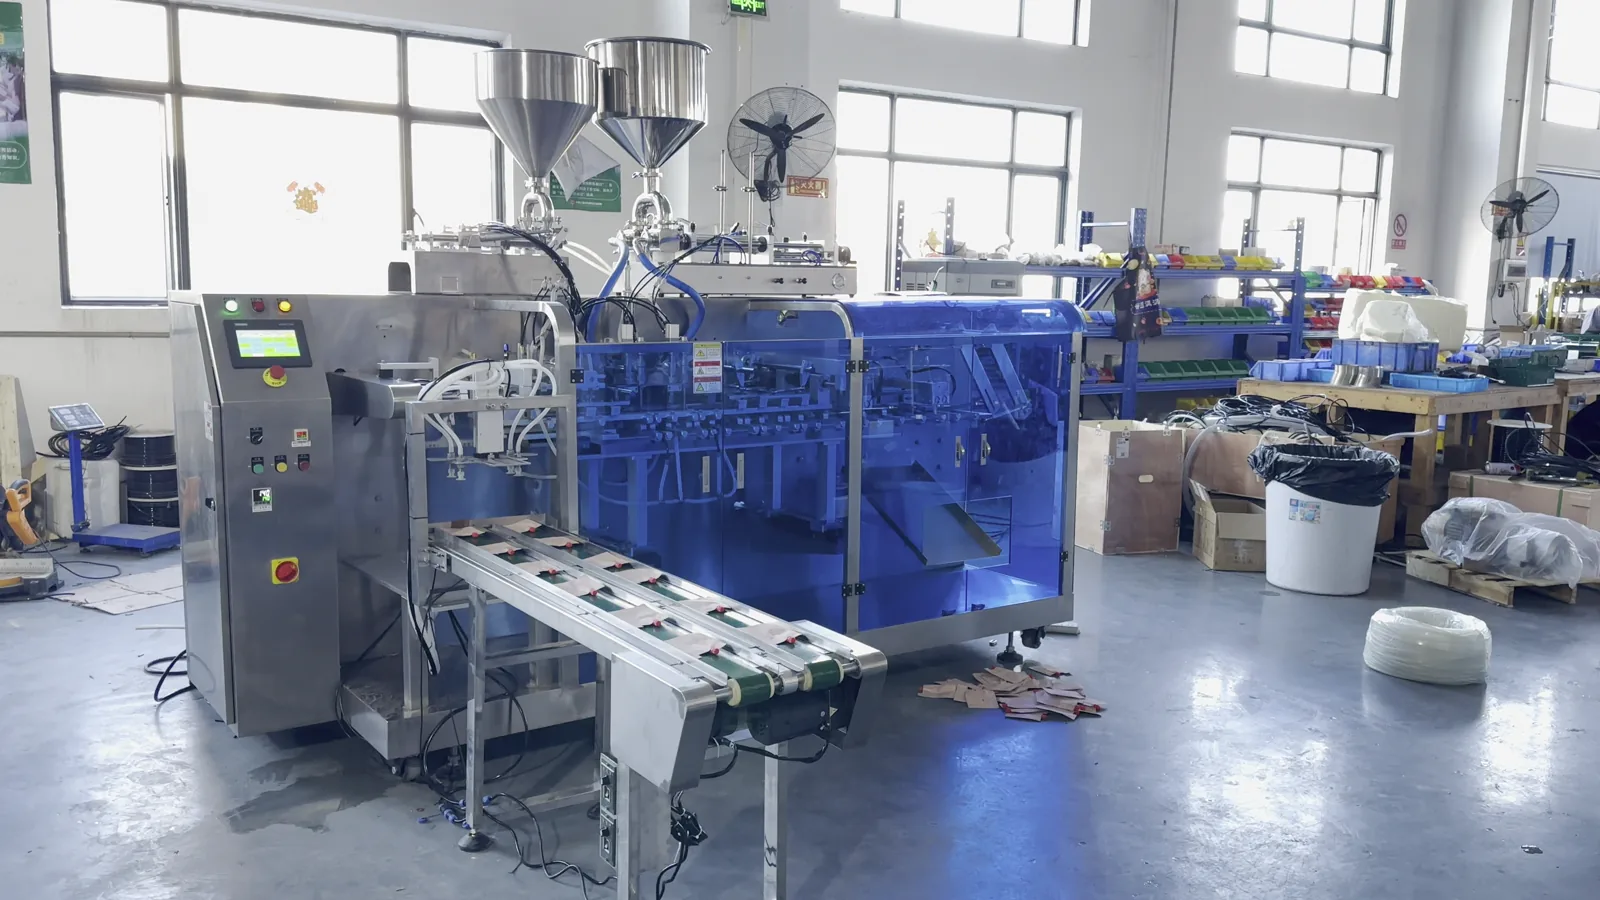
Fotos reales de equipos en fábrica. Confirme la configuración final con los envases, el producto, las pruebas de muestras y el alcance acordado.
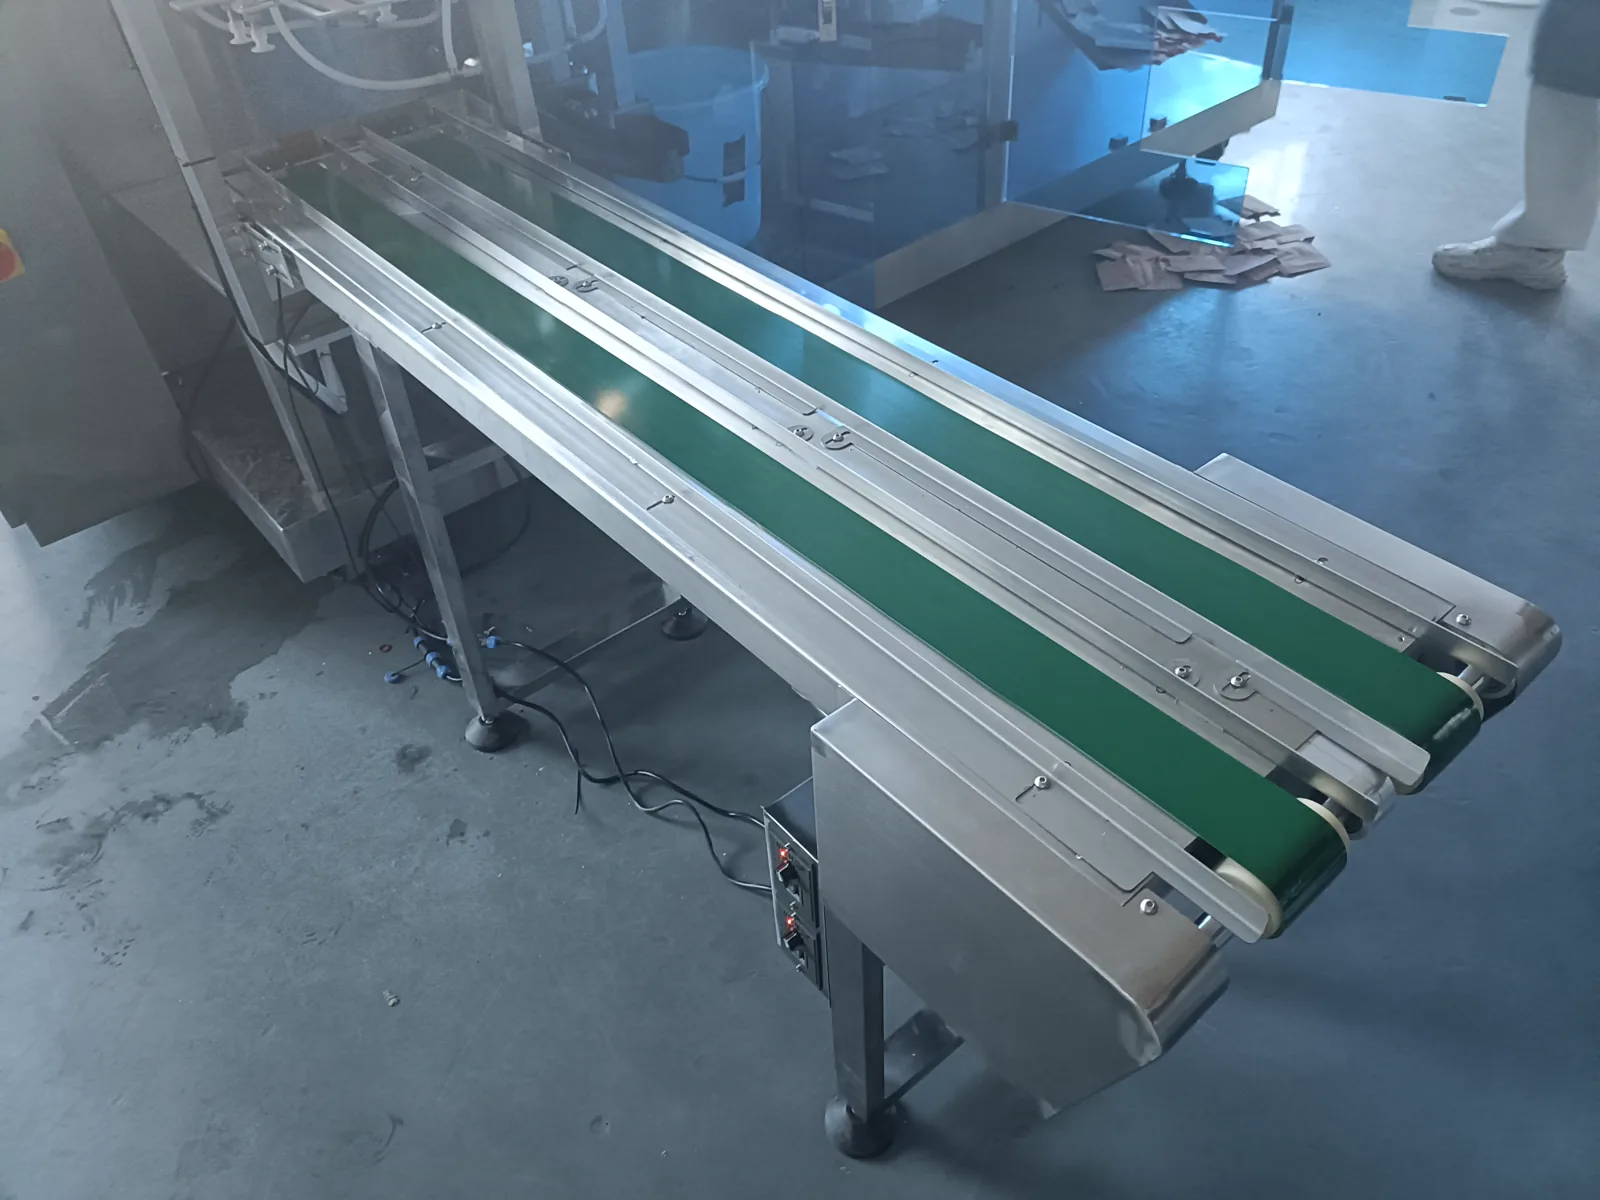
Primero vea las condiciones reales de trabajo
Proporcione bolsas vacías, bolsas llenas, producto, peso objetivo por bolsa, requisitos de limpieza de boca, ritmo objetivo e interfaces del taller.
Bolsas preformadas planas, de pie o similares con dimensiones y apertura estables; bolsas con cremallera o formas especiales requieren evaluación con muestra
Bolsas preformadas termosellables; la planitud de la boca, número de capas, cremallera y capa termosellable se confirman según muestra; suministro, toma, apertura de bolsas de doble carril, llenado opcional, alisado de boca, termosellado y salida
Opcionales: bomba para líquidos, tornillo, báscula combinada, detección de apertura, no sellar sin producto, rechazo, codificación y transporte de producto terminado.
Proporcione bolsas vacías, bolsas llenas, producto, peso objetivo por bolsa, requisitos de limpieza de boca, ritmo objetivo e interfaces del taller.
Primero vea las condiciones reales de trabajo
Cuanto más completas sean las muestras, materiales de empaque e información del sitio, más fácil será determinar la ruta del equipo, el alcance del cambio de formato y los límites de integración.
Primero vea las condiciones reales de trabajo
Confirmado según estabilidad de suministro de bolsas, tasa de apertura, tiempo de dosificación, alisado de boca y tiempo de sellado. La capacidad real se confirma mediante pruebas del proyecto.
Alimentación y sellado automáticos de doble carril; dosificación, inspección, rechazo y transporte posterior se seleccionan según proyecto
Bolsas preformadas planas, de pie o similares con dimensiones y apertura estables; bolsas con cremallera o formas especiales requieren evaluación con muestra
Líquidos, pastas, polvos, gránulos o piezas pequeñas regulares; se debe seleccionar y verificar el método de dosificación para cada producto
Bolsas preformadas termosellables; la planitud de la boca, número de capas, cremallera y capa termosellable se confirman según muestra
Suministro, toma, apertura de bolsas de doble carril, llenado opcional, alisado de boca, termosellado y salida
Ajuste o reemplazo de almacén de bolsas, ventosas, sujeciones y guías de sellado según ancho, largo, estructura de apertura y tamaño de boca de llenado
Las dimensiones del equipo, fuente de alimentación, aire, espacio de mantenimiento e interfaces se determinan según la transmisión de doble carril, sistema de dosificación, estación de sellado, inspección y módulos de transporte
Verificar la planitud de la boca, características de apertura, posición de sujeción y capa termosellable.
Determinar bomba, tornillo, báscula u otro método según el estado del producto y el peso objetivo.
Verificar las acciones de suministro, apertura, caída, alisado de boca y termosellado.
Aceptar según la muestra de bolsa acordada, producto, ritmo, manejo de residuos y estándares de cambio de formato.
Rutas de configuración comunes
Dos canales, cuatro canales y alimentación rotativa difieren en uniformidad de bolsas, reparto de dosis, espacio de cambio, gestión de fallos y mantenimiento, además de velocidad.
La máquina principal realiza la toma, apertura, sujeción, sellado y salida de bolsas de doble carril; la interfaz de dosificación se confirma por separado.
Ambos carriles se emparejan con sistemas de dosificación, verificando principalmente el tiempo de caída y que los productos no interfieran entre sí.
Opcional: detección de apertura, llenado o sellado y rechazo, con conexión a transporte de producto terminado.
Envasado horizontal paralelo de bolsas
Primero vea las condiciones reales de trabajo
Es necesario comparar el ancho, largo, apertura, sujeción y posición de sellado. Si las diferencias son grandes, no se recomienda operar simultáneamente; el alcance del cambio de formato y el programa deben confirmarse de antemano.
No por defecto. La interfaz entre la máquina principal y bombas, tornillos, básculas combinadas u otros equipos de dosificación se selecciona según el producto y el peso objetivo.
Enviar muestras y requisitos
Después de proporcionar la muestra de bolsa, el producto y el ritmo objetivo, determinaremos la disposición de doble carril, método de dosificación, estructura de sellado e interfaces de inspección opcionales.