Verificar primero el objeto aplicable
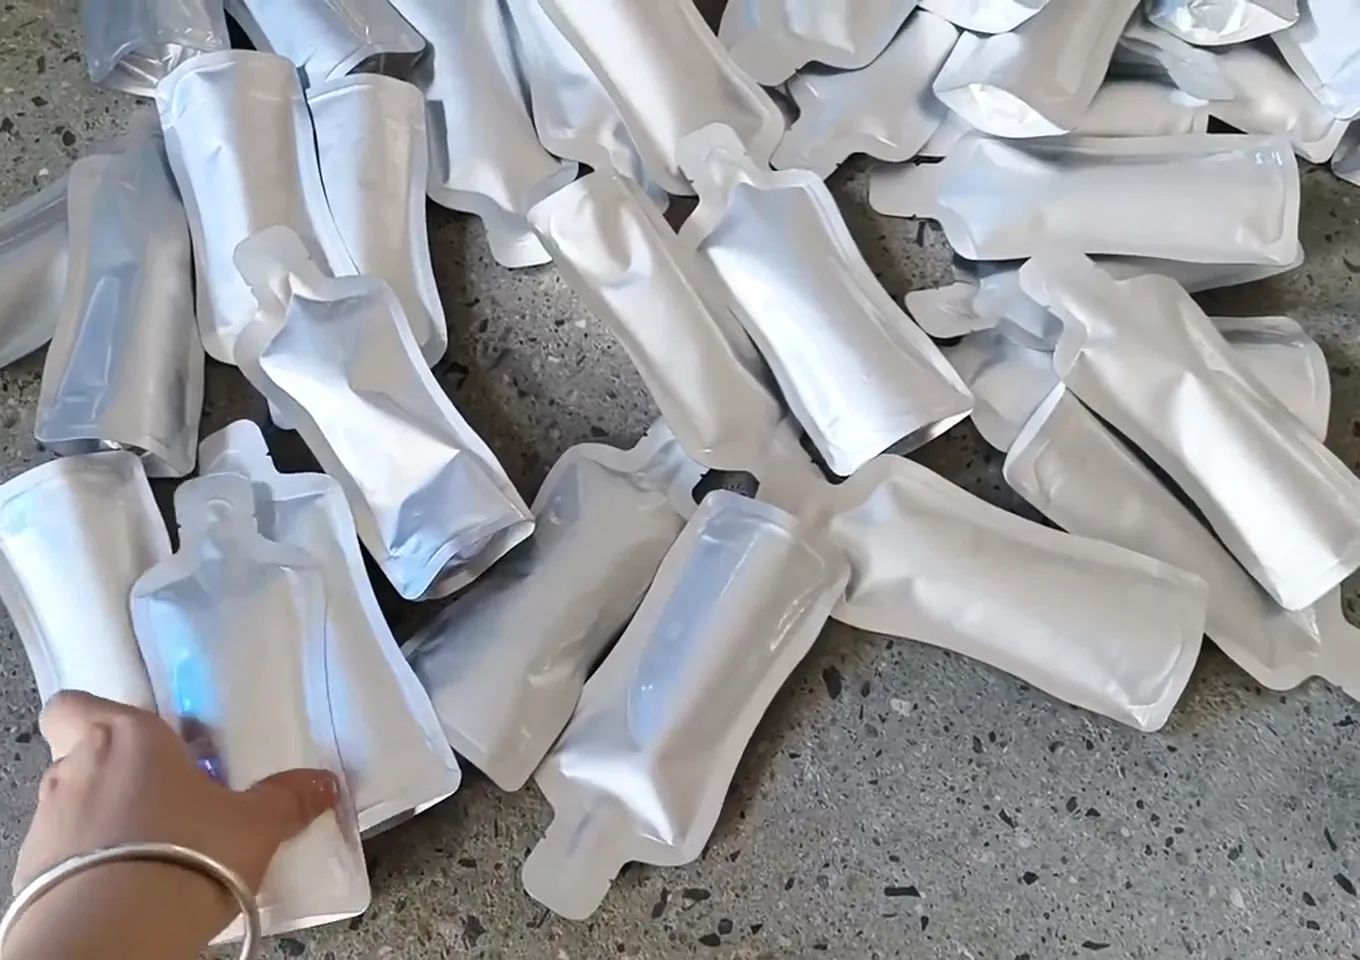
Bolsas preformadas de especificaciones uniformes, boca consistente y alimentación continua. Bolsas con cremallera especiales o de forma irregular requieren prueba individual.
Envasado paralelo de 4 carriles para bolsas preformadas
Organiza alimentación, apertura, dosificación, llenado, termosellado y salida de bolsas preformadas en cuatro vías. Pruebe bolsas y producto para apertura estable, tiempo de dosis, limpieza de boca, tiempo de sellado y unión de salidas; cuatro vías no fijan por sí solas la producción.
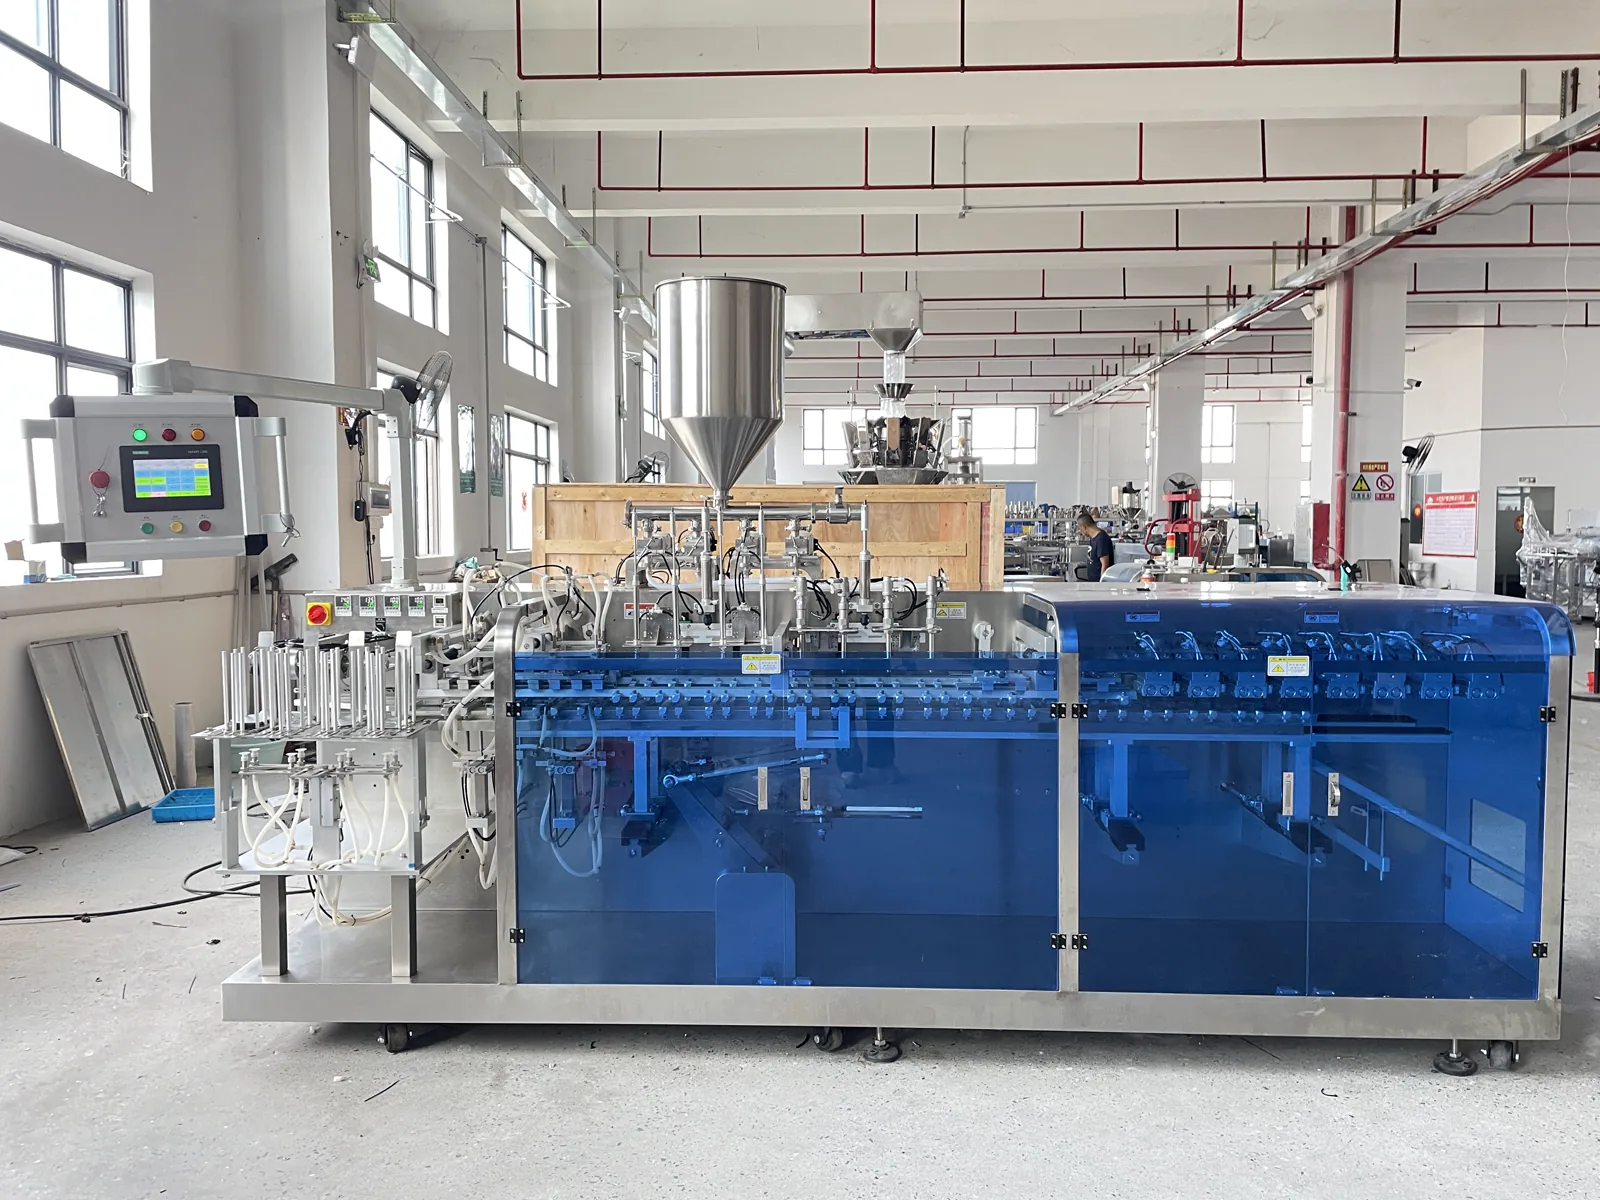
Fotos reales de equipos en fábrica. Confirme la configuración final con los envases, el producto, las pruebas de muestras y el alcance acordado.
Ver primero las condiciones reales de trabajo
Proporcione bolsas vacías del mismo lote, material, peso objetivo por bolsa, método de alimentación continua, ritmo objetivo, requisitos de limpieza y espacio de la fábrica.
Bolsas preformadas de especificaciones uniformes, boca consistente y alimentación continua. Bolsas con cremallera especiales o de forma irregular requieren prueba individual.
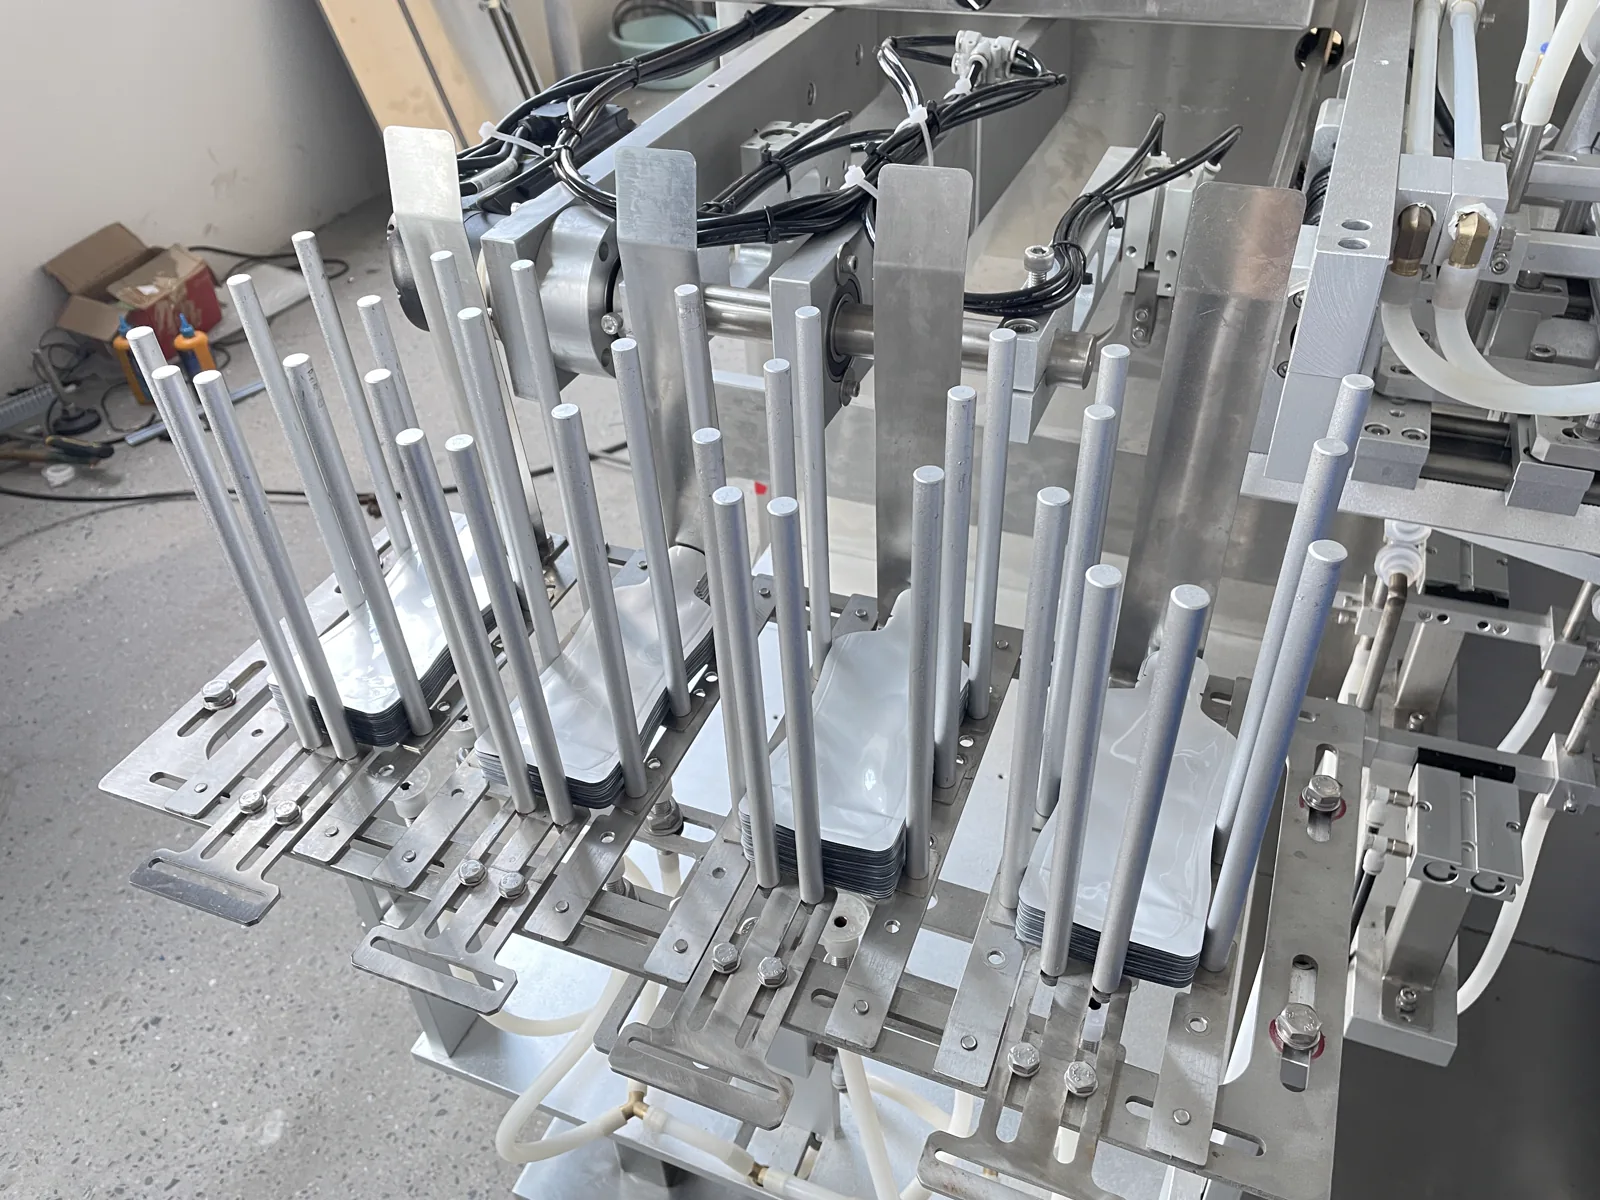
Bolsas preformadas termosellables del mismo lote. Se deben verificar grosor, fricción, estática, apertura y capa termosellable. Alimentación y recogida de 4 carriles, apertura, llenado multicarril opcional, alineación de boca, sellado térmico multicarril y descarga consolidada.
Opcional: dosificación multicarril, detección de apertura de bolsa, confirmación de llenado, no sellar sin producto, rechazo, transporte de consolidación e interfaz de datos.
Proporcione bolsas vacías del mismo lote, material, peso objetivo por bolsa, método de alimentación continua, ritmo objetivo, requisitos de limpieza y espacio de la fábrica.
Ver primero las condiciones reales de trabajo
Cuanto más completas sean las muestras, materiales de empaque e información del sitio, más fácil será determinar la ruta del equipo, el alcance del cambio de formato y los límites de integración.
Ver primero las condiciones reales de trabajo
Se confirma según consistencia de alimentación de 4 carriles, distribución de dosificación, tasa de apertura exitosa, limpieza de boca de bolsa y presión de sellado. La capacidad real se confirma mediante pruebas del proyecto.
Alimentación y sellado automático de 4 carriles; dosificación multicarril, inspección, rechazo, transporte de consolidación según configuración del proyecto
Bolsas preformadas de especificaciones uniformes, boca consistente y alimentación continua. Bolsas con cremallera especiales o de forma irregular requieren prueba individual.
Productos líquidos, en polvo, granulares o piezas pequeñas con fluidez y estabilidad de alimentación adecuadas para distribución multicarril
Bolsas preformadas termosellables del mismo lote. Se deben verificar grosor, fricción, estática, apertura y capa termosellable.
Alimentación y recogida de 4 carriles, apertura, llenado multicarril opcional, alineación de boca, sellado térmico multicarril y descarga consolidada
Evaluar ajuste sincronizado de 4 tolvas, ventosas, sujetadores, boquillas de descarga, guías de sellado y programa según el formato de bolsa
Confirmar dimensiones del equipo, fuente de alimentación, aire comprimido, espacio de mantenimiento e interfaces con etapas anteriores y posteriores según accionamiento multicarril, distribución de dosificación, zona de sellado, transporte de consolidación y pasillos de servicio
Usar la misma muestra de bolsa para verificar el rendimiento de alimentación, recogida, apertura y sellado térmico.
Determinar la dosificación multicarril, almacenamiento intermedio, secuencia de descarga y medidas para evitar mezcla de productos.
Verificar acciones sincronizadas, carril anómalo, reposición de tolvas y consolidación de producto terminado.
Aceptar según duración de operación acordada, estándares de calidad, limpieza y requisitos de cambio de formato.
Rutas de configuración comunes
Un canal facilita cambios y resolución de incidencias; cuatro requieren bolsas y producto estables para trabajar en paralelo. El número de canales no sustituye ensayos integrados con bolsas y producto completos.
Adecuado para proyectos con múltiples formatos o capacidad moderada; el cambio de formato y mantenimiento son más centralizados.
Adecuado para proyectos con formato de bolsa estable, suministro continuo de material y dosificación multicarril compatible.
Configurar parcialmente los carriles o dejar interfaz de reserva; la expansión futura requiere confirmar límites estructurales y de control por adelantado.
Envasado paralelo de 4 carriles para bolsas preformadas
Ver primero las condiciones reales de trabajo
Generalmente es más adecuado para proyectos de lotes estables con especificaciones fijas. Los cambios frecuentes implican ajuste sincronizado de múltiples tolvas, sujetadores, posiciones de descarga y sellado. Se debe calcular el tiempo de cambio y alcance primero.
Depende del diseño de control, alimentación y consolidación. Si se requiere aislamiento de carril u operación degradada, la lógica de manejo de anomalías debe definirse en la fase de diseño.
Enviar muestras y requisitos
Evaluaremos si 4 carriles son adecuados y qué módulos opcionales de dosificación e inspección se necesitan según la consistencia del material de bolsa, distribución de material, limpieza y ritmo objetivo.