Verificar primero el objeto aplicable
Productos en caja, productos agrupados, productos en bandeja o artículos regulares; dimensiones, disposición, resistencia al calor y estabilidad confirmados según muestra real
Corte y sellado en L y termoencogido
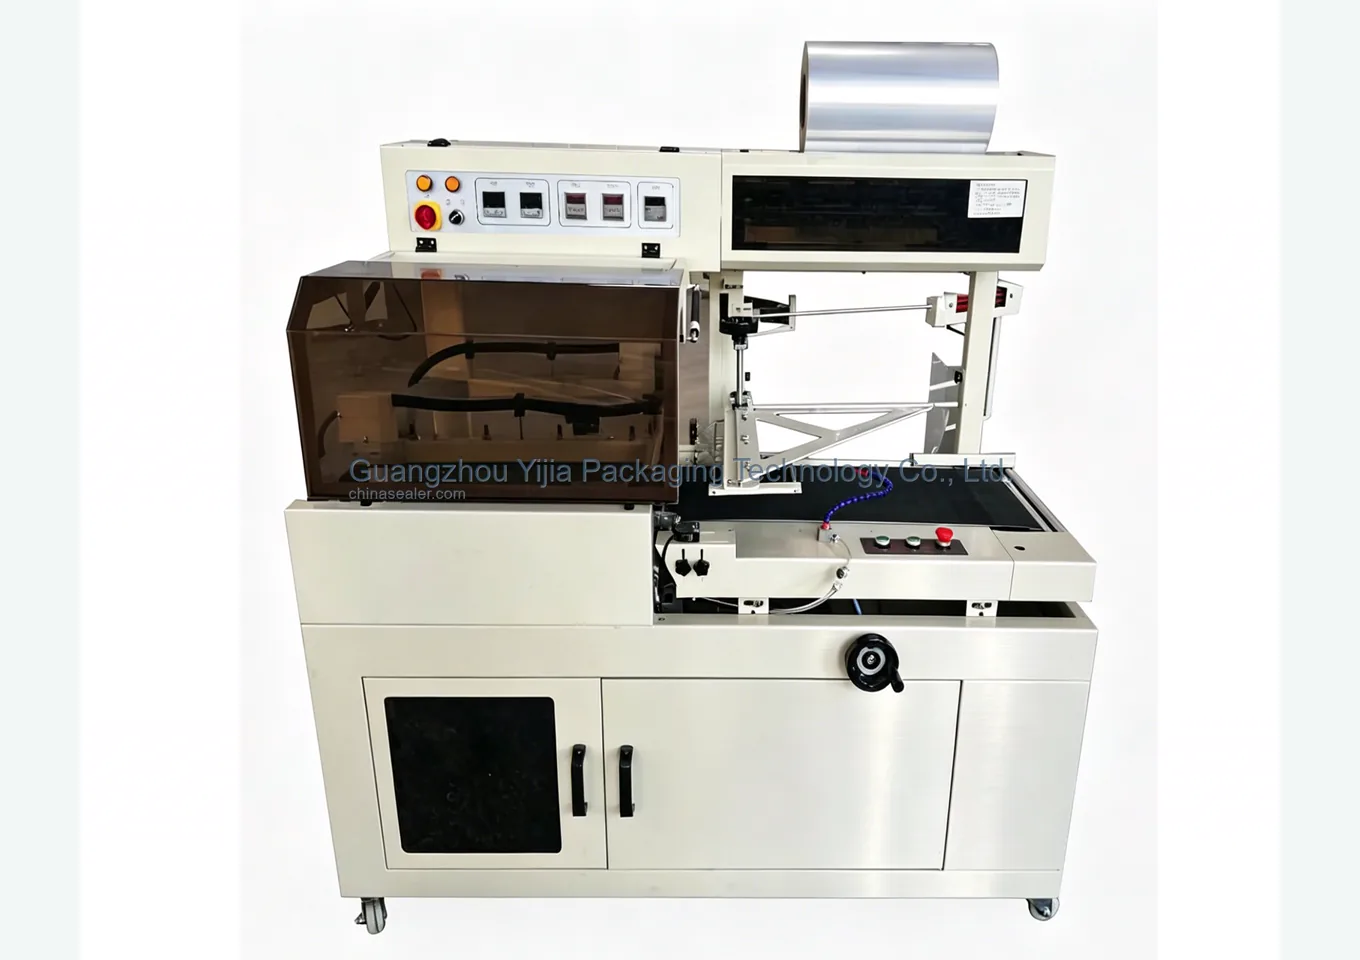
La línea de empaque con sellado y corte en L y termoencogido es adecuada para productos individuales o agrupados con tamaño y colocación estables. Primero se realiza el enfundado y el corte y sellado en L, luego ingresa al túnel de termoencogido para dar forma. El material de film, la resistencia al calor del producto, las dimensiones de corte y sellado, el túnel y el enfriamiento afectan directamente la apariencia final. La alimentación automática, el empuje y el transporte posterior se seleccionan según el proyecto.
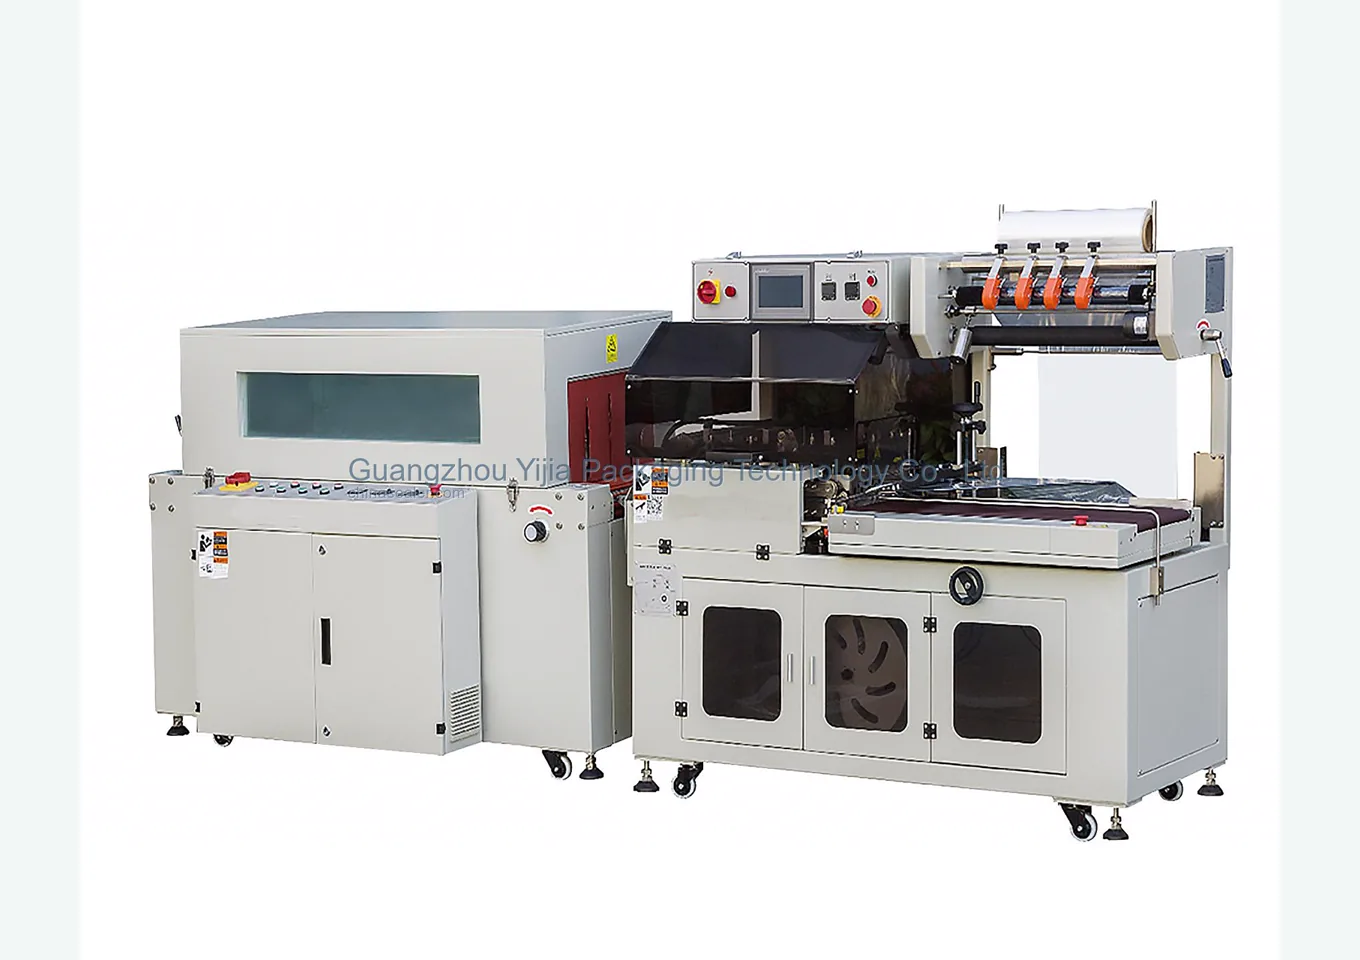
These are factory photos of the actual machine only. Packaging format, materials and final configuration are confirmed with trial samples and the agreed list.
Ver primero las condiciones reales de trabajo
Proporcione muestras de producto y combinación, dimensiones y peso, película termoencogible, límite de resistencia al calor, apariencia del producto terminado, ritmo objetivo y longitud del sitio.
Productos en caja, productos agrupados, productos en bandeja o artículos regulares; dimensiones, disposición, resistencia al calor y estabilidad confirmados según muestra real
Película adecuada para corte y sellado en L y termoencogido; espesor, tasa de contracción, capa termosellable, perforación y transparencia confirmados según muestra de película; alimentación y posicionamiento del producto, enfundado, corte y sellado en L, túnel de termoencogido, enfriamiento y salida del producto terminado
Opcional: alimentación automática, empuje, agrupación, perforación, codificación, inspección, enfriamiento y transporte posterior.
Proporcione muestras de producto y combinación, dimensiones y peso, película termoencogible, límite de resistencia al calor, apariencia del producto terminado, ritmo objetivo y longitud del sitio.
Ver primero las condiciones reales de trabajo
Cuanto más completas sean las muestras, los materiales de empaque y los datos del sitio, más fácil será determinar la ruta del equipo, el rango de cambio de molde y los límites de integración.
Ver primero las condiciones reales de trabajo
Proporcione muestras de producto y combinación, dimensiones y peso, película termoencogible, límite de resistencia al calor, apariencia del producto terminado, ritmo objetivo y longitud del sitio.
Confirmado según alimentación del producto, enfundado y acción de corte y sellado, tiempo de contracción en túnel, enfriamiento y cooperación manual; no se publican valores fijos no verificados por proyecto
Enfundado y corte y sellado automático o semiautomático con termoencogido; alimentación automática, empuje, agrupación, perforación y transporte según selección del proyecto
Productos en caja, productos agrupados, productos en bandeja o artículos regulares; dimensiones, disposición, resistencia al calor y estabilidad confirmados según muestra real
Productos sólidos y cajas externas; se deben indicar limitaciones de resistencia al calor superficial, facilidad de aplastamiento, esquinas afiladas, ventilación y apariencia del producto terminado
Película adecuada para corte y sellado en L y termoencogido; espesor, tasa de contracción, capa termosellable, perforación y transparencia confirmados según muestra de película
Alimentación y posicionamiento del producto, enfundado, corte y sellado en L, túnel de termoencogido, enfriamiento y salida del producto terminado
Ajuste del marco de corte y sellado, transporte, soporte de película, guía de película, túnel y sección de enfriamiento según largo, ancho y alto del producto
Dimensiones del equipo, fuente de alimentación, aire comprimido, espacio de mantenimiento e interfaz posterior confirmados según calentamiento de corte y sellado, túnel de termoencogido, ventilación de circulación, en...
Rutas de configuración comunes
Cuanto más completas sean las muestras, los materiales de empaque y los datos del sitio, más fácil será determinar la ruta del equipo, el rango de cambio de molde y los límites de integración.
Verificar dimensiones, postura, resistencia al calor, esquinas afiladas y espacio de alimentación.
Verificar ancho de película, espesor, dirección de contracción, termosellado y requisitos de perforación.
Ajustar margen de enfundado, posición de corte y sellado, efecto de contracción y enfriamiento.
Aceptar según producto acordado, material de película, apariencia, ritmo y estándares de cambio de molde.
Rutas de configuración comunes
Las siguientes rutas se utilizan para delimitar el alcance de la compra; la combinación final debe confirmarse según las muestras, el proceso y las condiciones del sitio.
Corte y sellado en L y termoencogido
Las siguientes rutas se utilizan para delimitar el alcance de la compra; la combinación final debe confirmarse según las muestras, el proceso y las condiciones del sitio.
Ver primero las condiciones reales de trabajo
Proporcione muestras de producto y combinación, dimensiones y peso, película termoencogible, límite de resistencia al calor, apariencia del producto terminado, ritmo objetivo y longitud del sitio.
Se debe evaluar según el espacio de alimentación, la acción de corte y sellado y la carga del túnel; si el ritmo es alto o la continuidad del producto es diferente, también se puede comparar la ruta de termoencogido tipo almohada.
Es posible. Se debe evaluar el material de la película, el margen de enfundado, el proceso de contracción y los bordes del producto; si es necesario, ajustar el empaque o agregar protección.
Enviar muestras y requisitos
Después de proporcionar el producto, el método de combinación, la película termoencogible y la apariencia del producto terminado, confirmaremos el enfundado, corte y sellado, túnel, enfriamiento y entrada/salida opcional.