Verificar primero el objeto aplicable
Latas metálicas y tapas correspondientes que pueden posicionarse y sellarse de manera estable; diámetro, altura, dobladillo y tapa confirmados con muestras reales
Indexación de plato giratorio y sellado continuo
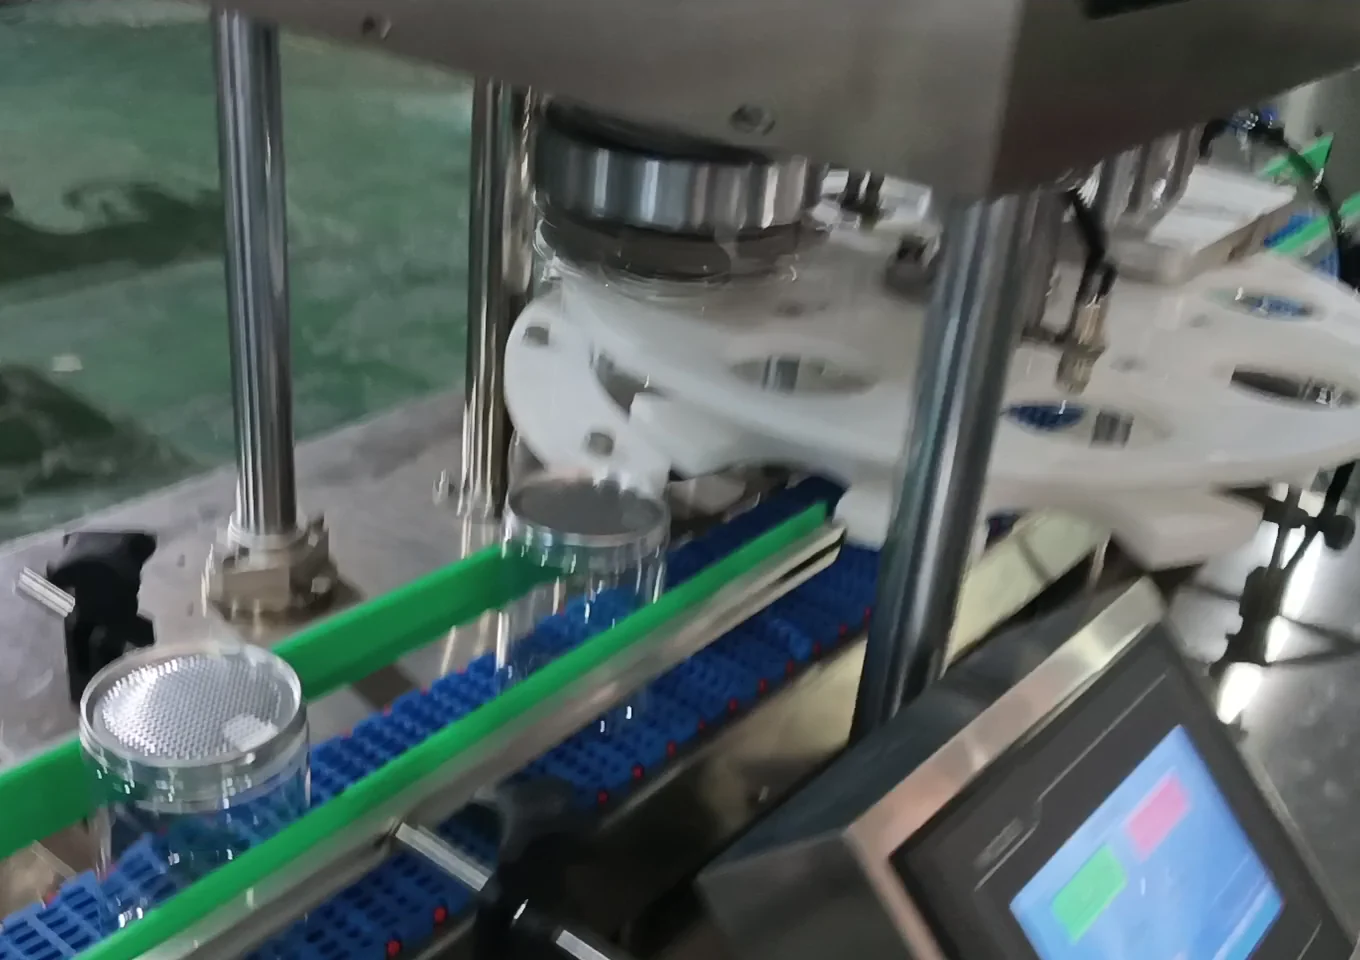
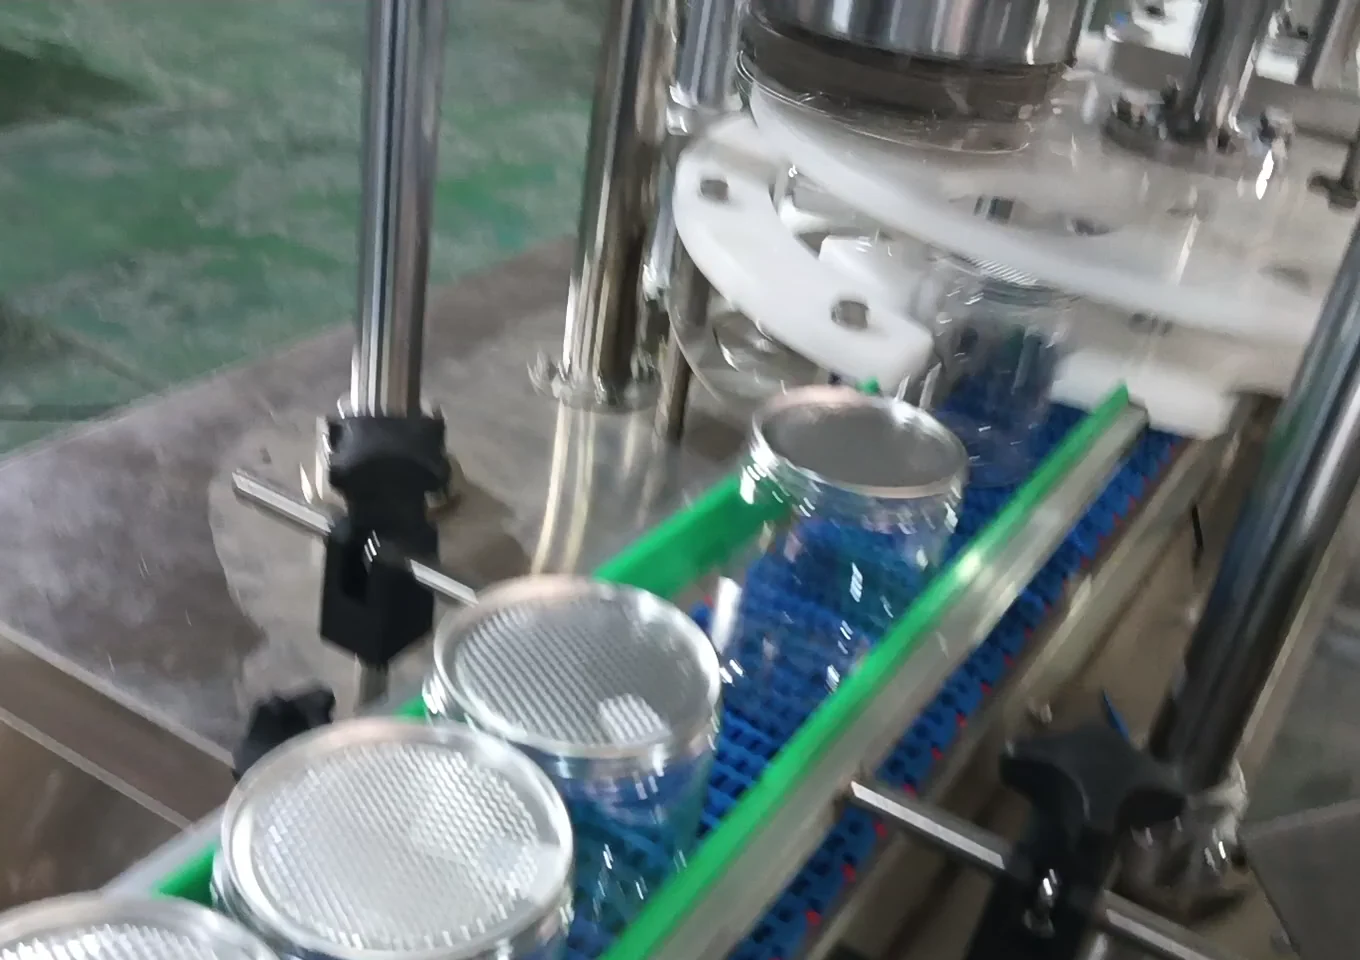
La línea de sellado de latas de múltiples estaciones con plato giratorio organiza el flujo de entrada de latas, colocación de tapas, posicionamiento indexado del plato giratorio, sellado y salida de latas. El tipo de lata, tapa, estructura de dobladillo, estado del borde de la lata después del llenado y el ritmo de las secciones anteriores y posteriores afectan la solución. La alimentación y colocación de tapas, detección de falta de tapa, detección de sellado, rechazo, acumulación e interconexión con la línea de llenado se confirman según el proyecto.
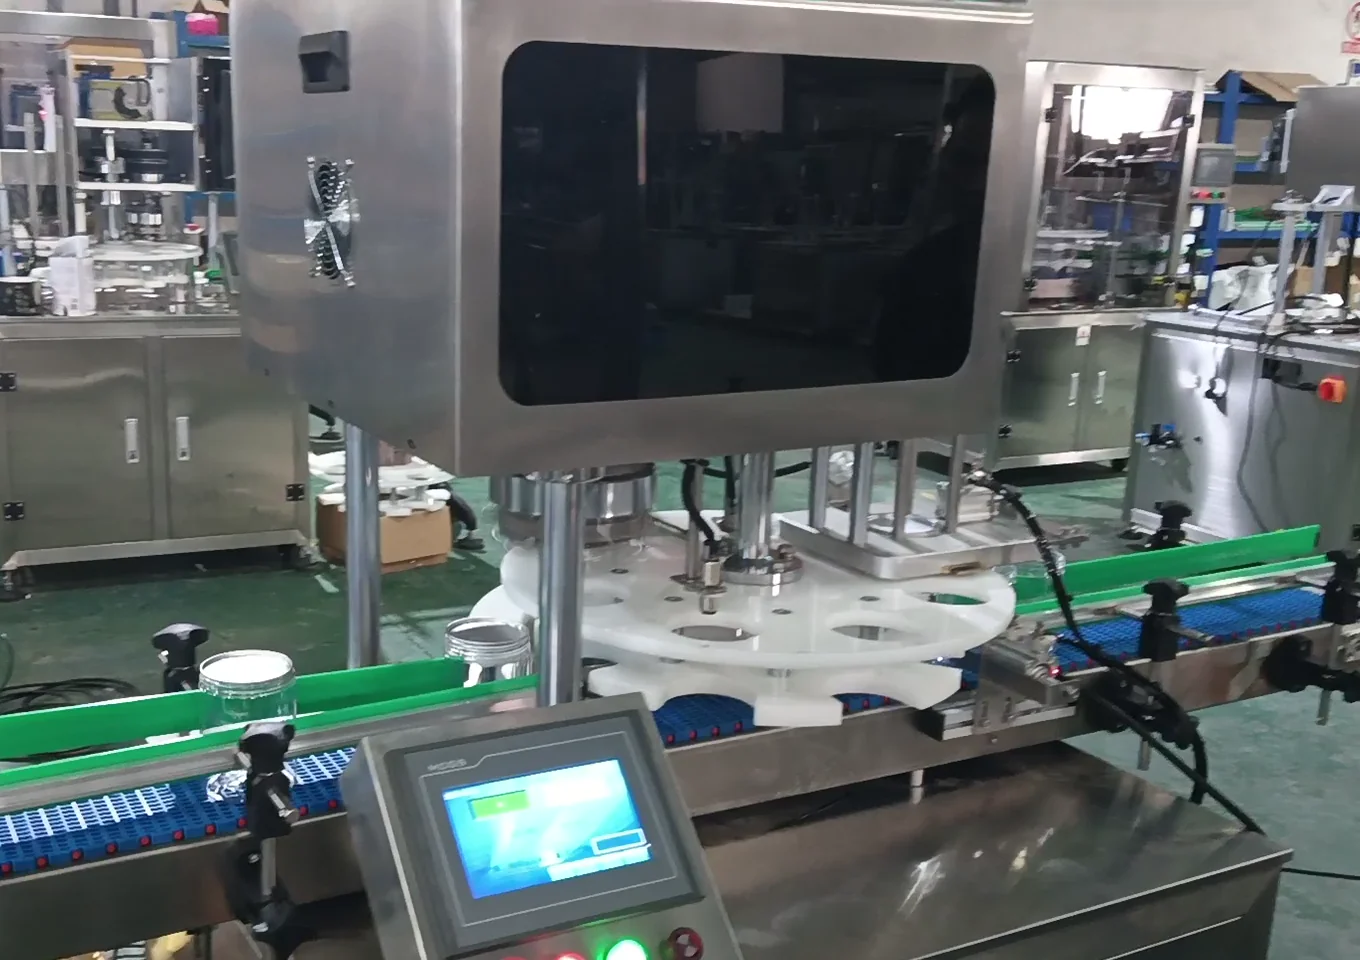
Fotos reales de equipos en fábrica. Confirme la configuración final con los envases, el producto, las pruebas de muestras y el alcance acordado.
Primero ver las condiciones reales de trabajo
Proporcione la lata, la tapa, el estándar de dobladillo, el estado del borde de la lata después del llenado, el método de colocación de la tapa, el ritmo objetivo y la información de conexión de las secciones anteriores y posteriores.
Latas metálicas y tapas correspondientes que pueden posicionarse y sellarse de manera estable; diámetro, altura, dobladillo y tapa confirmados con muestras reales
Tapa y estructura de sellado compatibles con la lata; sellador, dimensiones del dobladillo y estándar final de sellado verificados con muestras; transporte de entrada, colocación de tapas, indexación del plato giratorio, sellado, inspección opcional y salida de latas
Alimentación y colocación opcional de tapas, detección de falta de tapa, detección de orientación de tapa, detección de sellado, rechazo de anomalías, acumulación e interconexión con línea de llenado.
Proporcione la lata, la tapa, el estándar de dobladillo, el estado del borde de la lata después del llenado, el método de colocación de la tapa, el ritmo objetivo y la información de conexión de las secciones anteriores y posteriores.
Primero ver las condiciones reales de trabajo
Cuanto más completas sean las muestras, materiales de empaque e información del sitio, más fácil será determinar la ruta del equipo, el alcance del cambio de formato y los límites de interconexión.
Primero ver las condiciones reales de trabajo
Confirmado según el ritmo de suministro de latas de la sección anterior, colocación de tapas, indexación, acción de sellado, salida y acumulación. La capacidad real se confirma mediante pruebas del proyecto.
Transporte automático, indexación y sellado; alimentación y colocación de tapas, inspección, rechazo, acumulación e interconexión con línea de llenado según configuración del proyecto
Latas metálicas y tapas correspondientes que pueden posicionarse y sellarse de manera estable; diámetro, altura, dobladillo y tapa confirmados con muestras reales
Productos en polvo, granulares, sólidos o con líquido enlatados; se debe indicar polvo, espuma, derrames, contaminación del borde y temperatura de la lata después del llenado
Tapa y estructura de sellado compatibles con la lata; sellador, dimensiones del dobladillo y estándar final de sellado verificados con muestras
Transporte de entrada de latas, colocación de tapas, indexación del plato giratorio, sellado, inspección opcional y salida de latas
Reemplazar o ajustar bandejas, guías, cabezales de presión, ruedas de sellado y programa según diámetro, altura y especificaciones de la tapa
Las dimensiones del equipo, fuente de alimentación, aire comprimido, espacio de mantenimiento e interfaz con secciones anteriores y posteriores se confirman según los requisitos eléctricos y neumáticos de indexación, accionamiento de sellado, transporte, inspección opcional de tapas e interconexión
Verificar diámetro de lata, tipo de tapa, estructura de dobladillo, sellador y estándar de calidad.
Verificar suministro de tapas, orientación, posición de colocación, falta de tapa y estabilidad antes de entrar al plato giratorio.
Validar entrada de latas, colocación de tapa, indexación del plato giratorio, sellado, salida y manejo de anomalías.
Inspeccionar dobladillo, sellado, estabilidad de indexación, ritmo, interconexión y cambio de formato.
Rutas de configuración comunes
El roscado utiliza rosca y par, el tapado a presión utiliza ajuste por inserción y el cierre de latas engatilla pestaña del cuerpo y tapa. Son procesos diferentes.
Colocación de tapa manual o por estación anterior, el equipo se encarga del transporte, indexación y sellado.
Configurar alimentación, guía y colocación de tapas según las características de la tapa, y sincronizar continuamente con la indexación del plato giratorio.
Interconexión con llenado anterior, inspección posterior o etiquetado; acumulación e interfaz de señal confirmados en sitio.
Indexación de plato giratorio y sellado continuo
Primero ver las condiciones reales de trabajo
No por defecto. Depende del diámetro, borde, apilamiento, orientación y estabilidad del suministro de la tapa; se decide entre colocación manual, interfaz de suministro existente o mecanismo opcional de alimentación y colocación.
Solo es posible si la estructura y dimensiones del dobladillo son consistentes; diferentes diámetros o tipos de tapa generalmente requieren cambiar las piezas de sellado y volver a verificar el dobladillo.
Enviar muestras y requisitos
Después de proporcionar la lata, tapa, estándar de dobladillo e interfaz con secciones anteriores y posteriores, confirmaremos la configuración de indexación, sellado, transporte e inspección opcional de tapas.