Topik solusi
Proses penyegelan dan penutupan ulir untuk kantong fleksibel biasa, kantong prefabrikasi, dan kantong dengan corong
Mesin pengemas kantung horizontal vakum untuk kantung pra-buat yang dapat divakum, setelah mengambil kantung, membuka, dan mengisi, menyelesaikan perapian mulut kantung, perlakuan vakum, dan penyegelan.
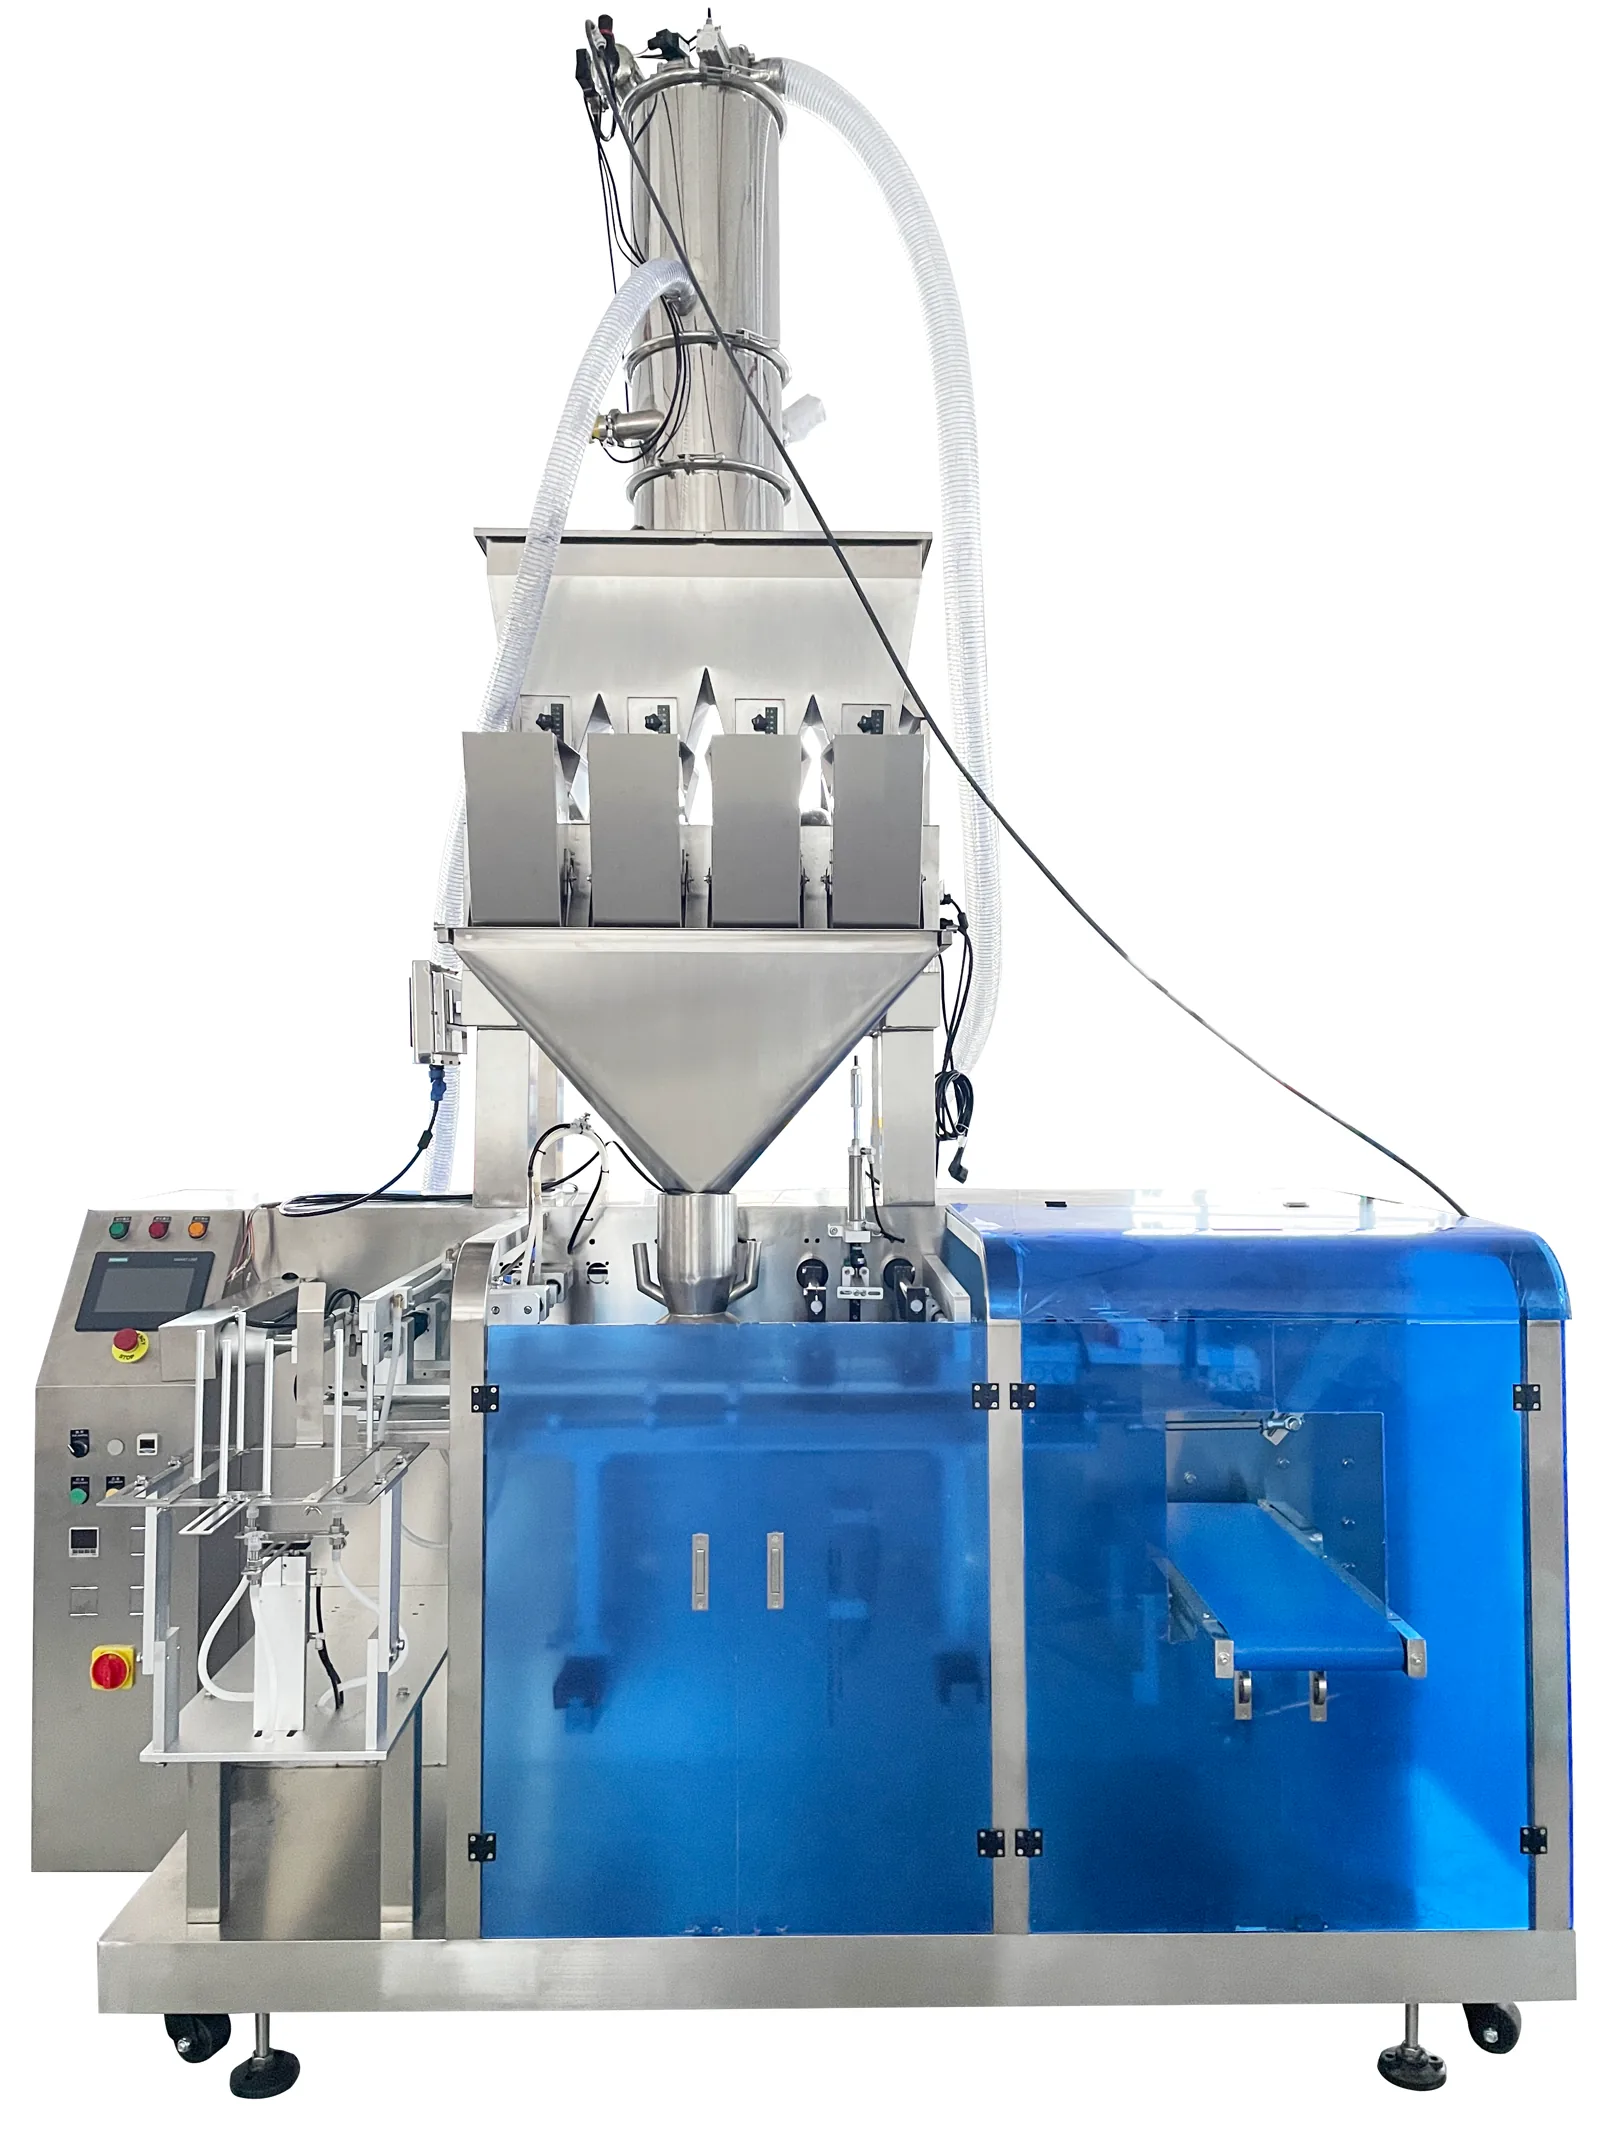
- Mesin pengemas kantung horizontal vakum untuk kantung pra-buat yang dapat divakum, setelah mengambil kantung, membuka, dan mengisi, menyelesaikan perapian mulut kantung, perlakuan vakum, dan penyegelan. Efek vakum tergantung pada bentuk material, daya hambat kantung, kontaminasi mulut kantung, dan sisa oksigen atau tampilan yang diinginkan; apakah akan diisi gas, dibentuk, atau diperiksa sesuai dengan proyek.
Ringkasan solusi yang disiapkan untuk Anda
- Penyegelan panas biasa atau penutupan tutup cerat tidak berarti evakuasi. Jika vakum diperlukan, tentukan mesin dengan konfigurasi vakum yang sesuai dan uji pengisapan, mulut kantong serta deformasi yang diizinkan dengan kantong terisi. Bandingkan jalur biasa atau kantong cerat jika vakum tidak diperlukan.
- Setelah jenis kantong ditentukan, gunakan material asli untuk memeriksa kebersihan mulut kantong, kondisi pembukaan, dan dukungan badan kantong, lalu tentukan ruang lingkup otomatisasi.
- Nomor batch kantong jadi, deteksi logam, pemeriksaan berat visual, dan penanganan karton adalah modul bagian hilir. Pilih satu per satu sesuai aturan kualitas dan metode pengiriman.
Route comparison
- Proyek kantong pra-buat yang memerlukan pengambilan kantong otomatis, pembukaan kantong, pengisian dengan penimbangan, vakum, dan penyegelan panas
- Jalur kantong dari pasokan kantong kosong hingga penyegelan vakum dapat diatur dalam proses horizontal kontinu
- Waktu perlakuan vakum dan ritme pengisian akan langsung membatasi siklus mesin
- Jika struktur mulut kantong tidak dapat dijepit dengan stabil atau material sangat mengotori mulut kantong, perbaiki cara pengemasan terlebih dahulu
- Mesin pengisi kantong horizontal vakum dengan penimbangan dan perlindungan mulut kantong yang dipilih sesuai material
- Cocok untuk proyek di mana isi sudah dimasukkan ke dalam kantong plastik biasa, kantong komposit, atau kantong aluminium foil, dan hanya perlu penyegelan tepi mulut kantong secara kontinu.
- Kantong biasa yang sudah diisi dapat langsung masuk ke stasiun penyegelan tepi kontinu, memudahkan verifikasi lapisan penyegel panas pada mulut kantong dan posisi cetak pada produk jadi.
- Peralatan ini tidak bertanggung jawab untuk membentuk kantong dari gulungan film, tidak menggantikan pengambilan dan pembukaan kantong prefabrikasi, atau penutupan corong.
- Jika kemasan memerlukan pengambilan kantong otomatis dan pengisian, atau produk jadi memiliki tutup corong, pilih mesin utama yang sesuai, bukan peralatan penyegel kontinu.
- Mesin penyegel kantong kontinu menangani kantong fleksibel biasa yang sesuai. Kebersihan mulut kantong, ketebalan kantong, dan lapisan penyegel diuji dengan kantong nyata.
- Cocok untuk kemasan makanan, bumbu, atau produk rumah tangga yang sudah menjadi kantong kosong terpisah dan memerlukan pengambilan otomatis, pembukaan, pengisian, dan penyegelan.
- Pengambilan kantong prefabrikasi, pembukaan, pengisian, dan penyegelan diatur oleh mesin utama seri. Stasiun dapat diatur sesuai jenis kantong dan risiko kantong terjepit.
- Mulut kantong, lipatan, listrik statis, produk, dan permukaan penyegel semuanya memengaruhi pengambilan kantong dan pengisian-penyegelan. Modul yang belum diverifikasi tidak boleh ditulis sebagai konfigurasi tetap.
- Jika jenis kantong belum ditetapkan, atau bahan masuk tidak dapat dibuka dan dijepit dengan stabil, selesaikan koreksi bahan kemasan terlebih dahulu sebelum menentukan stasiun mesin utama.
- Seri mesin pengisian-penyegelan kantong prefabrikasi jalur tunggal/tiga stasiun dievaluasi berdasarkan kantong dan produk nyata serta konfigurasi proyek. Sampel kantong dan isi ikut serta dalam uji coba.
- Cocok untuk kantong fleksibel berdiri dengan corong tetap dan tutup yang sesuai, yang memerlukan pengisian isi dan penutupan tutup.
- Pemasukan kantong corong dan penutupan tutup diverifikasi dalam arah peralatan yang sama, memungkinkan pengamatan dukungan badan kantong, posisi corong, dan kesesuaian tutup.
- Arah corong, kekakuan badan kantong, jenis tutup, dan kondisi produk memengaruhi gerakan kontinu. Modul aktual tidak disimpulkan dari nama produk.
- Jika kemasan tidak memiliki tutup corong, atau badan kantong tidak dapat didukung dan diposisikan dengan stabil, kembali ke jalur penyegelan yang sesuai dengan jenis kantong nyata.
- Mesin terpadu pengisian-penutupan ulir kantong berdiri dengan corong dievaluasi berdasarkan kantong dan produk nyata serta konfigurasi proyek. Jenis kantong utama, tutup corong, dan isi harus diuji sebagai satu set.
- Cocok untuk saluran dan persyaratan pengiriman yang memerlukan kode batch, pemeriksaan benda asing logam, pemeriksaan ulang berat dan visual, atau label karton luar setelah kantong jadi.
- Identifikasi kantong jadi, deteksi logam, pemeriksaan berat dan visual, serta penanganan karton luar dapat dipecah berdasarkan risiko, tanpa mencantumkan semua peralatan hilir sebagai cakupan tetap.
- Kerutan permukaan kantong, postur produk, sampel inspeksi, ruang penolakan, dan tata letak karton luar semuanya perlu dikonfirmasi. Cakupan pasokan kerja sama dicantumkan secara terpisah.
- Jika keputusan inspeksi dan kemasan pengiriman belum ditentukan, lengkapi aturan kualitas dan data karton luar terlebih dahulu, lalu bekukan tata letak hilir.
- Kode batch dicetak melalui mesin coding inkjet tanggal kolaboratif. Mesin deteksi logam makanan dan sistem pemeriksaan berat dan visual online kolaboratif dipilih sesuai aturan. Produk yang sudah dikemas kemudian dihubungkan ke jalur penutup karton dan pelabelan karton luar kolaboratif.
Peralatan Terkait / Bahan Habis Pakai
Mesin Pengemas Kantung Horizontal VakumMesin pengemas kantung horizontal vakum untuk kantung pra-buat yang dapat divakum, setelah mengambil kantung, membuka, dan mengisi, menyelesaikan perapian mulut kantung, perlakuan vakum, dan penyegelan. Efek vakum ter...
Penyegelan panas biasa atau penutupan tutup cerat tidak berarti evakuasi. Jika vakum diperlukan, tentukan mesin dengan konfigurasi vakum yang sesuai dan uji pengisapan, mulut kantong serta deformasi yang diizinkan den...
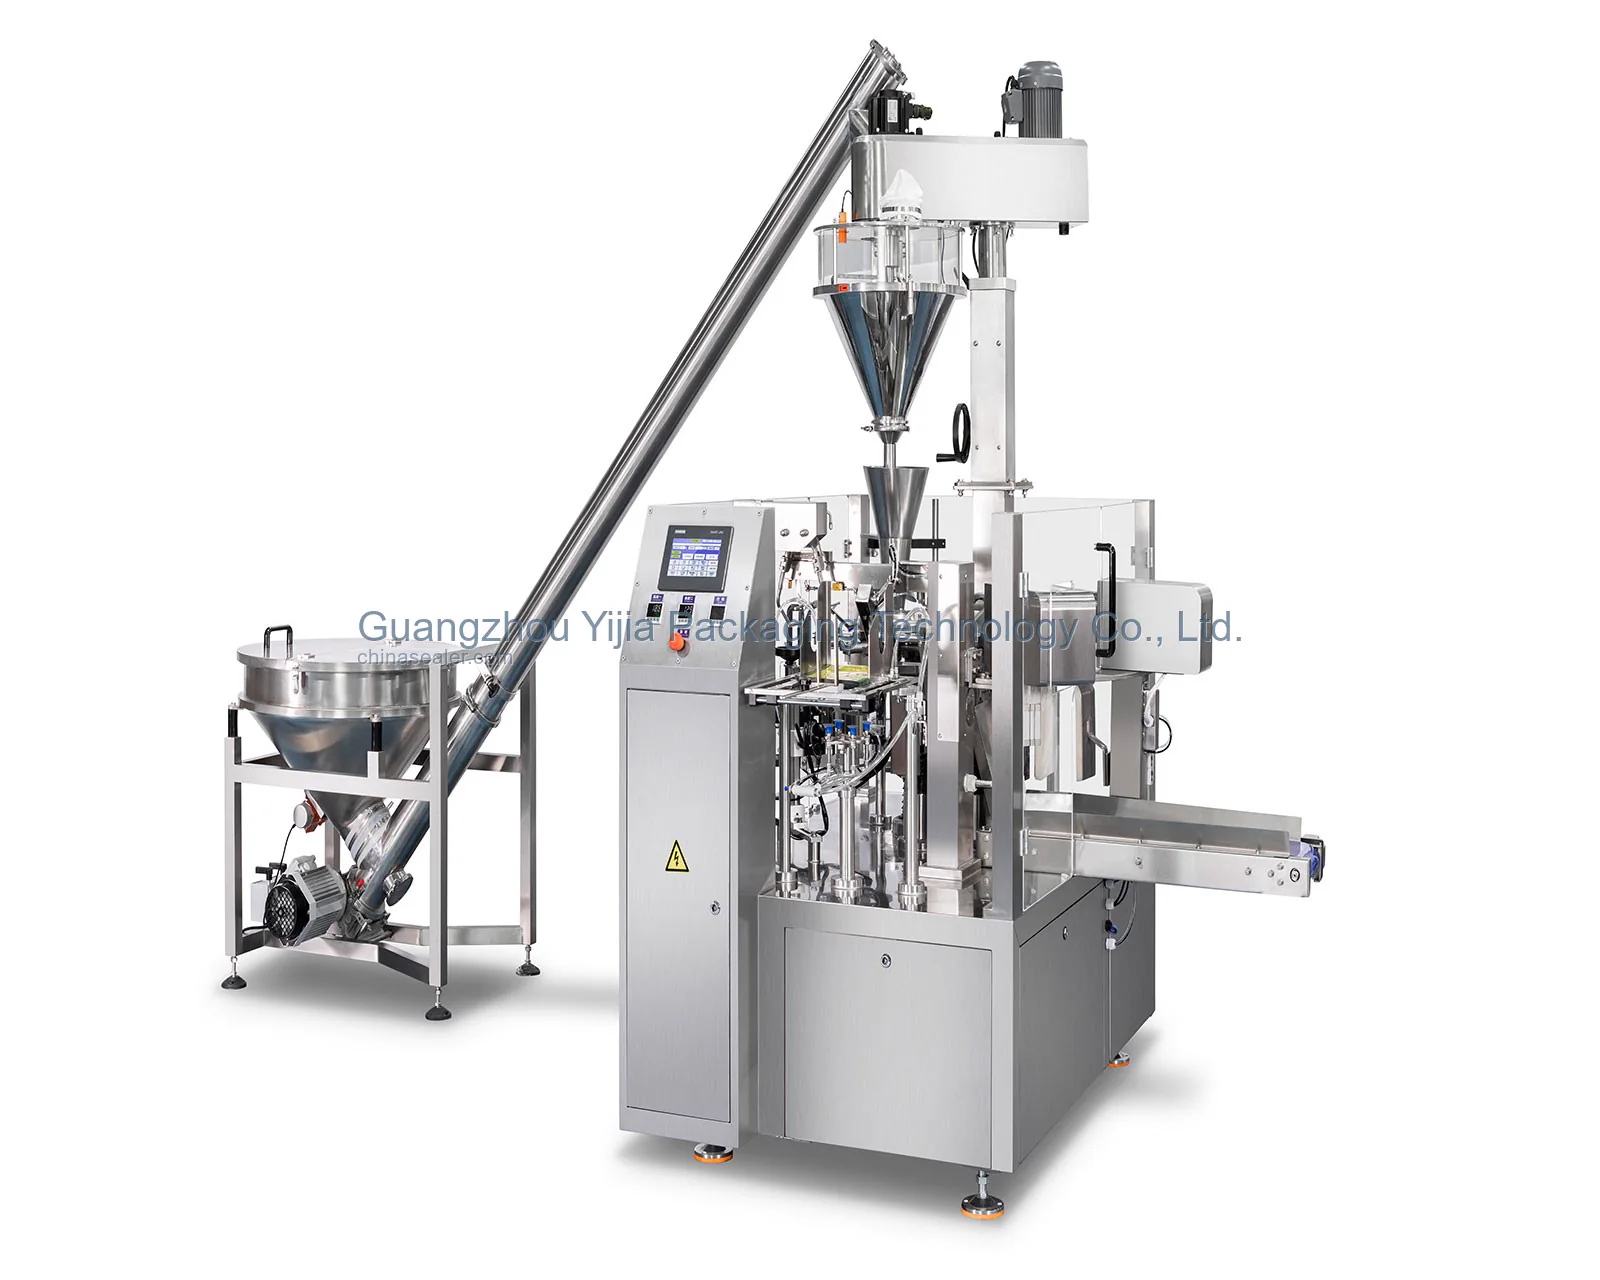 Seri Mesin Pengisi dan Penyegel Kantung Pre-made Saluran Tunggal/Tiga Stasiun
Penyegelan panas biasa atau penutupan tutup cerat tidak berarti evakuasi. Jika vakum diperlukan, tentukan mesin dengan konfigurasi vakum yang sesuai dan uji pengisapan, mulut kantong serta deformasi yang diizinkan den...
Nomor batch, deteksi logam, berat, dan pemeriksaan visual dipilih berdasarkan risiko produk dan aturan kualitas. Postur kantong dan sampel penilaian dikonfirmasi secara terpisah.
Proses inti
Mesin pengisi kantong horizontal vakum dengan penimbangan dan perlindungan mulut kantong yang dipilih sesuai material
Detail sampel
Kantong kosong, material asli, dan produk jadi yang memenuhi syarat harus diuji bersama untuk mengamati postur pengisian, perubahan hisapan, dan penyegelan mulut kantong.
Sediakan kantong kosong, produk jadi terisi, dan sampel material asliStruktur bahan kantong, lapisan penyegel panas, dan persyaratan penghalang target harus sesuai dengan kondisi penyimpanan produk jadi. Ketebalan kantong saja tidak mewakili kesesuaian penyegelan.
Jelaskan struktur bahan kantong, ketebalan kantong, lapisan penyegel panas, dan persyaratan penghalang targetKandungan cairan, debu, sudut tajam, ketahanan tekanan, dan tingkat deformasi akan memengaruhi hisapan, penangkapan cairan, dan perlindungan kantong.
Jelaskan kondisi material: kandungan cairan, debu, sudut tajam, ketahanan tekanan, dan deformasi yang diizinkanTarget berat isi, volume pengisian kantong, kapasitas berkelanjutan, dan metode pengumpanan digunakan untuk menilai pemanfaatan rongga, stasiun pengisian kantong, dan tingkat otomatisasi.
Sediakan target berat isi, volume pengisian kantong, kapasitas stabil, dan metode pengumpananPengisian gas, perapian, penangkapan cairan, inspeksi, dan penolakan harus dicantumkan satu per satu untuk membedakan tanggung jawab mesin vakum utama dan bagian hulu-hilir.
Jelaskan apakah perlu pengisian gas, perapian, penangkapan cairan, inspeksi, dan penolakanStandar pembersihan, tata letak peralatan, dan ruang pemeliharaan sistem vakum akan memengaruhi operasi di sekitar rongga, pembuangan cairan, dan pengaturan perbaikan.
Sediakan persyaratan pembersihan, tata letak pabrik, dan ruang pemeliharaan sistem vakumKesalahan umum pemilihan
Penyegelan panas biasa atau penutupan tutup cerat tidak berarti evakuasi. Jika vakum diperlukan, tentukan mesin dengan konfigurasi vakum yang sesuai dan uji pengisapan, mulut kantong serta deformasi yang diizinkan dengan kantong terisi. Bandingkan jalur biasa atau kantong cerat jika vakum tidak diperlukan.
Kondisi mulut kantong, ketebalan, lipatan, listrik statis, dan posisi penjepitan akan mengubah kinerja pengambilan kantong otomatis. Bahan kemasan yang belum ditetapkan tidak cocok untuk mekanisme tetap.
Sisa saus, bubuk, atau butiran pada permukaan penyegelan akan mengubah hasil penyegelan panas. Penyelesaian pengisian dan pembersihan mulut kantong perlu diuji bersama.
Pengecatan kode, deteksi logam, pemeriksaan berat visual, konveyor, dan penanganan karton semuanya memerlukan postur kantong jadi dan ruang abnormal. Tidak bisa diatur setelah mesin utama diputuskan.
Posisi corong, dukungan badan kantong, dan kerja sama tutup bersama-sama menentukan aksi penutupan ulir. Hanya menetapkan nilai torsi tidak cukup untuk memverifikasi produk jadi.
Lihat detail teknis
Rute vakum horizontal dengan pengisi kantong
Mesin pengemas kantung horizontal vakum untuk kantung pra-buat yang dapat divakum, setelah mengambil kantung, membuka, dan mengisi, menyelesaikan perapian mulut kantung, perlakuan vakum, dan penyegelan. Efek vakum tergantung pada bentuk material, daya hambat kantung, kontaminasi mulut kantung, dan sisa oksigen atau tampilan yang diinginkan; apakah akan diisi gas, dibentuk, atau diperiksa sesuai dengan proyek.
Tentukan dahulu apakah vakum diperlukan
Penyegelan panas biasa atau penutupan tutup cerat tidak berarti evakuasi. Jika vakum diperlukan, tentukan mesin dengan konfigurasi vakum yang sesuai dan uji pengisapan, mulut kantong serta deformasi yang diizinkan dengan kantong terisi. Bandingkan jalur biasa atau kantong cerat jika vakum tidak diperlukan.
Pilih jalur dari bahan kemasan dan kondisi masuk
Mesin pengisi kantong horizontal vakum cocok untuk mengambil kantong dari kantong pra-buat, membuka kantong, mengisi, lalu masuk ke penyegelan vakum. Mesin vertikal putar lebih menekankan pada pengangkatan atau penimbangan umpan, pengisian kantong, dan siklus multi-stasiun. Keduanya tidak bisa membahas efek vakum tanpa produk jadi yang sudah dikantongi. Untuk proyek dengan bentuk teratur, sudah ada stasiun pengisian kantong, dan kebutuhan otomasi rendah, juga harus membandingkan rute penyegelan vakum kantong aliran kontinu.
Kantong biasa yang sudah diisi: penyegelan tepi kontinu (bila vakum tidak diperlukan)
Jika kantong fleksibel biasa sudah diisi, dapat diproses oleh mesin penyegel kantong kontinu. Uji segel harus mengamati lapisan penyegel panas, ketebalan kantong, tepi segel, kerutan, dan sisa produk, serta menentukan posisi kode batch pada kantong jadi. Mesin ini tidak menangani pembuatan kantong dari gulungan, pembukaan kantong prefabrikasi, atau penutupan corong.
Kantong prefabrikasi: pengambilan, pembukaan, pengisian, dan penyegelan (bila vakum tidak diperlukan)
Sebelum kantong prefabrikasi jadi masuk ke seri mesin pengisian dan penyegelan kantong prefabrikasi jalur tunggal/tiga stasiun, verifikasi pengambilan kantong, pembukaan kantong, penjepitan, dan kondisi mulut kantong. Isi produk memengaruhi penyelesaian pengisian dan risiko kantong terjepit. Modul dan kecepatan aktual ditentukan berdasarkan uji coba dengan kantong dan produk nyata serta konfigurasi proyek.
Pengisian dan penutupan ulir kantong corong (bila vakum tidak diperlukan)
Mesin terpadu pengisian dan penutupan ulir untuk kantong berdiri dengan corong ditujukan untuk kantong dengan corong dan tutup yang sesuai. Posisi corong, dukungan badan kantong, penutupan tutup, dan aliran isi harus diuji dengan setiap spesifikasi utama. Kantong fleksibel biasa tanpa tutup corong tidak masuk ke arah peralatan ini.
Jenis kantong yang berbeda menggunakan dasar sampel yang berbeda
Kantong prefabrikasi dan kantong corong beserta bahan kemasan, tutup corong, dan isinya harus dikirim sebagai satu set sampel. Untuk kantong biasa, fokus pada pengiriman mulut kantong yang sudah diisi dan produk jadi yang tersegel.
Siapkan dulu data yang cukup untuk menilai proses
Jika sampel kantong belum tersedia, arah dapat ditentukan terlebih dahulu menggunakan foto, mulut kantong, corong, isi, dan rencana produksi. Konfigurasi penjepitan, penyegelan, dan penutupan ulir tetap dikonfirmasi dengan sampel nyata.
Aturan identifikasi dan inspeksi ditentukan lebih awal
Kode batch, deteksi logam untuk makanan, pemeriksaan berat dan visual kolaboratif, serta label karton luar harus ditentukan sebelum tata letak outlet mesin utama, untuk menghindari konflik dengan posisi kantong dan titik penolakan.
Cakupan peralatan dipisahkan berdasarkan jenis kantong nyata
Mesin penyegel kontinu, mesin utama kantong prefabrikasi, dan mesin utama kantong corong masing-masing melayani tiga proses. Konveyor food-grade dapat menghubungkan aliran kantong jadi. Jalur penutup karton dan pelabelan karton luar kolaboratif dimulai setelah produk selesai dikemas.
Pertanyaan umum
Apakah tingkat vakum yang lebih tinggi selalu menghasilkan produk jadi yang lebih baik?
Belum tentu. Ketahanan produk terhadap tekanan, tampilan, bahan kantong, dan target penyimpanan perlu ditentukan bersama untuk menetapkan kondisi yang dapat diterima.
Apakah hanya dengan kantong kosong sudah bisa menentukan mesin?
Tidak. Rencana resmi masih memerlukan volume pengisian kantong, kondisi material, dan tampilan vakum target.
Bagaimana menentukan item pemeriksaan untuk makanan dalam kantong?
Apakah akan mengonfigurasi detektor logam makanan atau sistem visi pemeriksaan berat kolaboratif harus ditentukan bersama oleh risiko produk, aturan kualitas, dan persyaratan pesanan.
Bagaimana melakukan uji penyegelan saat mulut kantong terkena material?
Periksa dulu sisa material di mulut kantong, noda minyak, kerutan, dan lapisan penyegel panas, lalu sesuaikan penyelesaian pengisian dan uji penyegelan. Mulut kantong yang terkontaminasi tidak dapat langsung menggunakan parameter kantong sampel bersih.
Bisakah proyek pengemasan kantong diotomatisasi secara bertahap?
Suplai, pengisian kantong dan segel vakum dapat divalidasi bertahap dengan antarmuka disiapkan. Segel panas kontinu biasa hanya memvalidasi mulut kantong, bukan menggantikan proses vakum dan uji penerimaan yang diperlukan.
Bisakah kantong dengan corong menyelesaikan pengisian dan penutupan ulir secara otomatis?
Dapat menggunakan mesin terpadu pengisian dan penutupan ulir untuk kantong berdiri dengan corong untuk evaluasi, tetapi posisi corong, dukungan badan kantong, jenis tutup, dan standar penutupan harus dikonfirmasi dengan sampel asli.