적용 대상 먼저 확인
상자 포장, 그룹 제품, 트레이 제품 또는 규칙적인 물품; 치수, 배치, 내열성 및 안정성은 실물 샘플로 확인
L형 절단·밀봉 및 열수축
L형 절단 열수축 포장 라인은 크기와 배치가 비교적 안정적인 단일 또는 그룹 제품에 적합하며, 먼저 필름 씌우기 위치 설정과 L형 절단을 수행한 후 열수축 터널로 들어가 성형합니다. 필름 재질, 제품 내열성, 절단 치수, 터널 및 냉각이 완제품 외관에 직접적인 영향을 미치며, 자동 공급, 푸싱 및 후단 이송은 프로젝트에 따라 선택 사양입니다.
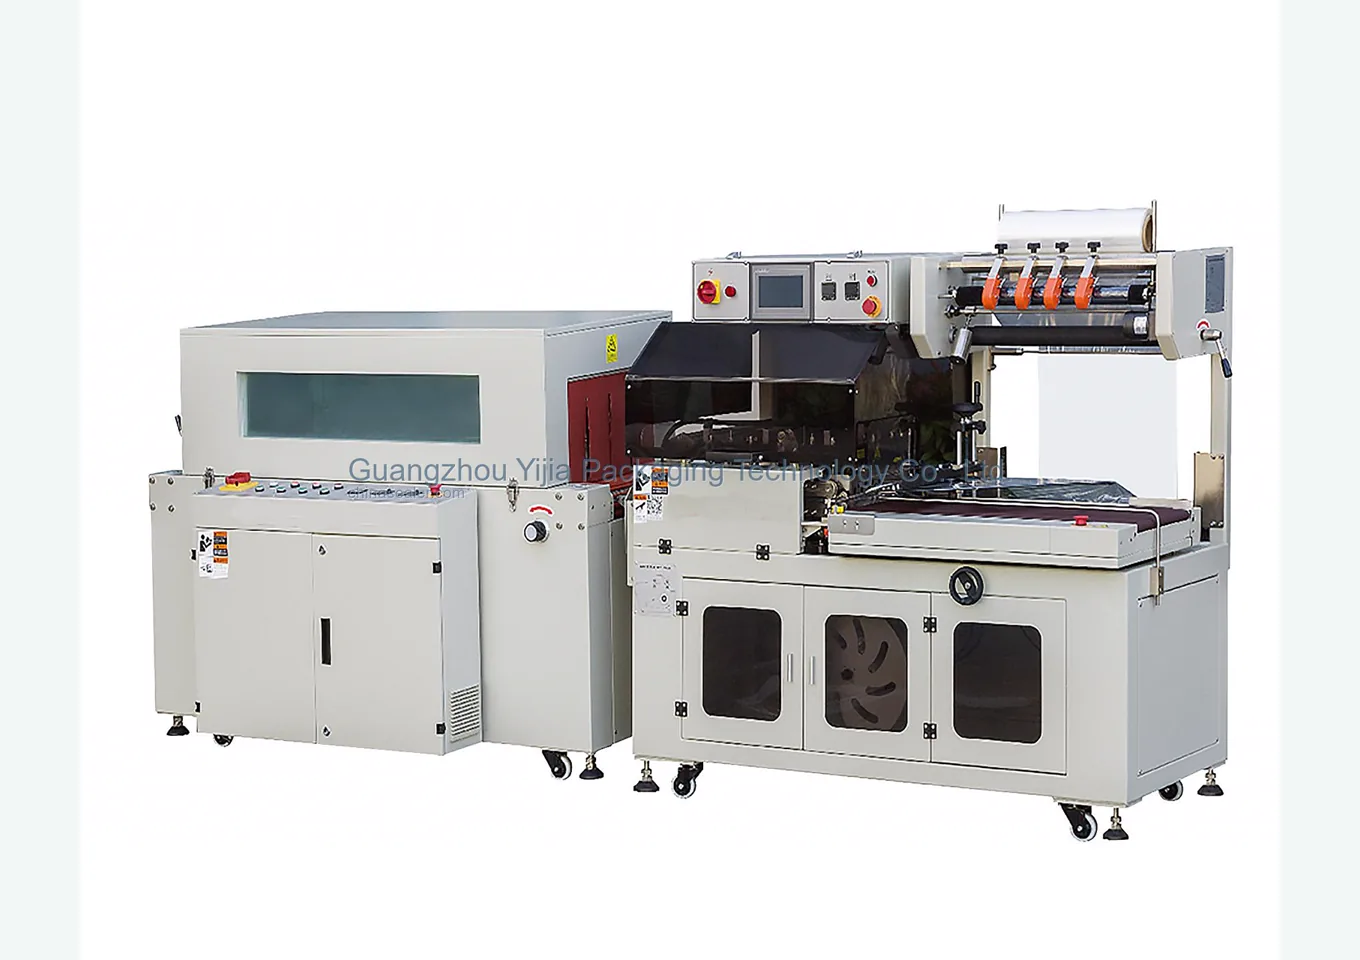
Actual equipment and operating steps are shown here. Final suitability depends on the agreed samples and equipment scope.
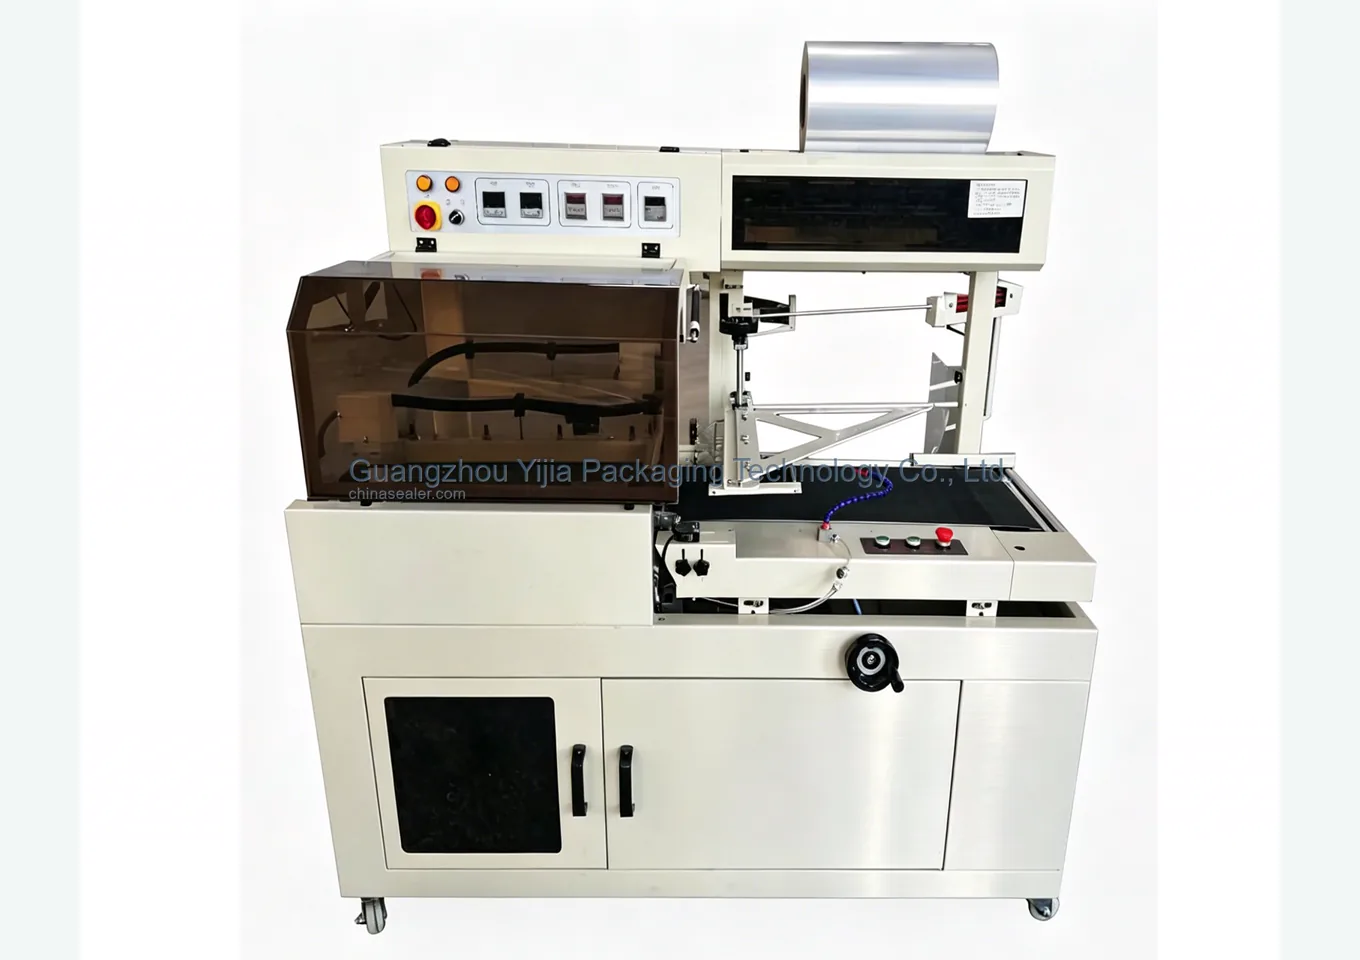
먼저 실제 작업 조건 확인
제품 및 조합 샘플, 치수·중량, 수축 필름, 내열 한계, 완제품 외관, 목표 택트 타임 및 현장 길이를 제공해 주십시오.
상자 포장, 그룹 제품, 트레이 제품 또는 규칙적인 물품; 치수, 배치, 내열성 및 안정성은 실물 샘플로 확인
L형 절단·밀봉 및 열수축에 적합한 필름 재질; 두께, 수축률, 열접착층, 천공 및 투명도는 필름 샘플로 확인; 제품 투입 및 위치 결정, 필름 씌우기, L형 절단·밀봉, 열수축 터널, 냉각 및 완제품 출력
선택 가능: 자동 투입, 푸싱, 그룹화, 천공, 코딩, 검사, 냉각 및 후단 컨베이어.
제품 및 조합 샘플, 치수·중량, 수축 필름, 내열 한계, 완제품 외관, 목표 택트 타임 및 현장 길이를 제공해 주십시오.
먼저 실제 작업 조건 확인
샘플, 포장재 및 현장 자료가 완전할수록 장비 라우트, 전환 범위 및 라인 연결 경계를 판단하기 쉽습니다.
먼저 실제 작업 조건 확인
제품 및 조합 샘플, 치수·중량, 수축 필름, 내열 한계, 완제품 외관, 목표 택트 타임 및 현장 길이를 제공해 주십시오.
제품 투입, 필름 씌우기 및 절단·밀봉 동작, 터널 수축 시간, 냉각 및 인력 협업에 따라 확인하며, 프로젝트 검증 없이 고정값을 공개하지 않음
자동 또는 반자동 필름 씌우기·절단·밀봉 및 열수축; 자동 투입, 푸싱, 그룹화, 천공 및 컨베이어는 프로젝트에 따라 선택
상자 포장, 그룹 제품, 트레이 제품 또는 규칙적인 물품; 치수, 배치, 내열성 및 안정성은 실물 샘플로 확인
고체 제품 및 외부 상자; 표면 내열성, 눌림 취약성, 날카로운 모서리, 통기성 및 완제품 외관 제한 사항을 명시해야 함
L형 절단·밀봉 및 열수축에 적합한 필름 재질; 두께, 수축률, 열접착층, 천공 및 투명도는 필름 샘플로 확인
제품 투입 및 위치 결정, 필름 씌우기, L형 절단·밀봉, 열수축 터널, 냉각 및 완제품 출력
제품 가로·세로·높이에 따라 절단·밀봉 프레임, 컨베이어, 필름 거치대, 필름 가이드, 터널 및 냉각 구간 조정
절단·밀봉 가열, 열수축 터널, 순환 팬, 냉각 및 선택적 입출력 컨베이어에 따라 장비 치수, 전원, 에어 공급, 유지보수 공간 및 전후단 인터페이스 확인
일반적인 구성 라우트
샘플, 포장재 및 현장 자료가 완전할수록 장비 라우트, 전환 범위 및 라인 연결 경계를 판단하기 쉽습니다.
치수, 자세, 내열성, 날카로운 모서리 및 투입 간격 확인.
필름 폭, 두께, 수축 방향, 열접착 및 천공 요구 사항 검증.
필름 여유량, 절단·밀봉 위치, 수축 및 냉각 효과 조정.
약속된 제품, 필름 재질, 외관, 택트 타임 및 전환 기준에 따라 승인.
일반적인 구성 라우트
아래 라우트는 구매 범위 구분을 위한 것이며, 최종 조합은 여전히 샘플, 공정 및 현장 조건에 따라 확인해야 합니다.
L형 절단·밀봉 및 열수축
아래 라우트는 구매 범위 구분을 위한 것이며, 최종 조합은 여전히 샘플, 공정 및 현장 조건에 따라 확인해야 합니다.
먼저 실제 작업 조건 확인
제품 및 조합 샘플, 치수·중량, 수축 필름, 내열 한계, 완제품 외관, 목표 택트 타임 및 현장 길이를 제공해 주십시오.
투입 간격, 절단·밀봉 동작 및 터널 부하를 평가해야 합니다. 택트 타임이 높거나 제품 연속성이 다른 경우 필로우식 수축 라인도 비교할 수 있습니다.
가능합니다. 필름 재질, 필름 여유량, 수축 과정 및 제품 모서리를 평가해야 하며, 필요 시 포장을 조정하거나 보호 조치를 추가합니다.
샘플 및 요구 사항 발송
제품, 조합 방식, 수축 필름 및 완제품 외관을 제공하시면 필름 씌우기, 절단·밀봉, 터널, 냉각 및 선택적 입출력을 확인합니다.