Tajuk penyelesaian
Barisan pengisian, pengedap, penutupan skru dan pelabelan untuk botol krim kosmetik
Menyusun peralatan pengisian, pengedap haba atau induksi, penutupan skru dan pelabelan untuk krim atau losyen kosmetik, membandingkan keadaan penggunaan gabungan mesin tunggal, sambungan konveyor dan barisan automatik.
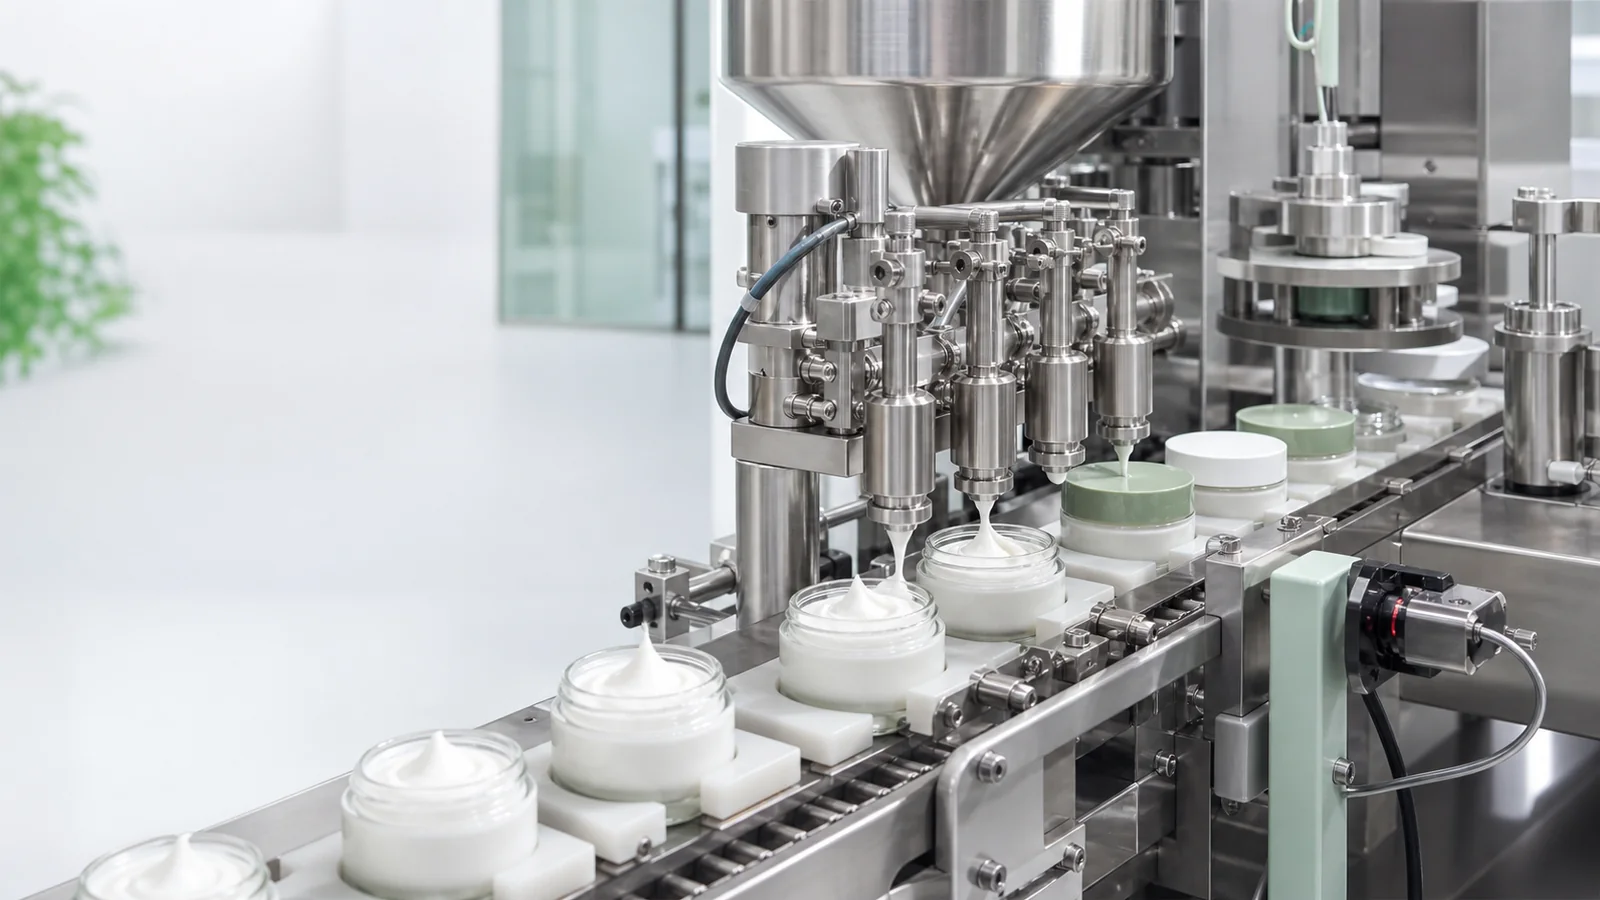
- Kelikatan krim dan keadaan tarikan menentukan konfigurasi pengisian; mulut botol dan pad dalam penutup menentukan pengedap haba atau induksi; jenis penutup dan permukaan label menentukan penutupan skru dan pelabelan. Untuk produk berbilang spesifikasi, disyorkan untuk mengesahkan dengan mesin tunggal terlebih dahulu.
Ringkasan penyelesaian yang disediakan untuk anda
- Untuk pengisian krim kosmetik, gunakan resipi sebenar dahulu untuk mengesahkan kelikatan, tarikan benang, gelembung dan penutup mulut, kemudian pilih mesin pengisian pes atau peralatan servo-piston yang disesuaikan.
- Untuk mulut botol kosong yang ditutup filem terus, gunakan pengedap haba dalam talian untuk botol. Untuk pad dalam penutup, susun dan skru penutup dahulu untuk menekan, kemudian masuk ke mesin pengedap kerajang aluminium induksi dalam talian.
- Untuk projek pelbagai spesifikasi, stabilkan pengisian, pengedap penutup skru dan pelabelan secara berasingan dahulu. Selepas bentuk botol dan label tetap, sambungkan dengan talian penghantaran.
Route comparison
- Sesuai untuk projek pelbagai spesifikasi, kuantiti kecil atau resipi masih dalam pengesahan, yang perlu mengesahkan bekalan pes dan pengisian penutup mulut dahulu.
- Stesen pengisian berasingan memudahkan pelarasan pelepasan dan pemerhatian penutup mulut untuk pes dan bentuk botol, juga sesuai untuk penukaran spesifikasi ujian pelbagai spesifikasi.
- Memerlukan bekalan botol manual atau cara sedia ada dan pemindahan proses. Kadar sebenar dipengaruhi oleh tindakan mengisi, mengambil botol dan pembersihan.
- Apabila bentuk botol dan pesanan telah stabil, dan ingin mengurangkan sentuhan manual antara proses, talian penyambung berterusan boleh dinilai selanjutnya.
- Gunakan mesin pengisian pes. Selepas resipi disahkan dengan sampel, mesin pengisian cecair servo-piston juga boleh dinilai.
- Sesuai untuk botol krim yang pengisian penutup mulut telah stabil, dan jelas menggunakan filem terus pada mulut kosong atau pad kerajang aluminium dalam penutup.
- Susun pengedap haba terus atau induksi selepas penutup skru mengikut struktur mulut botol, supaya tanggungjawab pengedap dalaman dan penutup luar dapat dibahagikan dengan jelas.
- Membran atau pad, kebersihan mulut botol, jenis penutup, keadaan pengetatan dan postur penghantaran perlu disahkan. Struktur berbeza tidak boleh terus menukar parameter.
- Apabila pes masih mencemarkan mulut botol, penutup tidak dapat disusun dengan stabil, atau bahan pengedap dalaman tidak serasi dengan bekas, selesaikan proses sebelumnya dan bahan pembungkusan dahulu.
- Untuk mulut kosong, gunakan mesin pengedap haba dalam talian untuk botol. Untuk laluan pad dalam penutup, gunakan sistem penyusun dan pemasangan penutup, mesin penutup skru automatik dan mesin pengedap kerajang aluminium induksi dalam talian.
- Sesuai untuk projek di mana pes, penutup, label dan pesanan agak stabil, dan perlu mengurangkan pemindahan manual dan menghasilkan secara berterusan.
- Talian penghantaran menyambungkan stesen bebas yang stabil mengikut urutan. Mesin pelabelan botol bulat dan segi empat boleh melekatkan label pada permukaan paparan yang ditetapkan.
- Pusat graviti botol yang diisi penuh, jarak botol, penukaran spesifikasi dan permukaan pelekatan label perlu disahkan. Talian penyambung tidak akan membetulkan turun naik mesin tunggal.
- Apabila spesifikasi produk masih kerap berubah, atau mana-mana stesen utama belum mendapat sampel siap berulang, kekalkan penyahpepijatan berasingan dahulu.
- Gunakan talian penyambung pengedap suapan automatik untuk menyambung pengisian, pengedap penutup skru dan mesin pelabelan botol bulat dan segi empat.
Peralatan / Bahan Guna Habis Berkaitan
Mendos losen, krim atau produk likat menggunakan suapan dan pemeteran dipilih bagi projek. Uji kelikatan, tarikan benang, zarah, suhu, buih serta pencucian sebelum menetapkan pam/injap, muncung dan pengendalian bekas.
Selepas jenis penutup dapat disusun dan dipegang dengan stabil, sistem penyusun dan pemasangan penutup boleh membekalkan penutup, kemudian mesin penutup skru automatik melengkapkan tindakan pengetatan yang disahkan.
Selepas bentuk botol, irama stesen dan kedudukan label stabil, gunakan talian penyambung pengedap suapan automatik untuk menyambung mesin pelabelan botol bulat dan segi empat.
Gunakan krim sebenar dahulu untuk memerhatikan sedutan, pelepasan, tarikan benang, gelembung dan titisan semasa berhenti, kemudian pilih struktur pengisian pes atau servo-piston.
Proses utama
Gunakan krim sebenar dahulu untuk memerhatikan sedutan, pelepasan, tarikan benang, gelembung dan titisan semasa berhenti, kemudian pilih struktur pengisian pes atau servo-piston.
Apabila mulut botol ditutup filem terus, gunakan pengedap haba dalam talian. Apabila pad dalam penutup perlu ditekan oleh penutup, selesaikan penutup skru dahulu kemudian masuk ke stesen induksi.
Selepas jenis penutup dapat disusun dan dipegang dengan stabil, sistem penyusun dan pemasangan penutup boleh membekalkan penutup, kemudian mesin penutup skru automatik melengkapkan tindakan pengetatan yang disahkan.
Selepas bentuk botol, irama stesen dan kedudukan label stabil, gunakan talian penyambung pengedap suapan automatik untuk menyambung mesin pelabelan botol bulat dan segi empat.
Uji krim, botol kosong, penutup, bahan pengedap dan label sebagai satu set. Gunakan mesin tunggal dahulu untuk menentukan sampel yang boleh diterima setiap stesen.
Lukiskan proses mengikut keadaan bahan masuk dan produk siap: pengisian penutup mulut, pengedap dalaman, pemasangan penutup skru, penghantaran dan pelabelan, elakkan konflik urutan fungsi.
Butiran sampel
Kepekaan suhu, tarikan benang, zarah dan gelembung pes menentukan bekalan dan penutup mulut pelepasan.
Sampel krim pengeluaran, perubahan kelikatan, keadaan zarah atau gelembung, jumlah pengisian dan keperluan pembersihanStruktur mulut botol dan dalam penutup digunakan untuk menentukan urutan stesen pengedap haba terus, penutup skru atau induksi selepas penutup skru.
Botol kosong, penutup, diameter dan ketinggian mulut, struktur benang atau pam, membran atau pad dalam penutupKuantiti kelompok dan kekerapan penukaran pesanan yang berbeza menentukan sama ada pengesahan mesin tunggal atau talian penyambung berterusan lebih sesuai.
Kadar pengeluaran setiap syif, kuantiti setiap kelompok, bentuk botol utama, penukaran spesifikasi dan konfigurasi pekerjaKelengkungan permukaan botol dan reka letak berkaitan dengan rujukan pelabelan, panduan dan mengelakkan pegangan stesen.
Gulungan label, kawasan pelekatan botol, jahitan atau permukaan cekung, arah paparan dan sampel siapSusun atur talian penyambung perlu merangkumi masuk dan keluar botol, bekalan semula, pembersihan, penyelenggaraan dan keselamatan operasi, bukan hanya bentuk luar peralatan.
Pelan tapak, arah masuk dan keluar bahan, bekalan kuasa dan udara, kaedah pembersihan dan stesen pengembangan masa depanKesilapan pemilihan biasa
Pes mungkin dari emulsi mudah mengalir hingga resipi likat yang menarik benang. Tanpa ujian bahan sebenar, bekalan dan muncung pengisian mudah tersilap pilih.
Sisa pes di mulut botol akan memisahkan lapisan pengedap haba atau pad, dan mungkin mencemarkan benang, menyebabkan pengetatan tidak konsisten.
Pengedap haba terus dan induksi selepas penutup memerlukan bahan filem dan urutan yang berbeza. Mencampurkan kedua-duanya menjadi satu parameter pengedap akan menyebabkan jurang proses.
Mesin penutup skru automatik hanya boleh mengendalikan jenis penutup dan kaedah pegangan yang disahkan. Pam kepala panjang atau penutup khas juga melibatkan orientasi dan jatuh penutup.
Jika botol masih bergoyang, berputar atau berubah orientasi sebelum pelabelan, kedudukan label sukar diulang walaupun betul sekali.
Lihat butiran teknikal
Pengisian dan penutup mulut menentukan keadaan mulut botol seterusnya
Titik permulaan talian pembotolan krim adalah untuk membolehkan resipi sebenar masuk ke dalam botol dengan bersih dan berulang. Jika pengisian dan penutup mulut mempunyai tarikan benang atau pelekatan dinding, pengedap dalaman dan penutup skru seterusnya akan terjejas.
Bahan pembungkusan mulut botol menentukan urutan pengedap
Sahkan setiap urutan secara berasingan: pelapik dalam penutup memerlukan penutup dipasang dan diketatkan sebelum aruhan. Pengedapan haba terus atau aruhan tanpa penutup khusus mengedap mulut dahulu; penutup luar dipasang kemudian mengikut pembungkusan. Suapan penutup, penutupan dan pengedapan dalaman tidak mempunyai satu urutan sejagat.
Ujian bahan sebenar untuk memilih struktur pengisian
Mesin pengisian pes sesuai untuk ujian dengan krim atau pes sebenar. Mesin pengisian cecair servo-piston hanya digunakan selepas resipi dan jumlah pengisian disahkan sesuai. Fokus ujian pada gelembung, tarikan benang, titisan dan penutup mulut.
Pengedap haba langsung memerlukan rim yang bersih dan rata
Apabila menggunakan filem terus pada mulut botol terbuka, mesin pengedap haba dalam talian untuk botol melengkapkan pengedap dalaman selepas rim dibersihkan. Bahan filem, mulut botol, tekanan dan hasil pengelupasan hendaklah disahkan sebagai satu set sampel, dan kedudukan filem selepas berhenti dan dimulakan semula hendaklah diperiksa secara berterusan sebelum memasuki proses penutup luar.
Pad dalam penutup diketatkan dahulu, kemudian pengedap induksi
Apabila penutup mempunyai pad kerajang aluminium di dalam, sistem penyusunan dan penyuapan penutup serta mesin penutup skru automatik membiarkan penutup diletakkan dan diketatkan terlebih dahulu, kemudian mesin pengedap kerajang induksi dalam talian mengendalikan pengedap dalaman. Peralatan induksi tidak menjalankan penutupan skru.
Jenis penutup disahkan sepenuhnya dari bekalan hingga pengetatan
Sampel penutup siap perlu merangkumi kedudukan penutup yang betul, benang dan keadaan pembukaan, bukan hanya melihat tork yang ditetapkan. Untuk pam atau penutup khas, perlu juga mengesahkan tiub panjang, arah bekalan penutup dan pengapit badan botol.
Pelabelan menggunakan botol produk siap sepenuhnya
Mesin pelabelan untuk botol bulat dan segi empat harus diselaraskan pada botol yang telah diisi, dimeterai dalaman dan ditutup skru. Kelengkungan badan botol, jahitan, permukaan cekung dan kawasan pegangan bersama-sama menentukan kedudukan label dan panduan.
Stabilkan mesin tunggal dahulu, kemudian sambungkan dengan konveyor
Gabungan mesin tunggal sesuai untuk pengesahan berbilang spesifikasi satu per satu. Apabila krim, penutup dan label stabil, barisan pengedap dengan suapan automatik dan penghantaran konveyor boleh disambungkan. Penerimaan barisan meliputi permulaan/berhenti, pertukaran spesifikasi dan botol tidak normal.
Bahan pembungkusan dan bahan mentah mesti lengkap sebagai satu set
Dokumen cadangan hendaklah merangkumi krim, botol, penutup, filem atau pad, dan label secara serentak. Menyediakan kelikatan atau saiz sahaja tidak mencukupi untuk mengesahkan keseluruhan proses pembungkusan.
Ruang dianggarkan berdasarkan operasi dan penyelenggaraan, bukan keluasan
Susun atur tapak perlu menyediakan ruang untuk bekalan krim dan pembersihan, penambahan penutup, penggantian filem, operasi gulungan label dan penyelenggaraan peralatan, serta menentukan arah kakitangan dan logistik.
Pembinaan berperingkat mengekalkan antara muka stesen
Jika fasa pertama hanya melakukan pengisian atau penutup skru dan pelabelan, pastikan antara muka jelas pada keadaan bahan masuk, arah keluar dan ketinggian. Apabila mengembangkan talian kemudian, semak semula dengan sampel dan pesanan baru.
Soalan lazim
Bagaimana menentukan skop peralatan untuk talian pembotolan krim?
Perlu dikira berdasarkan keadaan pes, jumlah pengisian, struktur penutup membran botol, bilangan spesifikasi dan skop penyambungan talian. Konfigurasi tepat hanya dapat dibentuk selepas sampel lengkap disediakan.
Adakah talian automatik penuh diperlukan untuk ujian sampel kecil?
Tidak perlu membuat barisan automatik sepenuhnya pada peringkat awal. Sahkan dahulu pengisian, kebersihan mulut botol, dan penutup skru, kemudian tentukan penyambungan barisan berdasarkan pesanan stabil dan sempadan kerja manual.
Bolehkah pelan dibuat dahulu tanpa sampel?
Resipi dan foto boleh menentukan arah pada peringkat awal. Pengisian dan penghentian aliran pada akhir pengisian, pengedap dalaman, pengetatan penutup dan pelekatan label masih memerlukan sampel sebenar pes dan bahan pembungkusan.
Adakah botol krim sentiasa memerlukan pengedap induksi?
Tidak semestinya. Pengedapan dalaman aluminium mempunyai tiga laluan: aruhan selepas penutup menekan pelapik pada bibir bekas; aruhan tanpa penutup dengan jig penentududukan dan tekanan khusus; serta pengedapan haba sentuhan terus dengan filem yang serasi. Meletakkan kerajang pada mulut bekas terbuka tidak bermakna hanya pengedapan haba boleh digunakan. Mesin aruhan biasa selepas penutupan tidak boleh dianggap sesuai untuk proses tanpa penutup.
Bagaimana mengatur urutan penutup skru dan pelabelan?
Kebanyakan projek melabel selepas pengedap dalaman dan penutup skru stabil, untuk mengelakkan label menjejaskan pegangan. Jika bentuk botol istimewa, susun semula stesen mengikut permukaan pegangan sebenar.
Bagaimana menyediakan ruang tapak untuk barisan pengisian krim dalam botol?
Tidak boleh hanya mengikut luas. Perlu mengambil kira penyelenggaraan peralatan, penukaran spesifikasi, bekalan gulungan filem atau penutup, laluan keselamatan dan arah logistik.