Najpierw sprawdź odpowiednie obiekty
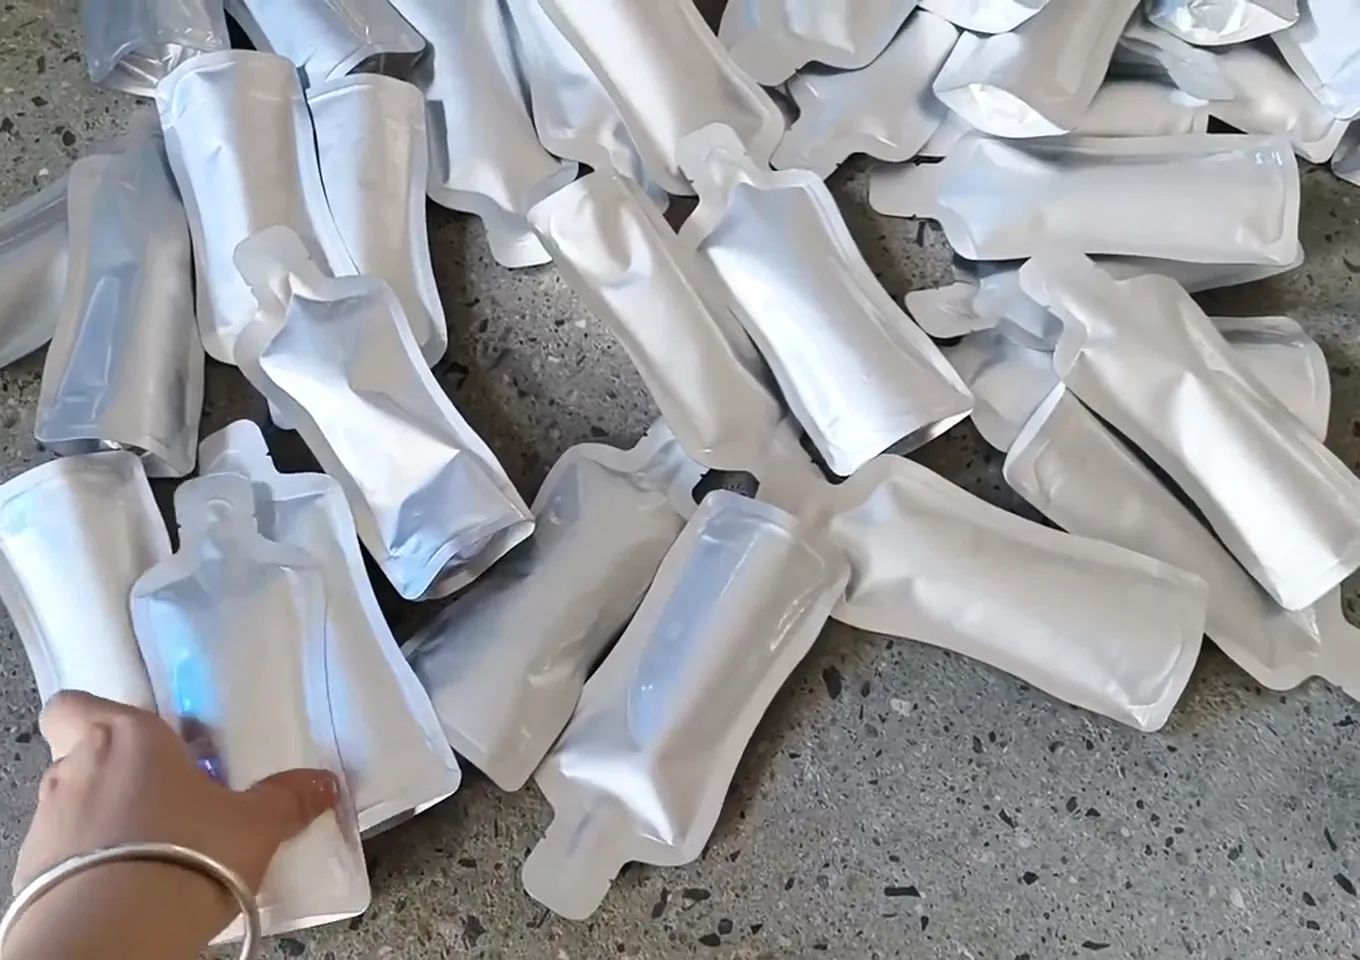
Gotowe saszetki o jednolitych wymiarach, spójnym otworze i możliwości ciągłego podawania; specjalne saszetki z zamkiem błyskawicznym lub o nietypowym kształcie wymagają oddzielnych prób
Czterotorowe równoległe pakowanie w saszetki
Czterotorowa pozioma maszyna do pakowania w saszetki wykorzystuje wielotorowe magazyny saszetek i mechanizmy chwytające do równoległego pobierania, otwierania, napełniania i zgrzewania saszetek. Nadaje się do projektów z jednym typem saszetki, dużą ilością i stabilnym podawaniem materiału. Większa liczba torów wymaga wyższej spójności podawania, dystrybucji dozowania, czyszczenia i obsługi awarii. Rzeczywista wydajność jest potwierdzana podczas prób z pełnym materiałem.
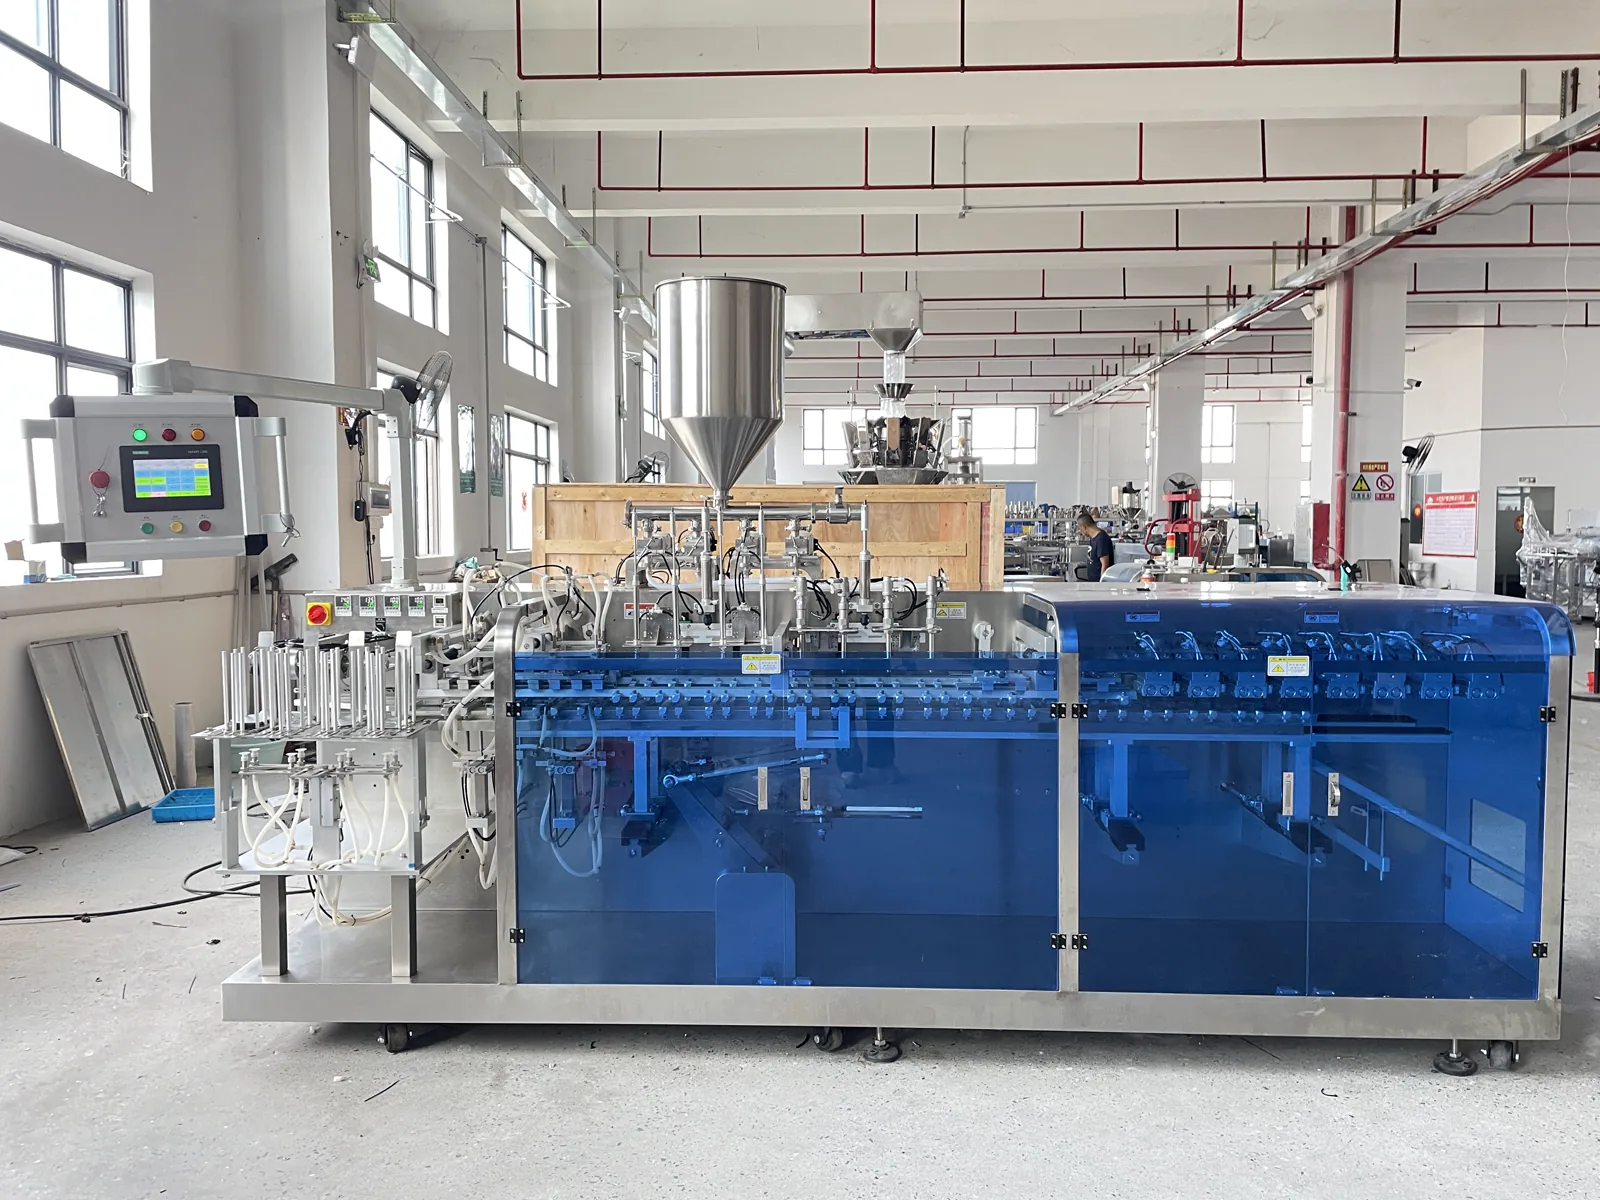

Zobacz rzeczywiste materiały maszyny
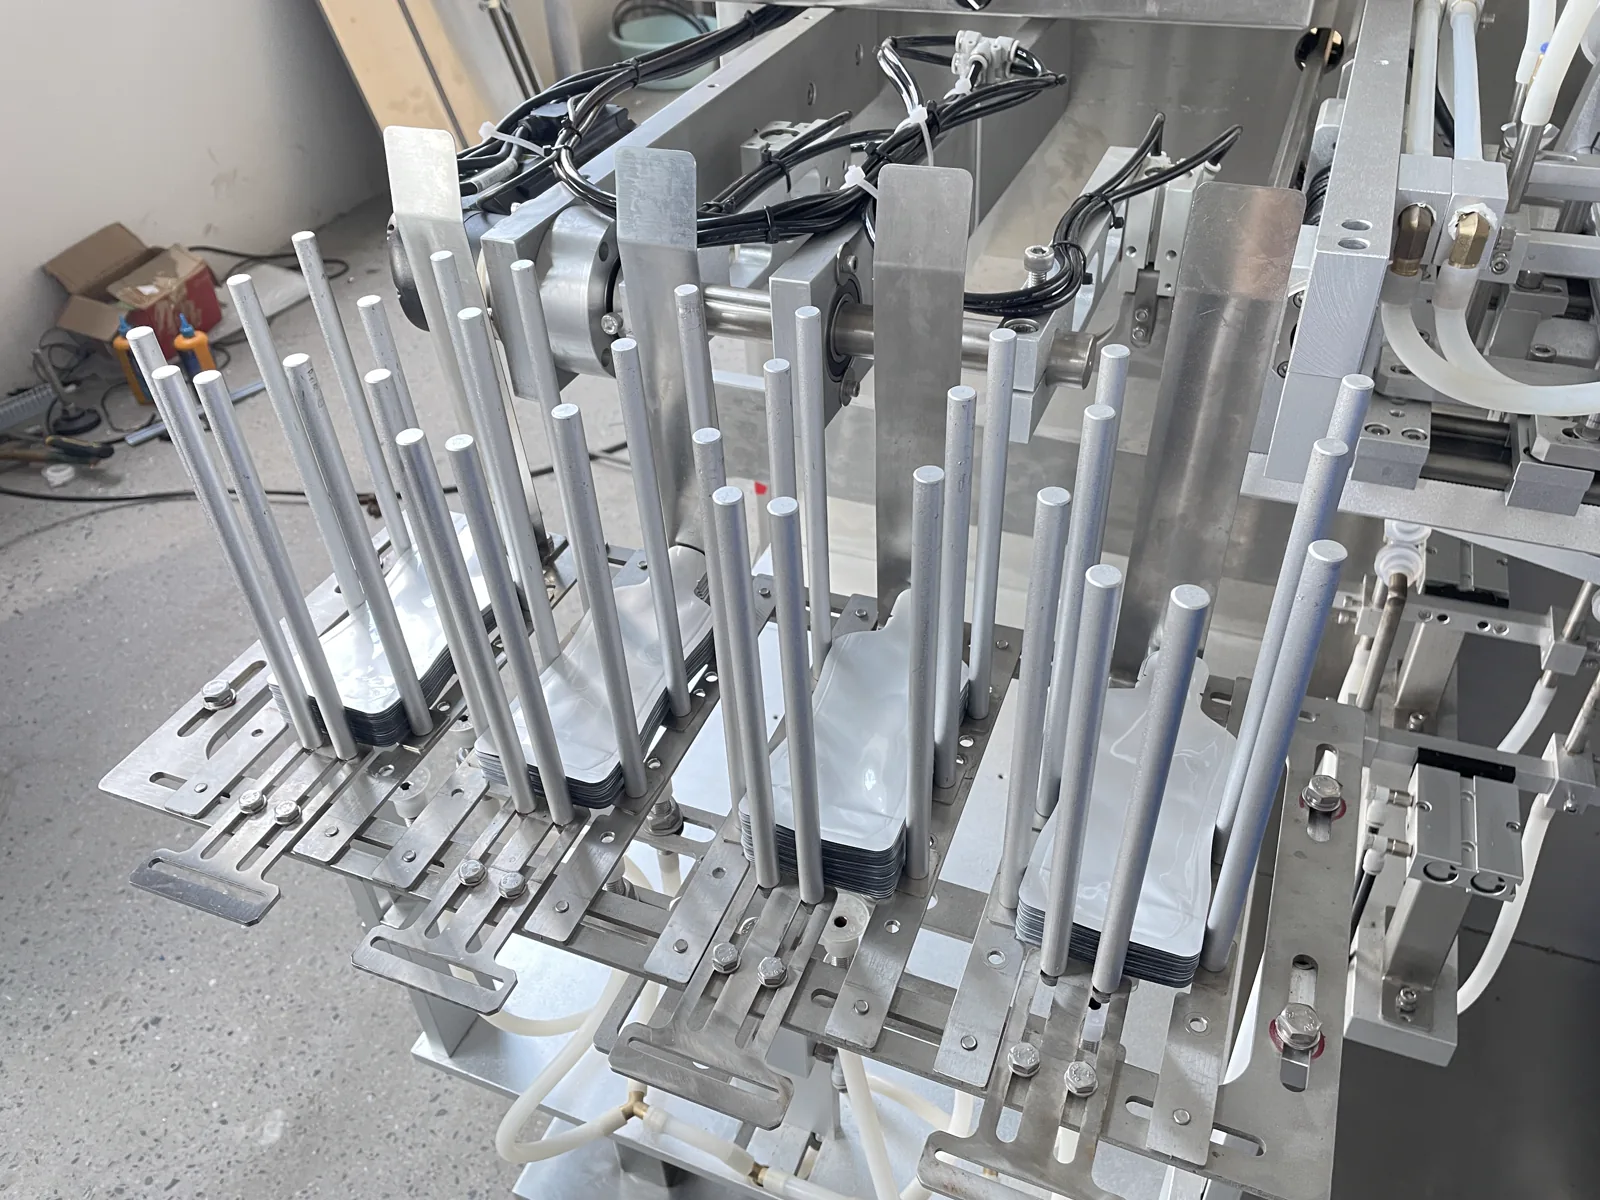
Lokalny film przedstawia cztery magazyny saszetek, interfejs sterowania, równoległe mechanizmy napełniania i zgrzewania oraz kontrolę pustych saszetek bez nadruku. Obraz odpowiada konfiguracji testowej z pompą serwo; sposób podawania i cykl dla innych materiałów są ustalane oddzielnie.
Actual equipment and operating steps are shown here. Final suitability depends on the agreed samples and equipment scope.
Najpierw zobacz rzeczywiste warunki pracy
Prosimy o dostarczenie pustych saszetek z tej samej partii, materiału, docelowej ilości na saszetkę, ciągłego sposobu podawania, docelowego cyklu, wymagań dotyczących czyszczenia i przestrzeni hali.
Gotowe saszetki o jednolitych wymiarach, spójnym otworze i możliwości ciągłego podawania; specjalne saszetki z zamkiem błyskawicznym lub o nietypowym kształcie wymagają oddzielnych prób
Gotowe saszetki termozgrzewalne z tej samej partii; grubość, tarcie, elektrostatyka, otwieranie i warstwa termozgrzewalna muszą być zweryfikowane; podawanie czterech torów, pobieranie, otwieranie, opcjonalne wielotorowe dozowanie, wyrównywanie otworu, wielotorowe zgrzewanie i łączenie na wyjściu
Opcjonalne: wielotorowe dozowanie, kontrola otwarcia saszetki, potwierdzenie napełnienia, brak zgrzewania bez produktu, odrzucanie, łączenie na przenośniku i interfejs danych.
Prosimy o dostarczenie pustych saszetek z tej samej partii, materiału, docelowej ilości na saszetkę, ciągłego sposobu podawania, docelowego cyklu, wymagań dotyczących czyszczenia i przestrzeni hali.
Najpierw zobacz rzeczywiste warunki pracy
Im bardziej kompletne są próbki, materiały opakowaniowe i dane dotyczące miejsca instalacji, tym łatwiej określić ścieżkę sprzętową, zakres przezbrajania i granice integracji.
Najpierw zobacz rzeczywiste warunki pracy
Prosimy o dostarczenie pustych saszetek z tej samej partii, materiału, docelowej ilości na saszetkę, ciągłego sposobu podawania, docelowego cyklu, wymagań dotyczących czyszczenia i przestrzeni hali.
Potwierdzane na podstawie spójności podawania czterech torów, dystrybucji dozowania, skuteczności otwierania, czystości otworu saszetki i czasu zgrzewania. Nie publikujemy stałych wartości bez weryfikacji projektowej.
Automatyczne podawanie i zgrzewanie czterech torów; wielotorowe dozowanie, kontrola, odrzucanie, łączenie na przenośniku – opcjonalne w zależności od projektu
Gotowe saszetki o jednolitych wymiarach, spójnym otworze i możliwości ciągłego podawania; specjalne saszetki z zamkiem błyskawicznym lub o nietypowym kształcie wymagają oddzielnych prób
Produkty płynne, proszkowe, granulowane lub drobne, których płynność i stabilność podawania nadają się do dystrybucji wielotorowej
Gotowe saszetki termozgrzewalne z tej samej partii; grubość, tarcie, elektrostatyka, otwieranie i warstwa termozgrzewalna muszą być zweryfikowane
Podawanie czterech torów, pobieranie saszetek, otwieranie, opcjonalne wielotorowe dozowanie, wyrównywanie otworu, wielotorowe zgrzewanie i łączenie na wyjściu
Ocena synchronizacji czterech magazynów saszetek, przyssawek, chwytaków, wylotów, prowadnic zgrzewających i programów w zależności od typu saszetki
Wymiary maszyny, zasilanie, pneumatyka, przestrzeń serwisowa i interfejsy przed i po – potwierdzane na podstawie napędu wielotorowego, dystrybucji dozowania, strefy zgrzewania, przenośnika łączącego i kanałów serwisowych
Typowe ścieżki konfiguracji
Im bardziej kompletne są próbki, materiały opakowaniowe i dane dotyczące miejsca instalacji, tym łatwiej określić ścieżkę sprzętową, zakres przezbrajania i granice integracji.
Sprawdź podawanie, pobieranie, otwieranie i zgrzewanie przy użyciu próbek saszetek z tej samej partii.
Określ wielotorowe dozowanie, buforowanie, kolejność wysypu i środki zapobiegające mieszaniu materiałów.
Sprawdź synchronizację ruchów, awaryjny tor, uzupełnianie magazynu saszetek i łączenie gotowych produktów.
Odbierz zgodnie z ustalonym czasem pracy, kryteriami jakości, czyszczeniem i wymaganiami przezbrajania.
Typowe ścieżki konfiguracji
Poniższe ścieżki służą do określenia zakresu zakupu; ostateczna kombinacja musi być potwierdzona na podstawie próbek, procesu i warunków miejsca instalacji.
Czterotorowe równoległe pakowanie w saszetki
Poniższe ścieżki służą do określenia zakresu zakupu; ostateczna kombinacja musi być potwierdzona na podstawie próbek, procesu i warunków miejsca instalacji.
Najpierw zobacz rzeczywiste warunki pracy
Prosimy o dostarczenie pustych saszetek z tej samej partii, materiału, docelowej ilości na saszetkę, ciągłego sposobu podawania, docelowego cyklu, wymagań dotyczących czyszczenia i przestrzeni hali.
Zazwyczaj lepiej nadaje się do projektów o stabilnych specyfikacjach i dużych partiach. Częste przezbrajanie wymaga synchronizacji wielu magazynów, uchwytów, wylotów i pozycji zgrzewania; należy najpierw oszacować czas i zakres przezbrajania.
Zależy od projektu sterowania, podawania i łączenia. Jeśli wymagana jest izolacja toru lub praca w trybie awaryjnym, logika obsługi awarii musi być określona na etapie projektu.
Wyślij próbki i wymagania
Ocenimy, czy czterotorowe rozwiązanie jest odpowiednie oraz jakie opcjonalne moduły dozowania i kontroli są potrzebne, na podstawie spójności materiału saszetki, dystrybucji materiału, czyszczenia i docelowego cyklu.