Najpierw sprawdź odpowiednie obiekty
Metalowe puszki i pasujące pokrywki, które można stabilnie pozycjonować i zamykać; średnica, wysokość, szew zamknięcia i pokrywka są ustalane na podstawie rzeczywistych próbek
Indeksowanie obrotowe i ciągłe zamykanie
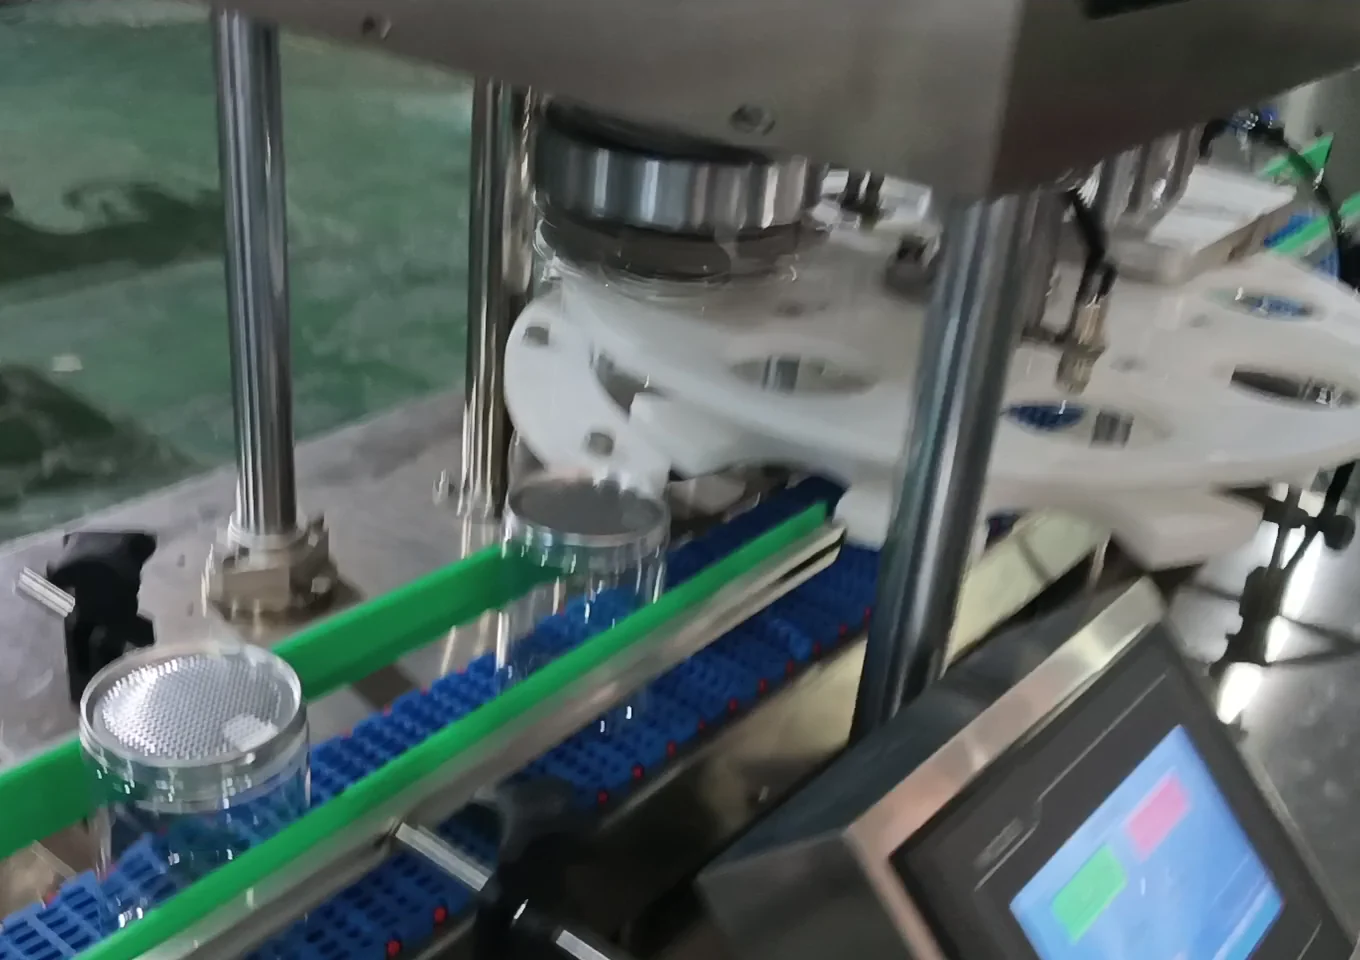
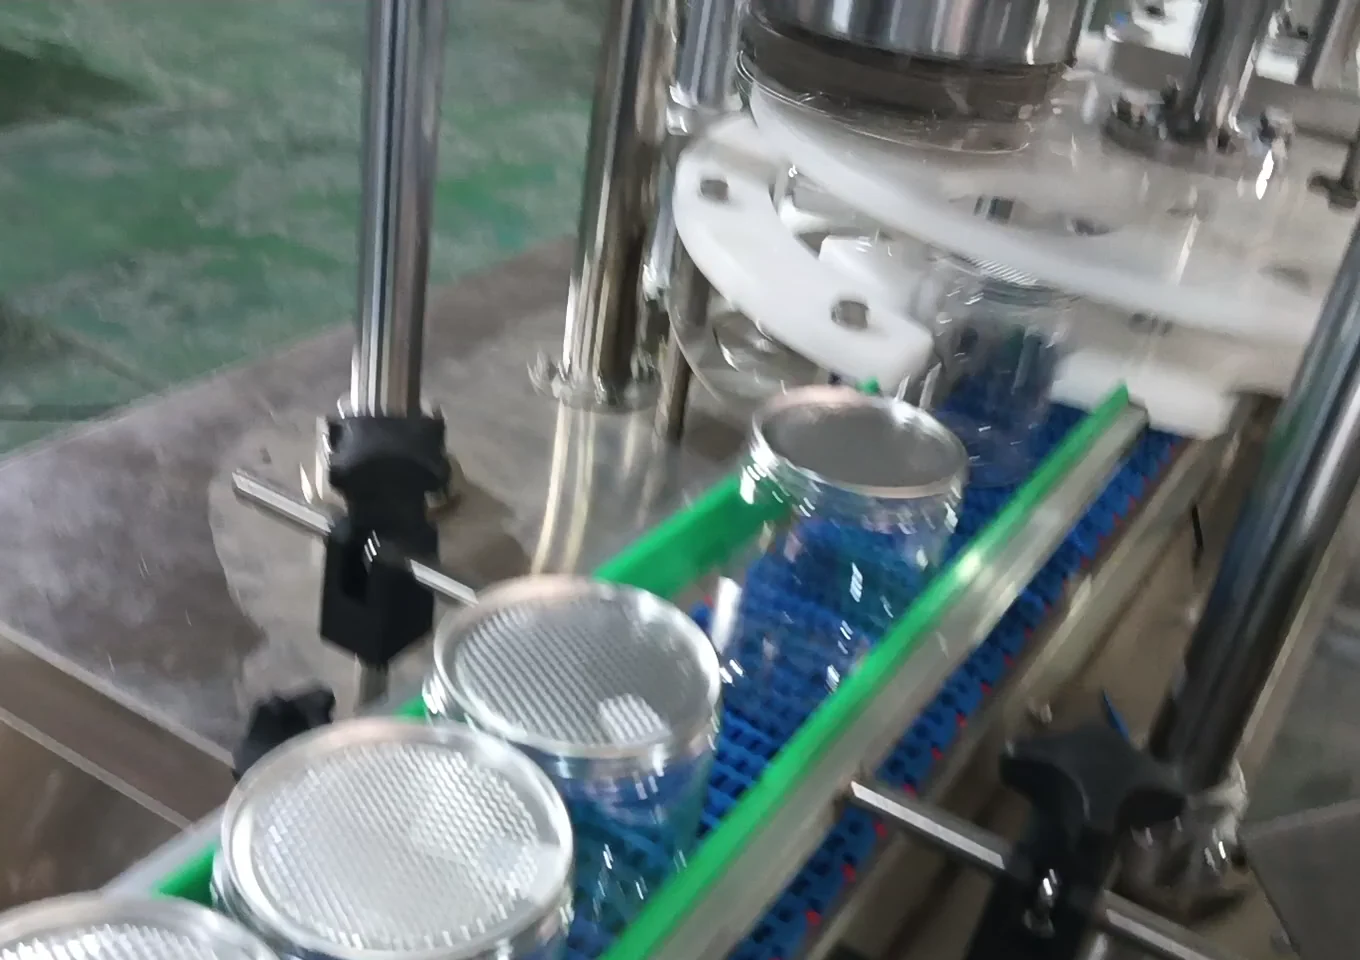
Linia łączy podawanie puszek, nakładanie wieczek, indeksowanie stołu obrotowego, zamykanie puszki i wieczka przez zawijanie krawędzi oraz odbiór. Próbki puszek, wieczek i masy uszczelniającej służą do potwierdzenia wymagań zamknięcia i metody kontroli. Podawanie wieczek, wykrywanie ich braku, odrzut, bufor i współpracę z napełniarką dobiera się do projektu.
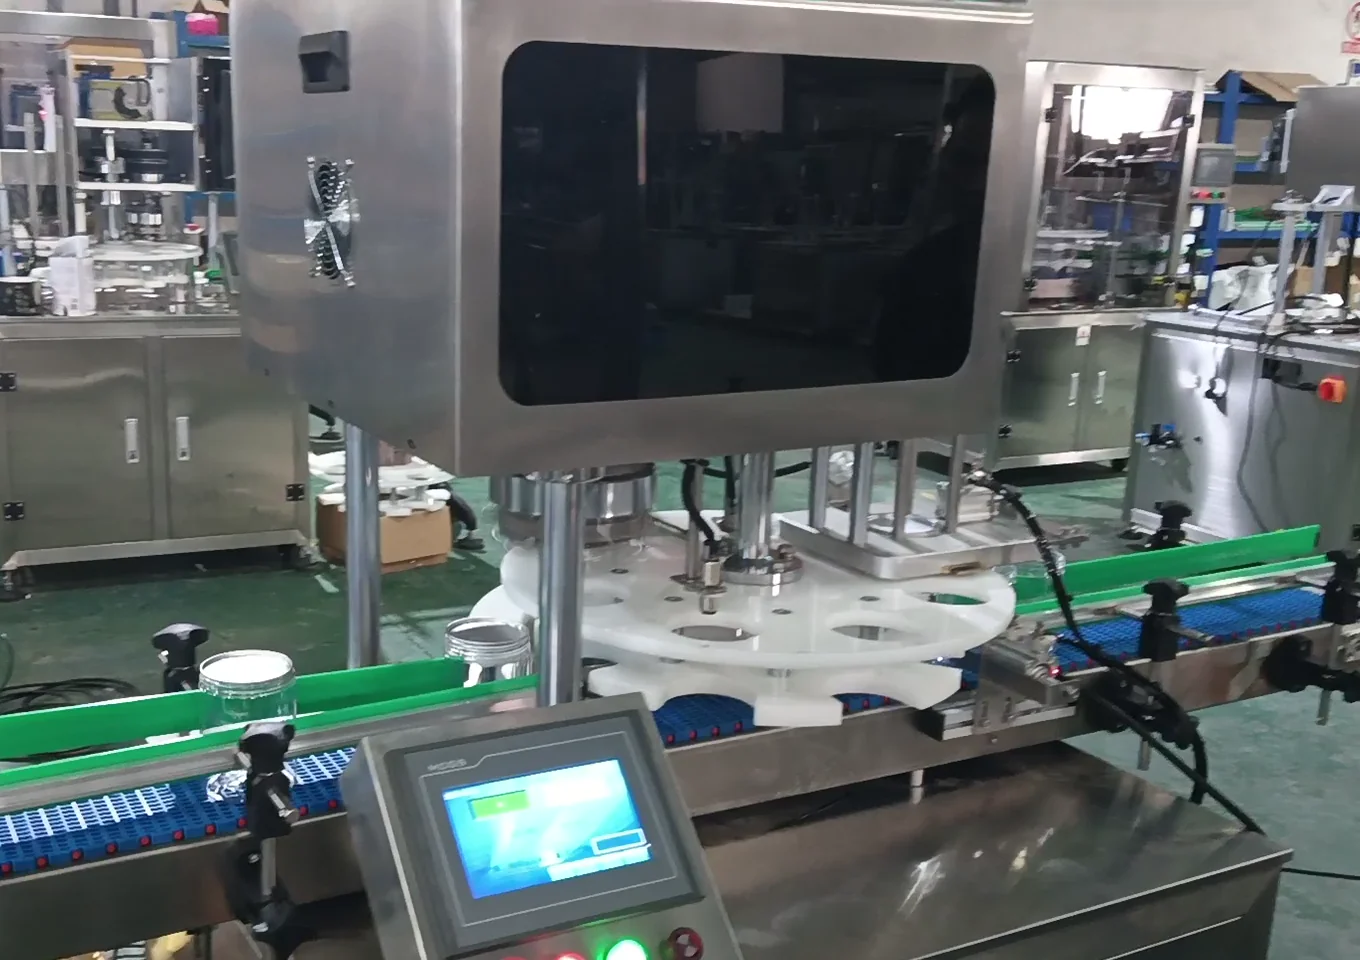
Rzeczywiste zdjęcia maszyn w fabryce. Końcową konfigurację potwierdź na podstawie opakowań, produktu, prób i uzgodnionego zakresu dostawy.
Najpierw zobacz rzeczywiste warunki pracy
Prosimy o dostarczenie danych dotyczących puszki, pokrywki, standardu szwu zamknięcia, stanu krawędzi po napełnieniu, sposobu nakładania pokrywki, docelowego tempa oraz interfejsów sygnałowych z sekcjami przed i po.
Metalowe puszki i pasujące pokrywki, które można stabilnie pozycjonować i zamykać; średnica, wysokość, szew zamknięcia i pokrywka są ustalane na podstawie rzeczywistych próbek
Pokrywka i struktura szwu zamknięcia dopasowane do puszki; uszczelniacz, wymiary szwu zamknięcia i końcowy standard uszczelnienia są weryfikowane na podstawie próbek; transport puszek do linii, nakładanie pokrywek, indeksowanie obrotowe, zamykanie, opcjonalna kontrola i wyprowadzanie puszek
Opcjonalne: podawanie i nakładanie pokrywek, kontrola braku pokrywki, kontrola kierunku pokrywki, kontrola szwu zamknięcia, odrzucanie nieprawidłowości, buforowanie i blokada z linią napełniającą.
Prosimy o dostarczenie danych dotyczących puszki, pokrywki, standardu szwu zamknięcia, stanu krawędzi po napełnieniu, sposobu nakładania pokrywki, docelowego tempa oraz interfejsów sygnałowych z sekcjami przed i po.
Najpierw zobacz rzeczywiste warunki pracy
Im bardziej kompletne są próbki, materiały opakowaniowe i dane z miejsca instalacji, tym łatwiej określić trasę urządzenia, zakres przezbrajania i granice integracji.
Najpierw zobacz rzeczywiste warunki pracy
Ustalane na podstawie tempa podawania puszek, nakładania pokrywek, indeksowania, zamykania, wyprowadzania i buforowania. Rzeczywistą wydajność potwierdza się w próbach projektowych.
Automatyczny transport, indeksowanie i zamykanie; podawanie i nakładanie pokrywek, kontrola, odrzucanie, buforowanie i blokada z linią napełniającą są konfigurowane zgodnie z projektem
Metalowe puszki i pasujące pokrywki, które można stabilnie pozycjonować i zamykać; średnica, wysokość, szew zamknięcia i pokrywka są ustalane na podstawie rzeczywistych próbek
Produkty sypkie, granulowane, stałe lub zawierające ciecz; należy podać informacje o pyle, pianie, rozlanym produkcie, zanieczyszczeniu krawędzi i temperaturze puszki po napełnieniu
Pokrywka i struktura szwu zamknięcia dopasowane do puszki; uszczelniacz, wymiary szwu zamknięcia i końcowy standard uszczelnienia są weryfikowane na podstawie próbek
Transport puszek do linii, nakładanie pokrywek, indeksowanie obrotowe, zamykanie, opcjonalna kontrola i wyprowadzanie puszek
Wymiana lub regulacja tacek, prowadnic, głowic, rolek zamykających na zakładkę i programu w zależności od średnicy, wysokości puszki i specyfikacji pokrywki
Wymiary urządzenia, zasilanie, sprężone powietrze, przestrzeń serwisowa i interfejsy z sekcjami przed i po są ustalane na podstawie wymagań elektrycznych i pneumatycznych dla indeksowania obrotowego, napędu zamykania, transportu, opcjonalnego nakładania pokrywek, kontroli i blokady z sekcjami przed i po
Sprawdź średnicę puszki, typ pokrywki, strukturę szwu zamknięcia, uszczelniacz i standardy jakości.
Sprawdź dostawę pokrywek, kierunek, pozycję nakładania, brak pokrywki i stabilność przed wejściem na stół indeksujący.
Zweryfikuj podawanie puszek, nakładanie pokrywki, indeksowanie, zamykanie, wyprowadzanie i obsługę nieprawidłowości.
Sprawdź szew zamknięcia, uszczelnienie, stabilność indeksowania, tempo, blokadę i przezbrajanie.
Typowe trasy konfiguracji
Zakręcanie wykorzystuje gwint i moment, wciskanie pasowanie, a zamykanie puszki łączy kołnierz korpusu z wieczkiem. To odrębne technologie.
Ręczne lub z poprzedniego stanowiska nakładanie pokrywki; urządzenie odpowiada za transport, indeksowanie i zamykanie.
Konfiguracja podawania, prowadzenia i nakładania pokrywek zgodnie z charakterystyką pokrywki, z ciągłą synchronizacją z indeksowaniem obrotowym.
Integracja z linią napełniającą przed i linią kontroli lub etykietowania po; buforowanie i interfejsy sygnałowe są ustalane na miejscu.
Indeksowanie obrotowe i ciągłe zamykanie
Najpierw zobacz rzeczywiste warunki pracy
Nie domyślnie. Należy sprawdzić średnicę pokrywki, krawędź, układanie, kierunek i stabilność dostawy, a następnie zdecydować o ręcznym nakładaniu, istniejącym interfejsie podawania lub opcjonalnym mechanizmie podawania i nakładania.
Tylko jeśli struktura i wymiary szwu zamknięcia są identyczne; różne średnice lub typy pokrywek zwykle wymagają wymiany elementów zamykających na zakładkę i ponownej kontroli szwu zamknięcia.
Wyślij próbki i wymagania
Po dostarczeniu puszek, pokrywek, standardu szwu zamknięcia i interfejsów przed i po, potwierdzimy konfigurację indeksowania, zamykania, transportu i opcjonalnego nakładania pokrywek z kontrolą.