Temat rozwiązania
Zgrzewanie indukcyjne bez zakrętki: stanowisko, linia 1–8 głowic i kontrola
Indukcyjne zgrzewanie folii na otworze butelki przed założeniem zakrętki. Seria obejmuje konfiguracje z 1–8 głowicami; obecny film pokazuje sześć. Liczbę dobiera się do próbek, poz
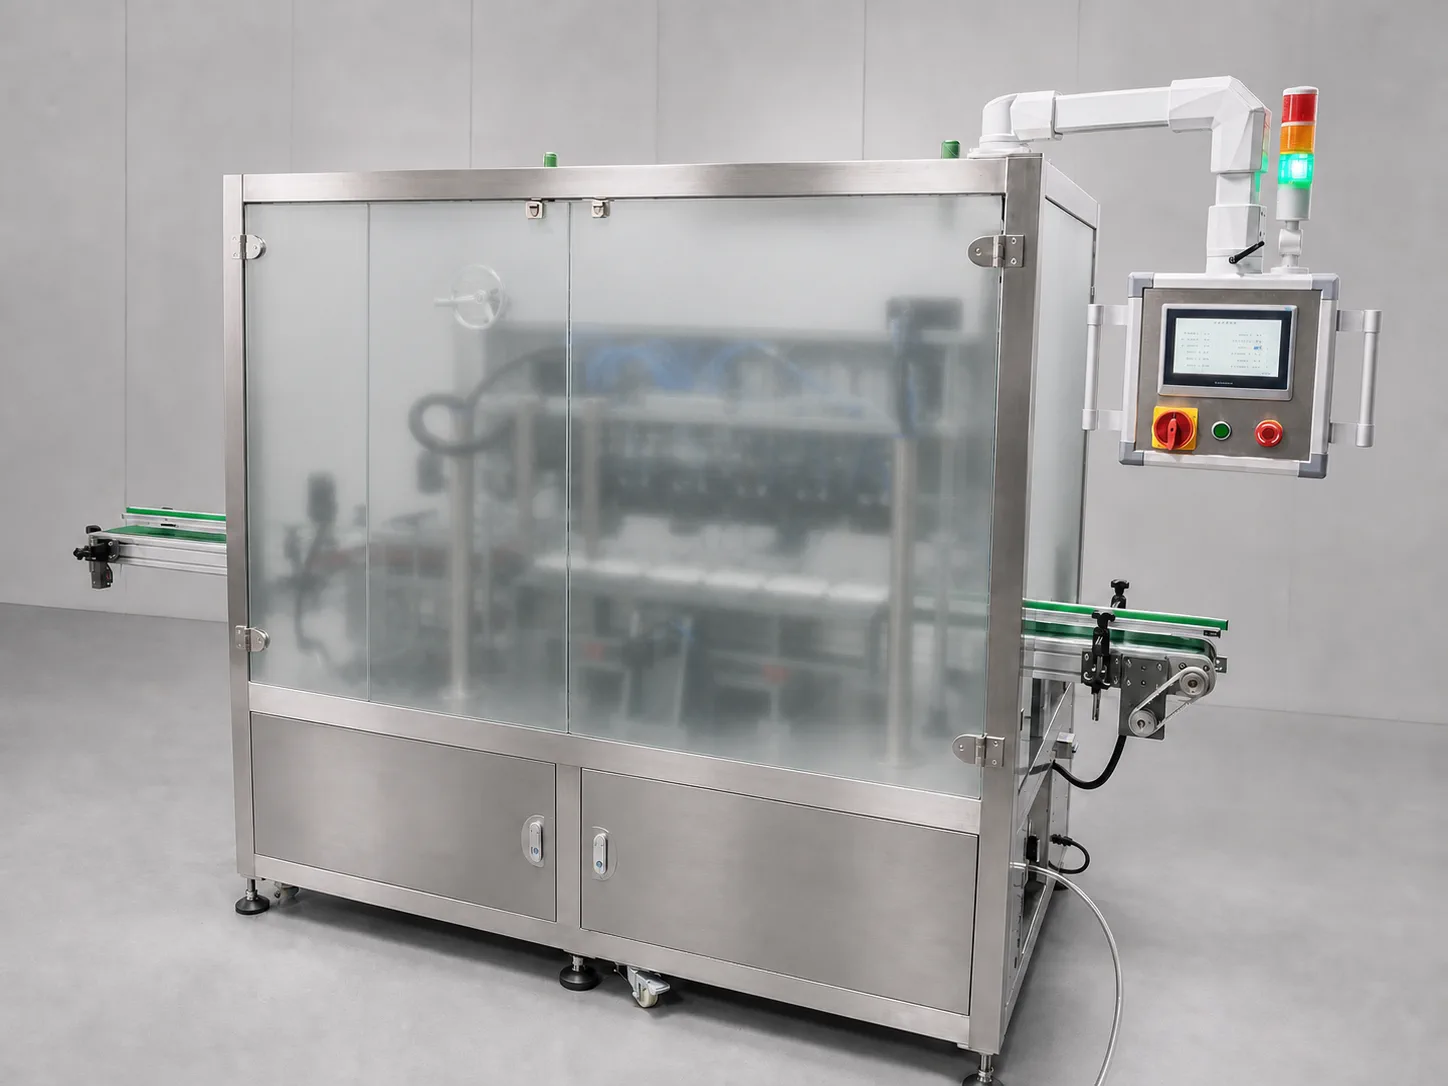
Linia zgrzewania indukcyjnego z 1–8 głowicami: pokaz maszyny sześciogłowicowej
Własne nagranie obecnej maszyny sześciogłowicowej pokazuje transport, uchwyty pozycjonujące i sześć głowic. Seria może mieć 1–8 głowic; czas filmu nie określa wydajności.
- Indukcyjne zgrzewanie folii na otworze butelki przed założeniem zakrętki. Seria obejmuje konfiguracje z 1–8 głowicami; obecny film pokazuje sześć. Liczbę dobiera się do próbek, pozycjonowania i cyklu linii. Po zgrzaniu trzeba sprawdzić dopasowanie zakrętki.
Przygotowane podsumowanie rozwiązania
- Czy do zgrzewania folii aluminiowej na szyjce bez nakrętki wybrać maszynę stołową czy linię z sześcioma głowicami?
- Jakie są różnice w zastosowaniu IF110 i IF610?
- Czy po zgrzewaniu indukcyjnym można użyć termowizji do wykrywania braku folii i niedogrzania?
Route comparison
- Projekty, które wymagają najpierw ustalenia okna procesu na prawdziwych butelkach i gdzie dominuje ręczne umieszczanie i wyjmowanie butelek.
- Stołowa konstrukcja z przesuwem poziomym IF110 ułatwia potwierdzenie pozycjonowania, przesuwu i zgrzewania indukcyjnego w jednym niezależnym stanowisku.
- IF110 jest skonfigurowany jako samodzielne stanowisko stołowe; automatyczny załadunek/rozładunek, kontrola i integracja z linią wymagają osobnego potwierdzenia.
- Gdy projekt wyraźnie wymaga ciągłego transportu, synchronizacji wielu pozycji i pełnych blokad między sekcjami, nie należy szacować całej linii tylko na podstawie stanowiska stołowego.
- Skoncentruj się na YJ-IF110 i przeprowadź testy z rzeczywistymi próbkami pojemników, folii i uchwytów.
- Projekty o stabilnym kształcie butelki, które chcą zastosować transport liniowy i nośniki z pozycjonowaniem wielu pozycji oraz zdefiniować pełny cykl linii.
- Sześć równoległych głowic zgrzewających i liniowa konstrukcja nośników IF610 sprzyjają dalszej dyskusji na temat zgrzewania wielu pozycji i połączeń z poprzednimi i następnymi sekcjami.
- Znaczenie pojedynczego cyklu, rzeczywista wydajność, logika zwalniania załadunku, blokady i interfejsy transportowe nie mają uniwersalnych stałych wartości.
- Gdy kształt butelki nie jest sfinalizowany, elementy folii aluminiowej często się zmieniają lub potrzebna jest tylko niewielka produkcja próbna, nie należy od razu zamrażać konfiguracji z sześcioma głowicami.
- Skoncentruj się na YJ-IF610 i przeprowadź odbiór wydajności na całej linii z reprezentatywnymi próbkami.
- Projekty, które chcą ustanowić kontrolę online anomalii, takich jak brak folii, odwrócona folia, uszkodzone krawędzie, pęknięcia, zagniecenia, przegrzanie, niedogrzanie, przekrzywione nakrętki, luźne nakrętki lub pozo...
- FI310 może realizować akwizycję termogramów, analizę cech, rejestrację wyników oraz sygnały alarmowe lub odrzucające zgodnie z projektem.
- Termogramy stanowią dowód przeglądu procesu i wykrywania anomalii; nie mogą bezpośrednio zastąpić testów szczelności, odrywania ani wytrzymałości zgrzewu.
- Gdy nie ma reprezentatywnych próbek dobrych i wadliwych ani danych o rzeczywistej prędkości linii i warunkach termicznych, prędkość i dokładność kontroli należy określić po testach w ciemno na miejscu.
- Oceń YJ-FI310 na dalszym etapie za urządzeniem do zgrzewania indukcyjnego i określ granice odbioru na podstawie wyników testów w ciemno.
Powiązane urządzenia / materiały eksploatacyjne
Liniowa zgrzewarka indukcyjna bez zewnętrznej nakrętki, 1–8 głowicIndukcyjne zgrzewanie folii na otworze butelki przed założeniem zakrętki. Seria obejmuje konfiguracje z 1–8 głowicami; obecny film pokazuje sześć. Liczbę dobiera się do próbek, pozycjonowania i cyklu linii. Po zgrzani...
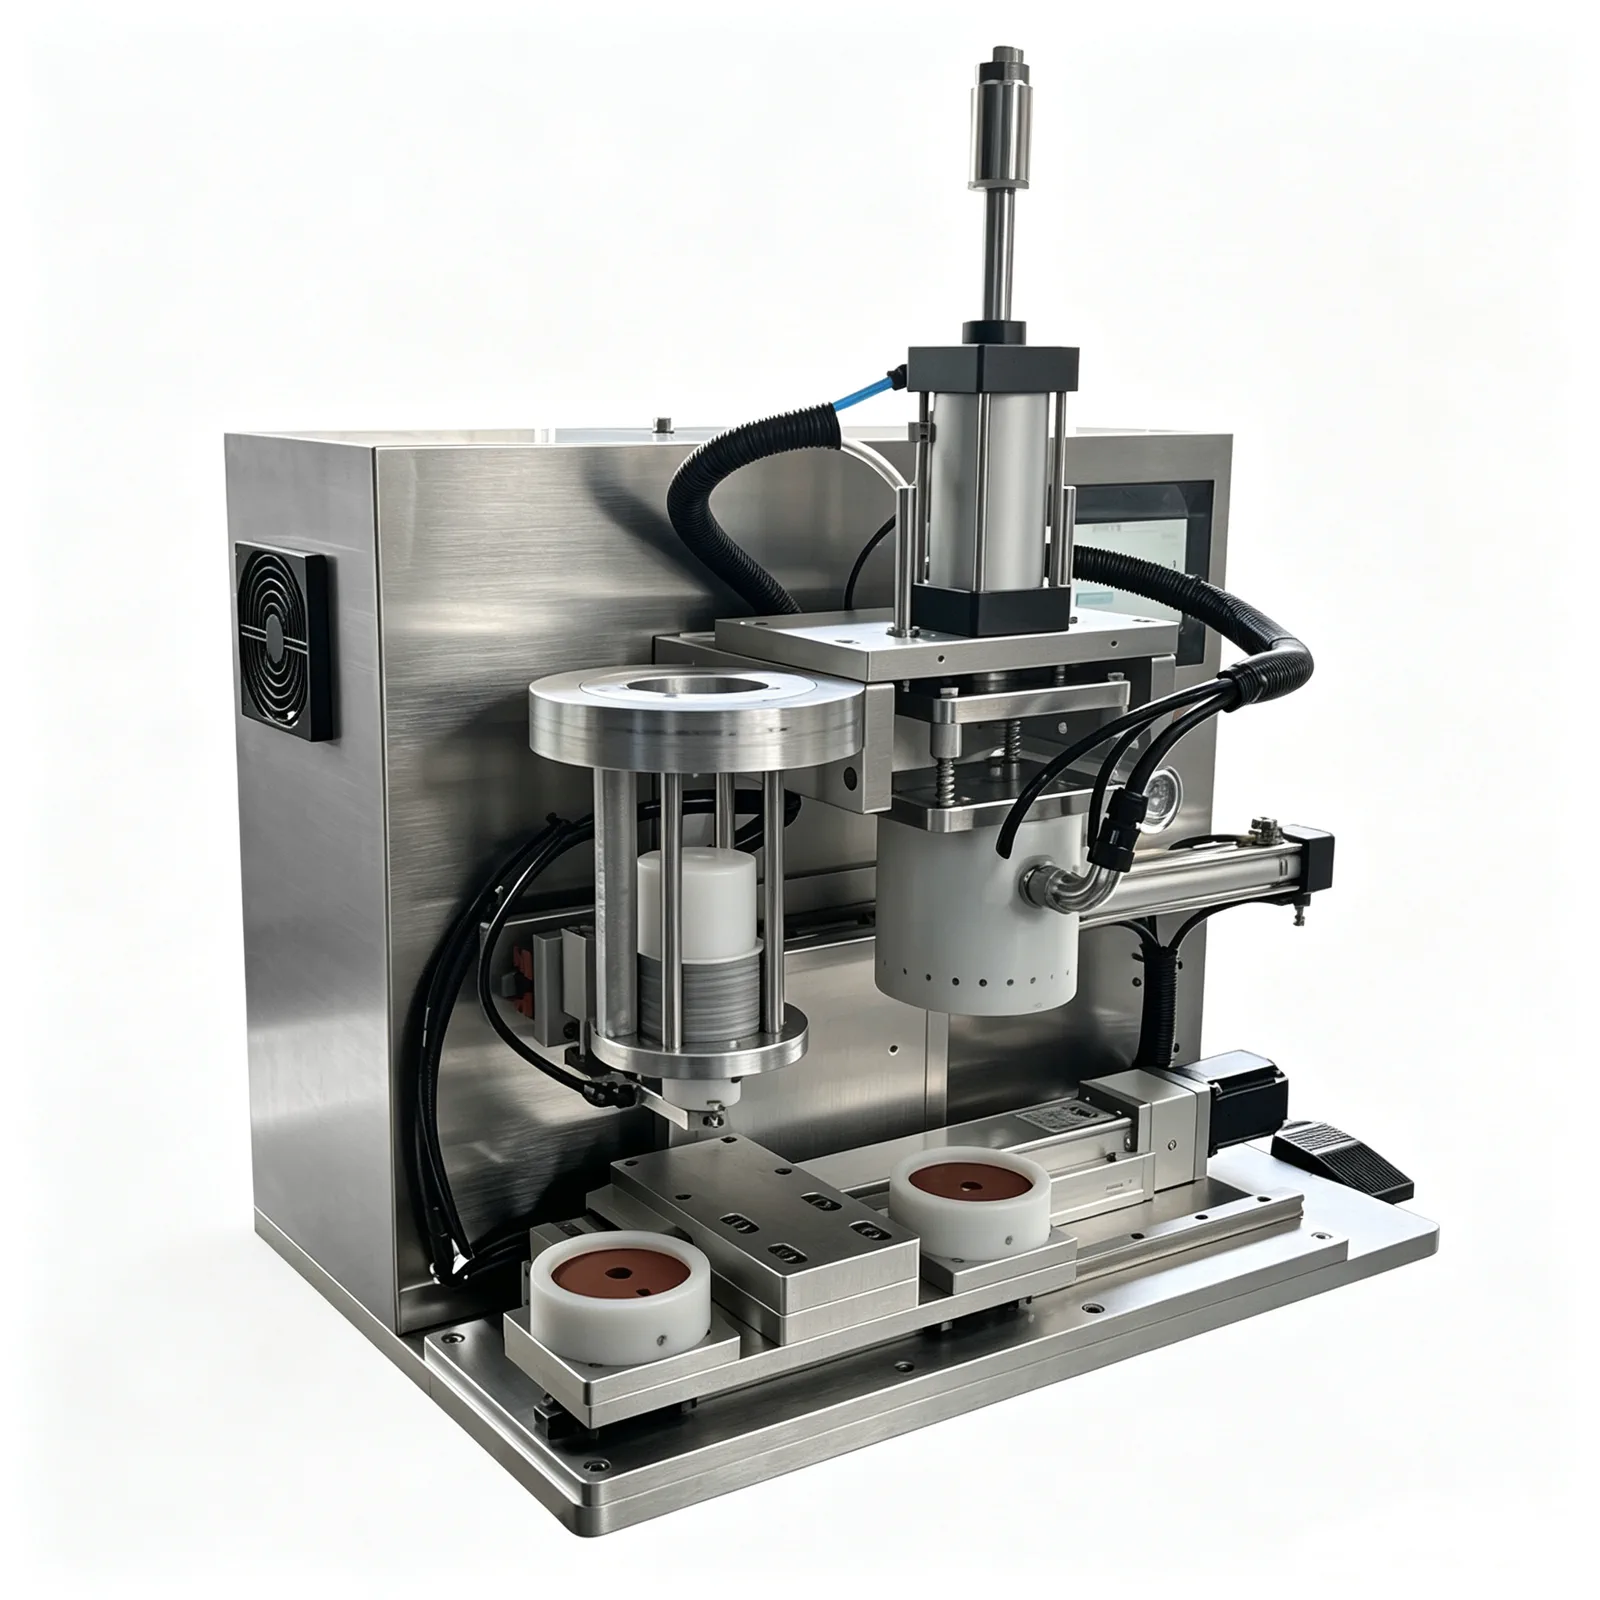 Stołowa zgrzewarka indukcyjna folii bez nakrętki z przesuwem poziomym
Krok 1: Potwierdź pojemnik i elementy folii aluminiowej; Najpierw potwierdź na rzeczywistych próbkach, czy szyjka i elementy folii aluminiowej sta...
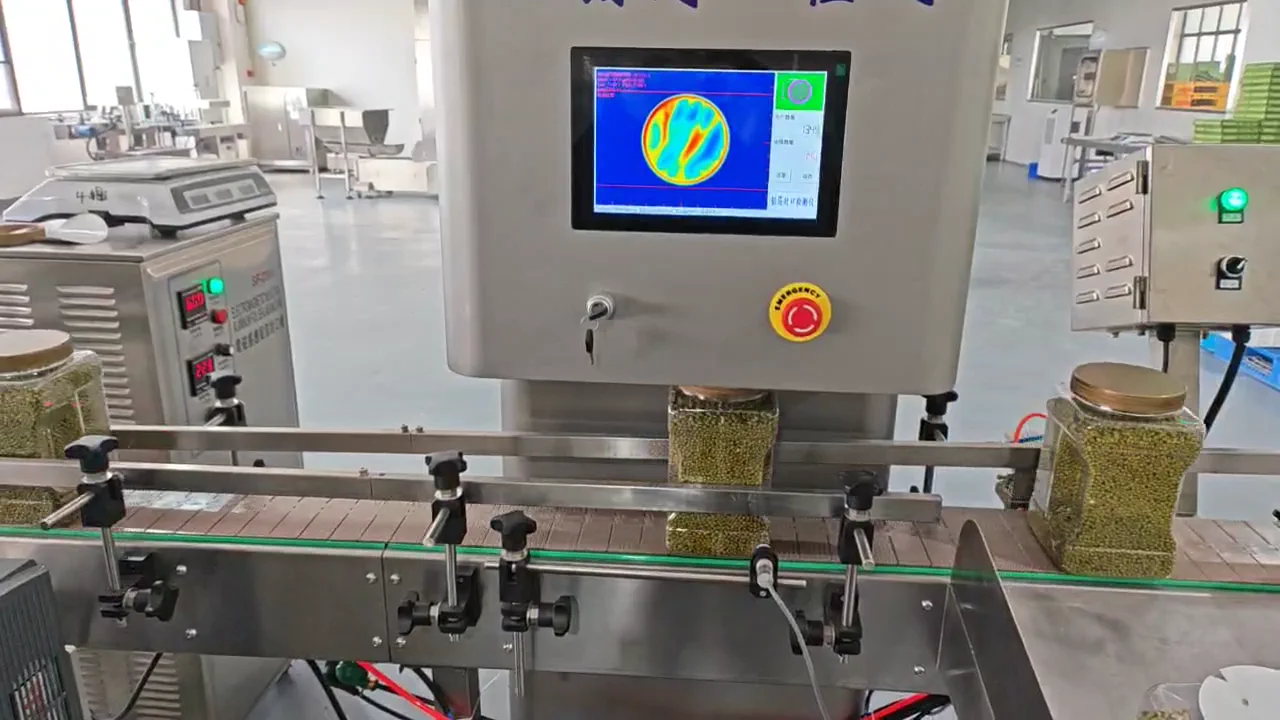 Liniowa maszyna termowizyjna do kontroli integralności zgrzewu folii aluminiowej
Krok 1: Potwierdź pojemnik i elementy folii aluminiowej; Najpierw potwierdź na rzeczywistych próbkach, czy szyjka i elementy folii alum...
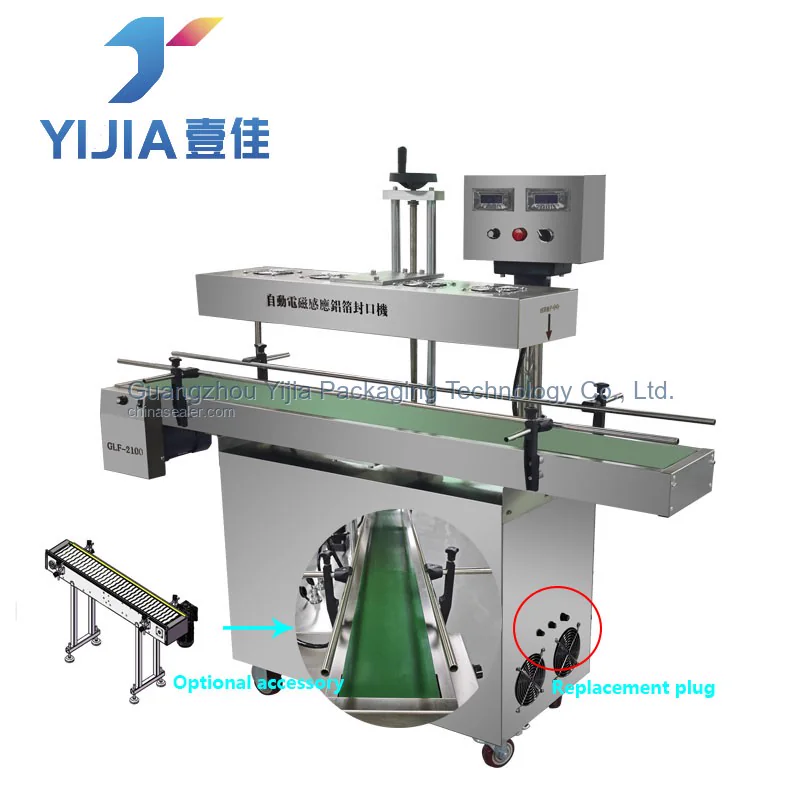 Inline indukcyjna zgrzewarka folii aluminiowej
Krok 1: Potwierdź pojemnik i elementy folii aluminiowej; Najpierw potwierdź na rzeczywistych próbkach, czy szyjka i elementy folii aluminiowej stanowią powtarzalną podst...
Proces główny
Dane próbek
Rzeczywisty pojemnik wraz ze zbliżeniem szyjki i pełnymi wymiarami pozwala wstępnie sprawdzić sposób pozycjonowania, granice uchwytów i przyszłe potrzeby prób.
Dostarcz rzeczywisty pojemnik, zdjęcia szyjki, średnicę, kształt i wysokośćPotwierdzenie, że szyjka nie ma zewnętrznej nakrętki podczas zgrzewania, pozwala określić granice urządzenia dla niezależnego umieszczania folii, pozycjonowania butelki i stanowiska indukcyjnego.
Określ, czy zgrzewanie odbywa się bez zewnętrznej nakrętkiStruktura kompozytowa i stan dostarczania elementów folii aluminiowej muszą być sprawdzone razem z materiałem butelki, aby zaplanować próby zgrzewania, a nie tylko dobierać urządzenie na podstawie średnicy.
Dostarcz informacje o materiale, grubości, strukturze kompozytowej i sposobie dostarczania folii aluminiowejWydajność godzinowa, liczba operatorów i sposób transportu wspólnie decydują o tym, czy zastosować stanowisko z przesuwem poziomym, czy ocenić ciągłą linię z wieloma głowicami.
Podaj docelową wydajność godzinową, liczbę operatorów i to, czy transport jest ciągłyInterfejsy przedniej i tylnej sekcji, poziom transportu i dostępna przestrzeń służą do sprawdzenia połączenia linii, pozycji obsługi i konserwacji oraz niezbędnych zabezpieczeń.
Dostarcz informacje o urządzeniach przed i po, wysokości transportu, układzie na miejscu i wymaganiach bezpieczeństwaNajpierw uzgodnij, jak odbierać sam zgrzew, a następnie osobno zdefiniuj obiekty kontroli termowizyjnej, aby uniknąć utożsamiania anomalii temperaturowych z wnioskami o szczelności lub wytrzymałości.
Uzgodnij metody odbioru wyglądu zgrzewu, odrywania, szczelności i kontroli termowizyjnejTypowe błędy doboru
Zobacz szczegóły techniczne
Prawdziwy problem klienta
Nasza szyjka butelki wymaga zgrzania folii aluminiowej przed założeniem zewnętrznej nakrętki. Chcemy wiedzieć, czy maszyna stołowa może to zrobić najpierw, a także ocenić przyszłą rozbudowę do linii z sześcioma głowicami. Po zgrzaniu chcielibyśmy móc wykrywać anomalie, takie jak brak folii, niedogrzanie lub zagniecenia. Jak powinniśmy etapować wybór urządzeń?
Najpierw określ ścieżkę pakowania
W przypadku projektu z szyjką bez zewnętrznej nakrętki należy najpierw potwierdzić okno zgrzewania indukcyjnego za pomocą pojemnika i elementów folii aluminiowej, a następnie wybrać IF110 (stołowe stanowisko z przesuwem poziomym) lub IF610 (linię prostą z sześcioma głowicami) w zależności od sposobu załadunku i rozładunku. Jeśli wymagana jest kontrola online, można rozważyć system termowizyjny FI310 na dalszym etapie.
Ręczny załadunek/rozładunek i przesuw poziomy
Odpowiedni dla: projektów, które wymagają najpierw ustalenia okna procesu na prawdziwych butelkach i gdzie dominuje ręczne umieszczanie i wyjmowanie butelek. Zalety: stołowa konstrukcja z przesuwem poziomym IF110 ułatwia potwierdzenie pozycjonowania, przesuwu i zgrzewania indukcyjnego w jednym niezależnym stanowisku. Ograniczenia: IF110 jest skonfigurowany jako samodzielne stanowisko stołowe; automatyczny załadunek/rozładunek, kontrola i integracja z linią wymagają osobnego potwierdzenia. Nie zalecane: gdy projekt wyraźnie wymaga ciągłego transportu, synchronizacji wielu pozycji i pełnych blokad między sekcjami, nie należy szacować całej linii tylko na podstawie stanowiska stołowego. Kierunek wyposażenia: skoncentruj się na YJ-IF110 i przeprowadź testy z rzeczywistymi próbkami pojemników, folii i uchwytów.
Ciągły transport i zgrzewanie na sześciu głowicach
Odpowiedni dla: projektów o stabilnym kształcie butelki, które chcą zastosować transport liniowy i nośniki z pozycjonowaniem wielu pozycji oraz zdefiniować pełny cykl linii. Zalety: sześć równoległych głowic zgrzewających i liniowa konstrukcja nośników IF610 sprzyjają dalszej dyskusji na temat zgrzewania wielu pozycji i połączeń z poprzednimi i następnymi sekcjami. Ograniczenia: znaczenie pojedynczego cyklu, rzeczywista wydajność, logika zwalniania załadunku, blokady i interfejsy transportowe nie mają uniwersalnych stałych wartości. Nie zalecane: gdy kształt butelki nie jest sfinalizowany, elementy folii aluminiowej często się zmieniają lub potrzebna jest tylko niewielka produkcja próbna, nie należy od razu zamrażać konfiguracji z sześcioma głowicami. Kierunek wyposażenia: skoncentruj się na YJ-IF610 i przeprowadź odbiór wydajności na całej linii z reprezentatywnymi próbkami.
Kontrola termowizyjna po zgrzewaniu
Odpowiedni dla: projektów, które chcą ustanowić kontrolę online anomalii, takich jak brak folii, odwrócona folia, uszkodzone krawędzie, pęknięcia, zagniecenia, przegrzanie, niedogrzanie, przekrzywione nakrętki, luźne nakrętki lub pozorne zgrzewy. Zalety: FI310 może realizować akwizycję termogramów, analizę cech, rejestrację wyników oraz sygnały alarmowe lub odrzucające zgodnie z projektem. Ograniczenia: termogramy stanowią dowód przeglądu procesu i wykrywania anomalii; nie mogą bezpośrednio zastąpić testów szczelności, odrywania ani wytrzymałości zgrzewu. Nie zalecane: gdy nie ma reprezentatywnych próbek dobrych i wadliwych ani danych o rzeczywistej prędkości linii i warunkach termicznych, prędkość i dokładność kontroli należy określić po testach w ciemno na miejscu. Kierunek wyposażenia: oceń YJ-FI310 na dalszym etapie za urządzeniem do zgrzewania indukcyjnego i określ granice odbior...
Zalecana ścieżka wyboru urządzenia: Krok 1: Potwierdzenie pojemnika i elementu folii aluminiowej
Najpierw potwierdź na rzeczywistych próbkach, czy ujście butelki i element folii aluminiowej zapewniają powtarzalne warunki testu.
Zalecana ścieżka wyboru urządzenia: Krok 2: Najpierw wyklucz standardową linię z nakrętką
Jeśli pojemnik umożliwia dociśnięcie przez zakręcenie zewnętrznej nakrętki, należy najpierw porównać standardowe rozwiązania liniowe z nakrętką. Projekty bez zewnętrznej nakrętki przechodzą do IF110 lub IF610.
Zalecana ścieżka wyboru urządzenia: Krok 3A: Próby na urządzeniu stołowym
Projekty z ręcznym załadunkiem i rozładunkiem można najpierw przetestować na samodzielnym stanowisku, potwierdzając pozycjonowanie uchwytu i okno zgrzewania indukcyjnego.
Zalecana ścieżka wyboru urządzenia: Krok 3B: Ocena linii z sześcioma głowicami
Projekty produkcji ciągłej wymagają potwierdzenia wielopozycyjnych nośników, taktu przenośnika oraz blokad z poprzednimi i następnymi sekcjami jako kompletnej linii.
Zalecana ścieżka wyboru urządzenia: Krok 4: Kontrola anomalii na dalszym etapie
Po ustabilizowaniu procesu zgrzewania należy opracować granice kontroli termowizyjnej oraz alarmowania lub odrzucania na podstawie reprezentatywnych próbek wad.
Częste pytania
Czy można wykonać indukcyjne zgrzewanie folii aluminiowej bez zewnętrznej nakrętki?
Można rozważyć IF110 lub IF610, ale konieczne jest potwierdzenie na podstawie rzeczywistych próbek pojemnika, szyjki butelki i elementów folii aluminiowej.
Który model lepiej sprawdzi się przy małych seriach?
W przypadku małych serii z ręcznym załadunkiem i rozładunkiem należy w pierwszej kolejności rozważyć samodzielne stanowisko stołowe IF110.
Czy linia z sześcioma głowicami jest zawsze szybsza niż maszyna stołowa?
Nie można oceniać wydajności tylko na podstawie liczby głowic zgrzewających. Rzeczywiste czasy cykli zależą od nośników, transportu, logiki zwalniania i pomiarów pełnego cyklu.
Jakie anomalie może wykrywać FI310?
FI310 można użyć do wykrywania anomalii, takich jak brak folii, odwrócona folia, uszkodzone krawędzie, pęknięcia, zagniecenia, przegrzanie, niedogrzanie, przekrzywione nakrętki, luźne nakrętki i pozorne zgrzewy.
Czy termowizja może bezpośrednio określić szczelność?
Nie. Termogramy stanowią dowód wstępnego przeglądu procesu, a wnioski dotyczące szczelności nadal wymagają odpowiednich metod weryfikacji.
Czy trzy urządzenia można kupić osobno?
Urządzenia można kupić osobno. To, czy zostaną połączone, oraz zakres interfejsów zależy od celów projektu i wymagań odbioru.