Temat rozwiązania
Jak wybrać zgrzewanie kubków i tacek: prasa ręczna, półautomat, wiele stanowisk czy linia ciągła według kołnierza i folii
Porównaj prasę ręczną, półautomat wielostanowiskowy, ciągłe napełnianie-zgrzewanie i MAP według kołnierza, warstwy zgrzewalnej folii z rolki lub wykroju, produktu, wymiany formy, cyklu operatora i połączenia z linią.
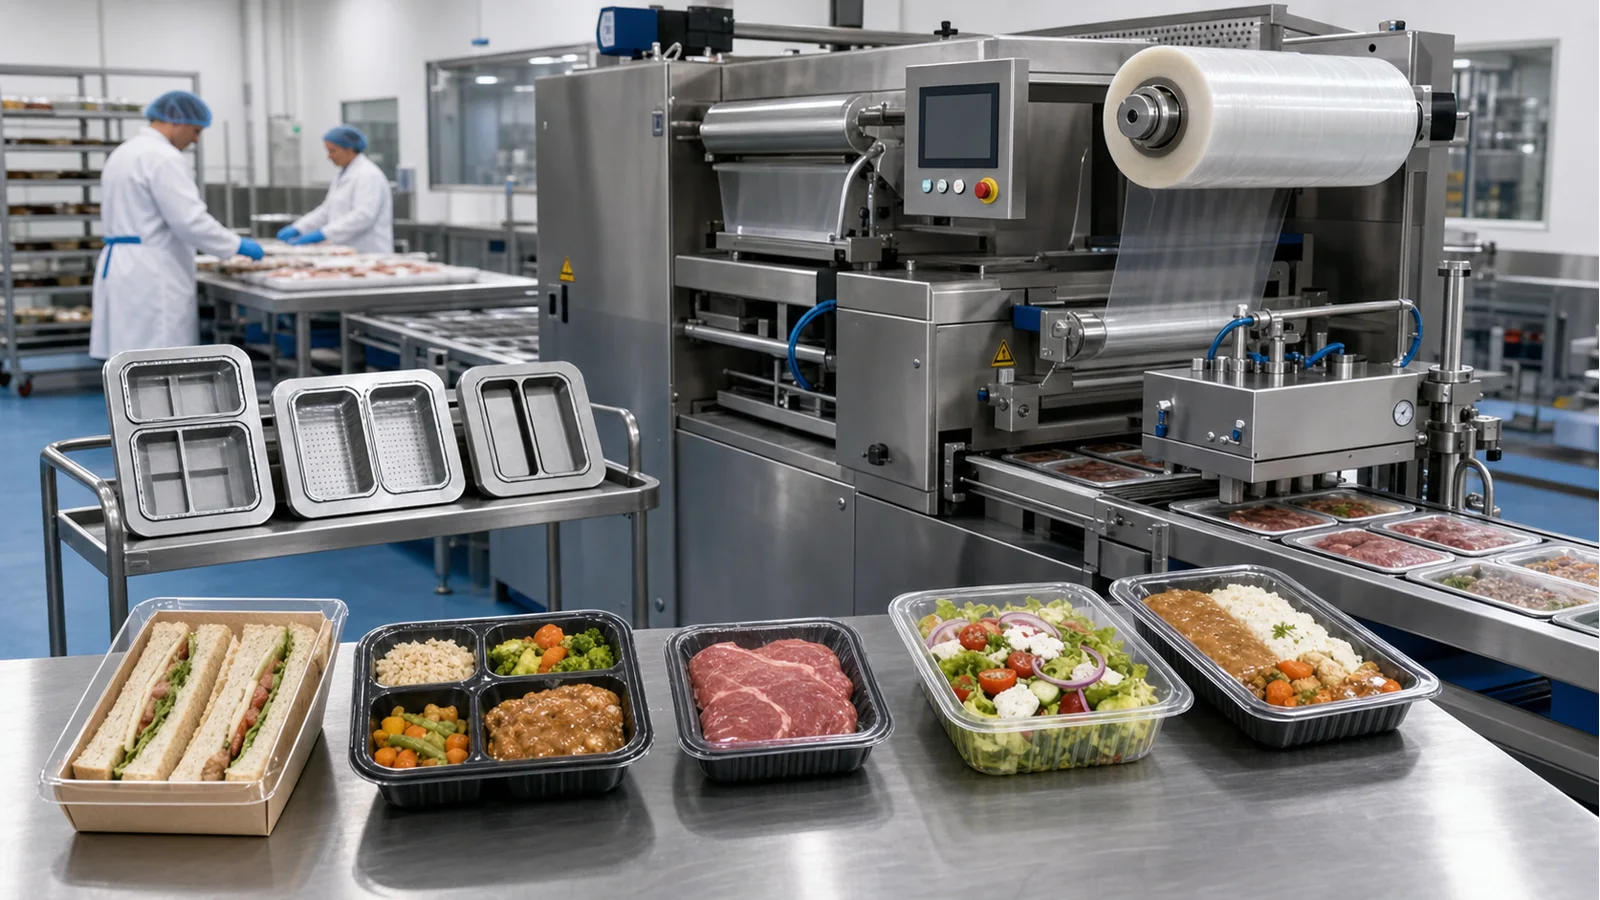
- Średnica kubka, żebra krawędzi pojemnika, głębokość tacki, folia i cel świeżości kierują projekt do różnych maszyn głównych. Zgrzewanie termiczne pojedynczych kubków, wielokomorowych pojemników, tacek MAP i automatyczne nakładanie folii nie powinny być mieszane w jeden ogólny plan.
Przygotowane podsumowanie rozwiązania
- Wniosek: należy rozdzielić na małe kubki, pudełka wielokomorowe, tace MAP lub tace z folią arkuszową; te cztery typy nie powinny być traktowane z założeniem wspólnej formy i maszyny.
- Małe kubki – zgrzewarka do małych kubków SGP-03; pudełka wielokomorowe – stołowa zgrzewarka do pojemników wielokomorowych. Przy wyraźnych wymaganiach MAP – zgrzewarka MAP do tac; przy automatyzacji z folią arkuszową – automatyczna zgrzewarka do tac z folią arkuszową.
- Po podaniu krawędzi pojemnika, głębokości, oznaczeń materiału, folii, celu świeżości i sposobu podawania można potwierdzić formę, warunki zgrzewania i granice linii.
Route comparison
- Odpowiednie dla projektów, w których średnica kubka i folia są w dużej mierze określone i wymagają weryfikacji zgrzewania krawędzi małych kubków i łatwego zrywania.
- Zgrzewarka do kubków o małej średnicy SGP-03 może skoncentrować próbne zgrzewanie małych kubków, ułatwiając weryfikację kombinacji kubek-folia i wyglądu krawędzi.
- Zakres zastosowania zależy od rozmiaru otworu kubka i rzeczywistych próbek; nie można bezpośrednio stosować form do wielokomorowych pojemników lub głębokich tacek do małych kubków.
- Gdy głównym elementem projektu są wielokomorowe pojemniki, tacki MAP lub tacki z automatyczną folią, nie zastępuj odpowiedniej maszyny głównej urządzeniem do małych kubków.
- Użyj zgrzewarki do kubków o małej średnicy SGP-03 i oficjalnej folii kubkowej do walidacji gałęzi małych kubków.
- Odpowiednie dla pojemników z żebrami przegród, gdzie wymagane jest sprawdzenie docisku formy, pozycji cięcia folii i unikania zawartości.
- Stołowa zgrzewarka do wielokomorowych pojemników ułatwia projektowanie form zgodnie z żebrami i krawędzią pojemnika, odpowiednia do wstępnego potwierdzenia zgrzewania krawędzi na rzeczywistych pojemnikach.
- Ręczne umieszczanie i wyjmowanie pojemników ogranicza ciągłe tempo, a formy nie mogą być uniwersalne dla wyraźnie różnych kształtów pojemników.
- Gdy zamówienie wyraźnie wymaga wymiany gazu lub automatycznego pobierania i umieszczania prefabrykowanej folii, nie konfiguruj tylko zwykłego stołowego zgrzewania termicznego.
- Użyj stołowej zgrzewarki do wielokomorowych pojemników, najpierw zatwierdzając formy i folię dla typowych kształtów pojemników.
- Odpowiednie dla projektów, w których cel świeżości tacki lub potrzeba automatycznego podawania folii są jasne, a zwykłe stołowe zgrzewanie nie wystarcza.
- Zgrzewarka MAP do pojemników obsługuje gałąź wymiany gazu, a automatyczna zgrzewarka do tacek z prefabrykowaną folią zajmuje się rozdzielaniem, pozycjonowaniem i zgrzewaniem.
- Te dwie ścieżki zależą odpowiednio od warunków gazu i folii barierowej lub wymiarów arkuszy i stanu rozdzielania; nie można ich połączyć w jedną ogólną wycenę.
- Gdy cel świeżości, specyfikacje folii lub baza tacki nie są jeszcze określone, nie należy przedwcześnie ustalać konfiguracji MAP i automatycznej folii.
- Wybierz między zgrzewarką MAP do pojemników a automatyczną zgrzewarką do tacek z prefabrykowaną folią w zależności od rzeczywistego celu i przetestuj każdą osobno.
Powiązane urządzenia / materiały eksploatacyjne
SGP-03 półautomatycznie zgrzewa małe kubki, probówki, butelki i słoiki. Testuj rzeczywisty pojemnik, folię i formę razem pod kątem dopasowania, odrywania i szczelności przed określeniem cyklu operatora; napełnianie je...
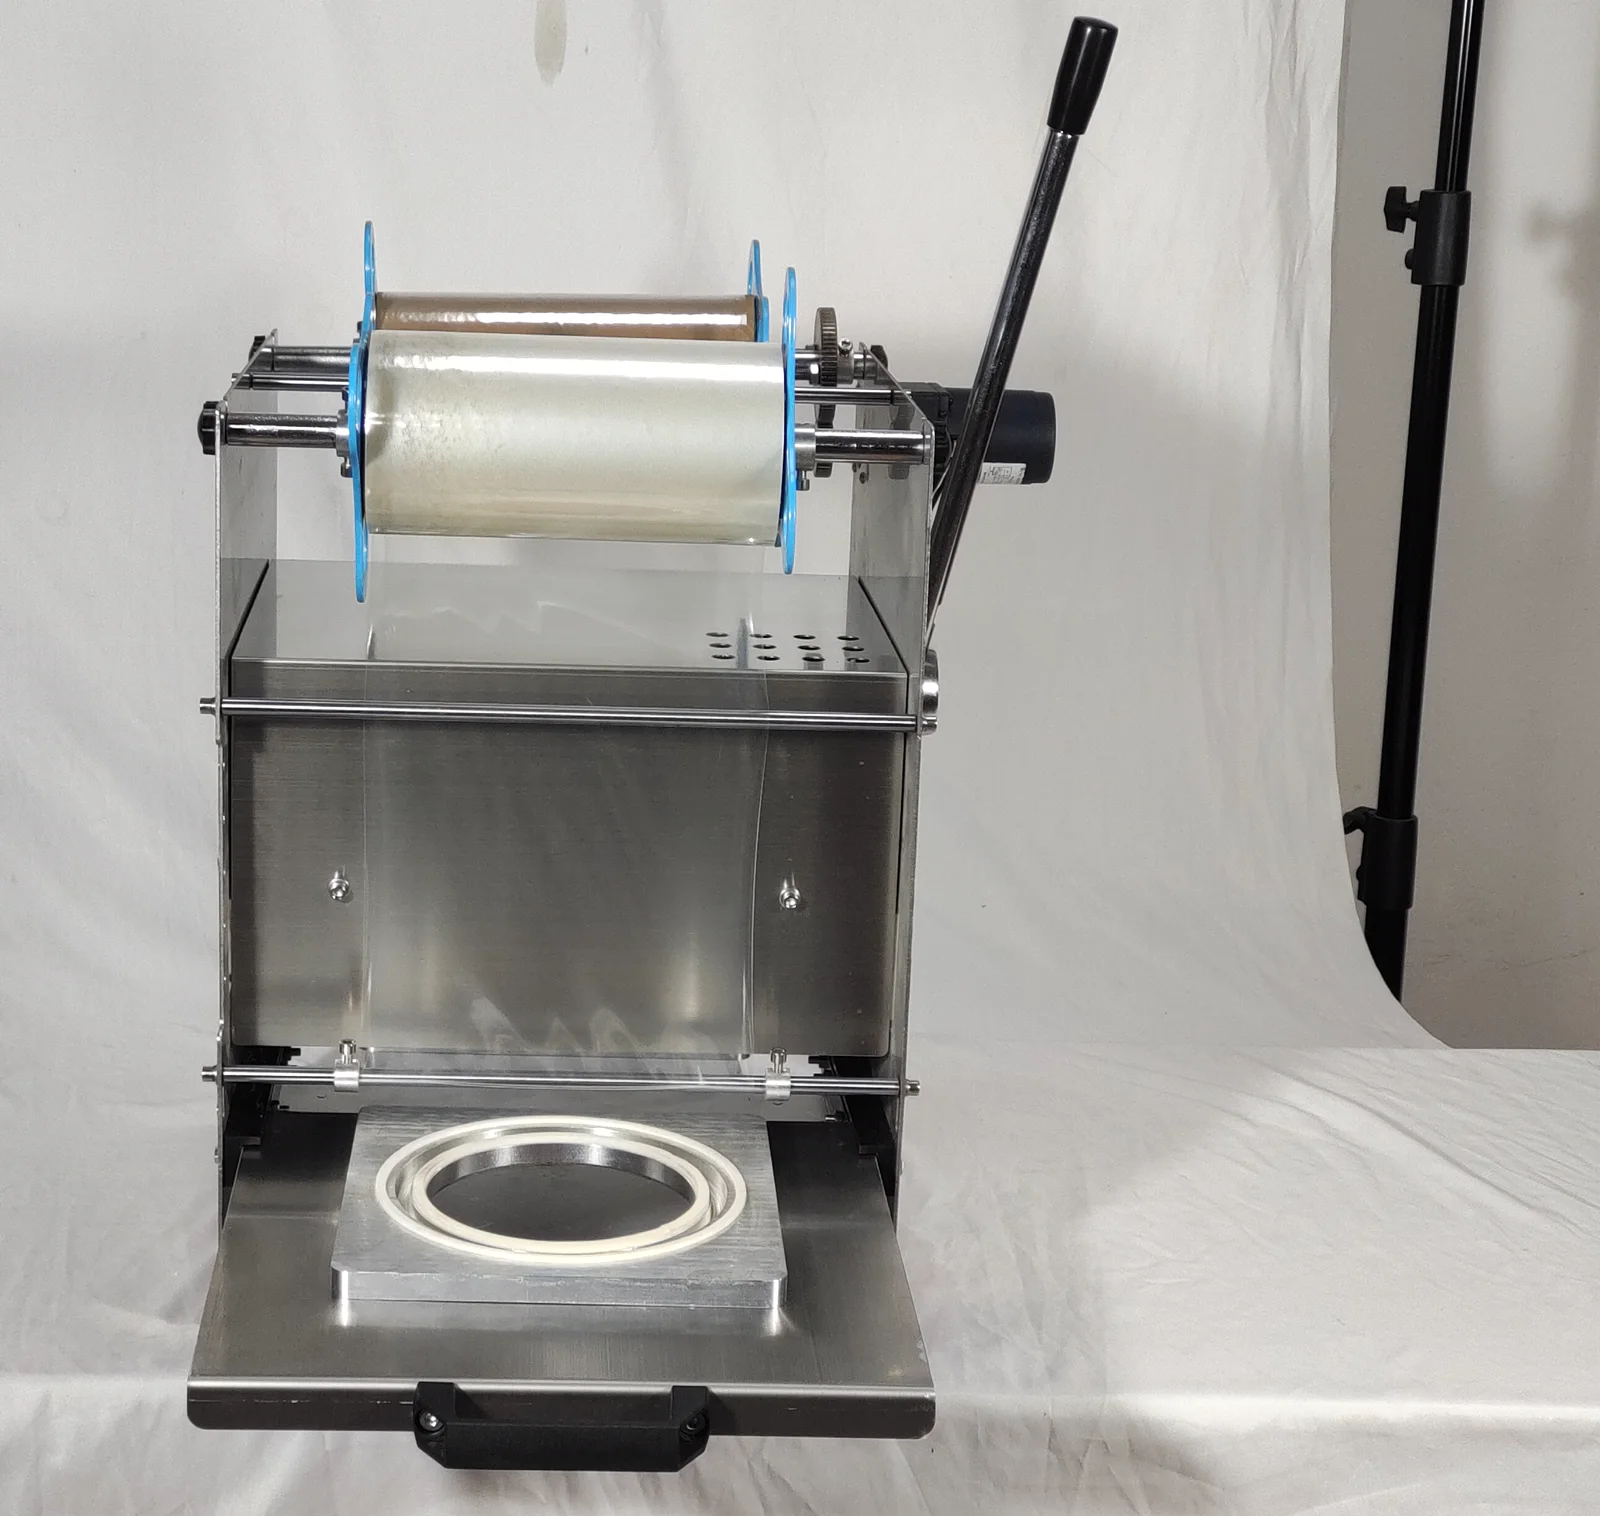 Ręczna zgrzewarka do kubków i tacek
Zatwierdzenie próbek pojemników i krawędzi; Podobne z wyglądu pojemniki należy testować osobno; nie można zakładać współdzielenia form na podstawie pojemności; Średnica kubka / ksz...
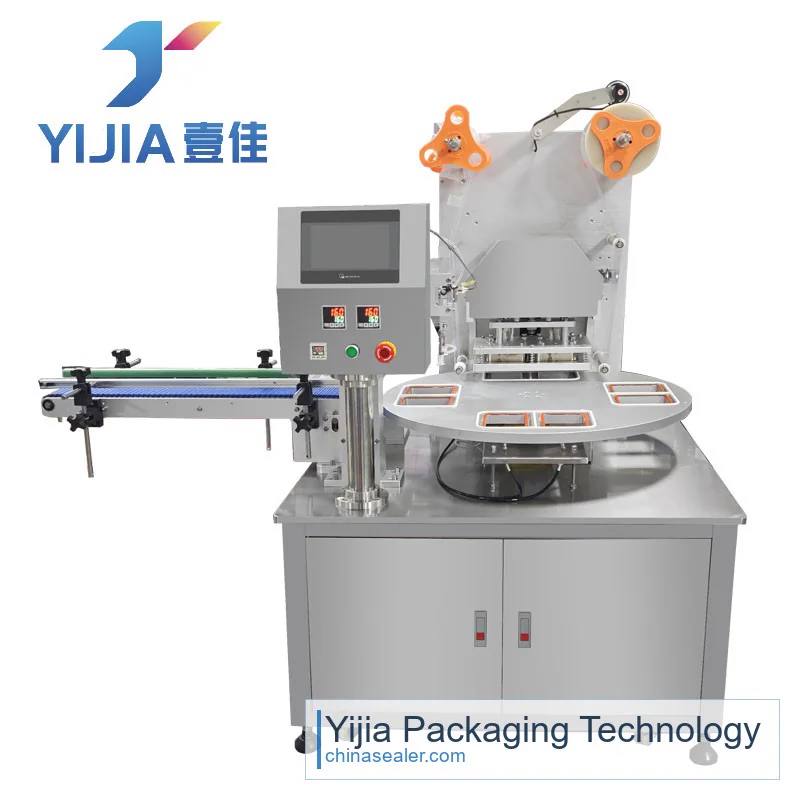 Maszyna do napełniania i zgrzewania małych kubków
Przy prototypowaniu można stosować umieszczanie ręczne. Przy projektach ciągłych należy sprawdzić, czy pojemniki można stabilnie rozdzielać, orientować i podawać do pozycji zgrzewania.
Folia i warstwa zgrzewalna pojemnika powinny być testowane razem; w przypadku folii arkuszowej należy sprawdzić rozdzielanie, kierunek i pokrycie krawędzi.
Proces główny
Najpierw zweryfikuj krawędź kubka, żebra pudełka, głębokość tacy i sposób układania na rzeczywistych próbkach, aby ustalić bazę formy i pozycjonowania.
Przy prototypowaniu można stosować umieszczanie ręczne. Przy projektach ciągłych należy sprawdzić, czy pojemniki można stabilnie rozdzielać, orientować i podawać do pozycji zgrzewania.
Niezależnie od podawania ręcznego czy automatycznego, należy unikać zanieczyszczenia krawędzi uszczelnienia zawartością, olejem, wodą lub drobnymi cząstkami.
Folia i warstwa zgrzewalna pojemnika powinny być testowane razem; w przypadku folii arkuszowej należy sprawdzić rozdzielanie, kierunek i pokrycie krawędzi.
Małe kubki, pudełka wielokomorowe, tace MAP i tace z folią arkuszową wymagają odpowiednich maszyn i form.
Po ustabilizowaniu zgrzewania można skonfigurować transport, znakowanie lub kontrolę jakości etapami, zgodnie z rzeczywistymi zamówieniami.
Dane próbek
Określ, czy to mały kubek, pudełko wielokomorowe, zwykła taca czy taca MAP, i podaj rzeczywisty stan po napełnieniu, aby wybrać właściwą gałąź urządzeń.
Rzeczywiste próbki pojemników, zdjęcia produktów, opakowanie sprzedażowe, informacja o MAP i etap projektuKształt krawędzi, żebra, głębokość i sposób układania wpływają na formę, cięcie folii oraz automatyczne rozdzielanie kubków/pudełek. Kluczowe wymiary należy zweryfikować z rzeczywistymi próbkami.
Krawędź, wymiary zewnętrzne, głębokość pojemnika, struktura przegród, zdjęcia układania w stosWarstwa zgrzewalna folii, forma rolki lub arkusza, kierunek łatwego otwierania i ryzyko zanieczyszczenia krawędzi wspólnie decydują o metodzie testów i rozdzielania.
Próbki folii, forma podawania folii, stan zawartości, czystość krawędzi i wymagania dotyczące wygląduOkreśl, które stanowiska odpowiadają za ręczne umieszczanie kubków, automatyczne rozdzielanie, zwykłe zgrzewanie, MAP lub podawanie folii, aby nie mieszać opcji w jedną linię.
Czynności ręczne, potrzeba automatycznego podawania, główny proces zgrzewania, istniejące sekcje przed i po oraz wymagania kontrolneTypowe specyfikacje, częstotliwość zmian form, planowane tempo, kierunek urządzeń i warunki na miejscu wpływają na liczbę maszyn i form; należy je potwierdzić wraz z planem zakupu.
Główne specyfikacje, plan przezbrajania, tempo produkcji, wymiary na miejscu, zasilanie i sprężone powietrze oraz termin dostawyTypowe błędy doboru
Przy zgrzewaniu kubków i pudełek najpierw sprawdza się krawędź, folię, formę i sposób podawania/odbioru. Moment obrotowy nakrętki lub pozycjonowanie okrągłej butelki nie mogą być punktem wyjścia do wyboru.
Różne żebra, głębokości i tolerancje krawędzi zmieniają docisk i cięcie folii. Ta sama nazwa może wymagać różnych form.
Szczelność, kierunek łatwego otwierania, odporność na transport w chłodni i wygląd folii zależą od kombinacji pojemnika i folii.
Olej, woda, drobne cząstki lub zalewy na krawędzi uszczelnienia wpływają na ciągłe zgrzewanie. Proces powinien uwzględniać unikanie, czyszczenie lub kontrolę.
Maszyna główna może obsługiwać wymianę form, ale wykrojniki, elementy pozycjonujące i gniazda zwykle zmieniają się wraz ze specyfikacją. Oferta powinna wymieniać główne kubki i pudełka.
Zobacz szczegóły techniczne
Najpierw rozróżnij małe kubki, wielokomorowe pojemniki i tacki
Średnica kubka, żebra krawędzi pojemnika i głębokość tacki kierują projekt do różnych maszyn. Najpierw określ kategorię pojemnika, a następnie omów zwykłe zgrzewanie termiczne, MAP lub automatyzację z folią, aby uniknąć wyceny opartej na jednej ogólnej nazwie.
Krawędź pojemnika określa bazę formy
Szerokość krawędzi, płaszczyzna, przegrody i stan układania wpływają na pozycjonowanie, docisk krawędzi i cięcie folii. Oficjalne rozwiązanie wymaga wzajemnej weryfikacji rzeczywistych próbek i kluczowych wymiarów.
Cztery główne ścieżki maszyn mają swoje granice
Zgrzewarka do kubków o małej średnicy SGP-03 obsługuje próbne zgrzewanie małych kubków, stołowa zgrzewarka do wielokomorowych pojemników obsługuje pojemniki z przegrodami, zgrzewarka MAP do pojemników jest przeznaczona do wyraźnych potrzeb MAP, a automatyczna maszyna do prefabrykowanej folii zajmuje się pobieraniem i umieszczaniem folii na tackach.
Folia musi być testowana razem z pojemnikiem
Folia z rolki, prefabrykowana folia, folia łatwo zrywalna lub folia barierowa MAP różnią się warstwą zgrzewalną i sposobem podawania. Zgrzewanie krawędzi, łatwe zrywanie, cięcie folii i wygląd powinny być oceniane z użyciem oficjalnych kombinacji pojemników i folii.
Ręczne podawanie i automatyczne podawanie rozliczane osobno
Przy małych partiach pojemniki mogą być podawane ręcznie. Przy ciągłej produkcji należy sprawdzić, czy pojemniki łatwo się rozdzielają, czy orientacja jest stabilna i czy jest wystarczająca przestrzeń buforowa, zanim zdecydujesz się na automatyczne podawanie.
MAP nie jest dodatkowym parametrem zwykłego zgrzewania termicznego
Ścieżka MAP obejmuje gaz, folię barierową i wykrywanie nieszczelności, co powinno być zdefiniowane przez wymagania żywnościowe i opakowaniowe. Zwykłe próbne zgrzewanie termiczne nie zastępuje walidacji pakowania MAP.
Automatyzacja z folią prefabrykowaną: najpierw sprawdź rozdzielanie i pozycjonowanie
Ścieżka z prefabrykowaną folią wymaga sprawdzenia wymiarów arkuszy, układania, elektryczności statycznej, orientacji i bazy tacki. Dopiero gdy materiały opakowaniowe są stabilne, można ocenić automatyczne pobieranie, umieszczanie i zgrzewanie.
Dokumentacja projektu powinna obejmować pojemnik, folię i podawanie
Przedstaw rzeczywiste próbki kubków i pojemników, wymiary krawędzi, folię, zawartość, główne specyfikacje, sposób podawania i warunki na miejscu, aby jednocześnie ocenić maszynę główną, formy i części do przezbrajania.
Przed zakończeniem próbnego zgrzewania potwierdź tylko kierunek
Gdy pojemnik lub folia nie są jeszcze zatwierdzone, można przeprowadzić próbne zgrzewanie małych partii i ocenę procesu. Warunki zgrzewania, formy i ciągła wydajność nadal wymagają walidacji na oficjalnych próbkach.
Częste pytania
Czy kubki, miski, pudełka i tace mogą korzystać ze wspólnej maszyny głównej?
Niektóre specyfikacje mogą być współdzielone przez wymianę form, ale należy indywidualnie sprawdzić krawędź, głębokość, przegrody, materiał folii oraz sposób podawania i odbioru. Bez rzeczywistych próbek nie można potwierdzić zakresu współdzielenia.
Nie mamy jeszcze próbek pojemników. Czy można wstępnie określić kierunek urządzenia?
Najpierw można określić kierunek na podstawie zdjęć i kluczowych wymiarów, ale oficjalne formy, podział folii i rozwiązanie zgrzewania nadal wymagają rzeczywistych pojemników i folii.
Jak wybrać między folią z rolki a folią wstępnie przyciętą?
To zależy od sposobu podawania folii w maszynie głównej, kierunku druku, częstotliwości przezbrajania i obsługi ręcznej. W przypadku folii wstępnie przyciętej należy zweryfikować rozdzielanie i pozycjonowanie, a w przypadku folii z rolki sprawdzić cięcie i usuwanie odpadów.
Czy mogę kupić tylko zgrzewarkę, jeśli produkty są już napełnione?
Tak. Należy dostarczyć napełnione kubki/pudełka, stan zabrudzenia krawędzi i folię, aby potwierdzić pełny cykl: ręczne umieszczanie, zgrzewanie, cięcie folii i wyjmowanie gotowego produktu.
Czy tace MAP i zwykłe zgrzewanie termiczne są takie same?
Nie. Pakowanie w atmosferze modyfikowanej wymaga określenia gazu, folii barierowej i kryteriów wykrywania nieszczelności. Zwykłe zgrzewanie nie zastąpi wymiany gazu; należy używać odpowiednich urządzeń do weryfikacji.
Od jakiego urządzenia zacząć przy małej partii?
Można zacząć od zgrzewarki do małych kubków lub stołowej zgrzewarki do pojemników wielokomorowych, aby przetestować kubki i pudełka. Po ustabilizowaniu materiałów opakowaniowych można ocenić automatyczne podawanie folii lub rozwiązanie MAP.
Jakie dodatkowe dokumenty są potrzebne przy eksporcie urządzeń zgrzewających?
Należy określić zasilanie i sprężone powietrze na miejscu, język interfejsu, dokumentację techniczną, części zamienne, opakowanie transportowe oraz sposób późniejszego zakupu folii i części przezbrajających.