Temat rozwiązania
Zakrywka wciskana czy nakrętka gwintowana po zgrzaniu folii na wiadrze z szerokim otworem? Decyduje dobór folii i zakrywki
Rozróżnij bezpośrednie zgrzewanie folii z wciskaniem zakrywki od zakręcania nakrętki z wkładką aluminiową i zgrzewania indukcyjnego; konfiguruj urządzenia w zależności od lepkości produktu, otworu wiadra i wymagań linii.
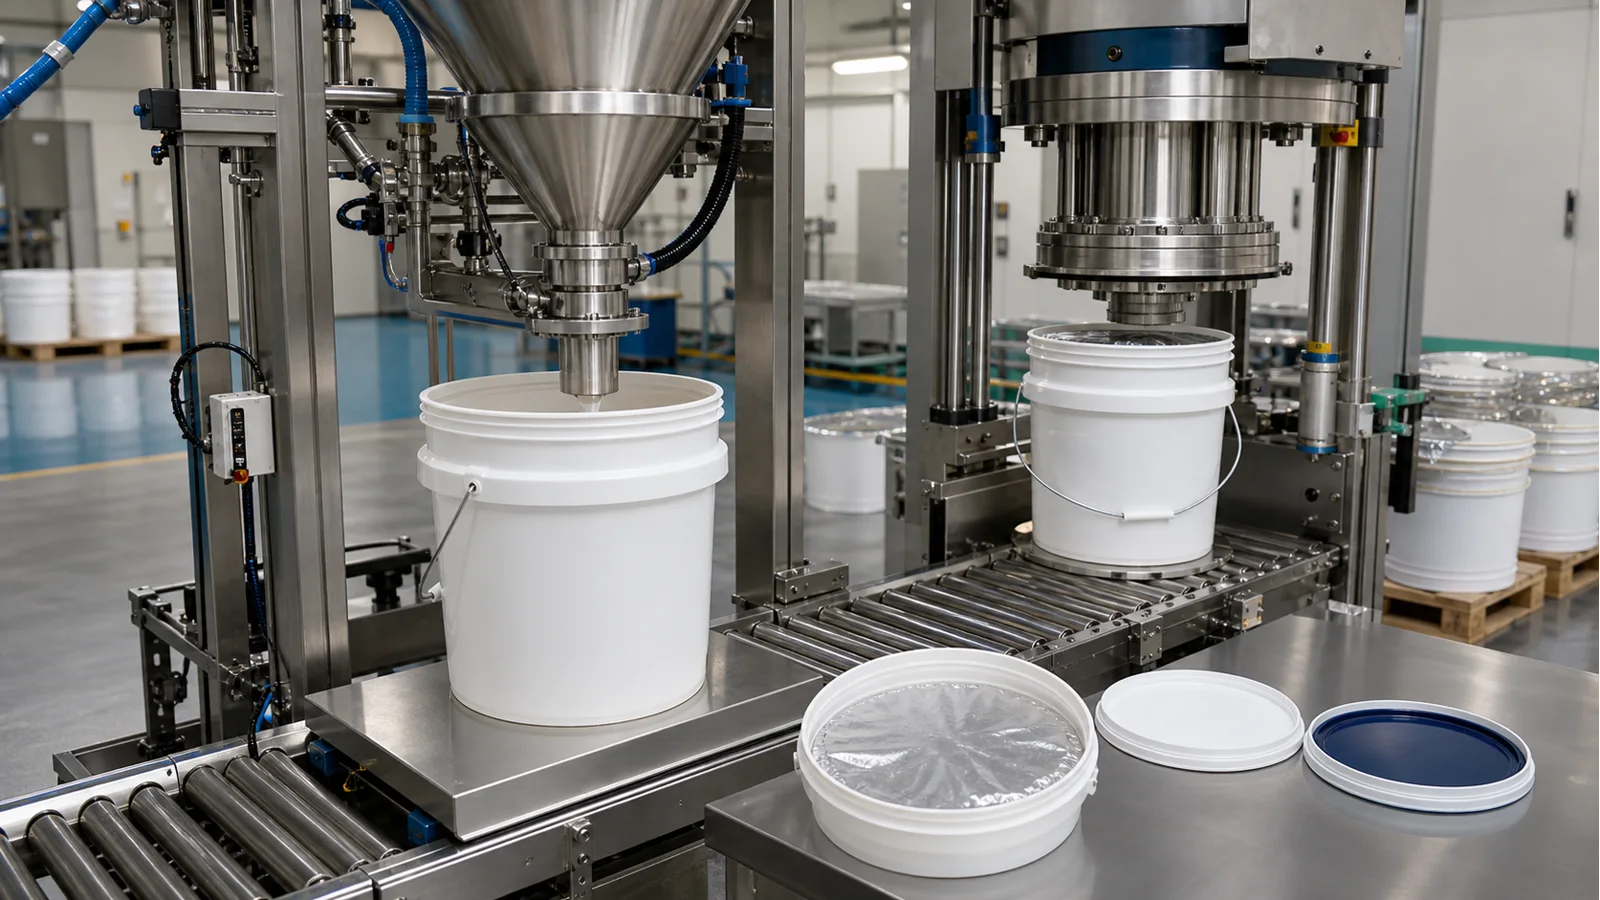
- Bezpośrednie zgrzewanie folii aluminiowej i wciskanie zewnętrznej zakrywki to inny proces niż zakręcanie nakrętki z wkładką aluminiową i zgrzewanie indukcyjne; sposób napełniania zależy również od lepkości produktu. Przygotuj próbki otworu wiadra, folii, zakrywki i produktu oraz podaj docelową wydajność i to, czy linia ma być zintegrowana.
Przygotowane podsumowanie rozwiązania
- Zgrzewanie kontaktowe / indukcja po zakręceniu: W przypadku beczek z szerokim wylotem należy najpierw rozróżnić, czy folia jest układana bezpośrednio i zgrzewana cieplnie, a następnie wciskana zewnętrzna pokrywa, czy też w zakręcanej pokrywie znajduje się wkładka aluminiowa i wykonywane jest indukcyjne uszczelnienie wewnętrzne. Tych dwóch procesów nie można mieszać. Indukcję bez nakrętki ocenia się oddzielnie z dedykowaną maszyną, zgodną folią oraz oprzyrządowaniem pozycjonującym i dociskowym; zwykła jednostka po zakręceniu nie jest bezpośrednim zamiennikiem.
- Próbki beczek, folii, pokryw i produktów należy dostarczać jako komplet. Równość wylotu beczki, warstwa termozgrzewalna folii, typ pokrywy i zanieczyszczenie po napełnieniu wpływają na konfigurację urządzeń.
- W przypadku bezpośredniego zgrzewania cieplnego można rozważyć zgrzewarkę cieplną do beczek z szerokim wylotem. Jeśli wymagane jest uszczelnienie wewnętrzne i wciśnięcie zewnętrznej pokrywy, można rozważyć połączone urządzenie do zgrzewania i wciskania pokrywek; wkładka w pokrywie wymaga trasy zakręcania i indukcji.
Route comparison
- Gdy na wylocie beczki układana jest bezpośrednio oddzielna folia termozgrzewalna, a jej warstwa termozgrzewalna jest dopasowana do materiału wylotu beczki, można zastosować zgrzewanie cieplne.
- Zależności procesowe są intuicyjne; można najpierw wykonać próby zgrzewania na wylocie beczki i folii, a następnie zdecydować, czy kontynuować wciskanie zewnętrznej pokrywy.
- Równość wylotu beczki, zanieczyszczenie i dopasowanie folii wpływają na wynik. Wkładka fabrycznie zamontowana w pokrywie nie należy do tej struktury.
- Gdy pojemnik jest uszczelniany indukcyjnie za pomocą wkładki aluminiowej w zakręcanej pokrywie, nie należy wybierać procesu bezpośredniego układania folii i zgrzewania cieplnego.
- Można rozważyć zgrzewarkę cieplną do beczek z szerokim wylotem; formy i warunki zgrzewania są określane na podstawie oficjalnych próbek beczek i folii.
- Gdy kartony lub plastikowe beczki są najpierw zamykane oddzielną folią aluminiową, a następnie wciskana jest zewnętrzna pokrywa, można rozważyć proces łączony.
- Stanowiska zgrzewania folii i wciskania pokryw mogą być połączone w sposób ciągły, a zależności pozycyjne można zweryfikować na tym samym zestawie beczek, folii i pokryw.
- Podawanie folii, zgrzewanie cieplne i osadzanie pokrywy zależą od rzeczywistych próbek; przy wielu typach beczek i pokryw na jednej linii należy uwzględnić przezbrajanie.
- Jeśli zewnętrzna pokrywa jest zakręcaną pokrywą z wkładką i wymaga zgrzewania indukcyjnego, należy zmienić trasę na zakręcanie i indukcję.
- Można rozważyć maszynę do zgrzewania folii aluminiowej i wciskania pokrywek do kartonów/plastikowych beczek, a konfigurację potwierdzić na kompletnych próbkach beczek, folii i pokryw.
- Gdy nakrętka gwintowana ma pasującą wkładkę aluminiową, a po zakręceniu wkładka stabilnie przylega do otworu wiadra, można rozważyć indukcyjne zgrzewanie wewnętrzne.
- Granice operacji zakręcania i zgrzewania indukcyjnego są jasne; nadają się do oddzielnej weryfikacji pod kątem typu pokrywy, wkładki i ciągłej produkcji.
- Pozycja wkładki, stabilność zakrywki i stan otworu wiadra są niezbędne. Sama znajomość średnicy otworu nie wystarczy do oceny efektu indukcji.
- Ta trasa nie jest stosowana, gdy otwór wiadra wymaga bezpośredniego ułożenia folii i wciśnięcia zewnętrznej zakrywki lub gdy zakrywka nie ma wkładki odpowiedniej do zgrzewania indukcyjnego.
- Można rozważyć połączenie automatycznej zakręcarki i zgrzewarki indukcyjnej folii aluminiowej z chłodzeniem wodnym, a ostatecznie potwierdzić na rzeczywistych próbkach pokryw i wkładek.
Powiązane urządzenia / materiały eksploatacyjne
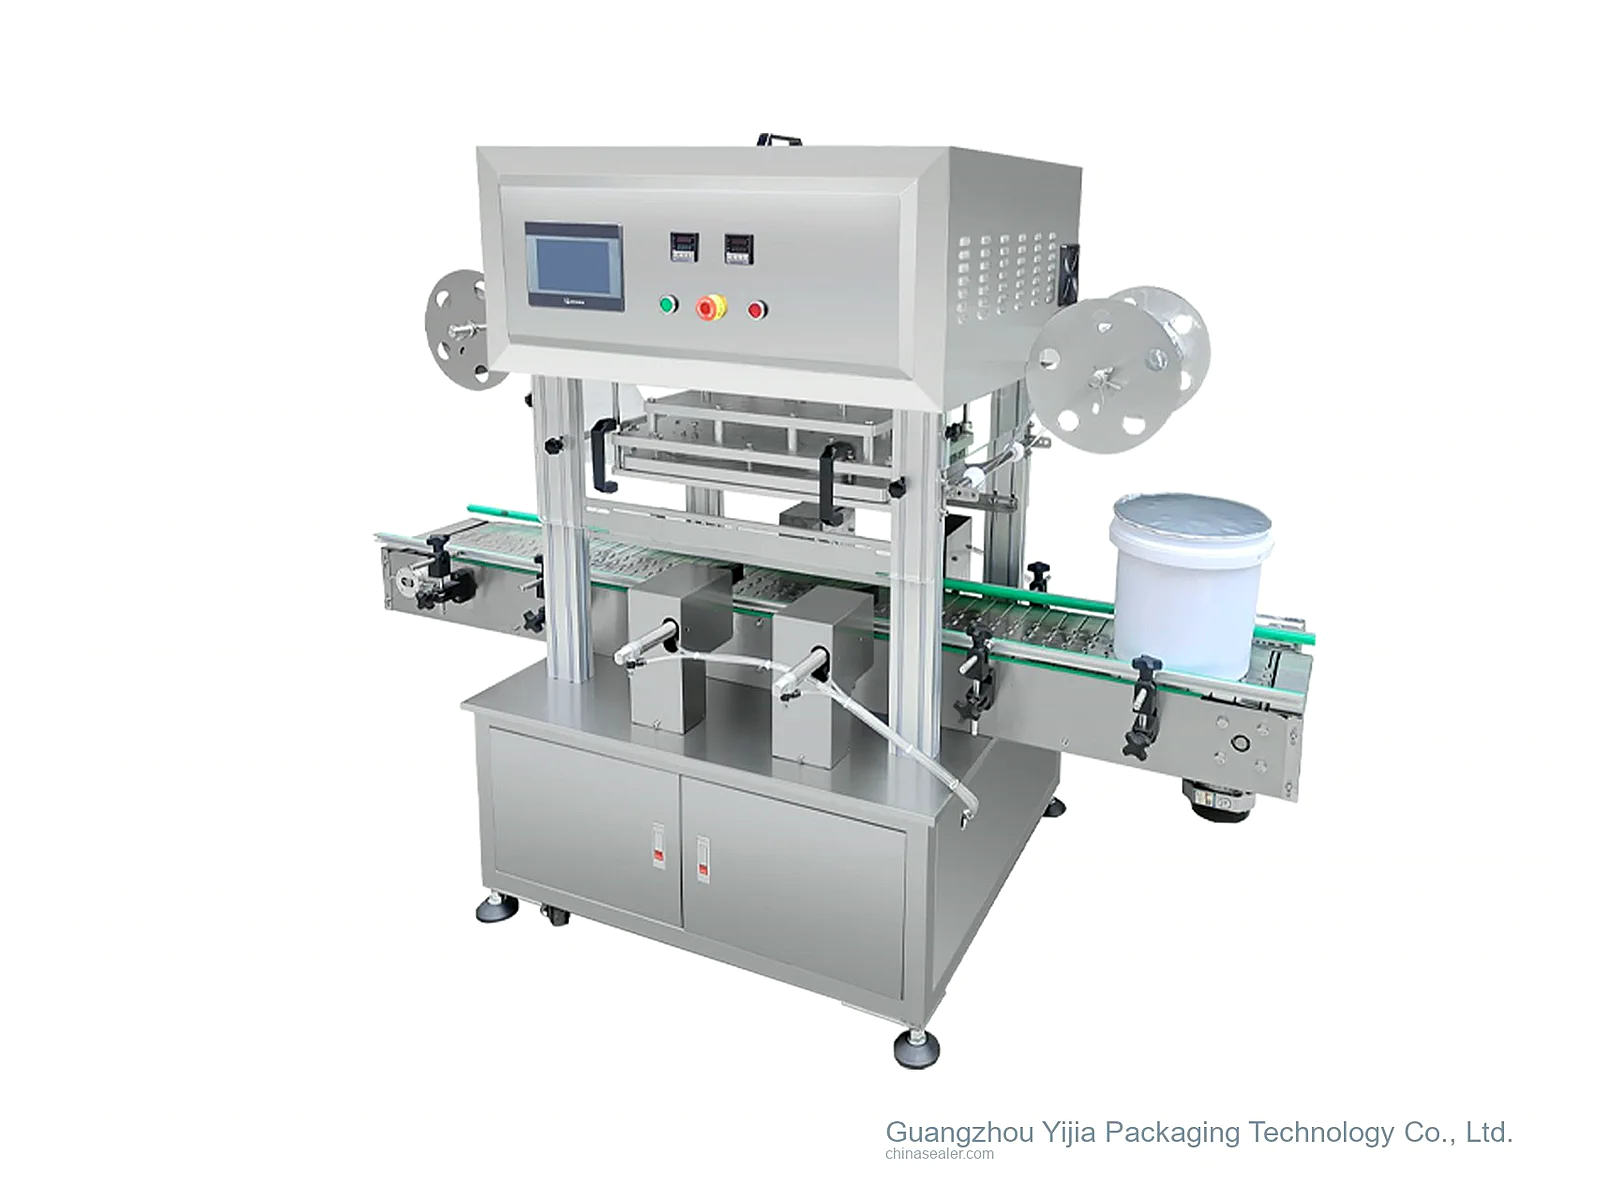 Zgrzewarka termiczna do beczek o dużej średnicy
Gdy na wylocie beczki układana jest bezpośrednio dopasowana folia termozgrzewalna, można rozważyć zgrzewarkę cieplną do beczek z szerokim wylotem. Formy, temperatura, ciśnienie i czas przebywania są potwierdzane na po...
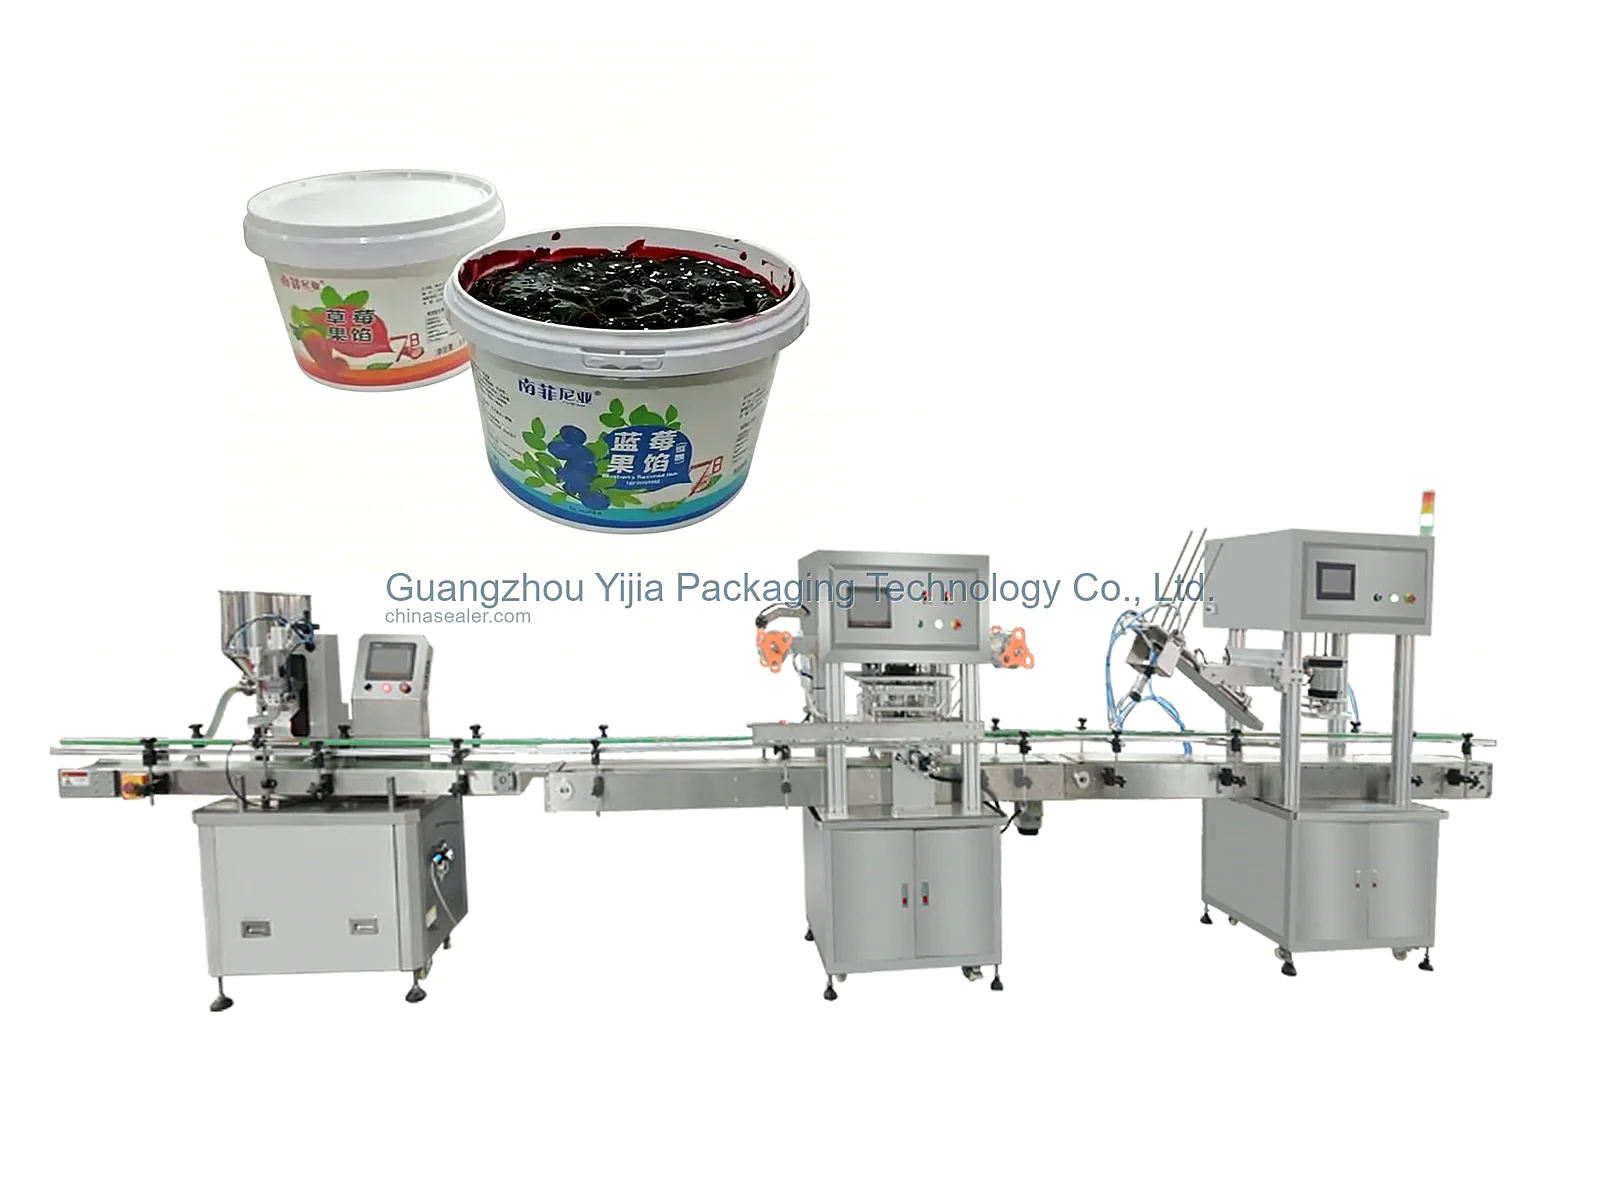 Zgrzewarka folii aluminiowej z dociskiem pokrywek do puszek papierowych i wiader
Jeśli plastikowe beczki lub kartony wymagają najpierw termicznego zgrzania folii aluminiowej, a następnie wciśnięcia oddzielnej zewnętrznej pokrywy, można rozważyć połączone urządzenie do zgrzewania i wciskania pokrywek.
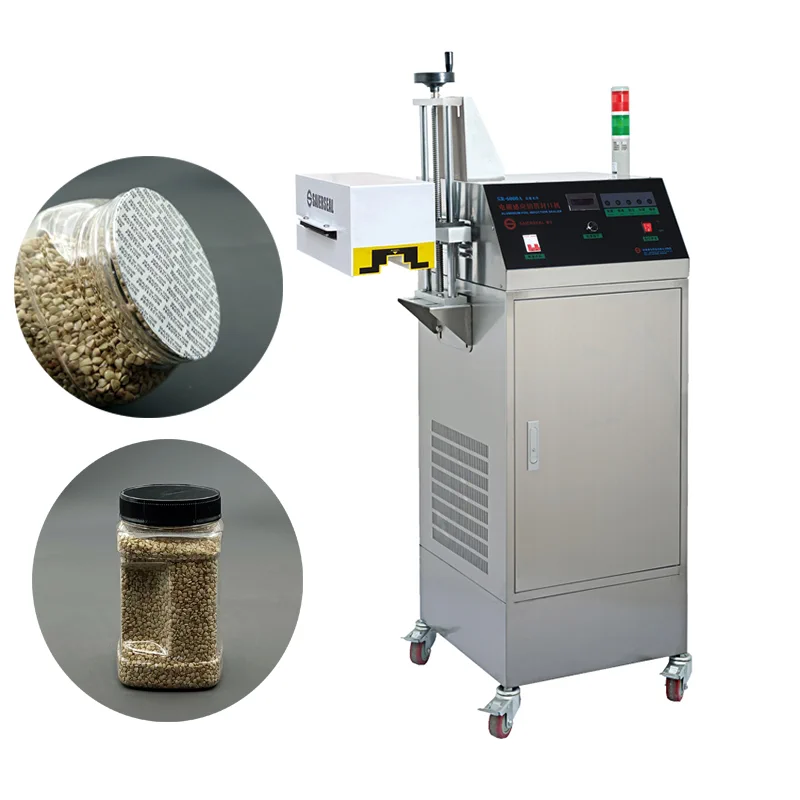 Przelotowa zgrzewarka indukcyjna z chłodzeniem wodnym
Gdy w zakręcanej pokrywie znajduje się dopasowana wkładka aluminiowa, a po zakręceniu wkładka stabilnie przylega do wylotu beczki, można rozważyć zgrzewarkę indukcyjną folii aluminiowej z chłodzeniem wodnym.
Dla pokryw gwintowanych można rozważyć automatyczną zakręcarkę; dla pokryw wciskanych należy osobno potwierdzić konstrukcję wciskania pod kątem siły i pozycjonowania. Stabilność beczki również wpływa na zamykanie.
Proces główny
Zgrzewanie kontaktowe / indukcja po zakręceniu: Najpierw potwierdź, czy folia jest układana bezpośrednio na wylocie beczki, czy wkładka aluminiowa jest fabrycznie zamontowana w zakręcanej pokrywie. Te dwie struktury odpowiadają trasom zgrzewania cieplnego i indukcyjnego. Metodę napełniania wybiera się następnie na podstawie lepkości, cząstek i temperatury produktu. Indukcję bez nakrętki ocenia się oddzielnie z dedykowaną maszyną, zgodną folią oraz oprzyrządowaniem pozycjonującym i dociskowym; zwykła jednostka po zakręceniu nie jest bezpośrednim zamiennikiem.
Gdy na wylocie beczki układana jest bezpośrednio dopasowana folia termozgrzewalna, można rozważyć zgrzewarkę cieplną do beczek z szerokim wylotem. Formy, temperatura, ciśnienie i czas przebywania są potwierdzane na podstawie próbek beczek i folii.
Jeśli plastikowe beczki lub kartony wymagają najpierw termicznego zgrzania folii aluminiowej, a następnie wciśnięcia oddzielnej zewnętrznej pokrywy, można rozważyć połączone urządzenie do zgrzewania i wciskania pokrywek.
Gdy w zakręcanej pokrywie znajduje się dopasowana wkładka aluminiowa, a po zakręceniu wkładka stabilnie przylega do wylotu beczki, można rozważyć zgrzewarkę indukcyjną folii aluminiowej z chłodzeniem wodnym.
Dla pokryw gwintowanych można rozważyć automatyczną zakręcarkę; dla pokryw wciskanych należy osobno potwierdzić konstrukcję wciskania pod kątem siły i pozycjonowania. Stabilność beczki również wpływa na zamykanie.
W przypadku lepkich cieczy lub sosów można najpierw ocenić serwo-tłokową napełniarkę do cieczy na próbkach, a następnie połączyć z przenośnikiem klasy spożywczej i stanowiskami zgrzewania przy stabilnej wydajności.
Dane próbek
Równość wylotu beczki i stan obciążenia zmieniają wyniki form i zgrzewania cieplnego; zdjęcia służą tylko do wstępnego podziału na trasy.
Dostarcz próbkę beczki lub wyraźny rysunek z wymiarami, zaznaczając średnicę zewnętrzną wylotu, powierzchnię zgrzewu, wysokość beczki i cechy pozycjonujące.Lokalizacja materiału folii decyduje o zastosowaniu bezpośredniego zgrzewania cieplnego lub indukcyjnego po zakręceniu; nie można po prostu napisać „zgrzewanie folii aluminiowej”.
Dostarcz folię do bezpośredniego układania lub wkładkę aluminiową do zakręcanej pokrywy i opisz rzeczywisty sposób montażu.Typ pokrywy decyduje o mechanizmie zakręcania lub wciskania, a także wpływa na dopasowanie materiału uszczelniającego do wylotu beczki.
Dostarcz rzeczywiste zakręcane pokrywy, wciskane pokrywy, korki wewnętrzne itp. i określ, czy wymagane jest automatyczne podawanie i nakładanie pokryw.Wydajność całej linii zależy od wspólnej pracy wszystkich operacji; prędkość pojedynczej maszyny nie może być traktowana jako wydajność linii.
Podaj docelową liczbę beczek na godzinę lub na zmianę oraz które stanowiska (napełnianie, zgrzewanie, zamykanie) mają pracować w sposób ciągły.Stan produktu decyduje o konstrukcji napełniania, a także wpływa na zabezpieczenia przeciw kapaniu i czyszczenie przed zgrzewaniem.
Dostarcz próbkę produktu lub informacje o lepkości, cząstkach, temperaturze i wymaganiach czyszczących, określając, czy wylot beczki łatwo ulega zanieczyszczeniu po napełnieniu.Dokumentacja może być uzupełniana etapami, ale próbki beczek, folii i pokryw oraz główne procesy muszą zostać ponownie zweryfikowane przed konfiguracją urządzeń.
Podaj dostępną przestrzeń, kierunek transportu, istniejące przyłącza oraz elementy zgrzewania, zamykania i identyfikowalności, które mają być rejestrowane.Typowe błędy doboru
Beczki o tej samej średnicy mogą mieć różne powierzchnie zgrzewu i grubości ścianek. Podczas prób należy rejestrować powierzchnię folii, odkształcenia wylotu beczki i uzgodnione wyniki uszczelnienia.
Przy składaniu zapytania należy określić, gdzie znajduje się folia aluminiowa i kiedy nakładana jest pokrywa, aby uniknąć błędnego przypisania rozwiązania zgrzewania cieplnego do indukcyjnego lub odwrotnie.
Przeprowadź ciągłe próbne napełnianie z użyciem rzeczywistego produktu, obserwuj miejsca kapania i osadzania, a następnie zdecyduj, czy potrzebne są zabezpieczenia przeciw kapaniu, odbiór lub czyszczenie krawędzi wylotu.
Należy rejestrować czasy oczekiwania, zwalniania i obsługi awarii na każdym stanowisku, a po potwierdzeniu rzeczywistej wydajności określić długość przenośnika i blokady.
Przy składaniu zapytania podaj kombinacje specyfikacji i częstotliwość przezbrajania; podczas prób rejestruj wymieniane części i czynności regulacyjne, aby ułatwić planowanie operacji.
Zobacz szczegóły techniczne
Najpierw wyjaśnij, gdzie znajduje się folia aluminiowa
Bezpośrednie układanie folii termozgrzewalnej na wiadrze z szerokim otworem i wkładka aluminiowa montowana w nakrętce gwintowanej to dwa różne zestawy operacji. W pierwszym przypadku ocenia się zgrzewanie termiczne folii i wciskanie zewnętrznej zakrywki, w drugim – indukcyjne zgrzewanie wewnętrzne po zakręceniu nakrętki.
Napełnianie i zamykanie potwierdzaj osobno na próbkach
Lepkość produktu, obecność cząstek stałych i temperatura produkcji decydują o konstrukcji napełniania. Otwór wiadra, folia i zakrywka decydują o procesie zamykania. Gdy obie części są stabilne, można omówić przenośnik i integrację linii w zależności od docelowej wydajności.
W przypadku bezpośredniego zgrzewania folii sprawdź obciążenie otworu wiadra
Zgrzewarka termiczna do wiader z szerokim otworem nadaje się do konstrukcji, w której folia termozgrzewalna jest układana bezpośrednio na otworze. Oprócz wyglądu folii, podczas testów próbnych należy obserwować równość otworu, zanieczyszczenia i stan po docisku.
Zgrzanie folii, a następnie wciśnięcie zewnętrznej zakrywki to trasa łączona
Gdy plastikowe wiadro lub papierowa puszka wymaga wewnętrznego zgrzania folii aluminiowej i dociśnięcia zewnętrznej zakrywki, można rozważyć maszynę do zgrzewania folii aluminiowej i wciskania zakrywki do wiader plastikowych/puszek papierowych. Podawanie folii, zgrzewanie i opuszczanie zakrywki są weryfikowane na kompletnych próbkach; należy też sprawdzić obciążenie korpusu, pozycję folii i stabilność po wciśnięciu zewnętrznej zakrywki.
Wkładka w nakrętce – zgrzewanie indukcyjne po zakręceniu
Gdy nakrętka gwintowana ma pasującą wkładkę aluminiową, najpierw potwierdź stabilność zakręcania, a następnie rozważ maszynę do indukcyjnego zgrzewania folii aluminiowej z chłodzeniem wodnym. Pozycja wkładki i współpraca z nakrętką są ważniejsze niż sama średnica; podczas ciągłych prób obserwuj, czy wkładka pozostaje płaska po zakręceniu, i sprawdzaj wewnętrzne zgrzewanie zgodnie z ustaloną metodą.
Mechanizm zamykania zależy od typu zakrywki
Automatyczna nakręcarka nadaje się do nakrętek gwintowanych potwierdzonych na próbkach. Zakrywki wciskane lub zatrzaskowe należy oceniać osobno pod kątem konstrukcji wciskania. W przypadku wielu typów zakrywek na jednej linii należy sprawdzić podawanie i przezbrajanie.
W przypadku lepkich produktów najpierw sprawdź zabezpieczenie przed kapaniem
Lepkie produkty, takie jak sosy, można testować na serwo-tłokowej maszynie do napełniania płynów; zwróć uwagę na zakończenie napełniania, przechodzenie cząstek stałych i czystość otworu wiadra – nie wybieraj tylko na podstawie objętości.
Maszyny zamykające porównuj osobno według dwóch tras
Zgrzewanie kontaktowe / indukcja po zakręceniu: Bezpośrednie układanie folii wymaga zgrzewania termicznego, wkładka w nakrętce wymaga współpracy zakręcania i indukcji. Dopiero gdy znana jest pozycja folii, można podać sensowny zakres maszyn zamykających. Indukcję bez nakrętki ocenia się oddzielnie z dedykowaną maszyną, zgodną folią oraz oprzyrządowaniem pozycjonującym i dociskowym; zwykła jednostka po zakręceniu nie jest bezpośrednim zamiennikiem.
Odbiorcze sprawdzenie zakrywki dotyczy pozycji i stanu otworu wiadra
Niezależnie od tego, czy zakrywka jest wciskana, czy nakrętka gwintowana, sprawdź na rzeczywistych zakrywkach pozycję, zablokowanie i uszkodzenia otworu wiadra, a wyniki szczelności zapisz zgodnie z ustaloną metodą.
Przy produkcji ciągłej sprawdź przenośnik i identyfikowalność
Po ustabilizowaniu głównych operacji, w zależności od rzeczywistego taktu, skonfiguruj przenośnik klasy spożywczej, kodowanie atramentowe lub inne etapy końcowe. W układzie zarezerwuj miejsca na obsługę awarii, przezbrajanie i pobieranie próbek do kontroli.
Częste pytania
Jak określić, czy w przypadku beczki z szerokim wylotem stosuje się wciskanie pokrywki czy zakręcanie?
Automatyczna nakręcarka nadaje się do nakrętek gwintowanych potwierdzonych na próbkach. Zakrywki wciskane lub zatrzaskowe należy oceniać osobno pod kątem konstrukcji wciskania. W przypadku wielu typów zakrywek na jednej linii należy sprawdzić podawanie i przezbrajanie.
Jakie próbki należy wysłać przed potwierdzeniem rozwiązania?
Przygotuj co najmniej beczkę, materiał foliowy lub wkładkę, zewnętrzną pokrywę oraz reprezentatywny produkt, a także podaj objętość napełnienia, wydajność, sposób czyszczenia oraz to, czy wymagana jest linia łącząca napełnianie i zgrzewanie.
Czy można dobrać maszynę tylko na podstawie wymiarów wylotu beczki?
Wymiary mogą być pomocne do wstępnej oceny, ale na formy, zgrzewanie i zamykanie wpływają również równość wylotu beczki, materiał, typ pokrywy i folia, dlatego przed konfiguracją nadal potrzebne są kompletne próbki.
Dlaczego przed zgrzewaniem indukcyjnym należy zakręcić pokrywę?
Ta trasa opiera się na wkładce aluminiowej w pokrywie, która po przyłożeniu do wylotu beczki jest podgrzewana indukcyjnie. Niestabilny stan zakręcenia pokrywy wpływa na pozycję wkładki i końcowe uszczelnienie wewnętrzne.
Jak uniknąć zanieczyszczenia wylotu beczki podczas napełniania lepkimi sosami?
Przeprowadź próbne napełnianie z użyciem produktu w warunkach produkcyjnych, obserwuj końcówkę, kapanie i ciągnięcie nici, a następnie oceń dyszę napełniającą, odbiór lub środki czyszczące. Nie czekaj na nieprawidłowości w zgrzewaniu, aby później dodawać stanowiska.
Kiedy konieczne jest połączenie linii przenośnikowej?
Połącz linię, gdy napełnianie, zgrzewanie folii i zamykanie muszą być ciągłe, a wydajność została dopasowana podczas prób. Jeśli specyfikacje lub proces nie są jeszcze stabilne, najpierw zweryfikuj kluczowe pojedyncze maszyny.