Temat rozwiązania
Linia zgrzewania tacek: zwykłe zgrzewanie lub MAP, znakowanie i kontrola masy
Linia tacek z jedną drogą: zwykłe zgrzewanie lub MAP. Próby tacki, folii, produktu i odbioru, potem załadunek, znakowanie, etykieta i kontrola masy.
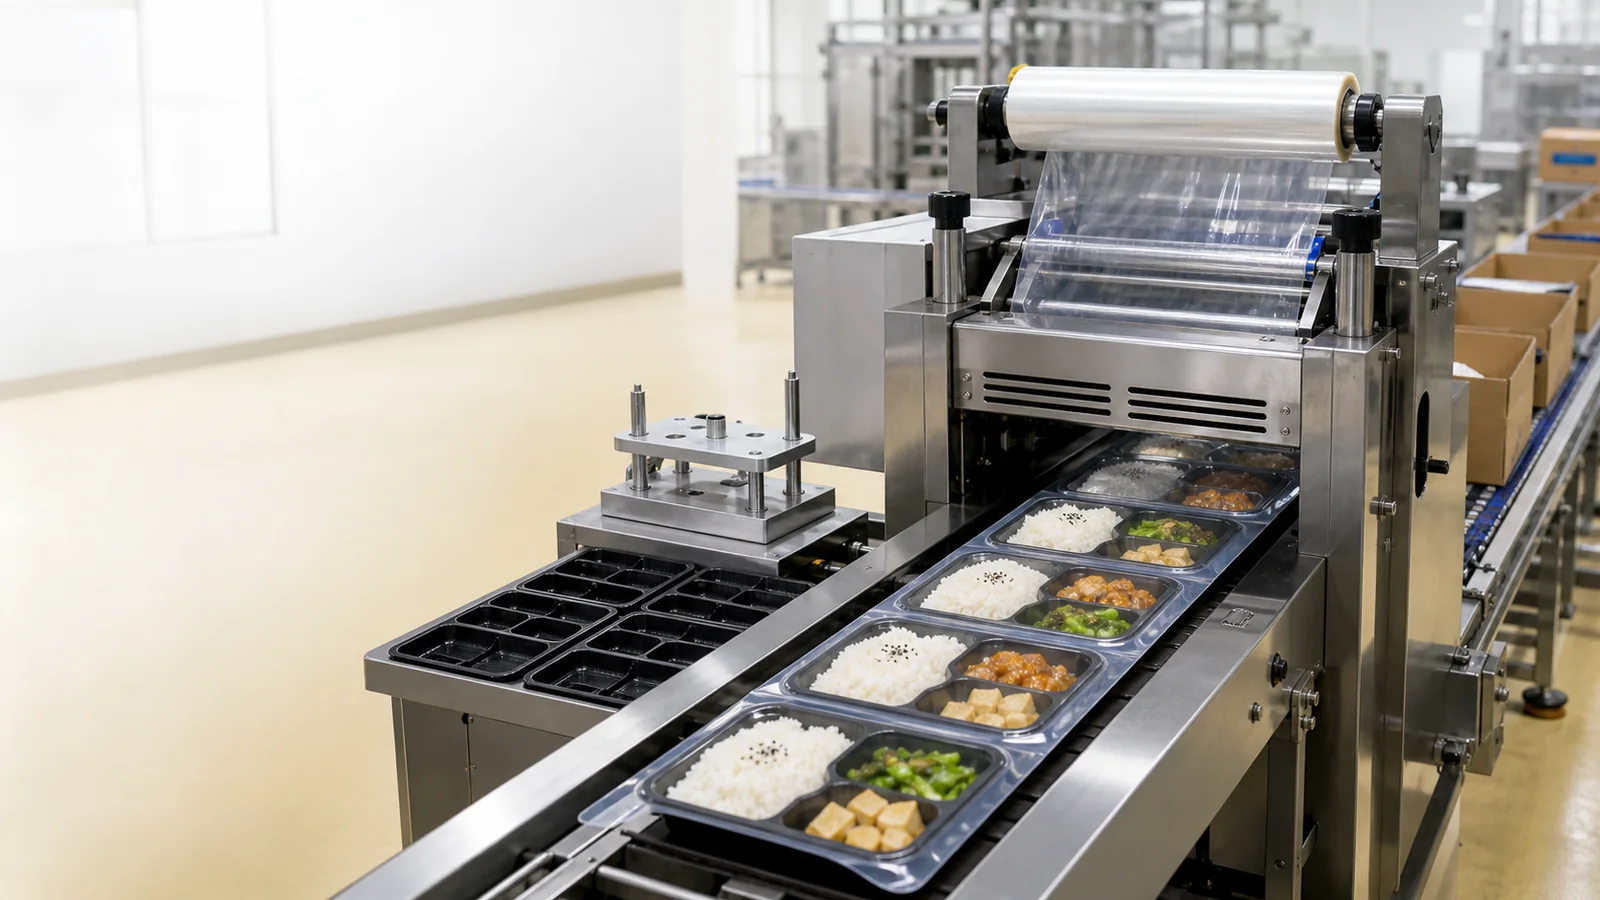
Zgrzewarka tacek MAP | Próżnia, gaz i zgrzewanie folii
Rzeczywisty film z pracy zgrzewarki MAP. Sekwencja próżni i gazu, dopasowanie tacki i folii, specyfikacja gazu oraz kryteria odbioru są potwierdzane przez proces produktu i próby na próbkach.
- Wybierz zwykłe zgrzewanie lub MAP według procesu opakowania, przetestuj tackę, folię i produkt, a potem dodaj załadunek, transport, znakowanie, etykietę i kontrolę masy.
Przygotowane podsumowanie rozwiązania
- Bez celu wymiany gazu użyj zwykłego zgrzewania; MAP wybierz po określeniu gazu, folii barierowej i kontroli opakowania.
- Testuj tackę, folię i napełniony kołnierz jako zestaw; sama nazwa lub puste wymiary nie wystarczą.
- Typowa linia: załadunek lub dozowanie → pozycjonowanie → zwykła zgrzewarka lub MAP → znakowanie/etykieta → kontrola masy i odbiór.
Route comparison
- Odpowiedni dla wielokomorowych pojemników i tac z gotowym daniem bez wymagań usuwania gazów, z naciskiem na krawędź.
- Proces koncentruje się na dopasowaniu folii i krawędzi. Odpowiedni do stworzenia prostych i jasnych zapisów przezbrajania i testów z głównym pojemnikiem.
- Zgrzewanie zależy od przegród krawędzi, warstwy zgrzewalnej folii, zanieczyszczenia zawartością i sił na pojemniku. Wyniki z pustym pojemnikiem nie zastępują gotowego produktu.
- Gdy proces MAP z usuwaniem gazów i folią barierową jest już określony, nie należy traktować zwykłego zgrzewania jako tej samej trasy.
- Stołowa zgrzewarka do wielokomorowych pojemników obsługuje zwykłe wielokomorowe pojemniki. Tace z folią z rolki są oceniane na podstawie próbek za pomocą stołowej zgrzewarki z rolki.
- Odpowiedni dla tac z daniami przygotowanymi lub świeżą żywnością, gdzie proces zdefiniował usuwanie gazów, folię barierową i metody kontroli.
- Komorowa zgrzewarka MAP może łączyć obróbkę gazową i zgrzewanie tacki na jednym stanowisku, ułatwiając rejestrację gotowego produktu zgodnie z ustaloną metodą.
- Warunki gazowe, barierowość folii, stan krawędzi i kryteria nieszczelności muszą być podane jako komplet. Urządzenie nie zastępuje procesu świeżości.
- Gdy cel MAP nie jest jeszcze sformułowany lub kombinacje pojemnik-folia często się zmieniają, należy najpierw zakończyć weryfikację próbek i materiałów.
- Komorowa zgrzewarka MAP jest konfigurowana zgodnie z oficjalnymi pojemnikami, folią i zawartością. Forma podawania i zakres integracji są potwierdzane danymi projektu.
- Odpowiednie, gdy forma folii (arkusze lub rolka) jest określona, a projekt wymaga stabilnego podawania folii, ciągłego przemieszczania pojemników i nadruku partii po zgrzaniu.
- Mechanizm podawania folii i przenośnik pojemników mogą być rozmieszczone wokół głównych specyfikacji. Przy ciągłej produkcji ułatwia to integrację z kodowaniem atramentowym.
- Przywieranie elektrostatyczne folii, przesuwanie folii z rolki, skok pojemników i zmiana form zajmują czas. Należy obserwować podczas pracy.
- Gdy forma folii nie jest ustalona, typ pojemnika często się zmienia lub brakuje danych o połączeniach z innymi urządzeniami, nie należy od razu wybierać urządzeń ciągłych.
- Wstępnie nacięta folia: automatyczna zgrzewarka do tacek z podawaniem wstępnie naciętych folii. Folia z rolki: stołowa zgrzewarka do tacek z rolki. Po ustabilizowaniu produkcji oceń łańcuchową linię ciągłego zgrzewania (opcjonalne napełn...
Powiązane urządzenia / materiały eksploatacyjne
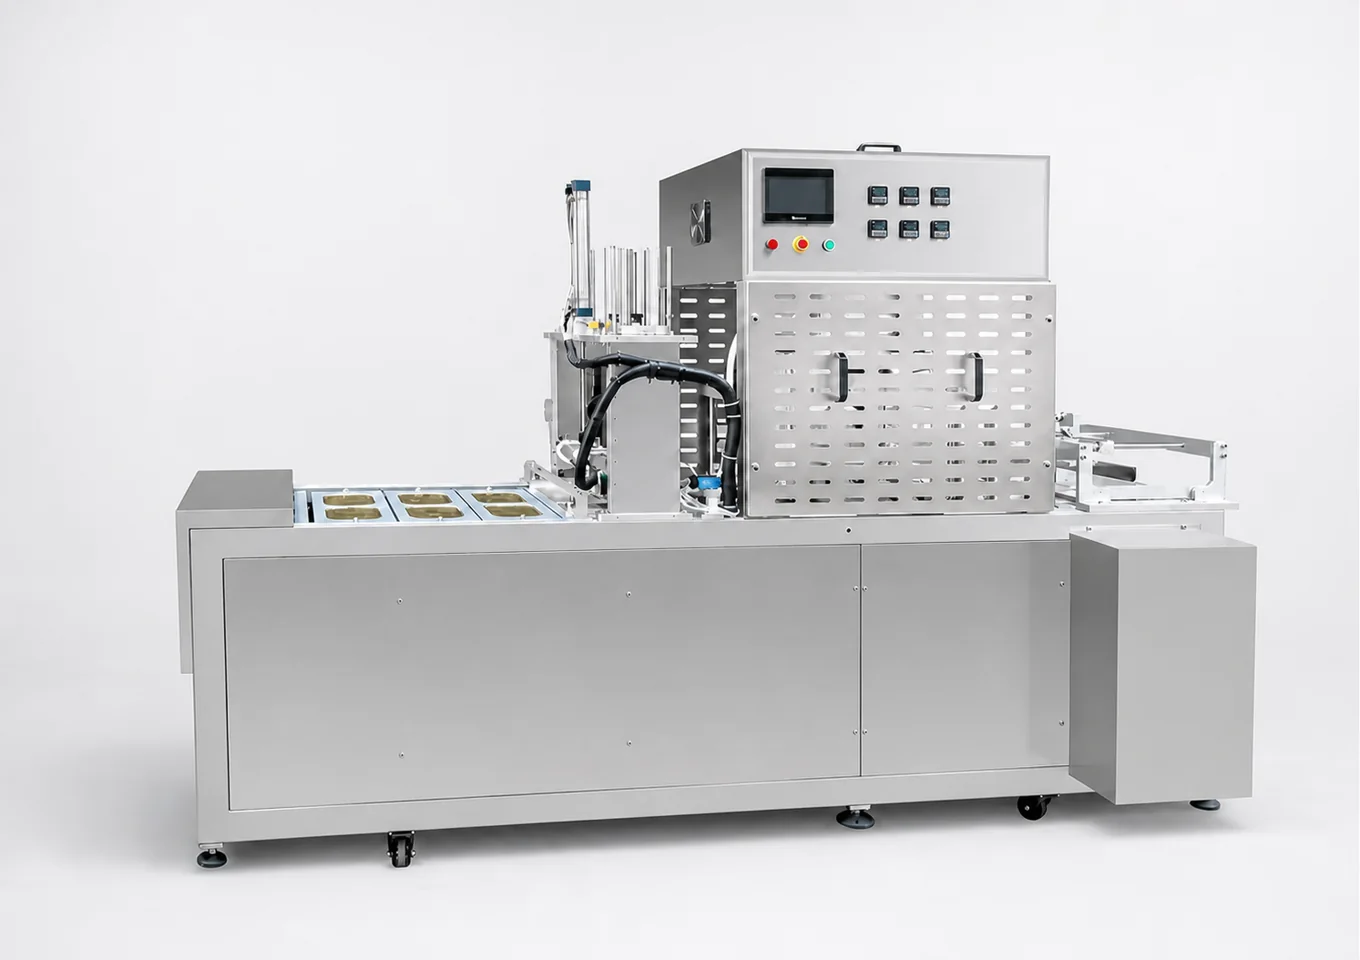 Linia ciągłego zgrzewania kubków/tacek na przenośniku łańcuchowym (opcjonalnie z napełnianiem)
Przeznaczona do ciągłego pozycjonowania i transportu oraz zgrzewania termicznego preformowanych kubków, pudełek i tacek. Galeria zawiera rzeczywiste konfiguracje: kompaktowe, długie linie oraz opcjonalne moduły. Podaw...
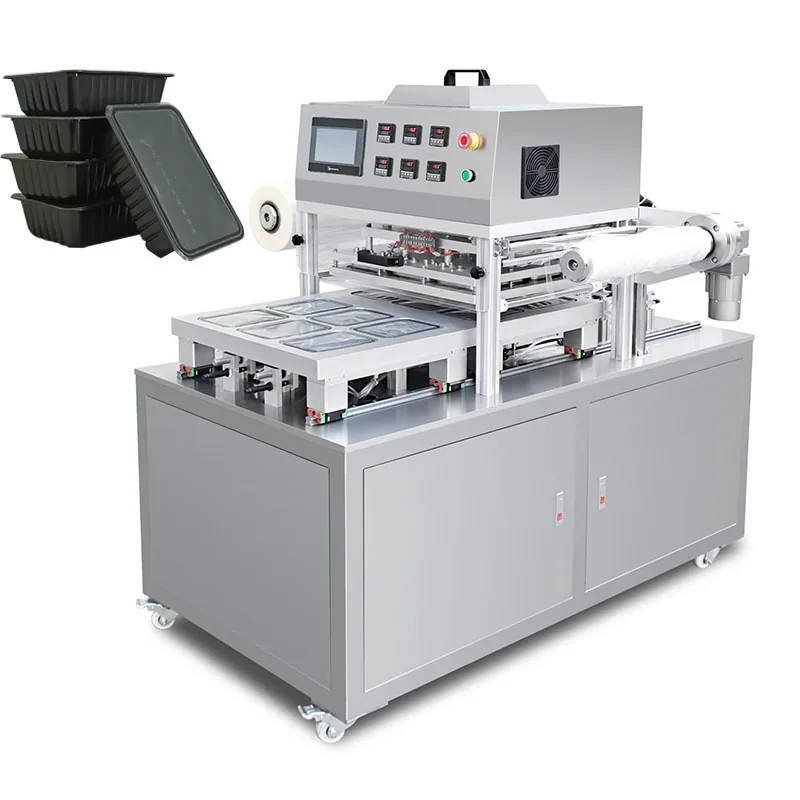 Zgrzewarka tacek MAP
 Zgrzewarka stołowa do wielokomorowych pojemników na lunch
Do zwykłego zgrzewania bez wymiany gazu; test tacki, folii i napełnionego kołnierza.
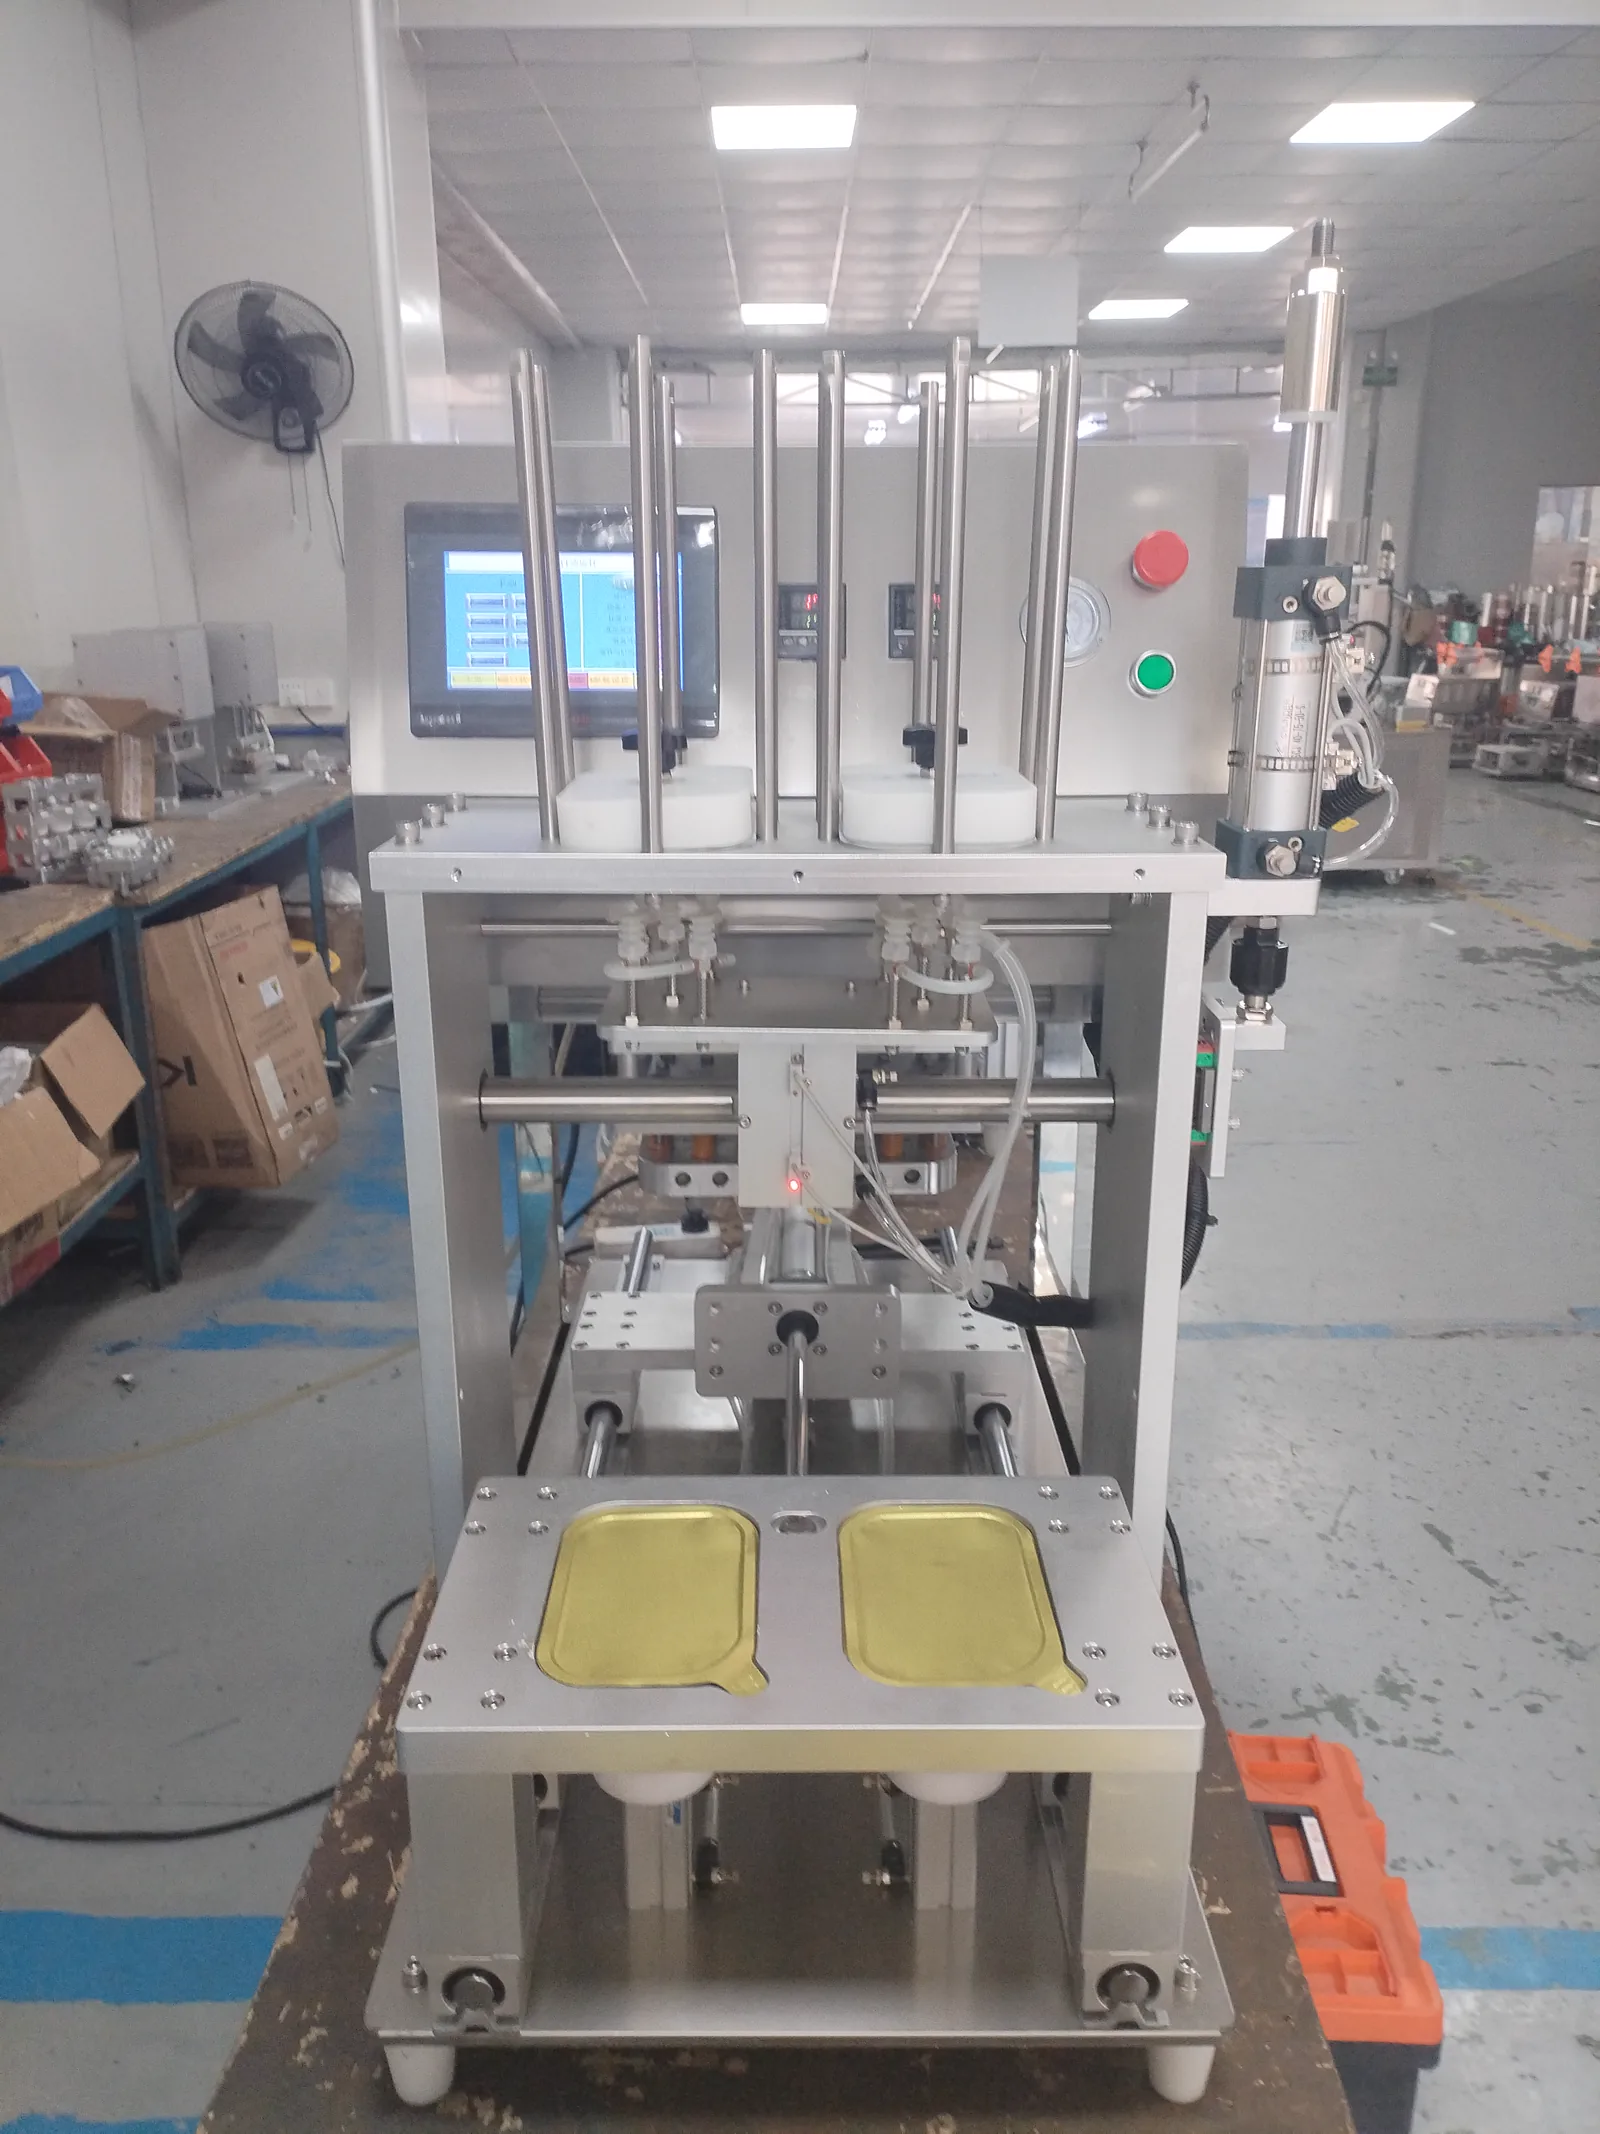 Automatyczna maszyna do zgrzewania tac z podawaniem wstępnie przyciętej folii
Do folii wycinanej i automatycznego odkładania; sprawdź statykę, kierunek i pozycję.
Proces główny
Umieść główne pojemniki, odpowiadające folie i rzeczywistą zawartość w tej samej serii testów, aby obserwować dopasowanie krawędzi, zanieczyszczenie i stan po transporcie.
Pojemniki wielokomorowe bez celu MAP używają zwykłego zgrzewania cieplnego. Tace z daniami przygotowanymi lub świeżą żywnością wymagające MAP przechodzą do gałęzi usuwania gazów.
Wstępnie nacięta folia: sprawdź rozdzielanie, kierunek i pozycję opadania. Folia z rolki: sprawdź szerokość, podawanie i cięcie. Forma podawania zależy od oficjalnych materiałów opakowaniowych.
Po ustabilizowaniu pojemników i harmonogramu zamówień oceń ciągłe zgrzewanie łańcuchowe. Data partii jest testowana w czytelnym obszarze zamkniętego produktu za pomocą urządzenia współpracującego.
Zwykłe zgrzewanie: sprawdź krawędź, odrywanie folii i siły na pojemniku. MAP: dodatkowo przeprowadź specjalną kontrolę zgodnie z metodami gazowymi i wykrywania nieszczelności podanymi przez proces.
Wejście, wyjście, uzupełnianie folii, kontrola gotowych produktów i ścieżki operacyjne zajmują przestrzeń. Projekty z wieloma pojemnikami wymagają planowania zmiany form i pierwszej kontroli.
Dane próbek
Kształt otworu i struktura komór wpływają na dopasowanie formy, siły, wyjmowanie pojemnika i orientację na przenośniku.
Proszę podać wszystkie główne pojemniki, z wymiarami otworu, liczbą komór, przegrodami, materiałem i stanem układania.Rozdzielanie folii i podawanie folii z rolki wykorzystują różne mechanizmy. Folia zmienia również testy zgrzewania i cięcia.
Proszę przygotować wstępnie naciętą folię lub folię z rolki, podając stronę zgrzewalną, szerokość, kierunek druku, łatwość zrywania i wymagania barierowe.Pozostałości na krawędzi wpływają na końcówkę napełniania, sposób czyszczenia i warunki testowe. Nie można oceniać tylko na podstawie pustego pojemnika.
Proszę opisać zawartość: olej, wodę, sos lub cząstki, oraz dostarczyć zdjęcia krawędzi po napełnieniu i reprezentatywne próbki.Trasa MAP wymaga oprócz zgrzewu również gazów, folii barierowej i zasad wykrywania nieszczelności. Zwykłe zgrzewanie cieplne nie obejmuje tych procesów automatycznie.
Proszę określić wymagania dotyczące sprzedaży, transportu chłodniczego, usuwania gazów i kontroli gotowego produktu. Proces musi podać kryteria akceptacji MAP.Struktura zamówień zmienia organizację między urządzeniami stołowymi, folią/folią z rolki a ciągłym zgrzewaniem łańcuchowym.
Proszę podać planowane tempo, zmiany, częstotliwość przezbrajania dla każdego pojemnika oraz czy potrzebny jest ciągły transport lub opcjonalne napełnianie.Uzupełnianie folii, zmiana form, próbki gotowych produktów i kodowanie atramentowe wymagają przestrzeni operacyjnej w układzie urządzenia.
Proszę podać wymiary hali, kierunek wejścia/wyjścia pojemników, zasilanie, sprężone powietrze, ścieżki operacyjne i obszar daty partii.Typowe błędy doboru
Bez wymiarów otworu i próbki nie można przeprowadzić testów zwykłego zgrzewania, podawania folii i ciągłego transportu.
Należy uwzględnić końcówkę napełniania, czyszczenie krawędzi i kontrolę zgrzewu w tej samej serii testów, a nie tylko regulować zgrzewarkę.
Cele świeżości, warunki gazowe i kryteria wykrywania nieszczelności są określane przez wymagania procesu. Urządzenie wykonuje i rejestruje zgodnie z jasno określonymi warunkami.
Każda oficjalna folia musi być przetestowana z głównym pojemnikiem pod kątem podawania i zgrzewania. W projektach z wieloma specyfikacjami należy udokumentować procedurę przezbrajania.
Orientacja wyjścia zgrzewarki łańcuchowej powinna być zintegrowana z kodowaniem atramentowym i zbieraniem gotowych produktów.
Zobacz szczegóły techniczne
Najpierw określ, czy potrzebne jest MAP
Jeśli zwykły pojemnik na wynos ma być tylko zgrzewany na krawędzi, można zacząć od urządzenia stołowego. Dopiero gdy dania gotowe lub świeża żywność wymagają wymiany atmosfery, przechodzi się na linię zgrzewarek MAP.
Krawędź pojemnika i folia to wspólna podstawa obu rozwiązań
Niezależnie od zwykłego zgrzewania czy MAP, krawędź pojemnika, żebra przegród, warstwa termozgrzewalna folii i zanieczyszczenia po napełnieniu muszą być sprawdzone na tych samych gotowych próbkach.
Zwykłe wielokomorowe pojemniki – proste zgrzewanie termiczne
Stołowa zgrzewarka do wielokomorowych pojemników służy do zgrzewania krawędzi bez modyfikacji atmosfery. Formy wykonuje się pod krawędź i żebra; podczas prób sprawdza się ciągłość zgrzewu, łatwość odrywania folii, wytrzymałość pojemnika i pozostałości oleju lub wody.
Dla MAP najpierw uzyskaj warunki technologiczne
Zgrzewarka MAP jest konfigurowana na podstawie określonych wymagań dotyczących wymiany gazów, folii barierowej i metod kontroli gotowego produktu. Wybór gazu i ocena świeżości należą do technologa i nie można ich wywnioskować bezpośrednio z nazwy produktu spożywczego.
Forma podawania folii decyduje o wyborze urządzenia na arkusze lub rolkę
W przypadku folii precyzyjnie przyciętej należy sprawdzić rozdzielanie, kierunek i pozycję podawania; można rozważyć automatyczną zgrzewarkę z podawaniem precyzyjnie przyciętych arkuszy. W przypadku folii z rolki należy sprawdzić szerokość, prowadzenie i cięcie; próby zgrzewania wykonuje się na stołowej zgrzewarce z podawaniem folii z rolki.
Ciągłe zgrzewanie opiera się na stabilnym typie pojemnika
Gdy główny typ pojemnika, forma podawania folii i harmonogram produkcji są stabilne, można rozważyć ciągłą linię zgrzewania pojemników/tacek z łańcuchem (opcjonalnie z napełnianiem). Opcjonalne napełnianie nie jest stałym stanowiskiem i wymaga osobnego potwierdzenia w zależności od produktu.
Formy i oficjalne materiały opakowaniowe testowane razem
Wymiary krawędzi pojemnika zapewniają tylko dopasowanie geometryczne; warstwa termozgrzewalna folii, grubość, elektrostatyka i układanie w stosy wpływają na podawanie i zgrzewanie. Po dostarczeniu właściwej folii należy ustalić warunki wymiany form i pracy.
Zanieczyszczenie krawędzi rozwiązuj na etapie napełniania
Gdy sos, olej lub woda dostaną się na krawędź pojemnika, najpierw sprawdź końcówkę napełniania i czyszczenie, a następnie porównaj zgrzewy czystych i zanieczyszczonych próbek. Nie zostawiaj wszystkich problemów do rozwiązania przez regulację temperatury zgrzewania.
Numer partii nadrukowuj po zamknięciu produktu
Po zamknięciu pojemnika i ustabilizowaniu jego pozycji można wykonać próbny nadruk daty i partii za pomocą drukarki atramentowej w uzgodnionym miejscu. Kierunek znaków, czytelność i zakres dostawy współpracującego urządzenia są ustalane osobno.
Każda linia ma własne kryteria odbioru
W przypadku zwykłego zgrzewania rejestruj przyleganie folii i zgrzew po transporcie; w przypadku MAP dodaj specjalne metody kontroli gazu i szczelności. Dla projektów z wieloma typami pojemników przechowuj osobne próbki, aby nie używać niewłaściwych warunków.
Częste pytania
Czym różni się zwykłe zgrzewanie od MAP?
Zwykłe zgrzewanie łączy folię z kołnierzem. MAP dodatkowo usuwa lub wymienia gaz i wymaga folii barierowej oraz kontroli gotowego opakowania.
Czy same wymiary tacki wystarczą do oferty?
Wymiary wskazują wstępnie formę, ale potrzebne są próbki, stan napełnienia, kontrola gazu/szczelności, cykl i układ zakładu.
Czy maszyna określa gaz i trwałość?
Nie. Proces żywnościowy klienta określa gaz, cel, tlen resztkowy i szczelność; maszyna wykonuje zatwierdzone warunki.
Jak połączyć zgrzewarkę MAP z linią?
Najpierw ustabilizuj załadunek, pozycjonowanie, folię i zgrzew, potem potwierdź transport, skok, znakowanie, etykietę, wagę, bufor i sygnały.
Czy folia wycinana i rolka mogą używać jednego podawania?
Nie domyślnie. Folia wycinana wymaga kontroli rozdzielania, statyki, kierunku i odkładania; rolka wymaga prób szerokości, napięcia, prowadzenia i cięcia.
Jakie są minimalne dane do zapytania?
Wyślij zdjęcia tacki i folii, wymiary kołnierza, produkt po napełnieniu, cel zwykły lub MAP, cykl i układ. Próbki oraz kryteria są potrzebne przed ofertą końcową.