Temat rozwiązania
Jak zaplanować napełnianie i zgrzewanie zaworu aerozolu dwuskładnikowego? Proces ciśnieniowy i znakowanie online należy weryfikować osobno
Najpierw potraktuj puszkę, zawór, wkład wewnętrzny, uszczelki i czynnik pędny jako kompletny system, a następnie potwierdź napełnianie produktu, zgrzewanie zaworu, blokady bezpiecz
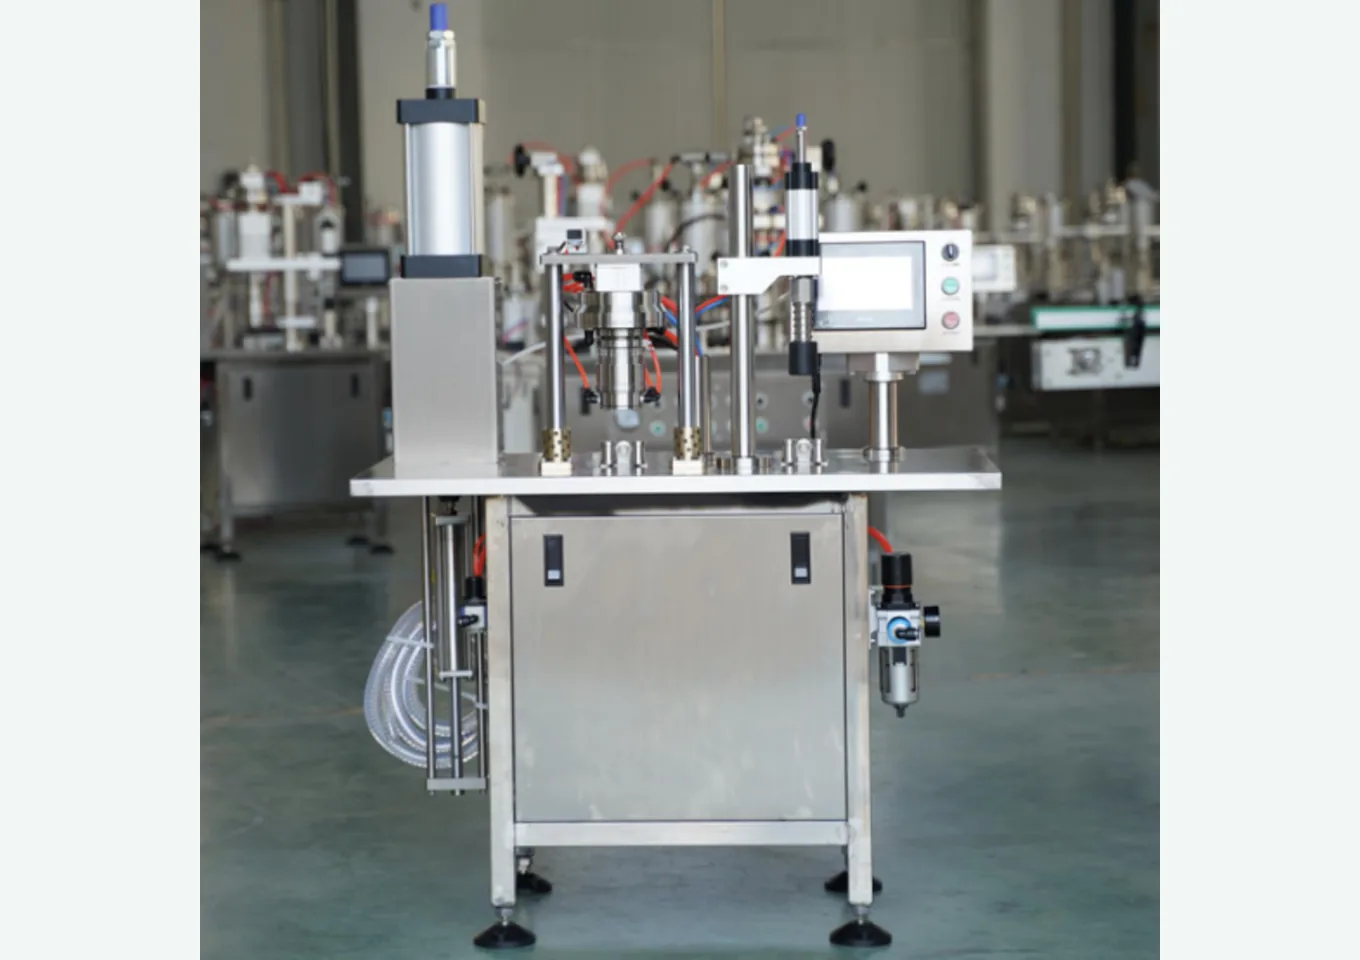
- Najpierw potraktuj puszkę, zawór, wkład wewnętrzny, uszczelki i czynnik pędny jako kompletny system, a następnie potwierdź napełnianie produktu, zgrzewanie zaworu, blokady bezpieczeństwa, kontrolę i znakowanie gotowych produktów.
Przygotowane podsumowanie rozwiązania
- Czym różni się napełniarko-zgrzewarka do aerozoli dwuskładnikowych od zwykłej linii butelkowej
- Dlaczego przy pakowaniu aerozoli dwuskładnikowych należy jednocześnie dostarczyć dane puszek, zaworów i worków wewnętrznych
- Jakie kontrole bezpieczeństwa i testy są wymagane na linii napełniania aerozoli
Route comparison
- Projekty, które mają już dokumentację techniczną puszek, zaworów, worków wewnętrznych i propelenta
- Najpierw przeanalizowanie kompletnego systemu pakowania pozwala uniknąć błędnego zastosowania doświadczeń ze zwykłego napełniania do pakowania ciśnieniowego
- Bez danych o kompatybilności, ciśnieniu lub przepisach można tylko wstępnie ocenić proces
- Potwierdzanie narzędzi zgrzewających i procesu ciśnieniowego po ustaleniu i walidacji komponentów opakowania
- Napełniarko-zgrzewarka do aerozoli dwuskładnikowych konfigurowana pod kątem kontaktu z cieczą, uszczelniania zaworów i interfejsów bezpieczeństwa
- Projekty wymagające połączenia napełniania produktu, montażu zaworów, zgrzewania i kontroli jakości
- Kolejność operacji i blokady bezpieczeństwa mogą być zaprojektowane wokół tych samych kryteriów odbioru
- Podawanie, proces ciśnieniowy, kontrola i odrzut nie są modułami domyślnymi
- Bez jasnych metod oceny wycieków, masy lub ciśnienia nie należy wcześniej określać zakresu kontroli
- Maszyna główna do napełniania i zgrzewania zaworów z opcjonalnie konfigurowaną kontrolą, odrzutem i rejestracją danych
- Opakowania wymagające numeru partii lub znakowania do śledzenia po zakończeniu zgrzewania w stabilnym transporcie
- Znakowanie bezdotykowe może być włączone jako niezależne stanowisko na końcu linii transportowej
- Materiał, kolor, zakres znakowania, zabezpieczenia i odprowadzanie dymu muszą być potwierdzone na próbkach i na miejscu
- Nie można wybrać rozwiązania laserowego bez testów próbek lub gdy pozycja znakowania znajduje się w pobliżu miejsc wrażliwych na ciepło
- Laserowa kodarka online konfigurowana razem z wyzwalaniem czujnikowym, blokadami bezpieczeństwa i transportem gotowych produktów
Powiązane urządzenia / materiały eksploatacyjne
Maszyna do napełniania i zamykania aerozoli dwuskładnikowychMaszyna do napełniania i zamykania aerozoli dwuskładnikowych jest konfigurowana wokół puszki, worka wewnętrznego lub zaworu, napełniania produktu, zamykania i procesu propelenta. Konstrukcja pojemnika i zaworu, zgodno...
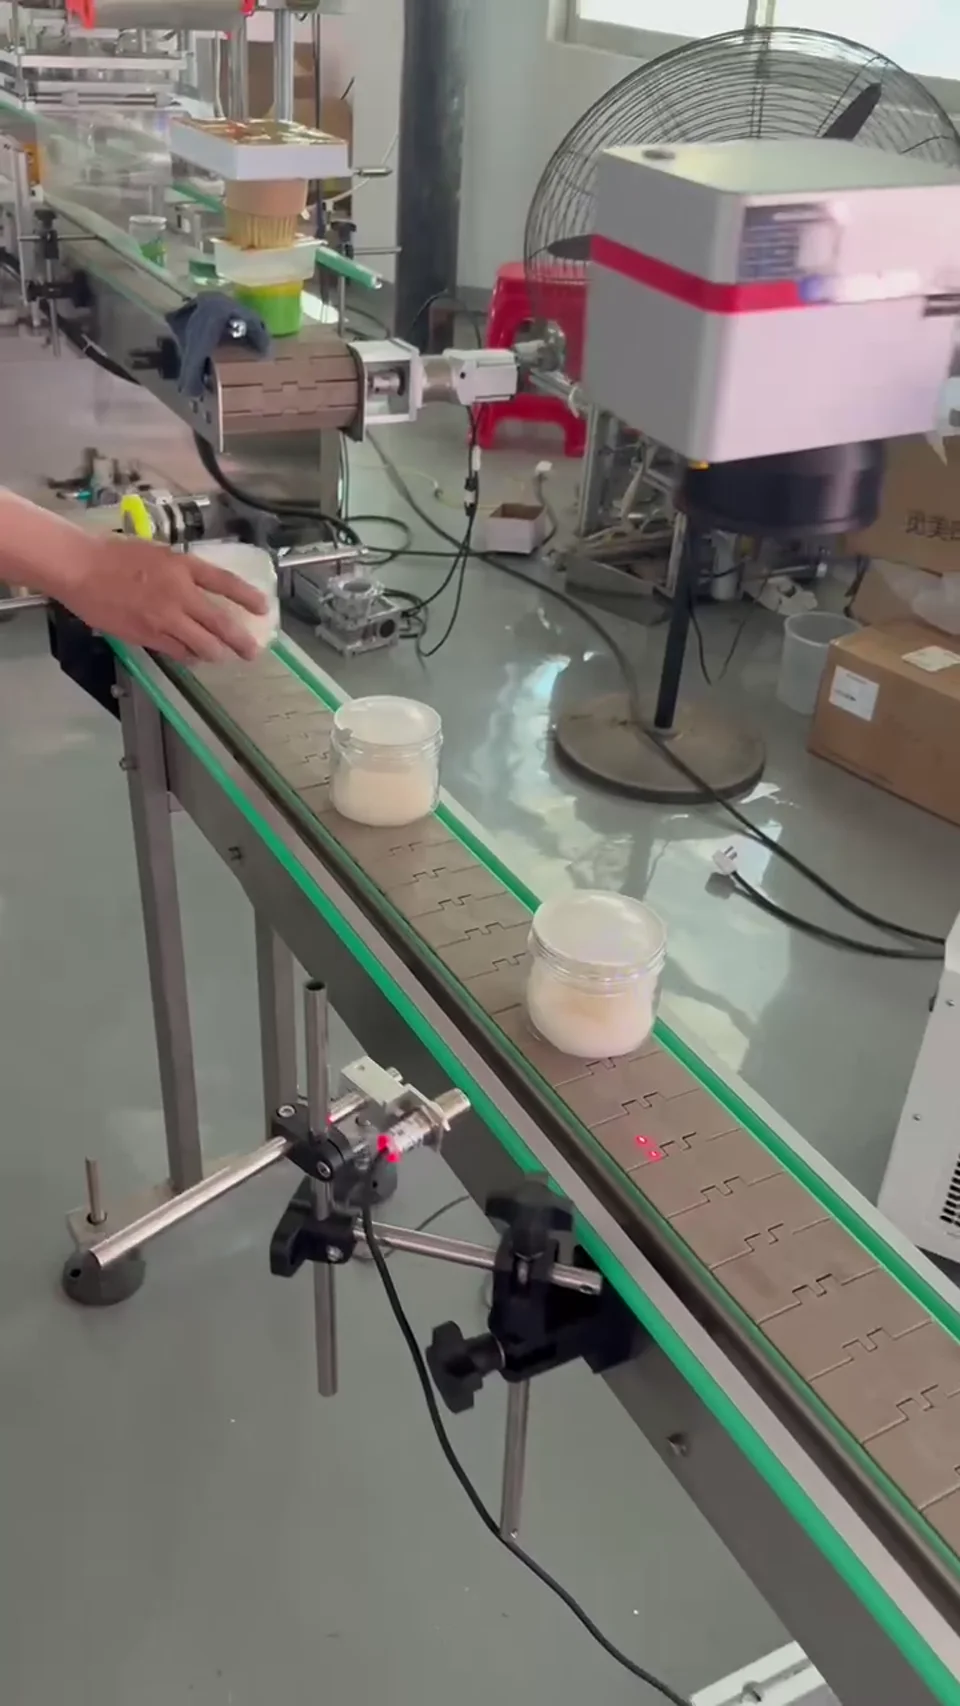 Znakowarka Laserowa do Pracy w Linii
Wykonaj kontrolę online zgodnie z definicją projektu; Zakres kontroli powinien być zgodny z normami masy, wyglądu i odrzutu; System kontroli masy i kontroli wizyjnej online
 Kodarka daty i partii
Wykonaj kontrolę online zgodnie z definicją projektu; Zakres kontroli powinien być zgodny z normami masy, wyglądu i odrzutu; System kontroli masy i kontroli wizyjnej online
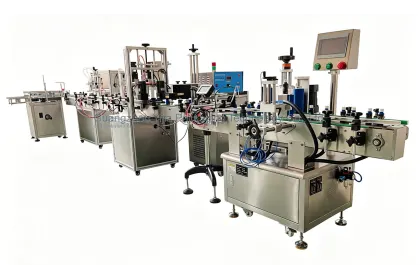 Automatyczna linia do podawania, transportu i zgrzewania
Transport z blokadami i obsługa anomalii; Blokady transportu służą do bezpiecznego połączenia zamykania, kontroli i znakowania; Automatyczna linia podawania, t...
Proces główny
Dane próbek
Puszki, zawory, worki wewnętrzne i uszczelki muszą być walidowane jako zestaw pod kątem interfejsów; pojedyncze wymiary części nie odzwierciedlają montażu i wyników zgrzewania.
Dostarcz próbki i dokumentację techniczną puszek, zaworów, worków wewnętrznych i uszczelekWłaściwości produktu, propelent i kompatybilność materiałów określają części mające kontakt z cieczą i granice czyszczenia; odpowiednie dane należy potwierdzić przed oceną procesu.
Opisz właściwości produktu, propelent, kompatybilność i wymagania dotyczące czyszczeniaNormy ciśnienia, szczelności i wycieków muszą określać metody kontroli i granice akceptacji; wymagania prawne dostarcza strona projektu jako obowiązujące podstawy.
Dostarcz kryteria odbioru ciśnienia, szczelności, wycieków i odpowiednich przepisówWarunki stref, wentylacji, zabezpieczeń i blokad na miejscu określają granice stosowania urządzenia; nie można bezpośrednio stosować standardowej konfiguracji w strefach ze specjalnymi mediami.
Opisz wymagania dotyczące stref bezpieczeństwa, wentylacji, zabezpieczeń i blokad na miejscuTreść znakowania, materiał nośnika, pozycja i próbki akceptowalne służą do wyboru metody kodowania oraz sprawdzenia, czy późniejszy transport nie zasłania lub nie ociera znaków.
Dostarcz treść znakowania, pozycję, materiał opakowania i próbki akceptowalnego efektuCiągła wydajność, tempo podawania, kontrola z odrzutem i zakres rejestracji wspólnie określają powiązania stanowisk i granice danych.
Opisz stabilną wydajność, sposób podawania, kontrolę z odrzutem i wymagania dotyczące rejestracji danychTypowe błędy doboru
Zobacz szczegóły techniczne
Prawdziwe problemy klientów
Pakowanie aerozoli dwuskładnikowych to nie zwykła linia butelkowa z dodatkową głowicą zgrzewającą. Po rozdzieleniu produktu i propelenta, puszki, zawory, worki wewnętrzne, uszczelki, proces ciśnieniowy i wymagania prawne wspólnie określają granice urządzenia. Laserowe znakowanie online może być jednym z rozwiązań do śledzenia na końcu linii, ale tylko po pomyślnym teście na prawdziwych próbkach opakowań oraz po potwierdzeniu zabezpieczeń, blokad i odprowadzania dymu może zostać włączone do konfiguracji projektu.
Najpierw określ ścieżkę pakowania
Najpierw potraktuj puszki, zawory, worki wewnętrzne, uszczelki i propelent jako kompletny system, a następnie potwierdź napełnianie produktu, uszczelnianie zaworów, blokady bezpieczeństwa, kontrolę i znakowanie gotowych produktów.
System pakowania i granice bezpieczeństwa w pierwszej kolejności
Odpowiednie dla: projektów, które mają już dokumentację techniczną puszek, zaworów, worków wewnętrznych i propelenta. Zalety: najpierw przeanalizowanie kompletnego systemu pakowania pozwala uniknąć błędnego zastosowania doświadczeń ze zwykłego napełniania do pakowania ciśnieniowego. Ograniczenia: bez danych o kompatybilności, ciśnieniu lub przepisach można tylko wstępnie ocenić proces. Nie zalecane: potwierdzanie narzędzi zgrzewających i procesu ciśnieniowego po ustaleniu i walidacji komponentów opakowania. Kierunek sprzętu: napełniarko-zgrzewarka do aerozoli dwuskładnikowych konfigurowana pod kątem kontaktu z cieczą, uszczelniania zaworów i interfejsów bezpieczeństwa.
Trasa napełniania, zgrzewania zaworu i kontroli
Odpowiednie dla: projektów wymagających połączenia napełniania produktu, montażu zaworu, zgrzewania i kontroli jakości. Zalety: kolejność operacji i blokady bezpieczeństwa można zaprojektować wokół tego samego kryterium odbioru. Ograniczenia: podawanie części, proces ciśnieniowy, kontrola i odrzucanie nie są modułami domyślnymi. Niewskazane: nie należy określać zakresu kontroli, jeśli nie ma jasnej metody oceny wycieków, masy lub ciśnienia. Kierunek wyposażenia: maszyna główna do napełniania i zgrzewania zaworu, z opcjonalną kontrolą, odrzucaniem i rejestracją danych.
Trasa znakowania online gotowych produktów
Odpowiednie dla: opakowań, które po zakończeniu zgrzewania wymagają dodania numeru partii lub identyfikowalności w stabilnym transporcie. Zalety: znakowanie bezdotykowe może być niezależnym stanowiskiem podłączonym do linii transportowej. Ograniczenia: materiał, kolor, zakres znakowania, ochrona i odprowadzanie dymu wymagają potwierdzenia na próbkach i na miejscu. Niewskazane: nie można wybrać rozwiązania laserowego bez wcześniejszych prób znakowania lub gdy miejsce znakowania znajduje się w pobliżu części wrażliwych na ciepło. Kierunek wyposażenia: laserowa drukarka online z czujnikiem wyzwalania, blokadami bezpieczeństwa i transportem gotowych produktów.
Zalecana trasa wyposażenia: przegląd kompletnego systemu pakowania
Najpierw potwierdź granice dopasowania puszki, zaworu i wkładu wewnętrznego.
Zalecana trasa wyposażenia: napełnianie produktu i zgrzewanie zaworu
Maszyna główna służy do napełniania produktu i zgrzewania zaworu zgodnie z zatwierdzonym procesem.
Zalecana trasa wyposażenia: kontrola online zgodnie z definicją projektu
Zakres kontroli powinien być zgodny z kryteriami masy, wyglądu i odrzucania.
Zalecana trasa wyposażenia: próby znakowania i określenie metody identyfikowalności
Próby znakowania na rzeczywistych próbkach służą do porównania znakowania bezdotykowego z konwencjonalnym kodowaniem daty i numeru partii oraz potwierdzenia efektu na materiale i granic znakowania.
Zalecana trasa wyposażenia: transport z blokadami i obsługa sytuacji awaryjnych
Blokady transportu służą do bezpiecznego połączenia zgrzewania, kontroli i znakowania w odpowiedniej kolejności.
Częste pytania
Czy sprzęt do aerozoli dwuskładnikowych można wybierać jak zwykłą napełniarkę?
Nie, proces ciśnieniowy, system worków wewnętrznych w zaworach oraz wymagania bezpieczeństwa muszą być przeanalizowane jako kompletny projekt.
Czy sam puszki wystarczą, aby wstępnie określić kierunek?
Najpierw można przeanalizować proces, ale ostateczna konfiguracja wymaga zaworów, worków wewnętrznych, mediów i dokumentacji odbiorowej.
Czy kontrola ciśnienia i kontrola szczelności są standardowym wyposażeniem?
Nie, metody kontroli i zakres sprzętu należy potwierdzić osobno zgodnie z normami projektu.
Które puszki aerozolowe nadają się do laserowego kodowania online?
Nie należy zakładać tego bezpodstawnie; konieczne jest przetestowanie etykiet na prawdziwych opakowaniach oraz sprawdzenie zabezpieczeń i pozycji stanowisk.
Czy zmiana dostawcy zaworów wymaga ponownych testów?
Tak, ponieważ zmiany w interfejsach, materiałach i stanie uszczelnień mogą wpłynąć na kompletny system pakowania.
Czy urządzenie może od razu podać stałą wydajność?
Nie, stabilne tempo pracy zależy od podawania części, napełniania, uszczelniania zaworów, kontroli i blokad bezpieczeństwa.