Тема решения
Индукционная запайка без крышки: настольный пост, линия с 1–8 головками и контроль
Индукционная запайка фольги на горловине до установки наружной крышки. Возможна проектная конфигурация с 1–8 головками; имеющееся видео показывает шесть. Число головок выбирают по
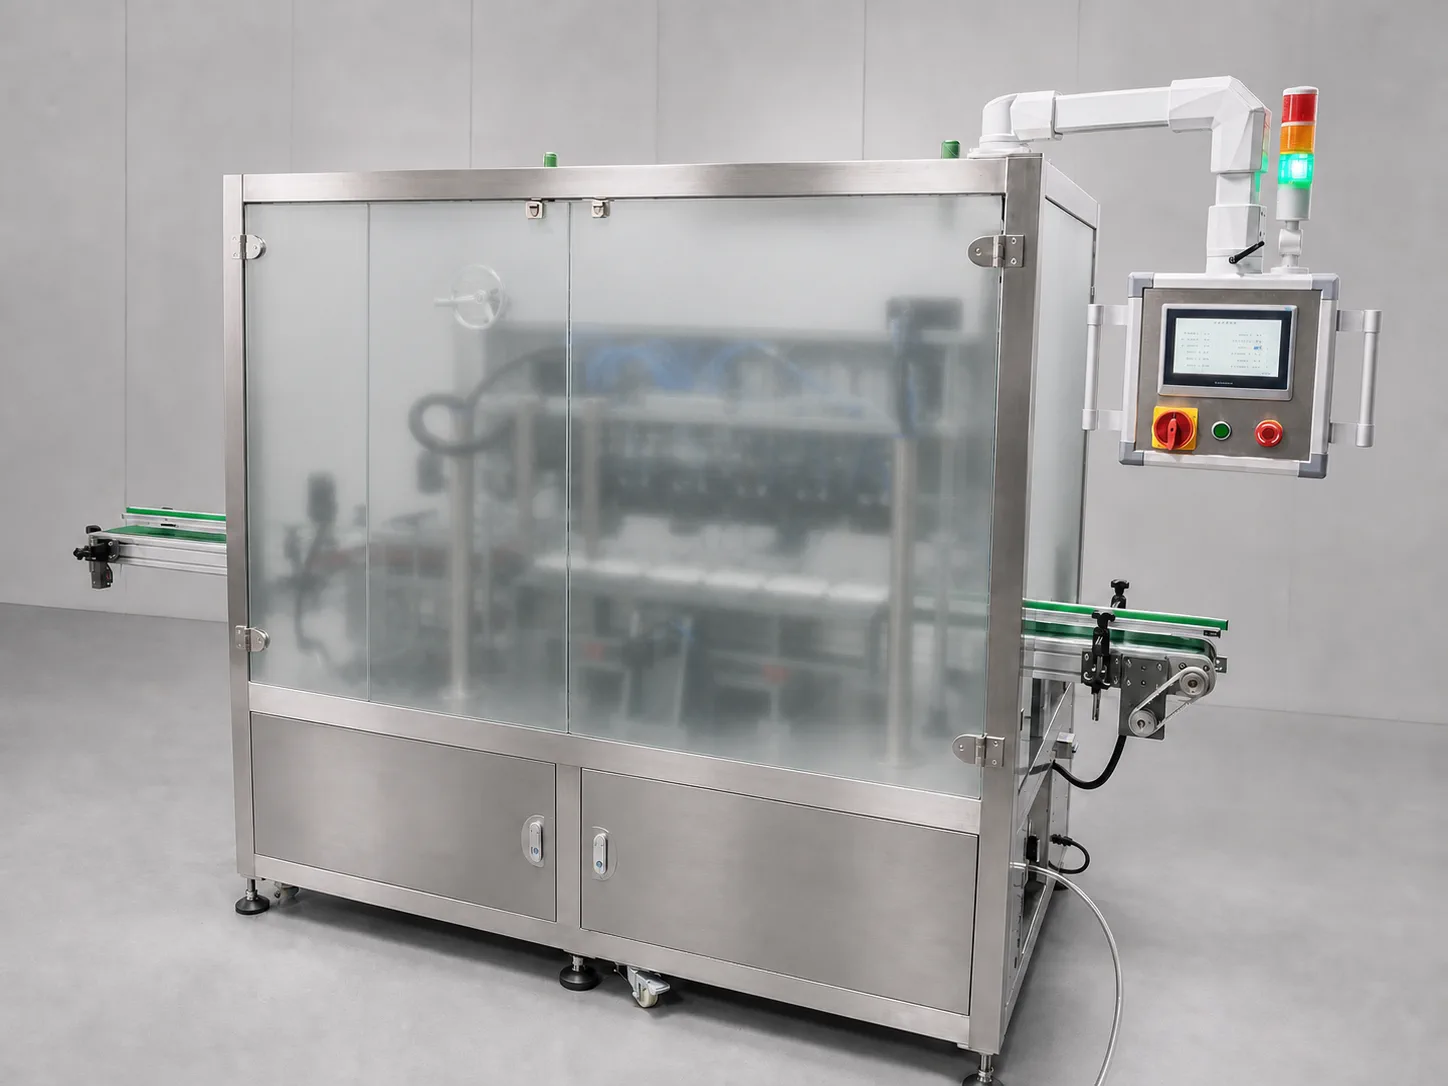
Линия индукционной запайки с 1–8 головками: демонстрация шестиголовочной машины
Собственное видео текущей шестиголовочной машины показывает конвейер, позиционирующие держатели и шесть головок. Серия комплектуется 1–8 головками; длительность видео не является показателем производительности.
- Индукционная запайка фольги на горловине до установки наружной крышки. Возможна проектная конфигурация с 1–8 головками; имеющееся видео показывает шесть. Число головок выбирают по образцам, позиционированию и циклу линии, затем проверяют установку крышки после запайки.
Краткое описание решения для вас
- Для алюминиевой запайки горловины без внешней крышки выбрать настольную машину или шестиголовочную линию?
- В чем разница в применимости IF110 и IF610?
- Можно ли после индукционной запайки использовать тепловизионный контроль для выявления отсутствия фольги и низкого нагрева?
Route comparison
- Проекты, где необходимо сначала установить технологическое окно на реальных образцах бутылок, с ручной установкой и снятием бутылок на месте.
- Настольная конструкция IF110 с горизонтальным перемещением позволяет сосредоточить позиционирование, перемещение и индукционную запайку в одном автономном посте.
- IF110 поставляется как автономный настольный пост; автоматическая загрузка/выгрузка, контроль и интеграция в линию требуют отдельного согласования.
- Если проект уже требует непрерывной транспортировки, многопозиционной синхронизации и полных межблочных блокировок, не следует оценивать всю линию только по настольному посту.
- Основное внимание на YJ-IF110, с испытаниями на реальных образцах контейнера, фольги и приспособлений.
- Проекты со стабильной формой бутылок, где требуется линейная транспортировка и многопозиционные носители, и готовность определить полный такт линии.
- Конструкция IF610 с шестью параллельными запаечными головками и линейными носителями подходит для дальнейшего обсуждения многопозиционной запайки и связи с предыдущими и последующими этапами.
- Значение единичного цикла, фактическая производительность, логика выдачи, блокировки и транспортные интерфейсы не имеют универсальных фиксированных значений.
- Если форма бутылки еще не утверждена, алюминиевая фольга часто меняется или требуется лишь небольшой пробный выпуск, не следует замораживать конфигурацию с шестью головками.
- Основное внимание на YJ-IF610, с приемочными испытаниями такта на полной линии и репрезентативных образцах.
- Проекты, где требуется онлайн-контроль таких аномалий, как отсутствие фольги, перевернутая фольга, поврежденные края, разрывы, складки, перегрев, недостаточный нагрев, перекошенные крышки, ослабленные крышки или ложно...
- FI310 может выполнять сбор термограмм, анализ характеристик, запись результатов и сигналы тревоги или отбраковки в соответствии с проектом.
- Термограмма является доказательством процесса и скрининга аномалий и не может напрямую заменить испытания на утечку, отслаивание или прочность запайки.
- Без репрезентативных образцов хорошей и дефектной продукции, а также данных о фактической скорости линии и тепловых условиях, скорость и точность контроля должны быть определены после слепых испытаний на месте.
- Рассмотрите YJ-FI310 на последующем этапе после индукционной запайки и определите границы приемки по результатам слепых испытаний.
Связанное оборудование / расходные материалы
Линия индукционной запайки без наружной крышки, 1–8 головокИндукционная запайка фольги на горловине до установки наружной крышки. Возможна проектная конфигурация с 1–8 головками; имеющееся видео показывает шесть. Число головок выбирают по образцам, позиционированию и циклу ли...
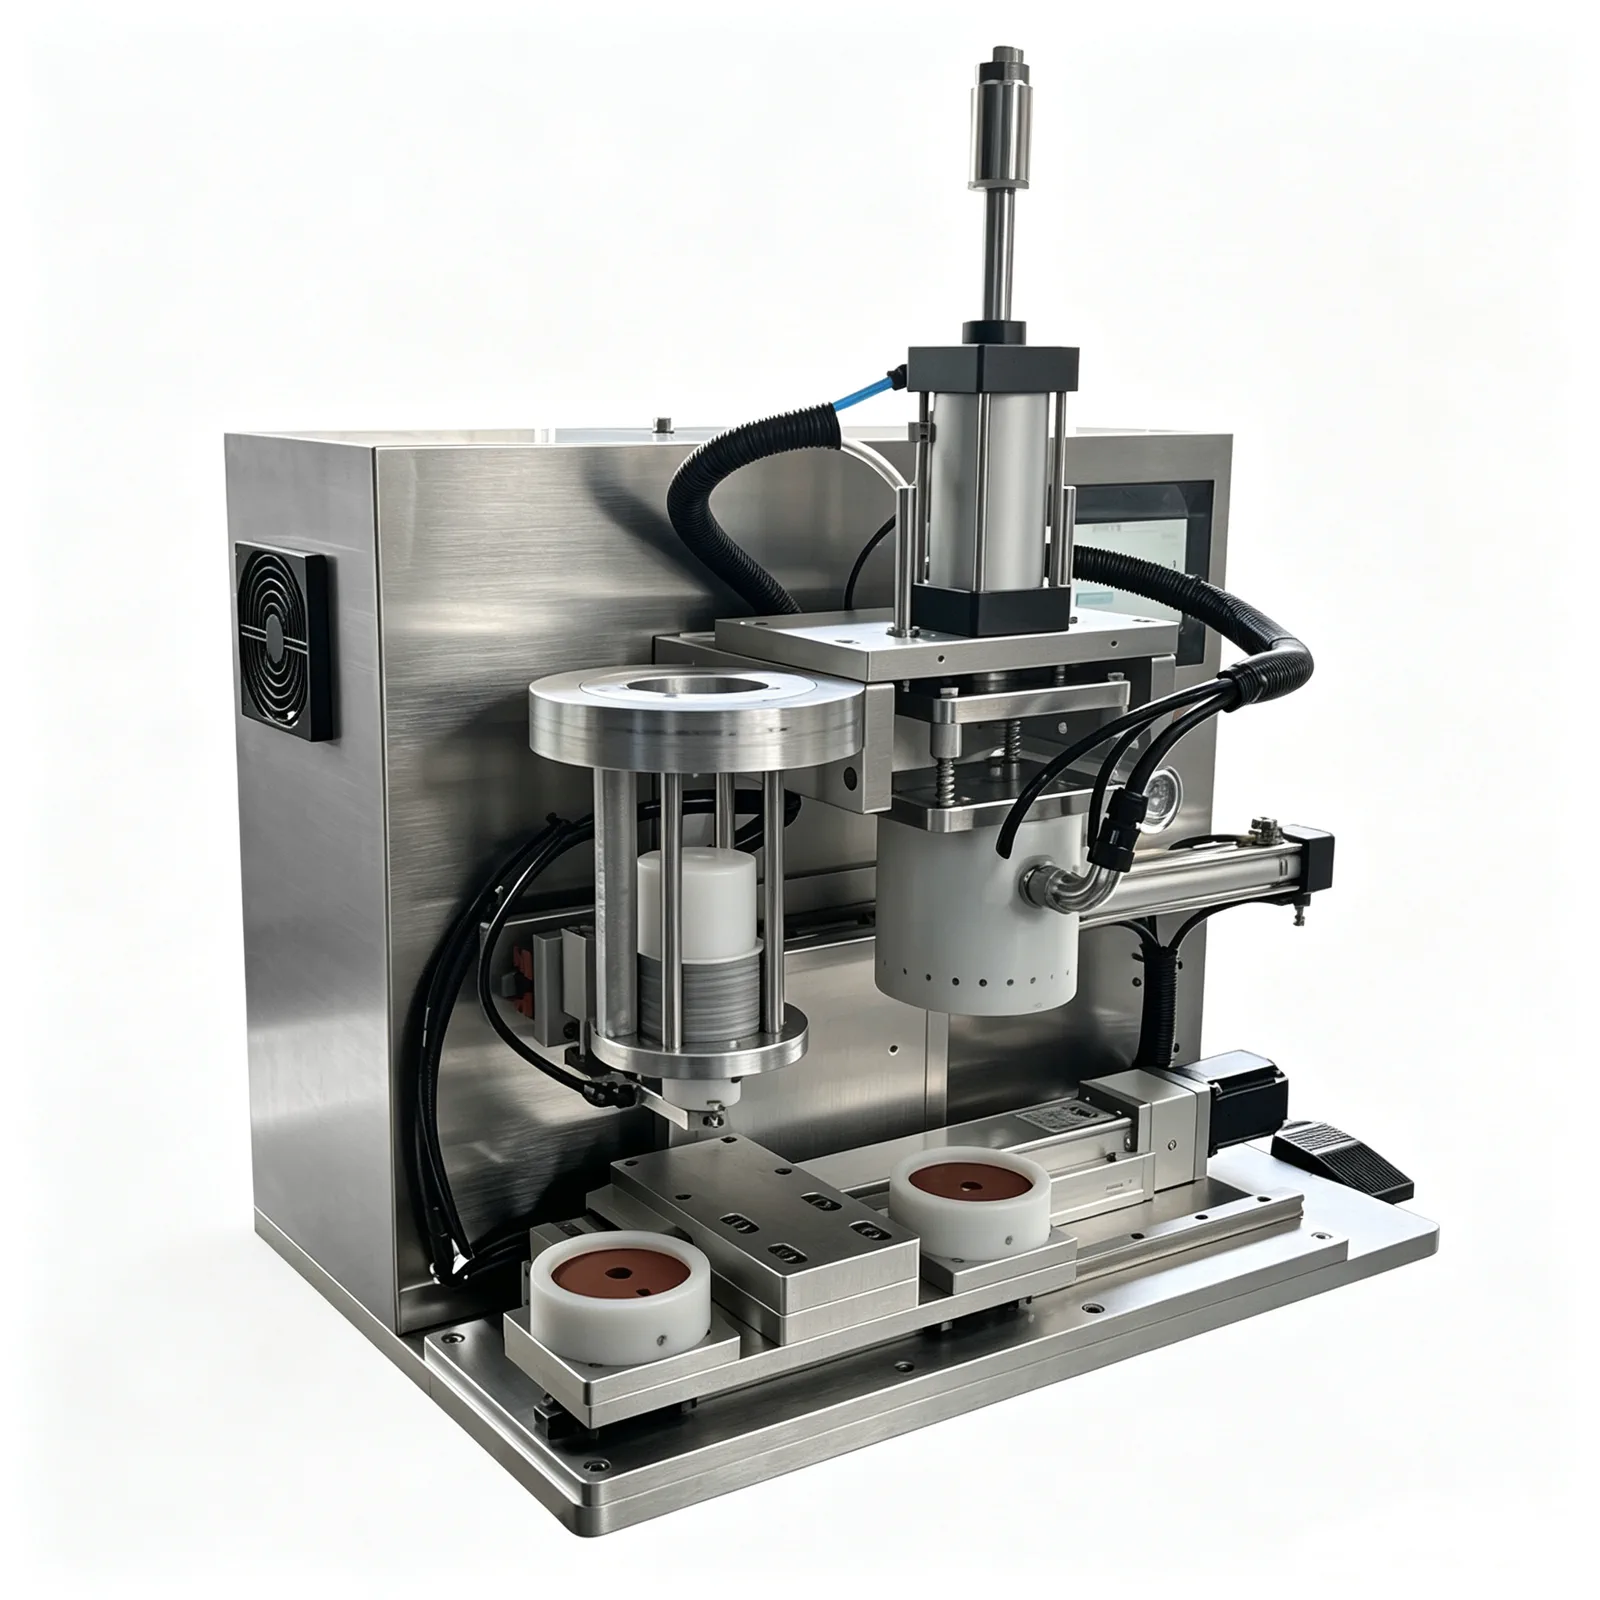 Настольная индукционная машина горизонтального перемещения для запайки фольгой без наружной крышки
Шаг 1: Подтверждение контейнера и алюминиевой фольги; Сначала с помощью реальных образцов подтвердите, что горловина...
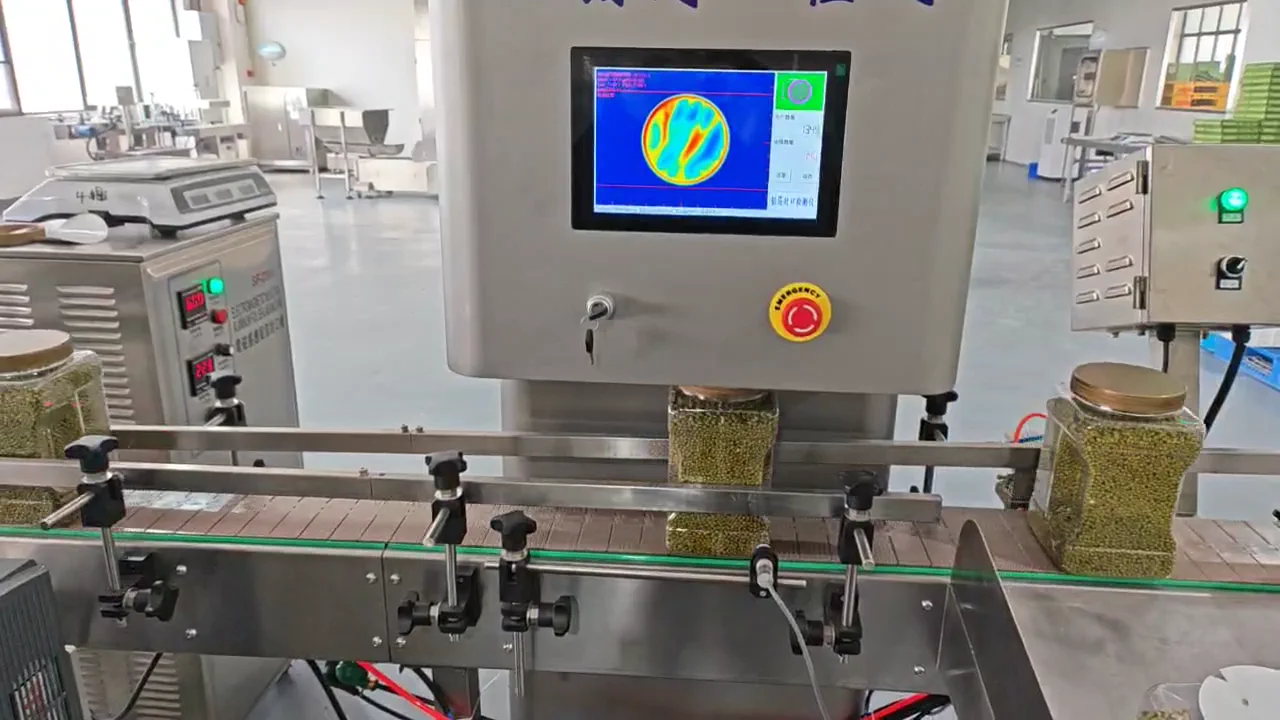 Линейная тепловизионная установка контроля целостности запайки алюминиевой фольгой
Шаг 1: Подтверждение контейнера и алюминиевой фольги; Сначала с помощью реальных образцов подтвердите, что горловина и алюминиевая фо...
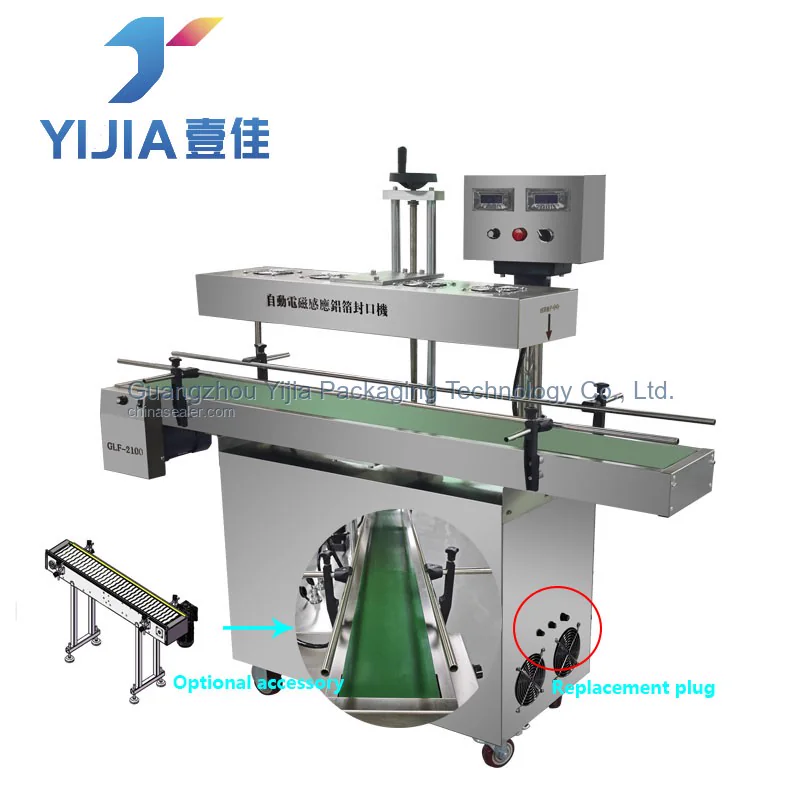 Индукционный алюминиевый фольговый запайщик для линии
Шаг 1: Подтверждение контейнера и алюминиевой фольги; Сначала с помощью реальных образцов подтвердите, что горловина и алюминиевая фольга обеспечивают основу для...
Ключевой процесс
Данные образцов
Реальный контейнер с фотографиями горловины крупным планом и полными размерами позволяет предварительно проверить метод позиционирования, границы приспособлений и потребности в последующих образцах.
Предоставьте реальный контейнер, фото горловины, диаметр, форму и высоту.Подтверждение отсутствия внешней крышки на горловине при запайке необходимо для определения границ оборудования: отдельная укладка фольги, позиционирование бутылки и индукционный пост.
Укажите, выполняется ли запайка без внешней крышки.Структура алюминиевой фольги и состояние подачи должны проверяться в комплекте с материалом бутылки для организации пробной запайки, а не только по диаметру горловины.
Предоставьте материал, толщину, структуру и способ подачи алюминиевой фольги.Производительность в час, количество операторов и способ транспортировки определяют, использовать ли настольный пост с перемещением или оценивать непрерывную многоголовочную линию.
Укажите целевую производительность в час, количество операторов и необходимость непрерывной транспортировки.Интерфейсы предыдущего и последующего оборудования, база транспортировки и доступное пространство используются для проверки соединения линии, зон обслуживания и необходимых средств безопасности.
Предоставьте информацию о предыдущем и последующем оборудовании, высоте транспортировки, планировке и требованиях безопасности.Сначала согласуйте, как принимается сама запайка, затем отдельно определите объект тепловизионного контроля, чтобы не приравнивать температурные аномалии к выводам об утечке или прочности.
Согласуйте методы приемки внешнего вида запайки, отслаивания, утечки и тепловизионного контроля.Типичные ошибки выбора
Показать технические детали
Реальный вопрос клиента
Наша горловина должна быть запечатана алюминиевой фольгой до установки внешней крышки. Мы хотим знать, может ли настольная машина сначала выполнить эту операцию, а также оценить возможность расширения до шестиголовочной линии в будущем, и хотим проверять аномалии, такие как отсутствие фольги, низкий нагрев или складки после запайки. Как поэтапно выбирать оборудование?
Сначала определите маршрут упаковки
Для проектов с горловиной без внешней крышки сначала подтвердите окно индукционной запайки с помощью контейнера и алюминиевой фольги, затем выберите настольную машину IF110 с горизонтальным перемещением или шестиголовочную линейную линию IF610 в зависимости от способа загрузки и выгрузки. Если требуется онлайн-контроль, на последующем этапе можно рассмотреть тепловизионную систему FI310.
Ручная загрузка/выгрузка и настольное перемещение
Подходит для: проектов, где необходимо сначала установить технологическое окно на реальных образцах бутылок, с ручной установкой и снятием бутылок на месте. Преимущества: настольная конструкция IF110 с горизонтальным перемещением позволяет сосредоточить позиционирование, перемещение и индукционную запайку в одном автономном посте. Ограничения: IF110 поставляется как автономный настольный пост; автоматическая загрузка/выгрузка, контроль и интеграция в линию требуют отдельного согласования. Не рекомендуется: если проект уже требует непрерывной транспортировки, многопозиционной синхронизации и полных межблочных блокировок, не следует оценивать всю линию только по настольному посту. Направление оборудования: основное внимание на YJ-IF110, с испытаниями на реальных образцах контейнера, фольги и приспособлений.
Непрерывная транспортировка и шестиголовочная параллельная запайка
Подходит для: проектов со стабильной формой бутылок, где требуется линейная транспортировка и многопозиционные носители, и готовность определить полный такт линии. Преимущества: конструкция IF610 с шестью параллельными запаечными головками и линейными носителями подходит для дальнейшего обсуждения многопозиционной запайки и связи с предыдущими и последующими этапами. Ограничения: значение единичного цикла, фактическая производительность, логика выдачи, блокировки и транспортные интерфейсы не имеют универсальных фиксированных значений. Не рекомендуется: если форма бутылки еще не утверждена, алюминиевая фольга часто меняется или требуется лишь небольшой пробный выпуск, не следует замораживать конфигурацию с шестью головками. Направление оборудования: основное внимание на YJ-IF610, с приемочными испытаниями такта на полной линии и репрезентативных образцах.
Добавление тепловизионного контроля после запечатывания
Подходит для: проектов, где требуется онлайн-контроль таких аномалий, как отсутствие фольги, перевернутая фольга, поврежденные края, разрывы, складки, перегрев, недостаточный нагрев, перекошенные крышки, ослабленные крышки или ложное уплотнение. Преимущества: FI310 может выполнять сбор термограмм, анализ характеристик, запись результатов и сигналы тревоги или отбраковки в соответствии с проектом. Ограничения: термограмма является доказательством процесса и скрининга аномалий и не может напрямую заменить испытания на утечку, отслаивание или прочность запайки. Не рекомендуется: без репрезентативных образцов хорошей и дефектной продукции, а также данных о фактической скорости линии и тепловых условиях, скорость и точность контроля должны быть определены после слепых испытаний на месте. Направление оборудования: рассмотрите YJ-FI310 на последующем этапе после индукционной запайки и опреде...
Рекомендуемый маршрут оборудования: Шаг 1: Проверка контейнера и алюминиевого компонента
Сначала на реальном образце убедитесь, что горлышко бутылки и алюминиевый компонент обеспечивают основу для повторяемых испытаний.
Рекомендуемый маршрут оборудования: Шаг 2: Сначала исключите обычный онлайн-маршрут с крышкой
Если контейнер можно прижать, закрутив внешнюю крышку, сначала следует сравнить обычные онлайн-решения. Проекты без внешней крышки затем переходят к IF110 или IF610.
Рекомендуемый маршрут оборудования: Шаг 3A: Пробное производство на настольном рабочем месте
Проекты с ручной загрузкой и выгрузкой можно сначала проверить на отдельном рабочем месте, подтвердив позиционирование приспособления и окно индукционной запайки.
Рекомендуемый маршрут оборудования: Шаг 3B: Оценка шестиголовочной линии
Для проектов непрерывного производства необходимо подтвердить многоместные носители, такт транспортировки и взаимоблокировку с предыдущими и последующими участками как полную линию.
Рекомендуемый маршрут оборудования: Шаг 4: Последующий контроль аномалий
После стабилизации процесса запечатывания установите границы тепловизионного контроля, сигнализации или отбраковки с использованием репрезентативных дефектных образцов.
Частые вопросы
Можно ли выполнить индукционную запайку фольгой без внешней крышки?
Можно рассмотреть IF110 или IF610, но необходимо предоставить реальные образцы контейнера, горловины и алюминиевой фольги для подтверждения.
Какая модель лучше подходит для малых объемов?
Для проектов малого объема с преимущественно ручной загрузкой и выгрузкой в первую очередь можно рассмотреть автономный настольный пост IF110.
Всегда ли шестиголовочная линия быстрее настольной машины?
Нельзя судить только по количеству запаечных головок; фактический такт зависит от носителей, транспортировки, логики выдачи и полного цикла измерений.
Какие аномалии может выявлять FI310?
FI310 можно использовать для оценки таких аномалий, как отсутствие фольги, перевернутая фольга, поврежденные края, разрывы, складки, перегрев, недостаточный нагрев, перекошенные крышки, ослабленные крышки и ложное уплотнение.
Можно ли напрямую определить утечку с помощью тепловизионной съемки?
Нет, термограмма является доказательством процесса скрининга; выводы об утечке все равно требуют соответствующих методов проверки.
Можно ли купить три устройства по отдельности?
Можно продавать отдельно; вопрос о комбинировании и объеме интерфейсов решается в соответствии с целями проекта и критериями приемки.