Тема решения
Маршруты запечатывания нестандартных стаканов, коробок и бутылок: структура кромки и крышки определяет основное оборудование
Сравнение маршрутов термосварки, индукционной запайки алюминиевой фольгой и прижимного укупоривания по кромке, пленке и структуре крышки нестандартных стаканов, коробок и бутылок, с указанием материалов, необходимых для пробного запечатывания.
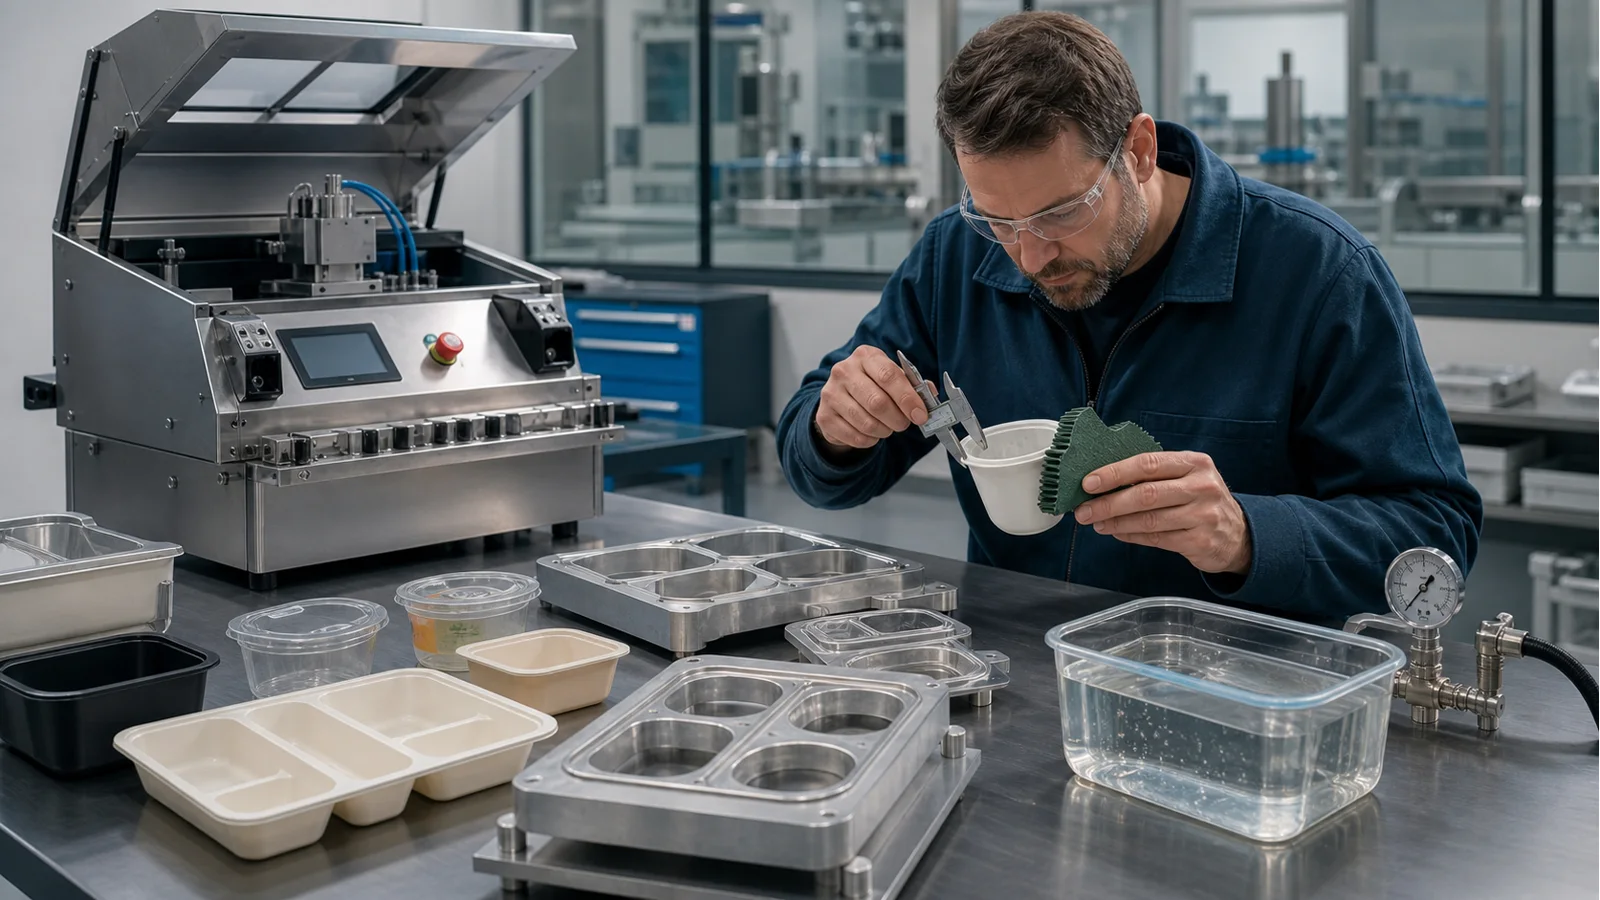
- Квадратные стаканы, многосекционные коробки и нестандартные бутылки могут соответствовать термосварке, индукции или прижимному укупориванию; оборудование нельзя подбирать только по названию контейнера. Предоставьте образцы контейнеров, размеры кромки, образцы пленки или крышек, а также целевую производительность и требования к маркировке на последующих этапах.
Краткое описание решения для вас
- Нестандартные чашки, коробки и бутылки нельзя подбирать под оборудование только по названию формы; структура отверстия и материалы для запечатывания являются отправной точкой маршрута.
- Квадратные чашки можно подвергать пробной термосварке, если размеры и кромка попадают в диапазон адаптации SGP-03; многосекционные лотки следует оценивать комплектом пленки для массового производства.
- Для бутылок и банок, где пленка укладывается непосредственно и прижимается внешняя крышка, можно использовать машину для бумажных банок/пластиковых ведер для проверки процесса.
Route comparison
- Нестандартные чашки и лотки, у которых кромка может опираться на пресс-форму и используется термосварка рулонной или предварительно нарезанной пленкой.
- Маршрут термосварки позволяет изготавливать опоры и пресс-формы по фактической кромке, что удобно для наблюдения за состоянием шва по зонам.
- Диапазон адаптации оборудования, ровность кромки, термостойкость корпуса и пленка массового производства требуют испытаний на реальных образцах.
- Если отверстие не может устойчиво опираться или термосвариваемый слой пленки не совместим с контейнером, не переходите к серийному решению.
- Для малых типоразмеров сначала используйте машину SGP-03 для пробной запайки. Для многосекционных лотков используйте настольную машину для многосекционных лотков для проверки ширины пленки, термосвариваемого слоя, способа подачи и пресс-формы.
- Банки, у которых сначала термосваривается алюминиевая фольга на отверстии, а затем впрессовывается пластиковая или металлическая внешняя крышка.
- Накрытие пленкой и прижим внешней крышки могут быть связаны фиксированной последовательностью, что удобно для проверки роли внутренней запайки и внешней крышки.
- Применимо только для бутылок и банок, где после накрытия пленкой прижимается внешняя крышка; подача пленки и прижим крышки настраиваются по реальному образцу.
- Если алюминиевая фольга находится внутри резьбовой крышки или внешняя крышка должна завинчиваться, а не прижиматься, процесс закрытия следует пересмотреть.
- Используйте машину для бумажных банок/пластиковых ведер для изготовления комплектного образца с горловиной банки, алюминиевой фольгой и внешней крышкой.
- Нестандартные пластиковые или стеклянные бутылки с уже завинченными крышками и подходящей алюминиевой фольгой внутри.
- Индукционная головка не прижимается непосредственно к горловине, поэтому ее можно установить после процесса с уже затянутыми крышками.
- Контейнер должен проходить через оборудование, алюминиевая фольга внутри крышки должна плотно прилегать к горловине; результат запечатывания определяется испытанием образцов.
- При отсутствии алюминиевой фольги внутри крышки, несовместимости материала контейнера или нестабильной ориентации бутылки при транспортировке индукционный процесс не применяется.
- Перед использованием машины для индукционной запайки алюминиевой фольгой проверьте совместимость материалов и прохождение бутылки с использованием серийных бутылок, крышек и прокладок.
Связанное оборудование / расходные материалы
SGP-03 полуавтоматически термосваривает крышку на небольших стаканчиках, пробирках, бутылках и банках. Испытайте тару, плёнку и оснастку вместе на посадку, вскрытие и утечки до подтверждения рабочего цикла; наполнение...
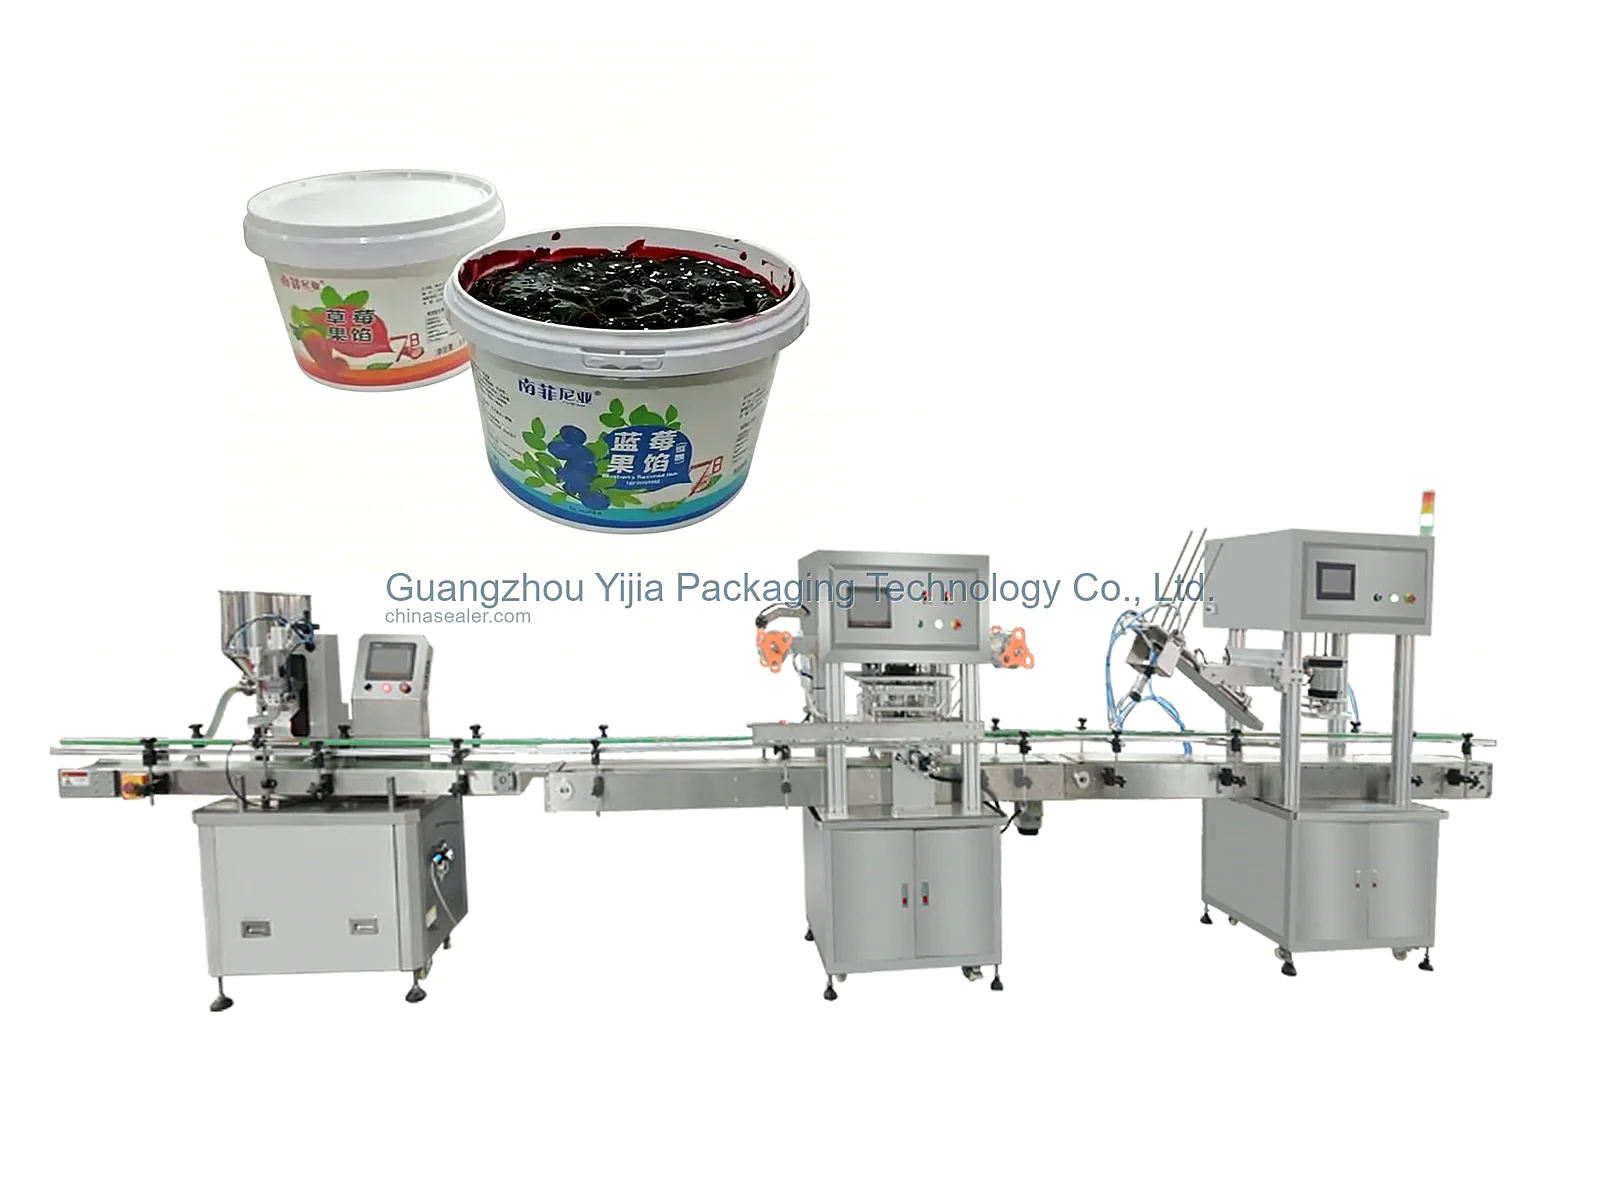 Машина для запечатывания алюминиевой фольгой и укупорки крышек бумажных банок/пластиковых ведер
Если бутылку или банку нужно сначала термосварить алюминиевую фольгу на кромке, а затем прижать внешнюю крышку, можно использовать машину для бумажных банок/пластиковых ведер для изготовления комплектных образцов.
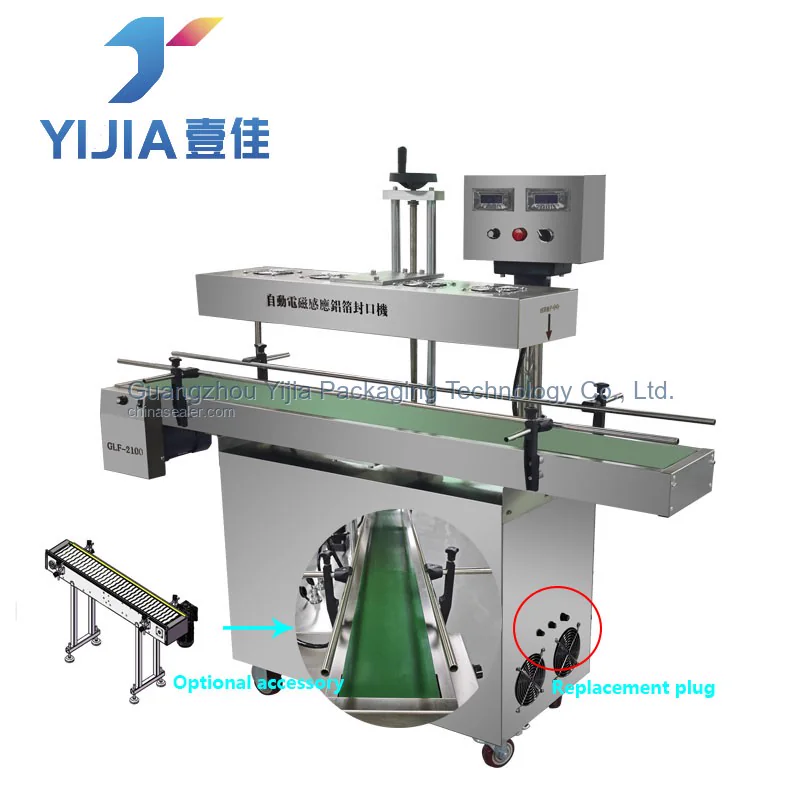 Линейный индукционный запайщик фольговых вкладышей
Нестандартная бутылка оценивается для индукционной машины только если контейнер стабильно проходит через индукционную головку, прокладка внутри крышки подходит и крышка плотно затянута.
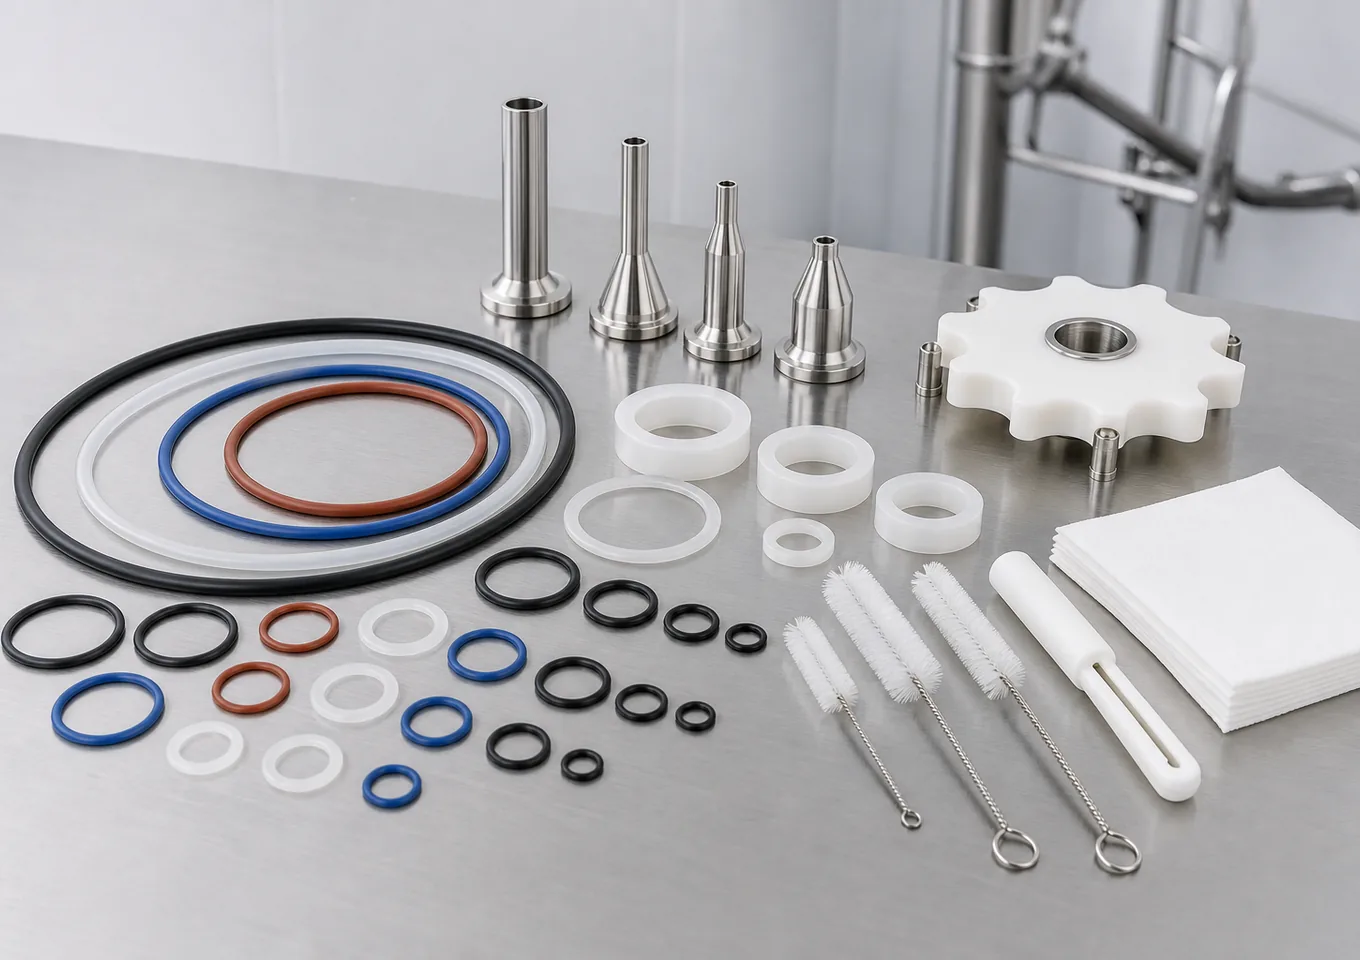 Контактные уплотнения, очистные расходники и сменные детали
Пищевые уплотнительные кольца, расходные материалы для очистки и сменные детали выбирается с учетом Крышки, прокладки, пленки для стаканов, этикетки и Уплотнительная пленка, алюминиевая фольга, рулоны этикеток, где ос...
Ключевой процесс
Сначала классифицируйте чашки, коробки и бутылки по контактной поверхности запечатывания, затем проверьте, ровная ли кромка, есть ли прокладка внутри крышки и как закрывается внешняя крышка.
Машина SGP-03 используется только для пробной адаптации с реальными образцами; многосекционные или нестандартные лотки оцениваются настольной машиной для многосекционных лотков по комбинации лотка и пленки.
Если бутылку или банку нужно сначала термосварить алюминиевую фольгу на кромке, а затем прижать внешнюю крышку, можно использовать машину для бумажных банок/пластиковых ведер для изготовления комплектных образцов.
Нестандартная бутылка оценивается для индукционной машины только если контейнер стабильно проходит через индукционную головку, прокладка внутри крышки подходит и крышка плотно затянута.
После завершения пробной запайки основного процесса настройте последующие этапы в соответствии с положением номера партии и методом контроля веса, чтобы избежать перекрытия маркировки крышкой или этикеткой.
Предоставьте реальные чашки, коробки, бутылки, ключевые размеры отверстия, образцы пленки или крышки, состояние наполнения и целевой такт, чтобы можно было четко определить объем пробной запайки и интерфейсы последующих этапов.
Данные образцов
Фотографии спереди, сбоку и крупным планом отверстия позволяют сначала определить опорную поверхность, нестандартные выступы и контактную поверхность запечатывания.
Фотографии каждого типа чашек, коробок или бутылок в натуральном виде и в состоянии после наполненияДлина, ширина, диаметр горловины, ширина кромки и общая высота используются для проверки пространства загрузки/выгрузки и границ пресс-формы.
Чертеж размеров контейнера и размеры отверстияРулон пленки, предварительно нарезанная пленка, внешние крышки и прокладки внутри крышки следует отправлять в фактической комбинации, нельзя заменять похожими материалами.
Образцы пленки, крышек и прокладок для массового производстваРаспределение веса после наполнения и чистота внешних стенок влияют на опору, транспортировку и проверку перед запечатыванием.
Состояние содержимого, вес одной упаковки и целевой производственный тактУточните читаемую поверхность для номера партии, место контроля веса и высоту предыдущего/последующего оборудования для планирования операций после запечатывания.
Положение печати номера партии, метод контроля веса, высота предыдущего и последующего оборудования и схема стыковки на площадкеТипичные ошибки выбора
Овал или квадрат — это лишь описание контура, оно не заменяет оценку кромки, пленки/крышки и действия закрытия.
То, что пленка покрывает отверстие, не означает, что термосвариваемый слой, ширина пленки и способ подачи соответствуют оборудованию.
Прокладка внутри крышки должна прижиматься крышкой к горловине бутылки, материал контейнера и высота прохода также должны быть включены в тестирование.
Если между отсеками есть перепад высот, плоская пресс-форма может давать недостаточное усилие на отдельных участках.
Если подключать последующие этапы до того, как основная машина сформирует стабильную подачу, печать и взвешивание придется многократно перенастраивать.
Показать технические детали
Не дайте внешней форме ввести в заблуждение
Квадратные стаканы, многосекционные коробки и плоские бутылки внешне относятся к нецилиндрическим контейнерам, но принцип запечатывания у них не общий. Сначала раздельно рассмотрите пленку, крышку и структуру кромки в зоне отверстия, чтобы определить основное оборудование для проверки.
Разделение маршрутов по контактной поверхности запечатывания
Первый шаг — определить, где находится запечатывающий материал. Если пленка ложится непосредственно на кромку стакана или коробки, обычно переходят к пробной термосварке. Если алюминиевая фольга находится внутри резьбовой крышки, сначала надевают крышку, затем оценивают индукционную запайку. Если на горловине отдельно размещена пленка и предусмотрена внешняя крышка, проверяют комбинацию запайки пленки и прижимного укупоривания.
Для стаканов и многосекционных коробок проверяйте опору кромки
Для нестандартных стаканов сначала убедитесь, что дно устойчиво опирается, затем проверьте ширину и перепад высоты кромки. Если размеры попадают в диапазон адаптации SGP-03, можно провести пробную термосварку малого формата с контейнером и серийной пленкой. Для многосекционных коробок используют настольную машину для запечатывания многосекционных ланч-боксов с соответствующими формами, наблюдая за внешним контуром и перегородками.
При прямом накрытии пленкой различайте действие внешней крышки
Некоторые бутылки и банки запечатывают, укладывая алюминиевую фольгу непосредственно на отверстие, затем термосваривают и добавляют внешнюю крышку. Для таких конструкций можно использовать машину для запечатывания фольгой бумажных банок/пластиковых ведер с прижимным укупориванием. Если крышка завинчивается или пленка не лежит непосредственно на горловине, действия оборудования разбираются отдельно.
Индукционная запайка бутылок зависит не только от контура
Внешний контур нестандартных бутылок в основном влияет на пространство для транспортировки и прохождения индукционной головки. Возможность индукционной запайки определяется также ровностью горловины, материалом контейнера, наличием алюминиевой фольги внутри крышки и состоянием завинчивания. Окончательно проверяют после запечатывания с использованием серийных крышек и прокладок.
Локализация проблемы по образцу после запечатывания
При пробном запечатывании фиксируйте состояние пленки, отслаивание, каждый участок шва и деформацию контейнера. При локальном неслипании возвращайтесь к проверке высоты кромки, усилия формы или термосвариваемого слоя, а не просто повышайте технологические параметры.
Организация переналадки по структуре запечатывания
Если в проекте несколько спецификаций, сначала разделите группы, которые могут использовать общую транспортировку и нагрев, затем перечислите формы и опорные элементы, требующие замены. Это позволяет увидеть объем переналадки и спланировать порядок проб.
Последующие этапы следуют за положением готового продукта
Дату и номер партии следует наносить в месте, читаемом после запечатывания. Онлайн-контрольное взвешивание размещают с учетом интервала выдачи и центра тяжести контейнера. Оба этапа настраивают совместно после стабилизации основной операции запечатывания.
Подготовьте образцы трех категорий отдельно
При обсуждении решения предоставьте каждый тип контейнера, серийные пленки и крышки, ключевые размеры, состояние наполнения, целевой темп и требования к последующим этапам. Материалы архивируйте отдельно по стаканам, коробкам и бутылкам, чтобы быстрее сформировать перечни пробного запечатывания.
Частые вопросы
Можно ли определить способ запечатывания только по фотографии контейнера?
Сначала проверьте контактную поверхность запечатывания. Для чашек и коробок обычно сверяют кромку горловины и термосвариваемую пленку; для бутылок с резьбовой крышкой проверяют, есть ли внутри крышки алюминиевая фольга; для бутылок и банок, которые после накрытия пленкой закрываются внешней крышкой, используется отдельный процесс накрытия пленкой и прижима крышки. Индукционная запайка без крышки — отдельный способ, проверяемый со специальной оснасткой позиционирования и прижима и подходящей фольгой. Только по наличию внешней крышки нельзя выбирать метод нагрева.
Можно ли использовать SGP-03 для пробной запайки квадратных маленьких чашек?
SGP-03 можно использовать для пробной запайки образцов, которые попадают в диапазон адаптации по контейнеру и кромке горловины. Для многосекционных или крупных нестандартных лотков следует использовать настольную машину для запечатывания многосекционных лотков с тестированием с пленкой для лотка.
Почему многосекционные лотки нужно тестировать вместе с пленкой?
Необходимо проверить высоту кромки каждого отсека, положение опоры, ширину пленки и термосвариваемый слой, а окончательно подтвердить по результатам пробной запайки комплектом пленки для массового производства.
Можно ли сделать индукционную запайку на нестандартной бутылке с резьбовой крышкой?
Также необходимо проверить материал контейнера, алюминиевую фольгу внутри крышки, ровность горловины, степень затяжки крышки и способность бутылки устойчиво проходить через индукционную головку.
Как отличить термосварку пленки от индукционного процесса для банок?
Внутренняя запайка фольгой имеет три варианта: индукция после прижатия вкладыша крышкой к горловине; индукция без крышки со специальной оснасткой для позиционирования и прижима; контактная термосварка совместимой плёнки. Фольга на открытой горловине не означает, что возможна только термосварка. Обычную индукционную машину для закрытой тары нельзя считать пригодной для работы без крышки.
Как спланировать общую линию для нескольких нестандартных контейнеров?
Сначала выполните пробную запайку для каждого типоразмера, затем проверьте шаги смены пресс-форм, положение печати и такт контрольного взвешивания. При больших различиях между типоразмерами можно настроить отдельные позиции.