ตรวจสอบวัตถุที่เหมาะสมก่อน
กระป๋องโลหะและฝาที่สามารถกำหนดตำแหน่งและปิดผนึกได้อย่างเสถียร เส้นผ่านศูนย์กลาง ความสูง ขอบปิด และชิ้นส่วนฝายืนยันตามตัวอย่างจริง
การกำหนดตำแหน่งจานหมุนและการปิดผนึกต่อเนื่อง
สายการปิดขอบกระป๋องแบบหลายสถานีบนโต๊ะหมุนจัดกระบวนการตั้งแต่การลำเลียงกระป๋องเข้า การวางฝากระป๋อง การกำหนดตำแหน่งด้วยโต๊ะหมุน การปิดขอบ และการลำเลียงกระป๋องออก รูปแบบกระป๋อง ชิ้นส่วนฝา โครงสร้างขอบปิด สภาพปากกระป๋องหลังการบรรจุ และจังหวะของส่วนก่อนหน้าและส่วนถัดไปจะส่งผลต่อโซลูชัน การจัดเรียงฝา การวางฝา การตรวจจับฝาขาด การตรวจจับการปิดขอบ การคัดออก การพัก และการเชื่อมต่อสัญญาณกับสายการบรรจุจะได้รับการยืนยันตามโครงการ
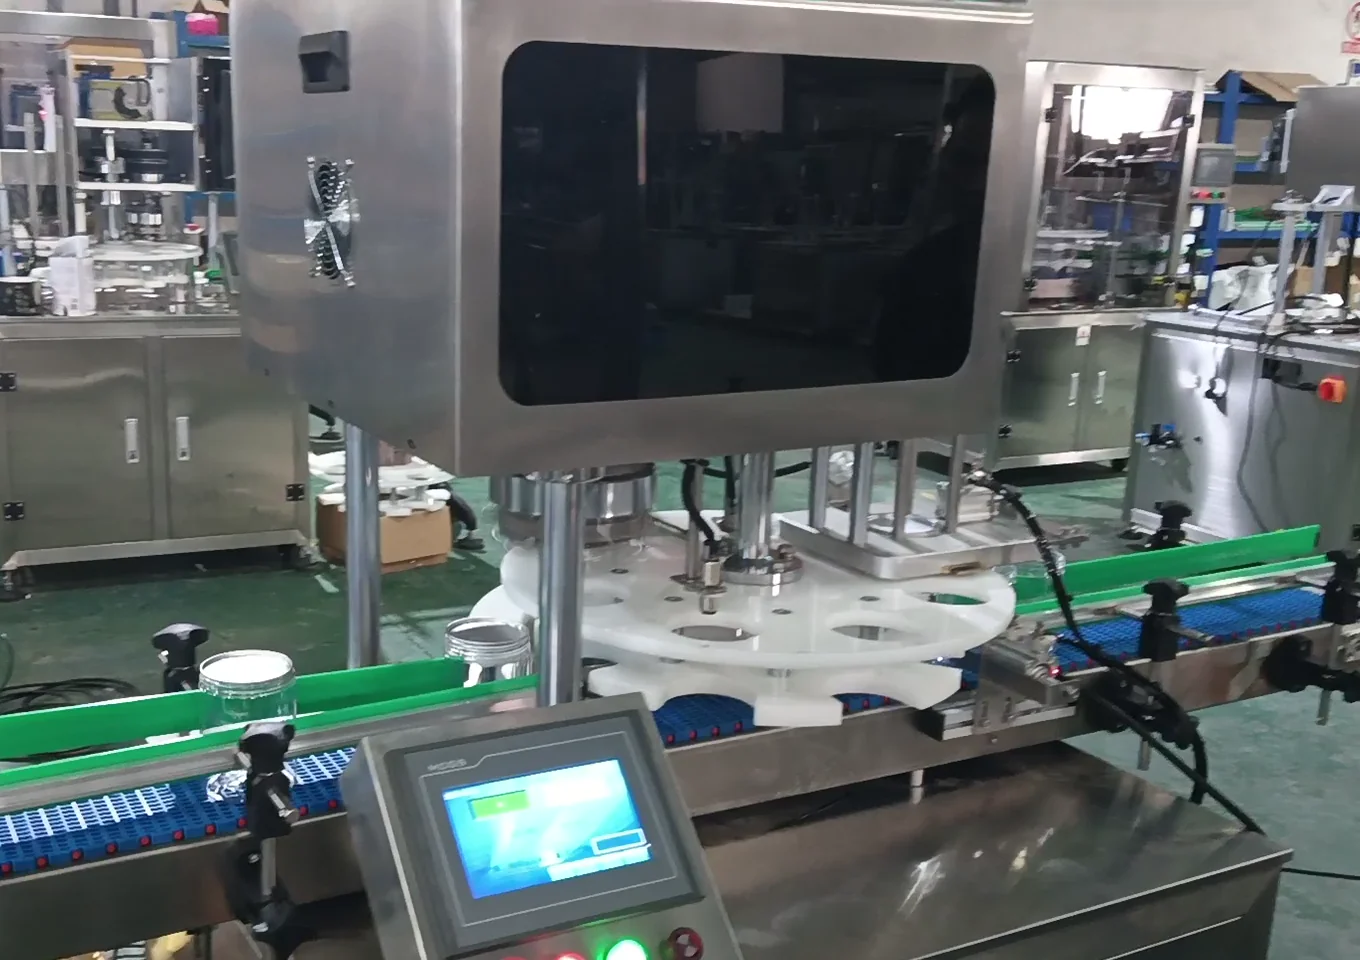
ภาพเครื่องจักรจริงในโรงงาน ยืนยันรูปแบบสุดท้ายตามภาชนะ ผลิตภัณฑ์ การทดลองตัวอย่าง และขอบเขตอุปกรณ์ที่ตกลง
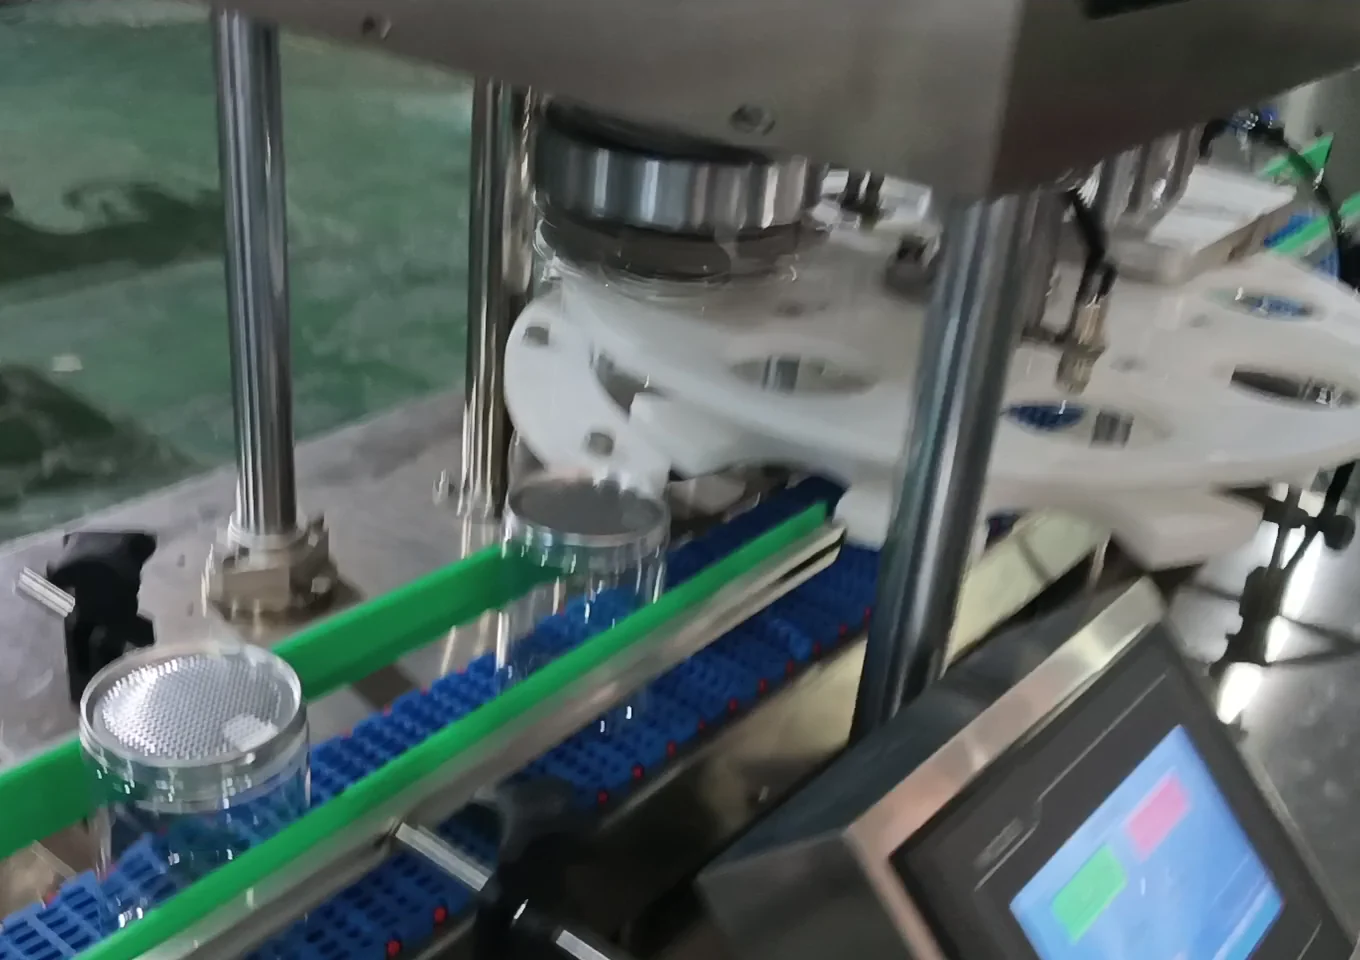
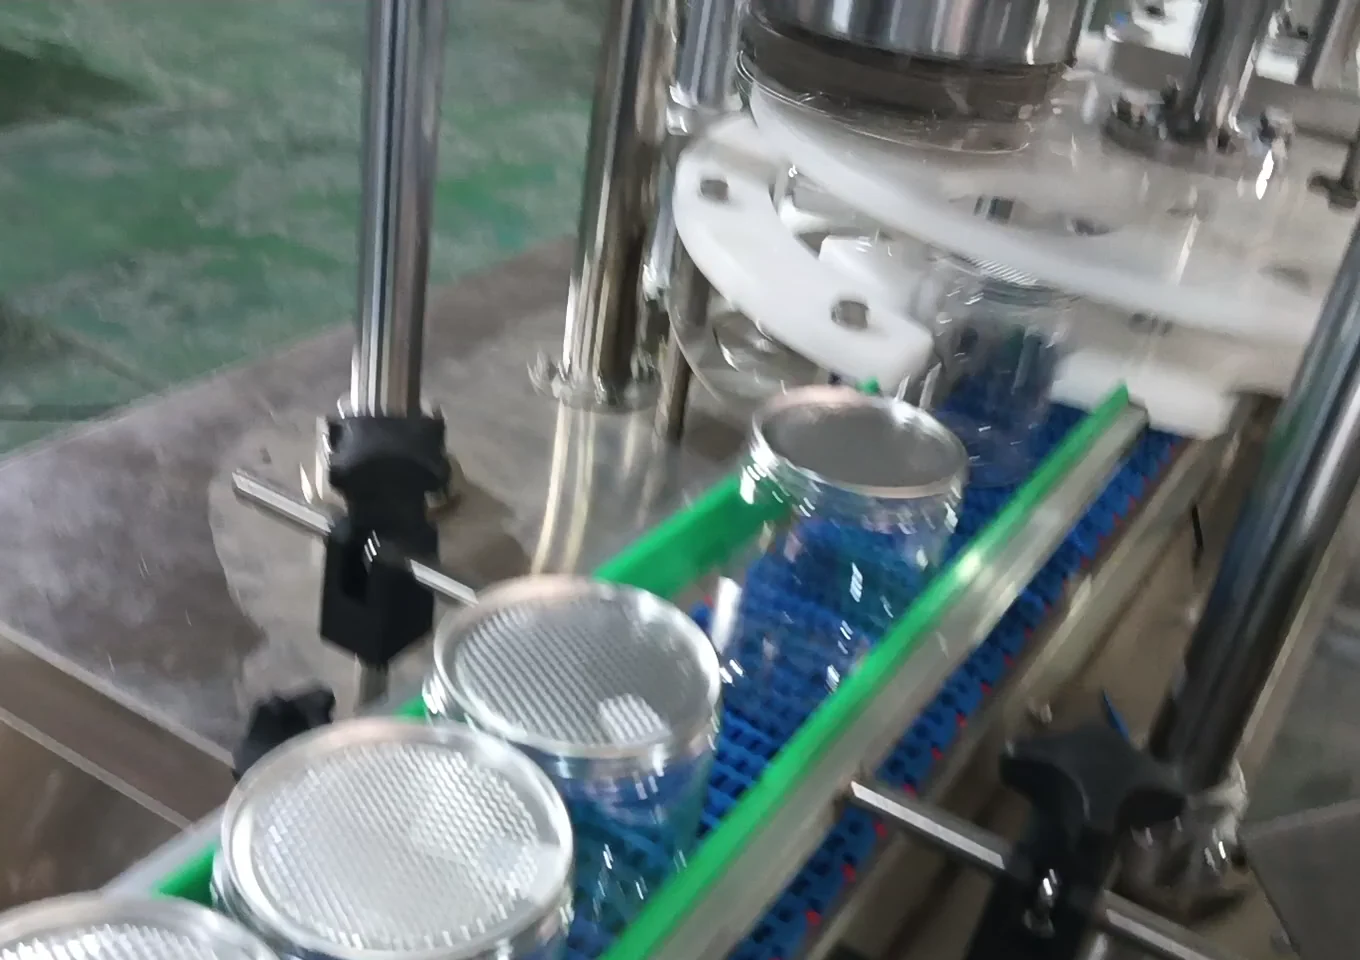
ดูสภาพการทำงานจริงก่อน
กรุณาให้ข้อมูลกระป๋อง ฝากระป๋อง มาตรฐานขอบปิด สภาพปากกระป๋องหลังบรรจุ วิธีการวางฝา จังหวะเป้าหมาย และการเชื่อมต่อสายก่อนและหลัง
กระป๋องโลหะและฝาที่สามารถกำหนดตำแหน่งและปิดผนึกได้อย่างเสถียร เส้นผ่านศูนย์กลาง ความสูง ขอบปิด และชิ้นส่วนฝายืนยันตามตัวอย่างจริง
ฝาและโครงสร้างปิดผนึกที่เข้ากับกระป๋อง กาวปิดผนึก ขนาดขอบปิด และมาตรฐานการปิดผนึกสุดท้ายตรวจสอบตามตัวอย่าง ลำเลียงกระป๋องเข้า วางฝา กำหนดตำแหน่งจานหมุน ปิดผนึก ตรวจจับเสริม และปล่อยกระป๋อง
เสริมได้: การจัดเรียงฝา การวางฝา การตรวจจับฝาขาด การตรวจจับทิศทางฝากระป๋อง การตรวจจับการปิดขอบ การคัดออกผิดปกติ การพัก และการเชื่อมต่อสัญญาณกับสายการบรรจุ
กรุณาให้ข้อมูลกระป๋อง ฝากระป๋อง มาตรฐานขอบปิด สภาพปากกระป๋องหลังบรรจุ วิธีการวางฝา จังหวะเป้าหมาย และการเชื่อมต่อสายก่อนและหลัง
ดูสภาพการทำงานจริงก่อน
ยิ่งข้อมูลตัวอย่าง วัสดุบรรจุภัณฑ์ และหน้างานสมบูรณ์มากเท่าไร ก็ยิ่งง่ายต่อการตัดสินเส้นทางอุปกรณ์ ขอบเขตการเปลี่ยนรุ่น และขอบเขตการเชื่อมต่อสาย
ดูสภาพการทำงานจริงก่อน
ยืนยันตามจังหวะการป้อนกระป๋องจากส่วนหน้า การวางฝากระป๋อง การกำหนดตำแหน่ง การปิดขอบ การลำเลียงออก และการพัก. ยืนยันกำลังผลิตจริงด้วยการทดสอบตามโครงการ
การลำเลียงอัตโนมัติ การกำหนดตำแหน่ง และการปิดขอบ การจัดเรียงฝา การวางฝา การตรวจจับ การคัดออก การพัก และการเชื่อมต่อสัญญาณกับสายการบรรจุจะถูกกำหนดค่าตามโครงการ
กระป๋องโลหะและฝาที่สามารถกำหนดตำแหน่งและปิดผนึกได้อย่างเสถียร เส้นผ่านศูนย์กลาง ความสูง ขอบปิด และชิ้นส่วนฝายืนยันตามตัวอย่างจริง
ผลิตภัณฑ์ผง เม็ด ของแข็ง หรือกระป๋องที่มีของเหลว ต้องระบุฝุ่น โฟม สิ่งล้น การปนเปื้อนปากกระป๋อง และอุณหภูมิกระป๋องหลังบรรจุ
ฝาและโครงสร้างปิดผนึกที่เข้ากับกระป๋อง กาวปิดผนึก ขนาดขอบปิด และมาตรฐานการปิดผนึกสุดท้ายตรวจสอบตามตัวอย่าง
ลำเลียงกระป๋องเข้า วางฝา กำหนดตำแหน่งจานหมุน ปิดผนึก ตรวจจับเสริม และปล่อยกระป๋อง
เปลี่ยนหรือปรับถาด ไกด์ หัวกด ล้อปิดผนึก และโปรแกรมตามเส้นผ่านศูนย์กลาง ความสูง และขนาดฝากระป๋อง
ยืนยันขนาดอุปกรณ์ แหล่งจ่ายไฟ ลม พื้นที่บำรุงรักษา และอินเทอร์เฟซส่วนก่อนและหลังตามข้อกำหนดไฟฟ้าและลมของการกำหนดตำแหน่งจานหมุน ไดรฟ์ปิดผนึก ลำเลียง การตรวจจับฝาเสริม และการเชื่อมต่อส่วนก่อนและหลัง
ตรวจสอบเส้นผ่านศูนย์กลางกระป๋อง ประเภทฝา โครงสร้างขอบปิด กาวปิดผนึก และมาตรฐานคุณภาพ
ตรวจสอบการมาของชิ้นส่วนฝา ทิศทาง ตำแหน่งวางฝา ฝาขาด และความเสถียรก่อนเข้าจานหมุน
ตรวจสอบการป้อนกระป๋อง วางฝา กำหนดตำแหน่งจานหมุน ปิดผนึก ปล่อยกระป๋อง และการจัดการข้อผิดพลาด
ตรวจสอบขอบปิด การปิดผนึก ความเสถียรของจานหมุน จังหวะ การเชื่อมต่อ และการเปลี่ยนรุ่น
เส้นทางการกำหนดค่าทั่วไป
ขันฝาใช้เกลียวและแรงบิด กดฝาใช้การสวมอัด ส่วนปิดตะเข็บกระป๋องม้วนขอบตัวกระป๋องกับฝา เป็นคนละกระบวนการ
พนักงานหรือสถานีก่อนหน้าวางฝา อุปกรณ์รับผิดชอบลำเลียง กำหนดตำแหน่ง และปิดผนึก
กำหนดค่าการจัดเรียงฝา การนำฝา และการวางฝาตามลักษณะชิ้นส่วนฝา และเชื่อมต่อต่อเนื่องกับจานหมุน
เชื่อมต่อกับสายการบรรจุส่วนหน้า การตรวจสอบส่วนถัดไป หรือการติดฉลาก การพักและอินเทอร์เฟซสัญญาณจะถูกยืนยันตามหน้างาน
การกำหนดตำแหน่งจานหมุนและการปิดผนึกต่อเนื่อง
ดูสภาพการทำงานจริงก่อน
ไม่ใช่โดยค่าเริ่มต้น ต้องตรวจสอบเส้นผ่านศูนย์กลาง ขอบ การซ้อน ทิศทาง และความเสถียรของการป้อนของชิ้นส่วนฝา แล้วจึงตัดสินใจวางฝาด้วยตนเอง อินเทอร์เฟซป้อนฝาที่มีอยู่ หรือเลือกกลไกจัดเรียงและวางฝา
เฉพาะเมื่อโครงสร้างขอบปิดและขนาดเหมือนกันจึงจะเข้ากันได้ เส้นผ่านศูนย์กลางหรือประเภทฝาที่ต่างกันมักต้องเปลี่ยนชิ้นส่วนปิดผนึกและตรวจสอบขอบปิดอีกครั้ง
ส่งตัวอย่างและความต้องการ
หลังจากให้กระป๋อง ฝา มาตรฐานขอบปิด และอินเทอร์เฟซส่วนก่อนและหลัง เราจะยืนยันการกำหนดตำแหน่ง การปิดผนึก การลำเลียง และการกำหนดค่าการตรวจจับฝาเสริม