รูปแบบอัตโนมัติ
การตรวจสอบอัตโนมัติในสาย จำนวนกล้อง แหล่งกำเนิดแสง การคัดแยก และจุดเชื่อมต่อติดตามผลยืนยันตามโครงการ
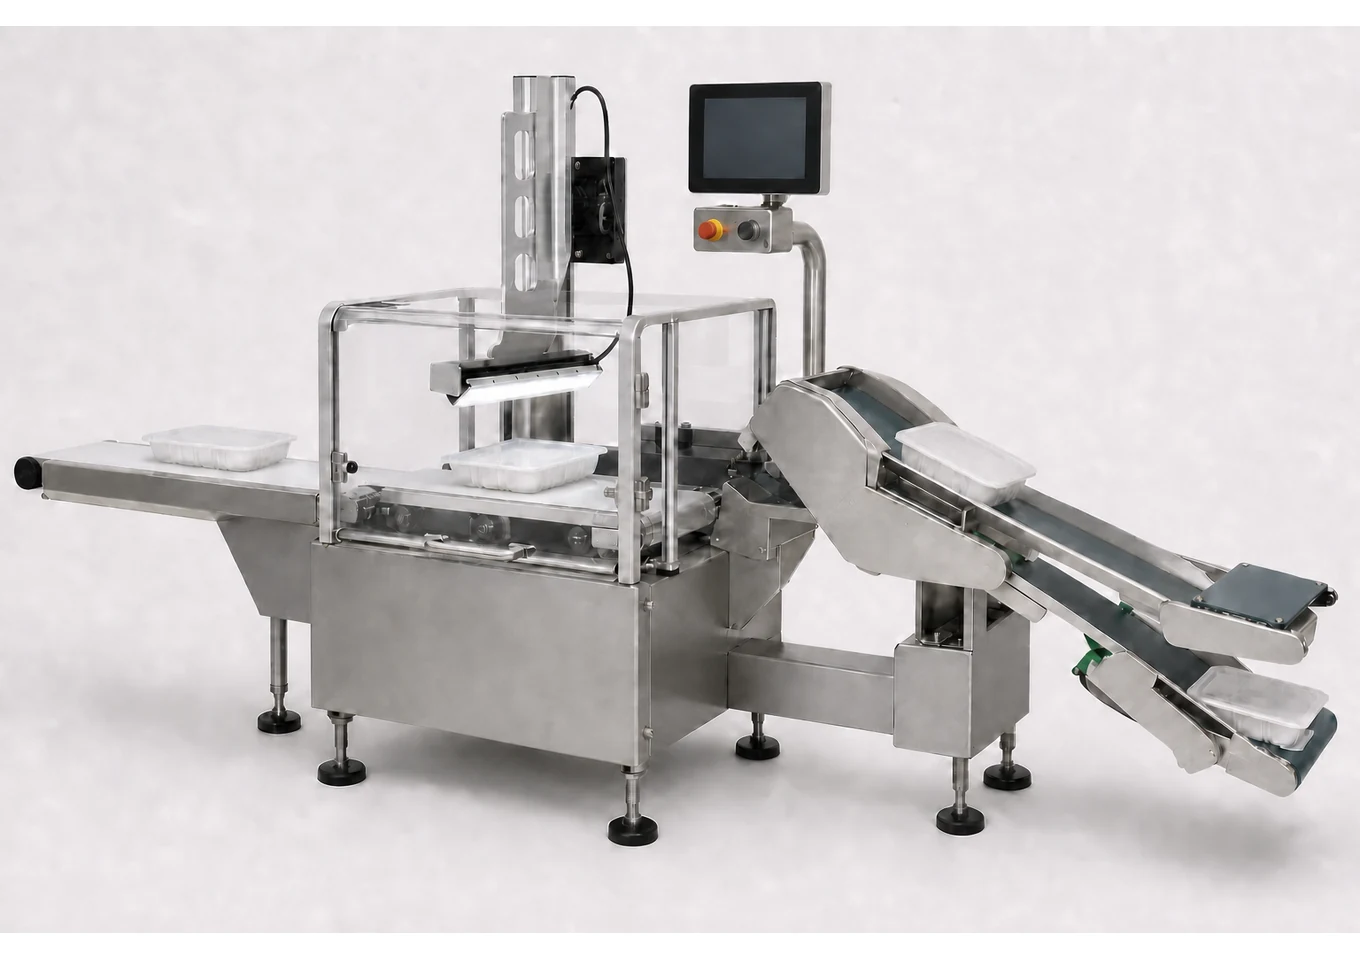
อุปกรณ์ตรวจสอบ ชั่งน้ำหนัก และติดตาม
ใช้ตรวจจับฟิล์มขาด ฟิล์มเยื้องศูนย์ รอยยับชัดเจน การปนเปื้อน ความเสียหาย หรือความผิดปกติของลักษณะภายนอกที่กำหนดได้ การตรวจด้วยภาพสามารถตรวจจับเฉพาะข้อบกพร่องที่กำหนดตัวอย่างและกฎไว้ ไม่สามารถทดแทนการทดสอบความแข็งแรงของซีล การรั่วซึม หรือการตรวจสอบทางจุลชีววิทยา การคัดแยกและการติดตามผลเป็นไปตามการกำหนดค่าโครงการ
คู่มือการเลือก
เริ่มจากภาชนะ สินค้า ขนาด และกำลังผลิต
การตรวจสอบอัตโนมัติในสาย จำนวนกล้อง แหล่งกำเนิดแสง การคัดแยก และจุดเชื่อมต่อติดตามผลยืนยันตามโครงการ
ผลิตภัณฑ์ในถ้วย กล่อง ถาด ขวด กระป๋อง หรือถุงที่บริเวณปิดผนึกสามารถถ่ายภาพได้คงที่
ผลิตภัณฑ์บรรจุสำเร็จที่ปิดผนึกแล้ว
ฟิล์มปิด แผ่นปิด ปากถุง หรือขอบซีลต้องมีลักษณะภายนอกที่สามารถระบุได้
คู่มือการเลือก
เริ่มต้นได้ด้วยรูปถ่าย ขนาดสำคัญ และข้อมูลวัสดุบรรจุภัณฑ์ หากข้อมูลยังไม่ครบ เราจะช่วยประเมินแนวทางก่อน
คู่มือการเลือก
เริ่มจากภาชนะ สินค้า ขนาด และกำลังผลิต
การตรวจสอบอัตโนมัติในสาย จำนวนกล้อง แหล่งกำเนิดแสง การคัดแยก และจุดเชื่อมต่อติดตามผลยืนยันตามโครงการ
ผลิตภัณฑ์ในถ้วย กล่อง ถาด ขวด กระป๋อง หรือถุงที่บริเวณปิดผนึกสามารถถ่ายภาพได้คงที่
ผลิตภัณฑ์บรรจุสำเร็จที่ปิดผนึกแล้ว
ฟิล์มปิด แผ่นปิด ปากถุง หรือขอบซีลต้องมีลักษณะภายนอกที่สามารถระบุได้
การกระตุ้นผลิตภัณฑ์ การเก็บภาพ การตัดสินข้อบกพร่อง การบันทึกผล และการคัดแยกที่ผิดปกติ
ยืนยันตามตัวอย่าง จังหวะการทำงาน เวลากระบวนการ ความเร็วต้นน้ำ-ปลายน้ำ และการกำหนดค่าสุดท้าย
เมื่อข้อมูลจำเพาะผลิตภัณฑ์ ลักษณะภายนอกการปิดผนึก หรือกฎข้อบกพร่องเปลี่ยนแปลง ต้องปรับรางนำ ตำแหน่งกล้อง และสูตรการตรวจจับ
กล้องหลายตัว OCR การเชื่อมโยงบาร์โค้ด การเก็บภาพ การแจ้งเตือนสถิติ และการล็อกสินค้าบกพร่องเป็นโมดูลเสริม
การเลือกการกำหนดค่า
เริ่มต้นได้ด้วยรูปถ่าย ขนาดสำคัญ และข้อมูลวัสดุบรรจุภัณฑ์ หากข้อมูลยังไม่ครบ เราจะช่วยประเมินแนวทางก่อน
รูปถ่าย ภาพวาด หรือตัวอย่างช่วยยืนยันขนาดเส้นผ่านศูนย์กลาง ความสูง การซ้อนกัน และพื้นที่สัมผัสการปิดผนึก
วัสดุ ความหนา ข้อกำหนดการฉีกขาดง่ายหรือป้องกันการรั่วซึม ส่งผลต่ออุณหภูมิการปิดผนึก แรงดัน และอุปกรณ์เปลี่ยนรุ่น
กำลังการผลิตรายชั่วโมง การป้อนด้วยคนหรืออัตโนมัติ การลำเลียง และบรรจุภัณฑ์ขั้นปลาย จะกำหนดการกำหนดค่าสุดท้าย
การเลือกการกำหนดค่า
ยืนยันก่อนว่าเป็นแบบใช้คน กึ่งอัตโนมัติ อัตโนมัติ หรือเชื่อมต่อสายการผลิต จากนั้นยืนยันอุปกรณ์จับยึดและฟังก์ชันเสริม
อุปกรณ์ตรวจสอบ ชั่งน้ำหนัก และติดตาม
ยืนยันก่อนว่าเป็นแบบใช้คน กึ่งอัตโนมัติ อัตโนมัติ หรือเชื่อมต่อสายการผลิต จากนั้นยืนยันอุปกรณ์จับยึดและฟังก์ชันเสริม
คู่มือการเลือก
เริ่มจากภาชนะ สินค้า ขนาด และกำลังผลิต
กรุณาส่งตัวอย่างที่ได้มาตรฐานและไม่ได้มาตรฐาน คำจำกัดความข้อบกพร่อง อัตราการตัดสินผิดที่ยอมรับได้ ความเร็วสาย ระยะห่างผลิตภัณฑ์ และวิธีการคัดแยก
ไม่ใช่ กล้องหลายตัว OCR การเชื่อมโยงบาร์โค้ด การเก็บภาพ การแจ้งเตือนสถิติ และการล็อกสินค้าบกพร่องเป็นโมดูลเสริม ทั้งหมดต้องยืนยันแยกตามขอบเขตโครงการ
ไม่สามารถรับประกันได้เมื่อไม่มีตัวอย่างจริงและเงื่อนไขการเชื่อมต่อสาย ความเร็ว ช่วงความเข้ากันได้ จำนวนเครื่องมือ และเกณฑ์การยอมรับขึ้นอยู่กับการทดสอบตัวอย่างและแผนทางเทคนิคสุดท้าย
ให้ข้อมูลตัวอย่าง
กรุณาระบุประเภทภาชนะ วัสดุปิดผนึก เป้าหมายความเร็ว สถานะตัวอย่าง และตลาดเป้าหมาย