Çözüm konusu
Kutulu cilt maskeleri için dolum ve ısıyla kapatma çözümü: makineler, ambalaj malzemeleri ve testler
Gerçek kutu, ürün ve filmle deneme yapın. İki ve dört gözlü kalıpları karşılaştırın; sızdırmazlık, çevrim ve bağlantıları sürekli testle doğrulayın.
Proje yapılandırması ve ekipman seçimi
Tablo, süreç ve ekipman seçeneklerini karşılaştırır; tüm ekipmanların standart pakete dahil olduğu veya sırayla birbirine bağlanması gerektiği anlamına gelmez. Nihai yapılandırmayı numunelere, süreç gereksinimlerine ve sahadaki bağlantı arayüzlerine göre doğrulayın.
| İşlem adımı | Ekipman veya destekleyici bilgiler | Yapılandırmada önemli noktalar |
|---|---|---|
| Önce ürün ve ambalaj malzemesi numunelerini doğrulayın | Ön şekillendirilmiş kutu, gerçek ürün ve önceden kesilmiş kapatma filmi | Ana makinenin uygunluk sınırlarını ve kabul yöntemini aynı nihai numune setiyle doğrulayın. |
| Ana dolum ve kapatma | Yüz maskesi kutuları için döner dolum ve ısıyla kapatma makinesi | Doğrulanmış ön şekillendirilmiş kutu, ürün dozajı ve önceden kesilmiş filmle kapatma prosesine uygundur. |
| Kapatma sonrası görünüm kontrolü (isteğe bağlı) | Folyo Görsel Denetim ve Ayıklama Makinesi | Tanımlanmış görünür kapatma kusurlarını görüntüyle belirleyip uygunsuz ürünü ayıklamak için kullanılır. |
| Kapatma sonrası taşıma ve biriktirme (isteğe bağlı) | Gıda ambalajı konveyör ve tampon hattı | Kontrol ve toplama istasyonlarını bitmiş kutu yönüne, istasyon çevrimine ve tesis yerleşimine göre bağlar. |
| Yalnızca dış katlanır karton gerekiyorsa kartonlama ekleyin (isteğe bağlı) | Yatay/Dikey Otomatik Kartonlama Makinesi Serisi | Kapatılmış ürünü, kapatma makinesinde kullanılan ön şekillendirilmiş kutudan farklı olan dış katlanır kartona yerleştirir. |
Fabrikadan gerçek çalışma görüntüleri
Kutunun aktarılmasından sızdırmazlık ve ürün çıkışına kadar gerçek iş akışını izleyin
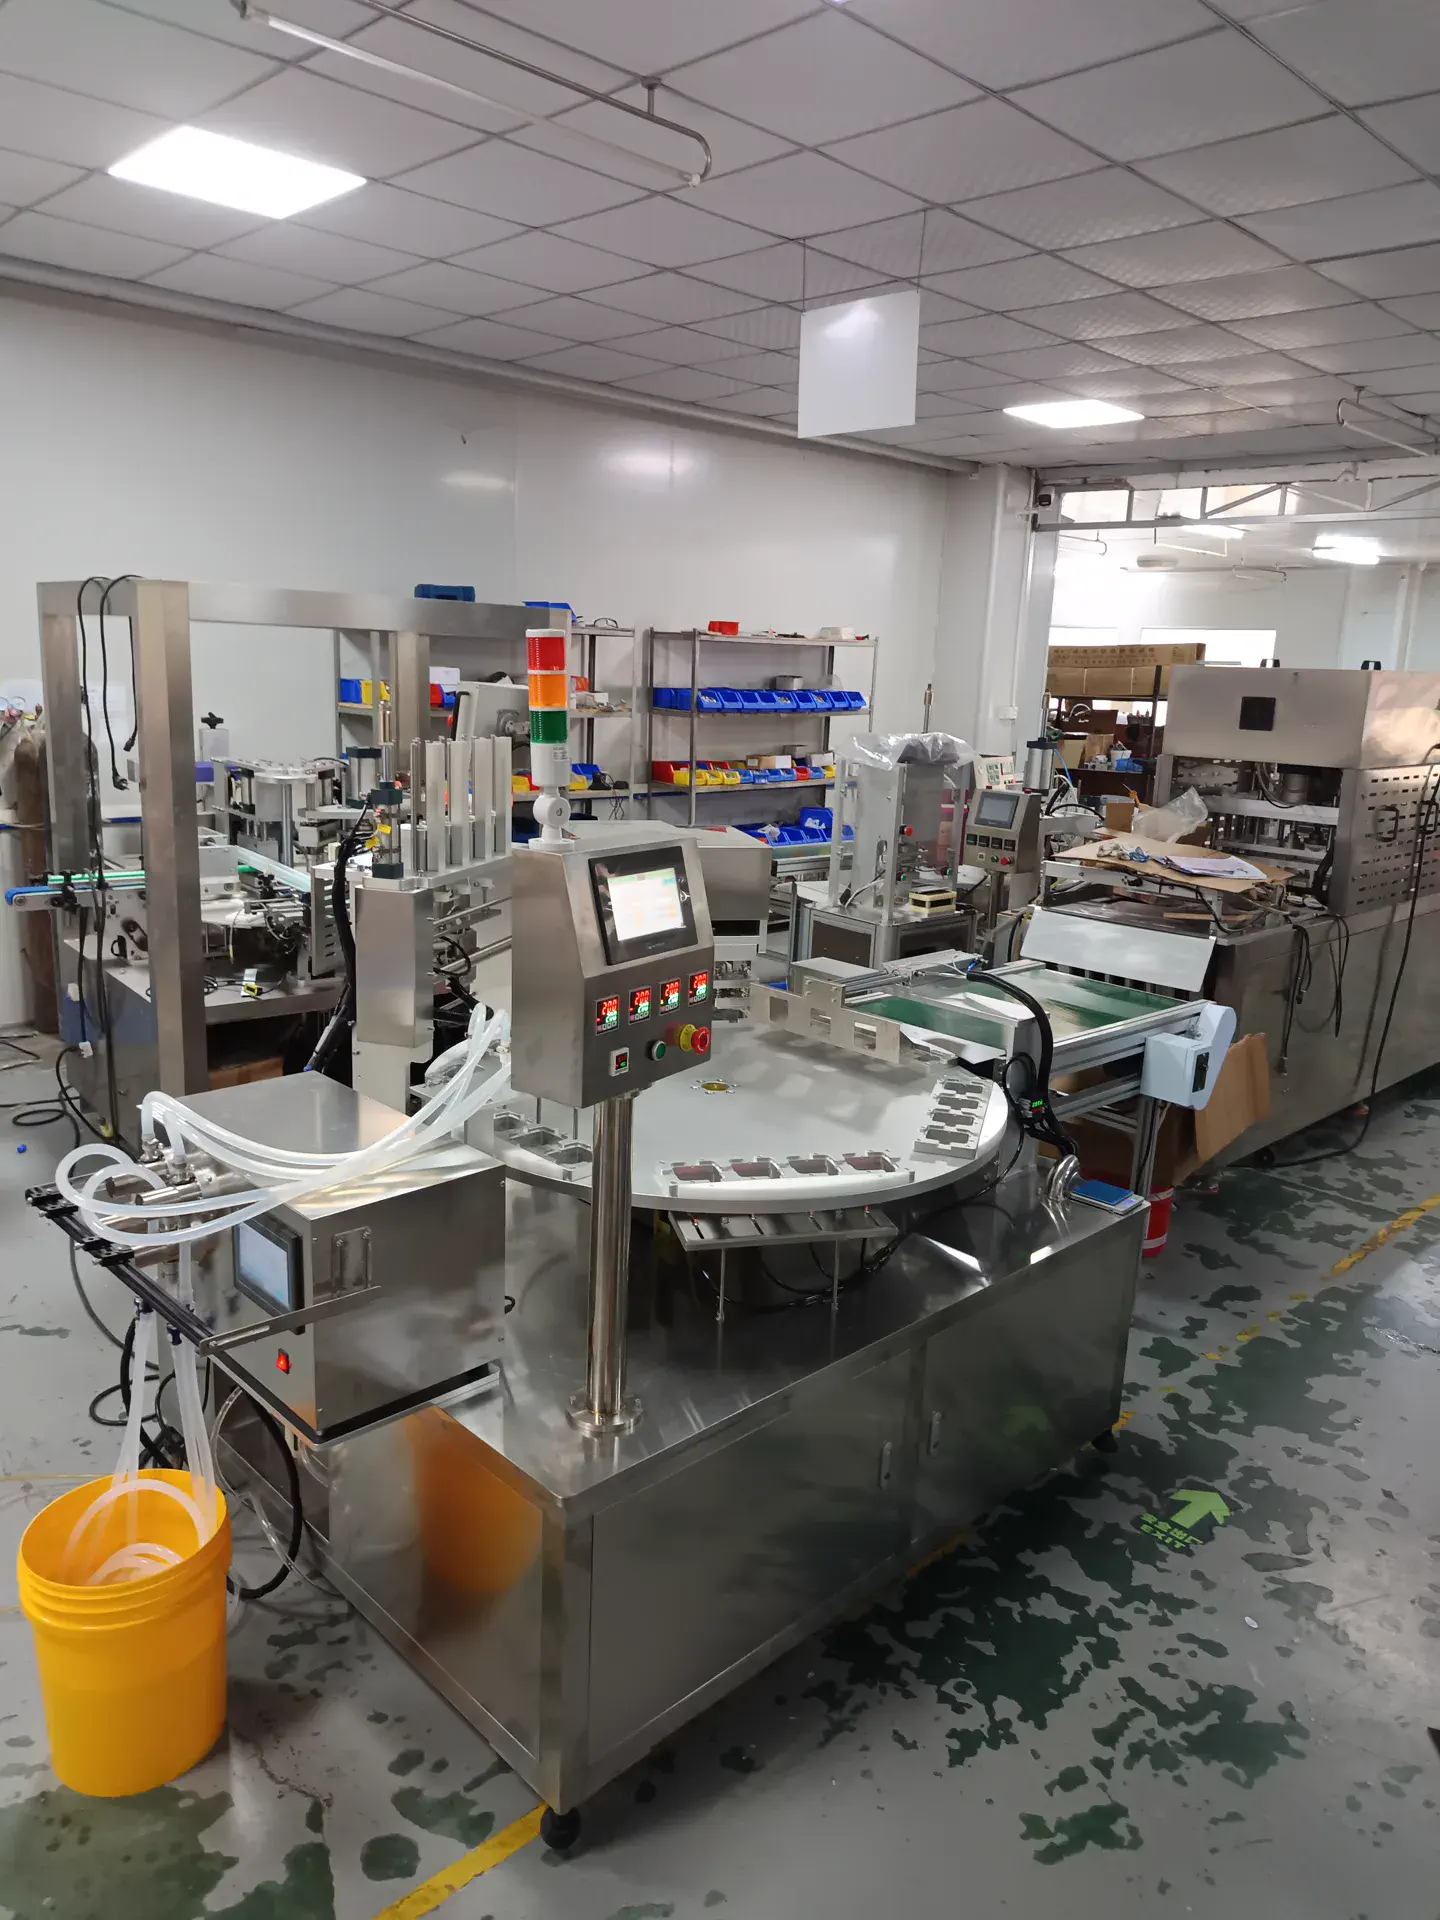
Video, çevrim başına iki kutu olarak yapılandırılmış referans bir kutu dolum ve kapatma makinesinin döner tabla istasyonlarını, önceden kesilmiş kapatma filminin alınmasını ve yerleştirilmesini, ısıyla yapıştırmayı ve ürün çıkışını gösterir. Kutu biçimi, ürün, dolum miktarı, film malzemesi ve nihai çevrim hızı; temsili numunelerle yapılacak denemeler ve üzerinde anlaşılmış kontrol listesiyle doğrulanmalıdır.
- Boş kutuların beslenmesinden ürün dozajına, önceden kesilmiş kapatma filminin alınmasına, ısıyla kapatmaya ve ürün çıkışına kadar makine kombinasyonu gerçek numunelere, hedef üretime ve sonraki istasyonların bağlantılarına göre belirlenmelidir.
Route comparison
- Ön şekillendirilmiş kutulara dozajlı dolum ve önceden kesilmiş kapatma filmiyle mühürleme gereken projeler.
- Referans ana makine iki kanalda dozaj yapabilir, önceden kesilmiş filmi alabilir, iki gözü aynı anda ısıyla kapatabilir ve kutuları mekanik olarak çıkarabilir.
- Elle kutu yükleme yöntemini, kutu tipini, ürünü, filmi ve deneme çevrimini ayrı ayrı doğrulayın.
- Proje kapsamında olmadığı hâlde bitmiş üründe maske parçalarının otomatik katlanıp sayılması ve kutuya yerleştirilmesi gerekiyorsa.
- Ana makine olarak kutulu cilt maskeleri için döner dolum ve kapatma makinesi seçin; sonraki ekipmanları bağlantılara göre ayrıca değerlendirin.
- Ürün yapısının dolum veya kapatma öncesinde katlanmış maske parçalarının kutuya konmasını gerektirdiği projeler.
- Maske işleme, kutu içi konumlandırma ve kapatma aşamalarını ayrı ayrı doğrulamak eksik proses riskini azaltır.
- Maske parçalarını katlama, sayma ve kutuya yerleştirme, önceden kesilmiş filmi alma işlevi değildir.
- Kutunun içine maske parçası koymadan yalnızca sıvı dolumu ve ağızdan ısıyla kapatma gerekiyorsa.
- Önce parça ölçülerini, katlama biçimini ve kutu içi yerleşimi sağlayın; ardından bağımsız mekanizma veya üst akış ekipmanını doğrulayın.
- Kapatma sonrasında sürekli toplama, etiketleme veya taşıma kartonuna yerleştirme gereken projeler.
- İhtiyaca göre dış kapak bastırma, kutu etiketleme, taşıma ve toplama ya da ikincil kartonlama birleştirilebilir; her makinenin arayüzü ve tedarik kapsamı yazılmalıdır.
- Bunlar bağımsız sonraki proses ekipmanlarıdır. Kapak bastırma, etiketleme ve taşımanın uygunluğunu kutu numunesi, çevrim ve saha alanıyla doğrulayın.
- Nihai dış ambalaj, hedef hız veya ürün çıkış yönü henüz belirlenmediyse.
- Önce dış kapağı, etiketlenecek yüzeyleri, bitmiş ürün ambalaj seviyesini ve arayüzleri belirleyin; sonra kapak, etiketleme, konveyör veya kartonlama eklenip eklenmeyeceğine karar verin.
İlgili Ekipman / Sarf Malzemeleri
Yüz maskesi kutuları için döner dolum ve ısıyla kapatma makinesiKutulu yüz maskesi ürünlerinde kutunun konumlandırılması, ürün dozajı ve kapak filminin birlikte çalışması gerekir. Döner makine bu adımları istasyonlara dağıtabilir; 2 çıkışlı ve 4 çıkışlı düzenler farklı takımlar ku...
Aday kontrol makinesi, görüntü için sabit konumlandırılabilen kapatılmış kutularda tanımlı görünür kusurları algılamak için uygundur. Kamera açısı, kutu duruşu, kusur numuneleri ve çevrim sahada test edilmelidir. Kapa...
Gıda ambalajı konveyör ve biriktirme hattı, kapatma sonrası istasyonlar arasında taşıma modülü olabilir. Gerçek bitmiş ürünlerle devrilme, çizilme, sıkışma ve başlatma-durdurma birikmesini test edin; kutu tabanının ka...
Yatay veya dikey kartonlama makineleri, kapatma ana makinesindeki ön şekillendirilmiş ürün kutusunu değil, dış katlanır kartonu işler. Tekli ürün ölçüsü ve yönü, karton açınımı ve talimat ya da aksesuar gereksinimleri...
Ana proses
Konumlandırmayı, dozaj yöntemini ve operatör çevrimini onaylı kutu numuneleri ve gerçek malzemelerle doğrulayın.
Maske tabakaları ile kapatma filmi farklı malzemelerdir. Filmin alınıp yerleştirilmesi, maske tabakalarının kutuya yüklenmesi anlamına gelmez.
İki gözün aynı anda kapatılması referans istasyonun çalışma biçimidir; sabit bir üretim garantisi değildir. Kaynak belgede döner tablanın altıncı konumu yedek konum olarak gösterilir.
Aday kontrol ünitesi, görüntüsü kararlı biçimde alınabilen kapatılmış kutulu ürünler ve tanımlanmış görsel kusurlar içindir. Kamera açısı, kutunun duruşu, kusur numuneleri ve hat hızı gerçek denemelerde doğrulanmalıdır; görüntü kontrolü kapatma dayanımı veya sızıntı testlerinin yerini tutmaz.
Gıda ambalajına yönelik konveyör ve tampon hattı, kapatma sonrası istasyonlar arasında aktarım modülü olarak kullanılabilir. Gerçek bitmiş ürünlerle devrilme, çizilme, sıkışma ve başlatma/durdurma sırasında birikmeyi; kutu tabanının dengesi, boyutlar, yön, hedef hız ve fabrika yerleşimine göre test edin.
Yatay/dikey kartonlama makinesi serisi, kapatma makinesinde kullanılan hazır ürün kutusunu değil, dış katlanır karton kutuyu işler. Her kutunun ölçüsünü, ürün yönünü, karton açınımını ve prospektüs ya da aksesuar ihtiyacını dikkate alarak tüm paketi deneyin.
Kabulü, tarafların mutabık kaldığı numune ve ölçütlere göre yapın; tek bir gösterim veya istasyon sayısı kabulün yerine geçmez.
Numune bilgileri
Önce ön şekillendirilmiş kutunun malzemesini, ölçülerini, ağız şeklini ve düzlüğünü doğrulayın. Numunenin dengeli konumlanıp kapatma için yeterli bir alan sağlayıp sağlamadığını değerlendirin.
Kutu ölçüleri, ağız yapısı ve düzlüğü ile dış kapak gereksinimleri.Ürünün durumu, viskozitesi ve kutu başına miktarı dozajı ve dolum hareketini etkiler; gerçek ürünle doğrulanmalıdır. Bu adım, cilt maskesi parçalarının katlanması veya kutuya yerleştirilmesinin makineye dâhil olduğu anlamına gelmez.
Gerçek ürün, kutu başına miktar, viskozite, sıcaklık ve temizlik gereksinimleri.Kapatma katmanının, malzeme yapısının ve film ölçüsünün kutu ağzına uygunluğunu kontrol edin. Önceden kesilmiş film ve rulo film farklı besleme çözümleridir; mevcut konfigürasyonun rulo filme uygun olduğunu varsaymayın.
Kapatma katmanı, malzeme yapısı, film ölçüsü ve önceden kesilmiş ya da rulo film biçimi.Gerçek kutu, ürün ve filmle sürekli kapatma denemesi planlayıp görünüm ve sızdırmazlık ölçütlerini kararlaştırın. Maske parçalarını kutuya yerleştirme, dış kapak, kontrol, taşıma veya kartonlama ihtiyacını ve tedarik arayüzlerini ayrı ayrı doğrulayın.
Nihai kutu numunesi, gerçek ürün ve kapatma filmi; varsa cilt maskesi parçaları, dış kapak ve sonraki ekipman gereksinimleri.Hedef üretim deneme hedefini belirler; gerçek çevrim elle kutu yerleştirme, dolum, film alma, kapatma ve ürün toplama yöntemine de bağlıdır. Sürekli deneme gerekir; kapasiteyi yalnızca döner tabladaki istasyon sayısına göre taahhüt etmeyin.
Hedef üretim, mevcut makineler, ürün çıkış yönü ve kullanılabilir alan.Yaygın seçim hataları
Teknik ayrıntıları görüntüle
Önce kapatma filmini yüz maskesi tabaka malzemesinden ayırın
Bu proses, ön şekillendirilmiş kutuya ürün doldurup kutu ağzını kapatır. Referans makine konfigürasyonu, önceden kesilmiş kapatma filmini otomatik alıp yerleştirir ve ardından ısıyla kapatır. Bitmiş ürüne bir veya daha fazla cilt maskesi parçası da konacaksa parçaları katlama, sayma ve kutuya yerleştirme ayrı işlemlerdir. Kapatma filminin otomatik yerleştirilmesi, maske parçalarının da otomatik yerleştirildiği anlamına gelmez.
Ana makineyi referans proje akışına göre yapılandırın
Referans projede operatör her çevrimde iki boş kutuyu elle yerleştirir; makine iki servo kanalıyla dozaj yapar, önceden kesilmiş filmi otomatik alır, iki gözü aynı anda ısıyla kapatır ve kutuları mekanik olarak çıkarır. Ekipman dokümanında döner tablada altı konum belirtilmiştir: beşinci konum ürün çıkışı, altıncı konum yedektir. Bu, referans projenin konfigürasyon bilgisidir; tüm döner makinelerin sabit yapısı değildir.
Ek proses adımlarını ayrı ayrı teyit edin
Referans ana makinenin önceden kesilmiş kapatma filmini alıp kutu ağzını ısıyla kapattığı doğrulanmıştır. Projede film üzerine etiketleme, rulo film, cilt maskesi parçalarını otomatik katlama veya kutuya yerleştirme, vakum ya da modifiye atmosfer gerekiyorsa her birini ayrı proses gereksinimi olarak belirtin; numune, malzeme ve test koşullarıyla ekipman sınırını doğrulayın. Makinenin filmi alma hareketinden bu işlemlerin dâhil olduğu sonucu çıkarılmamalıdır.
Kutu ağzını, ürünü ve ambalaj malzemelerini birlikte test edin
Denemeden önce nihai kutuyu, kapatma filmini ve gerçek ürünü hazırlayın. Kutu ağzı ölçüsü ve düzlüğünü, kapatma katmanı yapısını, kutu başına miktarı, viskoziteyi, sıcaklığı, köpüğü ve temizlik koşullarını kaydedin. Dış kapak varsa kapatılmış numunede gerçek geçme denemesi yapın. Rulo film ile önceden kesilmiş film farklı besleme yöntemleri kullanır; aynı konfigürasyonu paylaşacaklarını varsaymayın.
Kapatma sonrasında kapak baskısını, etiketlemeyi ve taşımayı değerlendirin
Dış kapağı bastırarak takma, kutunun tek veya iki yüzüne etiket yapıştırma, taşıma ve toplama ya da ikincil kartonlama birbirinden farklı sonraki proseslerdir. Bunları kapak yapısına, etiketlenecek yüzeye, ambalaj seviyesine ve mevcut makinelere göre seçin; sıralamayı onaylı yerleşim çizimi ve arayüz tablosuyla doğrulayın. Bu ekipmanlar varsayılan olarak kapatma ana makinesinin yaptığı işler değildir ve bunların varlığı tam otomatik hat kurulduğu anlamına gelmez.
Sürekli deneme çalışmasının sonuçlarına göre kabul koşullarını belirleyin
Nihai onaydan önce üzerinde anlaşılan kutu, ürün ve filmle sürekli makine denemesi yapın; malzeme takviyesi, duruş, operatör müdahalesi, kapatma durumu ve kabul sonucunu kaydedin. Hedef üretimi ve kabul ölçütlerini tarafların onayladığı belgeye yazın; istasyon sayısı veya kısa süreli yüksüz gösteri, sürekli denemenin yerini tutmaz.
Kapatma görünümü ve deneme kabul ölçütleri nasıl belirlenir?
Nihai kutu numunesi, gerçek ürün ve kapatma filmiyle sürekli deneme yapın. Taraflar önce kapatma çizgisinin sürekliliği, kenar kırışıklığı veya kayması, kapatma alanının kirlenmesi ve dış kapak geçme denemesi gibi görünüm ölçütlerini kararlaştırmalıdır. Numune sayısını, deneme süresini ve uygulanabilir sızdırmazlık test yöntemini de belirleyin. Tek bir kapatılmış numune veya makine istasyon sayısı, sürekli çalışma kabulünün yerini tutmaz.
Kapatma makinesinden sonraki aşamalara: hattı bitmiş ambalaja göre seçin
Temel çözümde kutu cilt maskesi döner dolum ve kapatma makinesi kutuyu yerleştirir, ürünü dozajlayıp doldurur, önceden kesilmiş filmi alır, ısıyla kapatır ve mekanik olarak çıkarır. Kapatma alanındaki tanımlı görünür kusurları taramak için görsel kontrol ve ayıklama makinesi değerlendirilebilir; kusur numuneleri gerekir ve bu sistem kaçak ya da kapatma dayanımını doğrulamaz. Ürünü kontrol veya toplama istasyonlarına taşımak için gıda ambalajı konveyör ve biriktirme hattı değerlendirilebilir. Perakende ambalajında dış katlanır karton gerekiyorsa tekli ürün yönüne ve karton numunelerine göre yatay ya da dikey kartonlama makinesini değerlendirin. Her sonraki modül isteğe bağlıdır; ölçü, çevrim, arayüz ve tedarik kapsamı numune denemeleriyle doğrulanmalıdır.
Çevrim başına iki mi dört kutu mu? Kapasiteyi tahmin etmeden önce uygulama uygunluğunu kontrol edin
Mevcut fabrika görüntüleri, farklı video ve konfigürasyon gruplarından iki ve dört kutu konumlu kalıp referanslarını gösteriyor. Bunlar, aynı makinenin yalnızca kalıp değiştirerek iki konfigürasyon arasında geçebileceğinin kanıtı değildir. Karşılaştırmada kutu ağzı ölçüsü ve konumlandırma, ürün dozaj süresi, önceden kesilmiş film besleme ve alma, ısıyla kapatma ve soğutma, elle veya otomatik kutu yükleme, ürün çıkışı ve sonraki hat bağlantılarını birlikte inceleyin. Dört konum, üretimin mutlaka iki katına çıkacağı anlamına gelmez. Önce nihai kutu, gerçek ürün, film, hedef çevrim ve yükleme yöntemini sağlayın; ardından kalıbı, istasyon yerleşimini, sürekli deneme sonuçlarını ve tedarik kapsamını ayrı ayrı doğrulayın.
Sık sorulan sorular
Kutulu cilt maskeleri için döner makine, maske parçalarını otomatik olarak kutuya yerleştirebilir mi?
Mevcut referans, dolum, önceden kesilmiş filmi alma, ısıyla kapatma ve ürün çıkışını doğrular. Cilt maskesi parçalarının otomatik katlanması veya yerleştirilmesi doğrulanmamıştır. Gerekirse proses ve ekipman ayrıca değerlendirilmelidir.
Neden nihai kutu ve kapatma filmi numuneleri gerekiyor?
Kutu ağzı konumunu, kenarı, kapatma katmanını ve filmin alınmasını ve yerleştirilmesini kontrol etmek; ayrıca denemeyle sıcaklık, basınç, süre ve dış kapak boşluğunu doğrulamak gerekir.
Dakikada sabit bir üretim miktarı taahhüt edilebilir mi?
Üretim miktarı yalnızca döner tabla istasyon sayısına göre taahhüt edilmemelidir. Temsilî kutu, gerçek ürün ve filmle sürekli deneme yapın ve kabul ölçütlerini kararlaştırın.
Konveyör ve kartonlama makinesi dâhil mi?
Varsayılan olarak dâhil değildir. Ürün çıkış yönü, ambalaj seviyesi, kutu ölçüsü, hedef çevrim ve mevcut makinelere göre ayrıca değerlendirin.
Kapatma görünümü ve sızdırmazlık nasıl kabul edilir?
Nihai kutu, ürün ve filmle sürekli deneme yapın. Önceden görünür kusur tanımını, numune sayısını ve uygulanabilir sızdırmazlık test yöntemini kararlaştırıp sonucu kabul kaydına yazın. Uygun yöntem ürüne ve müşteri gereksinimlerine bağlıdır.
Dört gözlü kalıp, iki gözlü kalıba göre kesin olarak iki kat üretim sağlar mı?
Şart değil. Konum sayısı kutu ve kalıpların düzenini açıklar. Gerçek üretim; yükleme, dozaj, film alma, kapatma ve soğutma, ürün çıkışı ve operatör müdahalesine de bağlıdır. İki ve dört gözlü videolar farklı referans gruplarındandır; aynı makinenin değişebildiğini göstermez ve kapasite garantisi değildir. Nihai numunelerle sürekli deneme yapın; çevrim ve kabul koşullarını onaylı teknik şartnameye yazın.