Çözüm konusu
Döner tablalı çok istasyonlu kap-kase hattı: dolum ve mühürleme, vakumlu tepsi ve ön kesimli film alma
Küçük kaplarda döner dolum-kapatma, kutulu yüz maskelerinde önceden kesilmiş filmle ısı mühürleme ve vakumlu tepsi kapatmayı karşılaştırın. Satın almadan önce kap, ürün, film, istasyon, kodlama, ağırlık kontrolü ve numune denemelerini inceleyin.
Proje yapılandırması ve ekipman seçimi
Tablo, süreç ve ekipman seçeneklerini karşılaştırır; tüm ekipmanların standart pakete dahil olduğu veya sırayla birbirine bağlanması gerektiği anlamına gelmez. Nihai yapılandırmayı numunelere, süreç gereksinimlerine ve sahadaki bağlantı arayüzlerine göre doğrulayın.
| İşlem adımı | Ekipman veya destekleyici bilgiler | Yapılandırmada önemli noktalar |
|---|---|---|
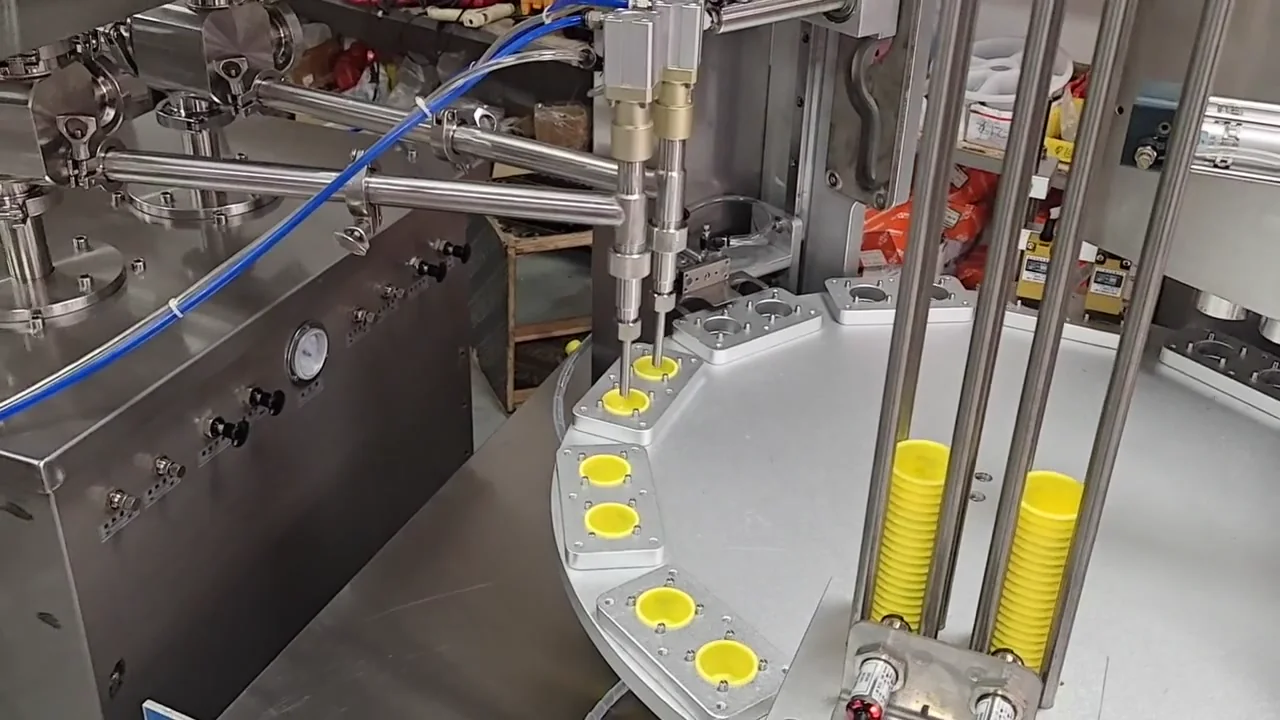
| Küçük Bardaklar İçin Döner Dolum ve Yapıştırma Makinesi | Küçük Bardaklar İçin Döner Dolum ve Yapıştırma Makinesi | Döner tabla istasyonları küçük kapların konumlandırılmasını, dolumunu ve kapak filminin ısıyla yapıştırılmasını birleştirir. Gerçek makine videosu çevrim başına iki kap işleyen bir yapılandırmayı gösterir. Kap şekli, ürün, kapak malzemesi ve hedef üretim numunelerle doğrulanır. |
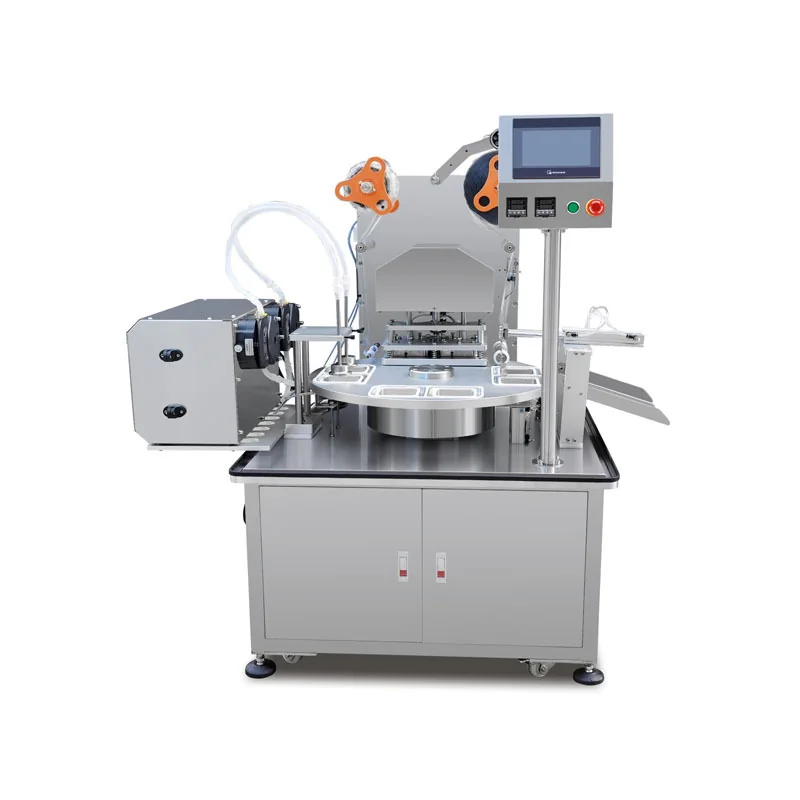
| Vakumlu tepsi dalı | Döner Tablalı Vakumlu Tepsi Kapatma Makinesi | Tepsi projesi net vakum paketleme gerektirdiğinde ayrı olarak kullanılır; paketleme yapısı ve vakum hedefi normal ısıyla mühürleme koşullarıyla değiştirilemez. |
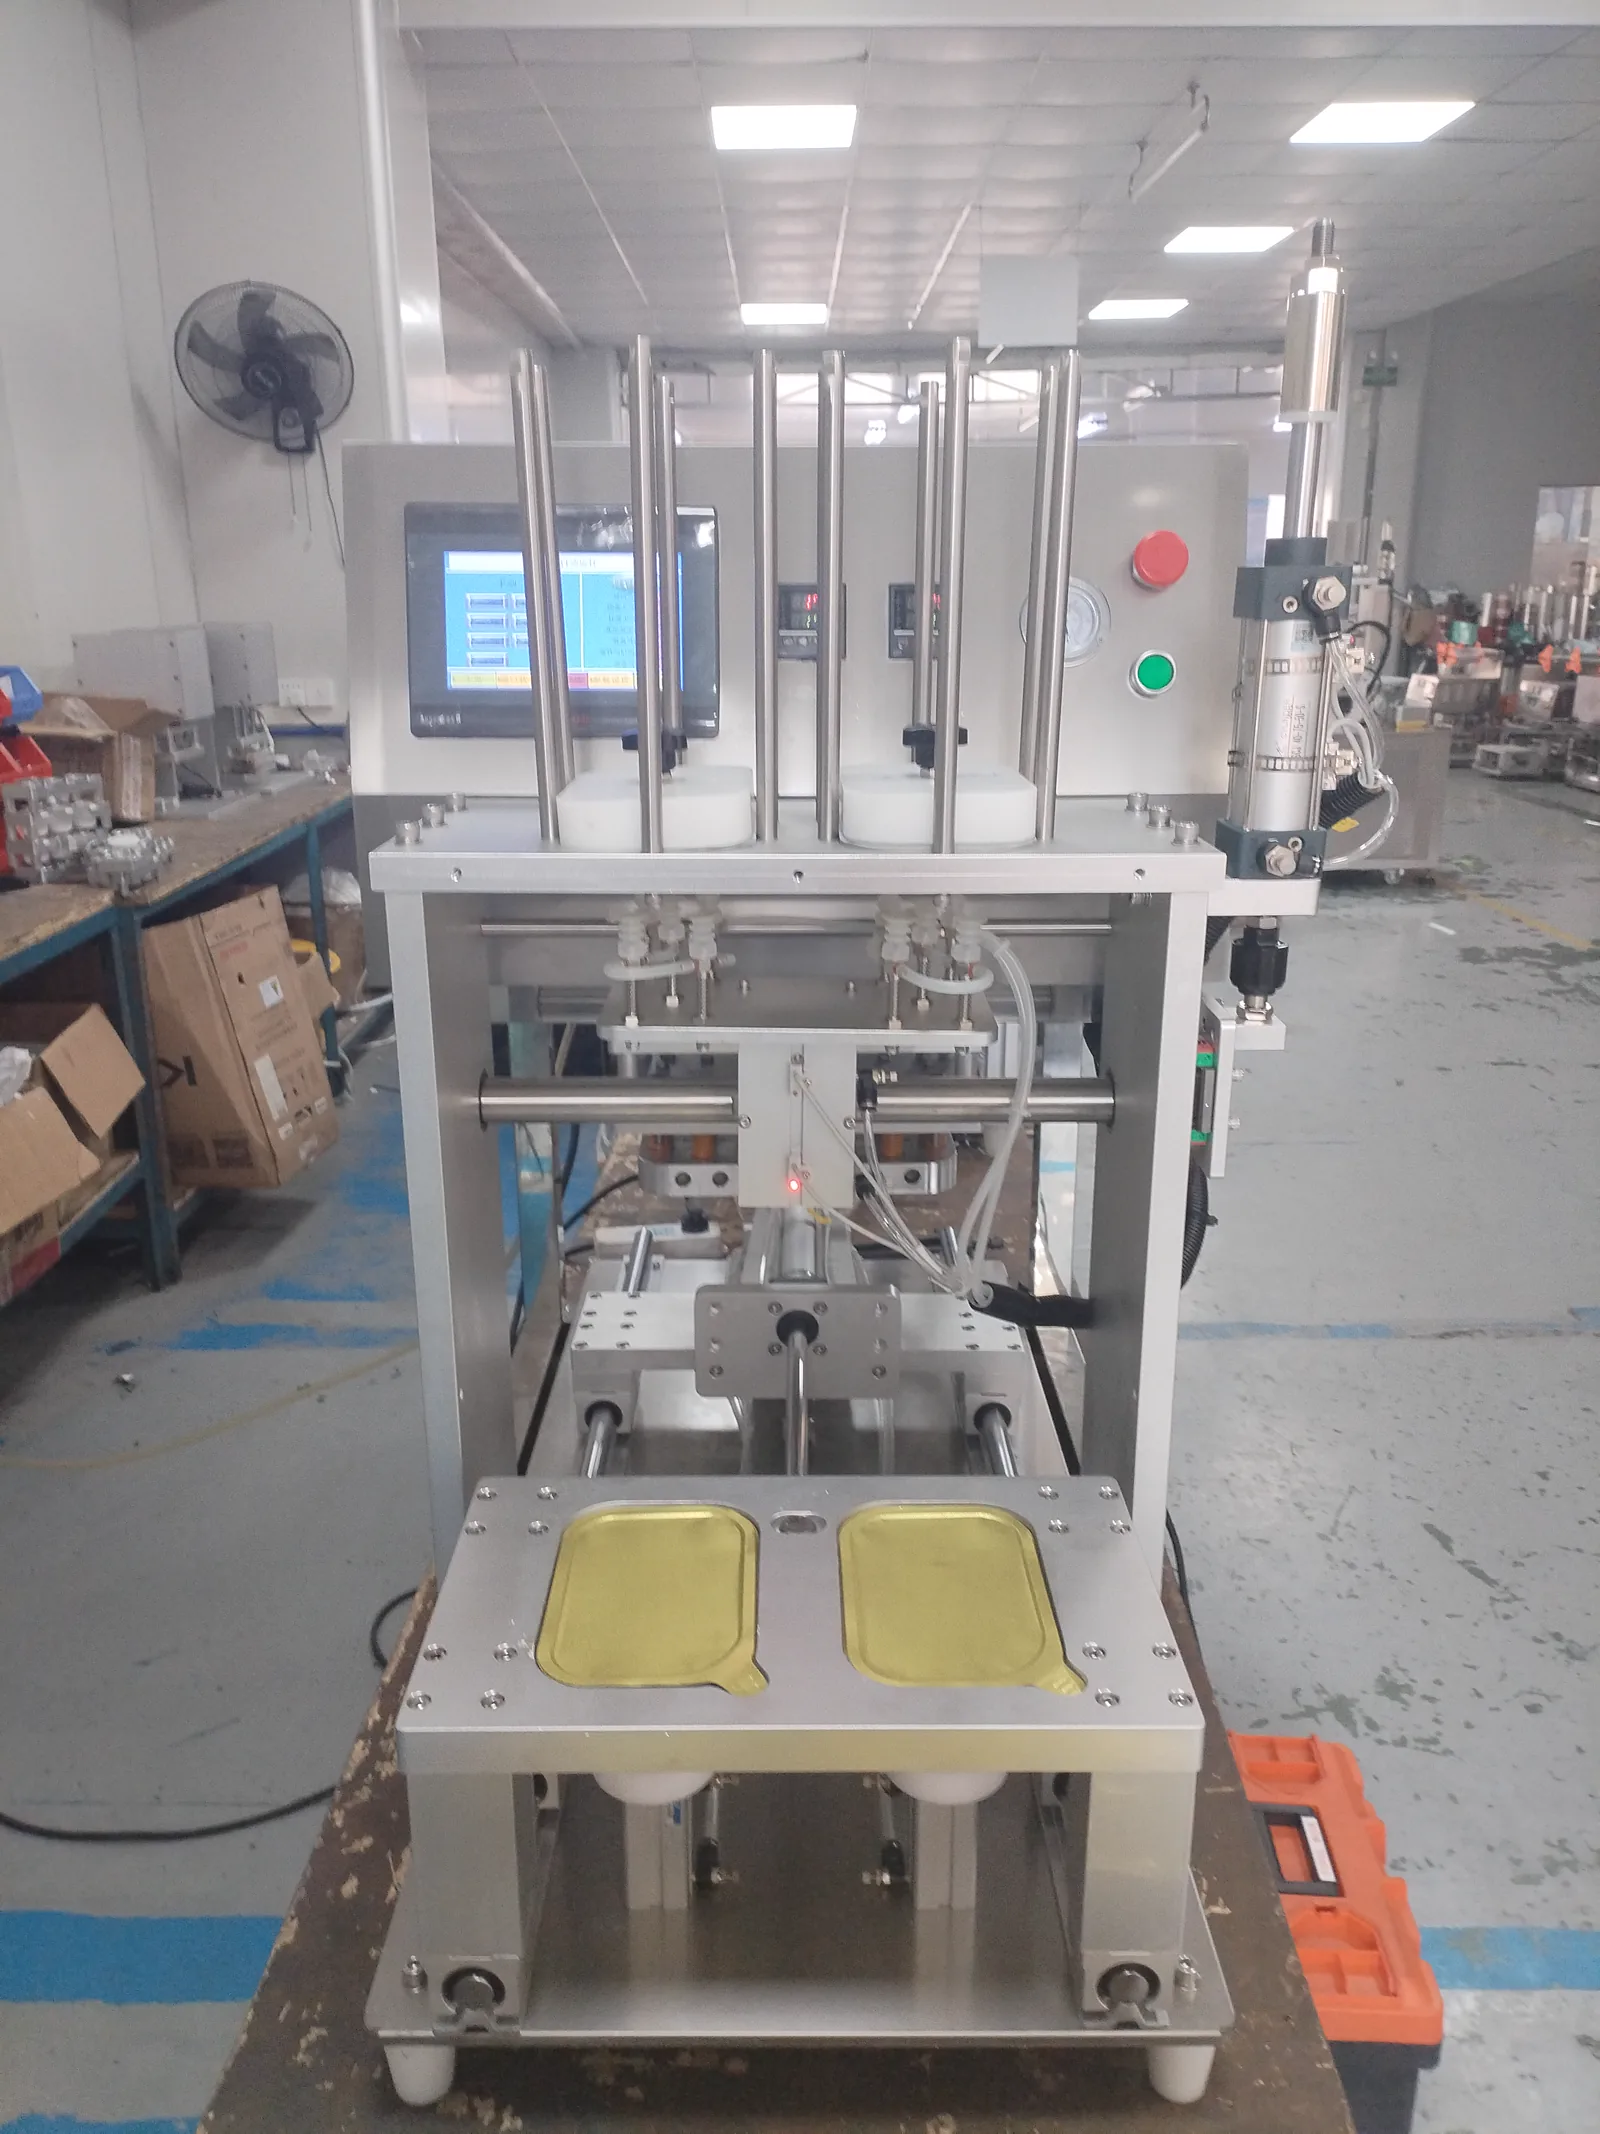
| Önceden kesilmiş film besleme ve sızdırmazlık | Ön Kesilmiş Film Alıp Yerleştirmeli Otomatik Tepsi Isıl Kapatma Makinesi | Önceden kesilmiş kapak filmi yolu için film ayırma, alma-bırakma ve sızdırmazlık yapar; film istifleme durumu ve tepsi referansı bağlantılı test edilmelidir. |
| Parti no ve ağırlık kontrolü | Tarih ve Parti Numarası Püskürtmeli Kodlama Makinesi Çevrimiçi ağırlık kontrol makinesi | Paketleme tamamlandıktan sonra değişken bilgi ve ağırlık kontrolü eklenir; tetikleme konumu, değerlendirme değeri ve anormallik müdahalesi kabul maddelerine yazılır. |
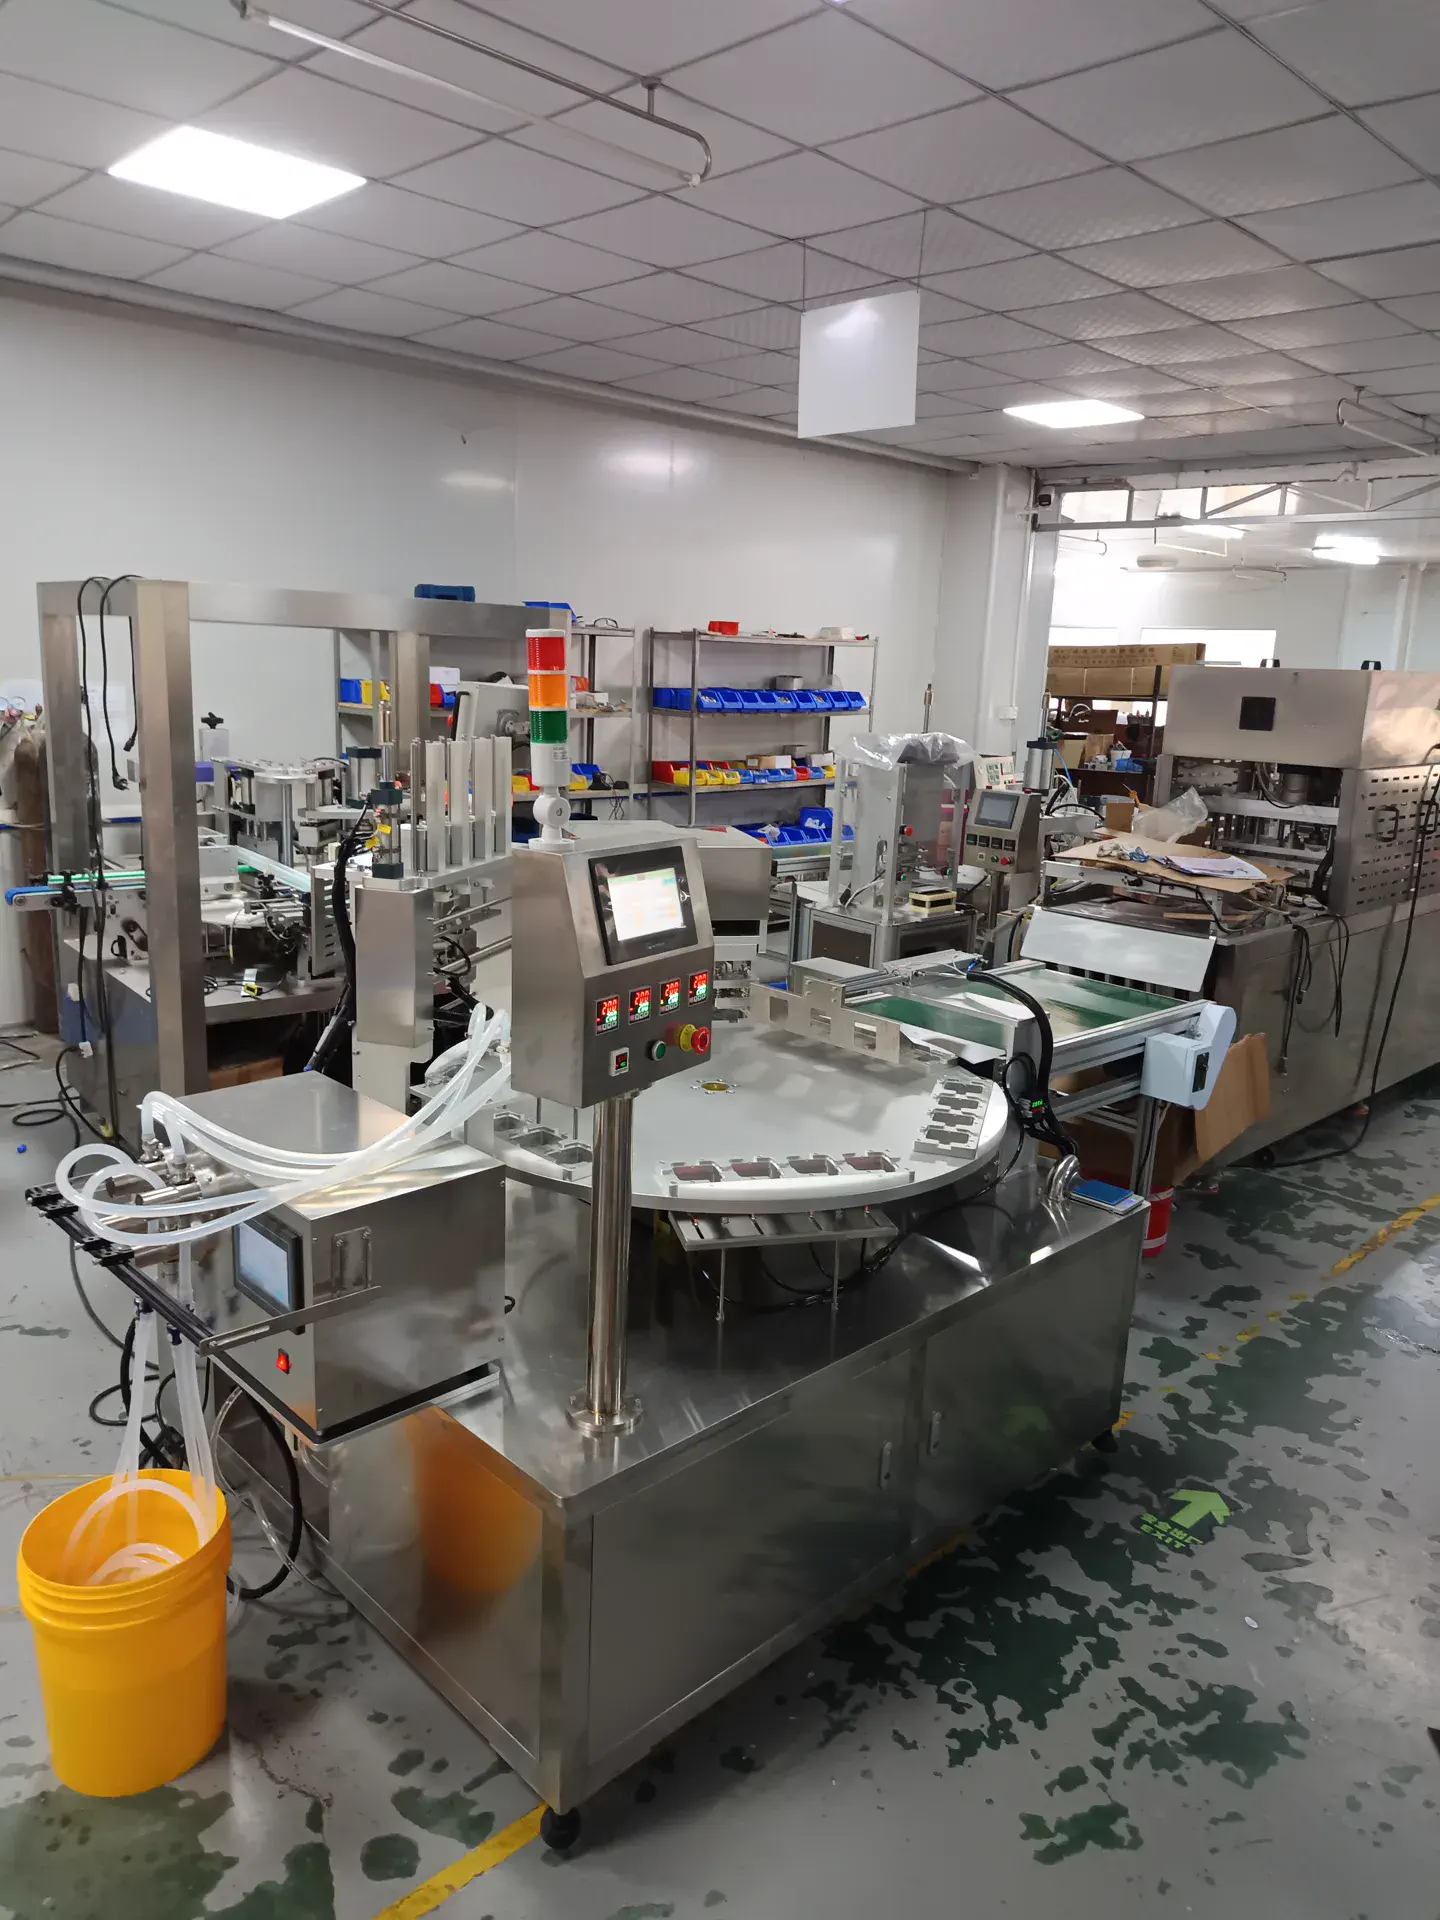
| Yüz maskesi kutuları için döner dolum ve ısıyla kapatma makinesi | Yüz maskesi kutuları için döner dolum ve ısıyla kapatma makinesi | Kutulu yüz maskesi ürünlerinde kutunun konumlandırılması, ürün dozajı ve kapak filminin birlikte çalışması gerekir. Döner makine bu adımları istasyonlara dağıtabilir; 2 çıkışlı ve 4 çıkışlı düzenler farklı takımlar kullanır. Uygun istasyon sayısını, dolum miktarını ve kapatma yöntemini belirlemek için gerçek kutu, ürün ve film numunelerini test edin. Komple ana makineler aynı ambalaj görevi için alternatiflerdir; iki dolum-kapatma makinesinin varsayılan seri bağlantısı değildir. |
- Döner tabla yapısının değeri, kap yerleştirme, dolum, film yerleştirme, mühürleme ve çıkışı sabit istasyonlara dağıtmaktır; ancak kap-kase şekli, içerik ve mühürleme hedefi farklıysa ana makine çözümü değiştirilemez.
Sizin için hazırlanan çözüm özeti
- Sonuç olarak, döner tabla çözümü kupa/kutu konumlandırma, dolum, film yerleştirme, sızdırmazlık ve çıkışı sabit istasyonlarda birleştirmek için uygundur, ancak kupa/kutu dolum-sızdırmazlık, vakumlu tepsi ve önceden kesilmiş film alma ayrı dallar olarak seçilmelidir.
- Küçük kaplarda döner dolum-kapatma, kutulu yüz maskelerinde önceden kesilmiş filmle ısı mühürleme ve vakumlu tepsi kapatmayı karşılaştırın. Satın almadan önce kap, ürün, film, istasyon, kodlama, ağırlık kontrolü ve numune denemelerini inceleyin.
- Kupa/kutu, içerik, film, istasyon hareketleri, hedef çevrim süresi ve çıkış yönü sağlandıktan sonra kalıp, döner tabla çevrim süresi ve inkjet kodlama/kontrol tartımı arayüzleri belirlenebilir.
Route comparison
- Kap biçimi, dolum hacmi ve ürünü belirlenmiş küçük kap projelerinde; kap yükleme, dozajlama, kapak filmi yerleştirme, ısıyla mühürleme ve çıkışı döner istasyonlarda birleştirir. Kutulu yüz maskeleri için aşağıdaki ayrı kutu makinesi seçeneğini karşılaştırın.
- Döner tabla istasyonları küçük kapların konumlandırılmasını, dolumunu ve kapak filminin ısıyla yapıştırılmasını birleştirir. Gerçek makine videosu çevrim başına iki kap işleyen bir yapılandırmayı gösterir. Kap şekli, ürün, kapak malzemesi ve hedef üretim numunelerle doğrulanır.
- İstasyon sayısı, kalıp ve çevrim süresi kap-kase ve ürünle ölçülmelidir; ölçü aralığı çok genişse kalıp değiştirme ve temizlik daha karmaşık olur.
- Kap, dolum miktarı veya ürün sık sık değişiyorsa ve yalnızca bağımsız mühürleme gerekiyorsa, tam döner tablalı dolum mühürleme makinesini önceden sabitlemek uygun değildir.
- Küçük Bardaklar İçin Döner Dolum ve Yapıştırma Makinesi
- Tepsi paketleme için vakumlu paketleme hedefinin açıkça belirtildiği ve paketleme yapısının bağımsız olarak doğrulanması gereken projeler için uygundur.
- Döner tablalı vakumlu tepsi mühürleme makinesi, vakum prosesi için tepsi konumlandırma ve mühürlemeyi organize eder; normal ısı mühürleme koşullarıyla değiştirilmez.
- Tepsi sertliği, film ve vakum hedefi birlikte doğrulanmalıdır; normal kap-kase dolum mühürleme sonuçlarından doğrudan tahmin edilemez.
- Proje yalnızca normal kenar mühürleme gerektiriyorsa veya vakum hedefi henüz tanımlanmamışsa vakum hattı eklenmemelidir.
- Döner tablalı vakumlu tepsi mühürleme makinesiyle tepsi ayrı ayrı test edilir; paketleme ve kabul koşulları yazılı olarak belirtilir.
- Film boyutu, istifleme ve tepsi referansının sabit olduğu ve otomatik film ayırma, mühürleme ve parti kontrolü gerektiren projeler için uygundur.
- Otomatik ön kesimli film alma ve tepsi mühürleme makinesi, film ayırma ve konumlandırmayı üstlenir; mühürleme sonrası tarih kodlama ve çevrimiçi ağırlık kontrolü bağlanabilir.
- Film statik elektriği, yönü, kapak kapatma ve ağırlık kontrolü değerlendirmesi ayrı ayrı test edilmelidir; tüm döner tabla projeleri için sabit bir arka bölüm olarak kabul edilmemelidir.
- Film ve tepsi ölçüleri henüz dondurulmamışsa veya izlenebilirlik ve ağırlık kuralları yoksa, tam arka bölüm bir kerede eklenmemelidir.
- Film alma ve mühürleme, tarih ve parti no kodlama, çevrimiçi ağırlık kontrolü sırasına göre bağımsız hat veya arayüz tasarlanır.
- Ön şekillendirilmiş kutulara dozajlı dolum ve önceden kesilmiş kapatma filmiyle mühürleme gereken projeler.
- Referans ana makine iki kanalda dozaj yapabilir, önceden kesilmiş filmi alabilir, iki gözü aynı anda ısıyla kapatabilir ve kutuları mekanik olarak çıkarabilir.
- Elle kutu yükleme yöntemini, kutu tipini, ürünü, filmi ve deneme çevrimini ayrı ayrı doğrulayın.
- Proje kapsamında olmadığı hâlde bitmiş üründe maske parçalarının otomatik katlanıp sayılması ve kutuya yerleştirilmesi gerekiyorsa.
- Ana makine olarak kutulu cilt maskeleri için döner dolum ve kapatma makinesi seçin; sonraki ekipmanları bağlantılara göre ayrıca değerlendirin.
İlgili Ekipman / Sarf Malzemeleri
Küçük Bardaklar İçin Döner Dolum ve Yapıştırma MakinesiDöner tabla istasyonları küçük kapların konumlandırılmasını, dolumunu ve kapak filminin ısıyla yapıştırılmasını birleştirir. Gerçek makine videosu çevrim başına iki kap işleyen bir yapılandırmayı gösterir. Kap şekli,...
 Döner Tablalı Vakumlu Tepsi Kapatma Makinesi
Vakum hedefi net olduğunda döner tablalı vakumlu tepsi kapatma makinesi kullanılır. Önceden kesilmiş film yolu otomatik alma-bırakma ekipmanı ile işlenir.
 Yüz maskesi kutuları için döner dolum ve ısıyla kapatma makinesi
Konumlandırmayı, dozaj yöntemini ve operatör çevrimini onaylı kutu numuneleri ve gerçek malzemelerle doğrulayın.
 Ön Kesilmiş Film Alıp Yerleştirmeli Otomatik Tepsi Isıl Kapatma Makinesi
Vakum hedefi net olduğunda döner tablalı vakumlu tepsi kapatma makinesi kullanılır. Önceden kesilmiş film yolu otomatik alma-bırakma ekipmanı ile işlenir.
Ana proses
Önce kupa/kutu, içerik ve film ile dolum, sızdırmazlık alanı temizliği ve alma-bırakma koşullarını doğrulayın, ardından döner tabla istasyonlarını düzenleyin.
Döner tabla istasyonları küçük kapların konumlandırılmasını, dolumunu ve kapak filminin ısıyla yapıştırılmasını birleştirir. Gerçek makine videosu çevrim başına iki kap işleyen bir yapılandırmayı gösterir. Kap şekli, ürün, kapak malzemesi ve hedef üretim numunelerle doğrulanır.
Tepsi dış görünümü, derinliği ve film besleme yöntemi kalıp, konumlandırma ve film alma yapısını belirler.
Vakum hedefi net olduğunda döner tablalı vakumlu tepsi kapatma makinesi kullanılır. Önceden kesilmiş film yolu otomatik alma-bırakma ekipmanı ile işlenir.
Paketleme tamamlandıktan sonra parti bilgisi ve ağırlık kontrolü eklenir; tetikleme konumu çıkış yönüne göre belirlenir.
Yaygın kupa/kutu boyutları için kalıp, sızdırmazlık parçaları ve temizlik sarf malzemeleri hazırlanır ve gerekli ön/son aşama arayüzleri için rezervasyon yapılır.
Konumlandırmayı, dozaj yöntemini ve operatör çevrimini onaylı kutu numuneleri ve gerçek malzemelerle doğrulayın.
Numune bilgileri
Kupa/kutu dolum film mi, vakumlu tepsi mi yoksa önceden kesilmiş film tepsi mi olduğunu belirtin ve bitmiş ürün formunu sağlayın; üç ekipman dalını ayırın.
Kupa/kutu tepsi gerçek numunesi, bitmiş ürün fotoğrafı, paketleme hedefi ve mevcut proje aşamasıDış görünüm, derinlik, ağız kenarı ve istifleme döner tabla fikstürlerini etkiler; film formu rulo, önceden kesilmiş veya vakumlu paketleme yapısını belirler.
Kritik boyutlar, ağız kenarı, istifleme durumu, rulo veya önceden kesilmiş film gerçek numunesi ve yönMalzeme akışı, parçacıklar, hedef dolum miktarı ve sızdırmazlık alanı kirlenme riski besleme ve dolum istasyonlarını değiştirir; üretim durumunu temsil eden numuneler kullanılmalıdır.
İçerik gerçek malzemesi, dolum miktarı, malzeme durumu, temizlik gereksinimleri ve sızdırmazlık alanı temizlik standardıKupa besleme, dolum, film yerleştirme, sızdırmazlık, vakum, çıkış, inkjet kodlama ve kontrol tartımını tek tek doğrulayın; hangilerinin ana makineye ait olduğunu ve hangilerinin bağımsız dal olduğunu belirleyin.
Hareket listesi, mevcut ekipman, manuel katılım, parti işareti ve kalite doğrulama gereksinimleriPlanlanan çevrim süresini tam istasyon döngüsüyle doğrulayın; ayrıca saha yönü, elektrik ve hava kaynağı, kalıp değiştirme sıklığı ve teslim gereksinimlerini gönderin, ardından ekipman sınırlarını oluşturun.
Üretim çevrim süresi, saha boyutları, giriş/çıkış yönü, elektrik ve hava kaynağı, kalıp değiştirme planı ve teslim süresiYaygın seçim hataları
Döner tabla sabit istasyon döngüsü için uygundur, ancak vakumlu tepsiler, önceden kesilmiş film otomasyonu veya karmaşık sonraki aşamalar aynı platforma sıkıştırılmamalıdır.
Kap dış görünümü, istifleme, ağız kenarı ve çıkış yönü fikstürleri ve hareketleri değiştirir; gerçek numune olmadan istasyon planı sık sık değişebilir.
Kupa besleme, konumlandırma, film yerleştirme, sızdırmazlık, soğutma ve çıkış birlikte döngüyü oluşturur; herhangi bir istasyon darboğaz olabilir.
Vakumlu tepsiler bağımsız bir paketleme yapısına ve hedefe sahiptir; normal kupa/kutu ısıyla mühürleme aynı süreci gerçekleştiremez.
Boyut, statik elektrik, istifleme ve yön dengesizliği ayırma ve konumlandırmayı etkiler; otomasyondan önce film kesinleştirilmelidir.
Teknik ayrıntıları görüntüle
Döner tabla çözümünde önce hareketlerin sabitlenip sabitlenemeyeceğine bakılır
Döner tabla yapısı, kap yerleştirme, konumlandırma, dolum, film yerleştirme, mühürleme ve çıkışı sabit istasyonlara dağıtmak için uygundur. Kap ve içerik hâlâ değişiyorsa, önce tek tek testler yapılmalıdır.
Kap-kase dolum mühürleme ile vakumlu tepsi ayrı değerlendirilir
Döner vakumlu tepsi makinesi yalnızca vakumlu ambalaj gerektiğinde ve hazne, tahliye ile tepsinin basınç farkına dayanımı test edildiğinde seçilir. Normal sürekli ısıyla kapatma ayrı bir seçenektir; döner tabla veya konveyör kendiliğinden vakum ya da MAP sağlamaz.
Film besleme ayrı bir teknik koşuldur
Ön kesimli kapak filmi için boyut, istifleme, statik elektrik ve yön kontrol edilmelidir. Otomatik ön kesimli film alma ve tepsi mühürleme makinesi, ancak ambalaj malzemesi stabil olduğunda ayırma, konumlandırma ve mühürlemeyi doğrulayabilir.
İstasyon çevrim süresi tam döngüye göre belirlenir
Dolum, döner tabla döngüsünün yalnızca bir bölümüdür; kap yerleştirme, film besleme, mühürleme ve çıkış, çevrim süresini sınırlayabilir. Kalıp sayısı ve bekleme süresi, kap-kase ve ürünle birlikte yapılan testle belirlenmelidir.
Kenar temizliği dolum istasyonundan kontrol edilmelidir
İçeriğin kap-kase ağzına taşması, sonraki film preslemesini etkiler. Dolum noktası, damlama önleme ve kenar mühürleme kontrolü aynı numune turunda kaydedilmelidir.
Parti no ve ağırlık kontrolü paketleme sonrasına eklenir
Tarih ve parti no yazıcısı ile çevrimiçi ağırlık kontrol cihazı, stabil çıkış pozisyonuna göre bağlanmalıdır; baskı alanı, değerlendirme değeri ve anormallik müdahalesi kabul kurallarına göre belirlenir.
Kalıp değiştirme ve temizlik ana ölçülere göre hesaplanır
Farklı kap-kase türleri kalıp, konumlandırma parçaları ve filmi değiştirir; ürün de temizlik yöntemini değiştirir. Yaygın ölçüler, kalıp değiştirme sıklığı ve yedek parçalar teklifte tek tek listelenmelidir.
Teklif talebi için istasyon hareket listesi sağlanmalıdır
Kap-kase, film ve içerik dışında; besleme, dolum, vakum, mühürleme, kodlama, ağırlık kontrolü ve çıkış gereksinimleri de listelenmelidir; böylece döner tabla ile bağımsız hat arasındaki sınır belirlenebilir.
Numune dondurulmamışsa proses sınırları korunmalıdır
Kap-kase, film veya vakum hedefi henüz belirlenmemişse yalnızca ekipman yönü değerlendirilebilir. Nihai kalıp, istasyon kombinasyonu ve sürekli performans resmi numune ile doğrulanmalıdır.
Sık sorulan sorular
Hangi projeler döner tablalı çok istasyonlu yapı için uygundur?
Döner tabla istasyonları küçük kapların konumlandırılmasını, dolumunu ve kapak filminin ısıyla yapıştırılmasını birleştirir. Gerçek makine videosu çevrim başına iki kap işleyen bir yapılandırmayı gösterir. Kap şekli, ürün, kapak malzemesi ve hedef üretim numunelerle doğrulanır.
Vakumlu tepsiler, standart bardak veya kap dolum ve kapatma işlemleriyle aynı makinede işlenebilir mi?
Ortak kullanım doğrudan varsayılamaz. Vakumlu tepsiler ayrı bir paketleme yapısı ve vakum hedefi gerektirir; uygun ana makine kullanılmalı ve tepsi filmi ile doğrulanmalıdır.
Önceden kesilmiş film döner tabla projesine nasıl entegre edilir?
Önce film ayırma, alma-yerleştirme ve kapatma istasyonlarının döner makinenin içinde mi olacağını, yoksa ayrı bir tepsi kapatma makinesi mi gerektiğini belirleyin. İki makine varsayılan olarak seri bağlanmaz. Üretim filmi istifleri ve bardak veya tepsi numuneleriyle ayırma, yön, yerleştirme ve kapatmayı test edip alanı, istasyonları ve çevrimi uyarlayın. Rulo film beslemesinin yapısı ayrı değerlendirilir.
Döner tabla ana makinesine daha sonra inkjet kodlama ve kontrol tartımı eklenebilir mi?
Yerleşim aşamasında çıkış yönü, tetikleme konumu, konveyör uzunluğu ve sinyal arayüzü için rezervasyon yapılabilir; son olarak eklenip eklenmeyeceği izlenebilirlik ve kalite planına göre onaylanmalıdır.
Farklı kupa/kutular sadece kalıp değiştirilerek üretilebilir mi?
Dış görünüm, derinlik, ağız kenarı, alma-bırakma ve içerik farklılıkları karşılaştırılmalıdır. Ana makine kalıp değiştirebilir, ancak konumlandırma parçaları, film ve istasyon hareketleri yine de her boyut için numune ile test edilmelidir.
İhracat döner tabla ekipmanı için hangi bilgiler hazırlanmalıdır?
Kupa/kutu filmi ve malzeme dışında, sahada elektrik ve hava kaynağı, arayüz dili, teknik dokümantasyon, yedek parçalar, nakliye paketleme ve uzaktan veya sahada servis gereksinimleri de belirtilmelidir.