Çözüm konusu
Yarı otomatik, tam otomatik, kuyruk kodlama ve özel kapaklı tüp dolum-kapama dalları
Yarı otomatik tüp dolum-kapama makinesi, tam otomatik ana makine, tüp kuyruk kapatma-kodlama makinesi ve Özel kapaklı tüp uç kapatma ve kodlama çözümünü karşılaştırın; bitmiş ürünün kartonlanması için opsiyonel konumu açıklayın ve dolum ile yalnızca kuyruk kapatmayı karıştırmayın.
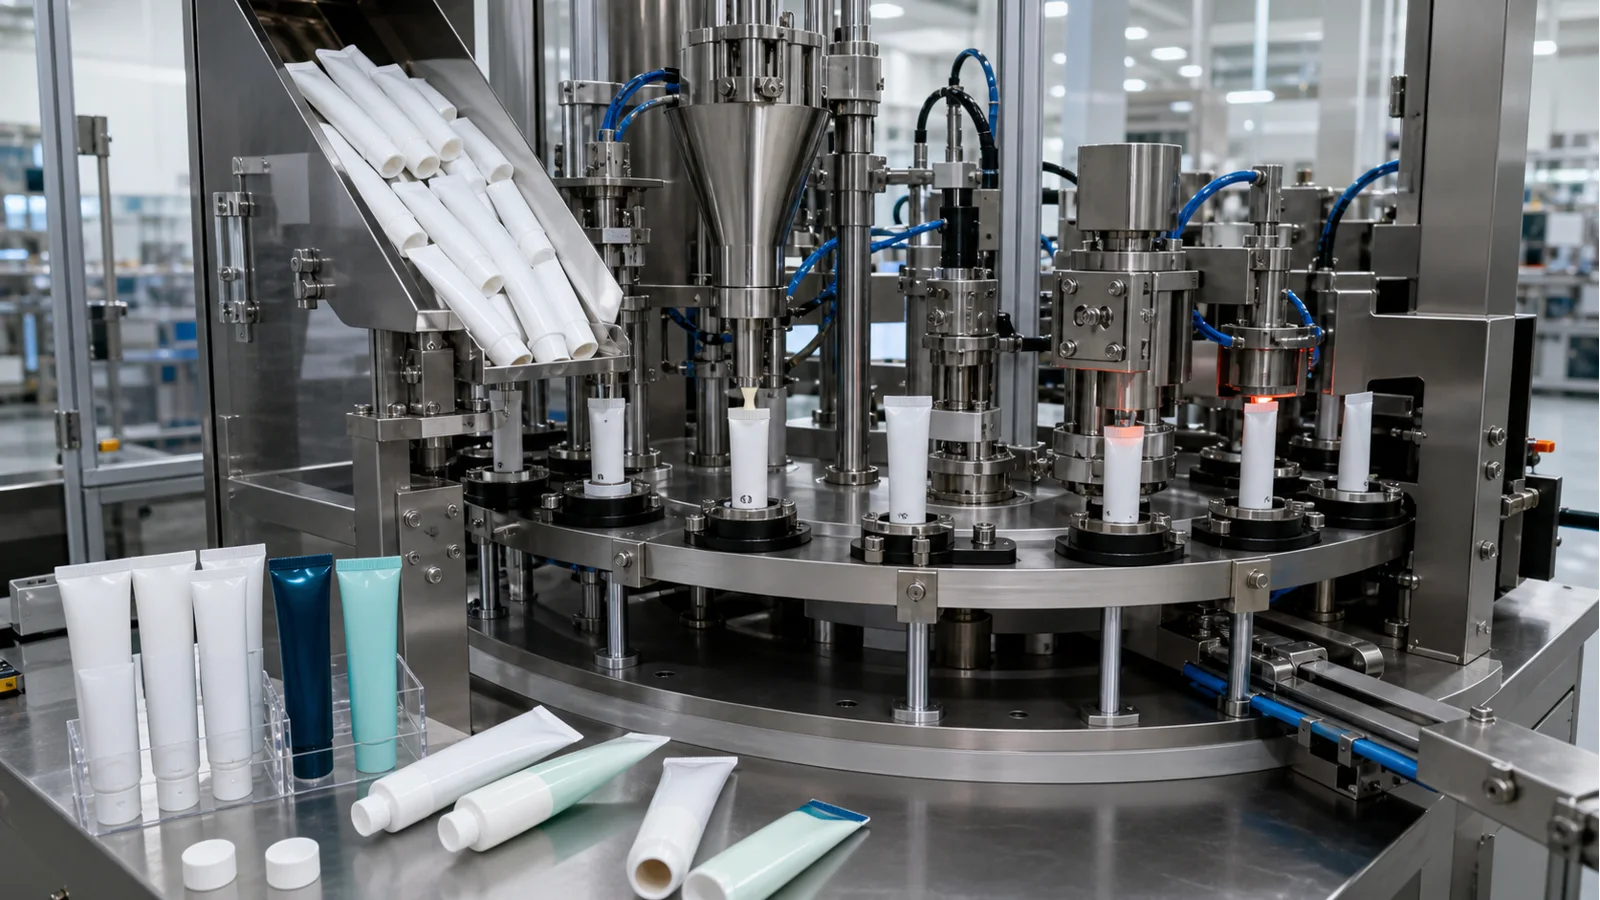
- Diş macunu tüpleri, merhem tüpleri ve kozmetik tüpleri malzeme, kuyruk yapısı ve kapak tipi açısından belirgin farklılıklar gösterir; hat otomasyon seviyesi tüp numunesi ve ürün testinden sonra belirlenmeli, sektör adıyla varsayılmamalıdır.
Sizin için hazırlanan çözüm özeti
- Tüp projesinde önce yarı otomatik dolum-kapatma, tam otomatik sürekli üretim veya yalnızca doldurulmuş tüplerin kuyruk kapatma-kodlama işlemi mi olduğu belirlenmeli; ardından alışılmadık kapaklar ve kartonlama tartışılmalıdır.
- Yarı otomatik ana makine manuel tüp besleme/çıkarmayı korur; tam otomatik ana makine tüp beslemeden çıkışa bağlantıyı sağlar; tüp kuyruk kapatma ve kodlama makinesi ön ölçüm dolumundan sorumlu değildir.
- Komple tüp, tüp kapağı, gerçek malzeme, dolum hacmi, kuyruk payı, kuyruk kapatma ve karakter stili; fikstür, ana makine ve değişim kararları için temel verilerdir.
Route comparison
- Ürün hâlâ deneme üretiminde olan, çoklu spesifikasyon geçişleri sık olan veya manuel tüp yerleştirme/alma ile yatırımı kontrol altında tutmak isteyen tüp dolum projeleri için uygundur.
- Yarı otomatik tüp dolum-kapama makinesi manuel tüp yerleştirme ve alma sağlar; küçük partilerde ölçüm, tüp konumu ve kuyruk kapatma sonucunun kontrolü için uygundur.
- Manuel operasyon kapsamı gerçek çevrim süresini etkiler; her tüp malzemesi, kapak tipi ve dolum ürünü için değişim ve temizlik doğrulanmalıdır.
- Otomatik tüp besleme, sürekli konumlandırma, dolum ve çıkış gerektiğinde ve manuel yükleme/boşaltma üretim planını karşılayamadığında tam otomatik ana makineye geçilmelidir.
- Küçük parti boş tüp projelerinde önce yarı otomatik tüp dolum-kapama makinesi değerlendirilmeli; gerçek ürün ve resmi tüp numuneleriyle deneme yapılmalıdır.
- Boş tüp, kapak, ürün ve kuyruk stili netleşmiş ve sürekli dolum-kapama yapılması gereken üretimler için uygundur.
- Tam otomatik tüp dolum-kapama makinesi otomatik tüp besleme, konumlandırma, ölçüm, kuyruk kapatma ve çıkışı birbirine bağlayarak istasyonlar arası manuel transferi azaltır.
- Tüp ayırma, kodlama, kenar kesme, denetim ve kartonlama projeye göre netleştirilmelidir; 'tam otomatik' adından hepsinin dahil olduğu varsayılmamalıdır.
- Tüp spesifikasyonu veya ürün hâlâ sık değişiyorsa ve tek tüp dolum-kapama testi tamamlanmadıysa doğrudan sürekli otomasyona geçilmemelidir.
- Tüp malzemesi, yön işareti ve besleme stabil hale geldikten sonra tam otomatik tüp dolum-kapama makinesiyle sürekli son ürün kabul testi yapılmalıdır.
- Öncesinde dolum yapılmış ve yalnızca kuyruk kapatma, kuyruk kodlama ve kenar kesme gerektiren veya tüp kapağı özel konumlandırma gerektiren projeler için uygundur.
- Tüp kuyruk kapatma-kodlama makinesi yarı mamul tüplerin kuyruk işlemlerine odaklanabilir. Özel kapaklı tüp uç kapatma ve kodlama çözümü ise özel dik durma ve yönlendirme işlemlerini ekler.
- Her iki dal da ön uç ürün ölçümünü otomatik olarak içermez; özel kapak için tam numune ile fikstür ve yön doğrulaması gerekir.
- Proje boş tüple başlıyorsa ve içerik dolumu gerekiyorsa, yalnızca kuyruk kapatma ekipmanı kurmak tam bir üretim döngüsü oluşturmaz.
- Normal yarı mamul tüpler için tüp kuyruk kapatma-kodlama makinesi seçin; özel kapaklar için ayrıca Özel kapaklı tüp uç kapatma ve kodlama çözümü değerlendirin.
İlgili Ekipman / Sarf Malzemeleri
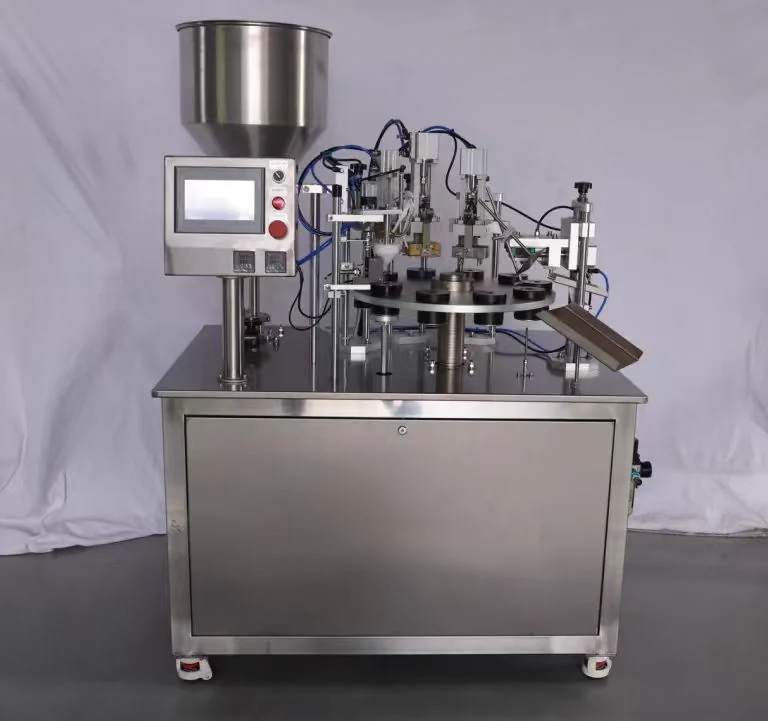 Tam Otomatik Tüp Dolum ve Kuyruk Kapatma Makinesi
Tam otomatik tüp dolum ve kuyruk kapatma makinesi, tüp besleme, renk kodu veya yön konumlandırma, ölçülü dolum, kuyruk kapatma, kenar kesme veya kabartma ile tüp çıkışını sürekli istasyonlarda düzenler. Tüp malzemesi,...
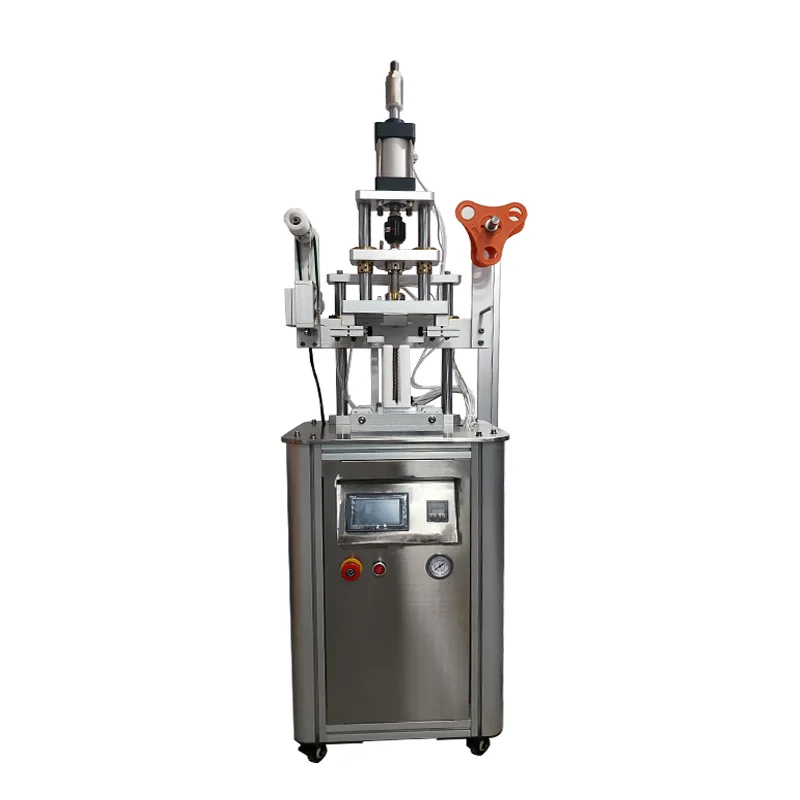 Yarı Otomatik Tüp Dolum ve Kuyruk Kapatma Makinesi
Malzeme girişi gerekiyorsa yarı otomatik veya tam otomatik tüp dolum ve kuyruk kapatma makinesi arasında seçim yapın. Doldurulmuş yarı mamul varsa ölçüm aşaması atlanır.
Özel kapaklı tüp uç kapatma ve kodlama makinesi doldurulmuş tüpleri alır. Kapağın yuva, kavrama, yön ve uç boşluğuna etkisini kontrol edin; ardından uç kapatma ve isteğe bağlı kodlamayı deneyin.
Perakende karton gerekiyorsa yatay veya dikey kartonlama değerlendirilir; dış kutu kapatma ve etiketleme sonraki iş birliği paketleme aşamasıdır.
Ana proses
Çap, uzunluk, malzeme, renk işareti, kapak tipi ve kuyruk payı birlikte fikstür, konumlandırma ve kuyruk kapatma testini belirler.
Malzeme girişi gerekiyorsa yarı otomatik veya tam otomatik tüp dolum ve kuyruk kapatma makinesi arasında seçim yapın. Doldurulmuş yarı mamul varsa ölçüm aşaması atlanır.
Yalnızca doldurulmuş tüpler işlenecekse, tüp kuyruk kapatma ve kodlama makinesi kapatma, kabartma, baskı ve kenar kesmeyi doğrulayabilir.
Alışılmadık kapaklı tüpler önce duruş, tutma ve yön konumlandırma doğrulanmalı; ardından dolum veya bağımsız kuyruk kapatma prosesiyle nasıl birleşeceği belirlenmelidir.
Bitmiş ürün ağırlık veya görsel projeleri için online ağırlık kontrolü ve görsel kontrol sistemleri bağlanabilir; taşıma duruşu tüpün stabil durup durmadığına göre belirlenir.
Perakende karton gerekiyorsa yatay veya dikey kartonlama değerlendirilir; dış kutu kapatma ve etiketleme sonraki iş birliği paketleme aşamasıdır.
Numune bilgileri
Önce malzemenin boş tüp mü yoksa doldurulmuş yarı mamul mü olduğunu belirtin ve manuel kalması istenen istasyonları ve nihai teslim şeklini yazın.
Malzeme fotoğrafları, mevcut proses, hedef bitmiş ürün, manuel tüp besleme/çıkarma yöntemi ve sürekli üretim gerekip gerekmediği.Tüp gövdesi ve kapak bir set olarak ölçülmeli; özellikle kuyruk kapatma uzunluğu, renk işareti konumu ve kapak takıldıktan sonraki duruş kaydedilmelidir.
Komple tüp, çap ve uzunluk, tüp malzeme yapısı, kuyruk payı, renk işareti ve kapak şekli.Malzeme viskozitesi, iplilik, partiküller, sıcaklık ve tüp başına dolum hacmi ölçüm ve çıkışı etkiler; ayrıca malzeme değişiminden sonraki temizlik planını da etkiler.
Gerçek krem, hedef dolum hacmi, malzeme durum videosu, çalışma sıcaklığı, temizlik gereksinimleri.Kuyruk kapatma hattı, kabartma, karakter yönü ve kesme profili bitmiş ürün numunesi üzerinde işaretlenmeli; tüp gövdesine baskı için ayrı bir konum şeması verilmelidir.
Kuyruk kapatma bitmiş ürün numunesi, karakter içeriği, baskı yönü, kabartma gereksinimleri, kenar kesme görünümü ve okunabilirlik standartları.Üretim planına göre yarı otomatik veya tam otomatik seçin; ardından kontrol, kartonlama ve dış kutu sonraki aşamalarını açıkça zorunlu veya isteğe bağlı kapsam olarak listeleyin.
Planlanan üretim hacmi, vardiya sayısı, tüp değiştirme sıklığı, kontrol görevleri, karton ve kullanım kılavuzu, atölye yerleşimi.Yaygın seçim hataları
Komple dolum-kapatma makinesi ölçüm aşamasını içerir; yalnızca yarı mamul tüpler işlenecekse bile tüm hat kapsamında iletişim kurmak ekipman ve temizlik kapsamını genişletir.
Aynı görünüme sahip tüpler farklı kompozit katmanlara sahip olabilir; kapatma ve kenar kesme performansı gerçek tüp malzemesiyle test edilerek doğrulanmalıdır.
Kuyruk kullanılabilir uzunluğu yetersiz olduğunda, kapatma hattı, karakterler ve kenar kesme alan için rekabet eder; yalnızca çap bildirmek kalıp değerlendirmesi için yeterli değildir.
Karakter içeriği ve yönü ana makine belirlendikten sonra önerilirse, kabartma, kenar kesme veya tutma pozisyonuyla çakışabilir.
Alışılmadık kapaklar tüpün duruşunu ve konumlandırmasını değiştirir; komple kapak numunesi olmadan fikstür ve hareket alanını doğrulamak zordur.
Teknik ayrıntıları görüntüle
Önce gelen malzeme durumuna göre prosesi ayırın
Gelen malzeme durumu, tüp seçiminde ilk ayrım noktasıdır. Boş tüpler ölçülü dolum ve kuyruk kapatma gerektirir; önceden doldurulmuş yarı mamuller yalnızca kuyruk işlemi gerektirir. Yarı otomatik ve tam otomatik seçimi ise proses netleştikten sonra tüp besleme, konumlandırma ve çıkış yöntemlerine göre yapılır.
Yarı otomatik ve tam otomatik arasındaki fark istasyon sınırlarındadır
Yarı otomatik tüp dolum-kapama makinesi, manuel tüp yerleştirme ve alma ile küçük partiler için uygundur; tam otomatik makine ise otomatik tüp beslemeden çıkışa kadar sürekli akışa yöneliktir. Her ikisinde de gerçek tüp, kapak ve ürünle ölçüm ve kuyruk kapatma doğrulanmalıdır.
Tüp malzemesi ve kuyruk yapısı kalıbı birlikte belirler
Plastik tüpler, kompozit tüpler ve diğer kapatılabilir tüp malzemelerinin ısıtma ve presleme davranışları farklıdır. Gövde sertliği, kuyruk payı, renk işareti ve bitmiş kapatma çizgisi birlikte değerlendirilmeli; kapatma parametreleri yalnızca sektör kullanımına göre belirlenmemelidir.
Dolum dalı gerçek ürünle doğrulanmalıdır
Diş macunu, merhem, krem veya jel ürünlerin viskozitesi, sıcaklığı, iplik çekmesi ve partikülleri ölçüm ve çıkışı değiştirir. Gerçek ürün ayrıca ağız temizliği ve ürün değişimi temizliği için kullanılır; yalnızca numune adına bakarak deneme dolumu yapılamaz.
Kuyruk kapatma ana makinesi ve özel kapak çözümü ayrı görevler üstlenir
Tüp kuyruk kapatma ve kodlama makinesi, tüp malzemesine uygun kuyruk kapatma, karakter ve kenar kesme işlemlerini yapar; dolum ana makinesi olarak tanımlanmamalıdır. Özel kapaklı tüp uç kapatma ve kodlama çözümü önce tam tüpün dik durması, tutulması ve yönlendirilmesini çözmeli, ardından hareket kombinasyonunu belirlemelidir. Özel kapaklı tüp uç kapatma ve kodlama makinesi doldurulmuş tüpleri alır. Kapağın yuva, kavrama, yön ve uç boşluğuna etkisini kontrol edin; ardından uç kapatma ve isteğe bağlı kodlamayı deneyin.
İzlenebilirlik, denetim ve kartonlama arka uç işlemleridir
Tarih/parti kodlama makinesi, çevrimiçi ağırlık kontrolü, görsel denetim sistemi ve koli kapatma ile dış koli etiketleme hattı, ihtiyaca göre çalışan yardımcı istasyonlardır. Ürün ayrıca perakende karton kutuya girecekse, yatay/dikey otomatik kartonlama makinesi serisi ayrıca değerlendirilebilir; kapsam karton ve tüp numunelerine göre belirlenir.
Değişim matrisiyle çoklu tüp yönetimi
Çoklu spesifikasyon projelerinde tüp çapı, tüp uzunluğu, kuyruk payı, renk işareti, kapak tipi, dolum hacmi ve kuyruk kapatma stili bir değişim matrisinde listelenmelidir. Her değişimden sonra hangi istasyonların kontrol edileceği de ekipman onay aşamasında operasyon sınırlarına yazılmalıdır.
Önce eksiksiz tüp ve ürün bilgisi gönderin
Tam çizimler olmadan da ön görüşme yapılabilir, ancak en azından tüpün ön ve arka yüzü, kuyruk kısmı, kapak ve ürün durumu sağlanmalıdır. Bu bilgilerle önce yarı otomatik, tam otomatik veya bağımsız kuyruk kapatma ayrımı yapılabilir; ardından kalıp ve son paketleme detayları eklenir.
Sık sorulan sorular
Dolum yapılmış tüpler için sadece kuyruk kapatma yapılacaksa ekipman nasıl seçilir?
Evet. Ölçülü dolum tamamlanmış tüpler için tüp kuyruk kapatma ve kodlama makinesi değerlendirilebilir; bu makine yalnızca kuyruk kapatma, karakter basma ve kenar kesme işlemlerini üstlenir, ön dolum hattını tekrar yapılandırmaz.
Alüminyum-plastik kompozit tüpler ısıyla kuyruk kapatma yapılabilir mi?
Spesifik tüp malzemesiyle test yapılması gerekir. Plastik tüpler, alüminyum-plastik kompozit tüpler ve diğer kompozit yapıların kapatma pencereleri farklıdır; yalnızca malzeme adına bakılarak karar verilemez.
Yarı otomatik veya tam otomatik ana makine birden fazla tüp tipiyle uyumlu olabilir mi?
Fikstür veya kalıp değiştirilerek çoklu boyutlar değerlendirilebilir, ancak tüp çapı, tüp uzunluğu, kuyruk payı ve yön işareti değişim listesine dahil edilmelidir.
Alışılmadık kapaklı tüpler için önce hangi numuneler gönderilmelidir?
Lütfen komple tüp kapakları, tüpler ve nihai ürün duruşunu sağlayın. Alışılmadık kapaklar duruşu, tutmayı ve yön konumlandırmayı etkileyebilir; numune testinden sonra özelleştirme kapsamı belirlenir.
Yüksek viskoziteli kremler tüp dolum konfigürasyonunu değiştirir mi?
Ölçüm, ürün çıkışı ve temizliği etkiler. Viskoz, ipliksi veya partiküllü kremler gerçek malzemeyle test edilmelidir; yalnızca kullanım adına göre valf seçilmemelidir.
Tüp makineden çıktıktan sonra ağırlık kontrolü veya görsel kontrol bağlanabilir mi?
Projeye göre entegre edilebilir, ancak önce kontrol edilecek şeyin ağırlık mı, kuyruk görünümü mü yoksa karakter mi olduğu netleştirilmelidir. Kontrol ekipmanı ve sonraki konveyörler ayrı değerlendirme kapsamındadır.