Kiểm tra đối tượng áp dụng trước
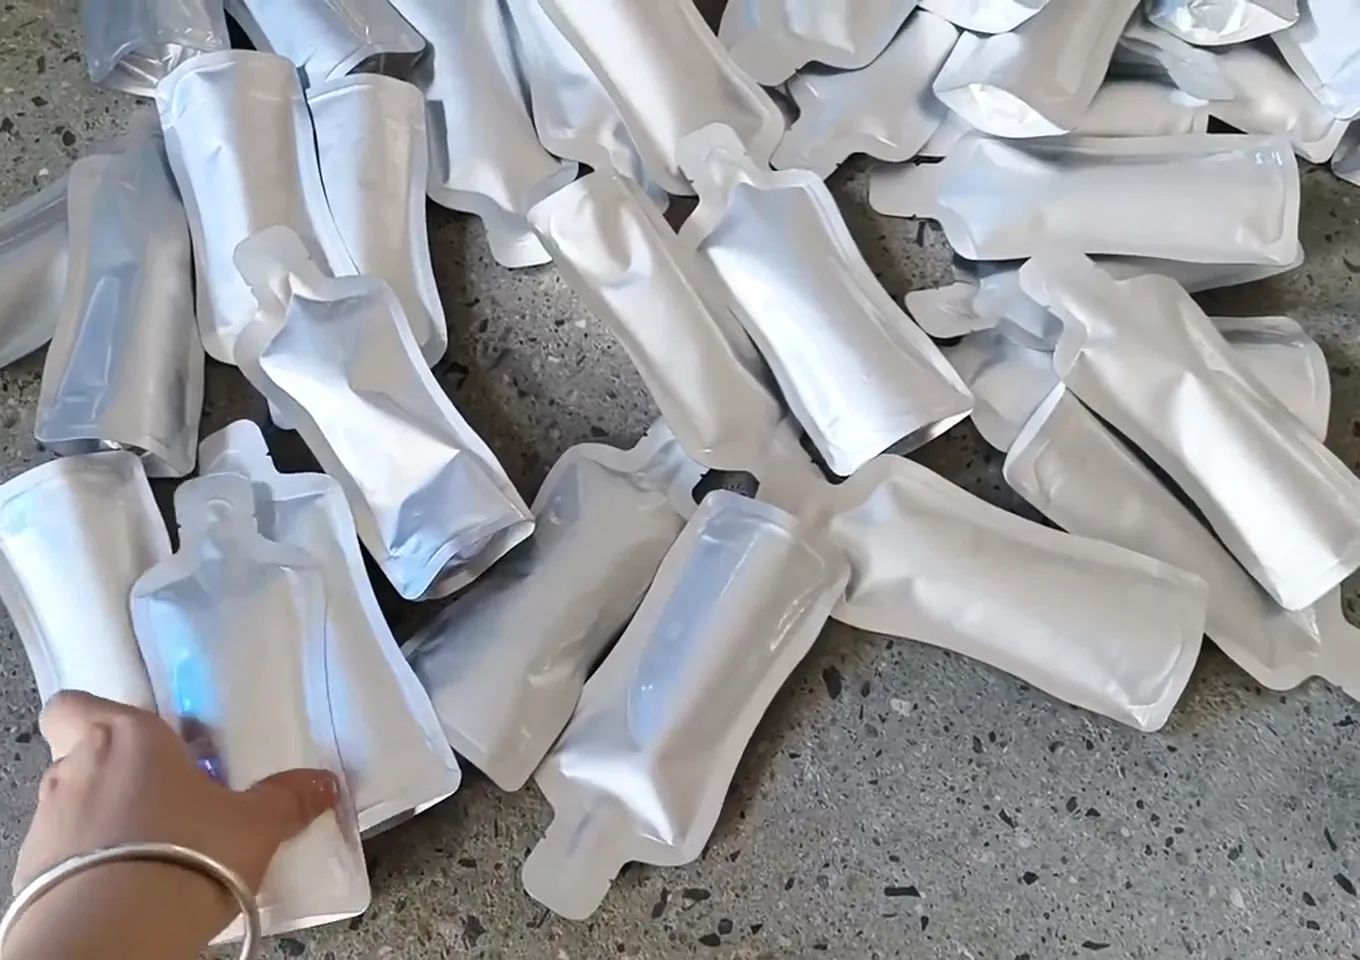
Túi đứng có quy cách đồng nhất, miệng túi nhất quán và có thể cấp túi liên tục. Túi kéo đặc biệt hoặc túi hình dạng lạ cần chạy thử riêng.
Đóng gói túi song song 4 làn
Tổ chức cấp, mở, định lượng, chiết rót, hàn nhiệt và đưa túi làm sẵn ra qua bốn làn. Dùng túi và sản phẩm thực tế để kiểm tra mở ổn định, thời gian định lượng, sạch miệng túi, thời gian ép hàn và nhịp hợp dòng; bốn làn không đồng nghĩa với công suất cố định.
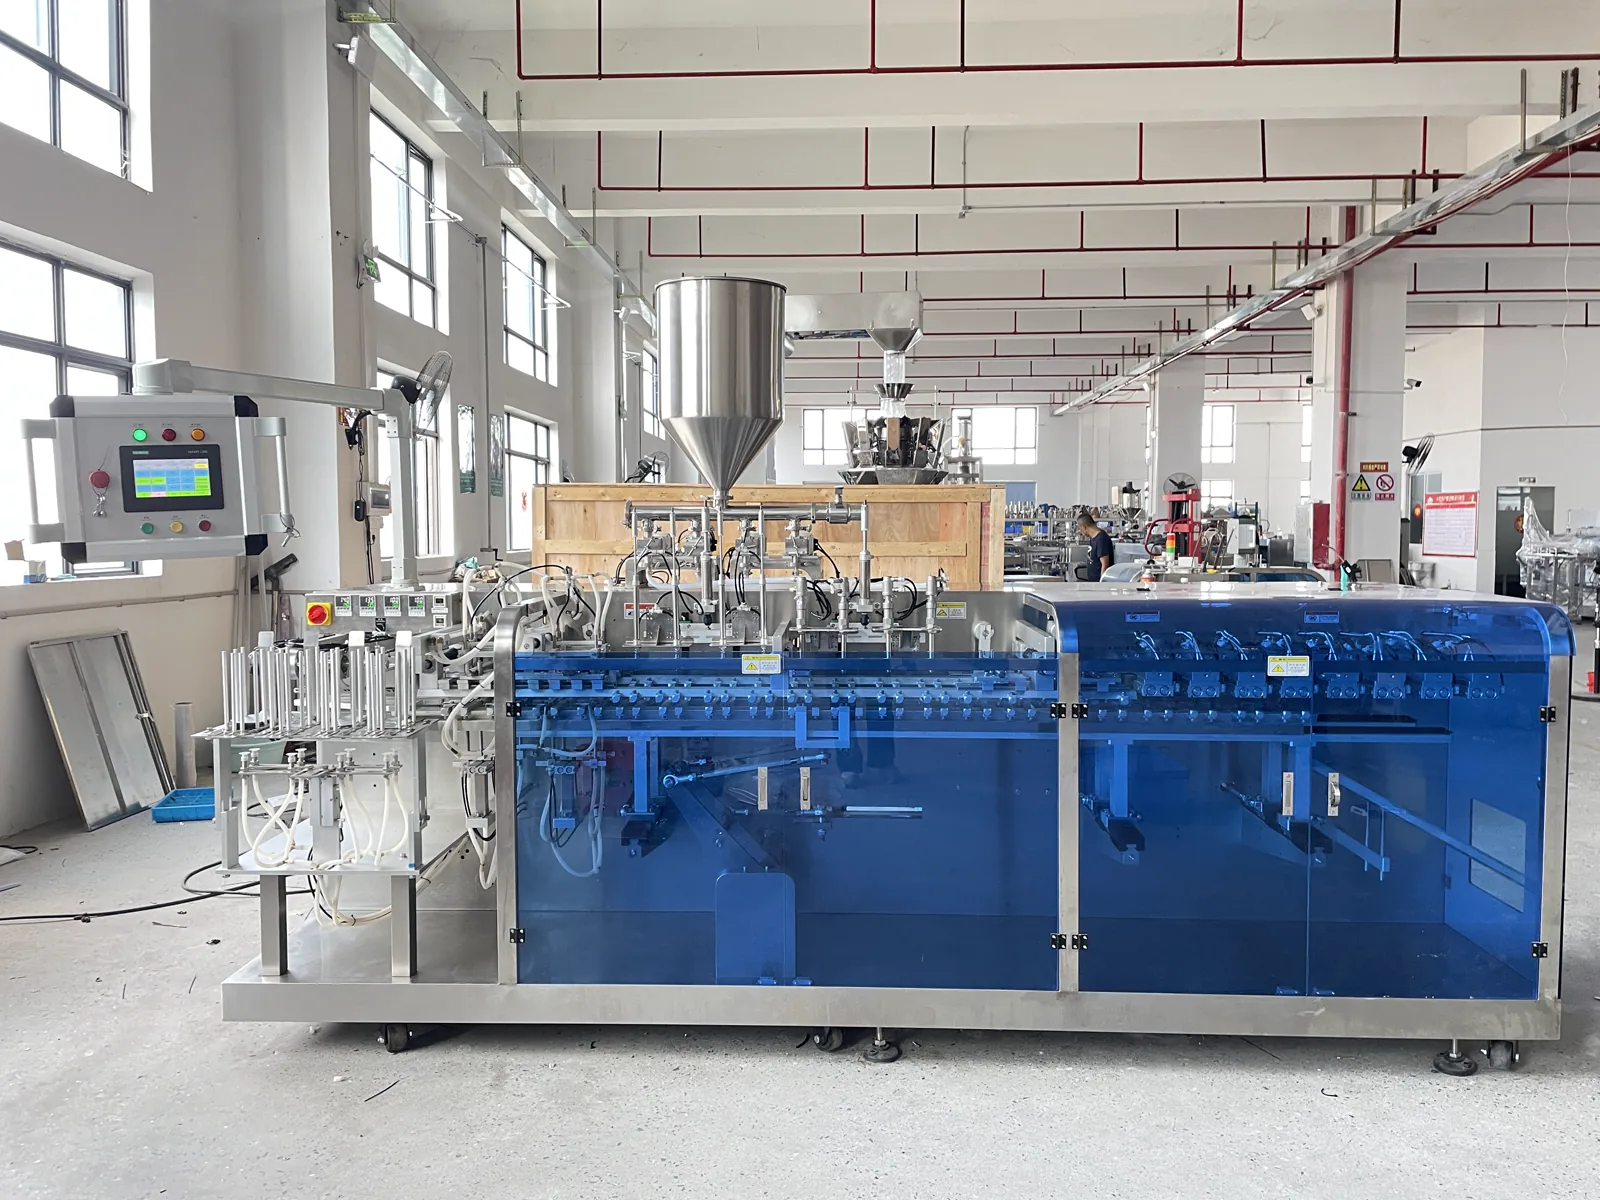
Ảnh thiết bị thực tế tại nhà máy. Xác nhận cấu hình cuối theo bao bì, sản phẩm, thử mẫu và phạm vi thiết bị đã thống nhất.
Xem điều kiện thực tế trước
Vui lòng cung cấp túi rỗng cùng lô, nguyên liệu, khối lượng mục tiêu mỗi túi, phương thức cấp liệu liên tục, nhịp mục tiêu, yêu cầu vệ sinh và không gian nhà xưởng.
Túi đứng có quy cách đồng nhất, miệng túi nhất quán và có thể cấp túi liên tục. Túi kéo đặc biệt hoặc túi hình dạng lạ cần chạy thử riêng.
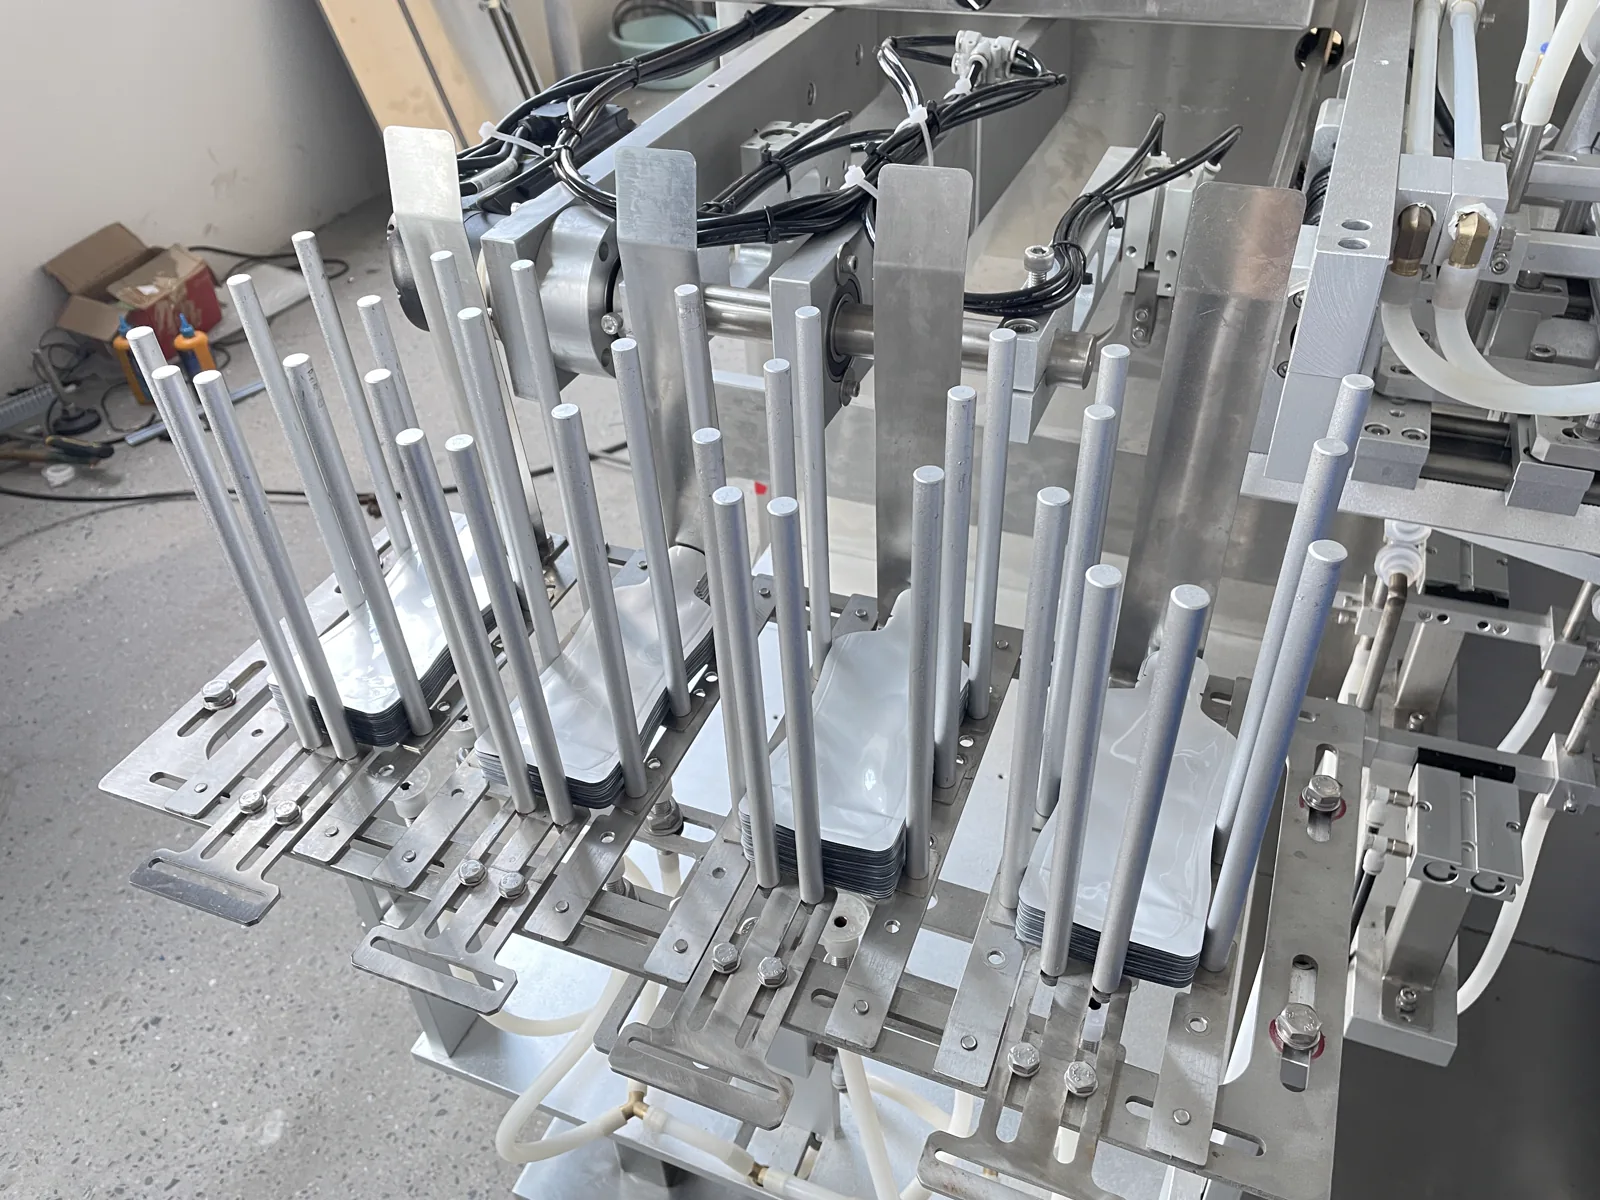
Túi đứng hàn nhiệt cùng lô, độ dày túi, ma sát, tĩnh điện, độ mở và lớp hàn nhiệt phải được kiểm tra; cấp túi 4 làn, lấy túi, mở túi, tùy chọn chiết rót định lượng đa làn, chỉnh miệng túi, hàn nhiệt đa làn và xả thành phẩm hợp lưu
Tùy chọn định lượng đa làn, kiểm tra mở túi, xác nhận chiết rót, không hàn khi không có nguyên liệu, loại bỏ, băng tải hợp lưu và giao diện dữ liệu.
Vui lòng cung cấp túi rỗng cùng lô, nguyên liệu, khối lượng mục tiêu mỗi túi, phương thức cấp liệu liên tục, nhịp mục tiêu, yêu cầu vệ sinh và không gian nhà xưởng.
Xem điều kiện thực tế trước
Mẫu, bao bì và tài liệu hiện trường càng đầy đủ, càng dễ đánh giá lộ trình thiết bị, phạm vi thay đổi khuôn và ranh giới kết nối dây chuyền.
Xem điều kiện thực tế trước
Được xác nhận dựa trên tính đồng nhất cấp túi 4 làn, phân phối định lượng, tỷ lệ mở túi thành công, độ sạch miệng túi và thời gian giữ áp hàn. Công suất thực được xác nhận qua thử nghiệm dự án.
Cấp túi và hàn kín tự động 4 làn; định lượng đa làn, kiểm tra, loại bỏ, hợp lưu băng tải tùy chọn theo dự án
Túi đứng có quy cách đồng nhất, miệng túi nhất quán và có thể cấp túi liên tục. Túi kéo đặc biệt hoặc túi hình dạng lạ cần chạy thử riêng.
Chất lỏng, bột, hạt hoặc sản phẩm nhỏ có tính lưu động và ổn định cấp liệu phù hợp phân phối đa làn
Túi đứng hàn nhiệt cùng lô, độ dày túi, ma sát, tĩnh điện, độ mở và lớp hàn nhiệt phải được kiểm tra
Cấp túi 4 làn, lấy túi, mở túi, tùy chọn chiết rót định lượng đa làn, chỉnh miệng túi, hàn nhiệt đa làn và xả thành phẩm hợp lưu
Đánh giá điều chỉnh đồng bộ 4 bộ khoang chứa túi, bộ hút túi, bộ kẹp, miệng xả, hướng dẫn hàn và chương trình theo loại túi
Xác nhận kích thước thiết bị, nguồn điện, khí nén, không gian bảo trì và giao diện trước sau dựa trên truyền động đa làn, phân phối định lượng, khu vực hàn, băng tải hợp lưu và lối đi bảo trì
Sử dụng mẫu túi cùng lô để kiểm tra hiệu suất cấp túi, lấy túi, mở túi và hàn nhiệt.
Xác định định lượng đa làn, bộ đệm, thứ tự xả và biện pháp chống trộn nguyên liệu.
Đối chiếu chuyển động đồng bộ, làn sự cố, nạp túi vào khoang và hợp lưu thành phẩm.
Nghiệm thu theo thời gian chạy thỏa thuận, tiêu chuẩn đạt yêu cầu, vệ sinh và yêu cầu thay đổi khuôn.
Lộ trình cấu hình phổ biến
Một làn dễ đổi mẫu và xử lý lỗi; bốn làn cần túi và vật liệu ổn định để chạy song song. Số làn không thay thế thử tích hợp với đầy đủ mẫu túi và sản phẩm.
Phù hợp với dự án có nhiều quy cách hoặc mục tiêu năng suất vừa phải, thay đổi khuôn và bảo trì tương đối tập trung.
Phù hợp với dự án có loại túi ổn định, nguồn cấp nguyên liệu liên tục và định lượng đa làn có thể phù hợp.
Cấu hình trước một phần làn hoặc để sẵn giao diện, mở rộng sau phải xác nhận trước ranh giới cấu trúc và điều khiển.
Đóng gói túi song song 4 làn
Xem điều kiện thực tế trước
Thường phù hợp hơn với dự án sản xuất hàng loạt có quy cách ổn định. Thay đổi khuôn thường xuyên liên quan đến điều chỉnh đồng bộ nhiều bộ khoang chứa túi, đồ gá, miệng xả và vị trí hàn, cần tính toán trước thời gian và phạm vi thay đổi.
Phụ thuộc vào thiết kế điều khiển, cấp liệu và hợp lưu. Nếu cần cách ly làn hoặc vận hành giảm tải, phải xác định rõ logic xử lý sự cố trong giai đoạn lập kế hoạch.
Gửi mẫu và yêu cầu
Chúng tôi sẽ đánh giá tính phù hợp của 4 làn cũng như các mô-đun định lượng và kiểm tra tùy chọn dựa trên tính đồng nhất của túi, phân phối nguyên liệu, vệ sinh và nhịp mục tiêu.