Chủ đề giải pháp
Bao bì dạng gối có nên kết hợp co nhiệt không? Trước tiên hãy xem khâu cấp liệu sản phẩm, khả năng chịu nhiệt và ngoại hình thành phẩm
350 và 590 là mã nhận dạng dòng sản phẩm, không thể trực tiếp dùng làm giá trị chiều rộng màng hoặc tốc độ cố định. Bao gối thông thường giải quyết việc tạo túi, hàn dọc và hàn nga
- 350 và 590 là mã nhận dạng dòng sản phẩm, không thể trực tiếp dùng làm giá trị chiều rộng màng hoặc tốc độ cố định. Bao gối thông thường giải quyết việc tạo túi, hàn dọc và hàn ngang; dây chuyền bao gối co nhiệt còn phải kiểm chứng màng co, tải trọng kênh và làm mát.
Tóm tắt giải pháp được chuẩn bị cho bạn
- Sự khác biệt giữa máy bao gói dạng gối ba servo và dây chuyền bao gối co nhiệt
- Các con số 350 và 590 trên máy bao gối có nghĩa là chiều rộng màng và tốc độ cố định không
- Sản phẩm nào cần thêm co nhiệt sau bao gói dạng gối
Route comparison
- Sản phẩm đơn lẻ đều đặn hoặc sản phẩm trên khay có kích thước tương đối ổn định và có thể cấp liệu liên tục
- Cấp liệu, cấp màng và hàn ngang có thể phối hợp vị trí thông qua các chuyển động servo độc lập
- Bộ tạo túi, hàn dọc, hàn ngang và cuộn màng vẫn cần được điều chỉnh chung theo sản phẩm
- Khi tư thế sản phẩm không ổn định hoặc khoảng cách cấp liệu từ công đoạn trước dao động lớn, nên giải quyết vấn đề cấp liệu trước
- Máy bao gói dạng gối ba servo 350 có thể thêm in mã, bơm khí, đục lỗ và kiểm tra theo nhu cầu
- Dự án cần bao bì co rút trong suốt chặt chẽ cho sản phẩm đơn lẻ rộng, sản phẩm nhóm hoặc sản phẩm trên khay
- Sau khi cắt hàn dạng gối có thể liên tục hoàn thành tạo hình co rút và làm nguội xả sản phẩm
- Khả năng chịu nhiệt của sản phẩm, độ co của màng, tải trọng kênh và thời gian làm nguội đều giới hạn nhịp độ ổn định
- Khi bề mặt sản phẩm không chịu nhiệt hoặc áp lực co rút có thể làm hỏng sản phẩm, không nên chỉ theo đuổi ngoại hình chặt chẽ
- Dây chuyền bao gối co nhiệt 590 phối hợp máy bao gối chính, kênh và băng tải làm nguội cho cùng một sản phẩm
- Sản phẩm không cần tạo túi dạng gối liên tục hoặc hình thức gom nhóm phù hợp hơn với bọc màng co
- Có thể chọn phương pháp cắt hàn hoặc bọc màng trực tiếp hơn dựa trên tổ hợp sản phẩm và đường màng
- Cấp liệu, gom nhóm, bọc màng và buồng co vẫn cần được lên kế hoạch theo sản phẩm thực tế
- Khi cấp liệu đơn lẻ liên tục tốc độ cao phù hợp hơn với phương án bao gối, không nên thêm các thao tác gom nhóm không cần thiết
- Dây chuyền co nhiệt cắt hàn chữ L hoặc máy co rút kiểu vòng bít được chọn theo cách gom nhóm
Thiết bị / vật tư tiêu hao liên quan
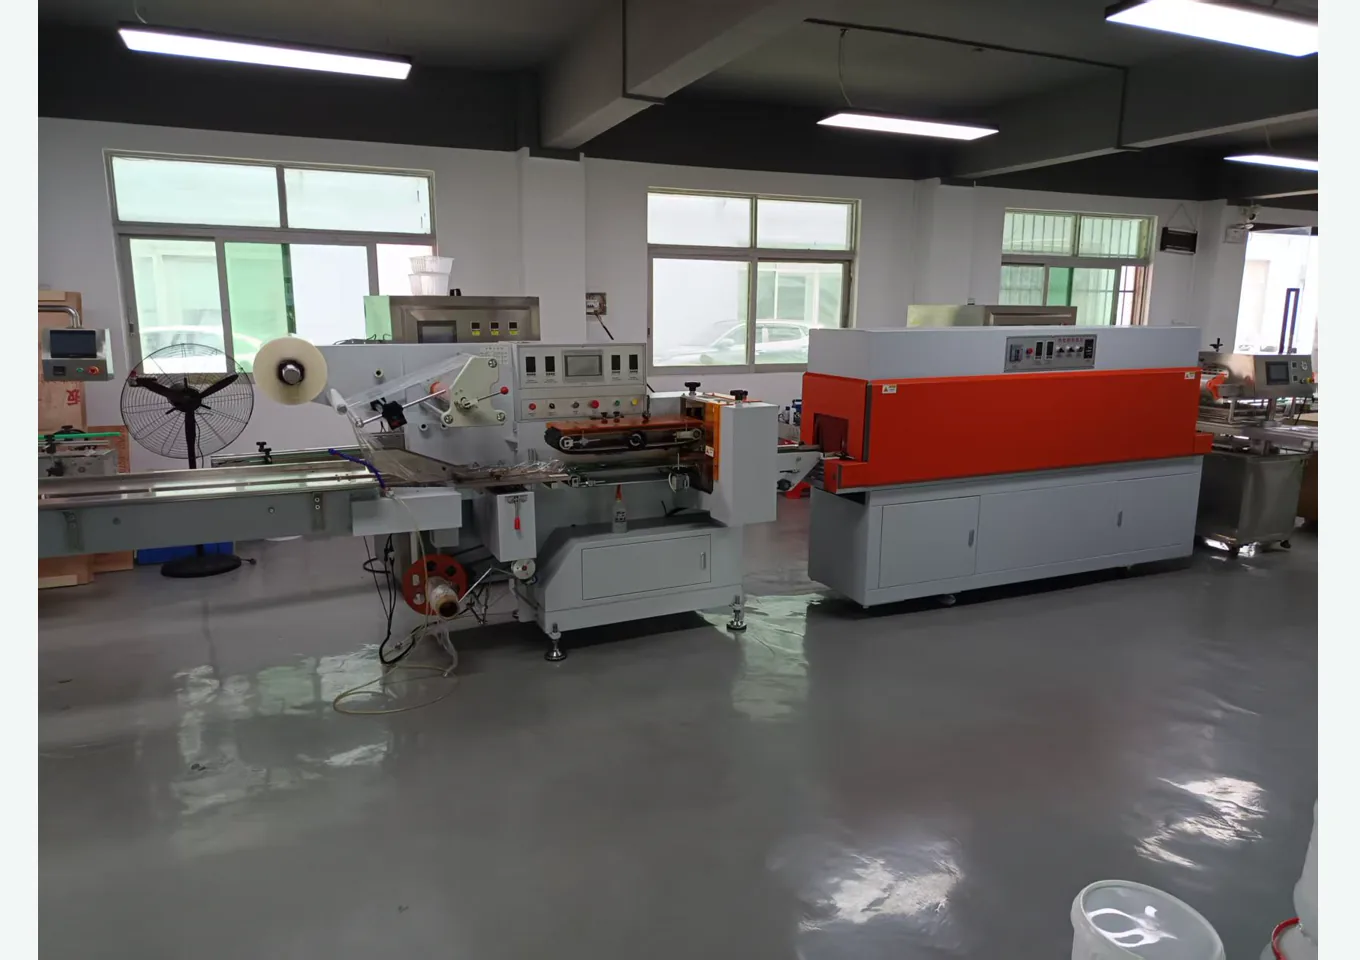 Dây chuyền đóng gói flow-pack co nhiệt dòng 590
Dây chuyền bao gói co nhiệt tốc độ cao 590 kết nối cấp liệu sản phẩm, tạo túi từ màng cuộn, hàn dọc hàn ngang và hầm co, phù hợp cho sản phẩm cần ngoại quan chặt hoặc đóng gói theo nhóm. Số chỉ là mã nhận dạng dòng, k...
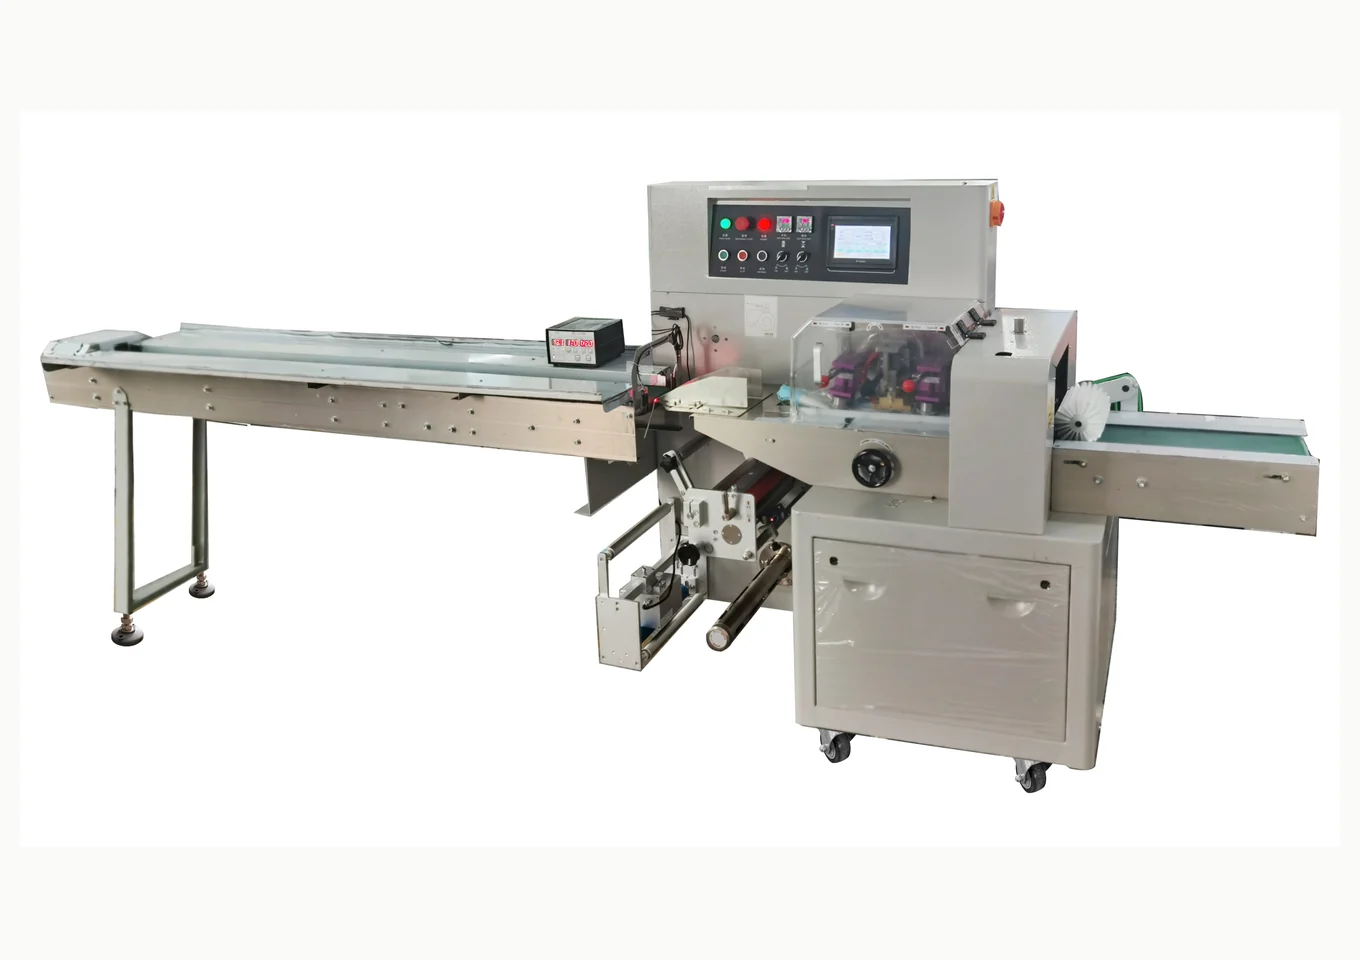
Máy đóng gói dạng nằm 350 ba servoThử nghiệm cấp liệu sản phẩm và cuộn màng; Sản phẩm thực tế và cuộn màng dùng để xác nhận ranh giới phù hợp của cấp liệu và cắt hàn; Trạm chạy thử máy bao gói dạng gối ba servo
 Máy in phun ngày tháng lô
In dấu và hoàn thiện công đoạn sau; Trạm công đoạn sau được kết nối với băng tải thành phẩm theo yêu cầu in dấu và đóng hộp; Máy in phun mã ngày tháng lô và máy đóng hộp tự động
Quy trình chính
Thông tin mẫu
Sản phẩm thực tế, phạm vi kích thước trọng lượng và tư thế cấp liệu dùng để xác định định vị vận chuyển, hình thành chiều dài túi và hỗ trợ trong quá trình co rút.
Cung cấp sản phẩm thực tế, phạm vi kích thước trọng lượng và tư thế cấp liệuChất liệu, khổ rộng, độ dày và dấu in của cuộn màng hoặc màng co phải được cung cấp kèm mẫu màng để kiểm chứng hiệu quả tạo túi hoặc co rút.
Cung cấp mẫu cuộn màng hoặc màng co, chiều rộng màng, độ dày và tài liệu định vị inBao gói dạng gối thông thường và ngoại hình co rút là hai kết quả đóng gói khác nhau; nên cung cấp mẫu sản phẩm đạt yêu cầu để xác định đường hàn, độ khít và yêu cầu trưng bày.
Nêu rõ bao gói dạng gối thông thường hay ngoại hình sau co rút và cung cấp mẫu sản phẩm đạt yêu cầuGiới hạn chịu nhiệt, dễ vỡ, dính và chịu áp lực quyết định sản phẩm có thể qua co nhiệt hay không, cũng như cách bảo vệ trong vận chuyển và làm nguội.
Nêu rõ giới hạn chịu nhiệt, dễ vỡ, dính và chịu áp lực co rút của sản phẩmNăng suất liên tục, nhịp nguyên liệu từ công đoạn trước và yêu cầu làm nguội dùng để phù hợp với tốc độ máy đóng gói chính, tránh tích tụ tại điểm cấp liệu hoặc xả sản phẩm.
Cung cấp năng suất ổn định, phương thức cấp liệu từ công đoạn trước và nhu cầu làm nguội ở công đoạn sauIn mã, bơm khí, đục lỗ, kiểm tra, gom nhóm và đóng hộp sẽ thay đổi cơ cấu và giao diện; cần giữ hoặc loại bỏ từng mục theo quy trình thực tế.
Liệt kê các tùy chọn in mã, bơm khí, đục lỗ, kiểm tra, gom nhóm và đóng hộpLỗi chọn máy thường gặp
Xem chi tiết kỹ thuật
Câu hỏi thực tế của khách hàng
Sản phẩm đơn lẻ đều đặn, sản phẩm nhóm hoặc sản phẩm trên khay đều có thể dùng bao gói dạng gối, nhưng có vào buồng co nhiệt hay không phụ thuộc vào ngoại hình sản phẩm hoàn thiện, khả năng chịu nhiệt, độ co của màng và làm nguội ở công đoạn sau. Máy bao gói dạng gối ba servo nhấn mạnh sự phối hợp giữa cấp liệu, cấp màng và hàn ngang; dây chuyền bao gối co nhiệt 590 kết nối cắt hàn và tạo hình co rút. Số dòng máy không thể thay thế việc thử nghiệm kích thước sản phẩm, cuộn màng và cấp liệu liên tục.
Xác định phương án bao bì trước
350 và 590 là mã nhận diện dòng máy, không thể trực tiếp dùng làm giá trị chiều rộng màng hoặc tốc độ cố định. Bao gói dạng gối thông thường giải quyết việc hàn dọc và hàn ngang tạo túi; dây chuyền bao gối co nhiệt còn phải kiểm chứng màng co, tải trọng kênh và làm nguội.
Phương án bao gói dạng gối thông thường ba servo
Phù hợp: sản phẩm đơn lẻ đều đặn hoặc sản phẩm trên khay có kích thước tương đối ổn định và có thể cấp liệu liên tục. Ưu điểm: cấp liệu, cấp màng và hàn ngang có thể phối hợp vị trí thông qua các chuyển động servo độc lập. Hạn chế: bộ tạo túi, hàn dọc, hàn ngang và cuộn màng vẫn cần được điều chỉnh chung theo sản phẩm. Không khuyến nghị: khi tư thế sản phẩm không ổn định hoặc khoảng cách cấp liệu từ công đoạn trước dao động lớn, nên giải quyết vấn đề cấp liệu trước. Hướng thiết bị: máy bao gói dạng gối ba servo 350 có thể thêm in mã, bơm khí, đục lỗ và kiểm tra theo nhu cầu.
Quy trình kênh co nhiệt sau bao gối
Phù hợp: các dự án cần bao bì trong suốt, bó chặt cho sản phẩm đơn lẻ rộng, theo nhóm hoặc trên khay. Ưu điểm: sau khi hàn cắt dạng gối, có thể liên tục hoàn thành quá trình tạo hình co nhiệt và làm mát xả sản phẩm. Hạn chế: khả năng chịu nhiệt của sản phẩm, độ co của màng, tải trọng kênh và thời gian làm mát đều giới hạn nhịp ổn định. Không khuyến nghị: khi bề mặt sản phẩm không chịu nhiệt hoặc áp lực co nhiệt có thể làm hỏng thành phẩm, không nên chỉ theo đuổi ngoại hình bó chặt. Hướng thiết bị: dây chuyền bao gối co nhiệt 590 được hiệu chỉnh đồng bộ máy bao gối, kênh và băng tải làm mát cho cùng một sản phẩm.
Quy trình thay thế cắt hàn chữ L hoặc bọc tay áo
Phù hợp: các sản phẩm không cần tạo túi dạng gối liên tục hoặc phù hợp hơn với phương pháp bọc màng co theo nhóm. Ưu điểm: có thể chọn phương pháp hàn cắt hoặc bọc màng trực tiếp hơn dựa trên tổ hợp sản phẩm và đường màng. Hạn chế: cấp liệu, tạo nhóm, bọc màng và kênh co vẫn phải được lên kế hoạch theo sản phẩm thực tế. Không khuyến nghị: khi cấp liệu đơn lẻ tốc độ cao phù hợp hơn với quy trình bao gối, không nên thêm các thao tác tạo nhóm không cần thiết. Hướng thiết bị: dây chuyền co nhiệt cắt hàn chữ L hoặc máy đóng gói co nhiệt kiểu tay áo được chọn theo phương thức tạo nhóm.
Hướng thiết bị khuyến nghị: thử nghiệm cấp liệu sản phẩm và màng cuộn
Sản phẩm thực tế và màng cuộn được dùng để xác nhận ranh giới phù hợp của cấp liệu và hàn cắt.
Hướng thiết bị khuyến nghị: hoàn thành tạo túi dạng gối, hàn dọc và hàn ngang
Máy chính dùng để phối hợp cấp liệu, đưa màng, hàn dọc và hàn ngang.
Hướng thiết bị khuyến nghị: thêm tạo hình co nhiệt theo mục tiêu ngoại hình
Chỉ những sản phẩm cần ngoại hình co nhiệt mới đi vào quy trình co nhiệt và làm mát.
Hướng thiết bị khuyến nghị: so sánh các hình thức co thay thế
Các sản phẩm có phương thức tạo nhóm và bọc màng khác nhau có thể phù hợp hơn với quy trình co thay thế.
Hướng thiết bị khuyến nghị: đánh dấu và hoàn thiện phía sau
Các trạm phía sau được kết nối với băng tải thành phẩm theo yêu cầu đánh dấu và đóng hộp.
Câu hỏi thường gặp
350 có nghĩa là chiều rộng màng cố định không?
Không, các con số chỉ dùng để nhận diện dòng máy; chiều rộng màng và bộ tạo túi phải được xác nhận theo sản phẩm và cuộn màng.
Sau khi bao gói dạng gối thông thường có nhất thiết phải co nhiệt không?
Không cần, chỉ cấu hình buồng co khi sản phẩm hoàn thiện và mục tiêu bao bì yêu cầu co rút.
Sản phẩm nhóm có thể dùng bao gói dạng gối không?
Có thể đánh giá, nhưng độ ổn định của nhóm sản phẩm, tư thế cấp liệu và đường màng cần được kiểm chứng bằng mẫu thực tế.
Màng in có thể tự động căn dấu không?
Có thể đánh giá định vị dấu in theo mẫu màng, nhưng khoảng cách in và hiệu quả cảm biến cần được xác nhận.
Co nhiệt có làm hỏng sản phẩm không?
Cần dùng sản phẩm và vật liệu màng để đánh giá khả năng chịu nhiệt, chịu áp lực và trạng thái sau khi làm nguội.
Cấp liệu tự động có phải là cấu hình tiêu chuẩn không?
Không, phương pháp cấp liệu phải được thiết kế riêng theo tư thế sản phẩm và nhịp sản xuất của công đoạn trước.