Chủ đề giải pháp
Quy trình hàn kín và vặn nắp cho túi mềm thông thường, túi đứng có sẵn và túi miệng hút
Máy đóng gói túi đứng hút chân không nằm ngang dành cho túi định hình có thể hút chân không, sau khi lấy túi, mở túi và chiết rót, hoàn tất sắp xếp miệng túi, xử lý chân không và hàn kín.
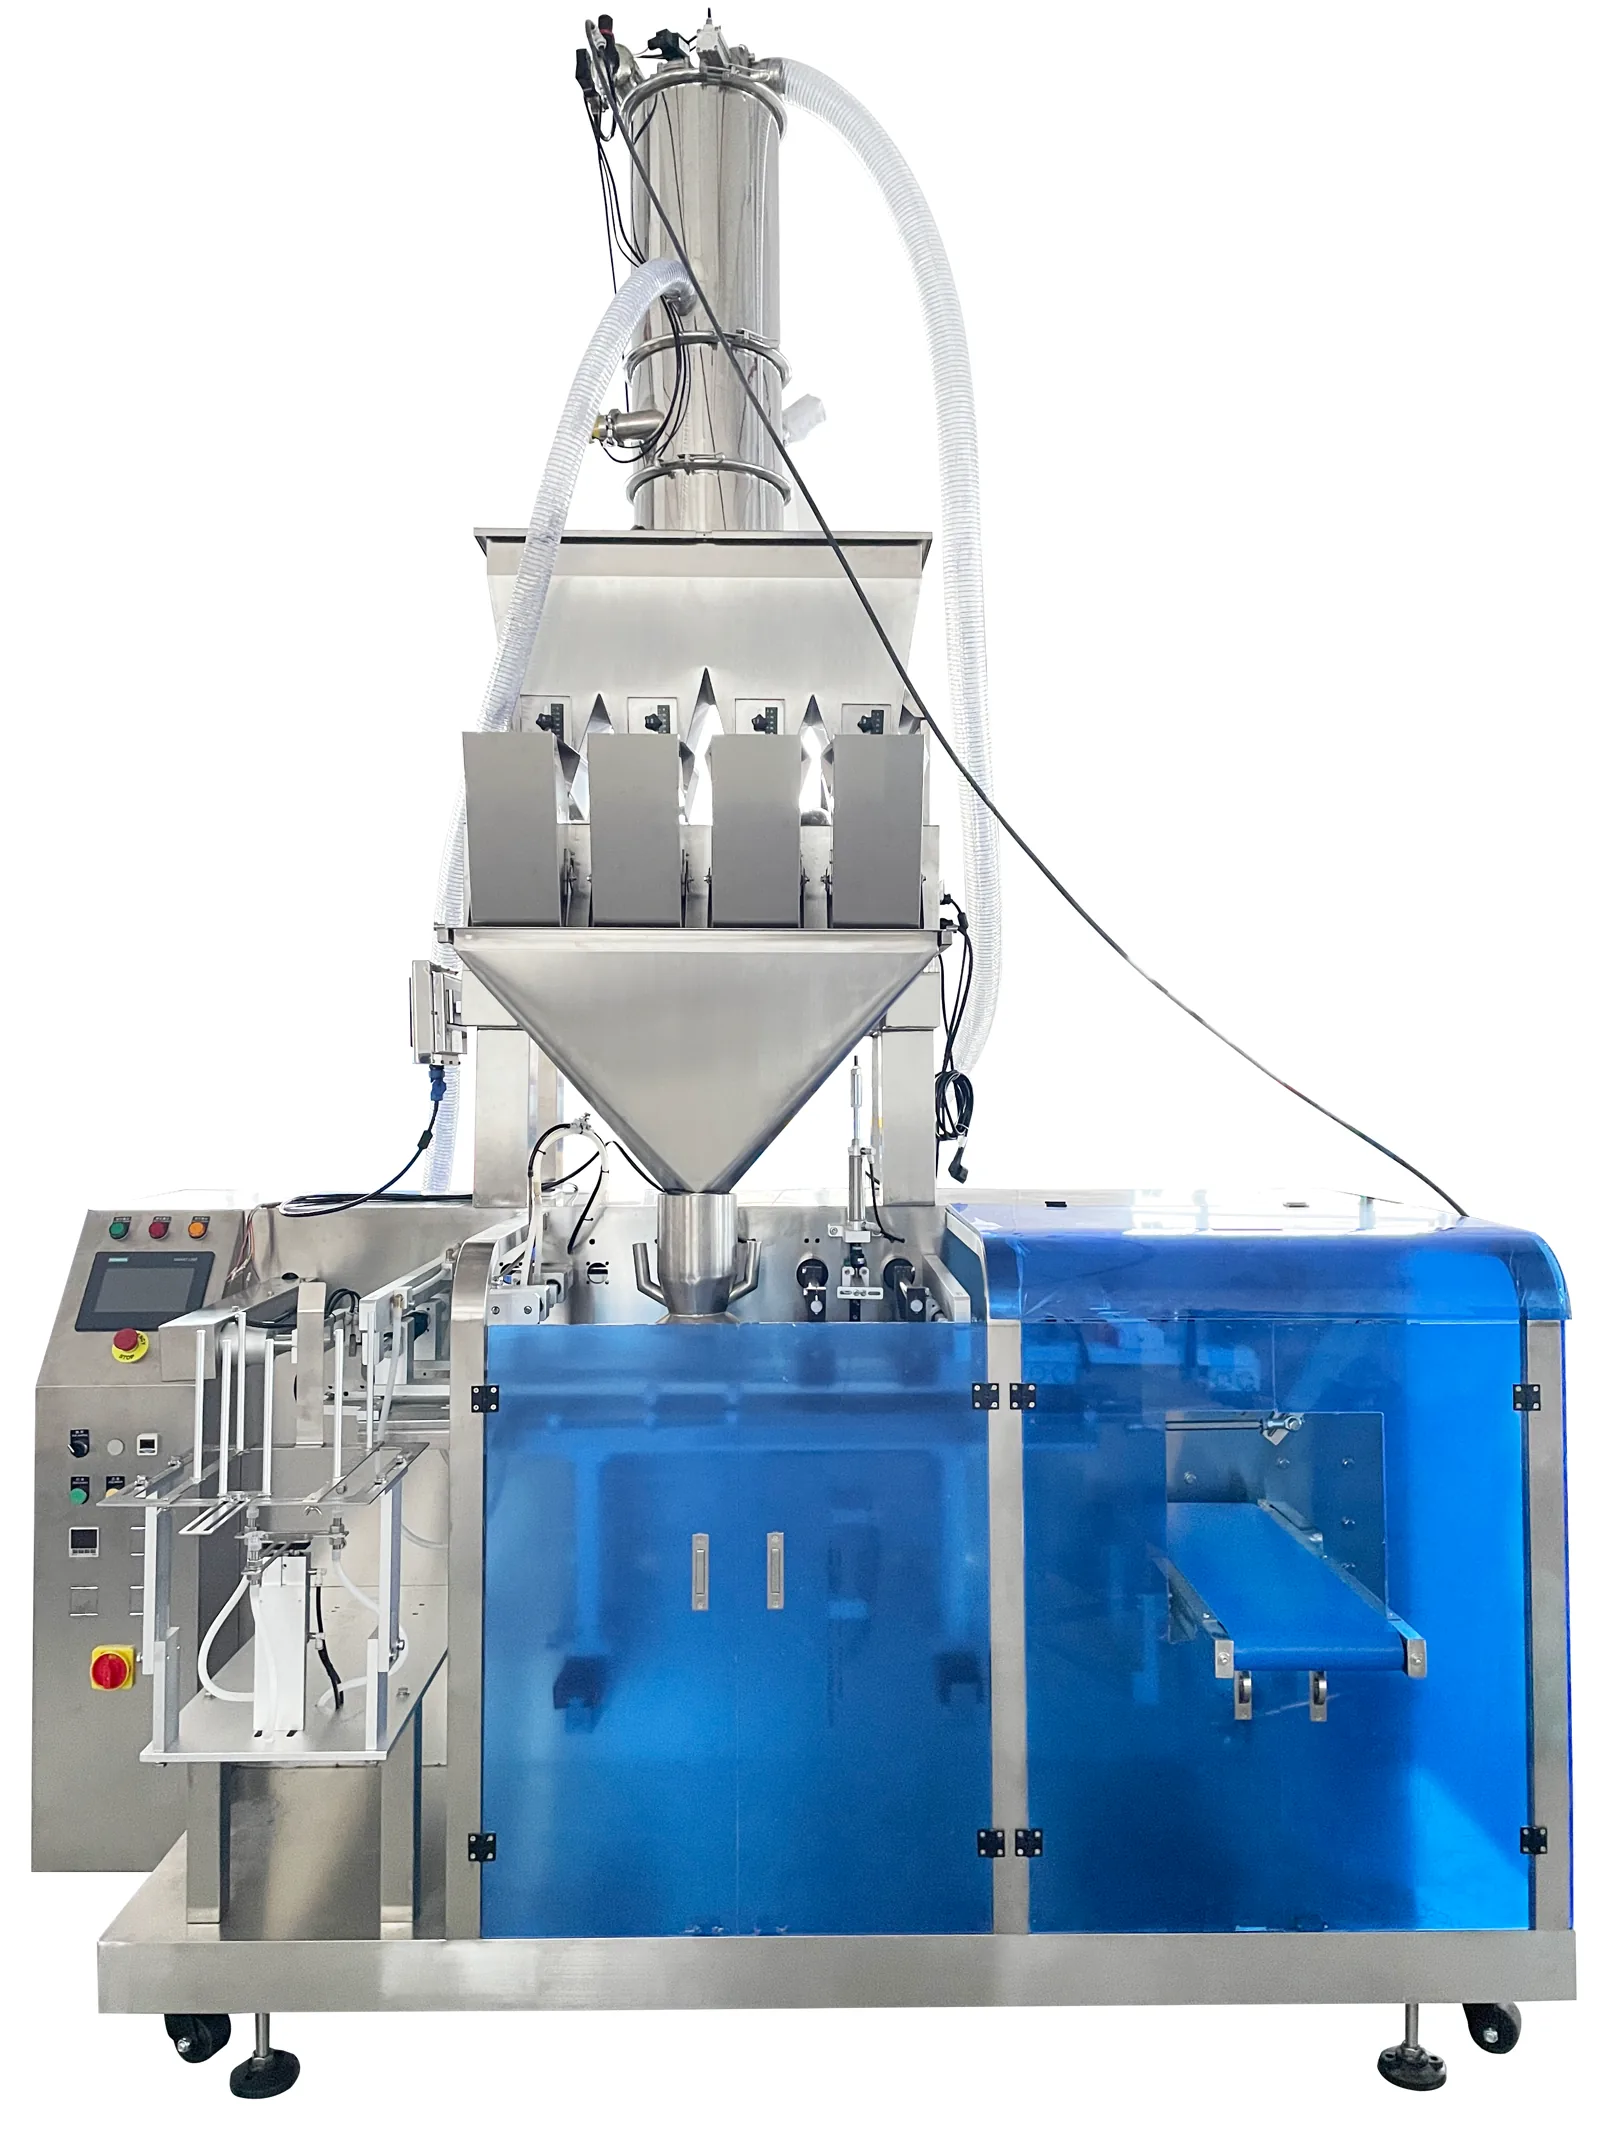
- Máy đóng gói túi đứng hút chân không nằm ngang dành cho túi định hình có thể hút chân không, sau khi lấy túi, mở túi và chiết rót, hoàn tất sắp xếp miệng túi, xử lý chân không và hàn kín. Hiệu quả chân không phụ thuộc vào trạng thái vật liệu, tính chất chắn khí của màng túi, độ sạch miệng túi và yêu cầu oxy dư hoặc ngoại quan; việc có xả khí, định hình, kiểm tra hay không đều được chọn theo dự án.
Tóm tắt giải pháp được chuẩn bị cho bạn
- Hàn miệng túi thông thường hoặc vặn nắp vòi không có nghĩa là hút chân không. Nếu cần chân không, xác định máy có cấu hình tương ứng rồi thử hút khí, miệng túi và mức biến dạng cho phép bằng túi có sản phẩm. So sánh tuyến thông thường hoặc túi vòi khi không cần chân không.
- Sau khi xác định loại túi, cần dùng vật liệu thực tế để kiểm tra độ sạch miệng túi, trạng thái mở túi và đỡ thân túi, sau đó quyết định phạm vi tự động hóa.
- In mã lô, dò kim loại, kiểm tra trọng lượng thị giác và xử lý thùng carton là các mô-đun giai đoạn sau, cần được chọn từng hạng mục theo quy tắc chất lượng và phương thức xuất hàng.
Route comparison
- Các dự án túi định hình cần tự động lấy túi, mở túi, định lượng chiết rót, hút chân không và hàn nhiệt
- Đường túi từ cấp túi rỗng đến hàn kín chân không có thể được tổ chức trong quy trình ngang liên tục
- Thời gian xử lý chân không và nhịp chiết rót sẽ trực tiếp giới hạn chu trình của toàn máy
- Khi cấu trúc miệng túi không thể kẹp ổn định hoặc vật liệu làm bẩn miệng túi nghiêm trọng, cần cải tiến phương thức đóng gói trước
- Máy hút chân không cấp túi ngang kết hợp định lượng và bảo vệ miệng túi theo vật liệu
- Phù hợp với dự án mà sản phẩm đã được cho vào túi nhựa thông thường, túi composite hoặc túi nhôm, chỉ cần xử lý hàn mép túi liên tục.
- Túi thông thường đã chiết rót có thể vào trực tiếp trạm hàn mép liên tục, thuận tiện để kiểm tra lớp hàn nhiệt miệng túi và vị trí in thành phẩm.
- Thiết bị này không chịu trách nhiệm tạo túi từ cuộn màng, cũng không thay thế quy trình lấy túi mở túi của túi đứng hoặc đóng nắp túi miệng hút.
- Khi bao bì cần tự động lấy túi chiết rót, hoặc thành phẩm có nắp miệng hút, nên chọn máy chính tương ứng thay vì thiết bị hàn liên tục.
- Máy hàn miệng túi dạng liên tục xử lý túi mềm thông thường phù hợp, miệng túi sạch, độ dày túi và lớp hàn được thử hàn bằng túi thực tế.
- Phù hợp với bao bì thực phẩm, gia vị hoặc hóa mỹ phẩm đã được sản xuất thành túi rỗng riêng lẻ, cần tự động lấy túi, mở túi, chiết rót và hàn kín.
- Việc lấy túi, mở túi, chiết rót và hàn kín túi đứng được tổ chức bởi máy chính dòng, có thể thiết lập trạm theo loại túi và rủi ro kẹp sản phẩm.
- Miệng túi, mép gấp, tĩnh điện, sản phẩm và bề mặt hàn đều liên quan đến việc lấy túi và chiết rót hàn kín, mô-đun chưa kiểm tra không thể viết thành cấu hình cố định.
- Khi túi chưa được định hình, hoặc nguyên liệu không thể mở túi và kẹp giữ ổn định, nên hoàn thiện bao bì trước rồi mới quyết định trạm máy chính.
- Dòng máy chiết rót hàn kín túi đứng một kênh/ba trạm được đánh giá theo túi và sản phẩm thực tế cũng như cấu hình dự án, mẫu túi và sản phẩm cùng tham gia thử nghiệm.
- Phù hợp với túi mềm tự đứng có miệng hút cố định và nắp đi kèm, cần hoàn thành việc chiết rót sản phẩm và đóng nắp.
- Việc nạp túi miệng hút và đóng nắp được kiểm tra trong cùng một hướng thiết bị, có thể quan sát đồng thời đỡ thân túi, vị trí miệng hút và khớp nắp ống.
- Hướng miệng hút, độ cứng thân túi, loại nắp và trạng thái sản phẩm liên quan đến hoạt động liên tục, mô-đun thực tế không suy ra từ tên sản phẩm.
- Khi bao bì không có nắp miệng hút, hoặc thân túi không thể đỡ và định vị ổn định, nên quay lại đường hàn kín phù hợp với loại túi thực tế.
- Máy chiết rót vặn nắp túi miệng hút tự đứng được đánh giá theo túi và sản phẩm thực tế cũng như cấu hình dự án, kích thước túi chính, nắp miệng hút và sản phẩm phải được thử nghiệm thành bộ.
- Phù hợp với yêu cầu kênh phân phối và xuất hàng khi túi thành phẩm cần in lô, kiểm tra kim loại lạ, kiểm tra trọng lượng thị giác hoặc nhãn thùng carton.
- Nhận diện túi thành phẩm, kiểm tra kim loại, kiểm tra trọng lượng thị giác và xử lý thùng carton có thể tách theo rủi ro, không liệt kê tất cả thiết bị hạ nguồn thành phạm vi cố định.
- Nếp nhăn bề mặt túi, tư thế sản phẩm, mẫu kiểm tra, không gian loại bỏ và bố cục thùng carton đều cần xác nhận, phạm vi cung cấp hợp tác được liệt kê riêng.
- Khi tiêu chuẩn kiểm tra và bao bì xuất hàng chưa được xác định, nên bổ sung quy tắc chất lượng và tài liệu thùng carton trước, sau đó mới chốt bố trí hạ nguồn.
- In lô được thử in bằng máy in phun mã ngày phối hợp, máy kiểm tra kim loại thực phẩm và hệ thống kiểm tra trọng lượng thị giác trực tuyến phối hợp được chọn theo quy tắc. Sản phẩm đã đóng thùng kết nối với dây chuyền phối hợp đóng thùng và dán nhãn thùng.
Thiết bị / vật tư tiêu hao liên quan
Máy đóng gói túi đứng hút chân không nằm ngangMáy đóng gói túi đứng hút chân không nằm ngang dành cho túi định hình có thể hút chân không, sau khi lấy túi, mở túi và chiết rót, hoàn tất sắp xếp miệng túi, xử lý chân không và hàn kín. Hiệu quả chân không phụ thuộc...
Hàn miệng túi thông thường hoặc vặn nắp vòi không có nghĩa là hút chân không. Nếu cần chân không, xác định máy có cấu hình tương ứng rồi thử hút khí, miệng túi và mức biến dạng cho phép bằng túi có sản phẩm. So sánh t...
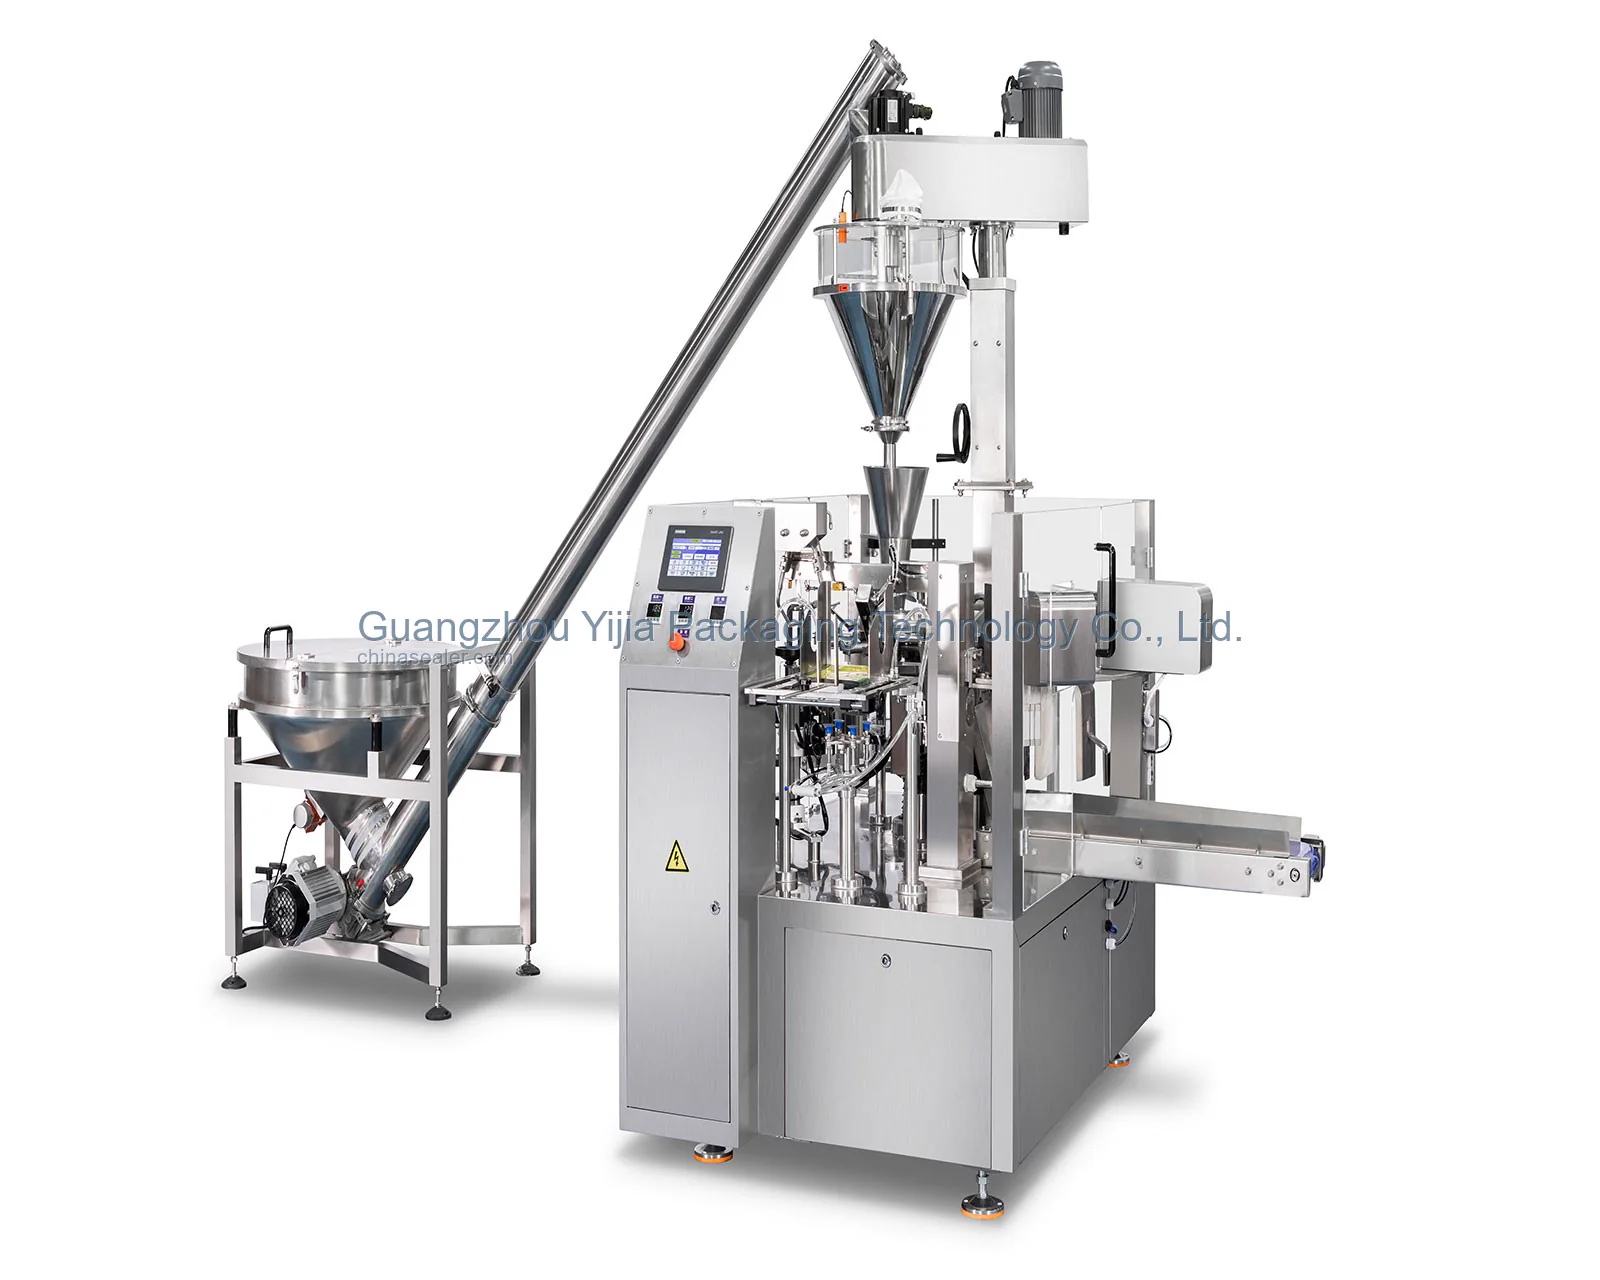 Dòng máy chiết rót và hàn kín túi đúc sẵn một kênh/ba trạm
Hàn miệng túi thông thường hoặc vặn nắp vòi không có nghĩa là hút chân không. Nếu cần chân không, xác định máy có cấu hình tương ứng rồi thử hút khí, miệng túi và mức biến dạng cho phép bằng túi có sản phẩm. So sánh t...
In mã lô, dò kim loại, kiểm tra trọng lượng và thị giác được chọn theo rủi ro sản phẩm và quy tắc chất lượng, tư thế túi và mẫu đánh giá được xác nhận riêng.
Quy trình chính
Máy hút chân không cấp túi ngang kết hợp định lượng và bảo vệ miệng túi theo vật liệu
Thông tin mẫu
Túi rỗng, vật liệu thực tế và thành phẩm đạt yêu cầu cần được thử nghiệm cùng nhau để quan sát tư thế đóng túi, thay đổi khi hút và hàn kín miệng túi.
Cung cấp túi rỗng, thành phẩm đóng túi và mẫu vật liệu thực tếCấu trúc chất liệu túi, lớp hàn nhiệt và yêu cầu chặn mục tiêu cần tương ứng với điều kiện bảo quản thành phẩm, độ dày túi tự nó không thể đại diện cho sự phù hợp hàn kín.
Mô tả cấu trúc chất liệu túi, độ dày túi, lớp hàn nhiệt và yêu cầu chặn mục tiêuMức độ chứa chất lỏng, bụi, góc nhọn, khả năng chịu áp lực và biến dạng sẽ ảnh hưởng đến việc hút khí, thu gom chất lỏng và các biện pháp bảo vệ túi.
Mô tả tình trạng vật liệu chứa chất lỏng, bụi, góc nhọn, khả năng chịu áp lực và biến dạng cho phépKhối lượng mục tiêu, thể tích đóng túi, năng suất liên tục và phương thức cấp liệu dùng để đánh giá việc sử dụng khoang, trạm đóng túi và mức độ tự động hóa.
Cung cấp khối lượng mục tiêu, thể tích đóng túi, năng suất ổn định và phương thức cấp liệuBơm khí, tạo hình, thu gom chất lỏng, kiểm tra và loại bỏ cần được liệt kê từng mục để phân biệt trách nhiệm giữa máy chính chân không và các phần trước/sau.
Mô tả có cần bơm khí, tạo hình, thu gom chất lỏng, kiểm tra và loại bỏ khôngTiêu chuẩn vệ sinh, bố trí thiết bị và không gian bảo trì hệ thống chân không sẽ ảnh hưởng đến thao tác xung quanh khoang, xả chất lỏng và sắp xếp bảo trì.
Cung cấp yêu cầu vệ sinh, bố trí xưởng và không gian bảo trì hệ thống chân khôngLỗi chọn máy thường gặp
Hàn miệng túi thông thường hoặc vặn nắp vòi không có nghĩa là hút chân không. Nếu cần chân không, xác định máy có cấu hình tương ứng rồi thử hút khí, miệng túi và mức biến dạng cho phép bằng túi có sản phẩm. So sánh tuyến thông thường hoặc túi vòi khi không cần chân không.
Trạng thái miệng túi, độ dày, nếp gấp, tĩnh điện và vị trí kẹp đều thay đổi hiệu suất lấy túi tự động, vật liệu bao bì chưa định hình không nên cố định cơ cấu.
Khi sốt, bột hoặc hạt còn sót lại trên bề mặt hàn, sẽ thay đổi kết quả hàn nhiệt, cần kiểm tra cùng lúc phần cuối nạp liệu và làm sạch miệng túi.
In mã, dò kim loại, kiểm tra trọng lượng bằng thị giác, băng tải và xử lý thùng carton đều cần tư thế túi thành phẩm và không gian xử lý sự cố, không thể chờ máy chính định hình xong mới sắp xếp.
Vị trí vòi, đỡ thân túi và sự phối hợp của nắp cùng quyết định thao tác vặn nắp, chỉ đặt một giá trị mô-men xoắn không đủ để xác nhận sản phẩm hoàn thiện.
Xem chi tiết kỹ thuật
Tuyến hút chân không cấp túi ngang
Máy đóng gói túi đứng hút chân không nằm ngang dành cho túi định hình có thể hút chân không, sau khi lấy túi, mở túi và chiết rót, hoàn tất sắp xếp miệng túi, xử lý chân không và hàn kín. Hiệu quả chân không phụ thuộc vào trạng thái vật liệu, tính chất chắn khí của màng túi, độ sạch miệng túi và yêu cầu oxy dư hoặc ngoại quan; việc có xả khí, định hình, kiểm tra hay không đều được chọn theo dự án.
Trước tiên xác định có cần hút chân không
Hàn miệng túi thông thường hoặc vặn nắp vòi không có nghĩa là hút chân không. Nếu cần chân không, xác định máy có cấu hình tương ứng rồi thử hút khí, miệng túi và mức biến dạng cho phép bằng túi có sản phẩm. So sánh tuyến thông thường hoặc túi vòi khi không cần chân không.
Chọn tuyến theo bao bì và trạng thái đầu vào
Máy hút chân không dạng cấp túi nằm ngang phù hợp để lấy túi từ túi định hình, mở túi, chiết rót rồi vào hàn kín chân không. Thiết bị dạng bàn xoay đứng nhấn mạnh hơn vào nâng hoặc định lượng cấp liệu, đóng túi và chu trình nhiều trạm. Cả hai không thể nói về hiệu quả chân không tách rời thành phẩm đóng túi. Đối với các dự án có hình dạng đều đặn, đã có trạm đóng túi và yêu cầu tự động hóa thấp, cũng nên so sánh tuyến hàn kín chân không túi dạng liên tục.
Túi thông thường đã chiết rót hàn mép liên tục (khi không cần hút chân không)
Nếu túi mềm thông thường đã được chiết rót xong, có thể dùng máy hàn miệng túi dạng liên tục để xử lý miệng túi. Khi hàn thử cần quan sát đồng thời lớp hàn nhiệt, độ dày túi, mép hàn, nếp nhăn và cặn sản phẩm, đồng thời xác định vị trí in lô trên túi thành phẩm. Thiết bị này không đảm nhận việc tạo túi từ cuộn màng, mở túi đứng có sẵn hoặc xử lý nắp miệng hút.
Túi đứng lấy túi mở túi chiết rót hàn kín (khi không cần hút chân không)
Trước khi túi đứng thành phẩm vào dòng máy chiết rót hàn kín túi đứng một kênh/ba trạm, cần kiểm tra việc lấy túi, mở túi, kẹp giữ và trạng thái miệng túi. Sản phẩm bên trong liên quan đến việc kết thúc chiết rót và rủi ro kẹp sản phẩm, mô-đun và tốc độ thực tế được xác định theo thử nghiệm với túi và sản phẩm thực tế cũng như cấu hình dự án.
Chiết rót và vặn nắp túi miệng hút (khi không cần hút chân không)
Máy chiết rót và vặn nắp túi miệng hút tự đứng hướng đến loại túi có miệng hút và nắp đi kèm. Vị trí miệng hút, đỡ thân túi, đóng nắp và dòng chảy sản phẩm cần được thử nghiệm với từng kích thước chính. Túi mềm thông thường không có nắp miệng hút không đi theo hướng thiết bị này.
Các loại túi khác nhau sử dụng tiêu chuẩn mẫu khác nhau
Bao bì túi đứng và túi miệng hút, nắp miệng hút và sản phẩm bên trong nên được gửi mẫu thành bộ. Túi thông thường thì tập trung gửi miệng túi đã chiết rót và thành phẩm hàn kín.
Chuẩn bị trước tài liệu có thể đánh giá quy trình
Khi mẫu túi chưa đến, có thể dùng ảnh, miệng túi, miệng hút, sản phẩm và kế hoạch sản xuất để phân chia hướng, cấu hình kẹp giữ, hàn kín và vặn nắp vẫn được xác nhận bằng mẫu thực tế.
Xác định trước quy tắc nhận diện và kiểm tra
In lô, kiểm tra kim loại thực phẩm, kiểm tra trọng lượng và thị giác phối hợp, nhãn thùng carton bên ngoài cần được xác định trước khi bố trí đầu ra của máy chính, tránh xung đột với tư thế túi và vị trí loại bỏ.
Phạm vi thiết bị được phân chia theo loại túi thực tế
Máy hàn liên tục, máy chính túi đứng và máy chính túi miệng hút phục vụ ba quy trình riêng biệt. Băng tải đạt tiêu chuẩn thực phẩm có thể kết nối để vận chuyển túi thành phẩm, dây chuyền phối hợp đóng thùng và dán nhãn thùng bắt đầu sau khi sản phẩm được đóng thùng hoàn tất.
Câu hỏi thường gặp
Độ chân không càng cao thì thành phẩm càng tốt?
Không nhất định, trạng thái chấp nhận được cần được xác định cùng nhau dựa trên khả năng chịu áp lực của sản phẩm, ngoại quan, chất liệu túi và mục tiêu bảo quản.
Chỉ có túi rỗng có thể xác định thiết bị không?
Không, phương án chính thức cần thêm thể tích đóng túi, trạng thái vật liệu và ngoại quan chân không mục tiêu.
Làm thế nào để quyết định hạng mục kiểm tra cho thực phẩm đóng túi?
Việc có trang bị máy dò kim loại thực phẩm hoặc hệ thống thị giác kiểm tra trọng lượng hợp tác hay không phải được xác định dựa trên rủi ro sản phẩm, quy tắc chất lượng và yêu cầu đơn hàng.
Làm thế nào để thử nghiệm hàn kín khi miệng túi dính liệu?
Trước tiên kiểm tra cặn bã, dầu mỡ, vết nhăn và lớp hàn nhiệt ở miệng túi, sau đó điều chỉnh phần cuối của quá trình nạp liệu và thử nghiệm hàn kín. Miệng túi bị nhiễm bẩn không thể áp dụng trực tiếp thông số của túi sạch.
Dự án đóng túi có thể tự động hóa theo giai đoạn không?
Có thể xác nhận cấp liệu, nạp túi và hàn chân không theo từng giai đoạn, đồng thời chừa giao diện. Hàn nhiệt liên tục thông thường chỉ kiểm chứng miệng túi, không thay cho công đoạn và nghiệm thu chân không cần thiết.
Túi có vòi có thể tự động hoàn thành chiết rót và vặn nắp không?
Có thể dùng máy chiết rót và vặn nắp tự động cho túi đứng có vòi để đánh giá, nhưng vị trí vòi, đỡ thân túi, loại nắp và tiêu chuẩn đóng kín đều cần xác nhận bằng mẫu thực tế.