Lösungsthema
Abfüll- und Siegelkonzept für Gesichtsmaskenboxen: Maschinen, Materialien und Musterprüfungen
Vergleichen Sie Zwei- und Vierfach-Drehtischwerkzeuge für Maskenboxen. Box, Produkt, Folie, Zuführung und Schnittstellen prüfen; Leistung nicht aus der Positionszahl ableiten.
Projektkonfiguration und Maschinenauswahl
Die Tabelle vergleicht Verfahrenswege und Ausstattungsoptionen. Sie bedeutet weder, dass alle Maschinen zum Standardumfang gehören, noch, dass sie nacheinander in einer Linie verbunden werden müssen. Die endgültige Konfiguration ist anhand von Mustern, Prozessanforderungen und Schnittstellen vor Ort zu bestätigen.
| Prozessschritt | Maschinen oder ergänzende Angaben | Wichtige Konfigurationspunkte |
|---|---|---|
| Zuerst Produkt- und Verpackungsmuster bestätigen | Vorgeformte Produktbox, tatsächliches Produkt und vorgestanzte Siegelfolie | Mit einem einheitlichen Satz Produktionsmuster die Maschineneignung und Abnahmekriterien bestätigen. |
| Kernprozess: Füllen und Siegeln | Rundtisch-Abfüll- und Siegelmaschine für Gesichtsmaskenboxen | Passt zum bestätigten Ablauf mit vorgeformter Box, Produktdosierung und Heißsiegeln mit vorgestanzter Folie. |
| Sichtprüfung nach dem Siegeln (optional) | Visuelle Siegelinspektions- und Ausschleusmaschine | Prüft definierte sichtbare Fehler per Bildauswertung und kann betroffene Packungen ausschleusen. |
| Transport und Pufferung nach dem Siegeln (optional) | Förder- und Pufferlinie für Lebensmittelverpackungen | Verbindet Prüf- und Sammelstationen abhängig von Packungsausrichtung, Stationstakt und Layout. |
| Kartonierer nur bei Bedarf an einer äußeren Faltschachtel ergänzen (optional) | Horizontale/Vertikale automatische Kartonierungsmaschinen-Serie | Verpackt das bereits versiegelte Einzelstück in eine separate Faltschachtel; dies ist nicht die vorgeformte Produktbox der Siegelmaschine. |
Werksaufnahmen
Vom Boxentransport bis zum Siegeln und Auslauf: der tatsächliche Prozessablauf
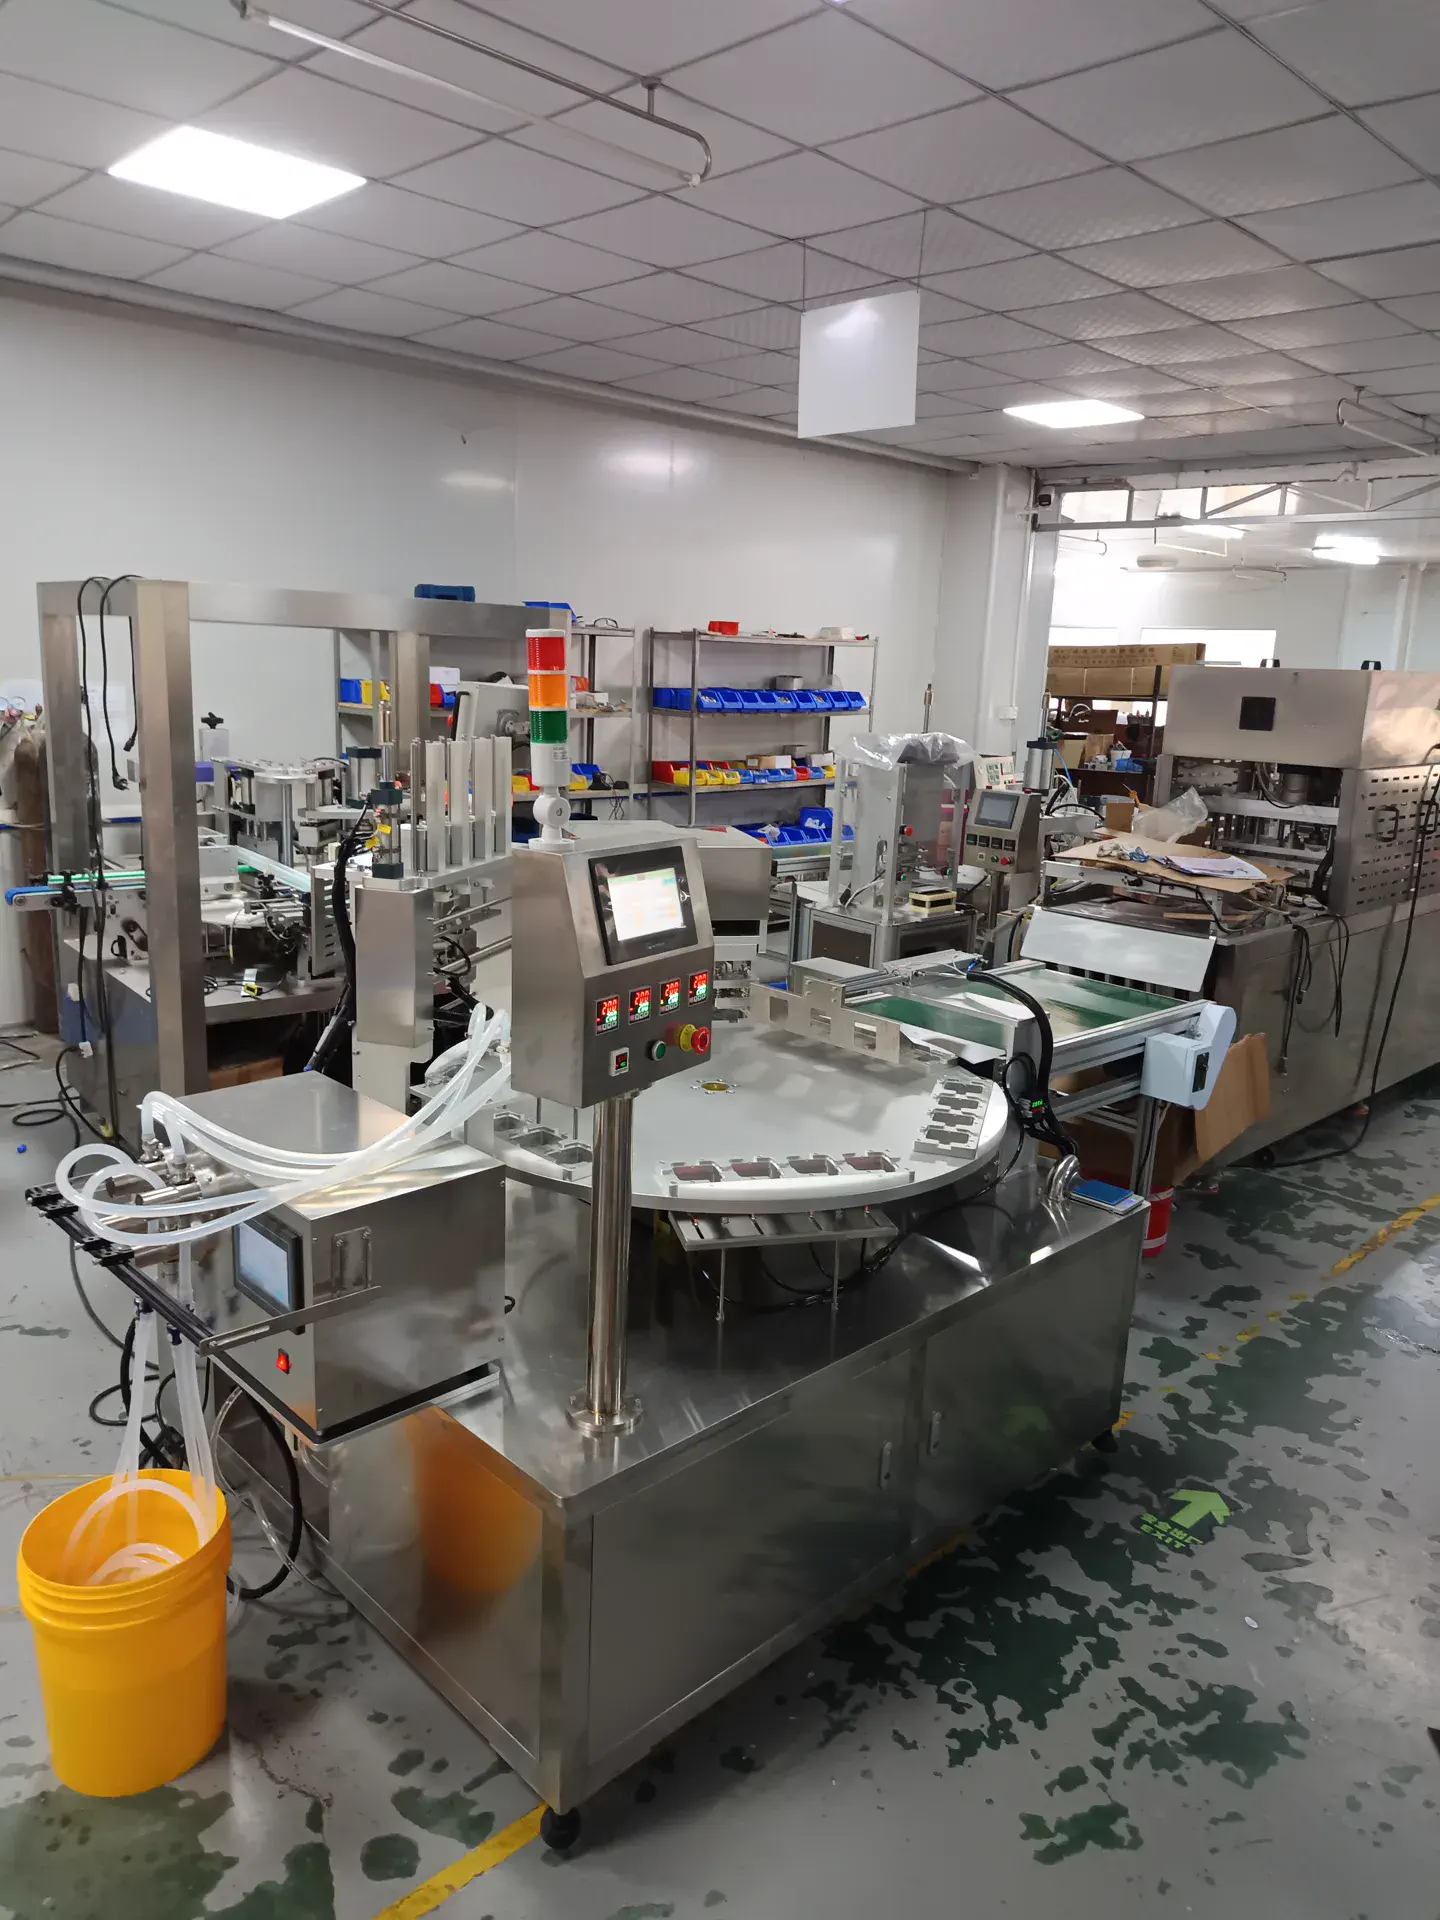
Das Video zeigt Rundtischstationen, Aufnahme und Auflegen vorgestanzter Folie, Heißsiegeln und Auslauf an einer Referenzmaschine zum Abfüllen und Versiegeln vorgefertigter Produktboxen. Boxformat, Füllgut, Füllmenge, Folie und endgültige Taktleistung müssen weiterhin anhand repräsentativer Muster und einer vereinbarten Prüfliste bestätigt werden.
- Vom Zuführen leerer Boxen und Dosieren des Füllguts über das Aufnehmen und Auflegen vorgestanzter Siegelfolien bis zum Heißsiegeln und Auslauf: Die Anlagenkombination wird anhand realer Muster, der angestrebten Leistung und der Schnittstellen zu nachgelagerten Anlagen festgelegt.
Route comparison
- Projekte, bei denen Füllgut dosiert in vorgefertigte Boxen gefüllt und die Öffnung mit vorgestanzter Siegelfolie verschlossen werden soll.
- Die Referenzmaschine ermöglicht zweikanalige Dosierung, Aufnahme und Auflegen vorgestanzter Folie, gleichzeitiges Heißsiegeln in zwei Kavitäten und mechanischen Boxauslauf.
- Manuelle Boxzuführung, Boxformat, Füllgut, Folie und Taktleistung im Versuch sind jeweils zu bestätigen.
- Das Fertigprodukt erfordert automatisches Falten, Zählen und Einlegen von Tuchmasken, dieser Vorgang ist in der Lösung jedoch nicht konfiguriert.
- Als Hauptmaschine eine Rundtisch-Abfüll- und Siegelmaschine für Gesichtsmaskenboxen vorsehen; nachgelagerte Anlagen anhand der Schnittstellen separat bewerten.
- Projekte, bei denen gefaltete Tuchmasken vor dem Füllen oder Versiegeln in die Box eingelegt werden müssen.
- Tuchhandhabung, Positionierung in der Box und Siegelung separat festlegen, damit keine Prozessschritte im Lieferumfang fehlen.
- Falten, Zählen und Einlegen der Tuchmasken sind keine Funktionen zum Aufnehmen und Auflegen vorgestanzter Siegelfolie.
- Das Projekt nur Flüssigkeitsdosierung und Heißsiegeln der Boxöffnung vorsieht und keine Tuchmasken in die Box eingelegt werden müssen.
- Zunächst Abmessungen der Tuchmasken, Faltmethode und gewünschte Position in der Box angeben; anschließend einen separaten Mechanismus oder eine vorgelagerte Anlage bewerten.
- Projekte, die nach dem Versiegeln eine kontinuierliche Sammlung, Etikettierung oder das Einlegen in Versandkartons benötigen.
- Je nach Bedarf lassen sich Außendeckelpressen, Boxetikettierung, Fördertechnik mit Sammlung oder Sekundärkartonierung kombinieren; Schnittstellen und Lieferumfang sind für jedes Aggregat einzeln festzuhalten.
- Dies sind eigenständige nachgelagerte Aggregate. Eignung und Integration von Deckelpressen, Etikettierung und Fördertechnik müssen anhand von Boxmustern, angestrebter Leistung und verfügbarem Platz bestätigt werden.
- Außenverpackung des Fertigprodukts, angestrebte Leistung oder Auslaufrichtung noch nicht festgelegt sind.
- Zunächst Außendeckel, zu etikettierende Flächen, Verpackungsstufe des Fertigprodukts und Schnittstellen bestätigen; danach entscheiden, ob Deckelpresse, Etikettierer, Fördertechnik oder Kartonierer erforderlich sind.
Zugehörige Geräte / Verbrauchsmaterialien
Rundtisch-Abfüll- und Siegelmaschine für GesichtsmaskenboxenBeim Abfüllen und Versiegeln von Maskenboxen müssen Boxpositionierung, Produktdosierung und Deckelfolie zusammenpassen. Eine Rundtischanlage kann diese Schritte auf mehrere Stationen verteilen; Zwei- und Vierfachausfü...
Die vorgesehene Bildverarbeitung eignet sich für versiegelte Boxen mit reproduzierbarer Bildaufnahme und klar definierten sichtbaren Fehlern. Prüfen Sie Sichtfeld, Boxenausrichtung, Fehlerbilder und Linientakt; Dichth...
Ein Förderer mit Puffer kann Packungen zwischen nachgelagerten Stationen transportieren. Prüfen Sie mit fertigen Mustern Kippen, Scheuern, Staus und Start-Stopp-Pufferung; maßgeblich sind Standfestigkeit, Größe, Ausri...
Die horizontale/vertikale Kartonierer-Serie verarbeitet eine äußere Faltschachtel, nicht die vorgeformte Produktbox der Siegelmaschine. Prüfen Sie das Gesamtpackstück anhand der Einzelboxmaße, Produktausrichtung, Stan...
Kernprozess
Bestätigen Sie Positionierung, Dosierung und Bedienerzyklus mit Produktionsboxen und dem tatsächlichen Produkt.
Maskentücher und Siegelfolie sind unterschiedliche Materialien; das Auflegen der Folie ist nicht das Einlegen der Tücher.
Das gleichzeitige Siegeln an zwei Positionen beschreibt den Referenzarbeitsgang und ist keine Leistungszusage; laut Quelle ist die sechste Rundtischposition reserviert.
Die vorgesehene Bildverarbeitung eignet sich für versiegelte Boxen mit reproduzierbarer Bildaufnahme und klar definierten sichtbaren Fehlern. Prüfen Sie Sichtfeld, Boxenausrichtung, Fehlerbilder und Linientakt; Dichtheits- oder Festigkeitsprüfungen ersetzt sie nicht.
Ein Förderer mit Puffer kann Packungen zwischen nachgelagerten Stationen transportieren. Prüfen Sie mit fertigen Mustern Kippen, Scheuern, Staus und Start-Stopp-Pufferung; maßgeblich sind Standfestigkeit, Größe, Ausrichtung, Zieltakt und Layout.
Die horizontale/vertikale Kartonierer-Serie verarbeitet eine äußere Faltschachtel, nicht die vorgeformte Produktbox der Siegelmaschine. Prüfen Sie das Gesamtpackstück anhand der Einzelboxmaße, Produktausrichtung, Stanzkontur und möglicher Beileger oder Zubehörteile.
Die Abnahme erfolgt anhand gemeinsam vereinbarter Muster und Kriterien, nicht anhand einer Einzelvorführung oder der Stationszahl.
Musterdaten
Prüfen Sie zuerst Material und Abmessungen der vorgeformten Box sowie Öffnungsform und Randebenheit; davon hängen sichere Positionierung und nutzbare Siegelzone ab.
Boxabmessungen, Öffnungsgeometrie, Ebenheit des Rands und Anforderungen an einen Außendeckel.Produktzustand, Viskosität und Füllmenge je Box beeinflussen Dosierung und Füllbewegung; prüfen Sie dies mit dem tatsächlichen Produkt. Das bedeutet nicht, dass Maskenblätter gefaltet oder eingelegt werden.
Tatsächliches Füllgut, Füllmenge je Box, Viskosität, Temperatur und Reinigungsanforderungen.Prüfen Sie Siegelbeschichtung, Materialaufbau und Folienzuschnitt auf Eignung für den Boxrand. Vorgestanzte Deckel und Rollenware sind unterschiedliche Zuführkonzepte; Rollenware ist in dieser Referenzausführung nicht automatisch vorgesehen.
Siegelschicht, Materialaufbau, Folienformat sowie vorgestanzte oder von der Rolle zugeführte Folie.Planen Sie einen kontinuierlichen Siegelversuch mit Originalbox, Produkt und Folie und vereinbaren Sie Kriterien für Aussehen und Siegelintegrität. Prüfen Sie separat, ob Maskenblattzuführung, Außendeckel, Kontrolle, Fördertechnik oder Kartonierung benötigt und im Lieferumfang enthalten sind.
Produktionsbox, tatsächliches Produkt und Siegelmaterial; Maskenblätter, Außendeckel und nachgelagerter Bedarf, falls zutreffend.Behandeln Sie die Zielmenge als Prüfziel. Die tatsächliche Taktzeit hängt auch von manueller Boxzufuhr, Abfüllung, Folienhandhabung und Sammlung ab; prüfen Sie sie im Dauerlauf, statt die Leistung aus der Zahl der Drehtischstationen abzuleiten.
Angestrebte Leistung, vorhandene Ausrüstung, Auslaufrichtung und verfügbarer Platz.Häufige Auswahlfehler
Technische Details anzeigen
Zuerst Siegelfolie und Tuchmasken unterscheiden
Diese Prozessroute füllt das Produkt in vorgefertigte Boxen und versiegelt deren Öffnung: In der Referenzausführung werden vorgestanzte Siegelfolien automatisch aufgenommen, aufgelegt und heiß versiegelt. Müssen zusätzlich eine oder mehrere Tuchmasken in die fertige Box eingelegt werden, sind Falten, Zählen und Einlegen separate Arbeitsschritte. Das automatische Auflegen der Folie darf nicht als automatisches Einlegen der Tuchmasken verstanden werden.
Die Hauptmaschine anhand der Referenzroute konfigurieren
Das Referenzprojekt sieht vor, pro Zyklus zwei leere Boxen manuell einzulegen, das Füllgut zweikanalig und servogesteuert zu dosieren, vorgestanzte Folie automatisch aufzunehmen und aufzulegen, zwei Siegelnester gleichzeitig heiß zu versiegeln und die Boxen mechanisch auszugeben. Die Unterlagen nennen sechs Rundtischpositionen; Position fünf dient dem Auslauf, Position sechs bleibt als Reserve frei. Dies ist eine Referenz für die Projektkonfiguration und keine feste Bauform für jede Rundtischmaschine.
Zusätzliche Prozessschritte separat festlegen
Die Referenzausführung umfasst das Aufnehmen und Auflegen vorgestanzter Siegelfolie sowie das Heißsiegeln an der Boxöffnung. Benötigt das Projekt Etiketten auf der Folie, Rollenfolie, automatisches Falten oder Einlegen von Tuchmasken, Vakuum oder Schutzgasverpackung, ist jede Funktion als separater Prozessbedarf zu definieren. Stellen Sie repräsentative Muster, Materialien und Prüfbedingungen bereit, damit der Lieferumfang der Anlage geklärt werden kann. Die Folienaufnahme der Maschine bedeutet nicht, dass diese zusätzlichen Schritte enthalten sind.
Boxöffnung, Füllgut und Verpackungsmaterial gemeinsam testen
Bereiten Sie vor den Versuchen freigegebene Boxen, Siegelfolie und das tatsächliche Produkt vor. Dokumentieren Sie die Abmessungen und Ebenheit der Boxöffnung, den Aufbau der Siegelschicht, die Füllmenge je Box, Viskosität, Temperatur, Schaumbildung und Reinigungsanforderungen. Benötigt das Fertigprodukt einen Außendeckel, prüfen Sie dessen tatsächlichen Sitz an einer versiegelten Musterbox. Rollenfolie und vorgestanzte Folie werden unterschiedlich zugeführt; eine gemeinsame Konfiguration darf nicht vorausgesetzt werden.
Deckelpressen, Etikettieren und Fördern nach dem Siegeln bewerten
Das Aufdrücken eines Außendeckels, ein- oder beidseitige Boxetikettierung, Auslauftransport und Sekundärkartonierung sind unterschiedliche nachgelagerte Prozesse. Wählen Sie diese einzeln passend zum Deckelaufbau, zur Etikettierfläche, zur Verpackungsstufe und zur vorhandenen Ausrüstung aus. Die Reihenfolge ist anhand eines freigegebenen Layouts und einer Schnittstellenliste zu bestätigen. Diese Aggregate sind nicht standardmäßig Bestandteil der Siegelmaschine und belegen keine vollständig automatische Linie.
Abnahmebedingungen anhand kontinuierlicher Versuche festlegen
Führen Sie vor der endgültigen Freigabe kontinuierliche Versuche mit den vereinbarten Boxmustern, dem tatsächlichen Füllgut und der Siegelfolie durch. Dokumentieren Sie Nachfüllen, Stillstände, manuelle Eingriffe, Siegelzustand und Abnahmeentscheidung. Die angestrebte Leistung und die Abnahmekriterien gehören in ein von beiden Seiten bestätigtes Dokument; sie dürfen weder aus der Zahl der Rundtischpositionen noch aus einer kurzen Leerlaufvorführung abgeleitet werden.
Siegelbild und Abnahme des Probelaufs festlegen
Führen Sie einen kontinuierlichen Versuch mit Produktionsboxen, tatsächlichem Produkt und Siegelfolie durch. Vereinbaren Sie zunächst sichtbare Kriterien wie durchgehende Siegelnaht, Falten oder Versatz am Rand, Verschmutzung im Siegelbereich und Passung des Außendeckels. Legen Sie anschließend Stichprobenumfang, Versuchsdauer und eine geeignete Prüfung der Siegelintegrität fest. Ein einzelnes versiegeltes Muster oder die Zahl der Maschinenstationen ersetzt keinen kontinuierlichen Abnahmelauf.
Vom Siegelgerät bis zum Linienende: Folgeanlagen nach der fertigen Packung auswählen
Die Basisroute übernimmt mit der Rundtischmaschine das Einlegen der Boxen, die Dosierung, das Auflegen vorgestanzter Siegelfolie, das Heißsiegeln und den mechanischen Auswurf. Für die Prüfung sichtbarer Siegeldefekte kann anhand von Fehlerbildern eine Bildverarbeitungs- und Ausschleuseinheit bewertet werden; sie prüft weder Dichtheit noch Siegelstärke. Zum Verbinden von Prüf- oder Sammelstationen kann ein Förderer mit Pufferung vorgesehen werden. Ist zusätzlich eine äußere Faltschachtel erforderlich, prüfen Sie einen horizontalen oder vertikalen Kartonierer anhand von Mustern und Packungsausrichtung. Alle nachgelagerten Module sind optional; Maße, Takt, Schnittstellen und Lieferumfang sind durch Versuche zu bestätigen.
Zwei oder vier Behälter pro Zyklus? Erst die Anwendung prüfen
Die verfügbaren Werksvideos zeigen getrennte Referenzen für Zwei- und Vierfach-Werkzeuge aus unterschiedlichen Video-/Konfigurationsgruppen. Daraus folgt nicht, dass dieselbe Maschine allein durch einen Werkzeugwechsel zwischen beiden Ausführungen umgestellt werden kann. Prüfen Sie gemeinsam Öffnungsmaße und Positionierung, Dosierzeit, Zuführung und Aufnahme der vorgestanzten Deckelfolie, Heißsiegeln und Abkühlen, manuelle oder automatische Boxenzuführung, Austrag und nachgelagerte Schnittstellen. Vierfach bedeutet nicht automatisch die doppelte Leistung gegenüber zweifach. Beginnen Sie mit Produktionsmustern von Box, Produkt und Folie, Zielzyklus und Zuführart; bestätigen Sie danach Werkzeug, Stationslayout, Ergebnisse des Dauerlaufs und Lieferumfang.
Häufige Fragen
Kann die Rundtischmaschine für Gesichtsmaskenboxen die Tuchmasken automatisch in die Box einlegen?
Die vorliegenden Referenzunterlagen bestätigen das Abfüllen des Füllguts, das Aufnehmen und Auflegen vorgestanzter Siegelfolie, das Heißsiegeln und den Auslauf. Das automatische Falten oder Einlegen der Tuchmasken ist nicht enthalten. Falls dieser Prozess benötigt wird, muss er separat definiert und mit geeigneter Ausrüstung ausgestattet werden.
Warum werden freigegebene Boxmuster und Siegelfolie benötigt?
Die Position der Boxöffnung, der Rand, die Siegelschicht und die Folienaufnahme und -ablage müssen geprüft werden. Bei Siegelversuchen sind Temperatur, Druck, Siegelzeit und der nötige Freiraum für einen Außendeckel am Fertigprodukt zu bestätigen.
Kann eine feste Stückzahl pro Minute zugesagt werden?
Die Leistung lässt sich nicht allein aus der Zahl der Rundtischstationen zusagen. Führen Sie kontinuierliche Versuche mit repräsentativen Boxen, dem tatsächlichen Produkt und der vorgesehenen Siegelfolie durch und vereinbaren Sie anschließend die Abnahmekriterien.
Sind Fördertechnik und Kartoniermaschinen enthalten?
Diese Anlagen sind nicht standardmäßig enthalten. Sie müssen gesondert anhand der Auslaufrichtung, der Verpackungsstufe, der Boxabmessungen, der angestrebten Leistung und der vorhandenen Ausrüstung bewertet werden.
Wie werden Siegelbild und Siegelintegrität abgenommen?
Führen Sie einen kontinuierlichen Versuch mit Produktionsboxen, Produkt und Siegelfolie durch. Vereinbaren Sie vorab die Definition sichtbarer Fehler, den Stichprobenumfang und ein geeignetes Verfahren zur Prüfung der Siegelintegrität; halten Sie Kriterien und Ergebnisse fest. Die Prüfmethode richtet sich nach Produkt und Kundenanforderungen.
Erzeugt eine Vierfach-Ausführung immer die doppelte Leistung einer Zweifach-Ausführung?
Nicht unbedingt. Die Positionszahl beschreibt die Werkzeug-/Stationsanordnung; die tatsächliche Leistung hängt auch von Boxenzuführung, Dosierung, Folienaufnahme, Siegeln und Abkühlen, Austrag sowie Bedienereingriffen ab. Die verfügbaren Zwei- und Vierfach-Videos stammen aus getrennten Referenzgruppen; sie belegen weder den direkten Umbau derselben Maschine noch eine garantierte Leistung. Führen Sie einen Dauerlauf mit Produktionsmustern durch und vereinbaren Sie Zyklus und Abnahmekriterien schriftlich.