Verificar primero el objeto aplicable
Botellas, latas y envases rígidos similares que puedan transportarse y posicionarse de manera estable; boca, cuerpo, fondo y tapas se confirman con muestras reales
Línea completa de llenado y cierre para botellas y latas
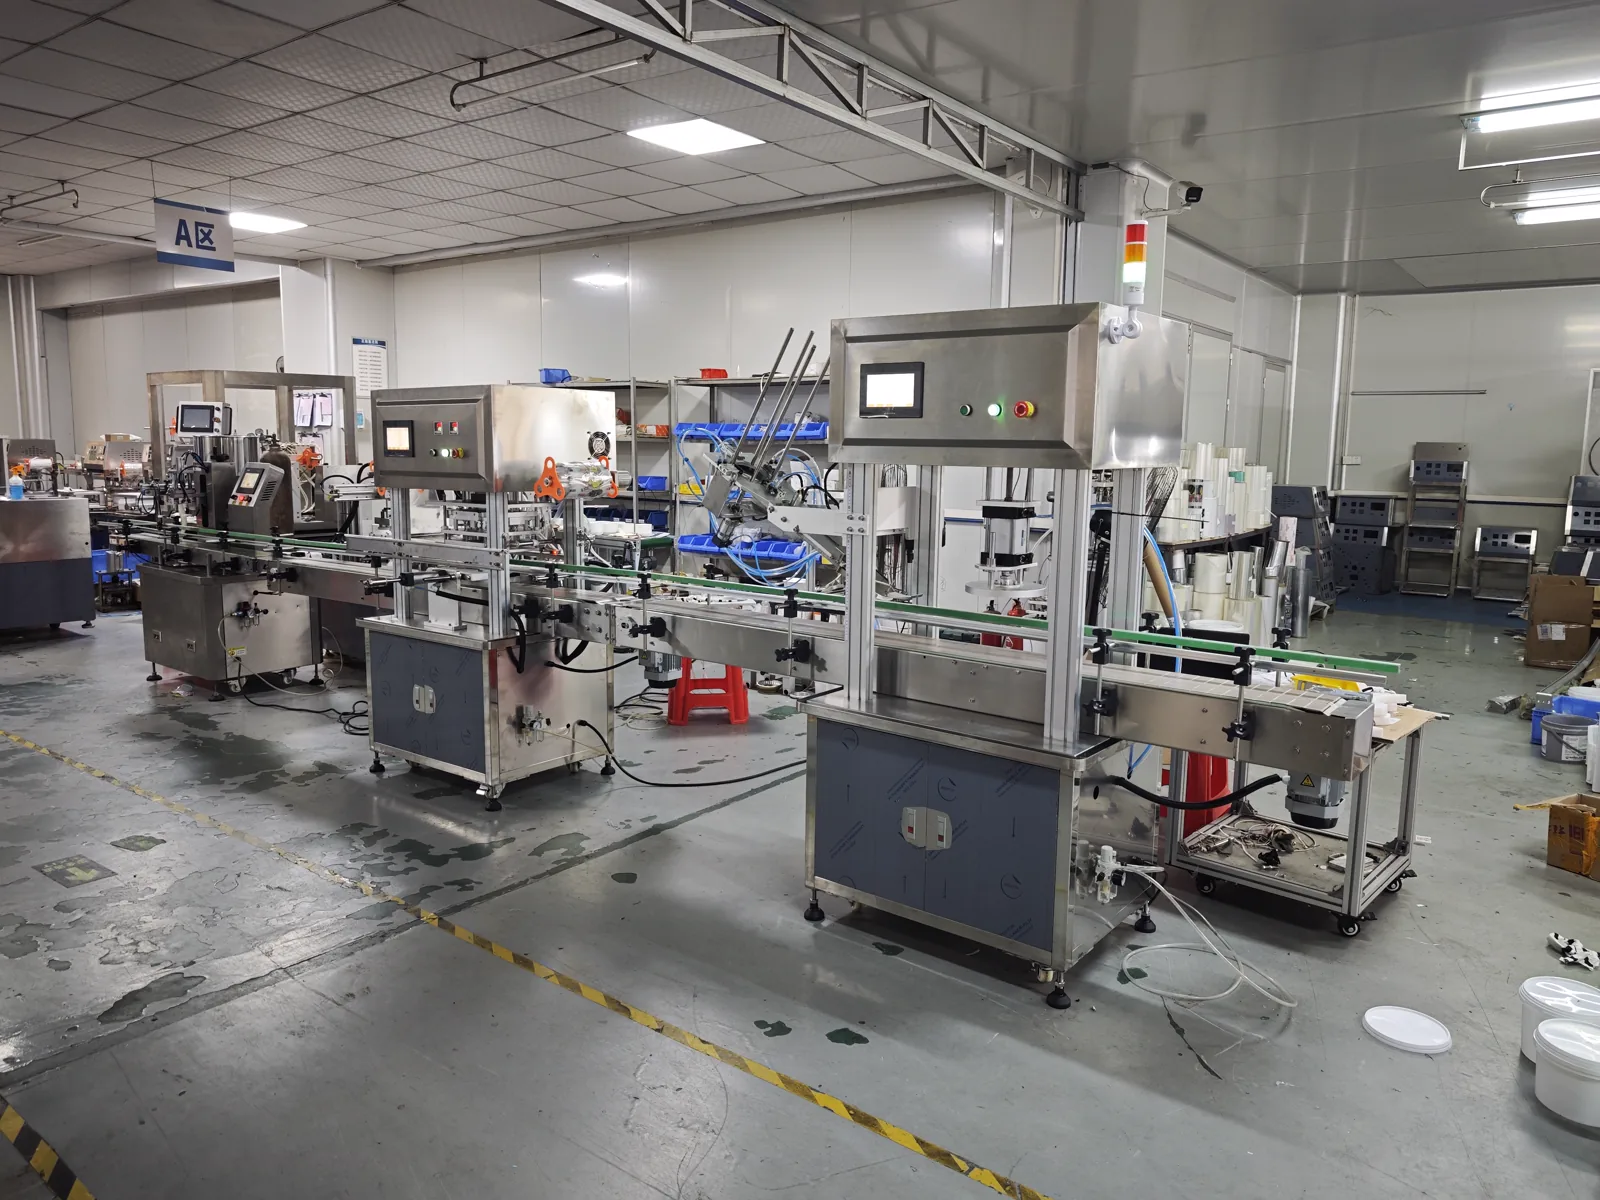
Esta línea completa combina alimentación de botellas, llenado, orientación de tapas, tapado por presión o roscado, sellado, inspección y transporte posterior según el envase, material y sistema de cierre. La estructura en contacto con el líquido, el método de limpieza, el ritmo y las interfaces de cada módulo deben confirmarse conjuntamente. El etiquetado, la codificación, el control de peso y el encajado son estaciones opcionales solo cuando el proyecto lo requiera.
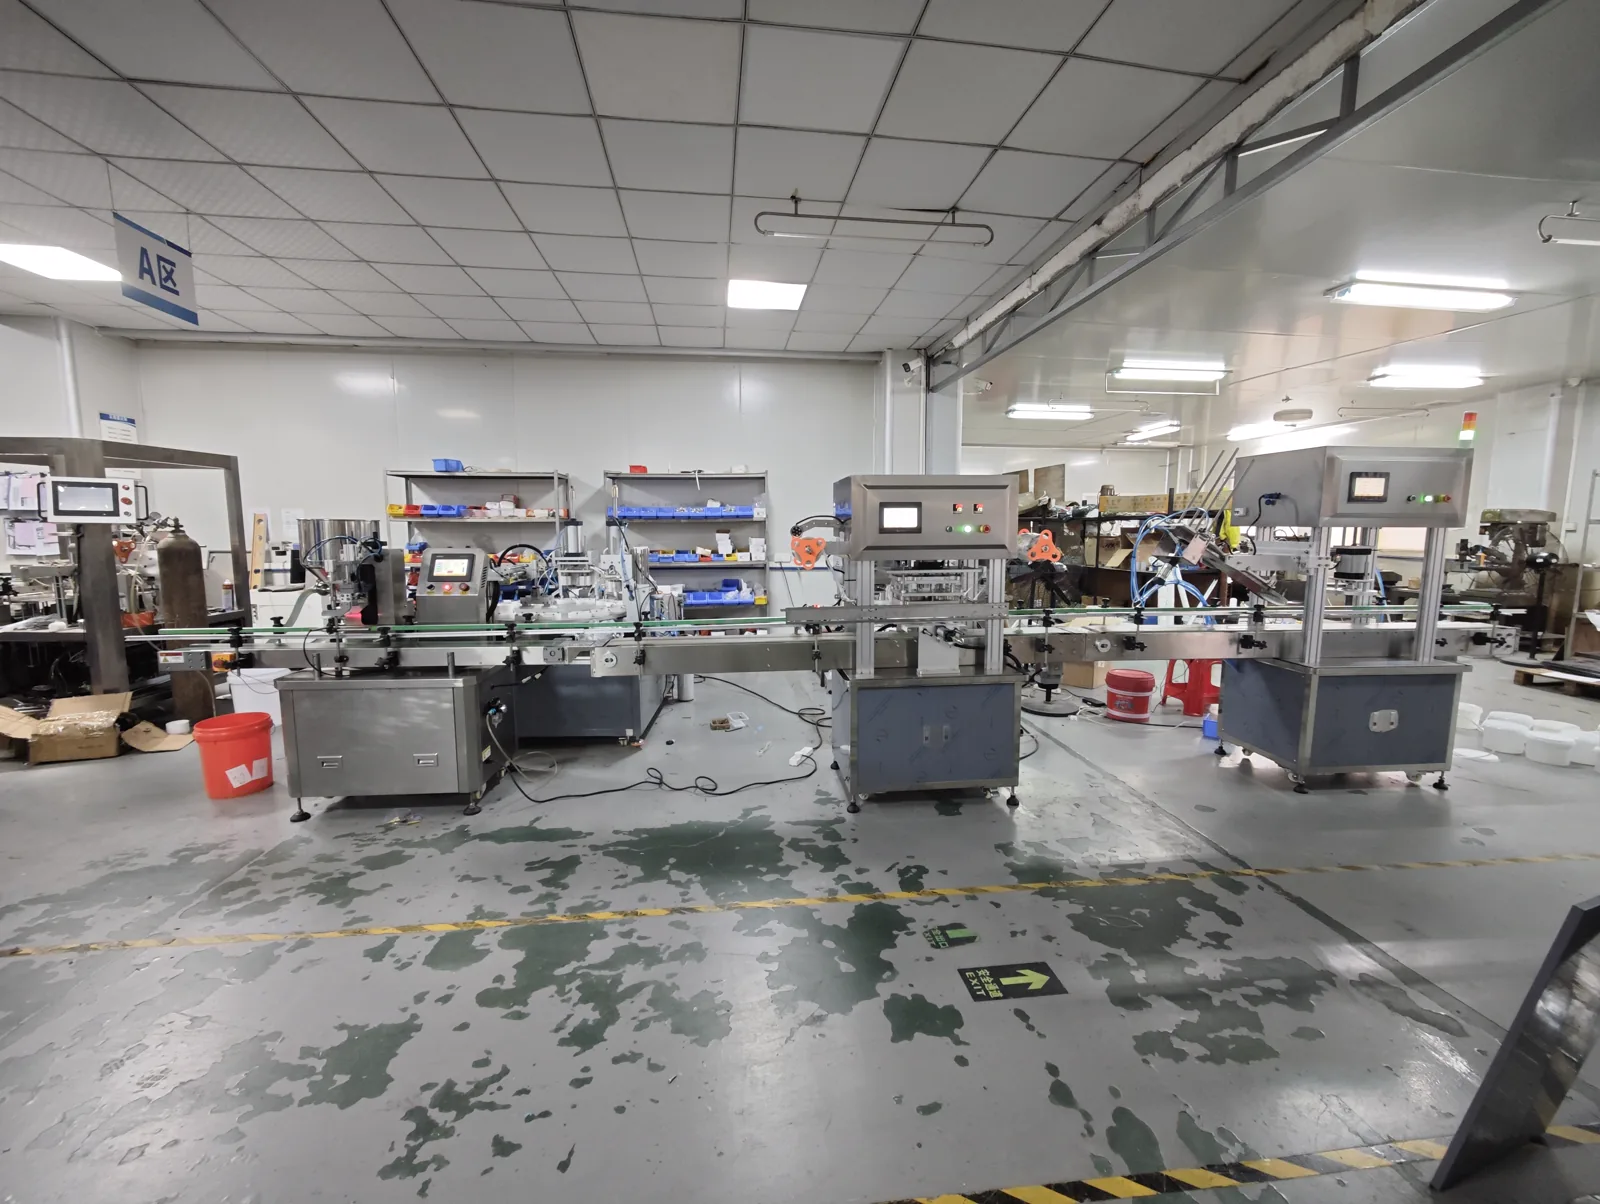
Fotos reales de equipos en fábrica. Confirme la configuración final con los envases, el producto, las pruebas de muestras y el alcance acordado.
Ver primero las condiciones reales de trabajo
Proporcione muestras reales de envases y tapas, datos del producto, rango de volumen de llenado, requisitos de cierre, diagrama de flujo del proceso, distribución del taller y estándares de aceptación.
Botellas, latas y envases rígidos similares que puedan transportarse y posicionarse de manera estable; boca, cuerpo, fondo y tapas se confirman con muestras reales
Tapas, dosificadores, piezas de presión, piezas de rosca y láminas de sellado de boca opcionales; deben verificarse junto con el envase y el proceso de cierre; alimentación y posicionamiento de botellas, llenado dosificado, orientación opcional de tapas, tapado por presión o roscado, sellado opcional de boca, salida
Desenredado opcional de botellas, orientación de tapas, sellado de boca con film, inspección, rechazo, etiquetado, codificación, control de peso, encajado e interfaz de datos.
Proporcione muestras reales de envases y tapas, datos del producto, rango de volumen de llenado, requisitos de cierre, diagrama de flujo del proceso, distribución del taller y estándares de aceptación.
Ver primero las condiciones reales de trabajo
Cuanto más completas sean las muestras, los materiales de empaque y los datos de campo, más fácil será determinar la ruta del equipo, el alcance del cambio de formato y los límites de la línea.
Ver primero las condiciones reales de trabajo
Se confirma según el ritmo de la estación más lenta, el tiempo de llenado del producto, la estabilidad de la colocación de la tapa, la acción de cierre y la lógica de almacenamiento intermedio. La capacidad real se confirma mediante pruebas del proyecto.
Según la composición del proyecto, se configura una línea completa automática de alimentación de botellas, llenado y cierre; etiquetado, codificación, inspección y encajado son módulos opcionales
Botellas, latas y envases rígidos similares que puedan transportarse y posicionarse de manera estable; boca, cuerpo, fondo y tapas se confirman con muestras reales
Líquidos, pastas o materiales con partículas; el material en contacto, temperatura, viscosidad, espuma y condiciones de limpieza se confirman con muestras
Tapas, dosificadores, piezas de presión, piezas de rosca y láminas de sellado de boca opcionales; deben verificarse junto con el envase y el proceso de cierre
Alimentación y posicionamiento de botellas, llenado dosificado, orientación opcional de tapas, tapado por presión o roscado, sellado opcional de boca, salida
Evaluar guías, estrellas, pinzas, piezas de llenado, cabezales de roscado y cambio de programa según la forma de la botella, boca, tapa y rango de llenado
Según el número de estaciones, el sistema de contacto con líquido y limpieza, el transporte y almacenamiento intermedio, el control de interbloqueo y los equipos posteriores opcionales, se confirman las dimensiones del equipo, la electricidad, el aire comprimido, el espacio de mantenimiento y las interfaces con etapas anteriores y posteriores
Confirmar envase, producto, tapa, método de cierre y secuencia de cada estación.
Probar por separado el llenado, antigoteo, colocación de tapa, par de apriete o presión, y efecto de sellado.
Verificar la lógica de almacenamiento intermedio, arranque/parada, falta de material, fallos y señales con etapas anteriores y posteriores.
Aceptar según las muestras acordadas, funcionamiento continuo, limpieza y cambio de formato, y estándares de manejo de anomalías.
Rutas de configuración comunes
Líquidos fluidos, espumosos, pastas y productos con partículas requieren distintas estructuras de llenado. Tapado a presión, roscado, bombas y sellado por inducción son etapas diferentes.
Configuración de alimentación de botellas, llenado dosificado, colocación de tapas y tapado por presión o roscado; recogida manual en la salida.
Sellado con film opcional, inspección, etiquetado, codificación, control de peso y encajado, con interbloqueo de control unificado.
Entregar primero las estaciones centrales, reservando transporte, señales y espacio para agregar módulos posteriormente.
Línea completa de llenado y cierre para botellas y latas
Ver primero las condiciones reales de trabajo
No. Se pueden dividir en estaciones básicas y reservas opcionales según el proceso actual, pero las interfaces, la altura de transporte, las señales de control y el ritmo futuro deben considerarse de manera unificada durante la fase de diseño de la línea completa.
Es necesario comparar la viscosidad, partículas, temperatura, espuma, limpieza y riesgo de contaminación cruzada; si es necesario, reemplace las piezas en contacto con el líquido o adopte diferentes rutas de dosificación.
Enviar muestras y requisitos
Dividiremos las estaciones estándar, las estaciones opcionales y las interfaces reservadas según el envase, producto, tapa, método de cierre, requisitos de limpieza y distribución del taller.