Tema de la solución
Llenado y sellado de cajas para mascarillas faciales: equipos, materiales y pruebas
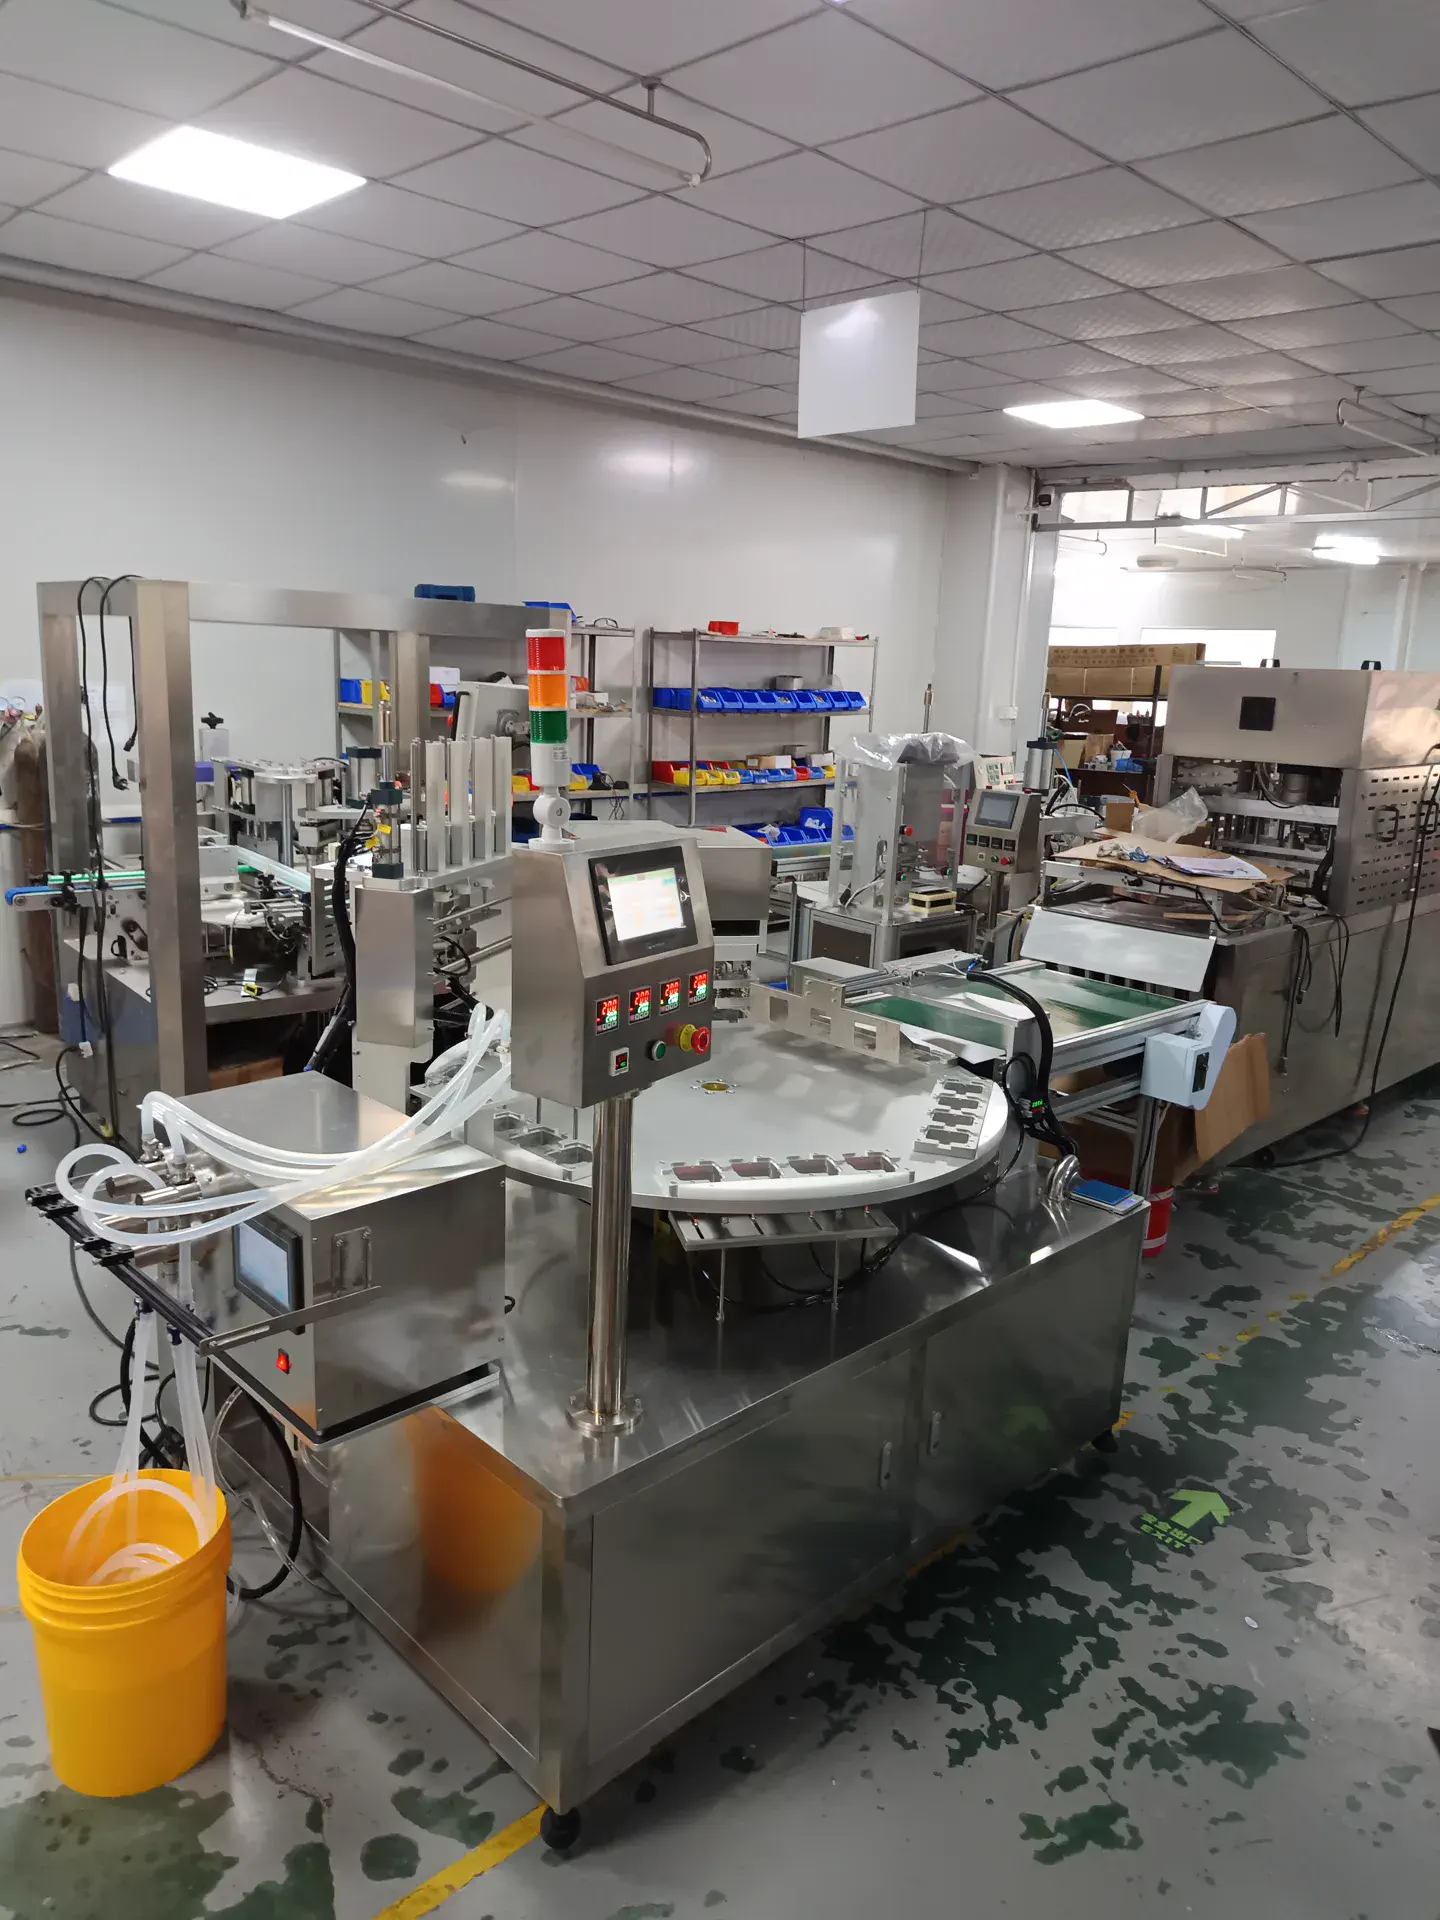
Compare utillajes rotativos de dos y cuatro posiciones para cajas de mascarillas. Confirme caja, producto, lámina, carga e interfaces posteriores; no deduzca la producción del número de posiciones.
Configuración del proyecto y selección de equipos
La tabla compara rutas y opciones de equipos; no indica que todos los equipos estén incluidos de serie ni que deban conectarse en secuencia. Confirme la configuración final según las muestras, los requisitos del proceso y las interfaces de la instalación.
| Proceso | Equipos o información de apoyo | Puntos de configuración |
|---|---|---|
| Confirme primero las muestras del producto y del envase | Caja preformada, producto real y película precortada | Use un conjunto de muestras de producción para confirmar la adaptación y los criterios de aceptación. |
| Llenado y sellado principal | Máquina rotativa de llenado y sellado para cajas de mascarillas faciales | Corresponde a la caja preformada, dosificación y sellado con película precortada confirmados. |
| Inspección visual después del sellado (opcional) | Máquina de inspección visual y rechazo de sellado | Se utiliza para inspeccionar y rechazar defectos visibles definidos. |
| Transferencia y acumulación tras el sellado (opcional) | Línea de transporte y acumulación para envases de alimentos | Conecta inspección y recogida según orientación, ritmo de estaciones y distribución. |
| Añada el estuchado solo si se necesita una caja plegable exterior | Serie de envasadoras automáticas horizontales/verticales | Introduce la unidad sellada en un estuche plegable distinto, no en la caja preformada de la selladora. |
Vídeos de la fábrica
Siga el proceso desde la transferencia de las cajas hasta el sellado y la descarga
El vídeo muestra las estaciones de la mesa giratoria, la colocación de lámina precortada, el termosellado y la descarga en una máquina de llenado y sellado de cajas de referencia. El formato de caja, el producto, la cantidad de llenado, la lámina y la producción final por ciclo deben confirmarse mediante pruebas con muestras representativas y una lista de comprobación acordada.
- Desde la carga de cajas vacías y la dosificación del producto hasta la colocación de lámina precortada, el termosellado y la descarga, determine la combinación de equipos a partir de muestras reales, la producción objetivo y las interfaces posteriores.
Route comparison
- Proyectos que necesitan dosificar el producto en cajas preformadas y cerrarlas con lámina de sellado precortada.
- La máquina principal de referencia puede realizar dosificación por dos canales, colocación de lámina precortada, termosellado simultáneo de dos cavidades y descarga mecánica de las cajas.
- Deben confirmarse por separado el método manual de carga, el formato de caja, el producto, la lámina y la velocidad obtenida en las pruebas.
- El producto terminado requiere el plegado, conteo y colocación automática de las láminas de mascarilla facial, pero esa operación no está configurada en la solución.
- Utilice como máquina principal la rotativa de llenado y sellado para cajas de mascarillas faciales; evalúe por separado los equipos posteriores según sus interfaces.
- Proyectos cuyo producto requiere introducir láminas plegadas en la caja antes del llenado o del sellado.
- Confirme por separado la manipulación de las láminas, su colocación dentro de la caja y el sellado para evitar omisiones en el alcance.
- El plegado de las láminas, el conteo y su colocación en la caja no son funciones de colocación de lámina de sellado precortada.
- El proyecto solo llena líquido y termosella la abertura de la caja; no necesita introducir láminas de mascarilla en su interior.
- Primero facilite las dimensiones de las láminas, el método de plegado y los requisitos de colocación en la caja; después confirme un mecanismo específico o un equipo anterior en la línea.
- Proyectos que requieren recogida continua, etiquetado o carga en cajas de transporte después del sellado.
- El prensado de tapas exteriores, el etiquetado de cajas, el transporte y recogida, o el encajonado secundario pueden combinarse según las necesidades; deben especificarse las interfaces y el alcance de suministro de cada unidad.
- Son unidades posteriores independientes. La adecuación y el método de integración del prensado de tapas, el etiquetado y el transporte deben confirmarse con muestras de caja, la producción objetivo y el espacio disponible.
- Aún no se han definido el embalaje exterior del producto terminado, la producción objetivo o la dirección de descarga.
- Primero confirme la tapa exterior, las superficies que deben etiquetarse, el nivel de embalaje del producto terminado y las interfaces; después decida si se necesitan equipos para prensar tapas, etiquetar, transportar o encajonar.
Equipo / consumibles relacionados
Máquina rotativa de llenado y sellado para cajas de mascarillas facialesPara llenar y sellar productos de mascarillas en caja, deben coordinarse la posición de la caja, la dosificación y la lámina de cierre. Una máquina rotativa puede distribuir estas operaciones por estaciones; las confi...
Puede inspeccionar la apariencia visible del sellado en cajas después del sellado y rechazar defectos definidos. Valide con la orientación real, la lámina y muestras de defectos; la inspección visual no demuestra resi...
Puede conectar la selladora con inspección, recogida u operaciones posteriores. Pruebe primero el apoyo, la altura de transferencia, la separación, la acumulación y el riesgo de atascos con cajas selladas reales.
Considérela solo si la caja sellada de mascarillas también debe introducirse en un estuche plegable. El envase preformado sellado y el estuche exterior son niveles distintos; aporte la orientación del producto y muest...
Proceso clave
Use cajas de producción y producto real para confirmar el posicionamiento, la dosificación y el ciclo del operario.
Las láminas de mascarilla y la película de sellado son materiales distintos; colocar la película no equivale a cargar las láminas.
El sellado simultáneo de dos posiciones describe la estación de referencia, no una producción garantizada; la fuente indica que la sexta posición de la mesa está reservada.
La unidad candidata está prevista para productos en caja sellados que puedan capturarse de forma estable y para defectos visuales definidos. Valide el ángulo de cámara, la orientación, las muestras y el ritmo; no sustituye las pruebas de resistencia o fugas.
Una línea de transporte y acumulación para envases alimentarios puede transferir productos entre estaciones posteriores al sellado. Compruebe vuelcos, rozaduras, atascos y acumulación con muestras terminadas, según la base, tamaño, orientación, ritmo y distribución de planta.
La serie de estuchadoras horizontal/vertical trabaja con una caja plegable exterior, no con el envase preformado de la selladora. Pruebe el conjunto con dimensiones, orientación, plano del estuche y requisitos de prospectos o accesorios.
Acepte según muestras y criterios acordados, no según una sola demostración o el número de estaciones.
Datos de muestra
Primero confirme el material y las dimensiones de la caja preformada, la forma de la abertura y la planitud del borde; estos factores afectan al posicionamiento y al área de sellado.
Dimensiones de la caja, estructura de la abertura, planitud del borde y requisitos de la tapa exterior.El estado del producto, su viscosidad y la cantidad por caja influyen en la dosificación; verifíquelo con el producto real. Esto no implica plegar ni cargar automáticamente las láminas de mascarilla.
Producto real, cantidad por caja, viscosidad, temperatura y requisitos de limpieza.Compruebe que la capa termosellable, la estructura del material y las dimensiones de la lámina sean compatibles con el borde. La lámina precortada y la alimentación desde rollo son rutas distintas; el rollo no se presupone en esta configuración.
Capa termosellable, estructura del material, dimensiones de cada lámina y si se alimentará precortada o desde rollo.Planifique una prueba continua con la caja, el producto y la lámina reales, y acuerde criterios de aspecto e integridad del sellado. Confirme por separado si se necesitan y se incluyen la carga de mascarillas, tapas exteriores, inspección, transporte o encajado.
Caja de producción, producto real y lámina; láminas de mascarilla, tapa exterior y necesidades posteriores, si procede.Use la producción objetivo como referencia de prueba. El ciclo real también depende de la carga manual, el llenado, la manipulación de la lámina y la recogida; verifíquelo con una prueba continua, no según el número de estaciones.
Producción objetivo, equipos existentes, dirección de descarga y espacio disponible.Errores comunes de selección
Ver detalles técnicos
Diferencie primero la lámina de sellado de la lámina de mascarilla facial
Esta ruta llena el contenido en cajas preformadas y sella su abertura: la configuración de referencia coloca automáticamente la lámina precortada y la termosella. Si también se deben introducir una o varias láminas de mascarilla facial en la caja terminada, el plegado, el conteo y la colocación son operaciones distintas. No interprete la colocación automática de la lámina de sellado como una inserción automática de las mascarillas.
Configure la máquina principal según el proceso de referencia del proyecto
El proyecto de referencia coloca manualmente dos cajas vacías por ciclo, utiliza dosificación servo de dos canales, coloca automáticamente la lámina precortada, sella simultáneamente dos cavidades y descarga las cajas mecánicamente. La documentación del equipo indica seis posiciones en la mesa giratoria: la quinta se utiliza para la descarga y la sexta queda reservada. Es una referencia de configuración de proyecto, no una estructura fija para todas las máquinas rotativas.
Confirme por separado los pasos de proceso adicionales
La configuración de referencia contempla la colocación de lámina de sellado precortada y el termosellado de la abertura. Si el proyecto requiere imprimir sobre la lámina, utilizar material en rollo, plegar o colocar automáticamente las láminas de mascarilla, envasar al vacío o usar atmósfera modificada, defina cada operación por separado. Proporcione muestras representativas, materiales y condiciones de prueba para confirmar el alcance del equipo. El movimiento que recoge la lámina no significa que esas operaciones adicionales estén incluidas.
Pruebe conjuntamente la abertura de la caja, el contenido y los materiales de embalaje
Antes de las pruebas, prepare las cajas aprobadas, la lámina de sellado y el producto real. Registre las dimensiones y la planitud de la abertura, la estructura de la capa termosellable, la cantidad por caja, la viscosidad, la temperatura, la espuma y los requisitos de limpieza. Si el producto terminado lleva una tapa exterior, pruebe su cierre con una caja sellada de muestra. La lámina en rollo y la precortada utilizan métodos de alimentación distintos; no dé por hecho que comparten la misma configuración.
Evalúe el prensado de tapas, el etiquetado y el transporte después del sellado
El prensado de tapas exteriores, el etiquetado de una o dos caras, el transporte de salida y el encajonado secundario son operaciones posteriores distintas. Selecciónelas individualmente según la estructura de la tapa, la superficie de etiquetado, el nivel de embalaje y los equipos existentes. Confirme la secuencia con un plano general aprobado y una lista de interfaces; la selladora no realiza estas operaciones por defecto y su presencia no demuestra que exista una línea totalmente automática.
Utilice los resultados de las pruebas continuas para establecer las condiciones de aceptación
Antes de la confirmación formal, realice pruebas continuas con las cajas acordadas, el contenido real y la lámina de sellado. Registre la reposición, las paradas, las intervenciones manuales, el estado del sellado y las decisiones de aceptación. El objetivo de producción y los criterios de aceptación deben constar en un documento acordado por ambas partes; no deben deducirse de las posiciones de la mesa ni de una breve demostración sin carga.
Cómo definir la apariencia del sellado y la aceptación de la prueba
Realice una prueba continua con cajas, producto real y lámina de producción. Acuerde primero los criterios visuales: continuidad de la línea, arrugas o desalineación, contaminación en la zona de sellado y ajuste de la tapa exterior. Después defina la cantidad de muestras, la duración de la prueba y una prueba de integridad aplicable. Una muestra sellada o el número de estaciones no sustituyen una prueba continua de aceptación.
Desde la selladora hacia el final de línea: según el envase terminado
La ruta base utiliza la máquina rotativa para cargar cajas, dosificar, colocar película precortada, termosellar y descargar mecánicamente. Para revisar defectos visibles, evalúe una unidad de inspección visual con muestras; no comprueba fugas ni resistencia. Para conectar inspección o recogida, evalúe una línea de transporte y acumulación. Si el embalaje de venta requiere además un estuche plegable, evalúe una estuchadora horizontal o vertical con la orientación del producto y muestras de cartón. Cada módulo posterior es opcional; confirme dimensiones, ritmo, interfaces y alcance mediante pruebas.
¿Dos o cuatro envases por ciclo? Compruebe la aplicación antes de estimar la producción
Los vídeos de fábrica disponibles muestran referencias separadas de utillaje para dos y cuatro envases por ciclo, procedentes de distintos grupos de vídeos/configuraciones. No debe interpretarse que una misma máquina cambia entre ambas opciones con solo sustituir un molde. Compare conjuntamente las dimensiones y el posicionamiento de la boca, el tiempo de dosificación, la alimentación y colocación de la lámina precortada, el termosellado y enfriamiento, la carga manual o automática, la descarga y las interfaces posteriores. Cuatro posiciones no significan automáticamente el doble de producción. Empiece con muestras de la caja, el producto y la lámina, el ciclo objetivo y el método de carga; después confirme utillaje, distribución de estaciones, prueba continua y alcance de suministro.
Preguntas frecuentes
¿La máquina rotativa para cajas de mascarillas faciales puede colocar automáticamente las láminas de mascarilla dentro de la caja?
El material de referencia actual confirma el llenado, la colocación de lámina de sellado precortada, el termosellado y la descarga. No incluye el plegado ni la colocación automática de las láminas de mascarilla facial. Si se necesita esa operación, debe definirse y equiparse por separado.
¿Por qué se necesitan muestras aprobadas de caja y lámina de sellado?
Compruebe la posición de la abertura, el borde, la capa termosellable y la recogida y colocación de la lámina. En las pruebas de sellado confirme la temperatura, la presión, el tiempo y el espacio necesario para la tapa exterior del producto terminado, si la lleva.
¿Se puede garantizar una producción fija por minuto?
La producción no se puede prometer solo por el número de posiciones de la mesa giratoria. Realice pruebas continuas con cajas representativas, producto real y lámina de sellado; después acuerde los criterios de aceptación.
¿Se incluyen los equipos de transporte y encajonado?
No están incluidos por defecto. Evalúelos por separado según la dirección de descarga, el nivel de embalaje, las dimensiones de la caja, la producción objetivo y los equipos existentes.
¿Cómo se aceptan la apariencia y la integridad del sellado?
Realice una prueba continua con cajas, producto y lámina de producción. Acuerde de antemano la definición de defectos visibles, la cantidad de muestras y una prueba de integridad aplicable; registre los criterios y resultados. El método depende del producto y de los requisitos del cliente.
¿Una configuración de cuatro envases siempre produce el doble que una de dos?
No necesariamente. El número de posiciones describe la disposición del utillaje; la producción real también depende de la carga de cajas, la dosificación, la colocación de la lámina, el sellado y enfriamiento, la descarga y la intervención del operario. Los vídeos disponibles de dos y cuatro posiciones pertenecen a grupos de referencia distintos; no demuestran que una misma máquina cambie directamente entre ambos ni garantizan la producción. Realice una prueba continua con muestras de producción y defina el ciclo y los criterios de aceptación por escrito.