Vérifier d'abord l'objet applicable
Boîtes métalliques et couvercles associés pouvant être positionnés et sertis de manière stable. Diamètre, hauteur, sertissage et couvercle confirmés sur échantillon réel.
Indexation du plateau rotatif et sertissage continu
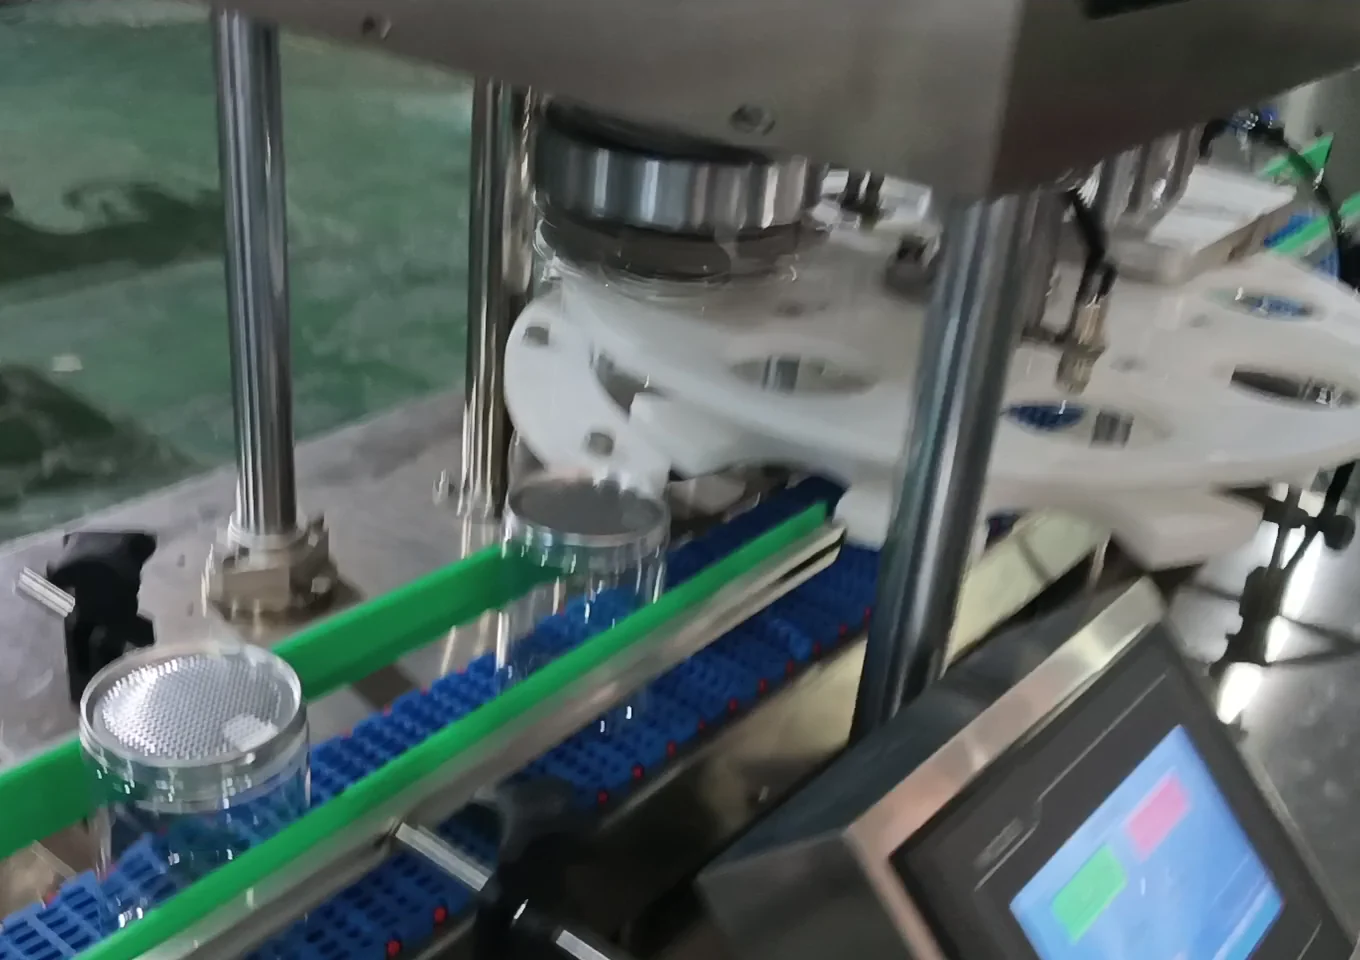
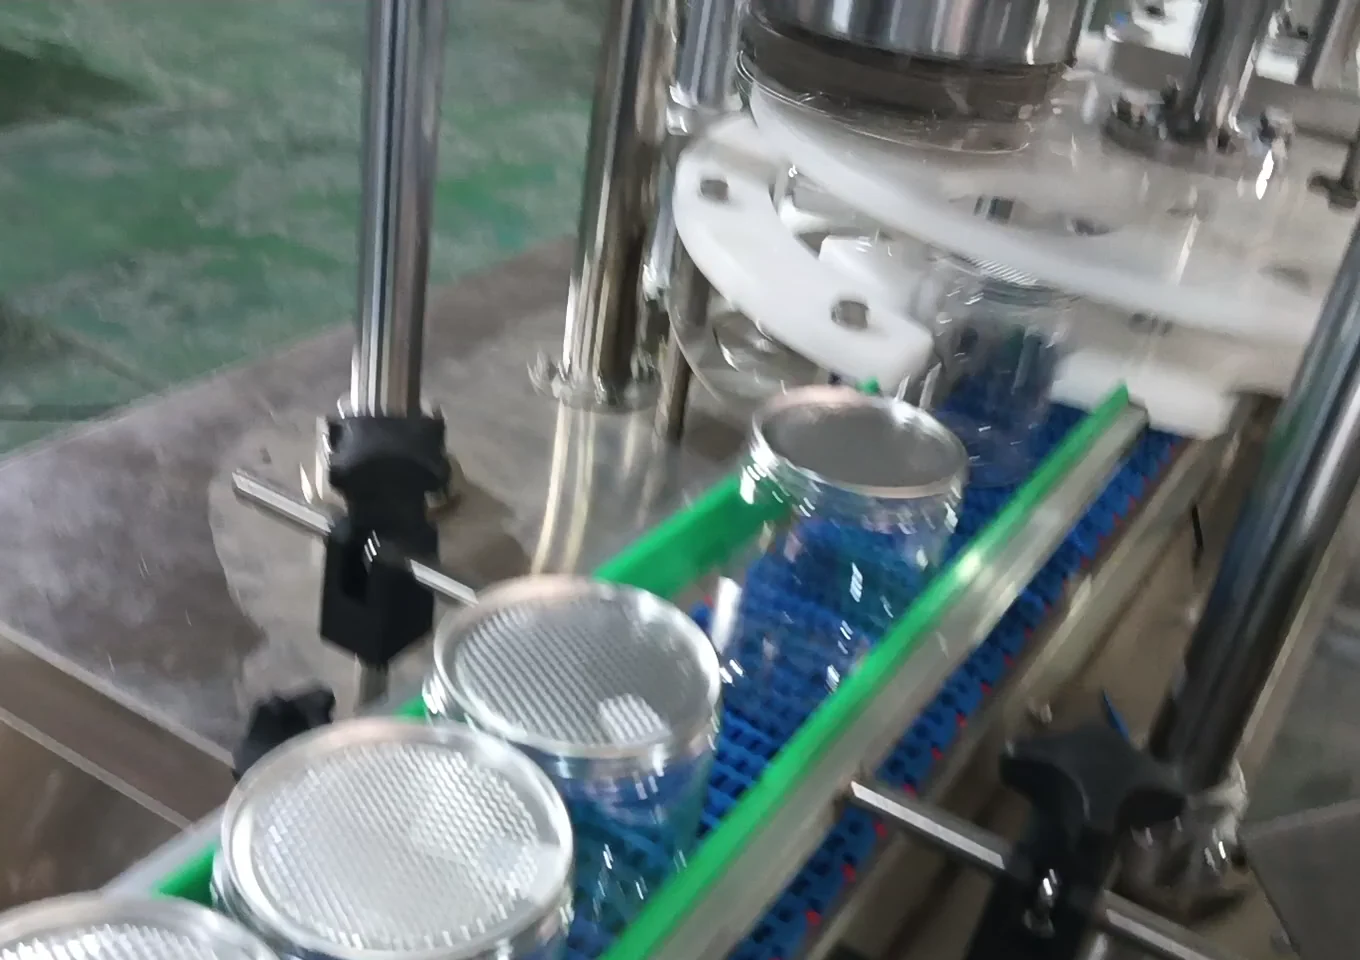
La ligne de sertissage de boîtes à postes multiples sur plateau rotatif s'articule autour du convoyage d'entrée des boîtes, de la pose des couvercles, du positionnement indexé du plateau rotatif, du sertissage et de l'évacuation. Le type de boîte, le couvercle, la structure de sertissage, l'état du col après remplissage et la cadence des sections amont/aval influencent la solution. Le tri et la pose des couvercles, la détection d'absence de couvercle, le contrôle du sertissage, l'éjection, le stockage tampon et l'interverrouillage avec la ligne de remplissage sont confirmés selon le projet.
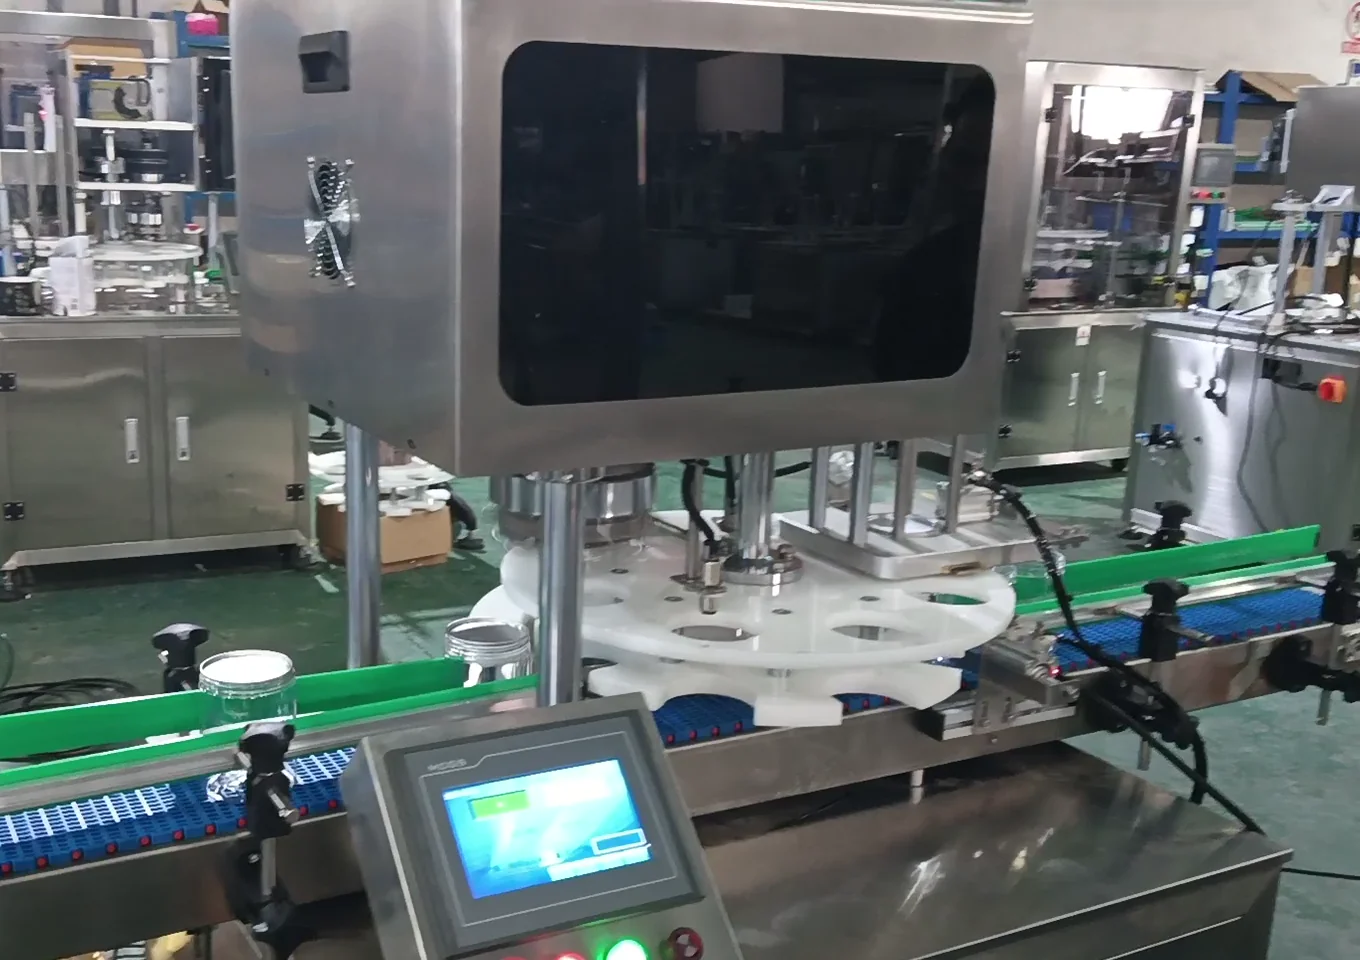
Photos réelles d’équipements en usine. Confirmez la configuration finale avec les contenants, le produit, les essais sur échantillons et le périmètre convenu.
Voir d'abord les conditions réelles de fonctionnement
Veuillez fournir les informations sur la boîte, le couvercle, la norme de sertissage, l'état du col après remplissage, le mode de pose du couvercle, la cadence cible et l'interfaçage avec les sections amont/aval.
Boîtes métalliques et couvercles associés pouvant être positionnés et sertis de manière stable. Diamètre, hauteur, sertissage et couvercle confirmés sur échantillon réel.
Couvercle et structure de sertissage adaptés à la boîte. Joint d'étanchéité, dimensions de sertissage et norme d'étanchéité finale vérifiés sur échantillon. Convoyage d'entrée, pose du couvercle, indexation du plateau rotatif, sertissage, inspection optionnelle et évacuation.
Dénesteillage et pose du couvercle optionnels, détection d'absence de couvercle, détection d'orientation du couvercle, contrôle du sertissage, éjection des anomalies, stockage tampon et interverrouillage avec la ligne de remplissage.
Veuillez fournir les informations sur la boîte, le couvercle, la norme de sertissage, l'état du col après remplissage, le mode de pose du couvercle, la cadence cible et l'interfaçage avec les sections amont/aval.
Voir d'abord les conditions réelles de fonctionnement
Plus les échantillons, les matériaux d'emballage et les données de site sont complets, plus il est facile de déterminer l'itinéraire de l'équipement, la portée du changement de format et les limites d'interfaçage.
Voir d'abord les conditions réelles de fonctionnement
Confirmé en fonction de la cadence d'alimentation des boîtes en amont, de la pose du couvercle, de l'indexation, du sertissage, de l'évacuation et du stockage tampon. La cadence réelle est confirmée par des essais du projet.
Convoyage automatique, indexation et sertissage ; dénesteillage et pose du couvercle, inspection, éjection, stockage tampon et interverrouillage avec la ligne de remplissage configurés selon le projet
Boîtes métalliques et couvercles associés pouvant être positionnés et sertis de manière stable. Diamètre, hauteur, sertissage et couvercle confirmés sur échantillon réel.
Produits en poudre, granulés, solides ou liquides en boîte. Veuillez préciser la poussière, la mousse, les débordements, la contamination du col et la température de la boîte après remplissage.
Couvercle et structure de sertissage adaptés à la boîte. Joint d'étanchéité, dimensions de sertissage et norme d'étanchéité finale vérifiés sur échantillon.
Convoyage d'entrée des boîtes, pose du couvercle, indexation du plateau rotatif, sertissage, inspection optionnelle et évacuation
Remplacement ou réglage des plateaux, guides, tête de pression, molettes de sertissage et programme en fonction du diamètre, de la hauteur de la boîte et des spécifications du couvercle.
Les dimensions de l'équipement, l'alimentation électrique, l'alimentation pneumatique, l'espace de maintenance et les interfaces amont/aval sont déterminés en fonction des exigences électriques et pneumatiques de l'indexation du plateau rotatif, de l'entraînement du sertissage, du convoyage, de la pose et de l'inspection optionnelles du couvercle, et de l'interverrouillage amont/aval.
Vérifier le diamètre de la boîte, le type de couvercle, la structure de sertissage, le joint d'étanchéité et les normes de qualité.
Vérifier l'approvisionnement des couvercles, l'orientation, la position de pose, l'absence de couvercle et la stabilité avant l'entrée dans le plateau rotatif.
Valider les actions d'entrée des boîtes, de pose du couvercle, de positionnement du plateau rotatif, de sertissage, d'évacuation et de gestion des anomalies.
Vérifier le sertissage, l'étanchéité, la stabilité de l'indexation, la cadence, l'interverrouillage et le changement de format.
Itinéraires de configuration courants
Le vissage repose sur le filetage et le couple, l’enfoncement sur l’emboîtement serré, et le sertissage forme une jonction entre le bord du corps et le fond de boîte. Ce ne sont pas une seule voie générique de fermeture.
Pose manuelle ou par poste amont du couvercle, l'équipement assure le convoyage, l'indexation et le sertissage.
Configurer le dénesteillage, le guidage et la pose du couvercle en fonction des caractéristiques du couvercle, en liaison continue avec l'indexation du plateau rotatif.
Interfaçage avec le remplissage en amont et l'inspection ou l'étiquetage en aval. Stockage tampon et interface de signaux confirmés sur site.
Indexation du plateau rotatif et sertissage continu
Voir d'abord les conditions réelles de fonctionnement
Non par défaut. Il faut examiner le diamètre, le bord, l'empilage, l'orientation et la stabilité de l'alimentation du couvercle, puis décider entre la pose manuelle, une interface d'alimentation existante ou un mécanisme optionnel de dénesteillage et de pose.
Uniquement si la structure et les dimensions du sertissage sont identiques ; des diamètres ou types de couvercles différents nécessitent généralement un changement des molettes et une nouvelle vérification du sertissage.
Envoyer échantillon et demande
Après avoir fourni la boîte, le couvercle, la norme de sertissage et les interfaces amont/aval, nous confirmerons la configuration de l'indexation, du sertissage, du convoyage et de la pose/inspection optionnelle du couvercle.