Topik solusi
Panduan Lini Filling dan Sealing Sheet Mask dalam Kemasan Kotak: Kombinasi Mesin, Bahan, dan Uji Sampel
Panduan lini sheet mask dalam kemasan kotak: uji sampel kotak, produk, dan film; bandingkan opsi dua atau empat kotak per siklus.
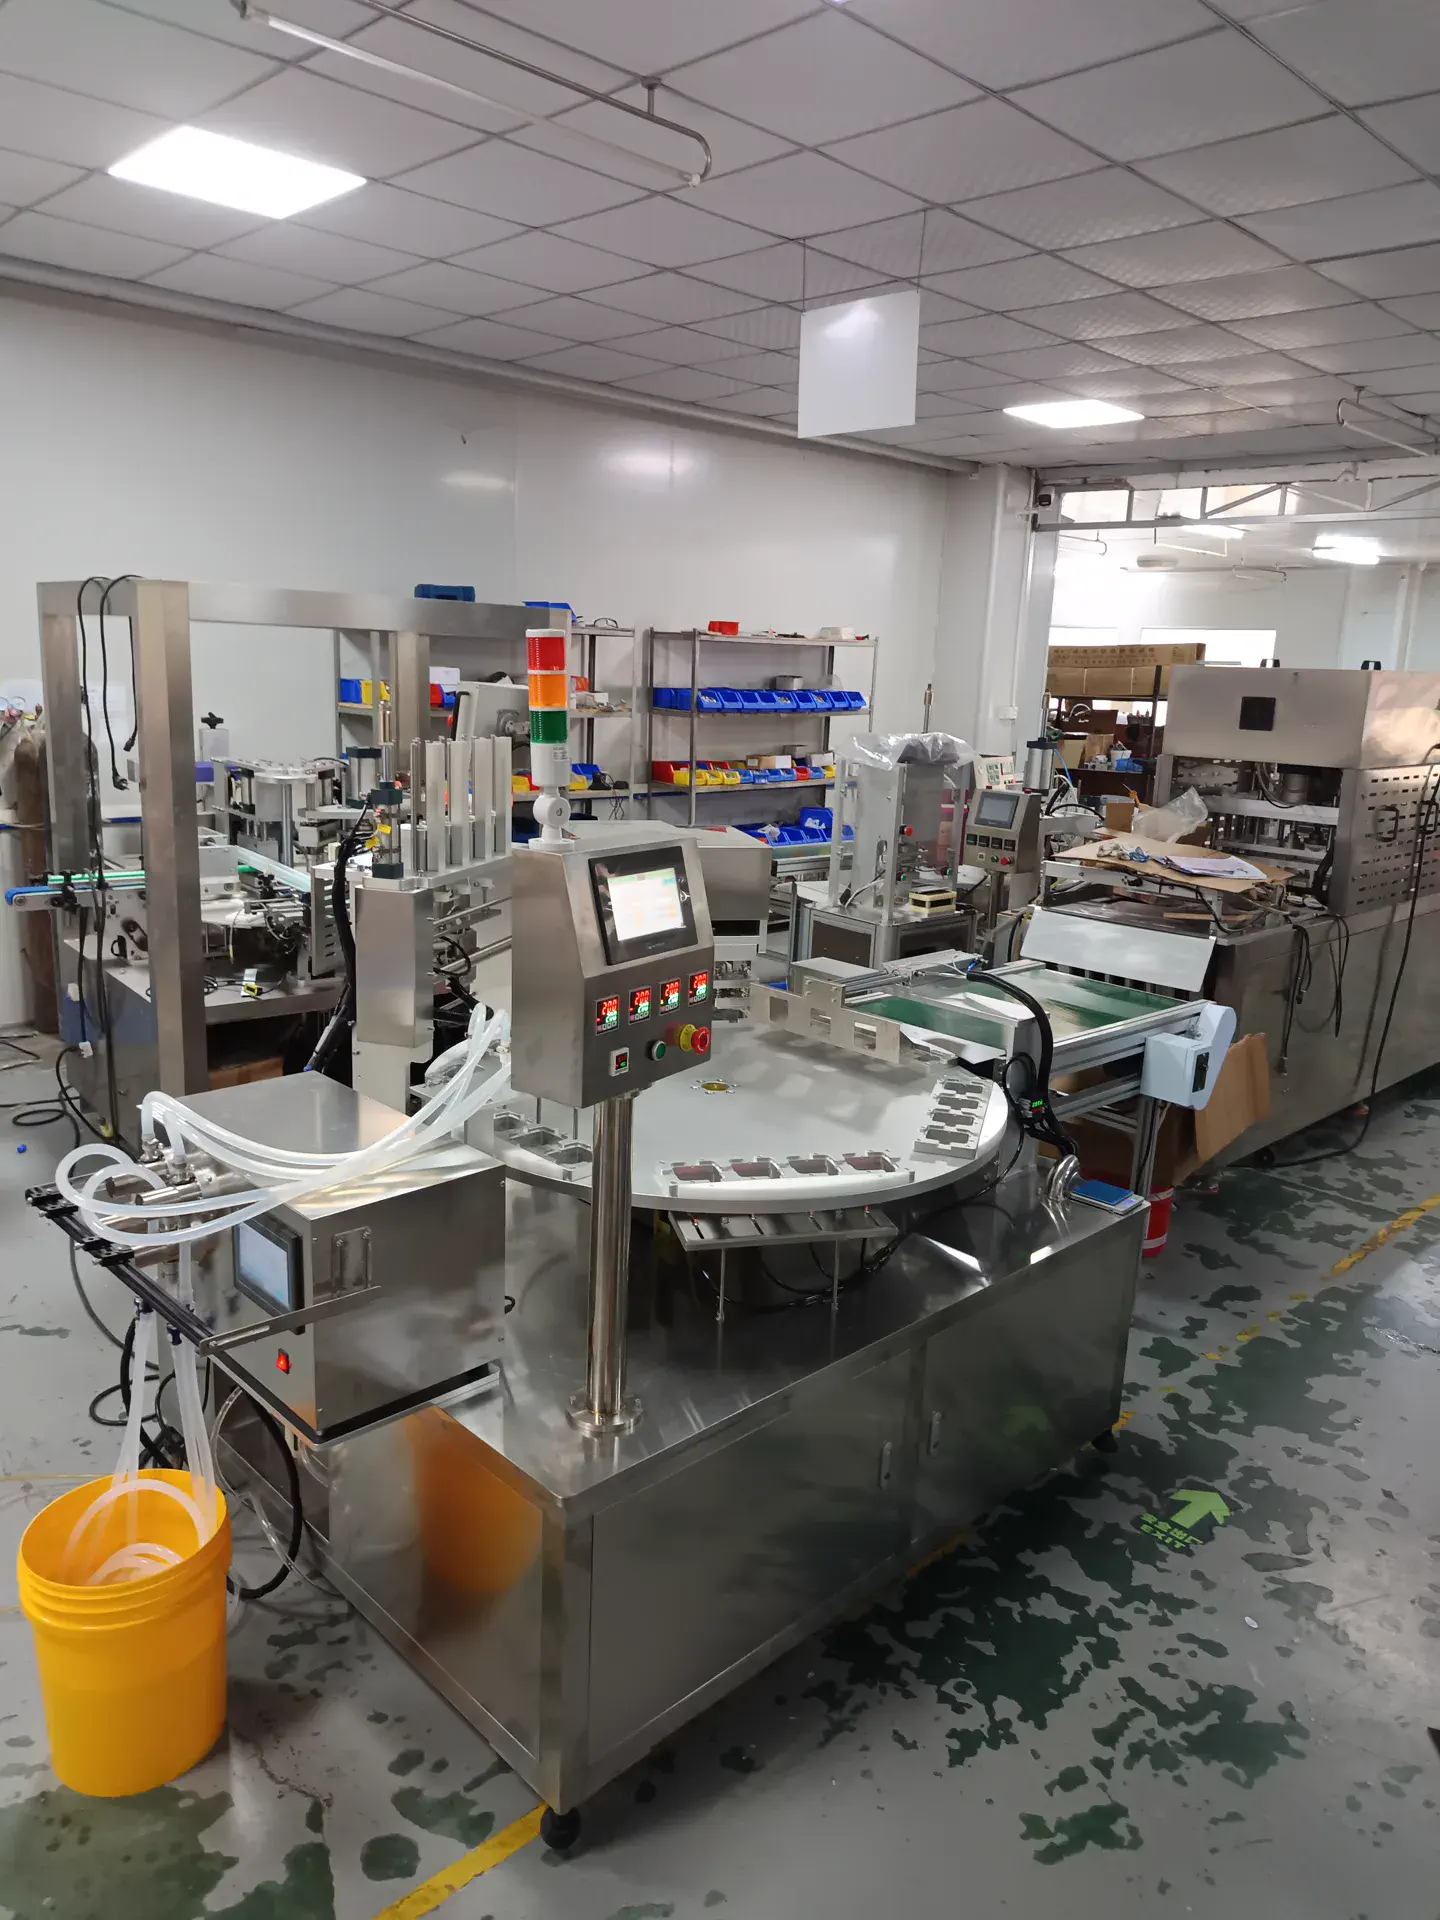
Konfigurasi proyek dan pemilihan mesin
Tabel ini membandingkan pilihan alur proses dan mesin. Tidak berarti semua mesin termasuk dalam paket standar atau harus dirangkai secara berurutan. Pastikan konfigurasi akhir sesuai dengan sampel, kebutuhan proses, dan antarmuka di lokasi.
| Tahap proses | Mesin atau informasi pendukung | Poin konfigurasi |
|---|---|---|
| Konfirmasikan sampel produk dan bahan kemasan terlebih dahulu | Kotak siap bentuk, produk aktual, dan film penutup pra-potong | Gunakan satu set sampel aktual untuk memastikan batas kecocokan mesin utama dan metode penerimaannya. |
| Pengisian dan penyegelan inti | Mesin Rotary Filling dan Sealing untuk Kemasan Sheet Mask Berbentuk Kotak | Sesuaikan dengan kotak yang sudah dibentuk, metode penakaran produk, dan proses penyegelan panas menggunakan film pra-potong yang telah dikonfirmasi. |
| Pemeriksaan tampilan setelah penyegelan (opsional) | Mesin Inspeksi Visual dan Penolakan Segel | Gunakan pencitraan untuk memeriksa cacat tampilan yang terlihat dan telah ditentukan, lalu menolak produk yang tidak sesuai. |
| Pemindahan dan penyangga produk setelah penyegelan (opsional) | Konveyor dan buffer untuk kemasan pangan | Hubungkan ke stasiun inspeksi dan pengumpulan berdasarkan posisi kotak jadi, waktu siklus stasiun, dan tata letak lokasi. |
| Evaluasi mesin karton hanya jika memerlukan karton lipat luar (opsional) | Seri Mesin Cartoning Otomatis Horizontal/Vertikal | Untuk memasukkan produk yang telah disegel ke karton lipat luar; bukan kotak produk siap bentuk pada mesin penyegel. |
Bukti proses di pabrik
Ikuti perjalanan kotak hingga proses segel dan pengeluaran
Video menunjukkan posisi meja putar, pengambilan film penutup pra-potong, penyegelan panas, dan pengeluaran pada peralatan pengisian serta penyegelan kotak masker dengan konfigurasi dua kotak per siklus. Bentuk kotak, produk, takaran, bahan film, dan waktu siklus akhir harus dikonfirmasi dengan sampel yang mewakili penggunaan aktual dan daftar pemeriksaan yang disepakati.
- Dari pemasukan kotak kosong, penakaran produk, penempatan film penutup pra-potong, hingga penyegelan panas dan pengeluaran, tentukan kombinasi mesin berdasarkan sampel aktual, target hasil, dan sambungan ke proses berikutnya.
Route comparison
- Proyek yang perlu mengisi produk dengan takaran tertentu ke dalam kotak yang sudah dibentuk dan menyegel bukaannya dengan film pra-potong.
- Mesin utama referensi dapat melakukan penakaran dua jalur, penempatan film pra-potong, penyegelan panas serentak pada dua posisi, dan pengeluaran kotak secara mekanis.
- Metode pemasukan kotak secara manual, bentuk kotak, produk, film, dan waktu siklus hasil uji harus dikonfirmasi satu per satu.
- Produk harus dilipat, dihitung, dan dimasukkan ke kotak secara otomatis, tetapi proses tersebut belum termasuk dalam rancangan.
- Gunakan mesin rotary filling dan sealing untuk kemasan sheet mask berbentuk kotak sebagai mesin utama; evaluasi peralatan lanjutan berdasarkan antarmuka secara terpisah.
- Produk yang harus memasukkan lembar masker terlipat ke dalam kotak sebelum pengisian atau penyegelan.
- Konfirmasikan proses penanganan lembar masker, penempatan di dalam kotak, dan penyegelan secara terpisah untuk mengurangi risiko proses terlewat.
- Pelipatan, penghitungan, dan pemasukan lembar masker bukan fungsi penempatan film penutup pra-potong.
- Hanya perlu mengisi cairan dan menyegel bukaan kotak dengan panas tanpa memasukkan lembar masker ke dalam kotak.
- Kirim ukuran lembar, metode pelipatan, dan susunan yang diinginkan di dalam kotak sebelum menentukan mekanisme terpisah atau peralatan hulu.
- Proyek yang memerlukan pengumpulan berkelanjutan, pelabelan, atau pengemasan produk tersegel ke dalam karton pengiriman.
- Sesuai kebutuhan, sistem dapat menggabungkan penekanan tutup luar, pelabelan kotak, konveyor keluaran, atau pengemasan karton sekunder dengan antarmuka dan ruang lingkup pasokan yang dijelaskan per mesin.
- Peralatan tersebut merupakan mesin proses lanjutan yang terpisah. Kesesuaian penekanan tutup, pelabelan, dan konveyor harus diperiksa berdasarkan sampel kotak, waktu siklus, dan ruang di lokasi.
- Kemasan luar produk, target kecepatan, atau arah pengeluaran belum ditentukan.
- Konfirmasikan tutup luar, permukaan yang akan diberi label, tingkat kemasan produk akhir, dan antarmuka sebelum memilih mesin penekan tutup, pelabel, konveyor, atau mesin karton.
Peralatan Terkait / Bahan Habis Pakai
Mesin Rotary Filling dan Sealing untuk Kemasan Sheet Mask Berbentuk KotakUntuk lini sheet mask dengan kemasan berbentuk kotak, posisi kotak, takaran produk, dan kecocokan film penutup perlu dinilai bersama. Mesin rotary menjalankan tahapan tersebut di beberapa stasiun. Konfigurasi dua dan...
Mesin inspeksi kandidat ditujukan untuk produk kotak tersegel yang dapat dicitrakan dengan stabil, untuk mendeteksi cacat tampilan yang telah ditentukan. Sudut kamera, posisi kotak, sampel cacat, dan waktu siklus haru...
Lini konveyor dan penyangga produk kemasan pangan dapat memindahkan produk di antara stasiun setelah penyegelan. Gunakan produk aktual untuk memeriksa kestabilan dasar kotak, dimensi, arah, target siklus, dan tata let...
Seri mesin karton horizontal atau vertikal menangani karton lipat bagian luar, bukan kotak produk siap bentuk yang digunakan mesin penyegel utama. Uji seluruh set berdasarkan dimensi dan arah produk, gambar bentangan...
Proses inti
Gunakan sampel kotak dan bahan produk aktual untuk memeriksa penempatan, metode penakaran, dan waktu operasi.
Lembar masker dan film penutup adalah bahan yang berbeda; pengambilan film penutup tidak sama dengan memasukkan lembar masker.
Penyegelan serentak dua posisi adalah gerakan pada stasiun referensi ini, bukan jaminan kapasitas tetap. Posisi meja putar keenam dicatat sebagai posisi cadangan.
Mesin inspeksi kandidat ditujukan untuk produk kotak tersegel yang dapat dicitrakan dengan stabil, untuk mendeteksi cacat tampilan yang telah ditentukan. Sudut kamera, posisi kotak, sampel cacat, dan waktu siklus harus diuji; pemeriksaan ini tidak menggantikan uji kekuatan segel atau kebocoran.
Lini konveyor dan penyangga produk kemasan pangan dapat memindahkan produk di antara stasiun setelah penyegelan. Gunakan produk aktual untuk memeriksa kestabilan dasar kotak, dimensi, arah, target siklus, dan tata letak pabrik serta menguji risiko terguling, tergores, tersangkut, atau menumpuk saat mesin berhenti dan berjalan kembali.
Seri mesin karton horizontal atau vertikal menangani karton lipat bagian luar, bukan kotak produk siap bentuk yang digunakan mesin penyegel utama. Uji seluruh set berdasarkan dimensi dan arah produk, gambar bentangan karton, serta kebutuhan leaflet atau aksesori.
Lakukan penerimaan berdasarkan sampel dan metode penilaian yang disetujui kedua pihak; demonstrasi satu kali atau jumlah posisi mesin bukan penggantinya.
Detail sampel
Periksa bahan, ukuran, bentuk, dan kerataan bukaan kotak yang sudah dibentuk untuk menilai apakah sampel dapat ditempatkan dengan stabil dan memiliki area yang dapat disegel.
Dimensi kotak, struktur bukaan, kerataan bibir kotak, dan persyaratan tutup luar.Kondisi, viskositas, dan takaran produk memengaruhi metode pengukuran serta pengisian. Konfirmasikan dengan bahan aktual; langkah ini tidak mencakup pelipatan atau pemasukan lembar masker.
Bahan produk, takaran per kotak, viskositas, suhu, dan persyaratan pembersihan.Periksa kecocokan lapisan segel, struktur bahan, ukuran film, dan bukaan kotak. Suplai film pra-potong dan film gulungan merupakan dua solusi berbeda; film gulungan tidak otomatis cocok dengan konfigurasi saat ini.
Lapisan segel, struktur bahan, ukuran film, serta bentuk pra-potong atau gulungan.Rencanakan uji penyegelan berkelanjutan menggunakan kotak, produk, dan film aktual, lalu sepakati kriteria tampilan dan integritas segel. Periksa satu per satu apakah pemasukan lembar masker, tutup luar, inspeksi, konveyor, atau pengemasan karton diperlukan serta bagaimana antarmuka pasokannya.
Kotak, produk, dan film penutup aktual; kebutuhan lembar masker, tutup luar, atau peralatan lanjutan jika ada.Target hasil digunakan untuk menetapkan sasaran uji. Waktu siklus aktual juga dipengaruhi pemasukan kotak secara manual, pengisian, pengambilan film dan penyegelan, serta metode pengumpulan. Lakukan uji berkelanjutan; jangan menjanjikan kapasitas hanya berdasarkan jumlah posisi meja putar.
Target hasil, peralatan yang tersedia, arah pengeluaran, dan ruang yang dapat digunakan.Kesalahan umum pemilihan
Lihat detail teknis
Bedakan terlebih dahulu film penyegel dan bahan lembaran masker wajah
Rute ini menangani pengisian produk ke dalam kotak yang sudah dibentuk dan penyegelan bukaan kotak. Konfigurasi referensi mesin mengambil dan menempatkan film penutup pra-potong, lalu menyegelnya dengan panas. Jika produk akhir juga memerlukan satu atau lebih lembar masker di dalam kotak, pelipatan, penghitungan, dan pemasukan lembar merupakan proses berbeda. Istilah otomatis menempatkan film tidak berarti mesin otomatis memasukkan lembar masker.
Kombinasikan mesin utama berdasarkan alur proyek acuan
Konfigurasi proyek referensi menggunakan operator untuk memasukkan dua kotak kosong setiap siklus, sistem penakaran servo dua jalur, pengambilan otomatis film pra-potong, penyegelan panas serentak pada dua posisi, dan mekanisme pengeluaran kotak. Dokumen mesin mencantumkan enam posisi meja putar: posisi kelima untuk pengeluaran dan posisi keenam sebagai posisi cadangan. Ini merupakan dasar konfigurasi proyek tersebut, bukan struktur tetap untuk setiap mesin putar.
Konfirmasikan proses tambahan secara terpisah
Mesin utama yang dirujuk saat ini dikonfirmasi untuk mengambil dan menempatkan film penutup pra-potong serta menyegel bukaan kotak dengan panas. Jika proyek memerlukan label pada film segel, film gulungan, pelipatan atau pemasukan lembar masker otomatis, vakum, atau atmosfer termodifikasi, jelaskan sebagai kebutuhan proses terpisah dan kirim sampel, bahan, serta kondisi uji untuk dikonfirmasi. Jangan menyimpulkan bahwa proses tersebut termasuk hanya karena mesin dapat mengambil film.
Uji bukaan wadah, isi produk, dan bahan kemasan secara bersamaan
Sebelum uji, siapkan kotak, film penutup, dan produk aktual. Catat dimensi serta kerataan bukaan kotak, struktur lapisan segel, takaran per kotak, viskositas, suhu, busa, dan persyaratan pembersihan. Jika produk akhir memerlukan tutup luar, uji pemasangan tutup pada kotak yang sudah disegel. Film gulungan dan film pra-potong menggunakan metode suplai berbeda dan tidak boleh dianggap memakai konfigurasi yang sama.
Evaluasi penekanan tutup, pelabelan, dan konveyor setelah penyegelan
Pemasangan tutup luar, pelabelan satu atau dua sisi kotak, konveyor keluaran, dan pengemasan sekunder merupakan tahapan proses yang berbeda. Pilih sesuai struktur tutup, permukaan label, tingkat kemasan, dan peralatan yang sudah ada. Konfirmasikan urutan melalui gambar tata letak dan daftar antarmuka yang disetujui. Tahapan ini tidak otomatis dikerjakan oleh mesin penyegel utama dan tidak berarti lini otomatis lengkap sudah tersedia.
Tetapkan kriteria penerimaan berdasarkan hasil uji jalan berkelanjutan
Sebelum konfigurasi disetujui, lakukan uji berkelanjutan dengan kotak, produk, dan film penutup yang telah disepakati. Catat pengisian ulang bahan, penghentian, tindakan operator, kondisi segel, dan kriteria produk yang diterima. Target hasil dan standar penerimaan harus dicantumkan dalam dokumen yang disetujui kedua pihak; jumlah posisi mesin atau demonstrasi tanpa beban dalam waktu singkat bukan penggantinya.
Bagaimana menentukan tampilan segel dan kriteria penerimaan uji coba?
Lakukan uji berkelanjutan menggunakan kotak, produk, dan film penutup yang sebenarnya. Sepakati terlebih dahulu kriteria tampilan seperti kesinambungan garis segel, kerutan atau pergeseran di tepi, kontaminasi pada area segel, dan kecocokan tutup luar. Tentukan juga jumlah sampel, durasi uji, dan metode uji integritas segel yang sesuai. Satu sampel atau jumlah posisi meja putar tidak menggantikan penerimaan melalui uji berkelanjutan.
Dari mesin penyegel ke proses berikutnya: pilih lini berdasarkan kemasan akhir
Rute dasar menggunakan mesin rotary filling dan sealing untuk kemasan sheet mask berbentuk kotak. Tahap yang terlihat meliputi memasukkan kotak, menakar dan mengisi produk, mengambil serta menempatkan film pra-potong, menyegel dengan panas, lalu mengeluarkan kotak. Jika perlu memeriksa cacat visual pada area segel, mesin inspeksi visual dan unit penolak dapat dievaluasi; sistem tersebut memerlukan sampel cacat yang telah ditentukan dan tidak menguji kebocoran atau kekuatan segel. Untuk menghubungkan mesin ke stasiun inspeksi atau pengumpulan, lini konveyor dan penyangga produk dapat dievaluasi. Jika kemasan ritel perlu dimasukkan ke karton lipat, pilih mesin karton horizontal atau vertikal berdasarkan orientasi produk dan sampel karton. Setiap modul lanjutan bersifat opsional; ukuran, waktu siklus, antarmuka, dan ruang lingkup pasokan perlu dikonfirmasi melalui uji sampel.
Dua atau empat kotak per siklus? Periksa kecocokan aplikasi sebelum memperkirakan kapasitas
Materi pabrik yang tersedia menunjukkan konfigurasi posisi kotak dua dan empat per siklus dalam kelompok video atau konfigurasi berbeda. Jangan menganggapnya sebagai satu mesin yang dapat beralih hanya dengan mengganti cetakan. Saat membandingkan, periksa ukuran dan penempatan bukaan kotak, waktu penakaran produk, suplai dan pengambilan film pra-potong, penyegelan dan pendinginan, metode pemasukan manual atau otomatis, pengeluaran, serta sambungan proses lanjutan. Konfigurasi empat posisi tidak otomatis berarti kapasitas dua kali lipat. Kirim kotak, produk, film penutup, target waktu siklus, dan metode pemasukan yang sebenarnya agar cetakan, tata letak stasiun, hasil uji berkelanjutan, dan ruang lingkup pasokan dapat dikonfirmasi secara terpisah.
Pertanyaan umum
Apakah mesin rotary untuk kemasan sheet mask berbentuk kotak dapat memasukkan lembaran sheet mask secara otomatis?
Materi referensi saat ini menunjukkan pengisian, penempatan film penutup pra-potong, penyegelan panas, dan pengeluaran. Materi tersebut tidak mencakup pelipatan atau pemasukan lembar masker secara otomatis. Jika dibutuhkan, proses dan peralatannya harus dikonfirmasi secara terpisah.
Mengapa kami perlu mengirim sampel kotak dan film penutup yang sebenarnya?
Periksa posisi bukaan kotak, bibir kotak, lapisan segel, serta pengambilan dan penempatan film; lalu uji sampel untuk memastikan suhu, tekanan, waktu, serta ruang yang tersedia bagi tutup luar produk jadi.
Dapatkah kapasitas tetap per menit dijanjikan?
Kapasitas tidak dapat dijanjikan hanya berdasarkan jumlah posisi pada meja putar. Jalankan uji berkelanjutan dengan sampel kotak, produk, dan film yang mewakili penggunaan sebenarnya, lalu sepakati kriteria produk yang diterima.
Apakah peralatan konveyor dan pengemasan karton sudah termasuk?
Tidak termasuk secara otomatis. Konveyor dan pengemasan karton perlu dinilai terpisah berdasarkan arah keluaran, tingkat kemasan, dimensi kotak, target siklus, dan peralatan yang sudah tersedia.
Bagaimana tampilan segel dan kinerja kedapnya diperiksa saat penerimaan?
Jalankan uji berkelanjutan dengan kotak, produk, dan film penutup yang sebenarnya. Sebelum pengujian, sepakati definisi cacat tampilan, jumlah sampel, dan metode uji kebocoran atau integritas segel yang sesuai; catat kriteria dan hasilnya dalam dokumen penerimaan. Metode uji harus disesuaikan dengan produk dan persyaratan pelanggan.
Apakah konfigurasi empat kotak per siklus pasti menghasilkan dua kali lipat dibanding dua kotak per siklus?
Belum tentu. Jumlah posisi menunjukkan susunan posisi kotak atau perkakas, bukan kapasitas aktual. Hasil juga dipengaruhi pemasukan kotak, penakaran, pengambilan film, penyegelan dan pendinginan, pengeluaran, serta intervensi operator. Rekaman dua dan empat kotak per siklus berasal dari kelompok referensi yang berbeda; hal itu tidak membuktikan satu mesin dapat beralih langsung di antara keduanya dan bukan jaminan kapasitas. Uji sampel aktual secara berkelanjutan, lalu cantumkan waktu siklus dan kriteria penerimaan dalam spesifikasi tertulis.