Topik solusi
Jalur hilir produk jadi: penyusutan panas, pembukaan karton, pengepakan karton, pemeriksaan penutupan, dan urutan paletisasi
Jelaskan jalur pengepakan hilir sesuai urutan pengelompokan penyusutan, pembukaan karton otomatis, pengepakan robotik, penutupan dan pelabelan karton luar, pemeriksaan online, dan
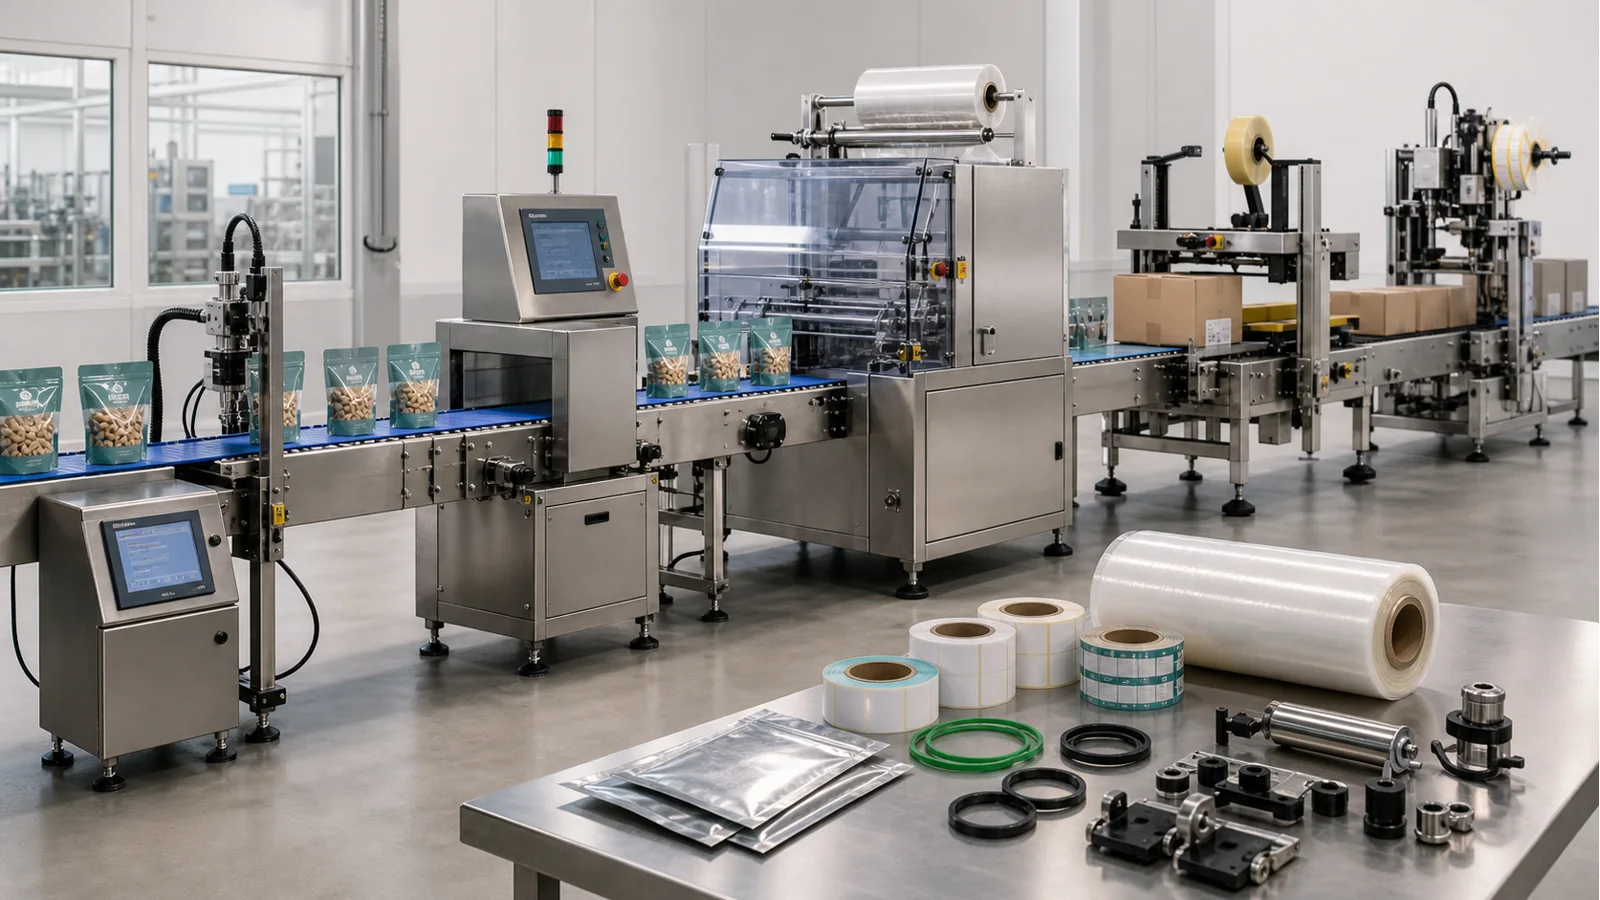
- Setelah produk jadi berupa botol, kotak, kantong, atau nampan memasuki jalur hilir, tentukan terlebih dahulu apakah akan disusutkan dan susunan pengepakan, kemudian rancang pembentukan karton, penandaan penutupan, pemeriksaan, dan penumpukan palet. Daftar peralatan tidak boleh dianggap sebagai proses tetap.
Ringkasan solusi yang disiapkan untuk Anda
- Untuk jalur hilir produk jadi, tentukan dulu apakah perlu penyusutan dan cara pengepakan, lalu atur pembukaan karton, pengepakan, penutupan dan penandaan, inspeksi online, dan paletisasi.
- Penyusutan pemotongan-L dan tipe manset dipilih berdasarkan susunan produk dan jenis film; proyek yang tidak memerlukan penyusutan dapat langsung mulai dari proses karton.
- Pemeriksaan berat, deteksi logam makanan, dan inspeksi visual penutupan masing-masing sesuai dengan item kualitas yang berbeda; peralatan dan penanganan abnormal harus dipilih sesuai aturan aktual.
Route comparison
- Cocok untuk produk jadi yang memerlukan pembungkusan satu per satu atau kolektif, dan susunan produk serta film penyusut telah ditentukan.
- Tahap penyusutan dapat diintegrasikan sebagai proses independen ke jalur hilir, memudahkan pemilihan metode pembungkusan berdasarkan unit pengiriman aktual.
- Kondisi panas produk, penampilan, susunan, dan film akan mengubah kinerja pemotongan dan penyusutan, setiap kombinasi perlu uji coba pengemasan.
- Jika produk tidak memerlukan penyusutan, atau susunan resmi dan film belum ditentukan, tahap ini dapat dihilangkan sementara atau posisinya dipertahankan.
- Untuk pembungkusan satu per satu atau sesuai, evaluasi jalur pengemasan menyusut tipe L; untuk pembungkusan kolektif, gunakan sampel aktual untuk mengevaluasi mesin pengepak menyusut tipe lengan.
- Cocok untuk proyek di mana spesifikasi karton, susunan pemuatan, dan permukaan pegangan produk stabil, dan pembukaan karton serta pemuatan perlu diselesaikan secara berkelanjutan.
- Pembentukan karton dan pemuatan produk dibagi menjadi dua stasiun yang jelas, memudahkan verifikasi karton sampel dan pegangan secara terpisah.
- Kondisi karton, celah dalam karton, orientasi produk, dan penanganan abnormal akan mengubah operasi aktual, sampel lengkap harus digunakan.
- Jika spesifikasi karton sering berubah, produk tidak dapat dipegang dengan stabil, atau susunan pengepakan belum ditentukan, lakukan uji sampel karton terlebih dahulu.
- Mesin pembuka dan pembentuk karton otomatis dievaluasi dengan karton sampel terlebih dahulu, kemudian mesin pengepak robotik dikonfigurasi berdasarkan pegangan produk jadi dan susunan dalam karton.
- Cocok untuk jalur hilir yang memerlukan penutupan karton luar, label permukaan karton, dan pemeriksaan berat, logam, atau visual segel berdasarkan risiko produk.
- Aturan penutupan, pelabelan, dan pemeriksaan dapat diatur secara bertahap berdasarkan status produk atau karton luar, dan posisi abnormal dapat didefinisikan lebih awal.
- Peralatan inspeksi yang berbeda tidak dapat berbagi satu set sampel penilaian, dan permukaan label serta ruang penolakan akan memakan panjang konveyor.
- Jika item kualitas dan penanganan abnormal belum ditentukan, semua peralatan inspeksi tidak boleh dicantumkan sebagai konfigurasi tetap.
- Karton luar ditangani oleh lini terintegrasi penutupan kolaboratif dan pelabelan karton luar. Pemeriksaan dapat dipilih dari sistem penimbangan online kolaboratif dan inspeksi visual, detektor logam makanan, atau mesin penolakan inspeksi...
- Cocok untuk tahap pengiriman di mana spesifikasi karton dan pola tumpukan palet telah ditetapkan setelah pemeriksaan penutupan selesai.
- Stasiun paletisasi dapat menerima karton luar sesuai pola tumpukan yang ditentukan, dan direncanakan bersama dengan pasokan palet dan aliran produk jadi.
- Berat karton, dimensi, kekuatan, arah kedatangan, dan batas palet perlu diverifikasi di lokasi.
- Jika karton masih berubah atau pola tumpukan belum dikonfirmasi, pertahankan ruang dan selesaikan uji penumpukan.
- Mesin paletisasi robotik dievaluasi dengan karton sampel resmi, palet, dan pola tumpukan, area aman dan metode intervensi manual ditulis dalam tata letak.
Peralatan Terkait / Bahan Habis Pakai
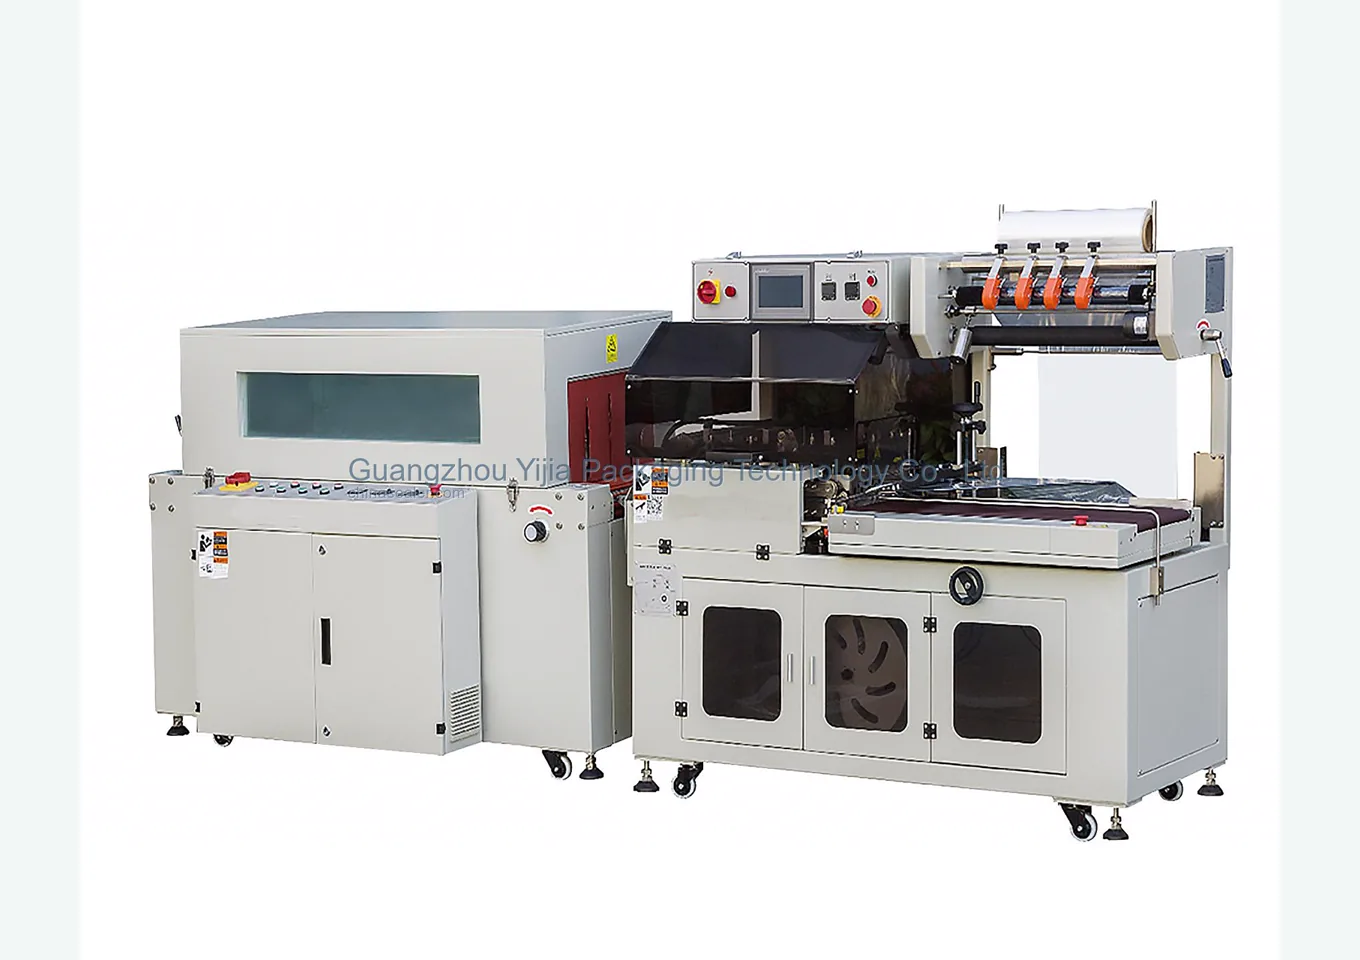 L-type seal-cut shrink packaging line
The L-type seal-cut shrink packaging line is suitable for single or grouped products with stable size and placement. It first performs film wrapping positioning and L-type sealing and cutting, then enters the heat shr...
 Checkweigher Inline
Pilih inspeksi online berdasarkan risiko; Pemeriksaan berat, deteksi logam, dan inspeksi visual penutupan menangani masalah yang berbeda; pilih berdasarkan kategori produk dan aturan kualitas, tid...
Proses inti
Detail sampel
Data ini menentukan pengelompokan susut, permukaan pengambilan, susunan pengepakan, kapasitas karton, dan lebar konveyor.
Harap berikan ukuran dan berat produk tunggal, susunan gabungan, dimensi dalam dan luar karton, arah bukaan, dan jumlah per karton.Pemotongan-L dan penyusutan manset sesuai dengan metode pembungkusan yang berbeda; kondisi toleransi produk dan jenis film perlu diuji dengan sampel nyata.
Harap berikan sampel produk tunggal atau gabungan yang akan disusutkan, foto susunan, film resmi, dan persyaratan penampilan produk jadi.Setiap jenis informasi dan item inspeksi menggunakan antarmuka peralatan yang berbeda; sampel penilaian harus disiapkan sebelum tata letak.
Harap daftarkan nomor batch, kode karton, tata letak label, aturan berat, persyaratan deteksi logam, cacat visual, dan penanganan abnormal.Serah terima yang stabil adalah prasyarat untuk operasi penyusutan, pengepakan, dan inspeksi yang berkelanjutan; tidak hanya melihat mesin hilir.
Harap jelaskan ketinggian outlet hulu, arah produk, jarak, ritme yang direncanakan, sinyal kontrol, dan titik akses manual.Pengisian ulang pembukaan karton, operasi pengepakan, pengambilan abnormal, dan area aman paletisasi harus masuk ke dalam satu gambar tata letak.
Harap berikan dimensi denah, posisi belokan, jalur personel, spesifikasi palet, pola tumpukan yang direncanakan, dan arah pengiriman.Kesalahan umum pemilihan
Jika tidak membedakan produk tunggal, kemasan susut, dan karton luar, urutan penyusutan dan pengepakan sering salah diatur.
Pembukaan karton, pengepakan, penutupan, dan paletisasi semuanya dipengaruhi oleh kekuatan karton, garis lipatan, arah bukaan, dan kondisi karton setelah penuh.
Pemeriksaan berat, deteksi logam, dan inspeksi visual penutupan masing-masing memiliki sampel uji dan objek penilaian sendiri, harus dipilih berdasarkan aturan kualitas.
Pengepakan robot juga harus memperhatikan berat, permukaan, postur, dan susunan; kantong lunak atau kemasan yang mudah berubah bentuk harus diuji dengan produk asli.
Palet, pola tumpukan, arah karton luar, dan jalur personel akan mengubah posisi outlet seluruh jalur hilir, harus dikonfirmasi bersama di awal tata letak.
Lihat detail teknis
Jalur hilir direncanakan mundur dari unit pengiriman akhir
Tentukan terlebih dahulu apakah produk disusutkan satu per satu, bagaimana kombinasinya, bagaimana susunan setiap karton, dan apakah pengiriman menggunakan palet, kemudian atur pembukaan karton, pengepakan, penandaan penutupan, pemeriksaan, dan paletisasi.
Penyusutan bukan proses tetap di setiap jalur
Jika diperlukan pembungkusan satu per satu atau kolektif, bandingkan jalur pengemasan menyusut dengan mesin pengepak menyusut tipe lengan, dan evaluasi menggunakan produk jadi serta film resmi. Produk tanpa kebutuhan penyusutan dapat langsung masuk ke tahap karton.
Pembentukan karton dan pemuatan produk diuji secara terpisah
Mesin pembuka dan pembentuk karton otomatis menggunakan karton sampel resmi untuk memeriksa pembukaan dan perlakuan dasar, sedangkan mesin pengepak robotik memverifikasi permukaan pegangan, orientasi, dan susunan dalam karton dengan produk jadi aktual.
Penutupan karton dan label karton luar termasuk tahap kolaboratif
Setelah produk dimuat, penutupan karton dan pelabelan karton luar ditangani oleh lini terintegrasi penutupan kolaboratif dan pelabelan karton luar. Metode penutupan, kondisi permukaan karton, dan tata letak label harus dikonfirmasi dengan data pesanan.
Untuk nomor batch, kode karton, dan label waktu nyata, tentukan terlebih dahulu konten data, media, dan permukaan penempelan. Jika diperlukan perangkat kolaboratif untuk pencetakan kode tanggal batch atau pelabelan cetak waktu nyata, periksa antarmuka dan batas pasokan secara terpisah.
Peralatan inspeksi dipilih berdasarkan masalah, bukan kuantitas
Berat, benda asing logam, dan tampilan segel adalah objek pemeriksaan yang berbeda. Sistem penimbangan online kolaboratif dan inspeksi visual, detektor logam makanan, dan mesin penolakan inspeksi visual segel harus dipilih berdasarkan aturan yang jelas.
Paletisasi menggunakan karton sampel resmi yang telah diisi
Mesin paletisasi robotik menerima karton luar yang telah ditutup dan diperiksa. Pola tumpukan, palet, arah kedatangan karton, dan daya dukung karton harus diverifikasi dengan karton sampel yang diisi produk.
Semua peralatan berbagi satu tabel antarmuka
Antara keluaran tahap awal, penyusutan, pengepakan, pemeriksaan, dan paletisasi, catat ketinggian, arah, jarak, sinyal kontrol, dan penanganan abnormal untuk menghindari setiap mesin menjadi jalur terpisah.
Pembangunan bertahap tetap harus mempertahankan logistik akhir
Jika hanya sebagian peralatan hilir yang dipasang pada tahap pertama, tetap sediakan jalur untuk aliran karton, pemeriksaan, dan palet di masa depan. Stasiun baru memerlukan peninjauan ulang ritme dan area aman.
Pertanyaan umum
Apakah jalur hilir harus sepenuhnya otomatis sekaligus?
Tidak perlu. Anda dapat menangani proses penyusutan panas, penandaan, atau penutupan karton yang jelas terlebih dahulu, sambil menyediakan ketinggian konveyor, sinyal kontrol, dan ruang untuk perluasan di masa mendatang.
Haruskah pengemasan susut dilakukan sebelum atau sesudah pengepakan karton?
Tergantung pada objek penyusutan panas: produk tunggal, kemasan kolektif, atau karton luar. Tentukan unit pengiriman dan susunannya terlebih dahulu, lalu atur urutan penyusutan panas dan proses karton.
Apakah perlu mengonfigurasi pemeriksaan berat, deteksi logam, dan inspeksi visual sekaligus?
Ketiganya memecahkan masalah yang berbeda. Pilih berdasarkan risiko produk, aturan kualitas, dan persyaratan pesanan, serta siapkan sampel uji dan metode penanganan abnormal yang sesuai.
Bisakah jalur pengepakan direncanakan tanpa karton resmi?
Anda dapat menentukan arah terlebih dahulu berdasarkan gambar kotak dan susunan produk, tetapi pembukaan karton, pengambilan, pemuatan, penutupan, dan paletisasi masih perlu diverifikasi dengan kotak sampel resmi.
Bagaimana robot pengepakan menentukan metode pengambilan?
Tentukan berdasarkan bentuk produk jadi, berat, permukaan yang dapat diambil, susunan, dan uji bukaan karton. Produk dengan permukaan lunak atau postur tidak stabil perlu uji pengambilan terpisah.
Bisakah jalur hilir terhubung ke berbagai peralatan hulu?
Bisa dievaluasi, tetapi ketinggian outlet setiap bagian hulu, jarak produk, arah, ritme, dan sinyal kontrol harus dimasukkan ke dalam tabel antarmuka.