Tema soluzione
Soluzione per riempimento e termosaldatura di maschere viso in contenitore: macchine, materiali e prove
Prova contenitori, prodotto e film reali. Confronta stampi a due e quattro sedi; verifica termosaldatura, ciclo e interfacce con test continui.
Configurazione del progetto e scelta delle macchine
La tabella confronta percorsi di processo e opzioni di equipaggiamento; non indica che tutte le macchine siano incluse nella dotazione standard o debbano essere collegate in sequenza. Confermare la configurazione finale in base a campioni, requisiti di processo e interfacce del sito.
| Fase | Macchine o informazioni di supporto | Punti chiave della configurazione |
|---|---|---|
| Confermare prima i campioni del prodotto e dei materiali | Contenitori preformati, prodotto reale e film di sigillatura pretagliato | Usare lo stesso set di campioni definitivi per verificare limiti di compatibilità e metodo di accettazione della macchina principale. |
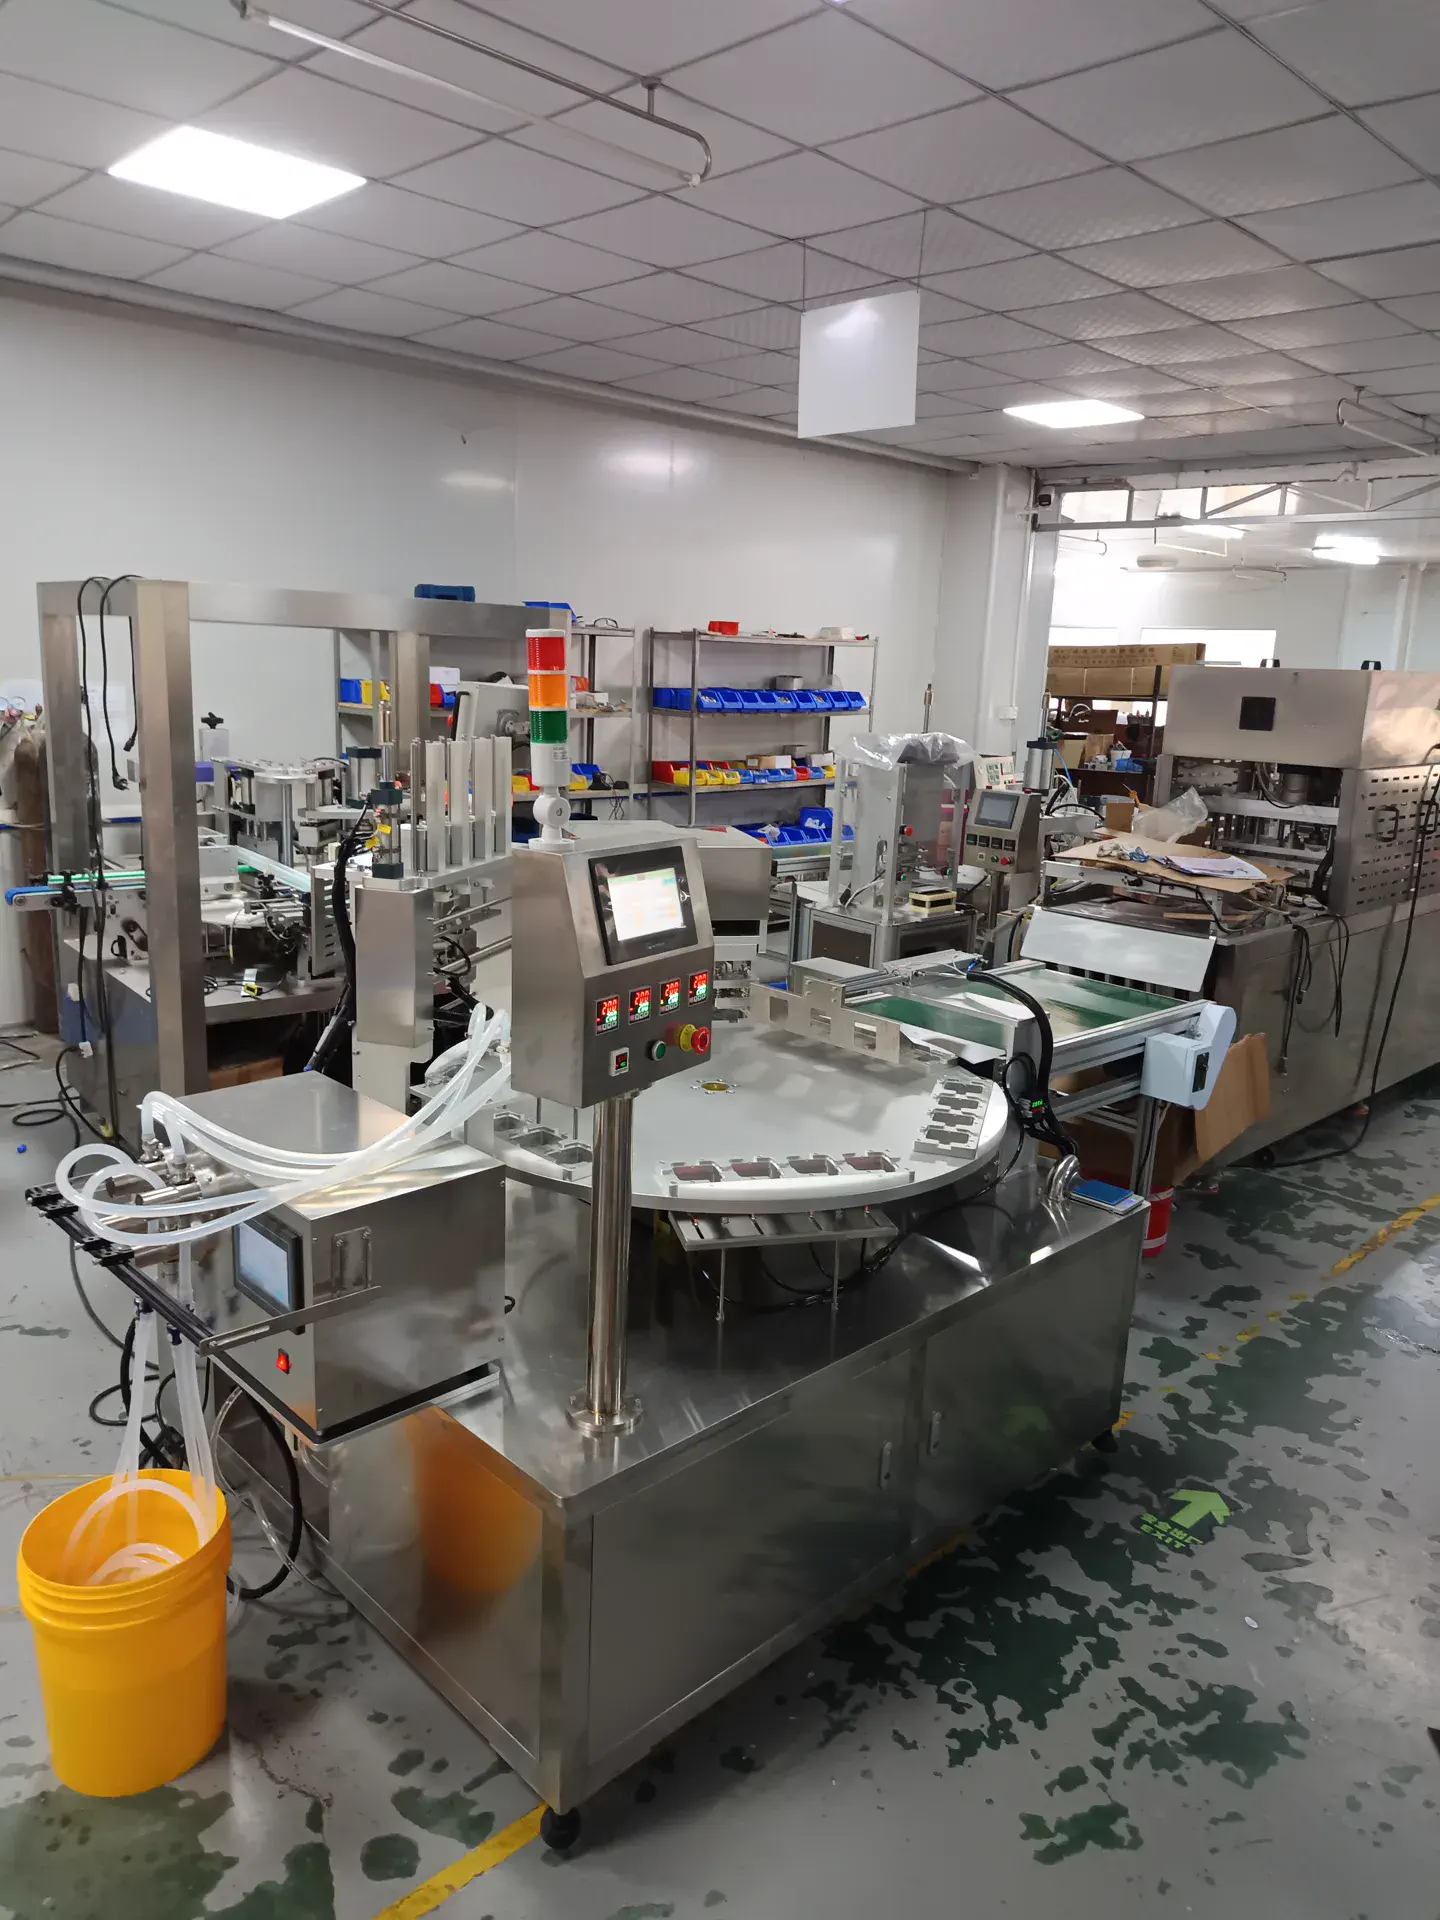
| Riempimento e termosaldatura principali | Macchina rotativa per riempire e termosaldare scatole di maschere viso | Corrisponde ai contenitori preformati, al dosaggio e al processo con film pretagliato già confermati. |
| Controllo visivo dopo la sigillatura (opzionale) | Macchina di ispezione visiva e scarto per sigillatura | Serve a rilevare con immagini difetti visivi definiti e a scartare le unità non conformi. |
| Trasferimento e accumulo dopo la sigillatura (opzionale) | Linea di trasporto e accumulo per imballaggi alimentari | Collega controllo e raccolta in base all'orientamento del contenitore finito, al ciclo delle stazioni e al layout dello stabilimento. |
| Aggiungere la cartonatrice solo se serve un astuccio pieghevole esterno (opzionale) | Serie di macchine confezionatrici automatiche orizzontali/verticali | Inserisce il prodotto già sigillato in un astuccio pieghevole esterno distinto dal contenitore preformato della macchina di sigillatura. |
Video reale della macchina in fabbrica
Segui il flusso reale dalla movimentazione delle scatole alla sigillatura e allo scarico
Il video mostra le stazioni rotative di una macchina di riferimento per riempimento e sigillatura di scatole, configurata per due scatole per ciclo: prelievo e posizionamento del film di sigillatura pretagliato, termosaldatura e scarico. Formato della scatola, prodotto, quantità di riempimento, materiale del film e ritmo finale devono essere verificati con prove su campioni rappresentativi e una lista di controllo...
- Dal caricamento dei contenitori vuoti al dosaggio del prodotto, al posizionamento del film pretagliato, alla termosaldatura e allo scarico, la configurazione va definita con campioni reali, obiettivo produttivo e interfacce delle fasi successive.
Route comparison
- Progetti che richiedono dosaggio in contenitori preformati e sigillatura con film pretagliato.
- La macchina principale di riferimento può dosare con due canali, prelevare il film pretagliato, termosaldare simultaneamente due sedi e scaricare meccanicamente i contenitori.
- Confermare separatamente modalità di carico manuale, formato del contenitore, prodotto, film e ciclo di prova.
- Quando il prodotto richiede piegatura, conteggio e inserimento automatico delle maschere in tessuto ma il progetto non comprende queste operazioni.
- Usare come macchina principale una rotativa di riempimento e termosaldatura per confezioni di maschere viso; valutare le attrezzature successive in base alle interfacce.
- Progetti in cui il prodotto richiede l'inserimento delle maschere piegate nel contenitore prima del riempimento o della sigillatura.
- Confermare separatamente trattamento delle maschere, posizionamento nel contenitore e sigillatura aiuta a evitare fasi mancanti.
- Piegatura, conteggio e inserimento delle maschere non fanno parte della presa del film pretagliato.
- Quando servono solo riempimento di liquido e termosaldatura dell'apertura, senza maschere all'interno.
- Fornire prima dimensioni, modalità di piegatura e disposizione delle maschere; poi confermare un meccanismo indipendente o un'attrezzatura a monte.
- Progetti che dopo la sigillatura richiedono raccolta continuativa, etichettatura o inserimento in un astuccio di trasporto.
- Se necessario, si possono combinare chiusura del coperchio esterno, etichettatura, trasporto e raccolta o cartonatura secondaria; definire interfacce e fornitura di ogni macchina.
- Sono attrezzature successive indipendenti. Verificare pressatura dei coperchi, etichettatura e trasporto con campioni, ciclo e spazio disponibili.
- Quando imballaggio finale, velocità obiettivo o direzione di scarico non sono ancora definiti.
- Confermare prima coperchio, superfici da etichettare, livello di confezionamento e interfacce; decidere poi se aggiungere pressatura del coperchio, etichettatura, trasporto o cartonatura.
Attrezzature / Consumabili correlati
Macchina rotativa per riempire e termosaldare scatole di maschere visoPer confezionare maschere viso in scatola, il posizionamento della confezione, il dosaggio del prodotto e il film di copertura devono essere compatibili. Una macchina rotativa può distribuire le fasi tra diverse stazi...
La macchina di ispezione candidata è adatta a prodotti sigillati in contenitori posizionabili stabilmente per l'acquisizione di immagini e può identificare difetti visivi definiti. Angolo della telecamera, orientament...
Una linea di trasporto e accumulo per imballaggi alimentari può trasferire i prodotti tra le stazioni successive. Con prodotti reali verificare ribaltamenti, graffi, inceppamenti e accumuli durante avvii e arresti, co...
Le cartonatrici orizzontali o verticali lavorano l'astuccio pieghevole esterno, non il contenitore preformato usato nella macchina di sigillatura. Eseguire una prova completa con dimensioni del prodotto, orientamento,...
Processo chiave
Usate le scatole approvate e i materiali reali per verificare il posizionamento, il metodo di dosaggio e il ciclo operativo.
I fogli della maschera e il film di saldatura sono materiali diversi. Prelevare e posizionare il film non significa inserire i fogli della maschera nella scatola.
La saldatura simultanea di due cavità descrive il funzionamento della stazione di riferimento, non una garanzia di produzione fissa. Nei materiali di riferimento la sesta posizione della tavola rotante è indicata come riserva.
L'unità di ispezione candidata è destinata a confezioni in scatola sigillate, riprendibili in modo stabile, e a difetti visivi definiti. Verificate con prove reali l'angolo della telecamera, l'orientamento della scatola, i campioni di difetto e la velocità della linea; l'ispezione visiva non sostituisce le prove di resistenza della saldatura o di tenuta.
Un trasportatore con accumulo per imballaggi alimentari può fungere da modulo di trasferimento tra le fasi successive alla sigillatura. Con prodotti finiti reali, verificate ribaltamenti, graffi, inceppamenti e accumuli all'avvio/arresto, considerando stabilità della base, dimensioni e orientamento della scatola, velocità richiesta e layout dello stabilimento.
La serie di incartonatrici orizzontali/verticali lavora il cartone pieghevole esterno, non la scatola preformata usata dalla sigillatrice. Provate l'intero imballo considerando dimensioni di ogni scatola, orientamento del prodotto, fustella del cartone ed eventuali foglietti o accessori.
Accettate la macchina sulla base di campioni e criteri concordati da entrambe le parti, non di una singola dimostrazione o del numero di stazioni.
Dettagli campione
Confermare prima materiale, dimensioni, forma e planarità dell'apertura del contenitore preformato. Verificare se il campione può essere posizionato stabilmente e offre un'area utile alla saldatura.
Dimensioni del contenitore, struttura e planarità dell'apertura e requisiti del coperchio esterno.Stato, viscosità e quantità per contenitore influiscono sul dosaggio e sul riempimento e vanno verificati con il prodotto reale. Questo passaggio non implica che siano comprese la piegatura o l'inserzione delle maschere in tessuto.
Prodotto reale, quantità per contenitore, viscosità, temperatura e requisiti di pulizia.Verificare la compatibilità tra strato termosaldabile, struttura del materiale, dimensioni del film e apertura del contenitore. Alimentazione di film pretagliato e di film in bobina sono soluzioni diverse; non presumere che la configurazione attuale accetti la bobina.
Strato termosaldabile, struttura del materiale, dimensioni del film e formato pretagliato o in bobina.Pianificare prove continuative con contenitore, prodotto e film reali, concordando criteri visivi e di tenuta. Verificare separatamente necessità e interfacce di fornitura per inserimento delle maschere, coperchio, controllo, trasporto o confezionamento secondario.
Contenitore definitivo, prodotto reale e film di sigillatura; se pertinenti, maschere in tessuto, coperchio e requisiti delle attrezzature successive.La produzione obiettivo definisce il traguardo delle prove, ma il ciclo reale dipende anche dal posizionamento manuale, dal riempimento, dalla presa del film, dalla sigillatura e dalla raccolta. Servono prove continuative; non si deve garantire la capacità in base al solo numero di posizioni della tavola rotante.
Produzione obiettivo, macchine esistenti, direzione di uscita e spazio disponibile.Errori comuni di scelta
Mostra i dettagli tecnici
Distinguere la pellicola di saldatura dal materiale in fogli per maschere viso
Questo processo riempie il prodotto nei contenitori preformati e ne sigilla l'apertura. Nella configurazione di riferimento la macchina preleva e posiziona automaticamente il film pretagliato, quindi esegue la termosaldatura. Se il prodotto finito deve contenere anche una o più maschere in tessuto, piegatura, conteggio e inserimento sono operazioni distinte. Il posizionamento automatico del film di sigillatura non implica l'inserimento automatico delle maschere.
Configurare la macchina principale in base al flusso di progetto di riferimento
Nel progetto di riferimento, un operatore inserisce manualmente due contenitori vuoti a ogni ciclo; la macchina dosa con due canali servoassistiti, preleva il film pretagliato, termosalda simultaneamente due sedi e scarica meccanicamente i contenitori. La documentazione indica sei posizioni sulla tavola rotante: la quinta per lo scarico e la sesta come riserva. È la configurazione di riferimento del progetto, non una struttura fissa di tutte le macchine rotative.
Confermare separatamente le fasi di processo aggiuntive
La macchina principale di riferimento è confermata per il prelievo del film pretagliato e la termosaldatura dell'apertura del contenitore. Se il progetto richiede etichettatura del film, film in bobina, piegatura o inserimento automatico delle maschere in tessuto, vuoto o atmosfera modificata, indicare ogni funzione come requisito di processo separato e fornire campioni, materiali e condizioni di prova per definirne i limiti. Il movimento di presa del film non dimostra che tali operazioni siano comprese.
Provare insieme apertura del contenitore, prodotto e materiali di confezionamento
Prima della prova preparare contenitori definitivi, film di sigillatura e prodotto reale. Registrare dimensioni e planarità dell'apertura, struttura dello strato termosaldabile, quantità per contenitore, viscosità, temperatura, schiuma e requisiti di pulizia. Se è previsto un coperchio esterno, provarne l'accoppiamento sul contenitore sigillato. Film in bobina e film pretagliato richiedono alimentazioni diverse; non presumere che condividano la stessa configurazione.
Valutare pressatura del coperchio, etichettatura e trasporto dopo la saldatura
Pressatura del coperchio esterno, etichettatura su uno o entrambi i lati, trasporto e raccolta o confezionamento secondario sono fasi successive distinte. Selezionarle in base al coperchio, alle superfici da etichettare, al livello di confezionamento e alle macchine esistenti; confermare la sequenza con un layout approvato e una tabella delle interfacce. La macchina di sigillatura non svolge queste operazioni per impostazione predefinita, né la loro presenza significa che esista già una linea completamente automatica.
Definire i criteri di accettazione sulla base delle prove continue
Prima della conferma definitiva, eseguire una prova continuativa con i contenitori, il prodotto e il film concordati. Registrare rifornimenti, arresti, interventi dell'operatore, stato della sigillatura e criteri di conformità. Inserire produzione obiettivo e criteri di accettazione nel documento approvato da entrambe le parti; il numero di posizioni o una breve dimostrazione a vuoto non sostituiscono la prova.
Come definire l’aspetto della saldatura e i criteri di accettazione delle prove?
Eseguire prove continuative con contenitori definitivi, prodotto reale e film di sigillatura. Prima, le parti devono concordare criteri visivi quali continuità della saldatura, grinze o disallineamenti dei bordi, contaminazione dell'area sigillata e prova di montaggio del coperchio. Definire inoltre numero di campioni, durata della prova e metodo applicabile per verificare la tenuta. Un singolo campione sigillato o il numero di posizioni della macchina non sostituiscono il collaudo continuativo.
Dalla saldatrice alle fasi successive: scegliere la linea in base alla confezione finita
La soluzione base usa una macchina rotativa di riempimento e termosaldatura per confezioni di maschere viso, con posizionamento del contenitore, dosaggio e riempimento, presa del film pretagliato, termosaldatura e scarico meccanico. Per individuare difetti visivi definiti nell'area sigillata si può valutare una macchina di ispezione visiva con scarto; servono campioni dei difetti e il sistema non verifica perdite o resistenza della saldatura. Per trasferire i prodotti alle stazioni di controllo o raccolta si può valutare una linea di trasporto e accumulo per imballaggi alimentari. Se il confezionamento retail richiede un astuccio pieghevole esterno, valutare una cartonatrice orizzontale o verticale in base all'orientamento del singolo prodotto e ai campioni dell'astuccio. Ogni modulo a valle è opzionale; dimensioni, ciclo, interfacce e fornitura vanno confermati con prove campione.
Due o quattro contenitori per ciclo? Verificare l’applicazione prima di stimare la produttività
I materiali attuali dello stabilimento mostrano stampi per due e quattro contenitori per ciclo, provenienti da gruppi di video e configurazioni distinti. Non vanno interpretati come prova che la stessa macchina possa passare da una configurazione all'altra semplicemente cambiando stampo. Nel confronto occorre verificare insieme dimensioni e posizionamento dell'apertura, tempo di dosaggio, alimentazione e presa del film pretagliato, termosaldatura e raffreddamento, carico manuale o automatico, scarico e collegamento alle fasi successive. Quattro sedi non equivalgono necessariamente al doppio della produzione di due. Fornire prima contenitore definitivo, prodotto reale, film, ciclo obiettivo e modalità di carico; poi confermare separatamente stampo, disposizione delle posizioni, risultati della prova continuativa e fornitura.
Domande frequenti
La macchina rotativa per confezioni di maschere viso può inserire automaticamente le maschere in tessuto?
La documentazione di riferimento conferma riempimento, presa del film pretagliato, termosaldatura e scarico. Non conferma piegatura o inserimento automatico delle maschere in tessuto. Se necessari, processo e attrezzature vanno valutati separatamente.
Perché fornire campioni definitivi del contenitore e del film di sigillatura?
Occorre verificare posizionamento dell'apertura, bordo, strato termosaldabile e presa e posa del film, oltre a confermare temperatura, pressione, tempo e spazio per il coperchio esterno con prove di saldatura.
È possibile garantire una produzione fissa al minuto?
Non si deve garantire la produzione basandosi soltanto sul numero di posizioni rotanti. Eseguire prove continuative con contenitori rappresentativi, prodotto e film reali, concordando i criteri di conformità.
Trasportatore e cartonatrice sono inclusi?
Non sono inclusi per impostazione predefinita. Valutarli separatamente in base alla direzione di scarico, al livello di confezionamento, alle dimensioni del contenitore, al ciclo obiettivo e alle macchine esistenti.
Come si collaudano aspetto e tenuta della sigillatura?
Eseguire prove continuative con contenitori, prodotto e film definitivi. Prima, le parti devono definire difetti visivi, numero di campioni e metodo applicabile per la tenuta, quindi registrare i risultati nel verbale. Il metodo specifico dipende dal prodotto e dai requisiti del cliente.
Quattro sedi garantiscono una produzione doppia rispetto a due?
Non necessariamente. Il numero di posizioni descrive l'organizzazione di contenitori e stampi. La produzione reale dipende anche da carico, dosaggio, presa del film, saldatura e raffreddamento, scarico e interventi dell'operatore. I video a due e quattro sedi appartengono a gruppi di riferimento diversi: non dimostrano che la stessa macchina possa passare da una configurazione all'altra né garantiscono capacità. Eseguire prove continuative con campioni definitivi e specificare ciclo e criteri di accettazione.