Tema soluzione
Linea di assemblaggio per tappi in plastica a due pezzi: alimentazione, pressatura e controllo
Linea per tappi in plastica a due pezzi con due vibratori, pressatura rotante, controllo di pezzi mancanti/invertiti e tappatura finale opzionale.
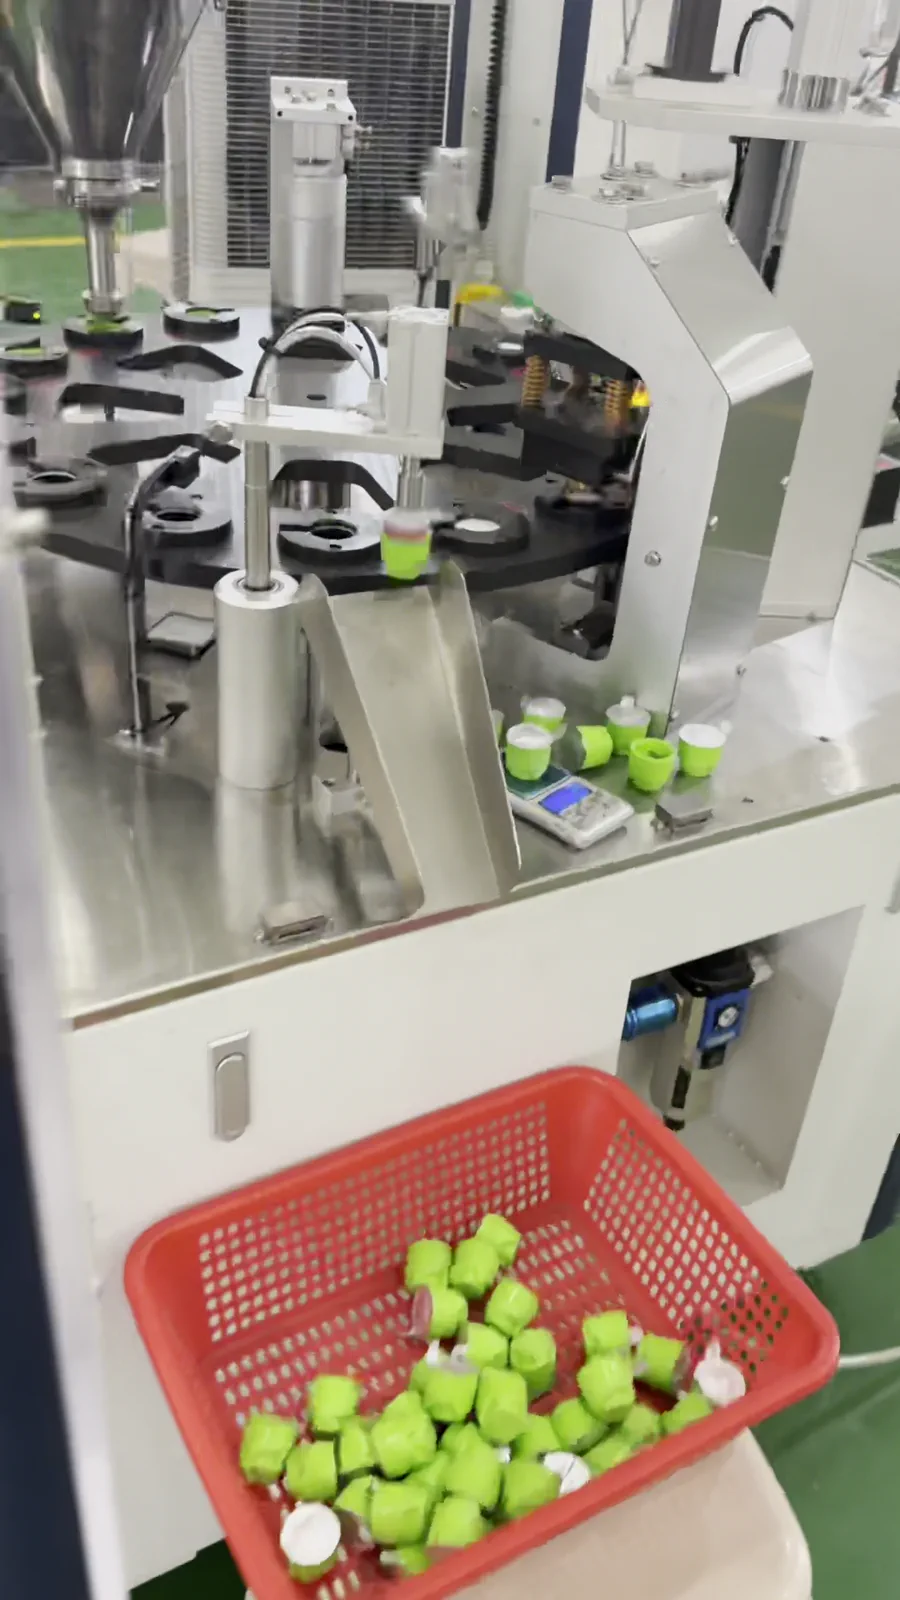
- Definire prima orientamento, innesto e collaudo di tappo esterno e inserto; aggiungere alimentazione e tappatura del componente finito solo se deve proseguire su flacone o bicchiere.
Riepilogo soluzione preparato per te
- L’assemblatrice unisce tappo esterno e inserto; applicare la chiusura finita al contenitore è una successiva operazione di alimentazione e tappatura.
- I due componenti richiedono normalmente piste separate costruite sui campioni perché geometria, orientamento, baricentro, materiale ed estetica differiscono.
- Percorso stabile: carico → orientamento → posizionamento rotante → assemblaggio/pressatura → controllo mancanza/inversione/innesto → raccolta o tappatura.
Route comparison
- Lotti di campioni ancora piccoli, l'obiettivo principale è confermare la direzione di assemblaggio, la posizione di pressatura e la prova di montaggio del prodotto finito.
- Consente di osservare tolleranze, deformazioni, graffi e stato di aggancio prima dell'alimentazione automatica.
- La movimentazione manuale non dimostra la stabilità dell'alimentazione della tramoggia vibrante né rappresenta il tempo ciclo automatico.
- Quando il progetto ha già una quantità sufficiente di componenti stabili e richiede chiaramente l'alimentazione automatica a doppia linea, la postazione manuale non deve essere la soluzione finale.
- Si può prima eseguire la verifica di assemblaggio sui campioni, poi passare alla linea a doppia tramoggia CA310.
- Progetti con lotti stabili di coperchio esterno e inserto interno, che richiedono alimentazione orientata separatamente e assemblaggio/pressatura su stazioni a tavola rotante.
- La CA310 integra doppia tramoggia vibrante, indicizzazione della tavola rotante, assemblaggio, pressatura e prova di montaggio del prodotto finito in un'unica attrezzatura personalizzata.
- Guide, attrezzature, teste di pressatura e tempi ciclo dipendono dai componenti reali; non possono essere congelati in base a dimensioni generiche.
- Quando i componenti sono ancora soggetti a frequenti modifiche dello stampo o quando gli standard di superficie, deformazione e aggancio non sono ancora definiti, la configurazione finale deve essere confermata dopo la definizione dei ca...
- Valutare principalmente la YJ-CA310 e fornire coperchio esterno, inserto interno e collo della bottiglia o corpo del bicchiere abbinato.
- Progetti in cui, dopo l'assemblaggio dei componenti del coperchio, è necessario applicare il coperchio finito su bottiglie o bicchieri in un'altra fase.
- Consente di separare l'accettazione dell'assemblaggio dei componenti del coperchio dall'applicazione del coperchio finito, dalla pressatura o dall'avvitatura, con confini più chiari.
- Le normali attrezzature per avvitatura o pressatura non possono sostituire l'assemblaggio interno dei coperchi in due pezzi della CA310.
- Quando il cliente richiede solo l'applicazione del coperchio finito sulla bottiglia senza assemblaggio interno, non si deve scegliere la CA310.
- La CA310 esegue l'assemblaggio dei componenti del coperchio; per le esigenze di applicazione sulla bottiglia a valle, confrontare le attrezzature di avvitatura e pressatura.
Attrezzature / Consumabili correlati
Macchina assemblatrice per tappi in plastica a due pezziQuesta macchina assembla i componenti del tappo e non è una normale tappatrice che applica un tappo finito al contenitore. Il video conferma due alimentatori vibranti, guide lineari, tavola rotante, assemblaggio, pres...
 Sistema di alimentazione e orientamento dei tappi
Orientamento, trasporto e alimentazione dei tappi per Tappi a vite, tappi a pressione, tappi interni, tappi di forma speciale
 Macchina riempitrice per liquidi
Riempimento dosato per Bottiglie, fusti, lattine, sacchetti flessibili
Processo chiave
Dettagli campione
Il coperchio esterno e l'inserto interno devono essere misurati e provati come set, per confermare l'alimentazione a doppia tramoggia, la direzione di assemblaggio e la posizione di contatto in pressatura.
Fornire campioni reali del coperchio esterno, dell'inserto interno e i rispettivi disegni dimensionali completiIl collo della bottiglia o il corpo del bicchiere finale viene utilizzato per verificare che il coperchio assemblato possa essere inserito, agganciato e mantenuto correttamente; non è sufficiente controllare solo i due componenti sciolti.
Fornire il collo della bottiglia o il corpo del bicchiere abbinato come base per la prova di montaggio del prodotto finitoIl materiale dei componenti, il trattamento superficiale e la gamma di graffi accettabili influenzano la superficie di contatto dell'alimentazione e la valutazione dell'aspetto del prodotto finito; sono necessari campioni di riferimento.
Specificare il materiale dei componenti, il trattamento superficiale e gli standard di graffi ammessiPer aggancio, pressatura o estrazione, devono essere definiti l'azione di controllo e i campioni conformi, come base per la messa a punto della stazione di pressatura e la conferma del prodotto finito.
Definire il metodo di accettazione del prodotto finito relativo ad aggancio, pressatura o estrazioneUtilizzare campioni di pezzi mancanti, orientamento errato, disallineamento, deformazione e danni per definire i confini di rifiuto, al fine di organizzare le posizioni di controllo e le modalità di verifica manuale.
Elencare i campioni di giudizio per pezzi mancanti, orientamento errato, disallineamento, deformazione e danniCapacità, spazio, servizi e direzione di raccolta del prodotto finito vengono utilizzati per verificare la disposizione generale della macchina, il rifornimento operativo e il collegamento a valle.
Specificare la capacità produttiva target, lo spazio sul sito, l'alimentazione elettrica e pneumatica e la modalità di raccolta del prodotto finitoErrori comuni di scelta
Mostra i dettagli tecnici
Problema reale del cliente
I nostri coperchi per shaker sono composti da un coperchio esterno e un inserto interno; vogliamo alimentarli separatamente in modo automatico, quindi eseguire assemblaggio e pressatura. Come possiamo garantire che i due componenti non vengano inseriti al contrario, non manchino, non vengano graffiati o schiacciati, e che il prodotto finito possa essere provato sul collo della bottiglia o sul corpo del bicchiere abbinato?
Prima definire la linea di confezionamento
La CA310 utilizza due tramogge vibranti per ordinare separatamente il coperchio esterno e l'inserto interno, quindi le stazioni sulla tavola rotante eseguono posizionamento, assemblaggio, pressatura e prova di montaggio del prodotto finito. La soluzione deve essere sviluppata attorno ai due componenti del coperchio e ai campioni reali del collo della bottiglia o del corpo del bicchiere.
Postazione di preassemblaggio e pressatura manuale
Adatto per: lotti di campioni ancora piccoli, l'obiettivo principale è confermare la direzione di assemblaggio, la posizione di pressatura e la prova di montaggio del prodotto finito. Vantaggi: consente di osservare tolleranze, deformazioni, graffi e stato di aggancio prima dell'alimentazione automatica. Limiti: la movimentazione manuale non dimostra la stabilità dell'alimentazione della tramoggia vibrante né rappresenta il tempo ciclo automatico. Non consigliato: quando il progetto ha già una quantità sufficiente di componenti stabili e richiede chiaramente l'alimentazione automatica a doppia linea, la postazione manuale non deve essere la soluzione finale. Direzione attrezzatura: si può prima eseguire la verifica di assemblaggio sui campioni, poi passare alla linea a doppia tramoggia CA310.
Linea di assemblaggio automatico a doppia tramoggia e tavola rotante
Adatto per: progetti con lotti stabili di coperchio esterno e inserto interno, che richiedono alimentazione orientata separatamente e assemblaggio/pressatura su stazioni a tavola rotante. Vantaggi: la CA310 integra doppia tramoggia vibrante, indicizzazione della tavola rotante, assemblaggio, pressatura e prova di montaggio del prodotto finito in un'unica attrezzatura personalizzata. Limiti: guide, attrezzature, teste di pressatura e tempi ciclo dipendono dai componenti reali; non possono essere congelati in base a dimensioni generiche. Non consigliato: quando i componenti sono ancora soggetti a frequenti modifiche dello stampo o quando gli standard di superficie, deformazione e aggancio non sono ancora definiti, la configurazione finale deve essere confermata dopo la definizione dei campioni. Direzione attrezzatura: valutare principalmente la YJ-CA310 e fornire coperchio esterno, inse...
Linea a valle per l'applicazione del coperchio finito sulla bottiglia
Adatto per: progetti in cui, dopo l'assemblaggio dei componenti del coperchio, è necessario applicare il coperchio finito su bottiglie o bicchieri in un'altra fase. Vantaggi: consente di separare l'accettazione dell'assemblaggio dei componenti del coperchio dall'applicazione del coperchio finito, dalla pressatura o dall'avvitatura, con confini più chiari. Limiti: le normali attrezzature per avvitatura o pressatura non possono sostituire l'assemblaggio interno dei coperchi in due pezzi della CA310. Non consigliato: quando il cliente richiede solo l'applicazione del coperchio finito sulla bottiglia senza assemblaggio interno, non si deve scegliere la CA310. Direzione attrezzatura: la CA310 esegue l'assemblaggio dei componenti del coperchio; per le esigenze di applicazione sulla bottiglia a valle, confrontare le attrezzature di avvitatura e pressatura.
Percorso attrezzatura consigliato: Fase 1: conferma dei due componenti del coperchio e della base di prova
Prima confermare la direzione dei componenti, le tolleranze, la deformazione ammessa e il metodo di prova di montaggio del prodotto finito.
Percorso attrezzatura consigliato: Fase 2: alimentazione orientata a doppia linea
Il coperchio esterno e l'inserto interno devono essere verificati separatamente per separazione, orientamento e stabilità dell'alimentazione continua.
Percorso attrezzatura consigliato: Fase 3: Assemblaggio e pressatura su tavola rotante
Sulla stazione di indicizzazione eseguire posizionamento, assemblaggio e pressatura dei due componenti, controllando il rischio di danni secondo i campioni.
Percorso attrezzatura consigliato: Fase 4: Ispezione del prodotto finito e interfaccia di raccolta
Solo dopo aver definito chiaramente i criteri di accettazione, aggiungere al progetto i controlli e le interfacce di raccolta per pezzi mancanti, orientamento o posizione.
Domande frequenti
Assemblare il tappo equivale a pressarlo sul flacone?
No. L’assemblaggio unisce tappo esterno e inserto; la tappatrice applica la chiusura finita al contenitore.
Perché si usano normalmente due vibratori?
Geometria, orientamento, baricentro, materiale ed estetica differiscono; alimentazioni separate sono più facili da validare.
“Macchina per coperchi shaker” è il nome formale?
È un’applicazione. L’entità più ampia è una macchina per assemblaggio e pressatura di tappi in plastica a due pezzi.
Come evitare pezzi mancanti, invertiti o incompleti?
Definire prima campioni difettosi e limiti, poi scegliere sensori/visione e validare vibratori, guide, attrezzature e pressa.
Una macchina può cambiare molti formati?
Dipende dalla geometria e dal comportamento di alimentazione; piste, guide, attrezzature e pressa possono richiedere un kit completo.
Quali sono i dati minimi?
Tappo esterno, inserto, contenitore, disegni, materiali, criteri di innesto/estetica, cadenza e necessità di tappatura successiva.