対応容器
袋詰め製品、箱詰め製品、瓶詰め製品、外箱
検査、重量選別、トレーサビリティ機器
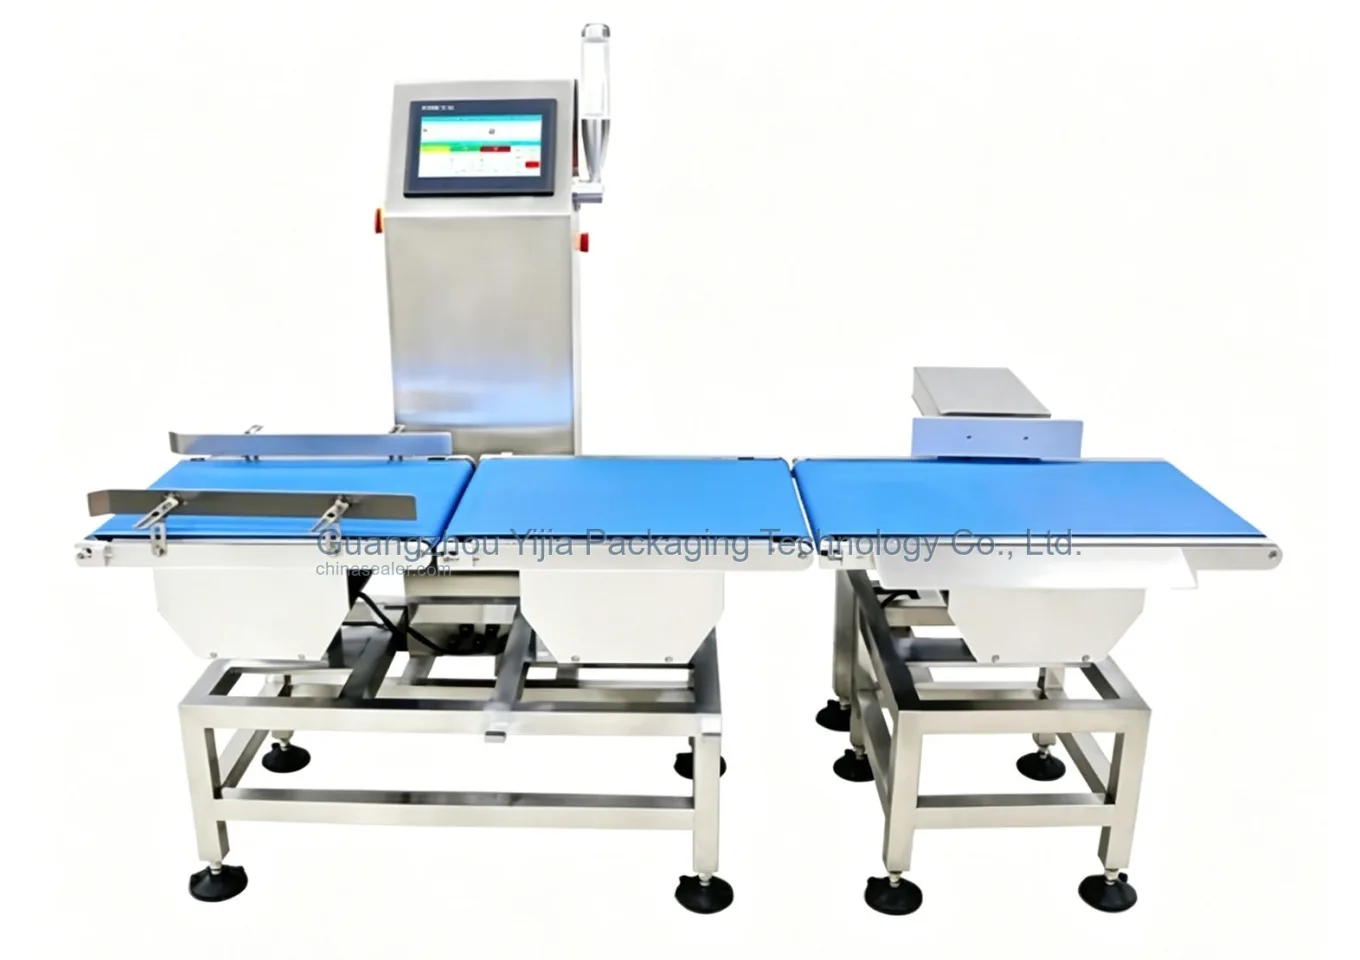
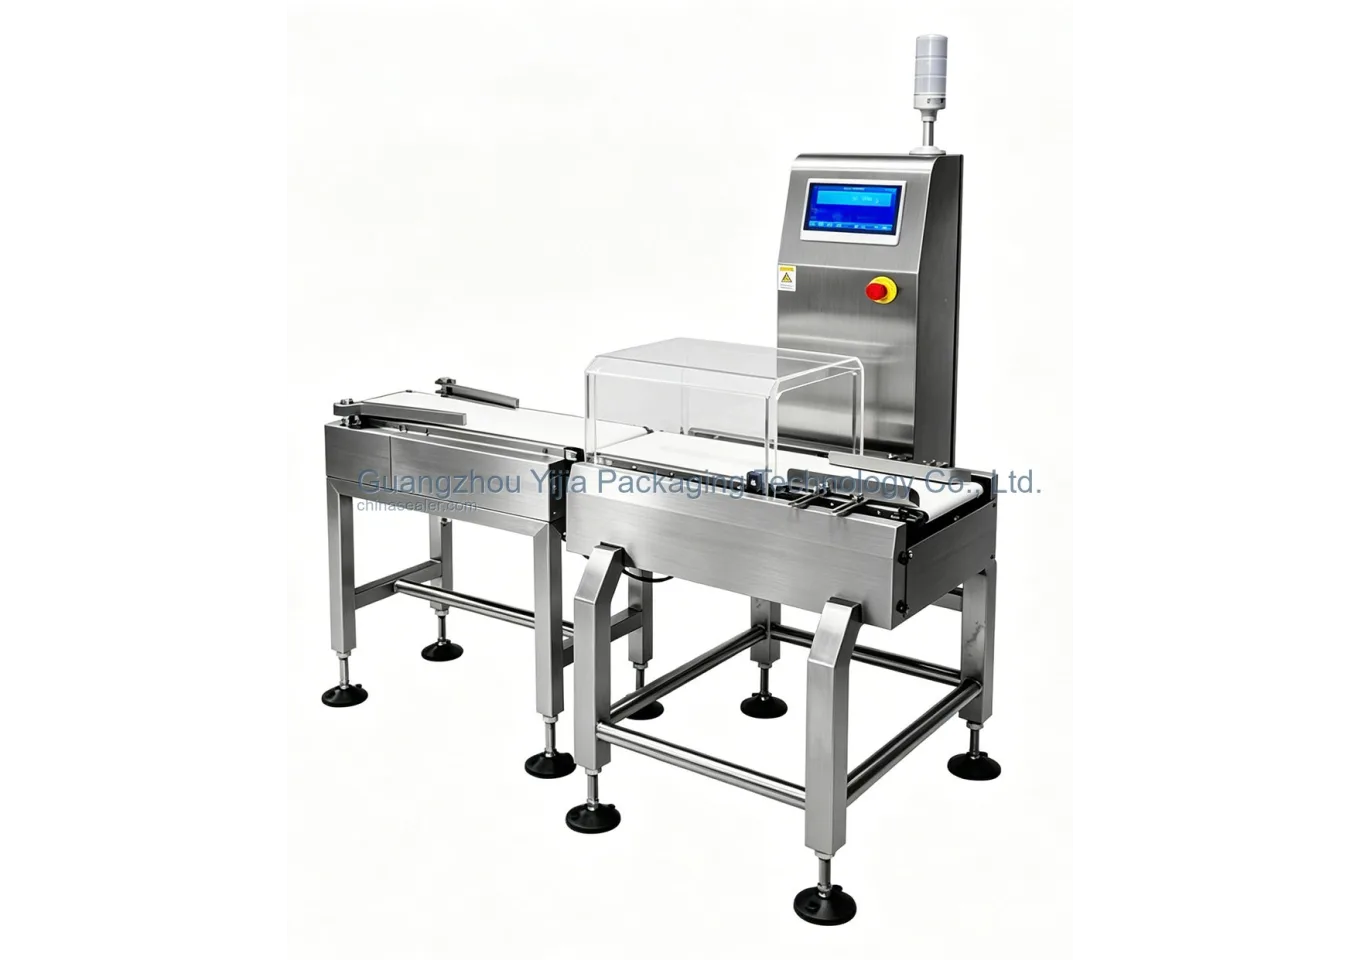
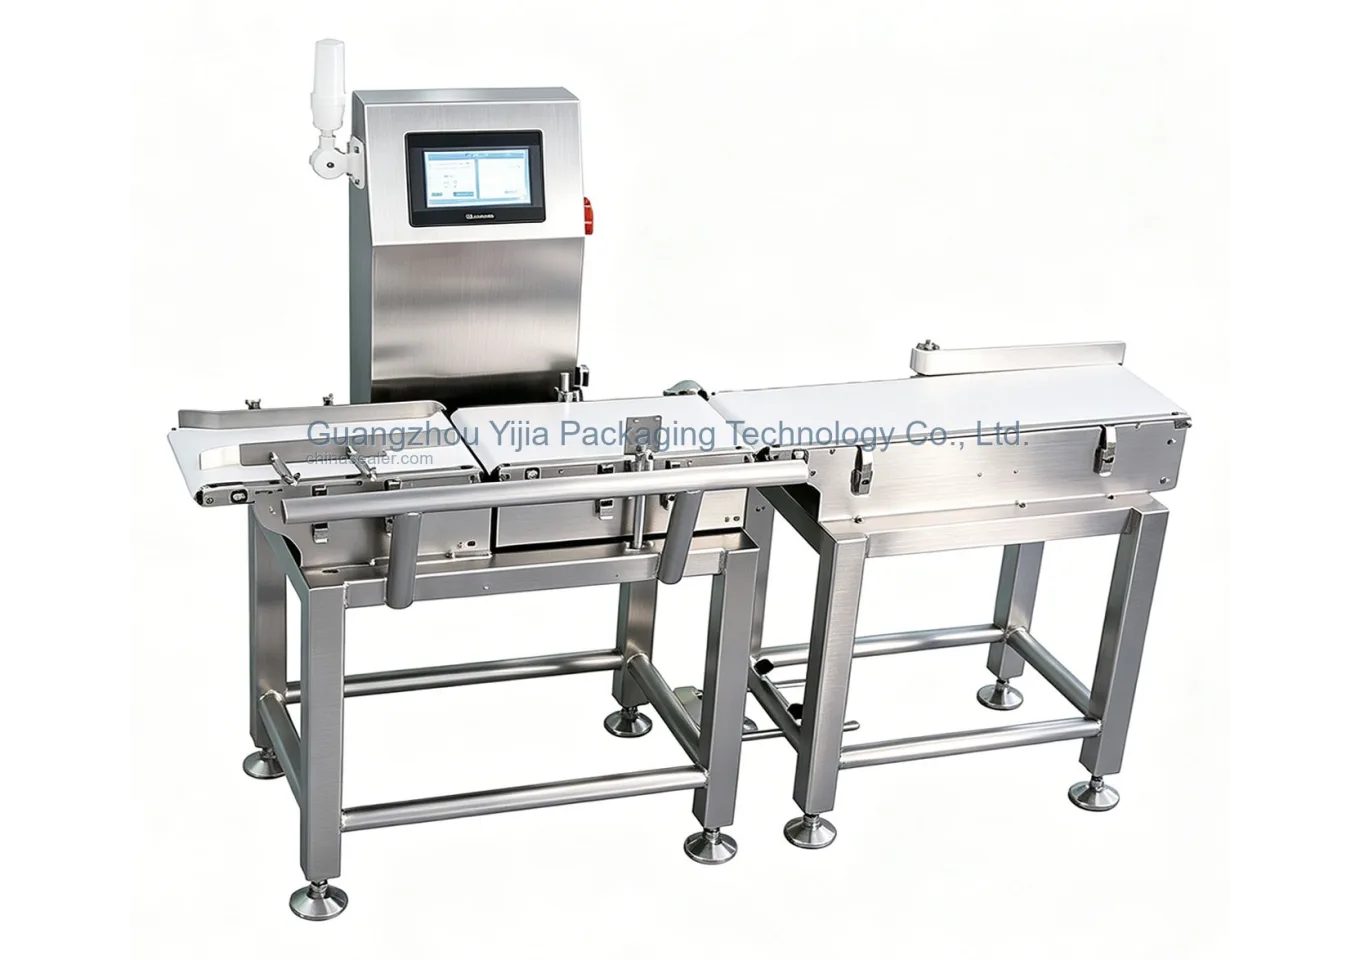
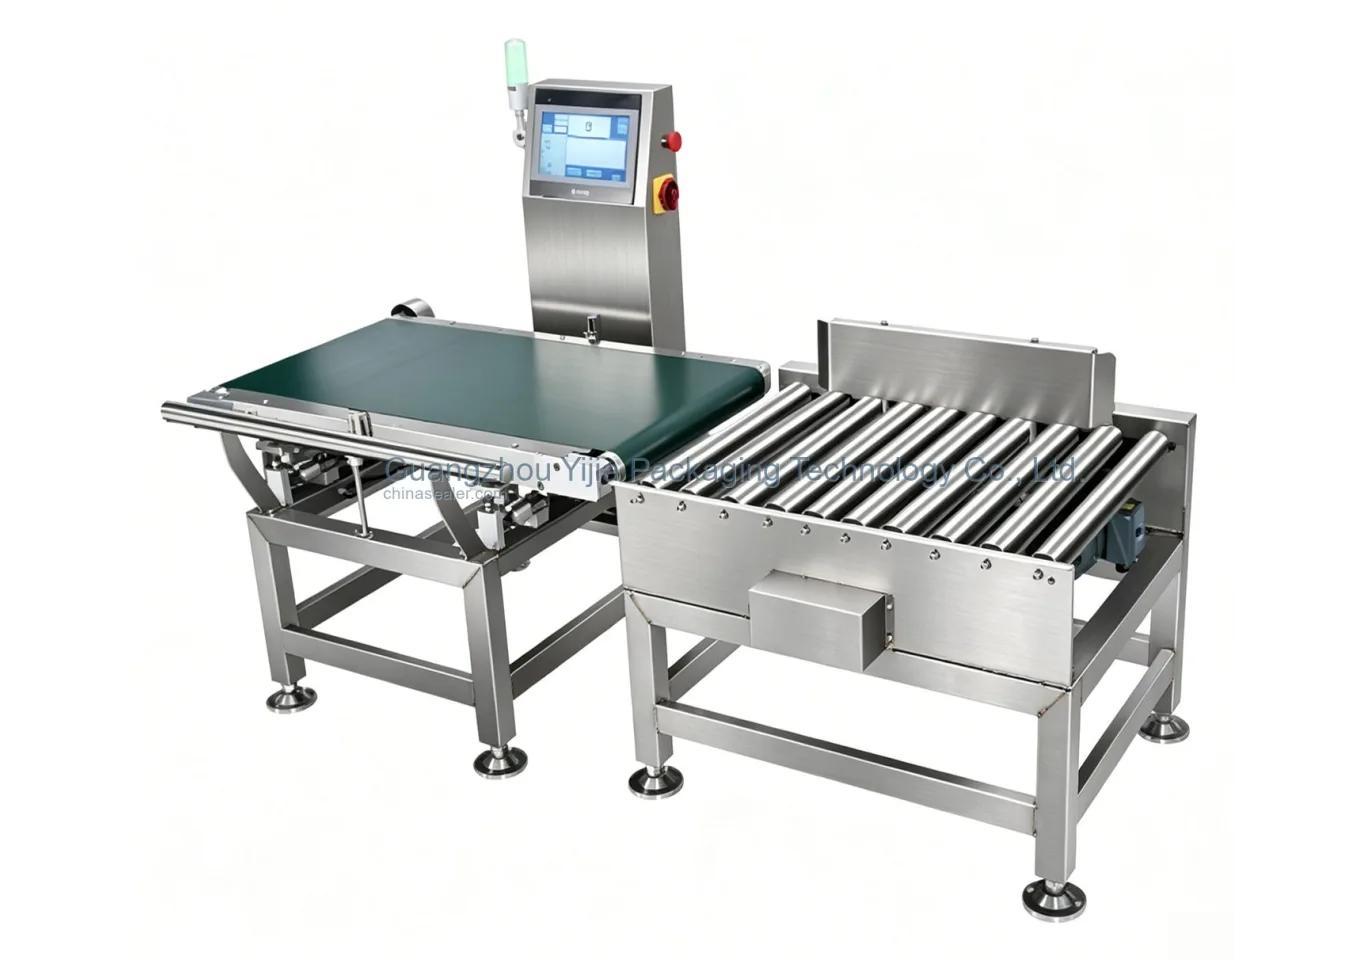
充填、シール、箱詰め後の搬送ラインに設置し、移動中の各包装を計量して、プロジェクトで定めた範囲により警報または排除を行います。重量、寸法、間隔、包装安定性、許容差、排除方法、データ要件は実サンプルで検証する必要があります。完成品の結果確認用であり、充填機の計量制御を代替しません。

These are factory photos of the actual machine only. Packaging format, materials and final configuration are confirmed with trial samples and the agreed list.
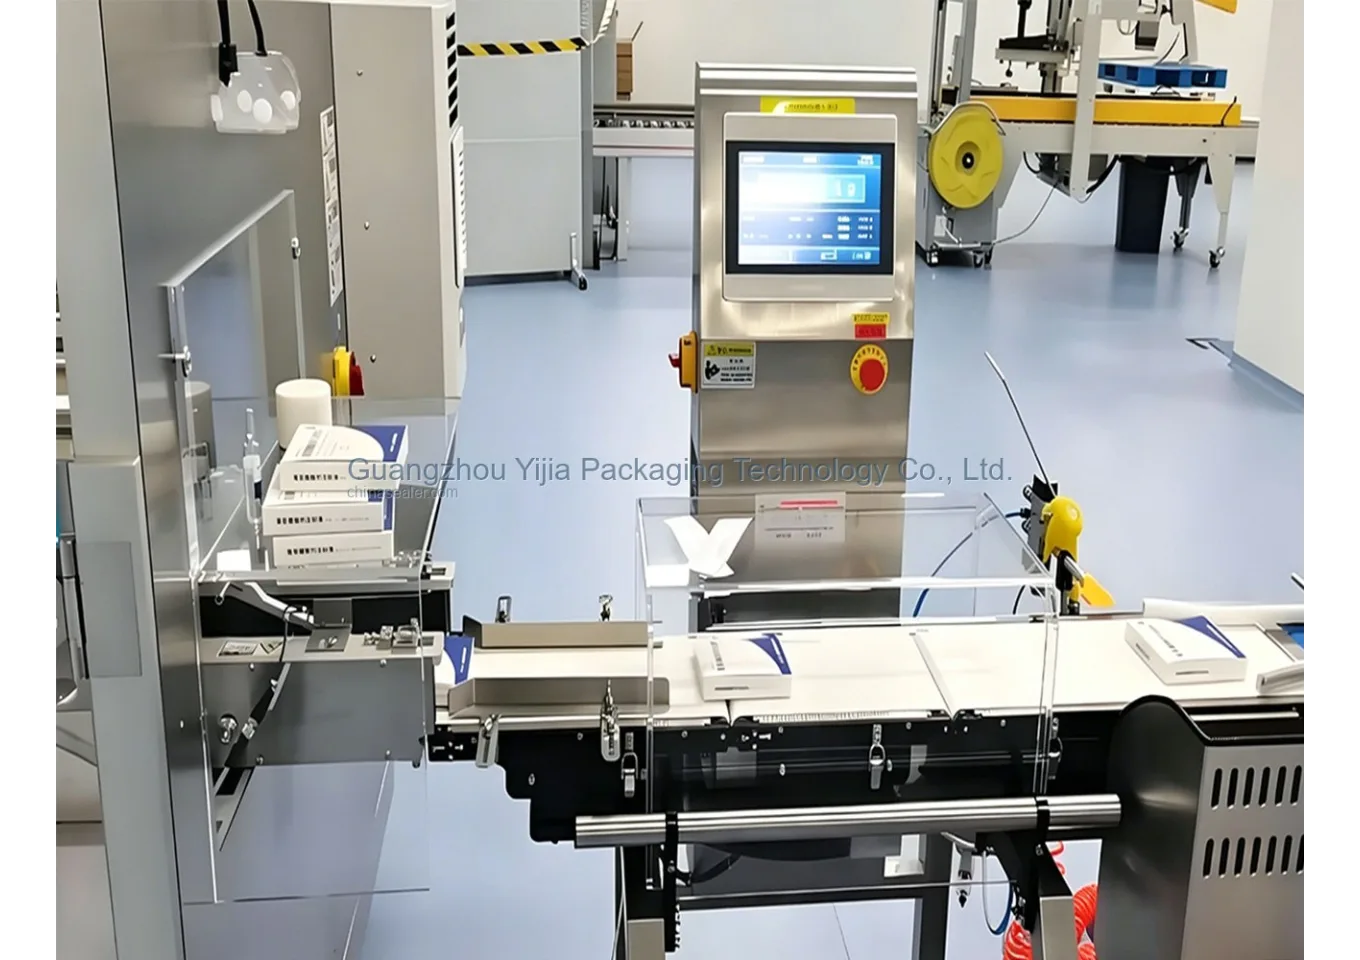
選定ポイント
これらは設備構造、段取り替え、見積精度を左右します。
袋詰め製品、箱詰め製品、瓶詰め製品、外箱
検査用コンベヤベルト、除去機構、トレーサビリティラベル、データ記録
重量、金属、ビジョン、トレーサビリティ検査
製品間隔、重量範囲、検査方法、除去動作に基づいて確認;包装ライン後段に接続可能、または独立した検査ステーションとしても使用可能
選定ポイント
写真、主要寸法、包材情報があれば開始できます。情報が未確定でも、まず適した方向を確認します。
選定ポイント
これらは設備構造、段取り替え、見積精度を左右します。
YJ-JC-ZX500
容器寸法、材料状態、工程、ステーション数、目標速度に基づいて確認。60–180 個/分
プロジェクトに応じて、卓上型、半自動、全自動、またはインライン接続構成が可能
ボトル、缶、カップ、箱、チューブ、袋容器
サンプルの寸法、口径、高さ、シール代に基づいて確認
食品、ソース、日用品、化粧品、医薬品消耗品、化学包装
消耗品と付属品は、サンプルと最終工程に基づいて確認
充填、シール、キャッピング、ラベリング、コーディング、搬送、検査
構成選択
写真、主要寸法、包材情報があれば開始できます。情報が未確定でも、まず適した方向を確認します。
製品、容器、包材、寸法、目標能力を送付。
工程、段取り替え、サイクル、ライン要件で構成を確認。
必要に応じてシール、充填、ラベル、検査をテスト。
電源、配置、納期、予備品確認後に見積。
構成選択
試作、小ロット、安定生産を先に決め、治具、ヘッド、オプションを確認します。
検査、重量選別、トレーサビリティ機器
試作、小ロット、安定生産を先に決め、治具、ヘッド、オプションを確認します。
選定ポイント
これらは設備構造、段取り替え、見積精度を左右します。
まず標準構造で判断できますが、名称だけでは判断できません。検査精度、製品寸法、除去方法、データトレーサビリティを確認し、製品間隔、重量範囲、検査方法、除去動作に基づいて現場のタクトに適合するかどうかを確認する必要があります。
重量、金属、ビジョン、トレーサビリティ検査は、袋詰め製品、箱詰め製品、瓶詰め製品の寸法、検査用コンベヤベルト、除去機構、トレーサビリティラベルの構造、食品、医薬品、日用品の状態に影響を受けます。サンプルが明確であればあるほど、金型、温度、圧力、トルク、検査方法の判断が容易になります。
包装ライン後段に接続可能、または独立した検査ステーションとしても使用可能です。前後段の機器が既にある場合は、搬送高さ、方向、速度、信号インターフェースを同時に確認する必要があります。
サンプルテスト結果、主要寸法、消耗品仕様、電源エア源、洗浄保守方法、消耗部品リストを確認し、現場で金型を変更したりステーションを調整したりすることを避けることをお勧めします。
サンプル情報を送る
写真、寸法、包材、目標能力を送れば、この機種の適合性を確認できます。