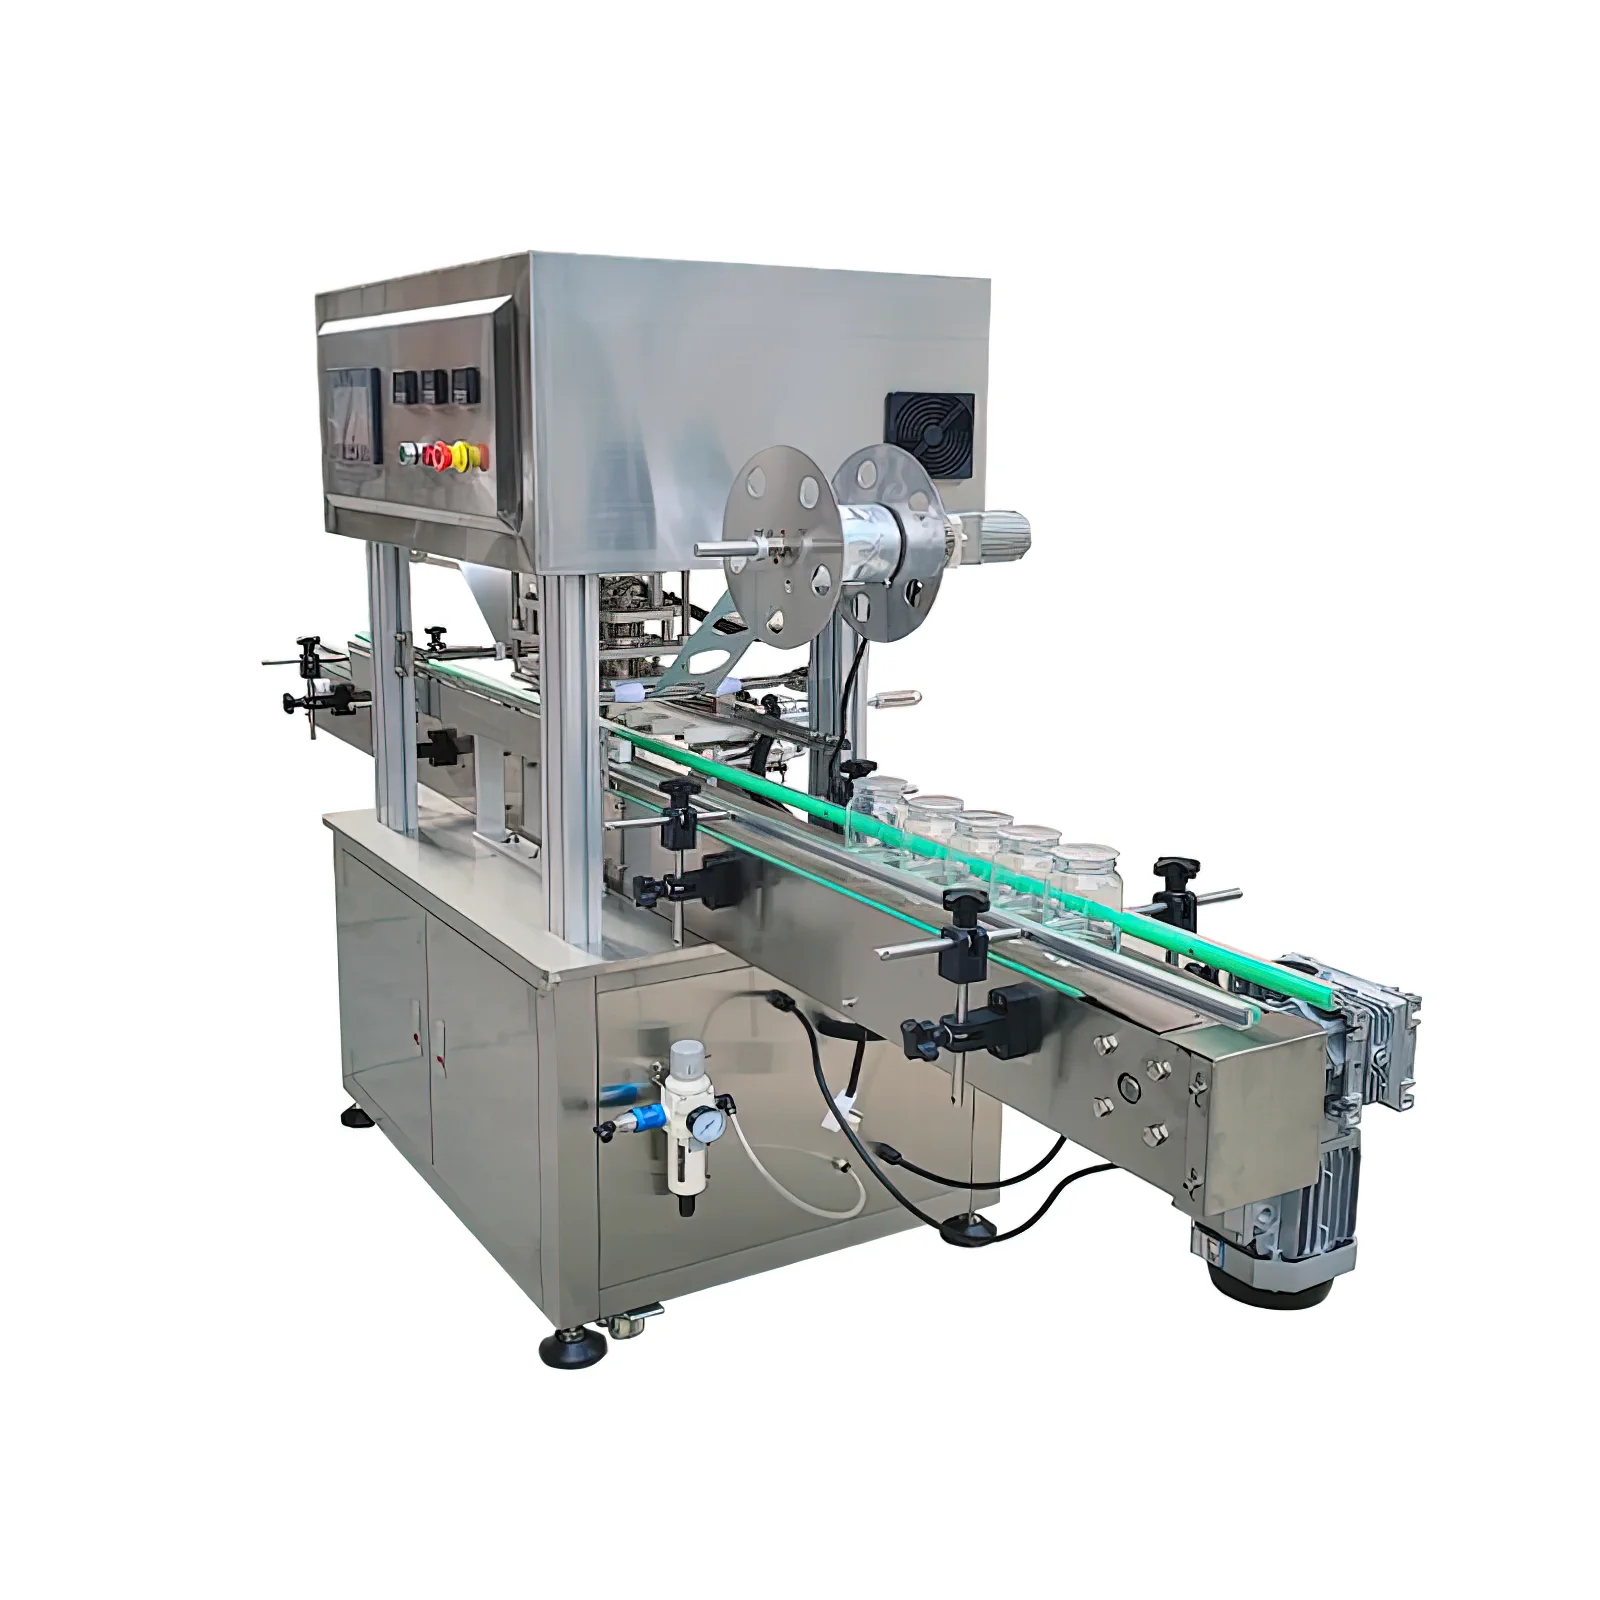
ボトル用インラインヒートシール機
適合するシールフィルムをボトルまたは広口ジャーの口縁に直接載せ、熱シールします。 フィルム供給方法、口縁形状、シール層の適合性は生産サンプルで確認してください。
分類と検索
容器・工程・能力の条件から包装設備を素早く絞り込み、対応する素材、包装材、速度、ライン構成を確認。単機から連続ラインまで選定可能。
110 products found
適合するシールフィルムをボトルまたは広口ジャーの口縁に直接載せ、熱シールします。 フィルム供給方法、口縁形状、シール層の適合性は生産サンプルで確認してください。
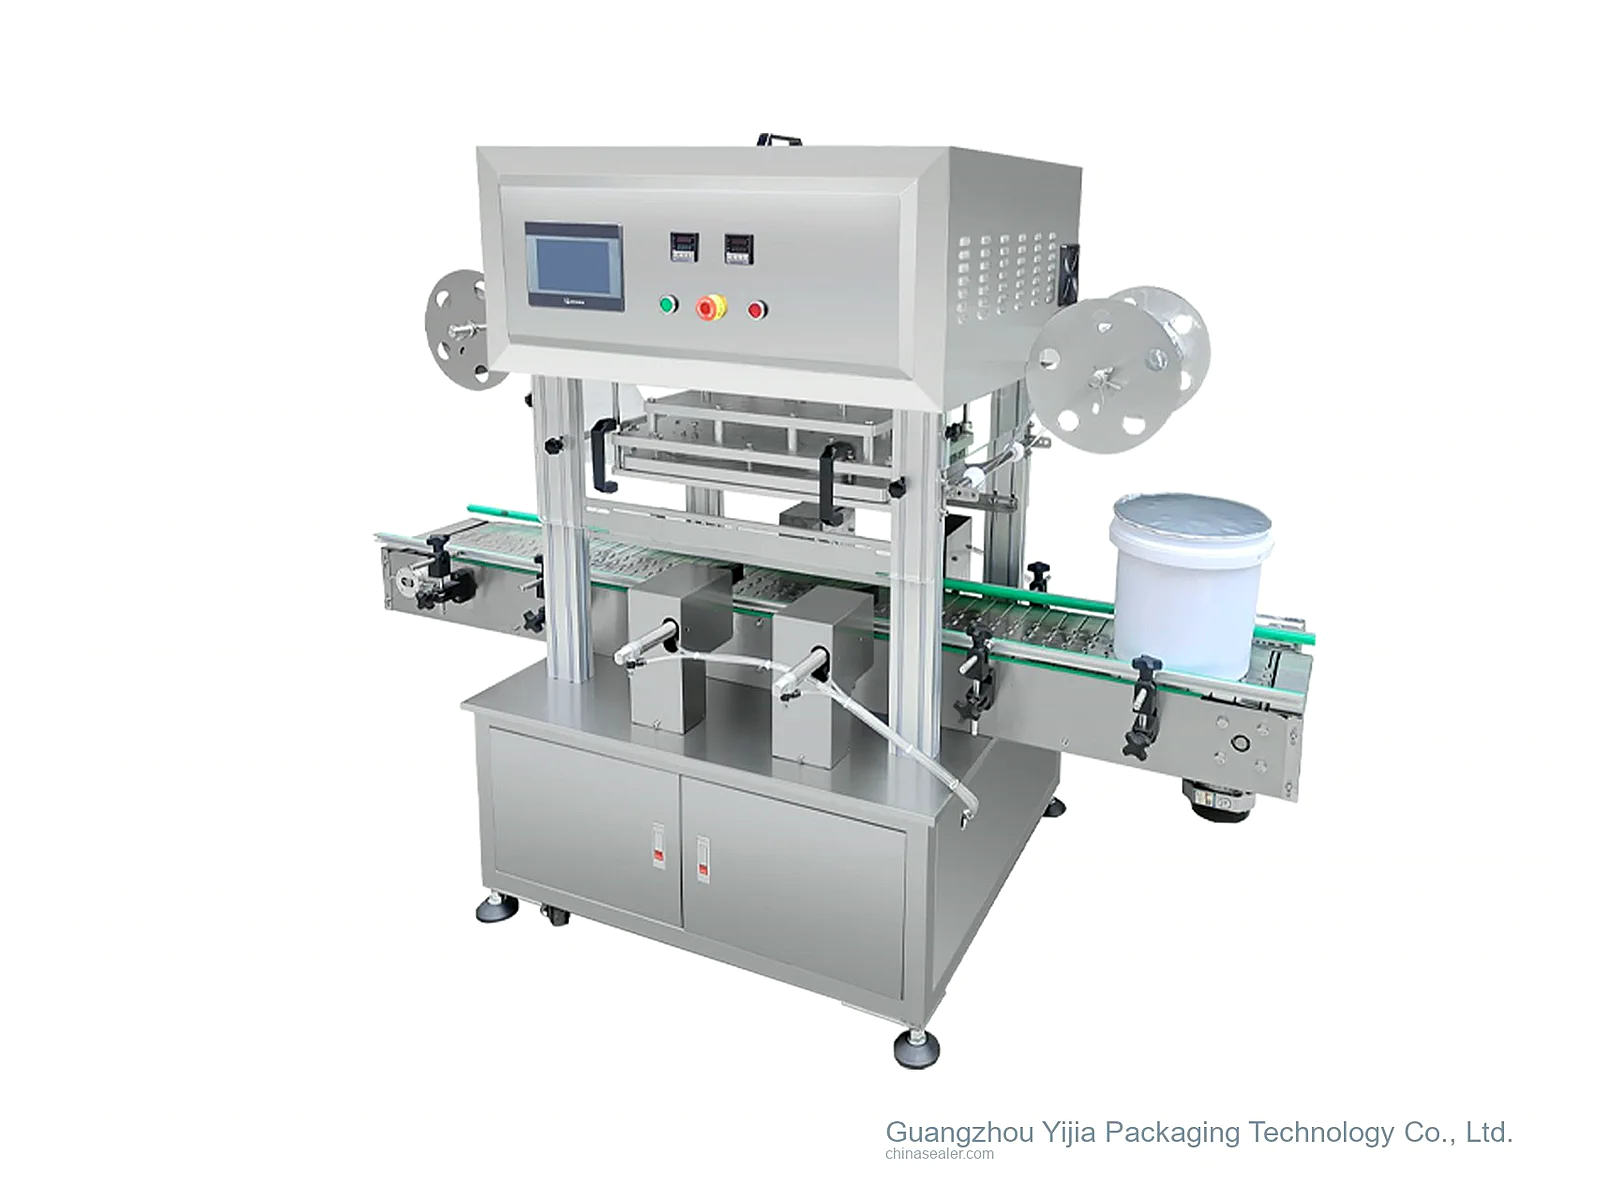
適合する食品・塗料用などの広口プラスチックバケツにフィルムを熱封します。 実際の容器とフィルムで口縁、シール層、充填後の汚れ、外蓋が閉まるかを確認して構成を選びます。
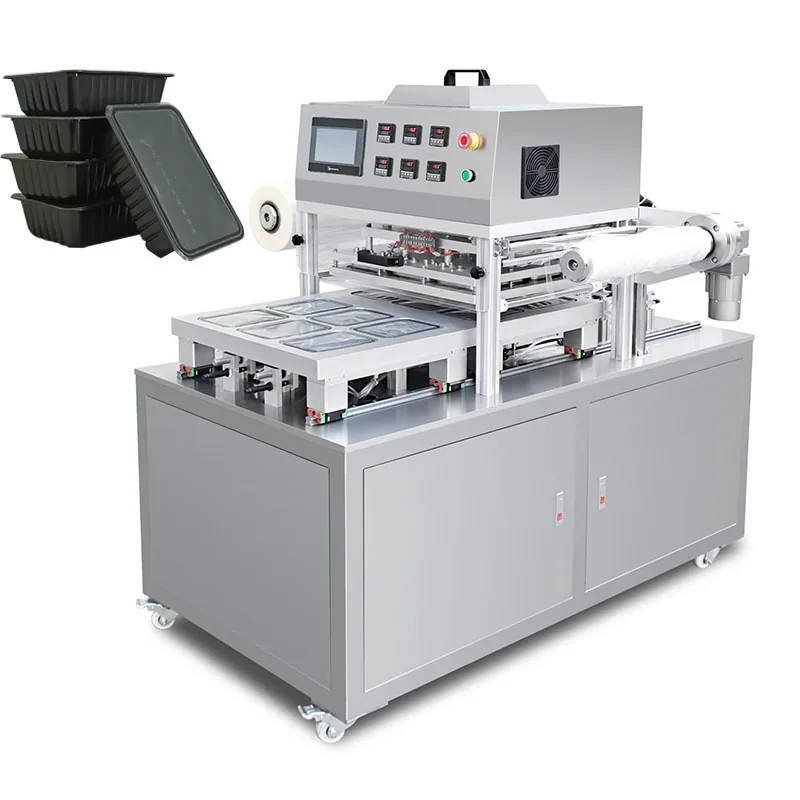
MAPは指定工程に基づき脱気、ガス置換、蓋フィルム熱封を組み合わせます。 ガス組成、残存酸素、保存目標は食品工程で決め、実トレイ・フィルム・食品で検証します。 機械だけで保存期間は保証できません。
手置きトレイ向けの卓上熱封です。 実サンプルで口縁、仕切り、シール層、金型、剥離、漏れを試験します。 通常の熱封はMAPのガス置換とは異なります。
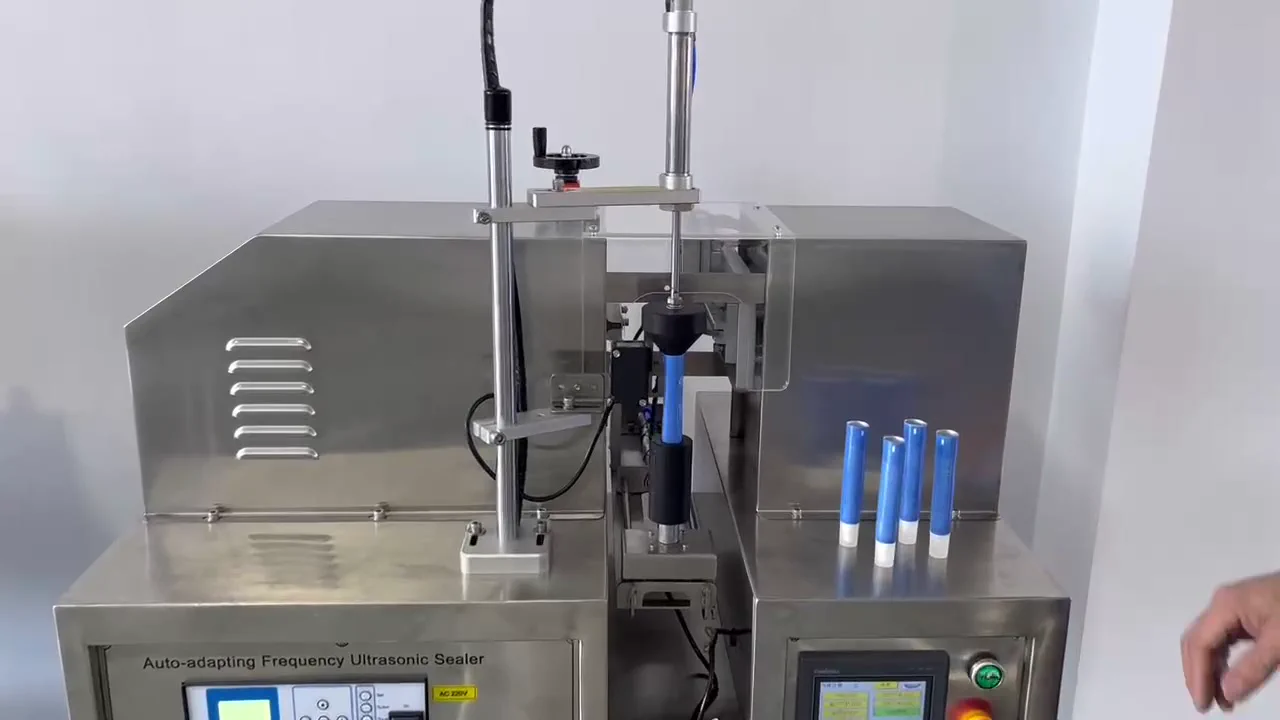
充填済みの樹脂・ラミネートチューブの末端を超音波で封止します。 管構成、末端清浄性、シール形状を試験します。 空管への充填や金属管の折り封じは別工程です。
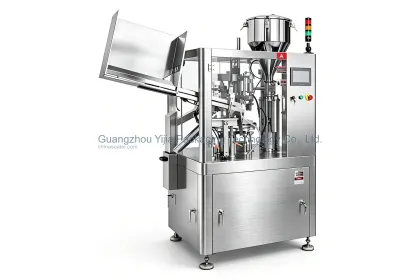
異形キャップ付き充填済みチューブの封尾、印字、裁断を行います。 キャップ形状は供給姿勢と治具基準に影響し、封尾原理そのものではありません。 自動化選定前に管と蓋を一組で試験します。
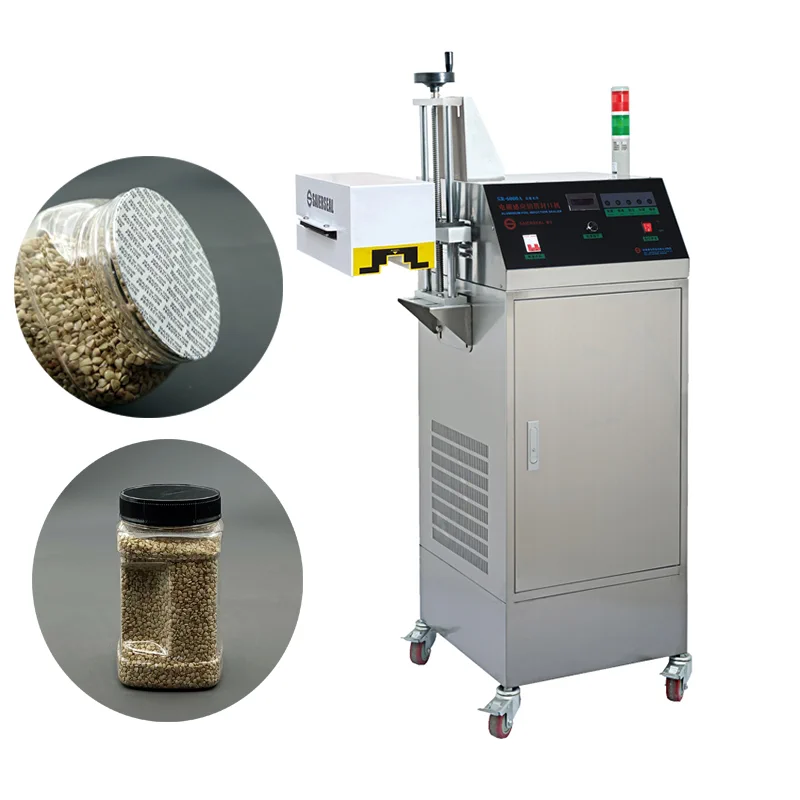
水冷式ライン誘導シールは、キャップ装着済み容器の連続生産向けに評価します。 実サンプルと連続運転で、キャップ・ライナー・口部、搬送ピッチ、冷却系、持続熱負荷を確認します。
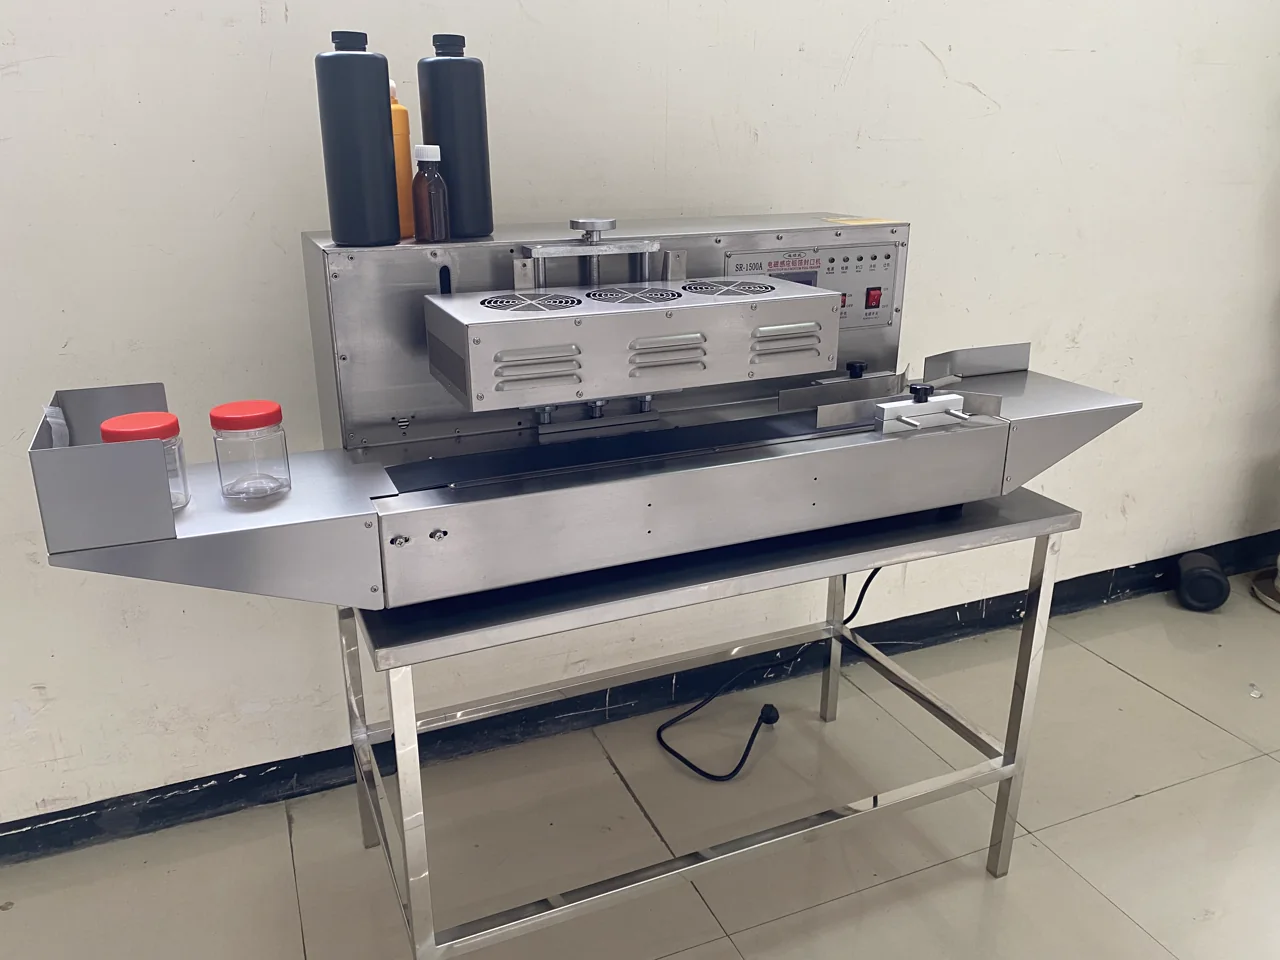
適合するアルミ箔ライナーをキャップで口部に圧着し、キャップ越しに誘導加熱で封止します。 キャップ・ライナー・容器を一組で試験し、連続負荷と周囲温度を確認して空冷方式を選びます。
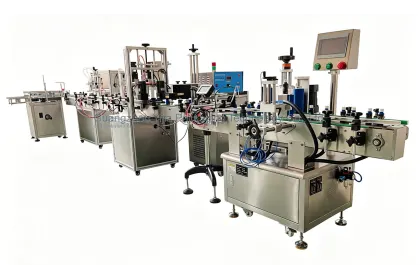
選定した整列、充填、キャッピング、シール、検査、包装設備を連続した流れでつなぎ、間隔調整、バッファ、ガイドで手運びを減らします。 製品の安定性、前後設備のタクト、搬送高さ、現場平面図に基づく設計が必要で、長さだけでは見積もれません。
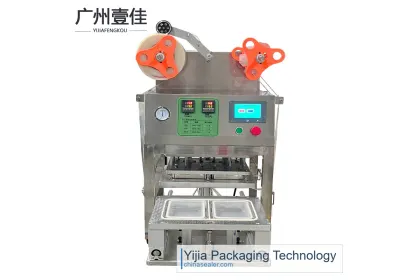
手置きトレイ向けの卓上熱封です。 実サンプルで口縁、仕切り、シール層、金型、剥離、漏れを試験します。 通常の熱封はMAPのガス置換とは異なります。
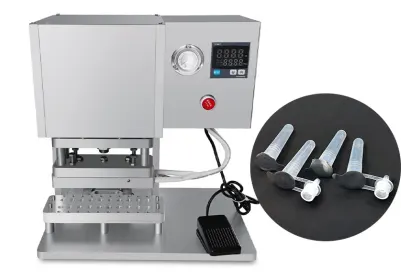
試薬チューブ、サンプルチューブなど小口径容器に箔片を供給し熱圧着シール。 チューブ材質、口部寸法と平面度、箔構成、シール条件、清浄度、速度を確認。 実チューブと箔で接着強度、しわ、開封状態、清浄度要件を確認。
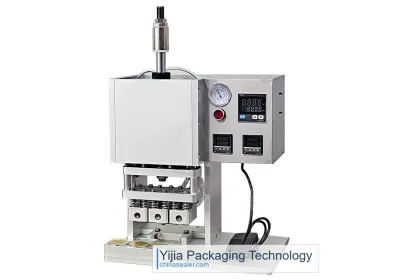
SGP-03は小口径カップ、試験管、小瓶、容器を半自動で熱封します。 実容器・蓋フィルム・金型を一組で適合、剥離、漏れを試験し、作業サイクルを確認します。 充填は別工程です。
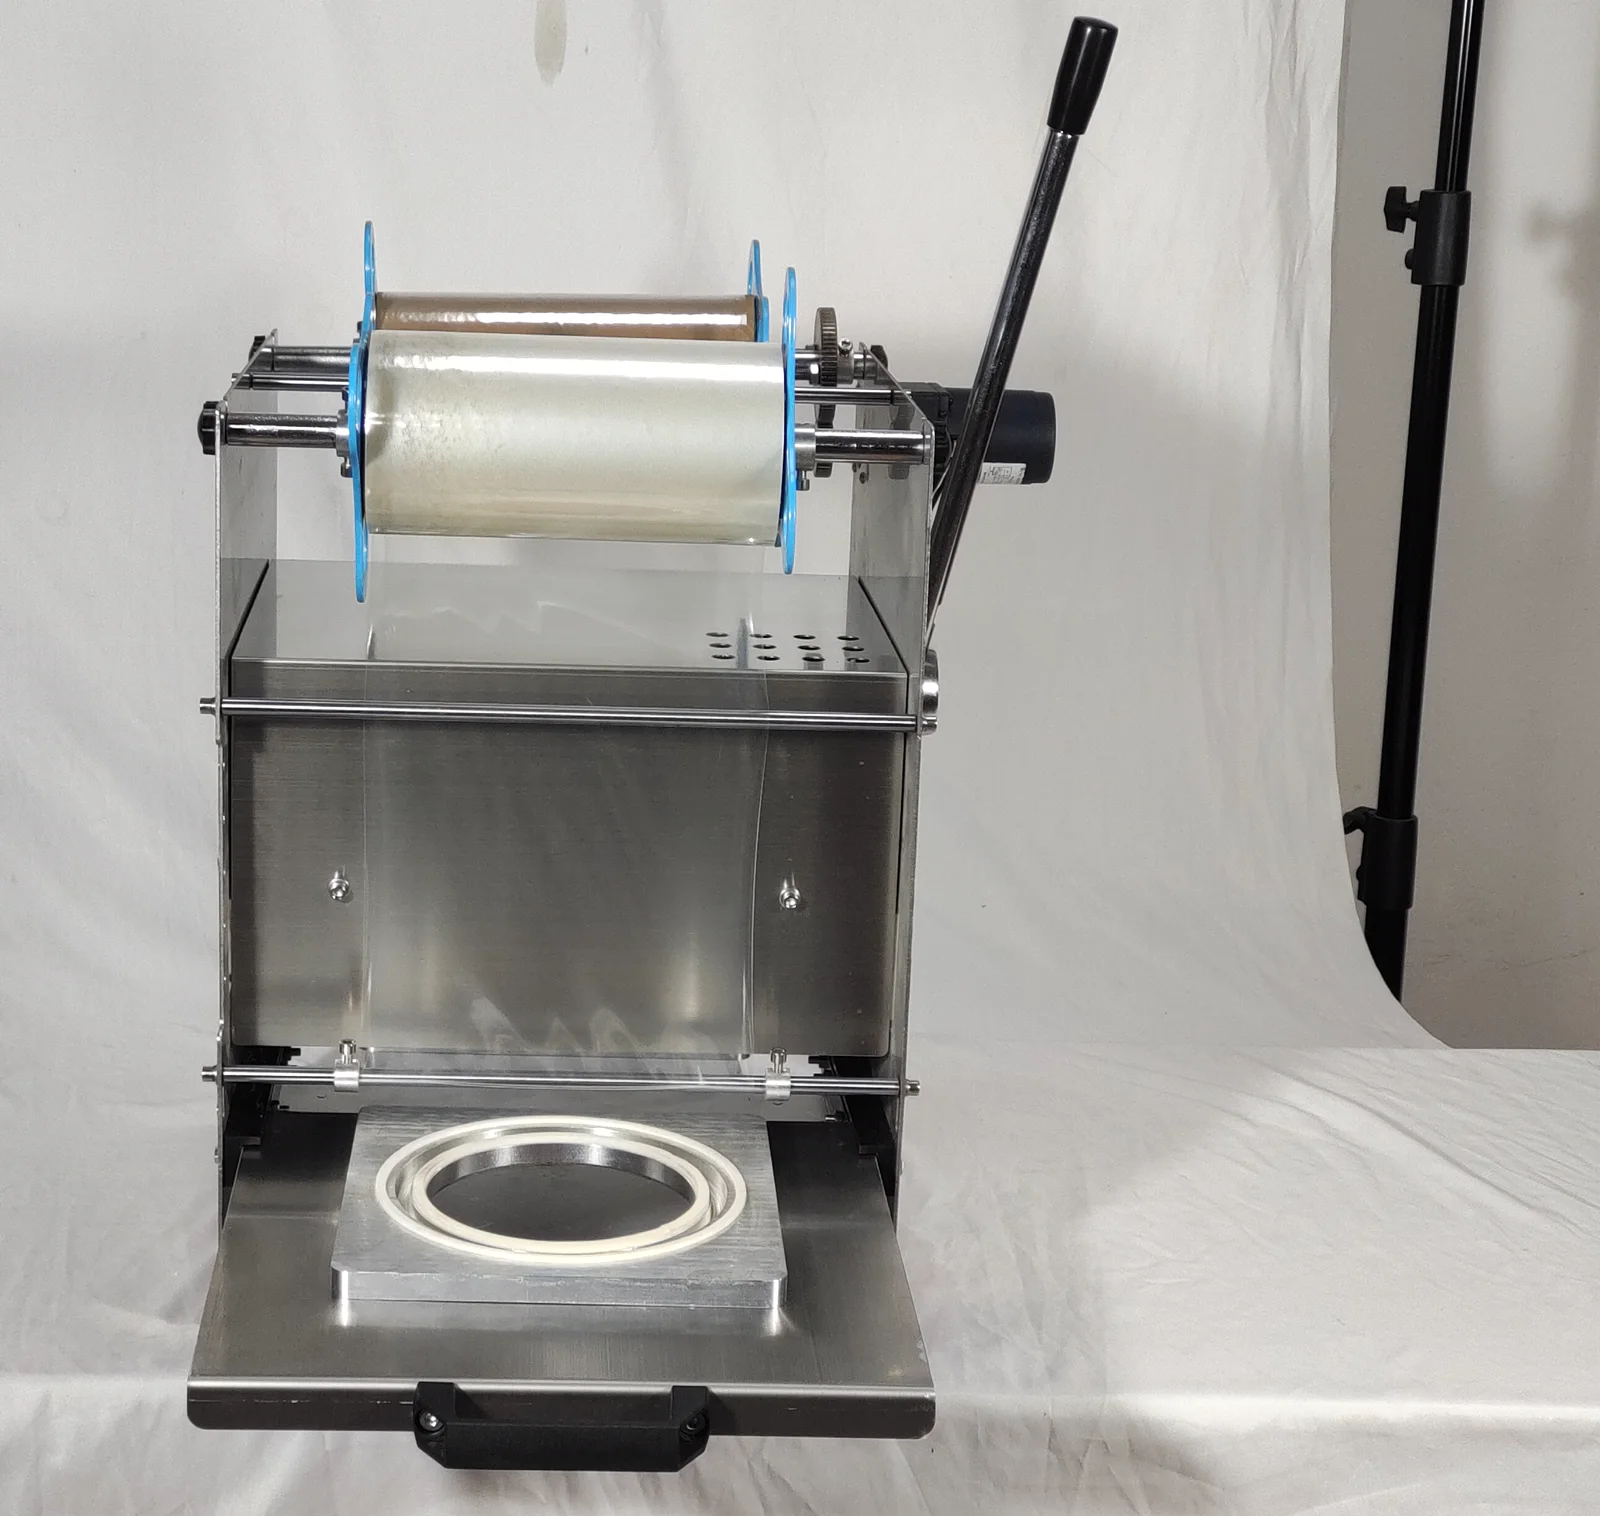
ロールフィルムでカップ、ボウル、トレーをシールします。 作業者が容器を入れ、ハンドルを押して取り出します。 容器適合、フィルム、金型、仕上がりは実サンプル試験で確認します。
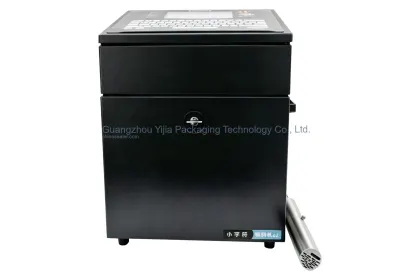
ボトル、袋、箱、ラベル、缶、外装箱に日付、ロット、トレーサビリティ情報を印字。 印字面の材質、内容とサイズ、鮮明さ、密着性、ライン速度、設置位置を確認。 実際の包装サンプルで鮮明さ、乾燥、密着性、読み取り性を確認。
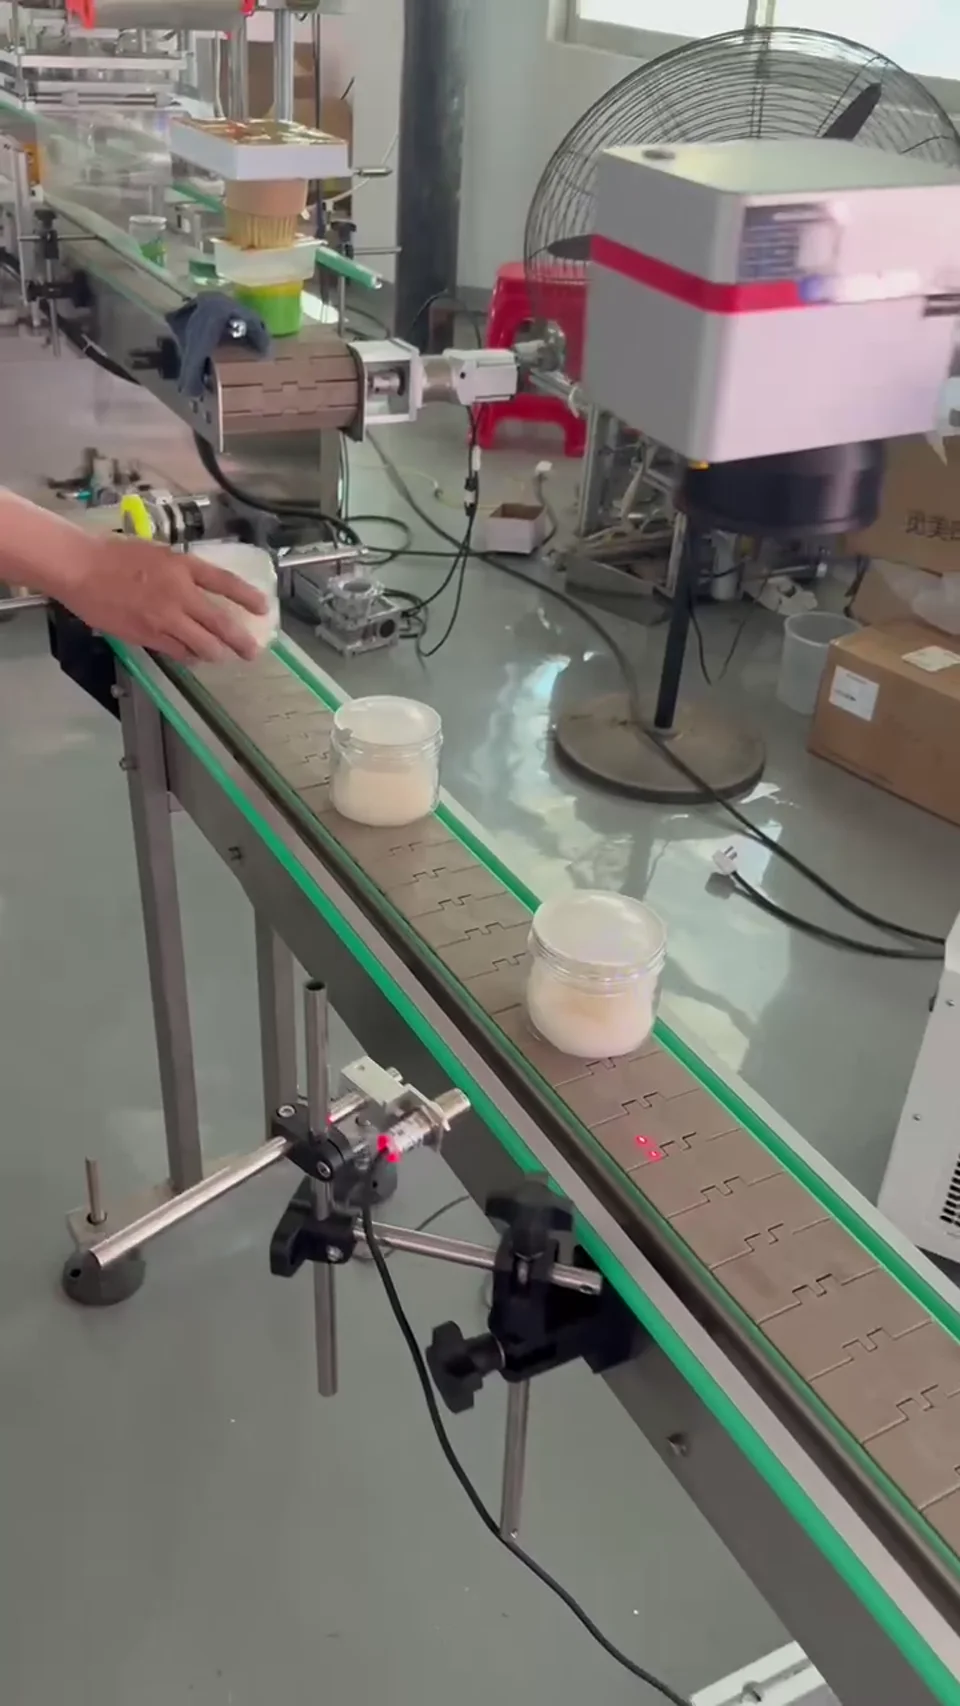
包装がステーションを通過する際に非接触でマーキングします。 材質適合性、印字品質、運転タクト、ライン接続は、実サンプルと案件条件で確認する必要があります。
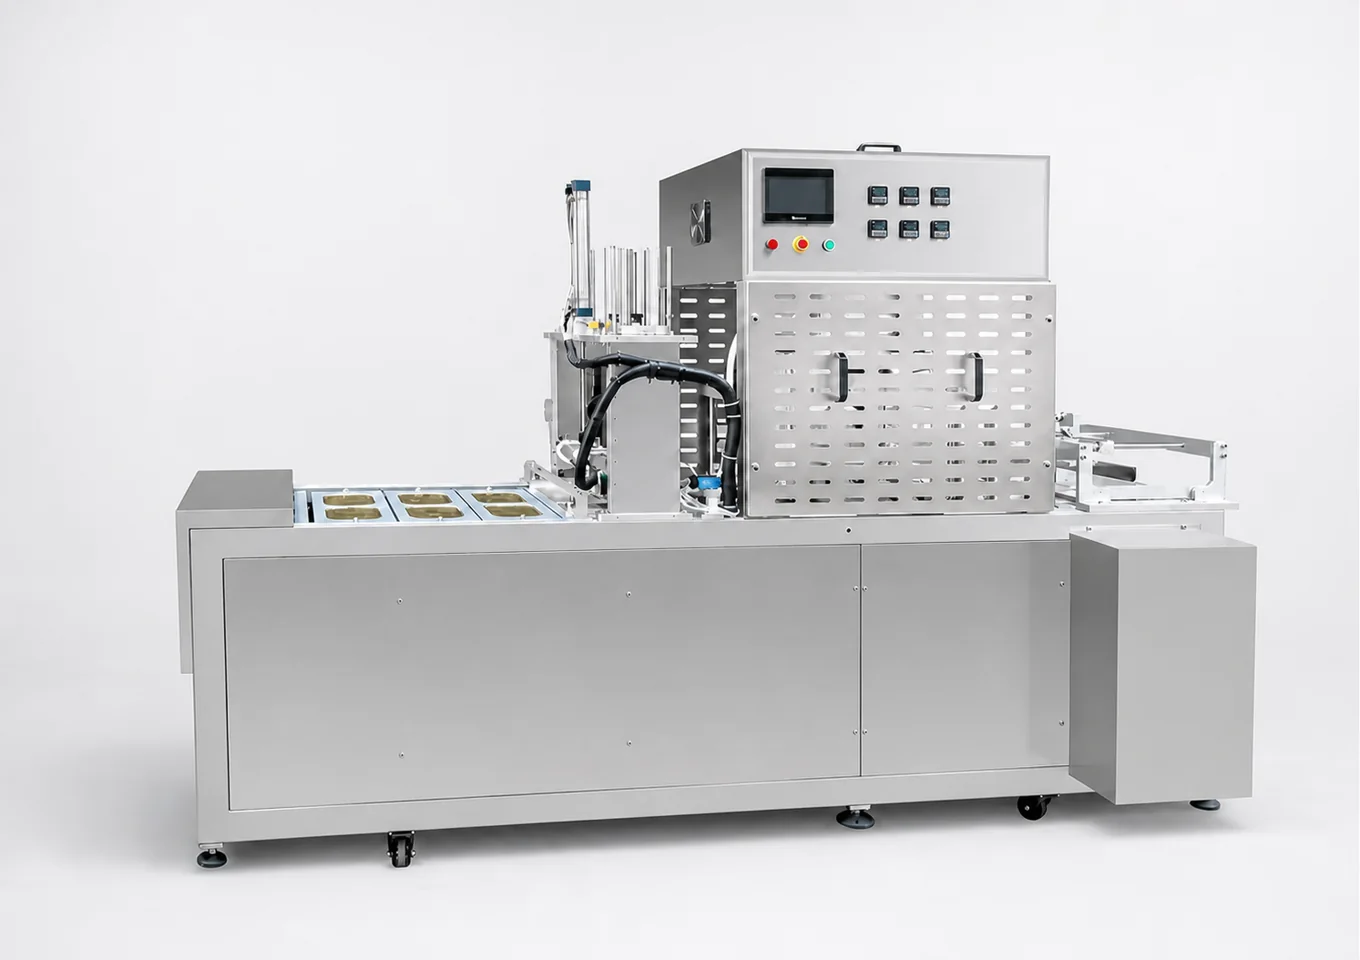
プレフォームドカップ、ボックス、トレーの連続位置決め搬送とヒートシールに対応。 ギャラリーにはコンパクト型、長尺型、オプションモジュールなど実際のシリーズ構成を掲載。 カップデネスティング、充填、コーディング、後段設備は標準搭載ではなく、サンプル、フィルム材、製品、生産能力、工場条件に基づき確認が必要。
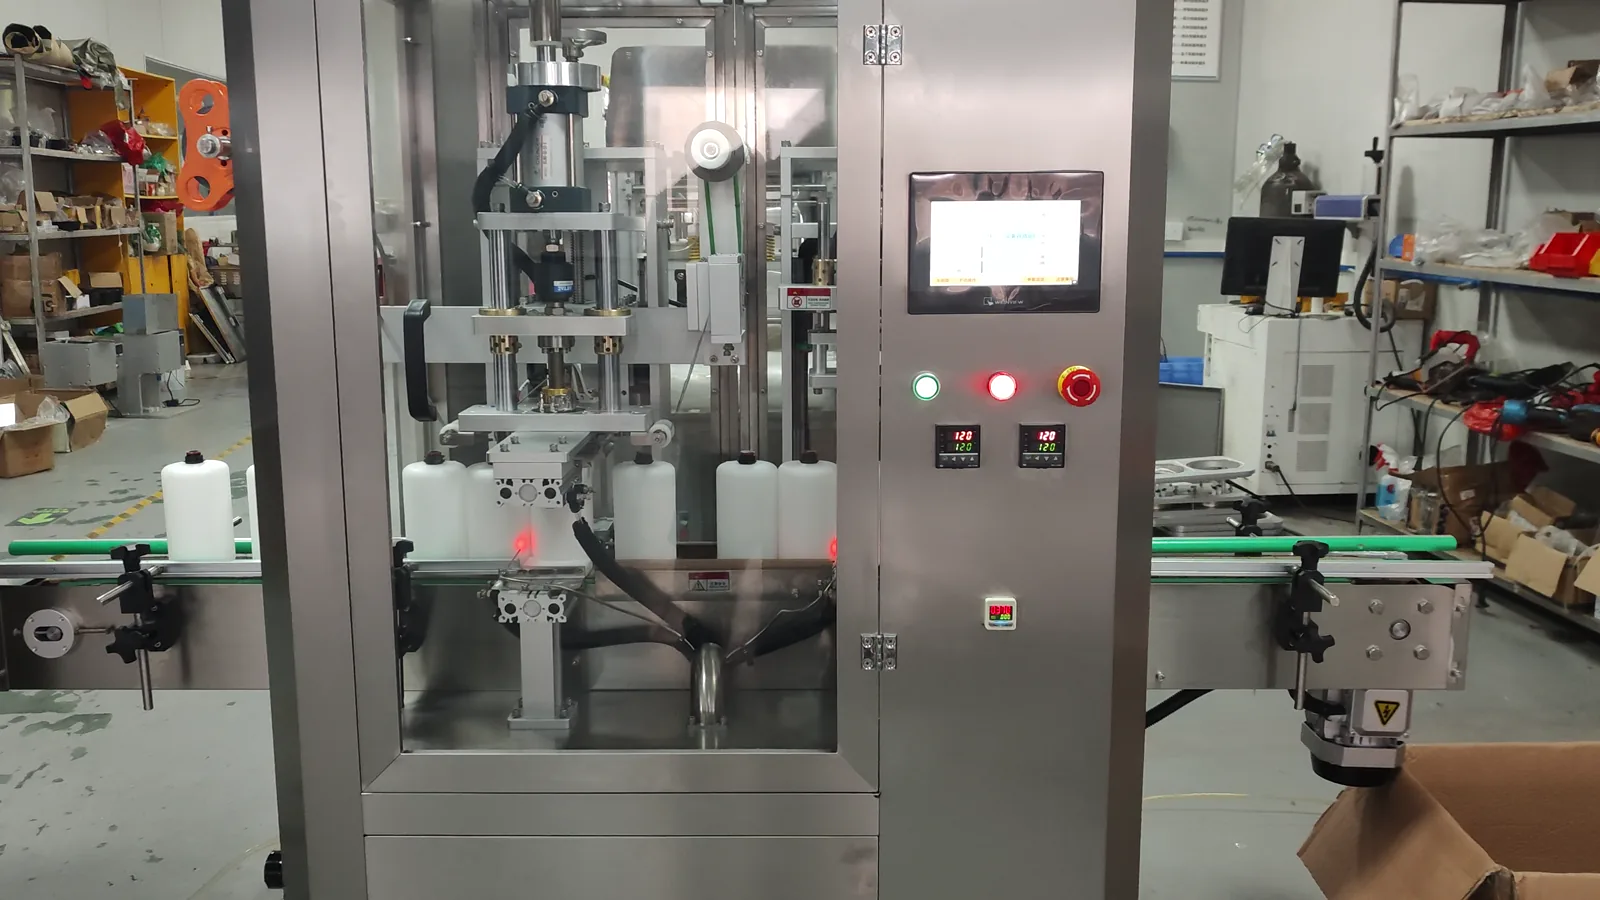
ボトル・広口容器のラインで、蓋材の打ち抜き、配置、直接ヒートシールを組み合わせます。 抜き寸法、フィルムの向き、容器位置決め、封止後の外蓋の装着を実物で確認します。 充填、検査、排除は別途仕様を決定します。
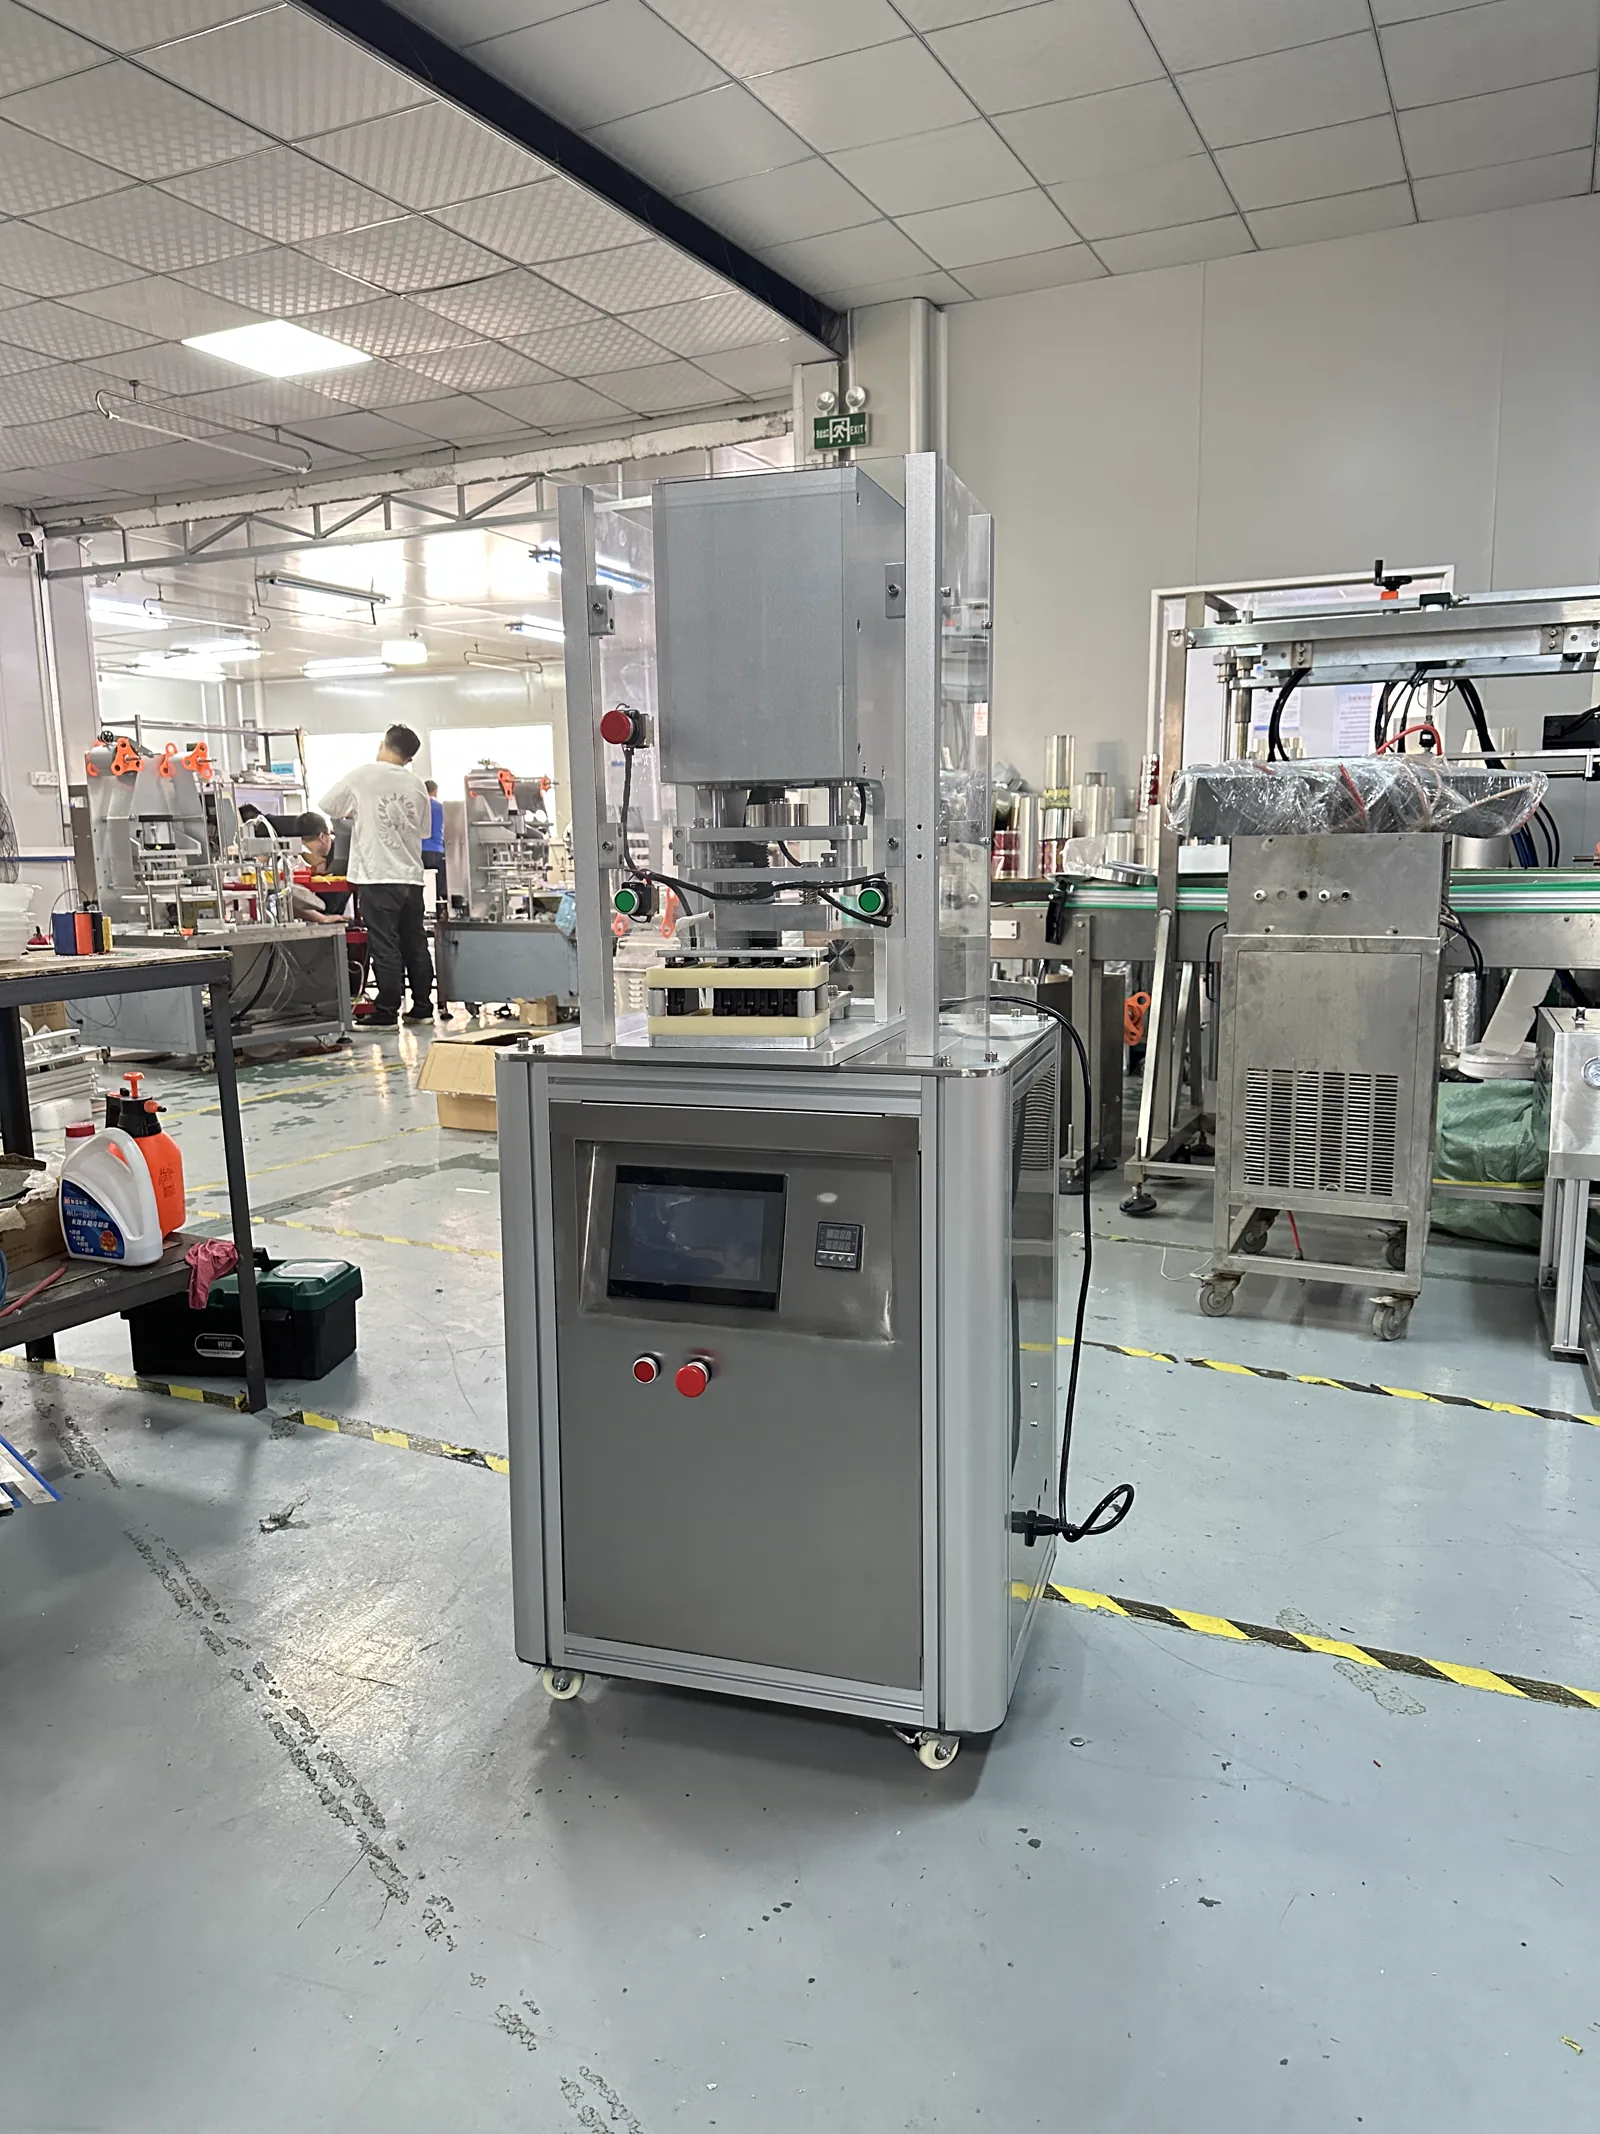
蛍光検査試薬、抗原検査試薬、抽出液、緩衝液の容器をフィルムでシールしたいですか。 試薬ボトル、カップ、ストリップ、試薬ケースやカートリッジに合わせて治具とシール工程を検討します。 実物の容器とフィルムでシール面、位置、開封方法、サイクルを確認して構成を決めます。
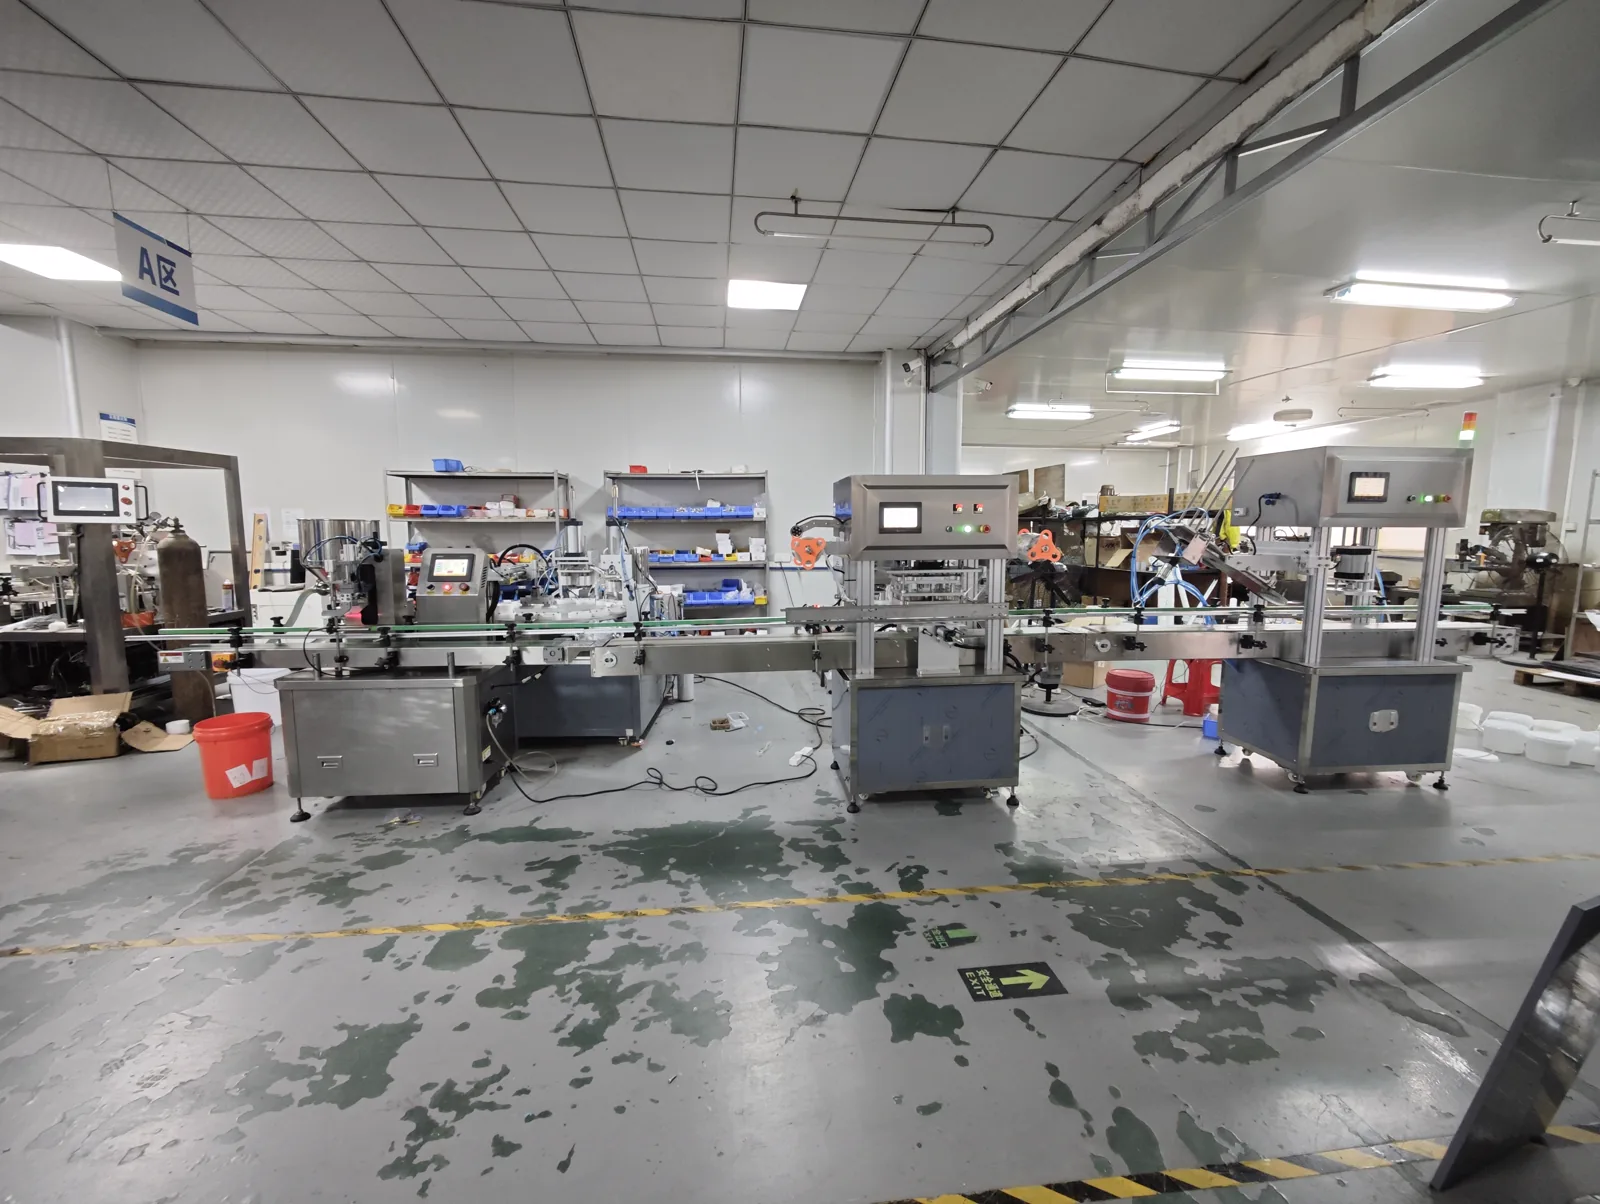
本一貫ラインは、容器、内容物、クロージャーのルートに応じて、ボトル供給、充填、キャップ整列、圧蓋またはスクリューキャッピング、シール、検査、後工程搬送を組み合わせます。 各モジュールの接液構造、洗浄方法、タクトタイム、インターフェースは共同で確認する必要があります。
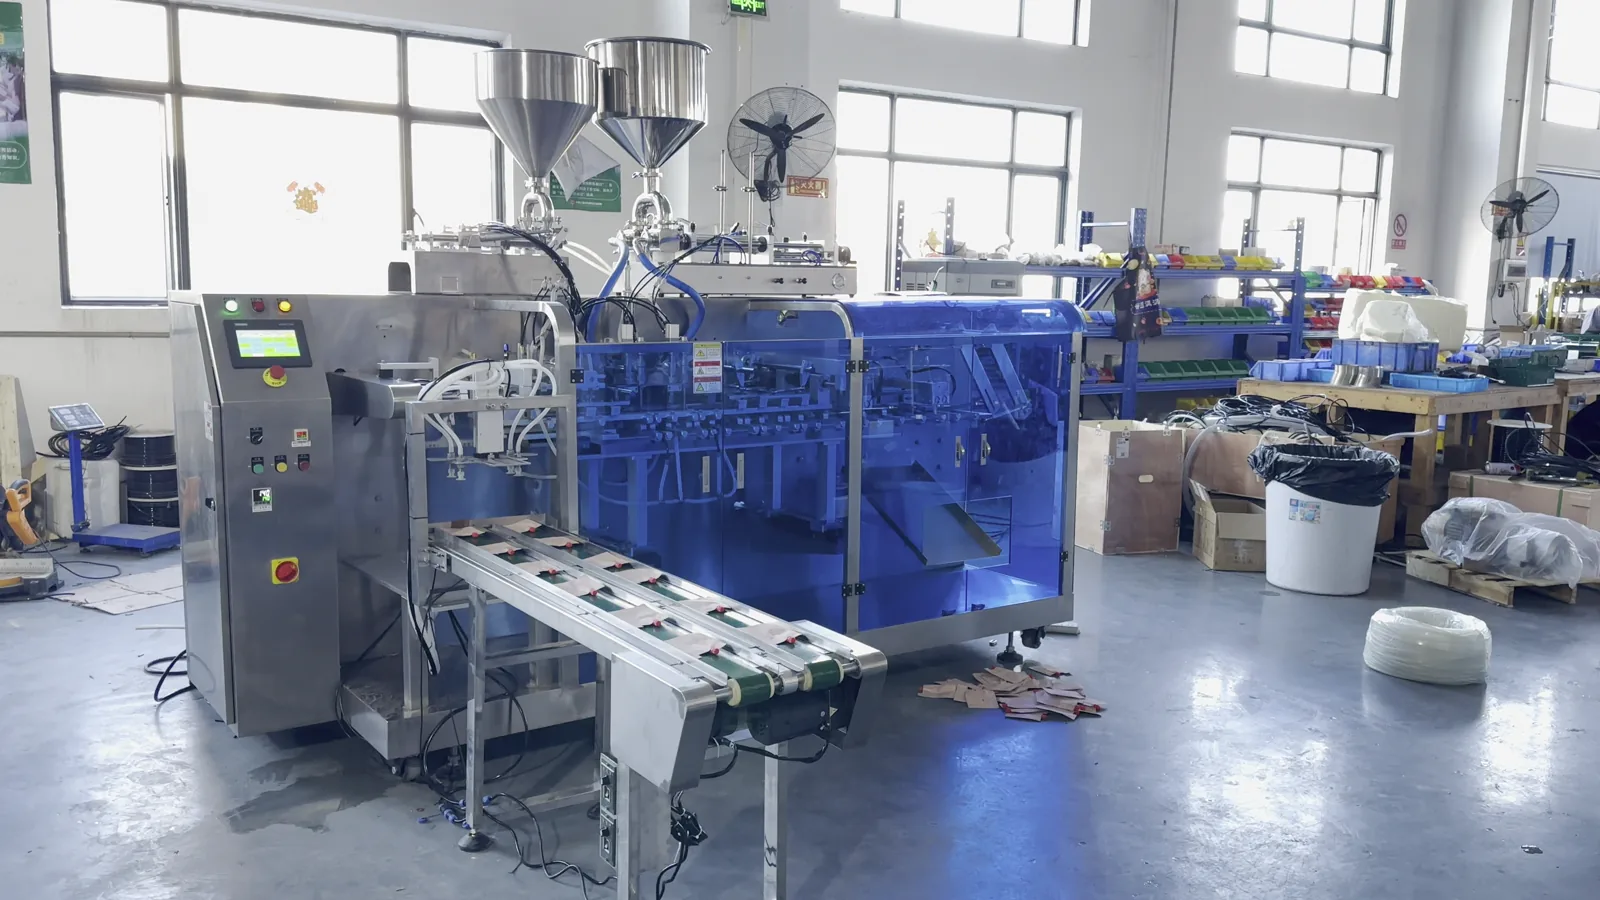
デュアルレーン水平給袋包装機は、並行する袋のラインで袋の供給、開口、充填、袋口の整理、ヒートシールを組織します。 実際のタクトタイムは、袋の供給安定性、開口成功率、計量方式、シール保持時間に依存し、両レーンが同時に稼働するか、検査や排除を構成するかはプロジェクトごとに確認します。
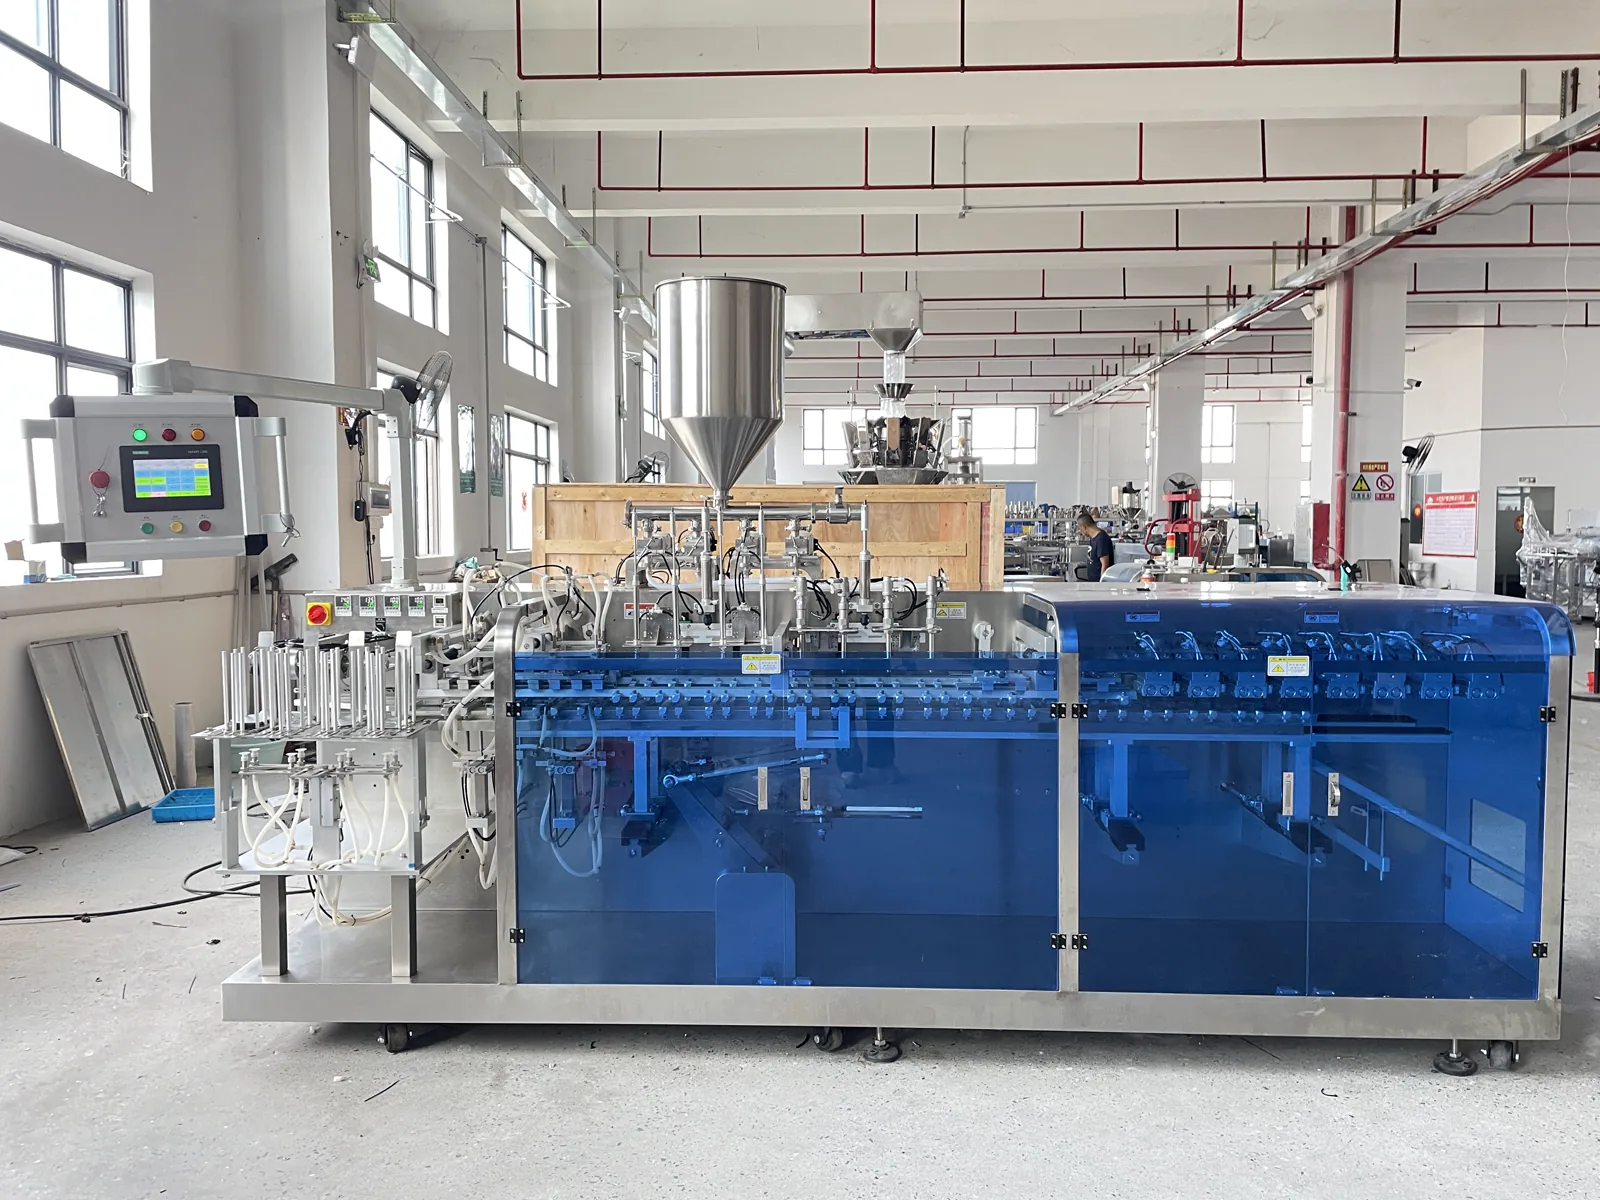
4レーンで既製袋の供給、開口、計量充填、熱シール、排出を組み合わせます。 実際の袋と内容物で開口安定性、計量時間、袋口の清浄度、シール保持時間、合流時のタクトを確認します。 4レーンという構成だけで一定の生産能力が決まるわけではありません。
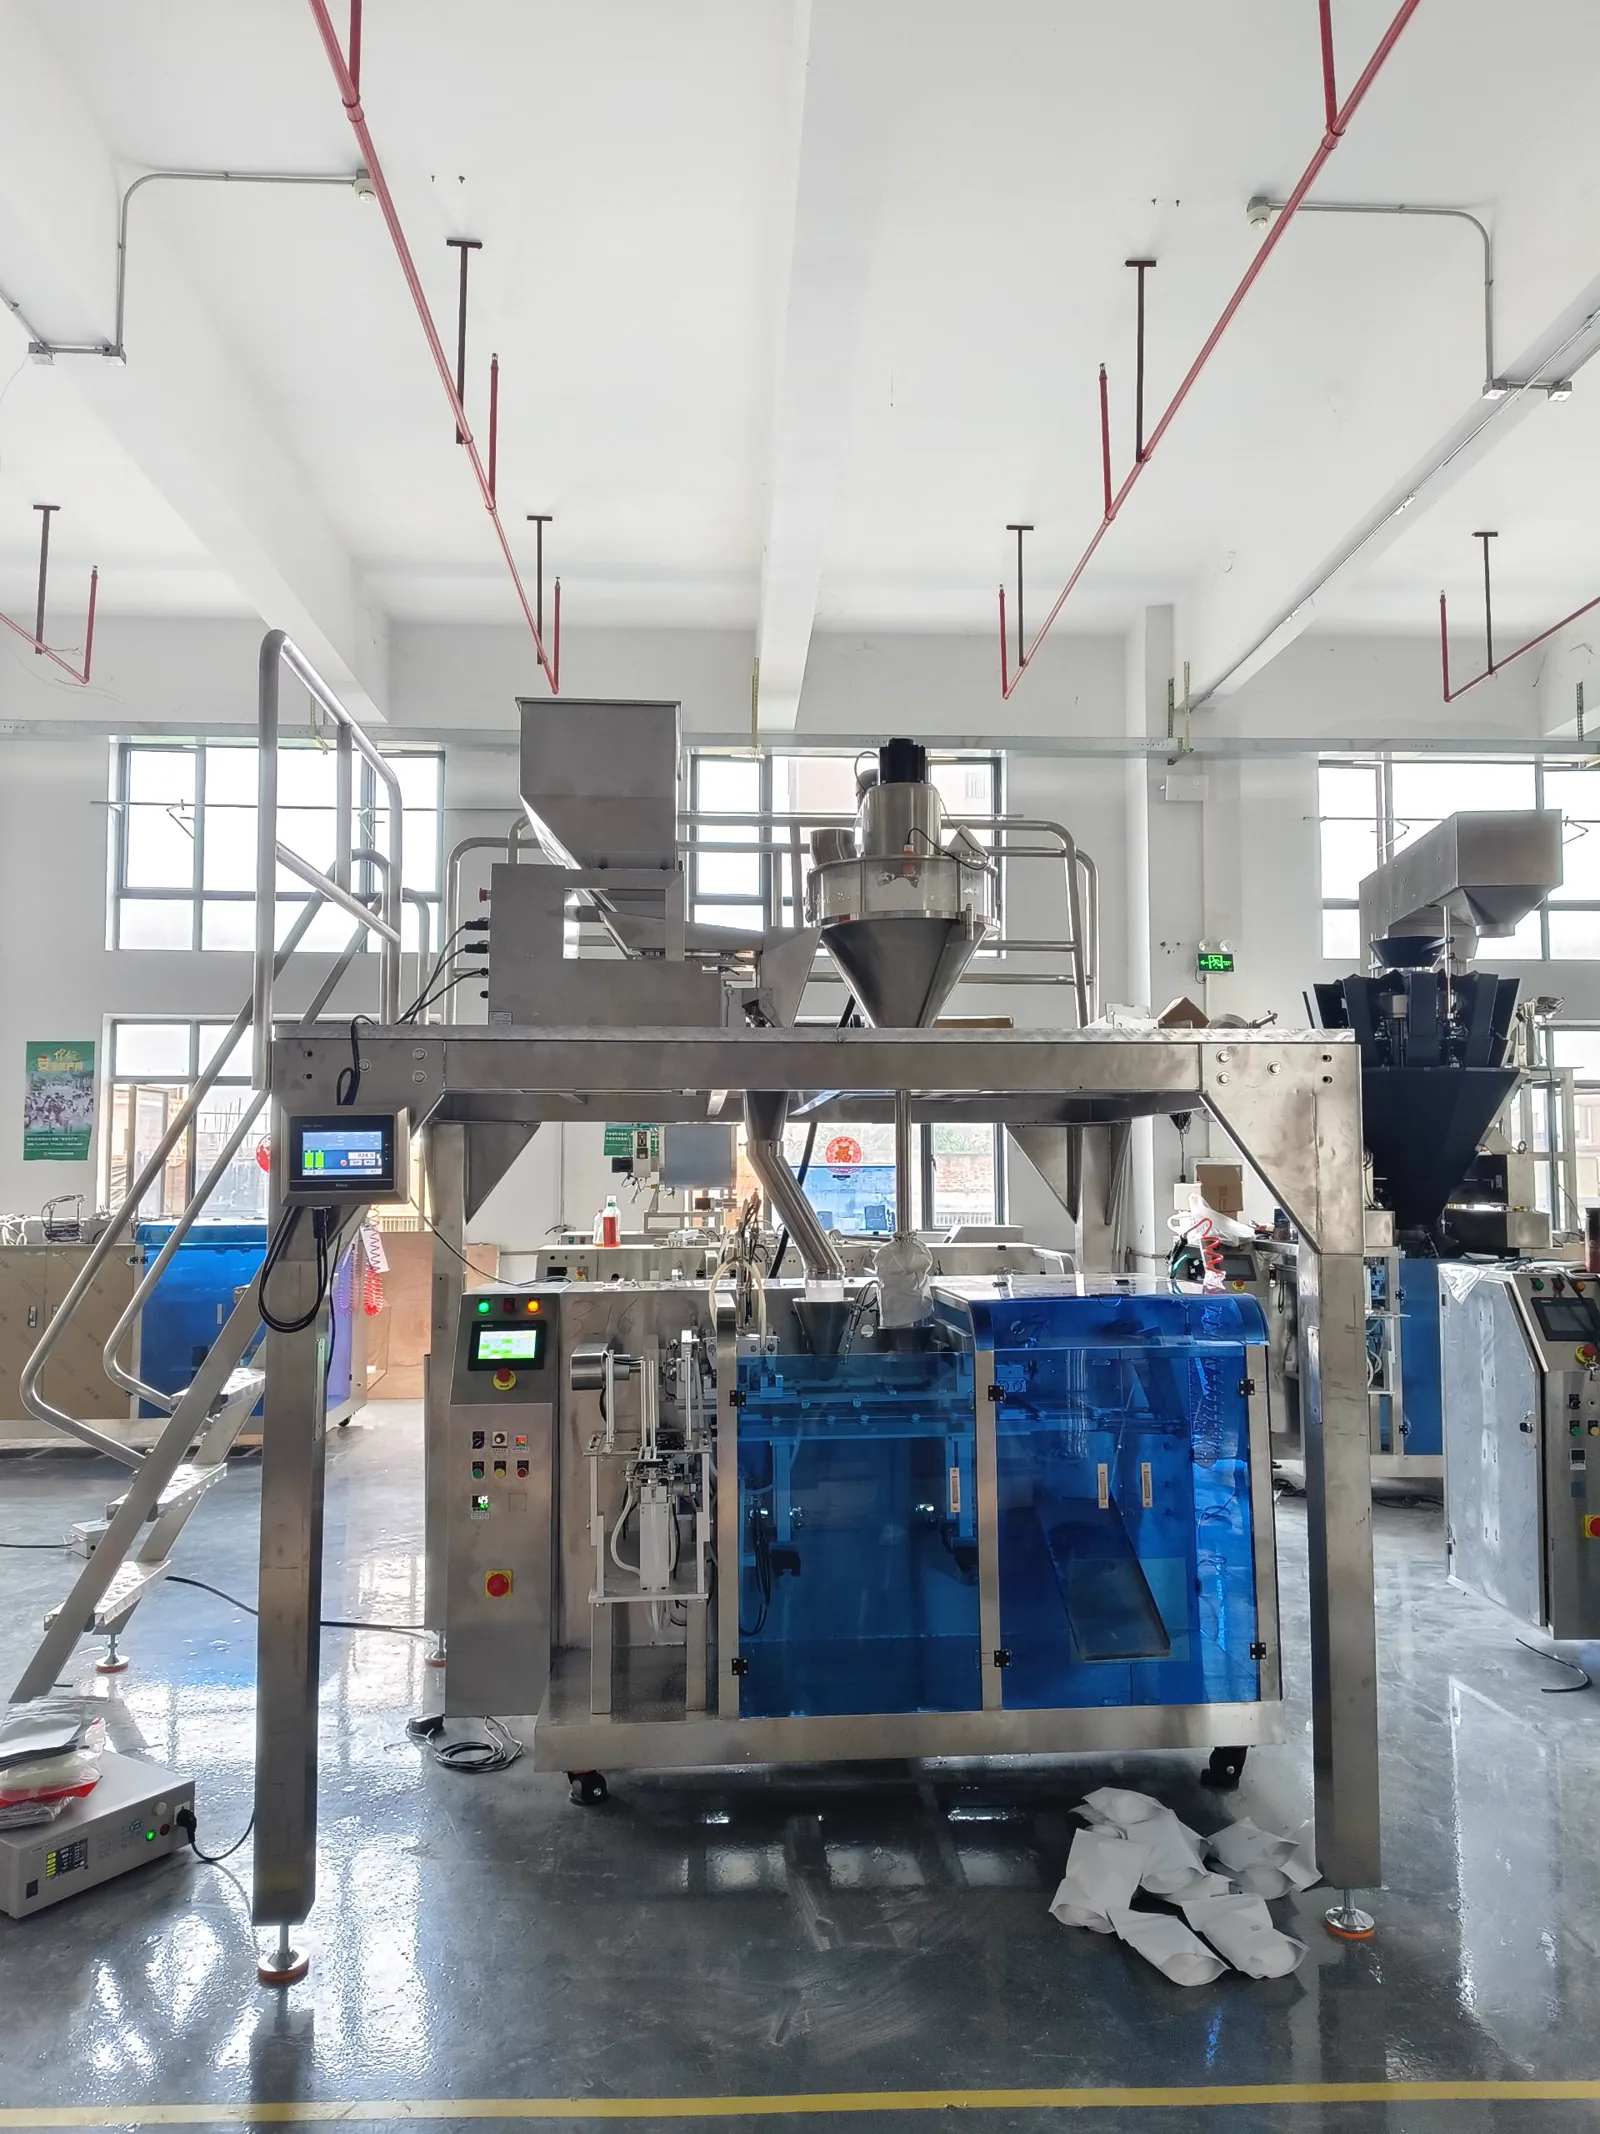
本機は水平給袋機に粉末計量システムと顆粒計量システムを接続し、単一材料の切り替えまたは2種類の材料の組み合わせ充填が必要なプリメイドパウチプロジェクトに適しています。 スクリュー、計量ホッパー、その他の計量構造は、材料の流動性、粉塵、顆粒の完全性、目標量に基づいて確認され、二重計量がすべてのプロジェクトで同時に有効になるわけではありません。
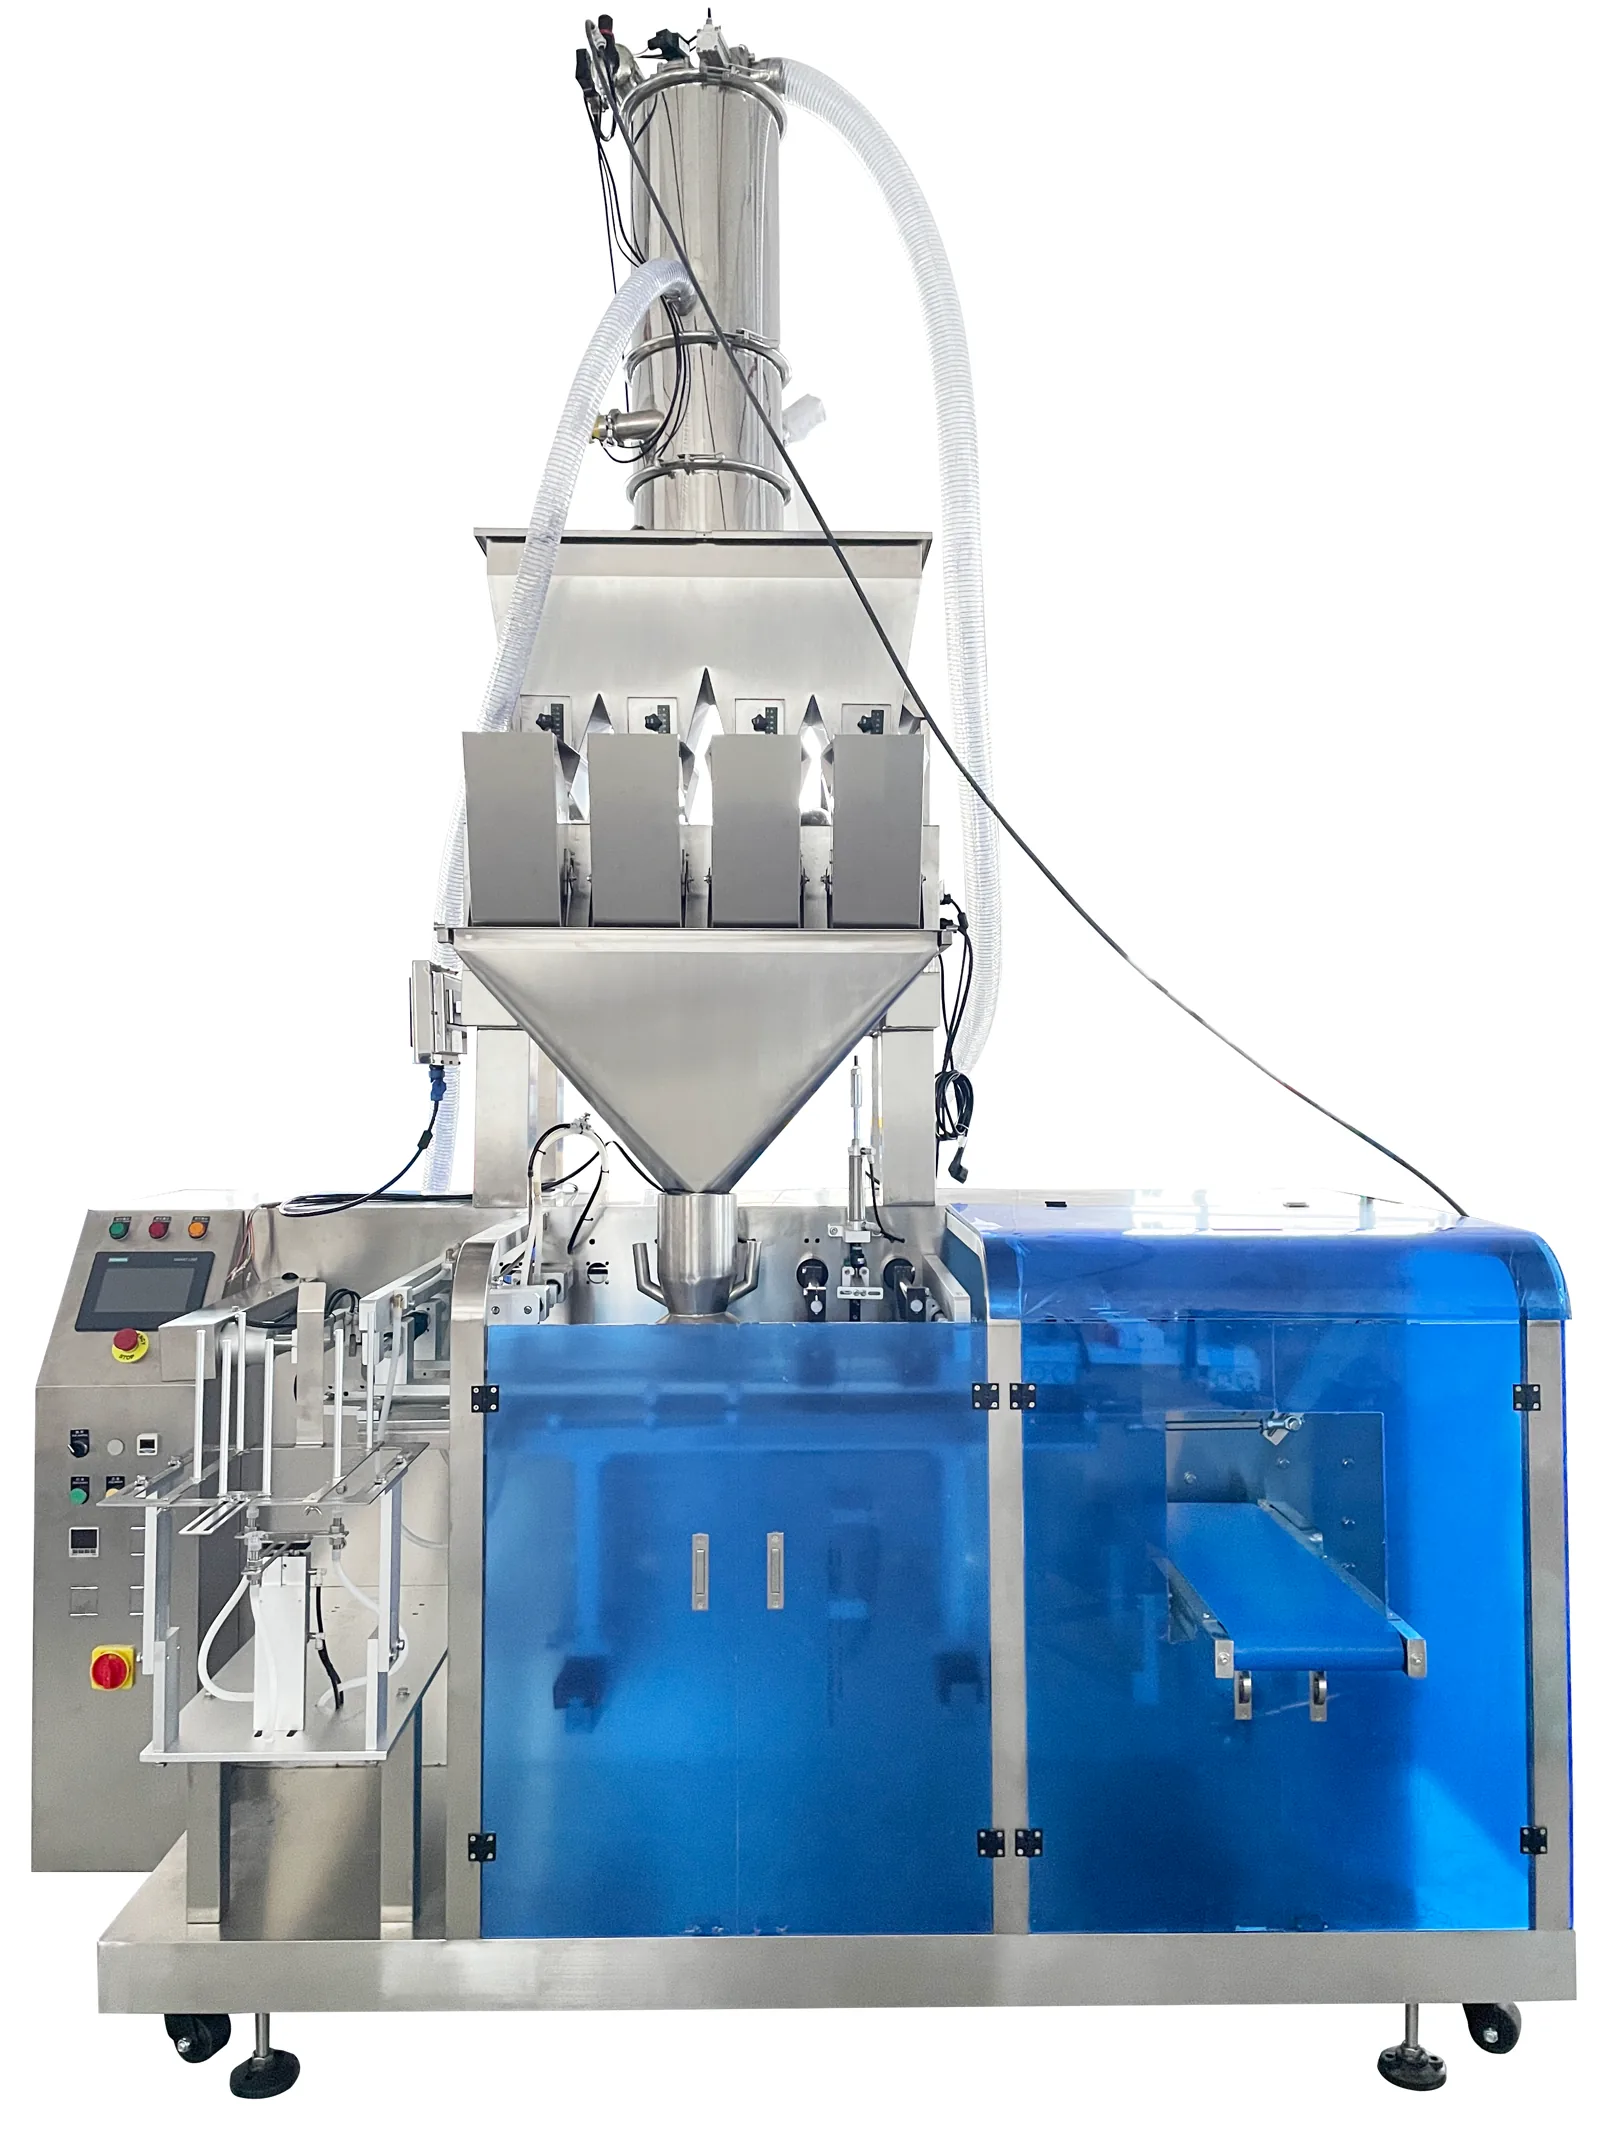
真空水平パウチ包装機は、真空対応のプリメイドパウチに対応し、パウチ取出し、開口、充填後、口部整理、真空処理、シールを行います。 真空効果は、製品の性状、パウチ材のバリア性、口部の汚染、目標残存酸素や外観に依存します。 ガス置換、整形、検査はプロジェクトに応じてオプションです。
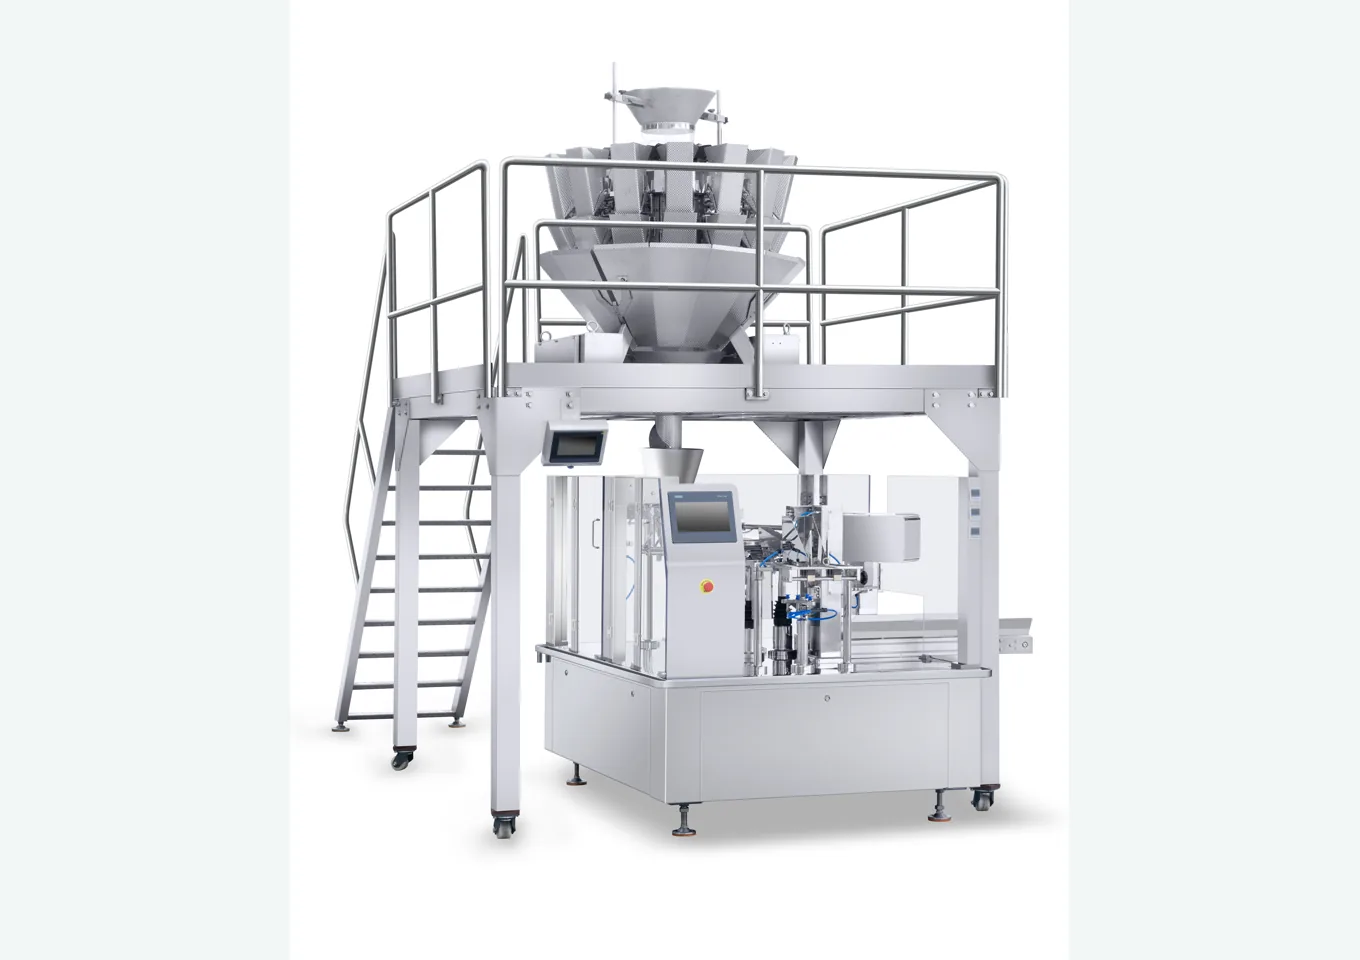
ロータリー各工程で既製袋を位置決め・開口し、選んだ計量装置につないで熱封・排出します。 実袋と内容物で開口、装量、袋口清浄性、シールを試験します。 供給、印字、検査は案件別に構成します。