適用対象を先に確認
安定して搬送・位置決め可能なボトル、缶、および類似の剛性容器。口部、胴部、底部、キャップは実サンプルで確認。
ボトル・缶充填とクロージング一貫ライン
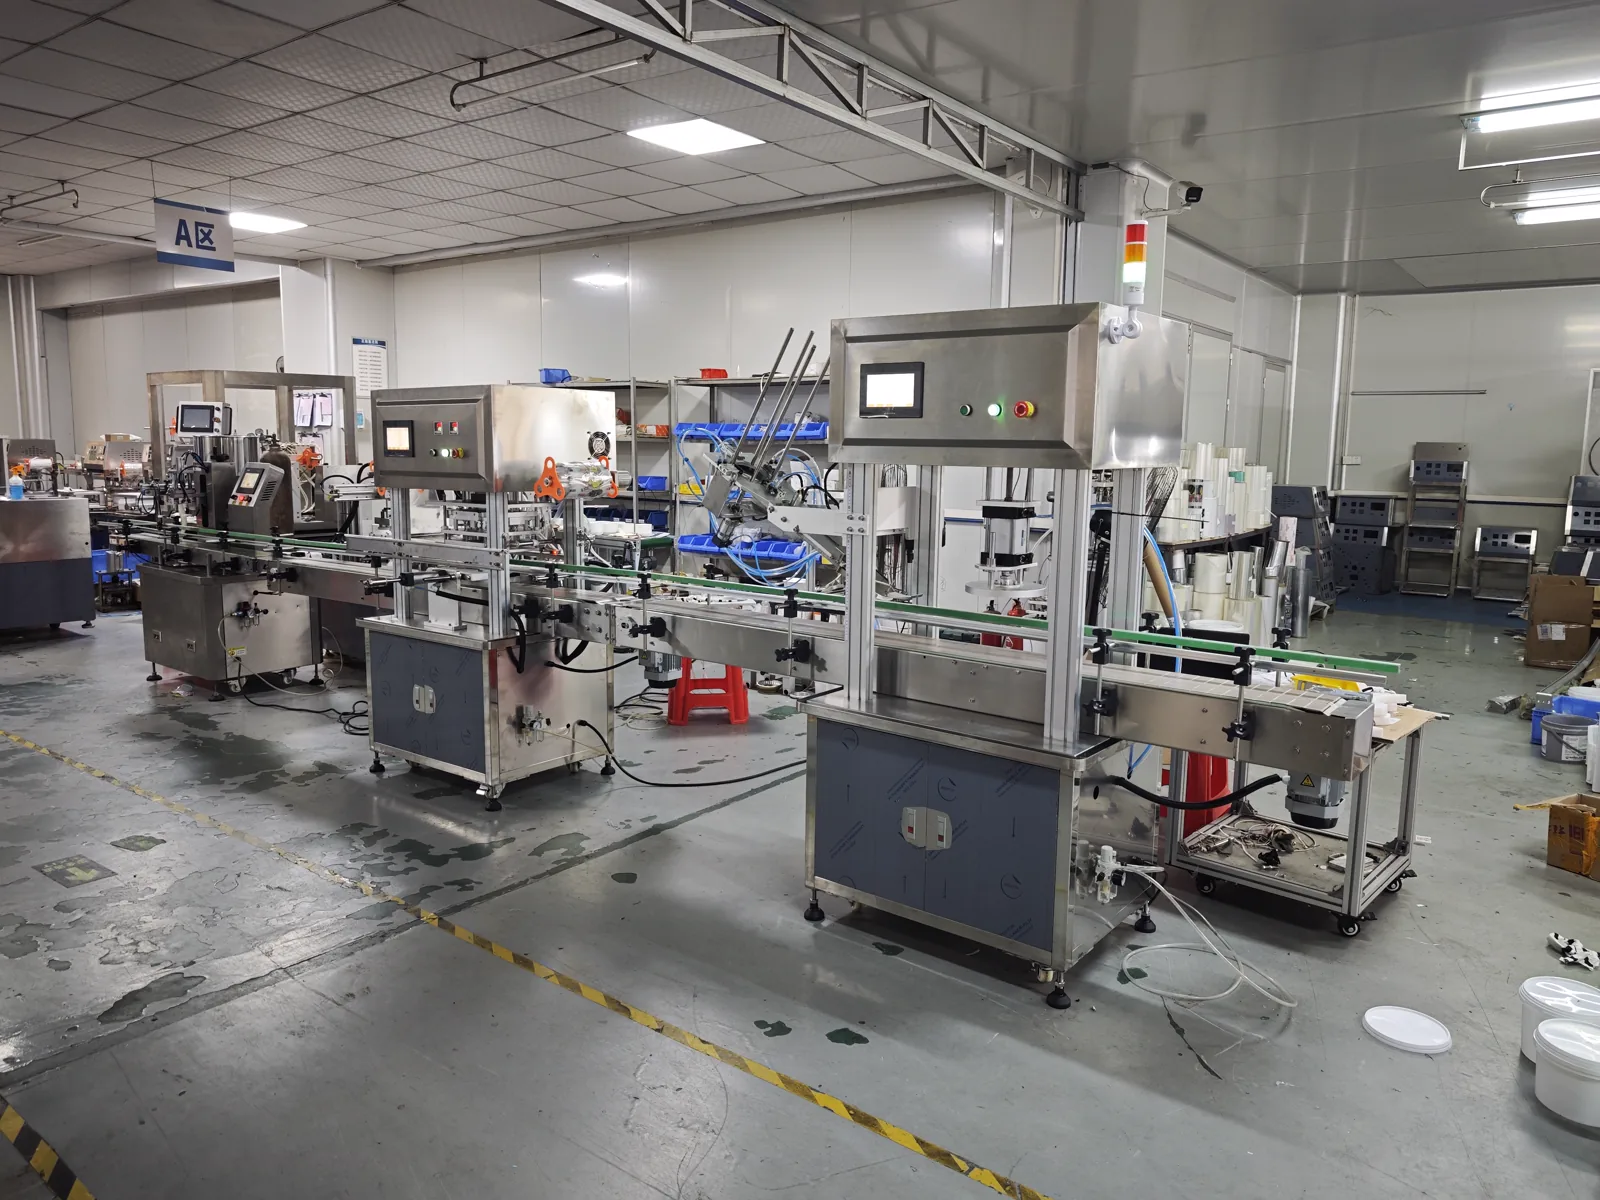
本一貫ラインは、容器、内容物、クロージャーのルートに応じて、ボトル供給、充填、キャップ整列、圧蓋またはスクリューキャッピング、シール、検査、後工程搬送を組み合わせます。各モジュールの接液構造、洗浄方法、タクトタイム、インターフェースは共同で確認する必要があります。ラベリング、インクジェット印字、重量検査、ケース包装は、プロジェクトの必要に応じてオプションステーションとします。
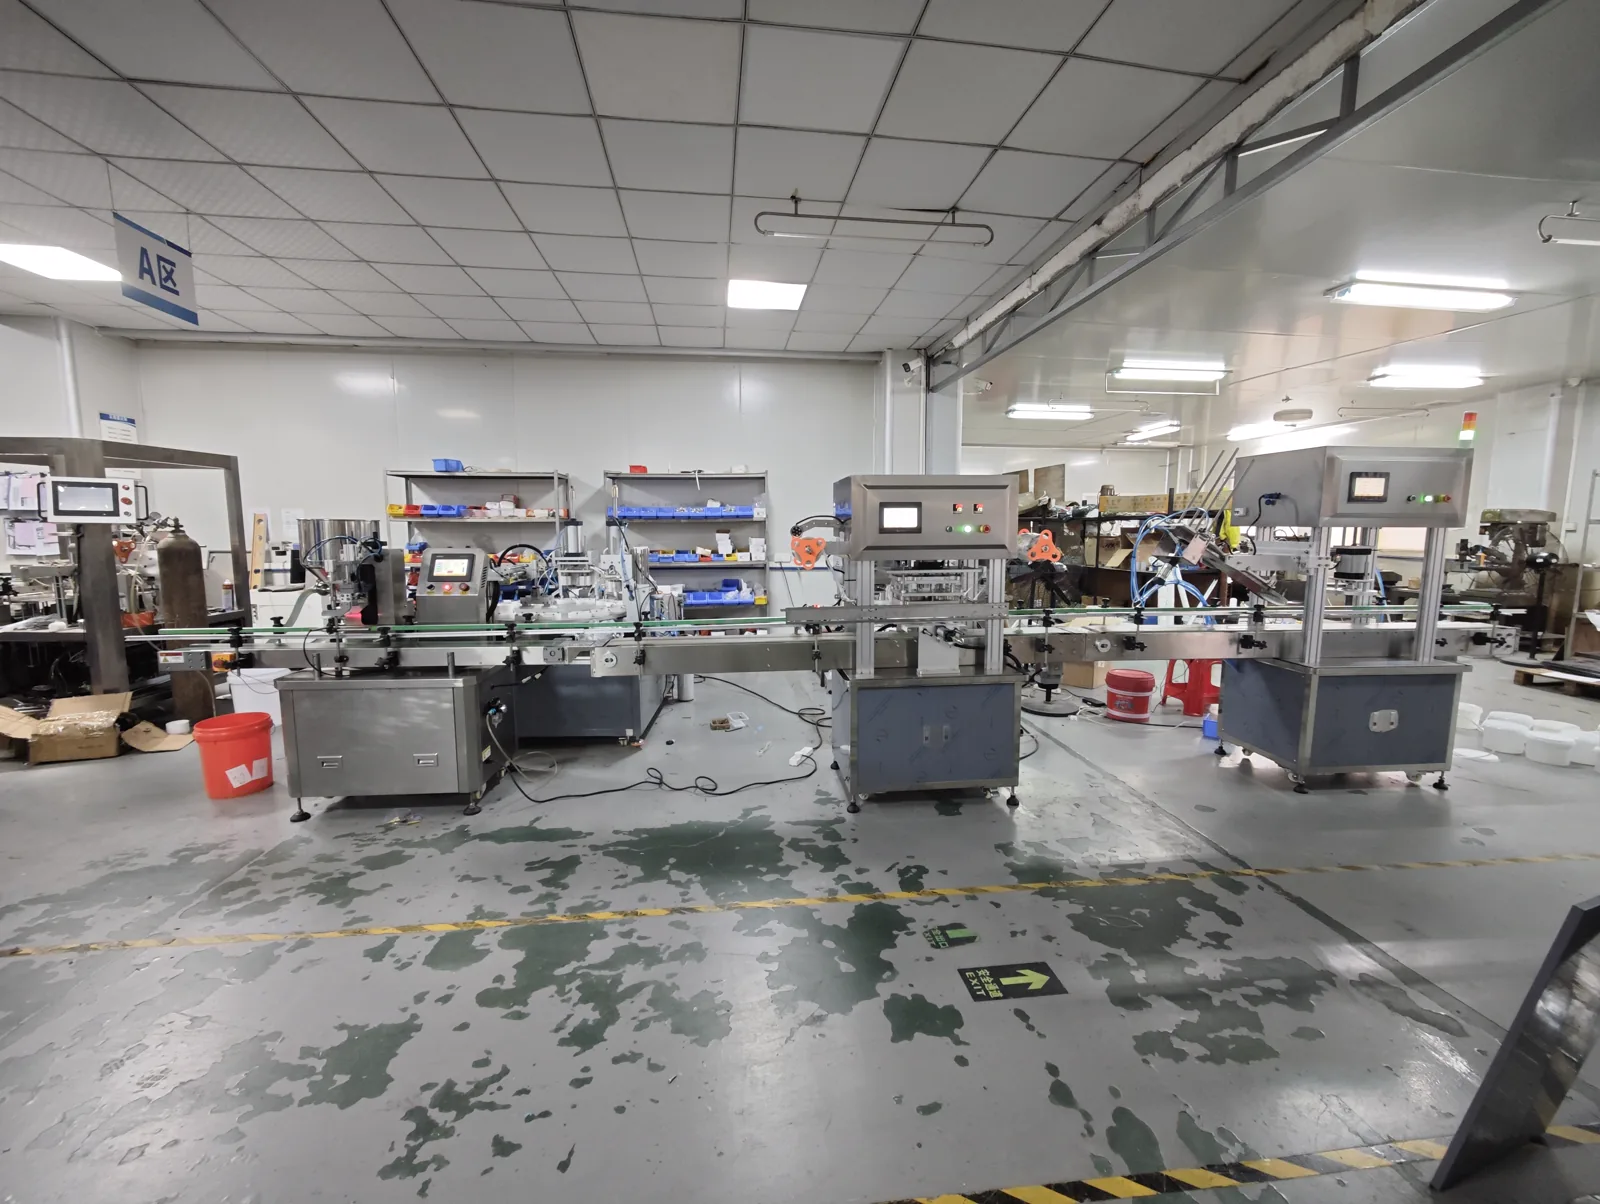
工場で撮影した実際の設備写真です。 最終構成は容器、内容物、サンプル試験および合意した設備範囲に基づき確認します。
まず実際の稼働状況を確認
容器とキャップの実物、内容物データ、充填量範囲、シール要件、工程フロー図、工場レイアウト、検収基準をご提供ください。
安定して搬送・位置決め可能なボトル、缶、および類似の剛性容器。口部、胴部、底部、キャップは実サンプルで確認。
ボトルキャップ、ポンプヘッド、圧蓋部品、スクリューキャップ部品、オプションの口部蓋フィルム。容器とクロージング工程で適合検証が必要。ボトル供給と位置決め、計量充填、オプションのキャップ整列、圧蓋またはスクリューキャッピング、オプションの口部シール、排出。
オプション:ボトル整列、キャップ整列、口部フィルムシール、検査、不良品除去、ラベリング、インクジェット印字、重量検査、ケース包装、データインターフェース。
容器とキャップの実物、内容物データ、充填量範囲、シール要件、工程フロー図、工場レイアウト、検収基準をご提供ください。
まず実際の稼働状況を確認
サンプル、包材、現場資料が完全であればあるほど、設備ルート、段取り替え範囲、ライン接続境界を判断しやすくなります。
まず実際の稼働状況を確認
最も遅いステーションのタクトタイム、内容物充填時間、キャップ装着安定性、クロージング動作、バッファロジックに基づいて確認。実際の生産能力はプロジェクトの実サンプル試験で確認します。
プロジェクトに応じて、自動ボトル供給、充填、クロージング一貫ラインを構成。ラベリング、インクジェット印字、検査、ケース包装はオプションモジュール。
安定して搬送・位置決め可能なボトル、缶、および類似の剛性容器。口部、胴部、底部、キャップは実サンプルで確認。
液体、ペースト、または粒子含有内容物。接液材質、温度、粘度、泡立ち、洗浄条件はサンプルで確認。
ボトルキャップ、ポンプヘッド、圧蓋部品、スクリューキャップ部品、オプションの口部蓋フィルム。容器とクロージング工程で適合検証が必要。
ボトル供給と位置決め、計量充填、オプションのキャップ整列、圧蓋またはスクリューキャッピング、オプションの口部シール、排出
ボトル形状、口部、キャップ、充填範囲に基づいて、ガイド、スターホイール、クランプ、充填ノズル、スクリューヘッド、プログラム切替を評価
ステーション数、接液・洗浄システム、搬送バッファ、制御インターロック、オプション後工程設備に基づき、設備寸法、電源、エア源、メンテナンススペース、前後工程インターフェースを確認
容器、内容物、キャップ、シール方式、各ステーションの順序を確認。
充填、液だれ防止、キャップ装着、トルクまたは圧着、シール効果をそれぞれ試験。
バッファ、起動停止、材料切れ、故障、前後工程信号ロジックを確認。
合意したサンプル、連続運転、洗浄段取り替え、異常処理基準に基づき検収。
一般的な構成ルート
低粘度液、泡立つ液、ペースト、粒入りでは充填構造が異なります。押蓋、ねじ蓋、ポンプヘッド、誘導シールも別工程です。
ボトル供給、計量充填、キャップ装着、圧蓋またはスクリューキャッピングを構成し、後工程は手動で受け取ります。
オプションでフィルムシール、検査、ラベリング、インクジェット印字、重量検査、ケース包装を追加し、制御インターロックを統一。
まずコアステーションを納入し、同時に搬送、信号、スペースを将来のモジュール追加のために予備として残します。
ボトル・缶充填とクロージング一貫ライン
まず実際の稼働状況を確認
必要ありません。現在の工程に応じて基本ステーションとオプション予備に分けることができますが、インターフェース、搬送高さ、制御信号、将来のタクトタイムはライン設計段階で統一的に考慮すべきです。
粘度、粒子、温度、泡立ち、洗浄、クロスコンタミネーションリスクを比較する必要があります。必要に応じて接液部品を交換するか、異なる計量ルートを採用します。
サンプルと要件を送付
容器、内容物、キャップ、シール方式、洗浄要件、現場レイアウトに基づき、標準ステーション、オプションステーション、予備インターフェースを区分します。