適用対象を先に確認
安定して位置決め・巻締め可能な金属缶と対応缶蓋。缶径、缶高、巻締め、蓋部品は実サンプルで確認。
回転割出しと連続巻締め
多ステーション回転式缶巻締ラインは、缶投入搬送、蓋載せ、回転割出し位置決め、巻締め、缶排出のプロセスを中心に構成。缶の種類、蓋部品、巻締め構造、充填後の缶口状態、前後工程のタクトタイムが仕様に影響。蓋整列・供給、欠蓋検出、巻締め検査、不良排出、バッファ、充填ライン連動はプロジェクトごとに確認。
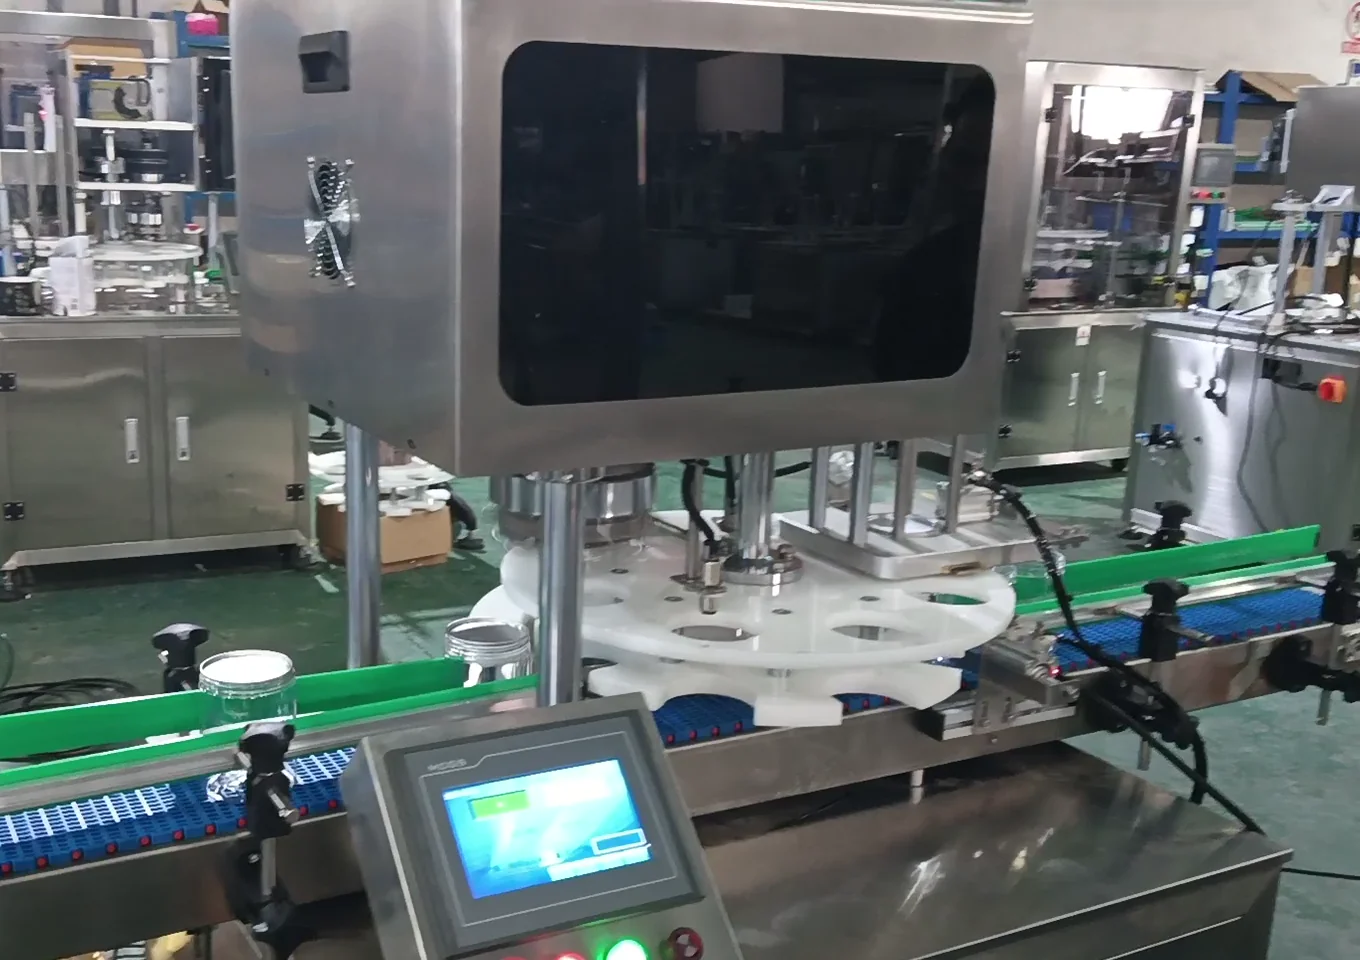
工場で撮影した実際の設備写真です。 最終構成は容器、内容物、サンプル試験および合意した設備範囲に基づき確認します。
まず実際の状況を確認
缶体、缶蓋、巻締め基準、充填後の缶口状態、蓋供給方式、目標タクトタイム、前後工程の連動情報をご提供ください。
安定して位置決め・巻締め可能な金属缶と対応缶蓋。缶径、缶高、巻締め、蓋部品は実サンプルで確認。
缶体に対応する缶蓋と巻締め構造。シーリングコンパウンド、巻締め寸法、最終密封基準はサンプルで検証。缶投入搬送、蓋載せ、回転割出し位置決め、巻締め、オプション検査、缶排出。
オプション:蓋整列供給、欠蓋検出、缶蓋方向検出、巻締め検査、異常排出、バッファ、充填ライン連動。
缶体、缶蓋、巻締め基準、充填後の缶口状態、蓋供給方式、目標タクトタイム、前後工程の連動情報をご提供ください。
まず実際の状況を確認
サンプル、包材、現場資料が完全であればあるほど、設備ルート、段取り替え範囲、ライン接続の判断が容易になります。
まず実際の状況を確認
前段の缶供給、蓋載せ、割出し位置決め、巻締め動作、缶排出、バッファのタクトに基づき確認。実際の生産能力はプロジェクトの実サンプル試験で確認します。
自動搬送、割出し位置決め、巻締め。蓋整列供給、検査、排出、バッファ、充填ライン連動はプロジェクト構成による。
安定して位置決め・巻締め可能な金属缶と対応缶蓋。缶径、缶高、巻締め、蓋部品は実サンプルで確認。
粉末、顆粒、固形物、または液体を含む缶詰製品。粉塵、泡、液こぼれ、缶口汚染、充填後の缶体温度を要説明。
缶体に対応する缶蓋と巻締め構造。シーリングコンパウンド、巻締め寸法、最終密封基準はサンプルで検証。
缶投入搬送、蓋載せ、回転割出し位置決め、巻締め、オプション検査、缶排出
缶径、缶高、缶蓋仕様に応じて、トレイ、ガイド、チャック、巻締めロール、プログラムを交換または調整。
回転割出し、巻締め駆動、搬送、オプションの蓋供給・検査、前後工程連動の電気・エア要件に基づき、設備寸法、電源、エア源、メンテナンススペース、前後工程インターフェースを確認。
缶径、蓋タイプ、巻締め構造、シーリングコンパウンド、品質基準を確認。
蓋部品の入荷状態、向き、載せ位置、欠蓋、回転盤進入前の安定性を確認。
缶投入、蓋載せ、回転位置決め、巻締め、排出、異常処理動作を検証。
巻締め、密封、割出し安定性、タクトタイム、連動、段取り替えを確認。
一般的な構成ルート
スクリューキャップはねじとトルク、押込み蓋は圧入嵌合、缶巻締めは胴フランジと缶蓋の巻締めで閉鎖します。それぞれ別の方式です。
手動または前段ステーションで蓋載せを行い、設備は搬送、割出し位置決め、巻締めを担当。
蓋部品の特性に応じて蓋整列、ガイド、供給を構成し、回転割出しと連続連動。
前段の充填、後段の検査またはラベリングと連動。バッファと信号インターフェースは現場に基づき確認。
回転割出しと連続巻締め
まず実際の状況を確認
標準ではありません。蓋部品の直径、エッジ、積み重ね、向き、供給安定性を確認した上で、手動蓋載せ、既存の蓋供給インターフェース、または蓋整列供給機構のオプションを決定します。
巻締め構造と寸法が同一の場合のみ対応可能。異なる缶径や蓋タイプでは通常、巻締め部品の交換と巻締め再確認が必要。
サンプルと要件を送信
缶体、缶蓋、巻締め基準、前後工程インターフェースをご提供いただければ、割出し位置決め、巻締め、搬送、オプションの蓋供給・検査構成を確認します。