Temat rozwiązania
Linia do napełniania i zgrzewania masek w pudełkach: dobór maszyn, materiały opakowaniowe i odbiór próbek
Na próbkach sprawdź dozowanie, pobieranie wstępnie wyciętej folii i zgrzewanie. Układ 2- i 4-gniazdowy porównuj w tych samych warunkach.
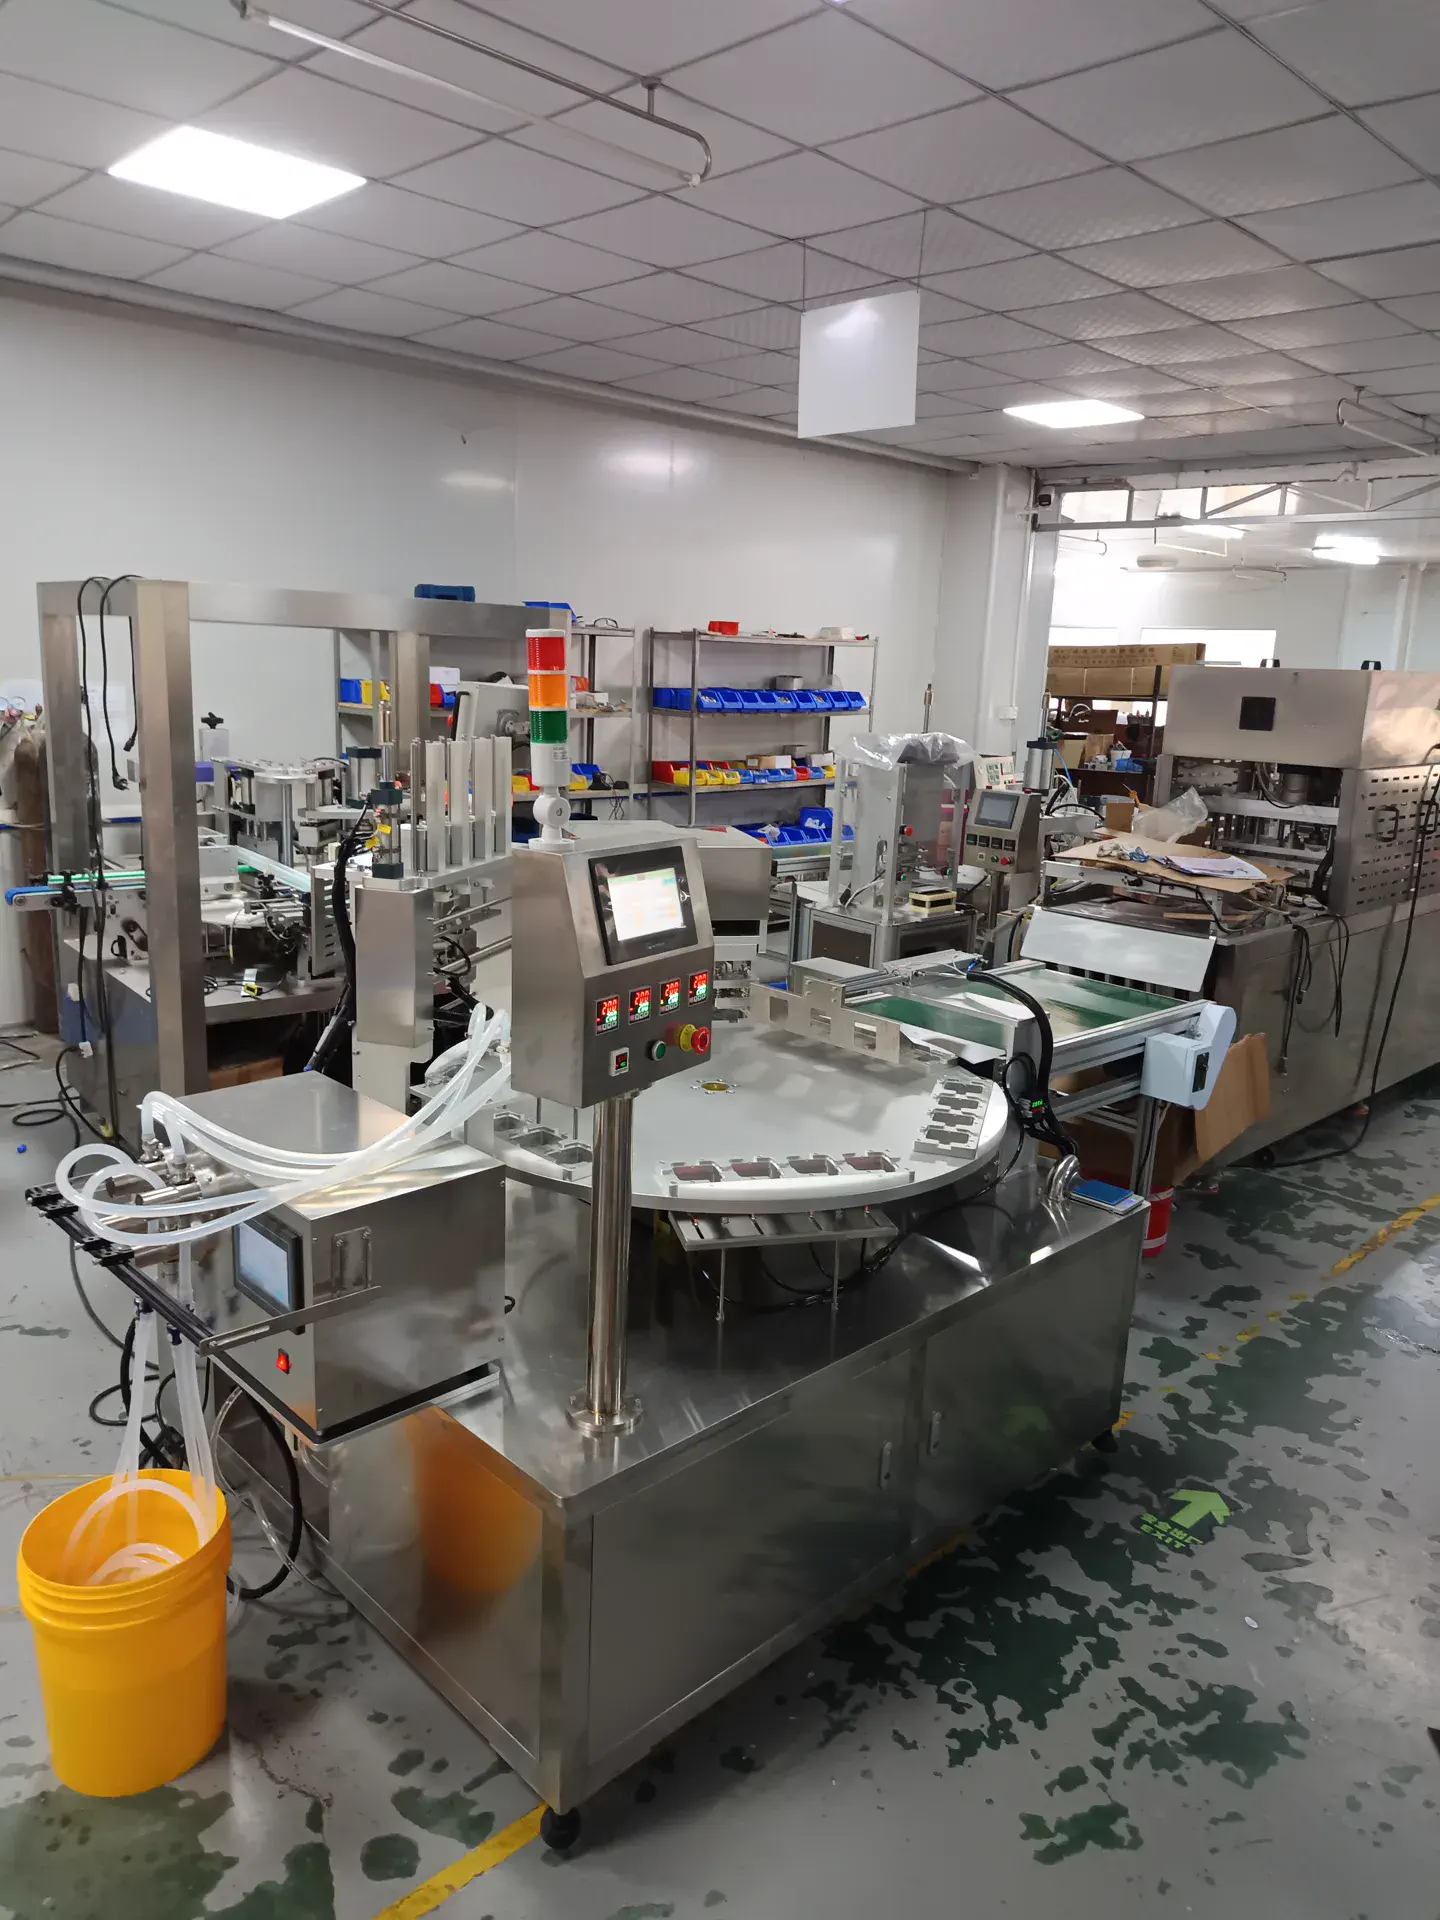
Konfiguracja projektu i dobór maszyn
Tabela służy do porównania wariantów procesu i wyposażenia. Nie oznacza, że wszystkie maszyny są zawarte w standardowym zestawie lub muszą być połączone kolejno w jedną linię. Ostateczną konfigurację należy potwierdzić na podstawie próbek, wymagań procesu i interfejsów na miejscu instalacji.
| Etap procesu | Maszyny lub materiały pomocnicze | Kluczowe punkty konfiguracji |
|---|---|---|
| Najpierw potwierdź próbki produktu i materiałów opakowaniowych | Pojemnik wstępnie uformowany, rzeczywisty produkt i wstępnie wycięta folia | Te same właściwe próbki pozwalają określić zakres dopasowania maszyny głównej i metodę odbioru. |
| Główne napełnianie i zgrzewanie | Obrotowa maszyna do napełniania i zgrzewania pudełek z maseczkami do twarzy | Dopasowana do potwierdzonego pojemnika, dozowania produktu i zgrzewania wstępnie wyciętej folii. |
| Kontrola widocznych wad po zgrzewaniu (opcja) | Maszyna do inspekcji wizyjnej i odrzucania uszczelnień | Do obrazowej oceny zdefiniowanych widocznych wad i odrzutu nieprawidłowych produktów. |
| Transport i bufor po zgrzewaniu (opcja) | Przenośnik z buforem do opakowań żywności | Łączy kontrolę i odbiór zależnie od orientacji gotowego pojemnika, taktu stanowisk i układu hali. |
| Dodaj kartoniarkę tylko dla zewnętrznego kartonika składanego (opcja) | Seria automatycznych kartoniarek poziomych/pionowych | Wkłada zgrzany produkt jednostkowy do osobnego kartonika składanego; nie jest to pojemnik wstępnie uformowany maszyny zgrzewającej. |
Rzeczywisty materiał z pracy maszyny w fabryce
Zobacz rzeczywisty przebieg procesu: od transportu pudełek po zgrzewanie i odbiór
Film przedstawia obrotowe stanowiska referencyjnej maszyny do napełniania i zgrzewania pudełek, skonfigurowanej na dwa pudełka w cyklu: pobieranie i układanie wstępnie wyciętej folii, zgrzewanie na gorąco oraz odbiór. Format pudełka, produkt, ilość napełnienia, materiał folii i docelowe tempo cyklu należy potwierdzić podczas prób na reprezentatywnych próbkach oraz według uzgodnionej listy kontrolnej.
- Od podawania pustych pojemników i dozowania produktu, przez pobranie wstępnie wyciętej folii zgrzewalnej, po zgrzewanie na gorąco i odbiór — konfigurację dobiera się do rzeczywistych próbek, docelowej wydajności i połączeń z kolejnymi etapami.
Route comparison
- Projekty wymagające dozowania produktu do wstępnie uformowanego pojemnika i zamknięcia go wstępnie wyciętą folią zgrzewalną.
- Maszyna referencyjna wykonuje dozowanie dwukanałowe, pobieranie wstępnie wyciętej folii, jednoczesne zgrzewanie dwóch gniazd i odbiór mechaniczny.
- Trzeba osobno potwierdzić ręczny sposób podawania, typ pojemnika, produkt, folię i takt próby.
- Gotowy produkt wymaga automatycznego składania, liczenia i wkładania płacht maski, a proces nie został uwzględniony w zakresie.
- Jako urządzenie główne dobierz obrotową maszynę do napełniania i zgrzewania pojemników na maski; urządzenia dalsze oceniaj osobno według interfejsów.
- Projekty, w których złożone płachty należy umieścić w pojemniku przed napełnianiem lub zgrzewaniem.
- Oddzielne potwierdzenie obsługi płacht, ich pozycjonowania w pojemniku i zgrzewania ogranicza ryzyko pominięcia procesu.
- Składanie, liczenie i wkładanie płacht nie jest funkcją pobierania wstępnie wyciętej folii zgrzewalnej.
- Wymagane jest wyłącznie napełnianie cieczą i zgrzewanie otworu pojemnika, bez wkładania płacht.
- Przed doborem osobnego mechanizmu lub urządzenia poprzedzającego podaj wymiary płacht, sposób składania i wymagane ułożenie w pojemniku.
- Projekty wymagające ciągłego odbioru, etykietowania lub pakowania do kartonów transportowych po zgrzewaniu.
- W razie potrzeby można połączyć dociskanie pokrywki zewnętrznej, etykietowanie, odbiór przenośnikiem lub wtórne kartonowanie, jasno określając interfejs i zakres każdej maszyny.
- Są to osobne urządzenia dalsze. Przydatność pokrywki, etykietowania i przenośnika oraz sposób połączenia trzeba potwierdzić według próbek, taktu i miejsca na hali.
- Nie określono jeszcze opakowania zewnętrznego, prędkości docelowej ani kierunku odbioru.
- Najpierw potwierdź pokrywkę, powierzchnię etykietowania, poziom opakowania i interfejsy; dopiero potem zdecyduj o dodaniu dociskania pokrywki, etykietowania, przenośnika lub kartoniarki.
Powiązane urządzenia / materiały eksploatacyjne
Obrotowa maszyna do napełniania i zgrzewania pudełek z maseczkami do twarzyPrzy pakowaniu maseczek do twarzy w pudełka trzeba dopasować pozycjonowanie opakowania, dawkę produktu i folię wieczkową. Maszyna obrotowa może rozdzielić te etapy między stacje; konfiguracje 2- i 4-gniazdowe wymagają...
Rozważany system kontroli nadaje się do stabilnie obrazowanych pojemników ze zgrzewem i wykrywa zdefiniowane wady wyglądu. Kąt kamery, pozycję pojemnika, próbki wad i takt należy sprawdzić w teście; system nie zastępu...
Przenośnik i bufor do pakowania żywności mogą transportować produkty między stanowiskami po zgrzewaniu. Na rzeczywistych wyrobach sprawdź stabilność dna, wymiary, orientację, takt i układ hali pod kątem przewracania,...
Kartoniarki poziome i pionowe obsługują zewnętrzne kartoniki składane, a nie pojemnik produktu wstępnie uformowany używany w maszynie zgrzewającej. Przeprowadź pełną próbę według wymiarów pojedynczego produktu, orient...
Proces główny
Na zatwierdzonych próbkach pudełek i rzeczywistych materiałach potwierdź pozycjonowanie, sposób dozowania oraz cykl pracy operatora.
Płatki maski i folia zgrzewająca to różne materiały. Pobieranie i układanie folii nie oznacza wkładania płatków maski do pudełka.
Jednoczesne zgrzewanie dwóch gniazd opisuje pracę referencyjnego stanowiska, a nie gwarantowaną wydajność. W materiałach źródłowych szósta pozycja stołu obrotowego jest oznaczona jako rezerwowa.
Proponowany moduł kontroli jest przeznaczony do zgrzanych produktów w pudełkach, które można stabilnie obrazować, oraz do zdefiniowanych wad wizualnych. Przetestuj kąt kamery, ułożenie pudełka, próbki wad i tempo linii; kontrola obrazu nie zastępuje badań wytrzymałości zgrzewu ani szczelności.
Przenośnik z buforem do opakowań spożywczych może służyć jako moduł transportowy między stanowiskami po zgrzewaniu. Na rzeczywistych gotowych produktach sprawdź przewracanie, zarysowania, zacięcia i gromadzenie przy rozruchu lub zatrzymaniu, uwzględniając stabilność dna, wymiary i orientację pudełka, docelowe tempo oraz układ hali.
Seria poziomych/pionowych kartoniarek obsługuje zewnętrzny składany karton, a nie gotowe pudełko produktu używane w zgrzewarce. Przetestuj cały pakiet, uwzględniając wymiary pojedynczego pudełka, orientację produktu, wykrojnik kartonu oraz potrzebę ulotki lub akcesoriów.
Odbiór prowadź na próbkach i według kryteriów uzgodnionych przez obie strony; pojedyncza demonstracja ani liczba stanowisk nie zastępuje takiej oceny.
Dane próbek
Najpierw potwierdź materiał, wymiary, kształt otworu i płaskość pojemnika wstępnie uformowanego. Pozwoli to ocenić, czy próbka może być stabilnie pozycjonowana i czy dostępny obszar nadaje się do zgrzewania.
Wymiary pojemnika, konstrukcja otworu, płaskość krawędzi i wymagania dotyczące pokrywki zewnętrznej.Stan produktu, lepkość i ilość na pojemnik wpływają na dozowanie i napełnianie; należy je sprawdzić na rzeczywistym materiale. Ten etap nie obejmuje składania ani wkładania płacht maski.
Rzeczywisty materiał, ilość napełnienia na pojemnik, lepkość, temperatura i wymagania mycia.Sprawdź zgodność warstwy zgrzewalnej, budowy materiału i wymiarów płata folii z otworem pojemnika. Podawanie formatu wstępnie wyciętego i folii z rolki to różne rozwiązania; obecnej konfiguracji nie można automatycznie przenosić na folię z rolki.
Warstwa zgrzewalna, budowa materiału, wymiary płata oraz format wstępnie wycięty lub z rolki.Zaplanuj ciągłą próbę z właściwym pojemnikiem, produktem i folią oraz uzgodnij kryteria wyglądu i szczelności. Osobno potwierdź potrzebę wkładania płacht maski, pokrywki zewnętrznej, kontroli, przenośnika lub kartoniarki oraz zakres dostawy i interfejsy.
Właściwy pojemnik, produkt i folia zgrzewalna; wymagania dotyczące płacht, pokrywki i urządzeń dalszych, jeśli występują.Docelowa wydajność wyznacza cel testu, ale rzeczywisty takt zależy również od podawania pojemników, napełniania, pobierania folii i odbioru produktów. Wymagana jest próba ciągła; nie należy obiecywać wydajności wyłącznie na podstawie liczby stanowisk stołu obrotowego.
Docelowa wydajność, istniejące urządzenia, kierunek odbioru i dostępna przestrzeń.Typowe błędy doboru
Zobacz szczegóły techniczne
Najpierw odróżnij folię zgrzewającą od materiału arkuszowego na maseczki do twarzy
Ta linia napełnia produkt do pojemnika wstępnie uformowanego i zgrzewa jego otwór. W konfiguracji referencyjnej maszyna automatycznie pobiera i układa wstępnie wyciętą folię zgrzewalną, a następnie zgrzewa ją na gorąco. Jeżeli gotowy produkt ma zawierać jedną lub więcej płacht maski, ich składanie, liczenie i wkładanie stanowi odrębny etap. Nie należy wnioskować z automatycznego pobierania folii, że płachty maski są również automatycznie wkładane.
Dobierz maszynę główną do referencyjnego przebiegu projektu
W referencyjnym projekcie operator wkłada dwa puste pojemniki na cykl; zastosowano dwukanałowe dozowanie serwo, automatyczne pobieranie wstępnie wyciętej folii, jednoczesne zgrzewanie na gorąco w dwóch gniazdach i mechaniczny odbiór. Dokumentacja wskazuje sześć pozycji stołu obrotowego: piąta służy do odbioru, a szósta jest rezerwowa. To podstawa konfiguracji konkretnego projektu, a nie stała konstrukcja wszystkich maszyn obrotowych.
Dodatkowe etapy procesu potwierdź oddzielnie
Dostępne materiały referencyjne potwierdzają pobieranie wstępnie wyciętej folii zgrzewalnej i zgrzewanie otworu pojemnika na gorąco. Jeśli projekt wymaga etykietowania folii, folii z rolki, automatycznego składania lub wkładania płacht maski, próżni albo atmosfery modyfikowanej, przedstaw próbki, materiały i warunki testu, a następnie potwierdź zakres każdej funkcji oddzielnie. Nie należy zakładać, że pobieranie folii przez maszynę obejmuje te procesy.
Przetestuj jednocześnie otwór opakowania, produkt i materiały opakowaniowe
Przed próbą przygotuj właściwe pojemniki, folię zgrzewalną i rzeczywisty produkt. Zapisz wymiary i płaskość otworu, budowę warstwy zgrzewalnej, ilość na pojemnik, lepkość, temperaturę, pienienie i wymagania czyszczenia. Jeśli potrzebna jest pokrywka zewnętrzna, sprawdź jej dopasowanie do pojemnika po zgrzewaniu. Folia z rolki i format wstępnie wycięty są podawane inaczej; nie zakładaj wspólnej konfiguracji.
Po zgrzewaniu oceń docisk pokrywki, etykietowanie i transport
Dociskanie pokrywki zewnętrznej, etykietowanie jednej lub obu stron pojemnika, przenoszenie z odbiorem i wtórne kartonowanie to odrębne procesy dalsze. Dobierz je do konstrukcji pokrywki, powierzchni etykietowania, poziomu opakowania i istniejących urządzeń. Kolejność należy potwierdzić zatwierdzonym rysunkiem układu i tabelą interfejsów. Nie są to domyślne funkcje głównej maszyny zgrzewającej i nie oznaczają, że dostarczono kompletną automatyczną linię.
Ustal kryteria odbioru na podstawie wyników ciągłej próby
Przed ostatecznym potwierdzeniem przeprowadź ciągłą próbę na uzgodnionych pojemnikach, produkcie i folii. Zapisz uzupełnianie materiałów, postoje, czynności operatora, stan zgrzewu i wynik oceny. Docelową wydajność i kryteria odbioru należy wpisać do dokumentu uzgodnionego przez obie strony. Liczba stanowisk ani krótka demonstracja bez obciążenia nie zastępują ciągłej próby.
Jak określić wygląd zgrzewu i kryteria odbioru próby?
Przeprowadź ciągły test na rzeczywistych pojemnikach, produkcie i folii. Najpierw uzgodnij kryteria wyglądu: ciągłość linii, zmarszczenia lub przekoszenia krawędzi, zabrudzenie obszaru zgrzewu i dopasowanie pokrywki. Następnie określ liczbę próbek, czas próby i właściwą metodę badania szczelności. Pojedyncza próbka ani liczba stanowisk maszyny nie zastępują odbioru po ciągłej próbie.
Od zgrzewarki do dalszych etapów: dobierz linię do gotowego opakowania
Podstawowy wariant obejmuje obrotową maszynę do napełniania i zgrzewania pojemników na maski: podawanie pojemników, dozowanie i napełnianie, pobieranie wstępnie wyciętej folii, zgrzewanie na gorąco i odbiór mechaniczny. Do kontroli widocznych wad obszaru zgrzewu można rozważyć system wizyjnej kontroli i odrzutu, ale wymaga próbek wad i nie sprawdza przecieków ani wytrzymałości zgrzewu. Do połączenia z kontrolą lub odbiorem można rozważyć przenośnik i bufor do pakowania żywności. Jeśli produkt detaliczny wymaga zewnętrznego kartonika składanego, dobierz kartoniarkę poziomą lub pionową do orientacji produktu i próbki kartonu. Każdy moduł dalszy jest opcjonalny; wymiary, takt, interfejsy i zakres dostawy trzeba sprawdzić osobno na próbkach.
Dwa czy cztery opakowania w cyklu? Sprawdź zastosowanie przed oszacowaniem wydajności
Materiały fabryczne pokazują referencyjne oprzyrządowanie 2-gniazdowe i 4-gniazdowe z różnych grup filmów lub konfiguracji. Nie oznacza to, że ta sama maszyna może przechodzić między nimi po samej wymianie formy. Porównuj w tych samych warunkach wymiary i pozycjonowanie otworu, czas dozowania produktu, podawanie i pobieranie folii, zgrzewanie i chłodzenie, sposób wkładania pojemników, odbiór oraz połączenia dalsze. Cztery gniazda nie oznaczają automatycznie dwukrotnej wydajności. Najpierw dostarcz właściwe pojemniki, produkt, folię, docelowy takt i sposób podawania; następnie potwierdź formę, układ stanowisk, wynik ciągłej próby i zakres dostawy.
Częste pytania
Czy obrotowa maszyna do pojemników na maski może automatycznie wkładać płachty maski?
Aktualne materiały referencyjne potwierdzają napełnianie, pobieranie wstępnie wyciętej folii, zgrzewanie na gorąco i odbiór. Automatyczne składanie ani wkładanie płacht maski nie jest potwierdzone; w razie potrzeby należy uzgodnić osobny proces i urządzenie.
Dlaczego trzeba dostarczyć właściwe pojemniki i folię zgrzewalną?
Należy sprawdzić pozycjonowanie otworu, krawędź, warstwę zgrzewalną i pobieranie i układanie folii, a w próbie potwierdzić temperaturę, nacisk, czas oraz miejsce na pokrywkę zewnętrzną.
Czy można zagwarantować stałą liczbę sztuk na minutę?
Nie można jej zagwarantować wyłącznie na podstawie liczby pozycji stołu obrotowego. Przeprowadź ciągłą próbę na reprezentatywnych pojemnikach, rzeczywistym produkcie i folii, a następnie uzgodnij kryteria odbioru.
Czy przenośnik i kartoniarka są wliczone?
Nie są domyślnie wliczone. Należy je osobno ocenić według kierunku odbioru, poziomu opakowania, wymiarów pojemnika, taktu docelowego i istniejącego wyposażenia.
Jak odbiera się wygląd zgrzewu i szczelność?
Przeprowadź ciągłą próbę na właściwych pojemnikach, produkcie i folii. Wcześniej uzgodnij definicje wad wyglądu, liczbę próbek oraz właściwą metodę badania szczelności, a wyniki zapisz w protokole. Metodę testu trzeba dopasować do produktu i wymagań klienta.
Czy konfiguracja 4-gniazdowa zawsze daje dwukrotnie większą wydajność niż 2-gniazdowa?
Nie. Liczba gniazd opisuje układ pojemników lub oprzyrządowania; rzeczywista wydajność zależy także od podawania pojemników, dozowania, pobierania folii, zgrzewania i chłodzenia, odbioru oraz pracy operatora. Dostępne materiały 2- i 4-gniazdowe pochodzą z różnych grup referencyjnych i nie dowodzą możliwości bezpośredniego przełączania tej samej maszyny ani nie gwarantują wydajności. Przeprowadź ciągłą próbę na właściwych próbkach i potwierdź takt oraz odbiór w specyfikacji pisemnej.