Temat rozwiązania
Elektroniczne elementy – pakowanie próżniowe z etykietą śledzącą: połączenie procesu zgrzewania z etykietowaniem w czasie rzeczywistym
Porównanie ciągłego zgrzewania worków i automatycznego pakowania w gotowe worki dla elementów elektronicznych; wyjaśnienie, jak kodowanie daty, etykietowanie w czasie rzeczywistym,
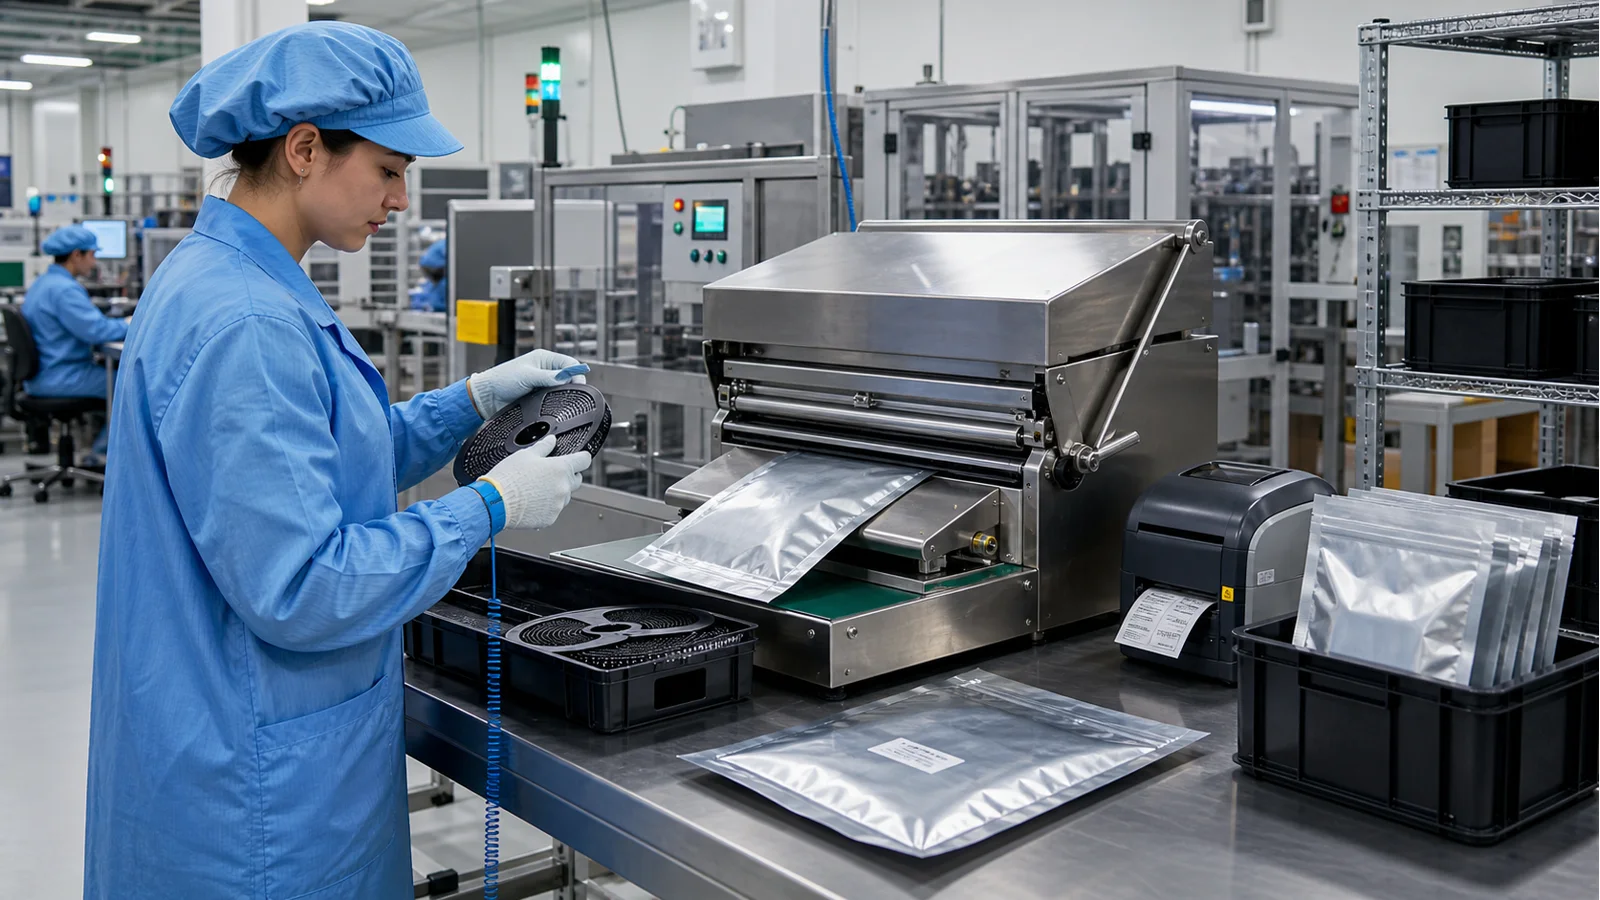
- Materiał worka i sposób wkładania elementów decydują o wyborze między ciągłym zgrzewaniem a automatycznym pakowaniem w gotowe worki; częstotliwość aktualizacji partii, numeru katalogowego i kodu kreskowego decyduje o wyborze między kodowaniem atramentowym a etykietowaniem w czasie rzeczywistym. Kontrola masy jest konfigurowana tylko po ustaleniu reguł oce...
Przygotowane podsumowanie rozwiązania
- Wybór sprzętu do worków przeciwwilgociowych komponentów elektronicznych zależy od metody pakowania: worki już zapakowane wymagają zgrzewania ciągłego, a automatyczne pobieranie i wkładanie wymaga oceny maszyn do worków prefabrykowanych.
- Drukarka etykiet w czasie rzeczywistym nadaje się do generowania dynamicznych etykiet według zamówienia lub partii, a kodarka daty/partii do bezpośredniego druku. Interfejs danych etykiet i weryfikacja skanowaniem wymagają osobnego potwi...
- Kontrola masy online jest opcjonalna tylko wtedy, gdy reguły ważenia są jasne i nie zastępuje kontroli szczelności zgrzewu.
Route comparison
- Odpowiednie dla produkcji, w której komponenty są już ręcznie lub automatycznie wkładane do worków, a wymagane jest tylko ciągłe zgrzewanie i opcjonalny bezpośredni druk.
- Zapakowane produkty przechodzą bezpośrednio przez ciągłe stanowisko zgrzewania; operator może sprawdzić przestrzeń na otworze na wcześniejszym etapie, a łańcuch urządzeń jest krótszy.
- Otwór worka musi mieć ciągłą, czystą strefę zgrzewania; warunki zgrzewania i sposób przejścia należy zweryfikować na próbkach z zawartością.
- Gdy projekt wymaga automatycznego pobierania, otwierania i wkładania komponentów lub gdy orientacja komponentów nie może być przygotowana ręcznie, samo ciągłe zgrzewanie nie obejmuje tych wcześniejszych operacji.
- Użyj ciągłej zgrzewarki do worków do zgrzewania worków przeciwwilgociowych; po zgrzaniu można podłączyć kodarkę daty/partii.
- Odpowiednie dla projektów, w których regularne drobne elementy wymagają pobierania, otwierania, wkładania i zgrzewania przez urządzenie, a worek może być stabilnie zamocowany.
- Pobieranie worka, otwieranie, opcjonalne wkładanie i zgrzewanie mogą być rozłożone w strukturze jedno- lub trzy-stanowiskowej, co ułatwia konfigurację podawania dla regularnych drobnych elementów.
- Komponenty o nietypowych kształtach, delikatne lub o określonej orientacji mogą wymagać specjalnego podawania. Worki z dziobkiem, zamkiem błyskawicznym i nietypowe kształty również wymagają testów.
- Gdy worki są już zapakowane i brakuje tylko zgrzewania, stanowiska pobierania, otwierania i wkładania w maszynie do worków prefabrykowanych przekraczają rzeczywiste potrzeby.
- Oceń serię jedno-/trzy-stanowiskowych maszyn do napełniania i zgrzewania worków prefabrykowanych; moduły liczenia, pobierania i podawania należy potwierdzić na podstawie rzeczywistych próbek.
- Odpowiednie, gdy proces zgrzewania jest stabilny, a numer materiału lub partia zmieniają się z zamówieniem; wymagane jest generowanie etykiet online i naklejanie na worki.
- Etykietowanie z drukiem w czasie rzeczywistym umożliwia generowanie odpowiedniej etykiety z numerem materiału, partią lub logistycznej dla każdego opakowania w momencie dotarcia do stanowiska.
- Szablon etykiety, interfejs danych, akcja naklejania, ponowne drukowanie w przypadku anomalii i opcjonalne skanowanie muszą być zdefiniowane. Kontrola masy wymaga weryfikowalnych granic wagowych.
- Gdy dane nie są jeszcze przypisane do pojedynczego opakowania, powierzchnia worka nie zapewnia stabilnego podparcia lub metoda weryfikacji etykiety nie jest ustalona, nie należy od razu ustalać stałego taktu linii.
- Przenośnik klasy spożywczej stabilnie podaje worki, a drukarka etykiet w czasie rzeczywistym wykonuje dynamiczny druk i naklejanie. Proste daty można obsłużyć kodarką daty/partii, a kontrola masy online jest opcjonalna według reguł.
Powiązane urządzenia / materiały eksploatacyjne
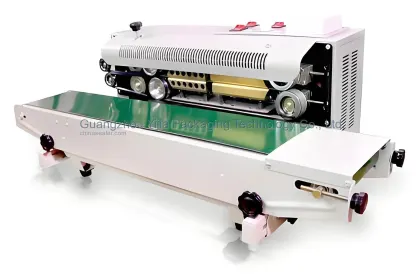 Ciągła zgrzewarka do worków
Rozgałęzienie sposobu podawania worków do zgrzewania; Dwie ścieżki pakowania różnią się sposobem podawania; najpierw wykonaj testy z próbkami i zgrzewaniem, a następnie określ granice urzą...
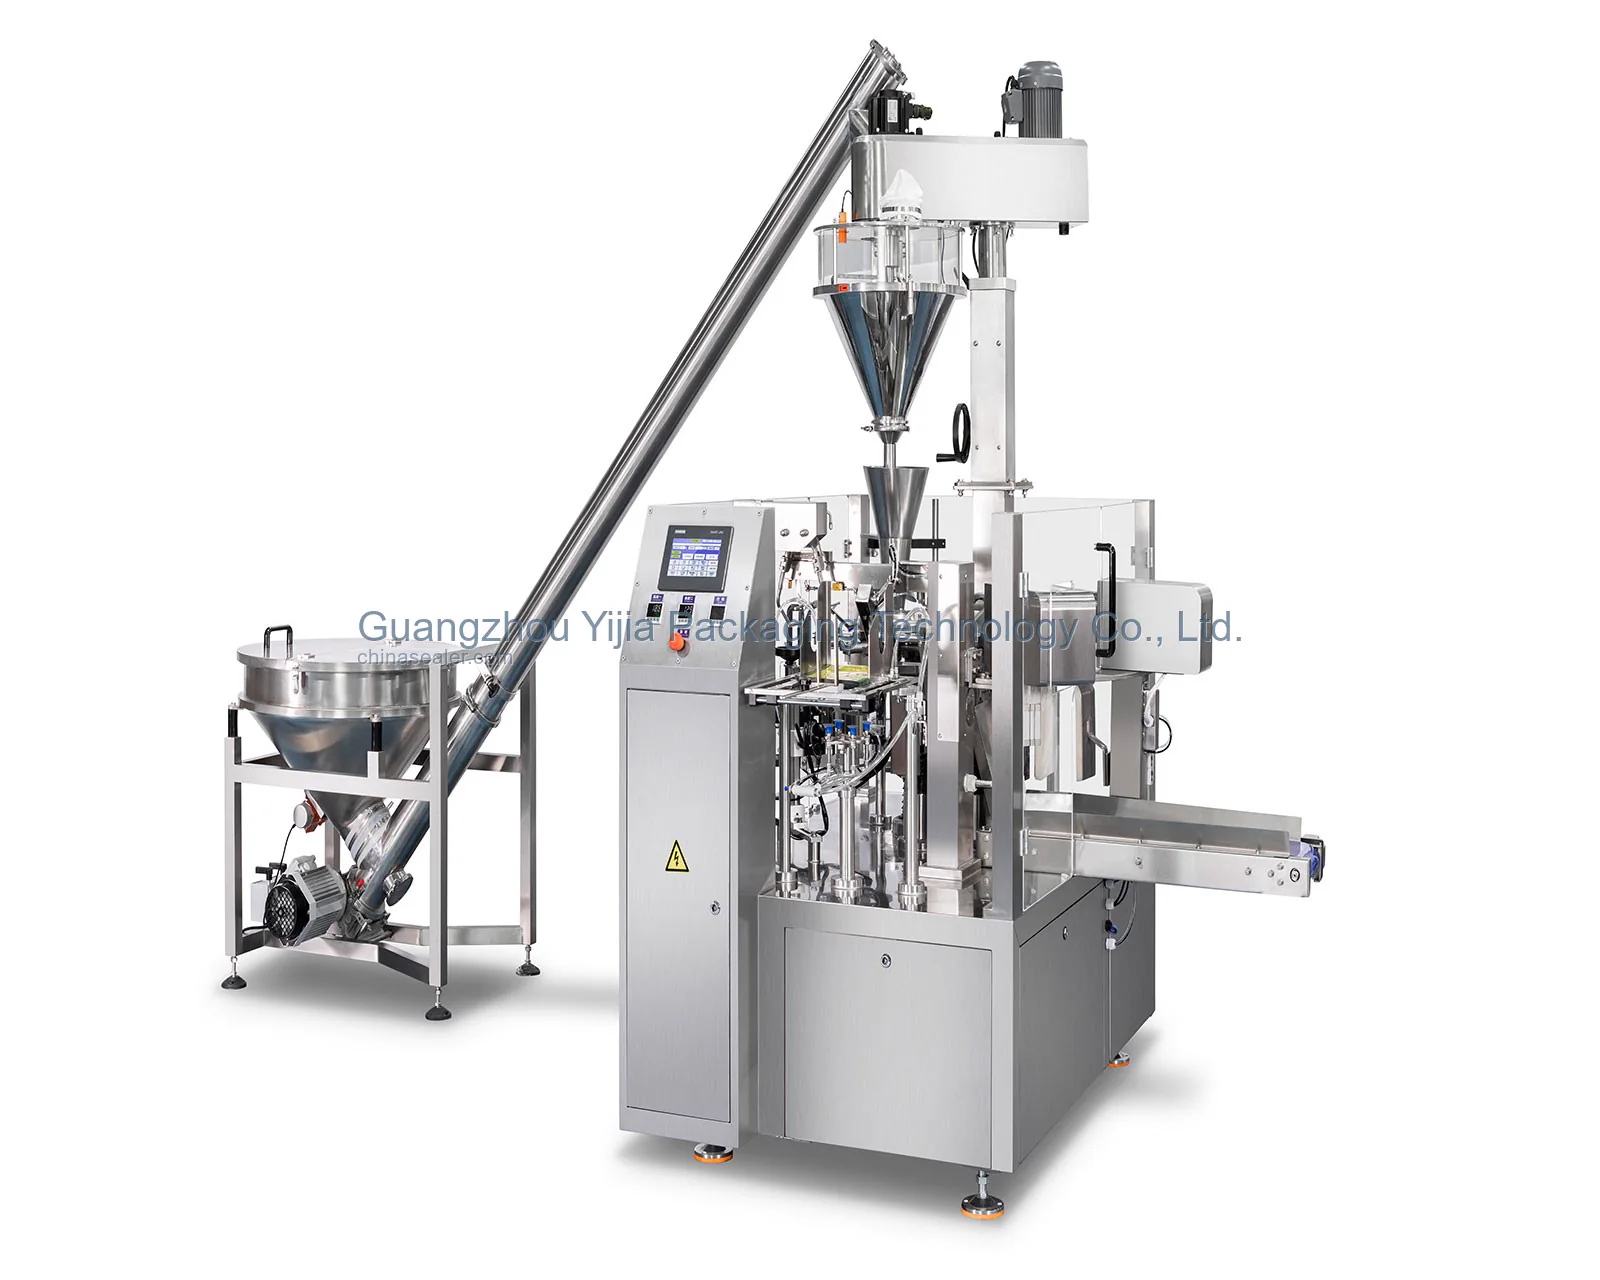 Seria jednokanałowych/trójstacyjnych maszyn do napełniania i zgrzewania toreb gotowych
Rozgałęzienie sposobu podawania worków do zgrzewania; Dwie ścieżki pakowania różnią się sposobem podawania; najpierw wykonaj test...
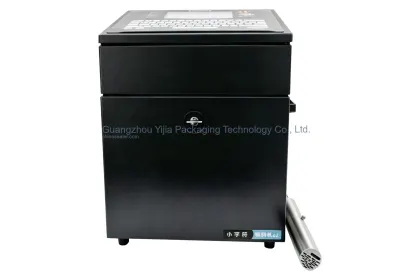 Kodarka daty i partii
Transport i warunkowa kontrola masy; Kontrola masy nie może bezpośrednio ocenić szczelności zgrzewu; jej zastosowanie i reguły odrzucania muszą być zdefiniowane na podstawie rzeczywistego modelu...
Proces główny
Potwierdź komponenty, materiał worka i sposób wkładania: jeśli worki są już zapakowane, wystarczy zgrzewanie ciągłe; automatyczne pobieranie i napełnianie należy do stanowiska worków prefabrykowanych.
Worki z już włożonymi komponentami mogą być zgrzewane na ciągłej zgrzewarce. Jeśli potrzebne jest pobieranie, otwieranie i wkładanie regularnych drobnych elementów, należy ocenić serię worków prefabrykowanych.
Gdy etykiety zmieniają się wraz z numerem materiału, partią lub zamówieniem, drukarka etykiet w czasie rzeczywistym odbiera dane i drukuje oraz nakleja. Proste daty można obsłużyć osobną kodarką.
Worki można łączyć z dalszymi etapami za pomocą przenośnika. Kontrolę masy online konfiguruje się tylko wtedy, gdy zakres mas i logika decyzyjna mogą odróżnić anomalie.
Zanotuj kształt komponentów, ostre krawędzie, liczbę w worku i zapas na otworze; upewnij się, że podczas transportu nie przebiją worka ani nie wejdą w strefę zgrzewania.
Przygotuj jednocześnie szablon etykiety, pola zmienne, źródło danych i obsługę anomalii, aby każde fizyczne opakowanie miało jasny związek z wygenerowaną etykietą.
Dane próbek
Kształt komponentów, ostre krawędzie i liczba sztuk w worku zmieniają wymaganą przestrzeń w strefie wkładania, transportu i zgrzewania.
Próbka komponentu, liczba sztuk w worku, orientacja w worku i wymagania ochronneZapas na zgrzew i warstwa termozgrzewalna wymagają potwierdzenia na próbkach; nazwa worka nie zastępuje danych o strukturze materiału.
Puste worki i próbki z zawartością, struktura materiału, wymiary i planowana pozycja zgrzewuŹródło zmiennych decyduje o tym, jak drukarka etykiet w czasie rzeczywistym odbiera, generuje i wyzwala etykiety.
Projekt etykiety, pola dynamiczne, źródło danych, częstotliwość aktualizacji i sposób wyzwalaniaPrędkość transportu i odstępy między opakowaniami wpływają na czas etykietowania, a także na rozmieszczenie kodowania i opcjonalnej kontroli masy.
Planowany takt, odstępy między workami, urządzenia przed i za oraz dostępna przestrzeń na miejscuWymagania kontrolne należy przekształcić w mierzalne wady, wyniki i działania, unikając ogólnego stwierdzenia „potrzebne śledzenie”.
Podstawa górnych i dolnych granic kontroli masy, wymagania dotyczące odrzucania oraz ewentualna dodatkowa weryfikacja skanowaniem lub wizyjnaTypowe błędy doboru
Ta sama szerokość worka nie oznacza tej samej warstwy termozgrzewalnej i grubości; bezpośrednie zastosowanie temperatury i prędkości może prowadzić do niedostatecznego zgrzania, deformacji lub przyklejania do noża.
Zakup maszyny etykietującej ze stałą treścią przed poznaniem, że numer materiału i partia zmieniają się z zamówieniem, powoduje trudności w synchronizacji danych drukowanych z rzeczywistym opakowaniem.
Naklejenie kodu kreskowego nie oznacza zakończenia śledzenia. Treść etykiety, zapisy produkcyjne, ponowne drukowanie w przypadku anomalii i przechowywanie danych nadal wymagają ustalonych zasad.
Powierzchnia elastycznego worka zmienia się wraz z zawartością; bez podparcia etykieta może być przekrzywiona, pomarszczona lub słabo przylegać.
Gdy liczba komponentów lub wahania masy są zbyt duże, zakres produktów dobrych może pokrywać się z brakami lub mieszaniem; kontrola masy nie może samodzielnie zapewnić wiarygodnego rozróżnienia.
Zobacz szczegóły techniczne
Jakość zgrzewu i dane śledzenia to dwa interfejsy
Zgrzewanie worka przeciwwilgociowego rozwiązuje kwestię termozgrzewania materiału opakowaniowego, a etykieta w czasie rzeczywistym zapewnia zgodność opakowania z danymi. W projektach z komponentami elektronicznymi należy jednocześnie określić, jak komponenty są pakowane, kiedy generowana jest etykieta oraz jak postępować w przypadku błędnego oznakowania lub nieprawidłowej masy.
Najpierw określ główne urządzenie pakujące według metody pakowania
Gdy komponenty są już w workach, ciągła zgrzewarka do worków wykonuje termozgrzewanie otworu. Dopiero gdy potrzebny jest sprzęt do pobierania worków, otwierania ich i wkładania regularnych drobnych elementów, wchodzi się na ścieżkę napełniania i zgrzewania worków prefabrykowanych. Obie ścieżki wymagają testów z prawdziwymi materiałami worków i rzeczywistym sposobem pakowania.
Weryfikacja ciągłego zgrzewania termicznego dla worków z elementami
W ciągłym zgrzewaniu termicznym kluczowe są: margines przy otworze worka, czystość oraz środek ciężkości po napełnieniu. Podczas testów należy sprawdzić, czy worek z elementami płynnie wchodzi do strefy zgrzewania, czy taśma zgrzewająca omija zawartość, a następnie zgodnie z ustaloną metodą sprawdzić wynik zgrzewania. Test pustego worka nie zastępuje testu z prawdziwym produktem.
Ocena automatycznego pakowania w gotowe worki dla drobnych, regularnych elementów
Urządzenia z gotowymi workami, jedno- lub trójstacyjne, mogą wykonywać pobieranie worka, otwieranie, opcjonalne napełnianie i zgrzewanie termiczne. To, czy elementy wymagają liczenia, pozycjonowania, ochrony przed uszkodzeniami lub zabezpieczenia antystatycznego, wpływa na moduł podawania i tempo pracy; należy to potwierdzić z użyciem próbek worków i rzeczywistych elementów.
Dane dynamiczne decydują o wyborze między etykietowaniem z drukarką a bezpośrednim kodowaniem atramentowym
Etykieciarka z drukarką w czasie rzeczywistym może odbierać dane partii lub zamówienia, generować etykiety i naklejać je online. Gdy treść etykiety jest stała i wymaga tylko daty i numeru partii, można użyć kodera atramentowego. Pola danych, przełączanie szablonów, wyzwalanie pakowania i postępowanie z błędnymi etykietami muszą być zdefiniowane; skanowanie kodów, kontrola wizyjna i interfejsy baz danych nie są standardowym wyposażeniem.
Walidacja próbki rozpoczyna się od stanu po napełnieniu worka
Przedstaw elementy, próbki worków i gotowe opakowania; sprawdź wolny margines przy zgrzewie, ochronę ostrych krawędzi i powierzchnię worka nadającą się do etykiety. Najpierw ustabilizuj fizyczne opakowanie, aby późniejsze stanowisko śledzenia miało powtarzalny punkt wyzwalania.
Powiązanie danych etykiety z pojedynczym opakowaniem
Dla każdego zmiennego pola określ źródło, czas aktualizacji i reguły szablonu, a następnie zdefiniuj sygnał gotowości opakowania, czynność naklejania etykiety oraz ponowne drukowanie w przypadku błędów. Jeśli wymagane jest skanowanie kodów lub kontrola wizyjna, należy również określić sposób zwrotu wyników i izolacji.
Najpierw stabilny transport, kontrola masy opcjonalnie w zależności od możliwości oceny
Przenośnik klasy spożywczej może służyć jako platforma łącząca dla pakowanych worków, ale taśma, prowadnice i tempo pracy są dostosowywane do rzeczywistego opakowania. Jeśli zakresy masy dla produktów dobrych i wadliwych można rozdzielić, można dodać kontroler masy online i logikę odrzucania.
Odbioru dokonuje się z osobnych wyników dla zgrzewania i śledzenia
Odbioru dokonuje się z osobnym zapisem: próbki zgrzewów, zgodność danych etykiet, pozycja naklejenia i opcjonalna ocena masy. Odporność na wilgoć należy nadal badać zgodnie z testem określonym przez klienta; wynik kontroli masy nie zastępuje wniosku o szczelności.
Częste pytania
Jak odróżnić dwa typy urządzeń do zgrzewania worków?
W przypadku już zapakowanych produktów można rozważyć ciągłą zgrzewarkę do worków. Jeśli potrzebny jest sprzęt do pobierania worków, otwierania ich i wkładania komponentów, należy ocenić serię maszyn do napełniania i zgrzewania worków prefabrykowanych.
Czy zgrzewanie worków i etykietowanie w czasie rzeczywistym można połączyć online?
Można je połączyć w tej samej linii transportowej, ale główne zgrzewanie i etykietowanie to niezależne stanowiska; takt, sygnały i logika zatrzymania awaryjnego muszą być potwierdzone osobno.
Czy bez fizycznej próbki można najpierw określić kierunek?
Wstępną konfigurację można przygotować na podstawie zdjęć, wymiarów i projektu etykiety. Zgodność warstwy termozgrzewalnej, prowadzenie worka i efekt przyklejenia nadal wymagają testów na rzeczywistych próbkach.
Czy po zamknięciu worka przeciwwilgociowego konieczna jest kontrola masy?
Nie wszystkie projekty wymagają kontroli masy. Ma ona sens tylko wtedy, gdy istnieje wykonalna granica decyzyjna między rozkładem masy produktów dobrych a wykrywanymi wadami.
Jak zgrzewać worki dla małych partii komponentów elektronicznych?
Zgrzewarka ciągła może być używana do małych partii z ręcznie pakowanymi workami. Rzeczywista wydajność zależy od ułożenia worków, zapasu na zgrzew i tempa pracy operatorów.
Jak wybrać między etykietą dynamiczną a kodowaniem daty?
Gdy numer materiału, zamówienie lub kod kreskowy ciągle się zmieniają, odpowiednie jest etykietowanie z drukiem w czasie rzeczywistym. Jeśli wystarczy wydrukować datę i partię, można rozważyć kodowanie atramentowe.