Temat rozwiązania
Tuba z maścią i żelem: jakie kontrole identyfikowalności są potrzebne po napełnieniu i zgrzaniu końca
Konfiguracja napełniania i zgrzewania końca, osobnego kodowania oraz opcjonalnej kontroli masy i etykietowania w sekcji końcowej, w zależności od materiału maści/żelu, tub plastiko
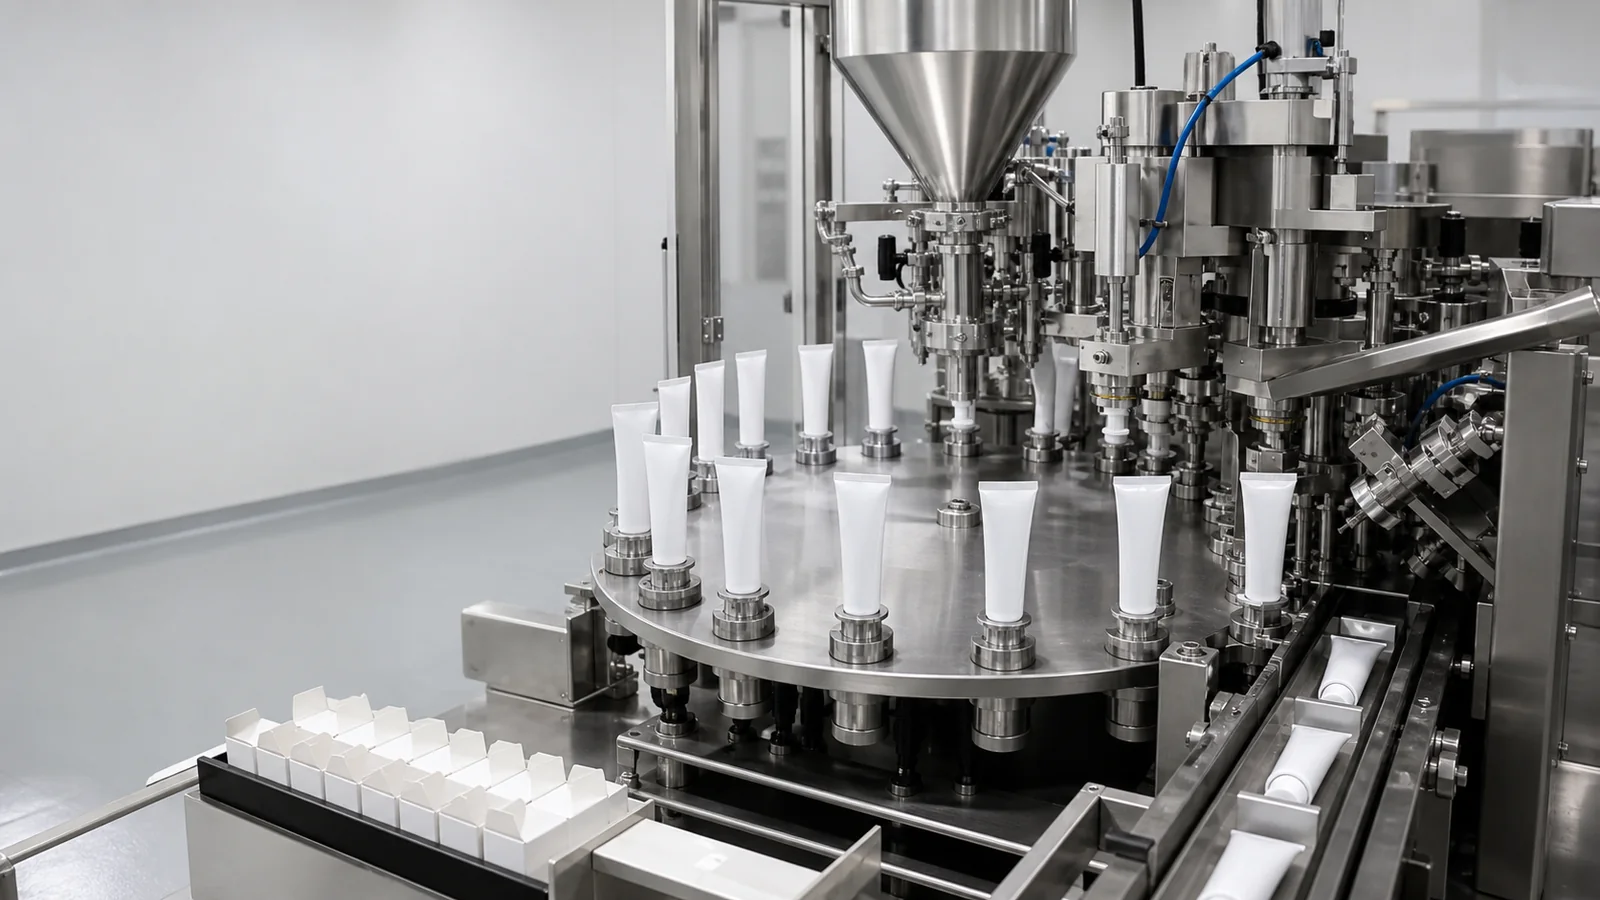
- Materiał tuby, płynność maści lub żelu oraz forma zgrzewu końca określają główną maszynę; niezależne kodowanie, etykietowanie lub kontrola masy są konfigurowane dopiero po określeniu standardów pakowania. Należy dostarczyć próbki materiału i tub, średnicę i materiał tuby, ilość napełnienia, pozycję kodu na końcu, standardy kontroli i wydajność.
Przygotowane podsumowanie rozwiązania
- Tuby na maść i żel są najpierw rozdzielane na linie w zależności od stanu dostawy (puste lub napełnione). Dla pustych tub stosuje się automatyczną maszynę do napełniania i zgrzewania, a dla napełnionych - maszynę do zgrzewania i kodowania.
- Gdy numer partii na końcu już istnieje, nie ma potrzeby ponownego kodowania; tylko jeśli na korpusie lub opakowaniu zewnętrznym jest dodatkowa pozycja identyfikowalności, dodaje się maszynę do kodowania daty i partii.
- Online'owa kontrola masy powinna być konfigurowana dopiero po ustaleniu metody oceny objętości napełnienia i odrzucania; nie należy jej traktować jako stałego elementu linii zgrzewania tub.
Route comparison
- Odpowiednia do produkcji z pustymi tubami, gdzie wymagane jest ciągłe napełnianie maścią lub żelem, zgrzewanie końca, kodowanie i przycinanie.
- Automatyczna maszyna do napełniania i zgrzewania tub łączy główne operacje, co ułatwia kontrolę objętości napełnienia i stanu zgrzewu na tej samej partii próbek i materiału.
- Materiał tuby, średnica, objętość napełnienia, płynność zawartości i pozycja kodu na końcu muszą być uwzględnione w testach; przy zmianie specyfikacji należy sprawdzić formy i elementy napełniające.
- Gdy dostarczone tuby są już napełnione i wymagane jest tylko zgrzewanie końca i numer partii, nie ma potrzeby ponownego konfigurowania stanowiska napełniania.
- Główna maszyna to automatyczna maszyna do napełniania i zgrzewania tub; urządzenia dalsze są dobierane osobno według standardów identyfikowalności i kontroli.
- Odpowiednia, gdy zawartość jest już w tubie i wymagane jest tylko zgrzewanie końca, numer partii i przycinanie.
- Maszyna do zgrzewania i kodowania tub skupia się na operacjach końcowych, unika podwójnego napełniania i ułatwia testowanie różnych napełnionych tub.
- Należy sprawdzić zapas na końcu, szerokość zgrzewu, pozycję znaków i granice przycięcia; należy również uwzględnić nadmiar materiału lub zanieczyszczenie końca.
- Gdy puste tuby nie są jeszcze napełnione i planowane jest połączenie napełniania i zgrzewania, należy zastosować główną maszynę do napełniania i zgrzewania.
- Główna maszyna to maszyna do zgrzewania i kodowania tub; jeśli istnieje dodatkowa pozycja identyfikowalności, dodaje się maszynę do kodowania daty i partii.
- Odpowiednie dla projektów, w których trasa główna jest już określona i istnieją dodatkowe wymagania dotyczące nadruku na tubie, weryfikacji ilości lub stabilnego etykietowania tub.
- Każda sekcja końcowa jest opcjonalnie dobierana według jasnych standardów; znaki, masa i pozycja etykiety mogą być osobno uwzględnione w protokole odbioru.
- Kodowanie, kontrola masy i etykietowanie mają swoje własne warunki wstępne; zwłaszcza etykietowanie wymaga weryfikacji pozycji transportowej i powierzchni pozycjonowania gotowej tuby.
- Gdy kod na końcu już spełnia wymagania identyfikowalności, nie ma kryteriów odrzucania wagowego lub tuba nie może być stabilnie pozycjonowana, odpowiednia sekcja końcowa nie powinna być dodawana do zestawu urządzeń.
- W zależności od potrzeb stosuje się atramentową maszynę do kodowania daty i partii, kontroler masy online lub etykieciarkę do butelek okrągłych i kwadratowych; każda pozycja jest potwierdzana próbkami i metodą kontroli.
Powiązane urządzenia / materiały eksploatacyjne
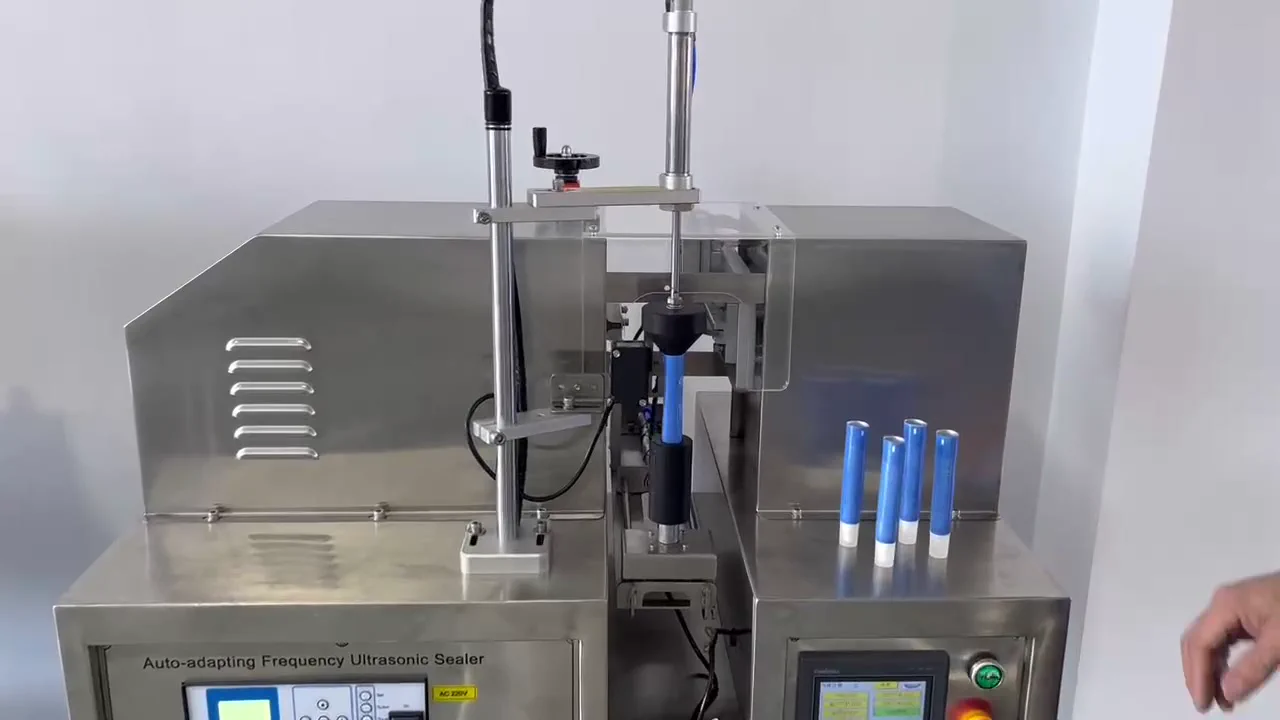
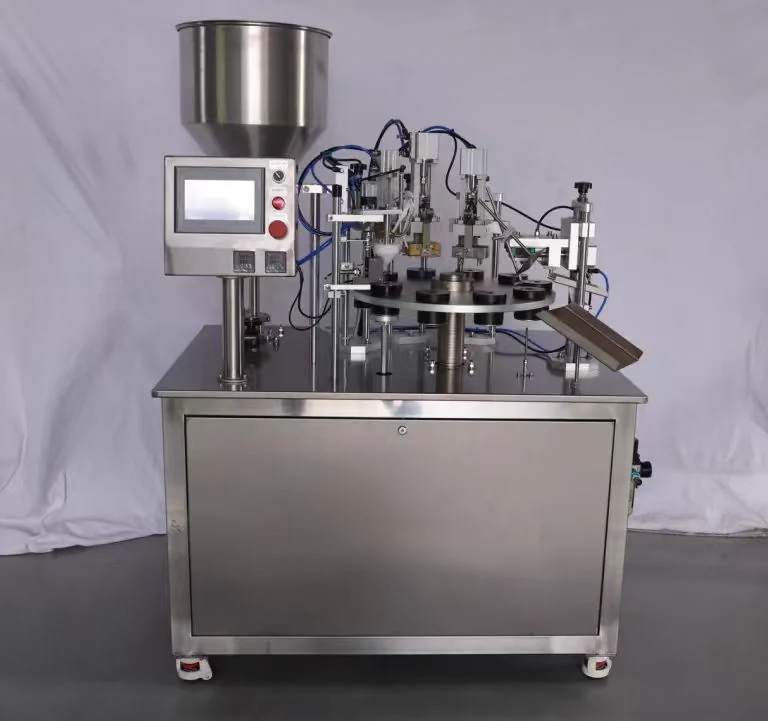
Proces główny
Sprawdź materiał tuby, średnicę, długość, kształt końca i stan płynności zawartości podczas jednego testu, aby najpierw określić warunki napełniania i zgrzewania.
Gdy puste tuby wchodzą do produkcji, automatyczna maszyna do napełniania i zgrzewania tub łączy dozowanie, zgrzewanie końca, kodowanie i przycinanie; dokładne stanowiska są określane na podstawie próbek.
Gdy dostarczone tuby są już napełnione, maszyna do zgrzewania i kodowania tub wykonuje zgrzewanie końca, numer partii i przycinanie, bez potrzeby ponownego montażu modułu napełniania.
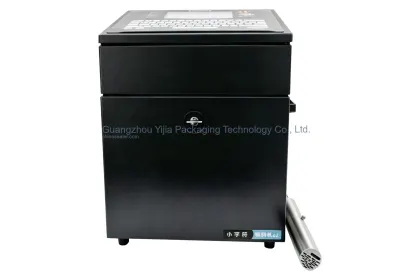
Gdy oprócz kodowania na końcu wymagana jest dodatkowa informacja identyfikacyjna na korpusie tuby lub opakowaniu zewnętrznym, należy skonfigurować maszynę do kodowania daty i partii.
Jeśli projekt zdefiniował zakresy masy gotowego produktu i zasady odrzucania, można rozważyć online'ową kontrolę masy po zgrzewaniu końca.
Etykieciarka do butelek okrągłych i kwadratowych jest rozważana tylko wtedy, gdy tuba ma stabilną pozycję transportu i powtarzalną powierzchnię przyklejenia; jeśli tuba jest zbyt miękka lub niestabilna, należy przeprowadzić dynamiczne testy.
Dane próbek
Te dane służą do rozróżnienia maszyny zintegrowanej (napełnianie i zgrzewanie) od maszyny do zgrzewania i kodowania, a także do przygotowania warunków testowych dla mocowania, zgrzewania i przycinania.
Określ, czy tuby są puste czy napełnione, i podaj materiał, średnicę, długość, kształt końca oraz zdjęciaLepkość, ciągliwość lub obecność cząstek w materiale wpływa na pompę napełniającą, dyszę i sposób zapobiegania kapaniu.
Dostarcz próbki maści lub żelu, planowaną objętość napełnienia i opis stanu płynnościNajpierw rozdziel informacje przenoszone przez kodowanie na końcu i niezależne kodowanie, aby uniknąć przycięcia, zgniecenia lub zasłonięcia znaków przez etykietę.
Dołącz rysunek zgrzewu końca, treść numeru partii, kierunek znaków i dodatkowe pozycje drukowaniaZakres kontroli decyduje, czy potrzebna jest kontrola masy online, a także stanowi podstawę do pobierania próbek podczas testów i procesu odrzucania na dalszych etapach.
Wymień metody oceny wzoru zgrzewu, przycięcia, znaków i objętości napełnienia oraz wymagania dotyczące produktów niezgodnychTe informacje służą do oceny sposobu podawania tub, wymiany form, zmiany parametrów i buforowania między stanowiskami.
Podaj wydajność na zmianę, liczbę specyfikacji tub i częstotliwość przezbrajaniaUkład na miejscu decyduje o rozmieszczeniu urządzeń i kierunku transportu; w przypadku etykietowania należy przeprowadzić dynamiczne testy z gotowymi tubami z zawartością.
Podaj dostępną przestrzeń, kierunek wejścia i wyjścia materiału oraz interfejsy dla kodowania, etykietowania, kontroli masy lub pakowaniaTypowe błędy doboru
Najpierw określ stan dostawy, a następnie osobno sprawdź automatyczną maszynę do napełniania i zgrzewania tub lub maszynę do zgrzewania i kodowania tub, aby zmniejszyć ryzyko błędnej oceny zakresu procesu.
Próbki tub należy przesyłać wraz z kształtem końca i rzeczywistym stanem napełnienia, aby obserwować wzór zgrzewu, uszkodzenia i przycięcie krawędzi przed ustaleniem wymagań dotyczących przezbrajania.
Najpierw narysuj pozycję i treść każdego znaku; tylko gdy istnieje rzeczywista druga pozycja identyfikowalności, rozważ zakup maszyny do kodowania daty i partii.
Najpierw opracuj standard kontroli objętości napełnienia, a następnie oceń, czy zakres, tempo i sposób odrzucania online'owej kontroli masy są odpowiednie.
Przeprowadź testy przyklejania z użyciem gotowych tub po zgrzaniu i oficjalnych etykiet, aby potwierdzić powierzchnię pozycjonowania, kierunek rolki etykiety i kolejność względem stanowiska kodowania.
Zobacz szczegóły techniczne
Najpierw rozróżnij wymagania dotyczące materiału wejściowego i produktu końcowego
Pierwszym krokiem przy wyborze maszyny do tub z maścią jest określenie, czy materiał wejściowy to puste tuby, czy tuby już napełnione. Następnie należy sprawdzić materiał tuby, średnicę, stan produktu, kod na końcu i wymagania dotyczące kontroli ilości, aby główna maszyna i sekcja końcowa miały jasne granice.
Materiał i tuby należy testować razem
Tuby plastikowe i tuby z laminatu aluminium-plastik różnie reagują na ciepło podczas zgrzewania końca, a maść i żel zmieniają stan zamknięcia po napełnieniu. Podczas testów należy jednocześnie obserwować pozostałości po napełnieniu, zanieczyszczenie końca, linię zgrzewu i przycięcie krawędzi.
Dla pustych tub stosuje się zintegrowaną maszynę do napełniania i zgrzewania końca
Gdy puste tuby wchodzą do produkcji, w pełni automatyczna maszyna do napełniania i zgrzewania końca tub może wykonać napełnianie, zgrzanie końca, numer partii i przycięcie krawędzi. Średnica tuby, ilość napełnienia i płynność zawartości określają elementy napełniające i rozwiązanie przezbrajania.
Dla tub już napełnionych stosuje się maszynę do zgrzewania końca i kodowania
Gdy materiał wejściowy to tuby już napełnione maścią lub żelem, maszyna do zgrzewania końca i kodowania tub odpowiada za zgrzanie końca, znaki i przycięcie krawędzi. W tym przypadku kluczowe są zapas na końcu, stan wycieku, czytelność znaków i wygląd tuby po zaciśnięciu.
Dodatkowe kodowanie: najpierw sprawdź pozycję identyfikowalności
Atramentowa maszyna do kodowania daty i partii służy do umieszczania dodatkowych informacji poza numerem partii na zgrzanym końcu. Po przesłaniu treści znaków i rysunku pozycji należy unikać obszarów ściskanych i zakresu etykiety oraz potwierdzić kierunek czytelności.
Dokumentacja próbek określa granice głównej maszyny
Tuby, nakrętki, zawartość i wzory etykiet należy dostarczyć jako komplet, z podaniem stanu materiału wejściowego. Umożliwi to podczas jednego testu ustalenie warunków napełniania, zgrzewania końca, przycinania krawędzi i identyfikowalności.
Wyniki zgrzewania końca są rejestrowane zgodnie z uzgodnioną metodą
Dla różnych materiałów tub należy osobno przechowywać próbki i sprawdzać ciągłość linii zgrzewu, uszkodzenia tuby od zacisku, czytelność kodu na końcu i stan przycięcia krawędzi. Parametry są ustalane na podstawie oficjalnych próbek tub i testów materiału.
Kontrola masy jest opcjonalna pod warunkami
Tylko gdy projekt zdefiniuje kryteria oceny ilości napełnienia i sposób postępowania z produktami niezgodnymi, kontroler masy online ma jasne zastosowanie. Urządzenie musi również pasować do pozycji produktu po zgrzaniu końca i tempa całej linii.
Etykietowanie elastycznych tub wymaga dynamicznego testu
Etykieciarka do butelek okrągłych i kwadratowych nie nadaje się do wszystkich tub. Jeśli korpus tuby po napełnieniu może być stabilnie transportowany i powtarzalnie pozycjonowany, można ocenić urządzenie pod kątem kierunku nawijania etykiety i miejsca naklejenia.
Łączenie linii opiera się na standardach stanowisk i tempie
Po zakończeniu testów głównej maszyny, niezbędne stanowiska kodowania, kontroli masy lub etykietowania są podłączane do przenośnika. Dla każdego połączenia należy określić sposób wyzwalania, kierunek przepływu produktu i postępowanie z produktami niezgodnymi.
Częste pytania
Czy można wstępnie określić kierunek maszyny, gdy dane nie są jeszcze kompletne?
Najpierw można przesłać zdjęcia tuby, stan dostawy, średnicę tuby i opis zawartości. Po wstępnym rozróżnieniu, czy jest to napełnianie i zgrzewanie końca pustej tuby, czy zgrzewanie końca tuby już napełnionej, należy dodatkowo wysłać próbki tub, materiał i wzór oznakowania.
Jakie dane należy przygotować przed potwierdzeniem procesu?
Potrzebne są rzeczywiste próbki tub i zakrętek, materiał i średnica tuby, próbki maści lub żelu, objętość napełnienia, pozycja kodu na końcu tuby, planowane tempo produkcji oraz wymagania kontroli na dalszych etapach.
Które stanowiska zmieniają się wraz z tempem produkcji?
Tempo produkcji wpływa na sposób podawania tub, konfigurację głowic napełniających, cykl zgrzewania końca oraz połączenie z dalszym transportem. Kombinacja urządzeń powinna być oparta na rzeczywistych testach materiałowych i harmonogramie zmian.
Dlaczego materiał tuby musi być testowany razem z zawartością?
Materiał tuby decyduje o warunkach nagrzewania przy zgrzewaniu końca, a stan materiału wpływa na ryzyko zanieczyszczenia przy napełnianiu i na końcu tuby. Dopiero testowanie obu razem pozwala sprawdzić objętość napełnienia, wzór zgrzewu i przycięcie krawędzi.
Jak zweryfikować wyniki zgrzewania końca i objętości napełnienia?
Najpierw należy ustalić wygląd zgrzewu, czytelność kodu na końcu, stan przycięcia krawędzi i metodę oceny objętości napełnienia, a następnie pobierać próbki z użyciem oficjalnych tub i zawartości.
Kiedy konieczne jest podłączenie dalszej linii?
Jeśli dodatkowe kodowanie, stabilne etykietowanie lub kontrola masy wymagają ciągłego połączenia, można zaplanować transport zgodnie z tempem poszczególnych stanowisk. Jeśli potrzebne jest tylko zgrzewanie końca, można rozpocząć od testów na głównej maszynie.