Temat rozwiązania
Przewodnik po maszynach do zgrzewania folii aluminiowej, wciskania pokrywek i etykietowania kartonowych puszek
Porównanie zgrzewania cieplnego folii aluminiowej z wciskaniem pokrywki, indukcyjnego uszczelniania wkładki w pokrywce i innych struktur zamknięcia puszek; wyjaśnienie konfiguracji maszyn stołowych lub ciągłych, etykietowania, kodowania i kontroli masy.
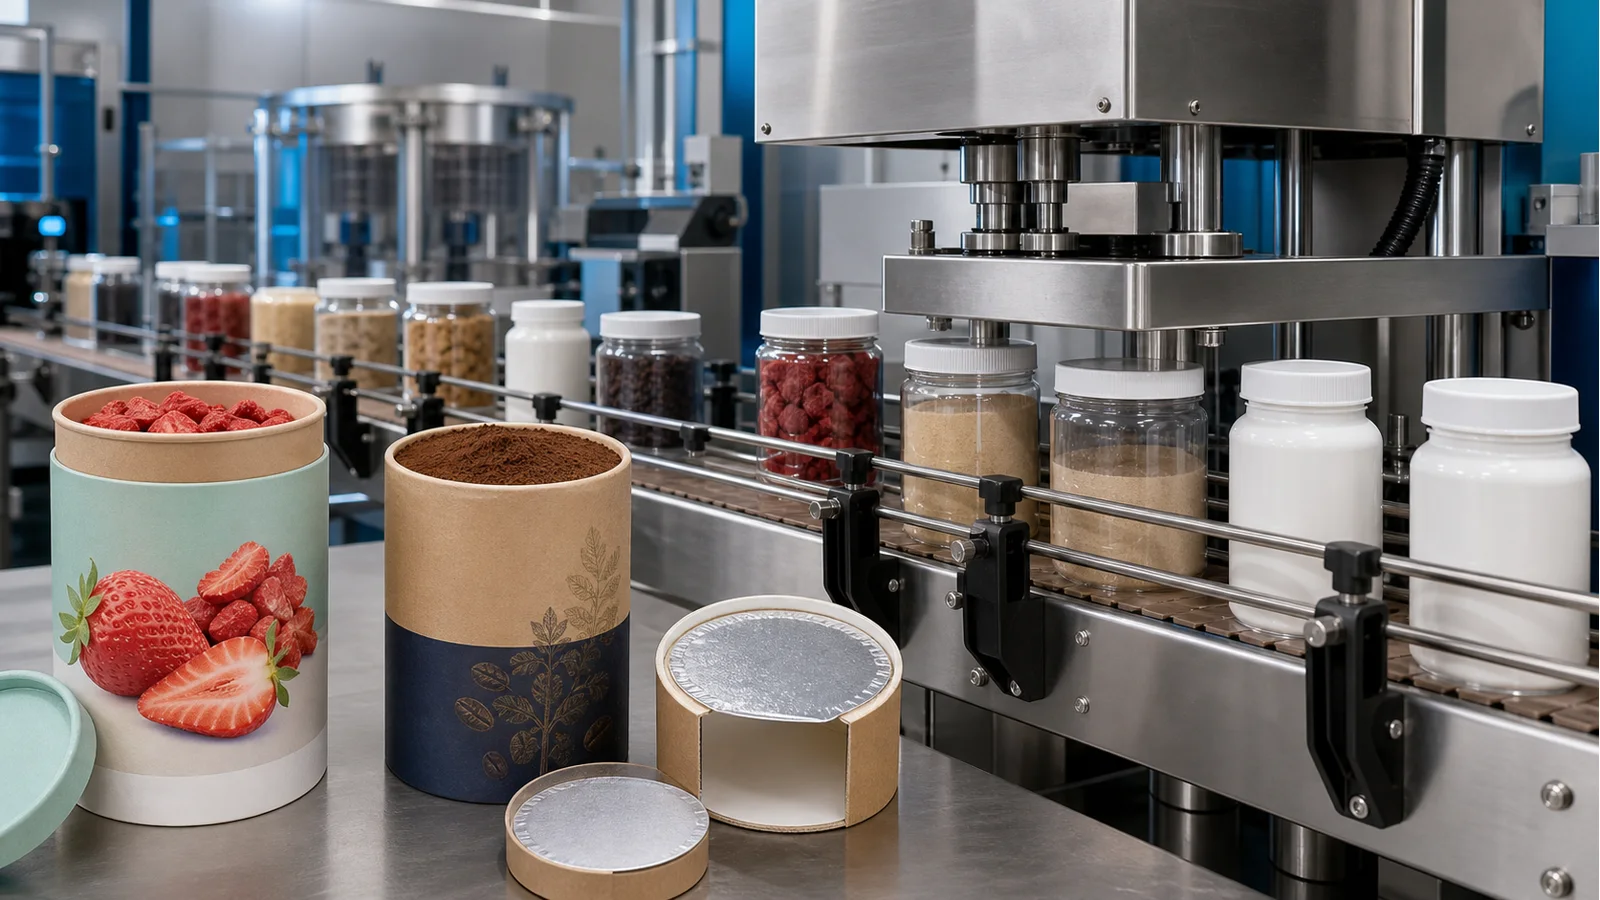
- Kombinacja krawędzi kartonowej puszki, zewnętrznej pokrywki i folii aluminiowej decyduje, czy zastosować proces zgrzewania cieplnego czy indukcyjny; trasa z zawijanym brzegiem wymaga osobnego sprawdzenia struktury puszki i pokrywki. Etykietowanie, kodowanie i kontrola masy nie zastępują weryfikacji zamknięcia i powinny być wykonane po ustabilizowaniu głównego uszczelnienia.
Przygotowane podsumowanie rozwiązania
- Główne zamknięcie puszek papierowych zależy od materiału: osobna membrana wymaga zgrzewania termicznego z zakręcaniem, wkładka aluminiowa w pokrywce wymaga indukcyjnego zamknięcia wewnętrznego; tych dwóch nie można zamieniać.
- Trasa termiczna używa maszyny do zgrzewania folią i zakręcania puszek papierowych/wiader plastikowych. Trasa indukcyjna wybiera stołową zgrzewarkę indukcyjną z chłodzeniem powietrznym lub wodnym na podstawie próbek.
- Po pomyślnym zamknięciu zaplanuj etykietowanie, kodowanie daty i kontrolę masy online; przy składaniu zapytania należy dostarczyć napełnione puszki i komplet folii z pokrywkami.
Route comparison
- Odpowiednia dla projektów, w których wylew puszki papierowej lub wiadra plastikowego jest bezpośrednio pokrywany folią aluminiową, a po zgrzaniu wymagane jest wciśnięcie pokrywki wewnętrznej lub zewnętrznej.
- Maszyna do zgrzewania folią i zakręcania puszek papierowych/wiader plastikowych może w sposób ciągły obsługiwać zgrzewanie termiczne osobnej membrany i wciskanie dopasowanych pokrywek, z jasnym podziałem odpowiedzialności za główne zamknięcie i pokrywki zewnętrzne.
- Płaszczyzna wylewu, warstwa termozgrzewalna folii, struktura pokrywki i zanieczyszczenie po napełnieniu wymagają testów; formy nie są stosowane bezpośrednio według nominalnej średnicy.
- Gdy opakowanie używa wkładki indukcyjnej w pokrywce zamiast osobnej membrany, nie wybieraj trasy zgrzewania termicznego z zakręcaniem.
- Skonfiguruj umieszczanie osobnej membrany, zgrzewanie termiczne i wciskanie pokrywek wewnętrznych/zewnętrznych w jednej linii zgodnie z próbkami puszek papierowych.
- Odpowiednia dla opakowań, w których pokrywka ma już dopasowaną wkładkę aluminiową i wymagane jest indukcyjne zamknięcie wewnętrzne wylewu puszki papierowo-plastikowej.
- Stołowa indukcyjna zgrzewarka folii aluminiowej z chłodzeniem powietrznym lub wodnym wykonuje bezdotykowe nagrzewanie wkładki w pokrywce, bez bezpośredniego dociskania membrany formą.
- Materiał puszki, wkładka i krawędź wylewu wpływają na wynik indukcyjny; sposób montażu pokrywki musi być jasno określony w odpowiedzialności poprzedniego etapu.
- Gdy pokrywka nie ma dopasowanej wkładki indukcyjnej lub projekt faktycznie używa osobnej membrany zgrzewanej termicznie, nie należy wybierać trasy indukcyjnej.
- Najpierw umieść pokrywkę z wkładką na wylewie w określony sposób, a następnie zweryfikuj zgrzewanie za pomocą odpowiedniej indukcyjnej zgrzewarki folii aluminiowej.
- Odpowiednia dla zamówień, w których główne zamknięcie puszek papierowych zostało zatwierdzone próbką, a wymagane są etykiety na korpusie, informacje o partii lub kontrola masy.
- Etykieciarka do butelek okrągłych i kwadratowych, maszyna do kodowania daty i partii oraz kontroler masy online mogą odpowiednio realizować prezentację korpusu, identyfikowalność i weryfikację masy.
- Powierzchnia etykiety, obszar druku, ocena masy i postępowanie z niezgodnościami wymagają zdefiniowania w projekcie; sekcja końcowa nie może naprawić wad głównego zamknięcia.
- Gdy powierzchnia korpusu, zasady numeracji partii lub standardy masy nie są jeszcze określone, nie należy od razu zamrażać całej sekcji końcowej.
- Po ustabilizowaniu głównego zamknięcia i pokrywki, zaplanuj sekcję końcową w kolejności: etykietowanie, kodowanie daty i kontrola masy online.
Powiązane urządzenia / materiały eksploatacyjne
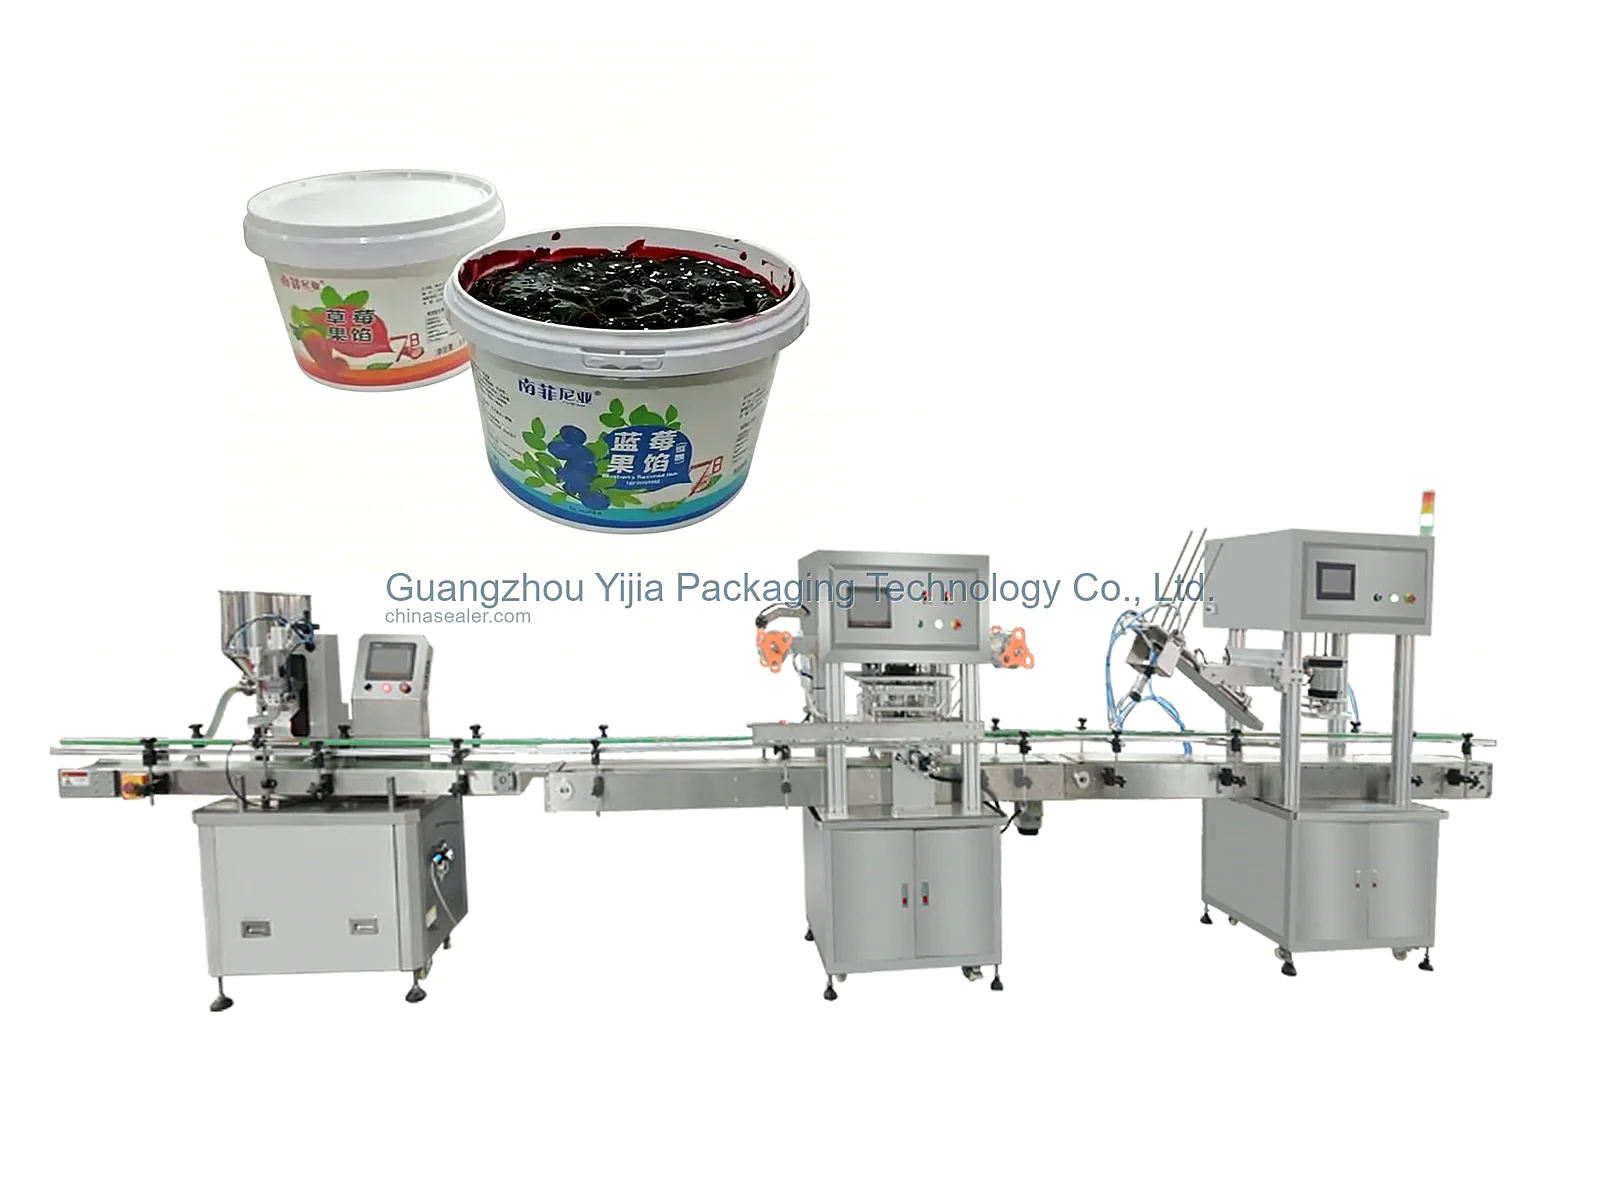 Zgrzewarka folii aluminiowej z dociskiem pokrywek do puszek papierowych i wiader
Zgrzewa folię bezpośrednio na brzegu puszki papierowej lub wiadra plastikowego, potem wciska wybrane zamknięcie. Sprawdź czystość, warstwę zgrzewalną i kolejność; to inny proces niż indukcja wkładki w dokręconej zakrę...
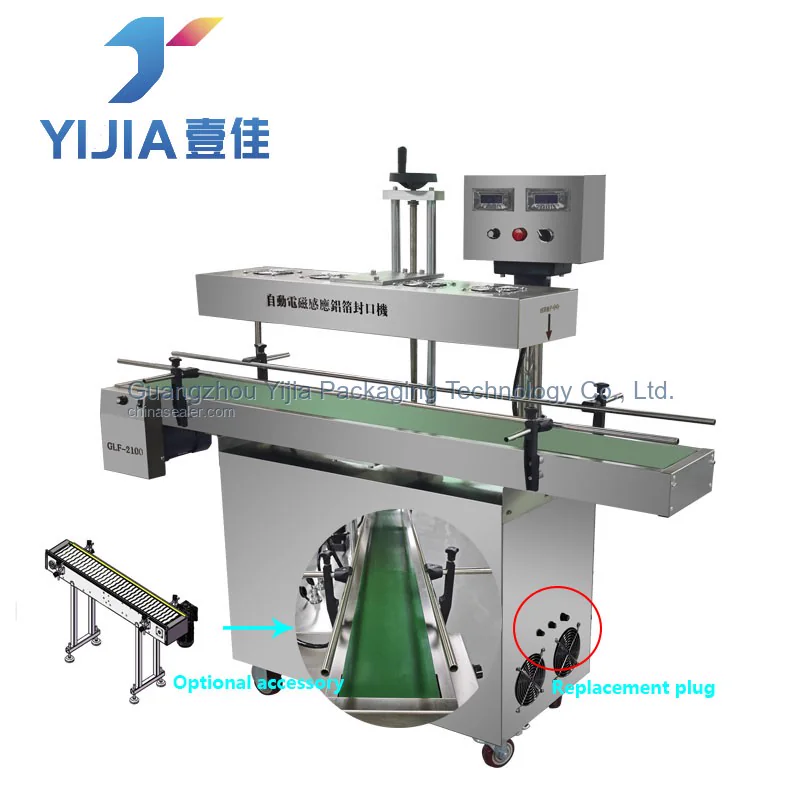 Inline indukcyjna zgrzewarka folii aluminiowej
Najpierw umieść pokrywkę z wkładką na wylewie w określony sposób, a następnie zweryfikuj zgrzewanie za pomocą odpowiedniej indukcyjnej zgrzewarki folii aluminiowej.
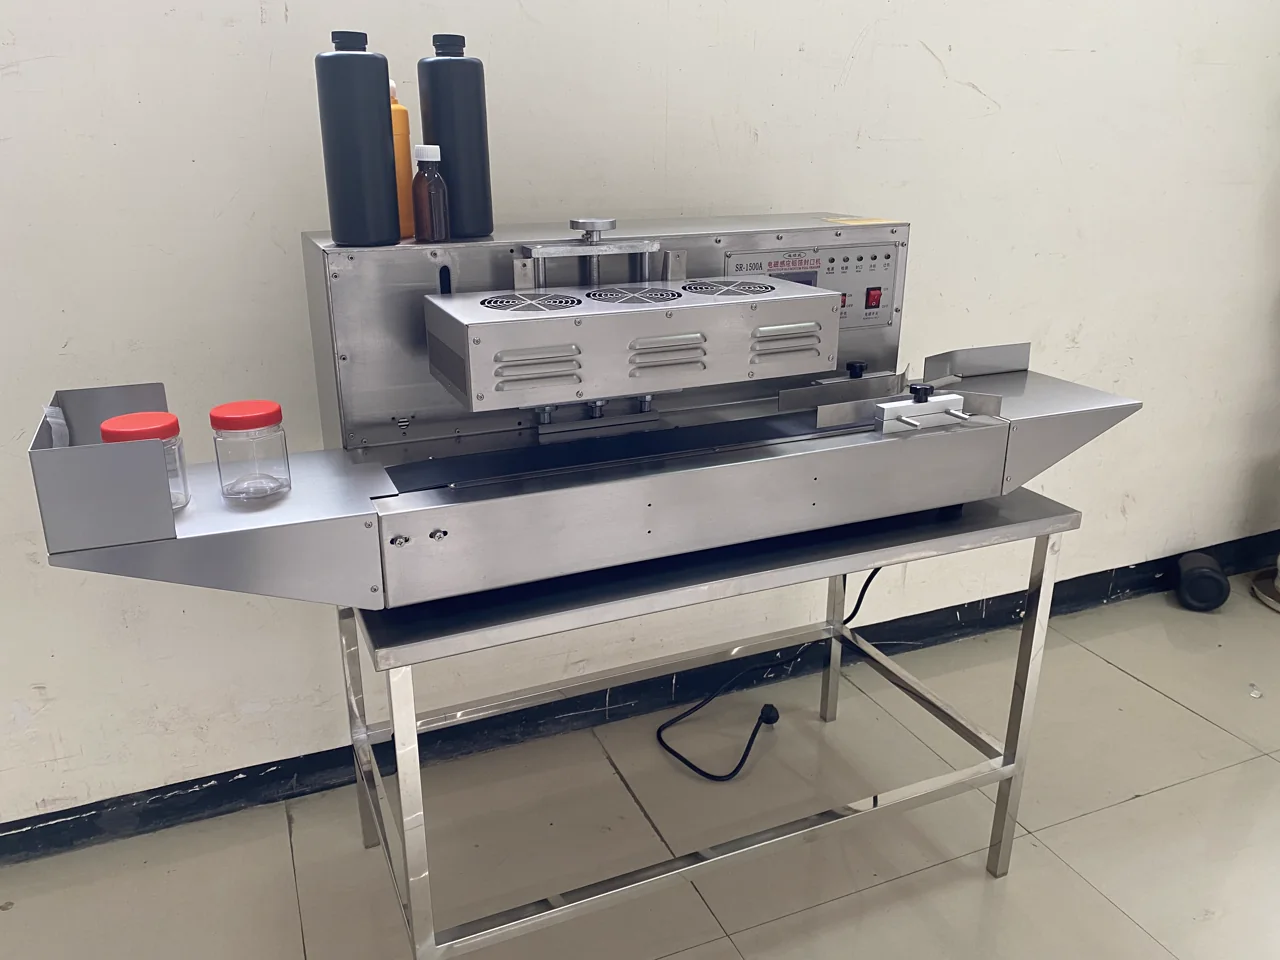 Stołowa zgrzewarka indukcyjna z chłodzeniem powietrznym do folii aluminiowej
Gdy pokrywka ma już indukcyjną wkładkę aluminiową, można rozważyć stołową zgrzewarkę indukcyjną z chłodzeniem powietrznym lub wodnym, w zależności od ciągłości projektu i wymagań odprowadzania ciepła.
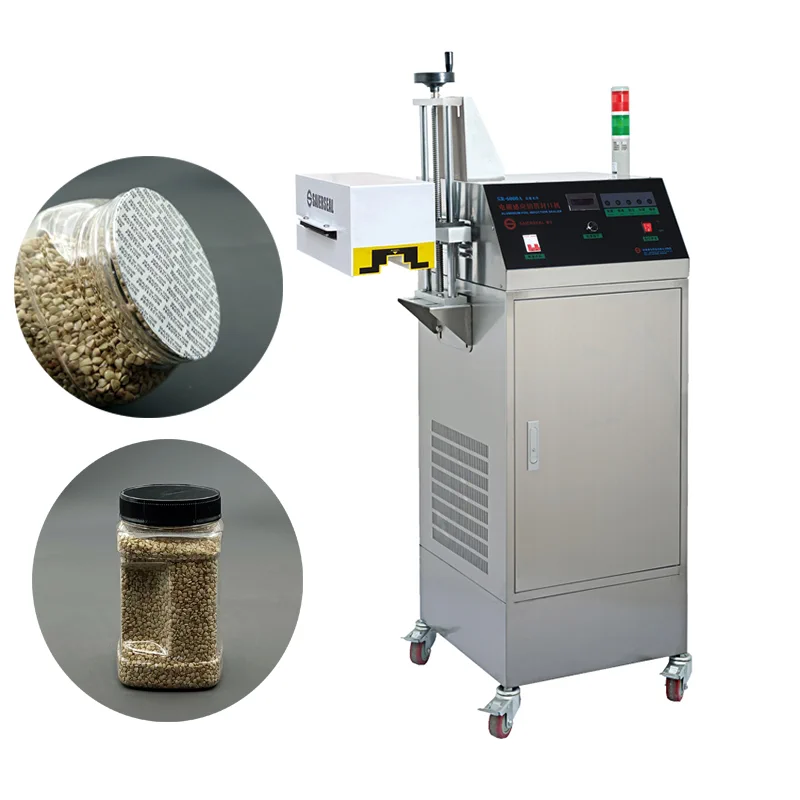 Przelotowa zgrzewarka indukcyjna z chłodzeniem wodnym
Gdy pokrywka ma już indukcyjną wkładkę aluminiową, można rozważyć stołową zgrzewarkę indukcyjną z chłodzeniem powietrznym lub wodnym, w zależności od ciągłości projektu i wymagań odprowadzania ciepła.
Proces główny
W przypadku puszek papierowych, wiader plastikowych lub szerokootworowych puszek najpierw zweryfikuj płaszczyznę wylewu, podparcie korpusu, typ pokrywki i podawanie membrany na rzeczywistych próbkach, a następnie określ główną trasę zamknięcia.
Gdy osobna folia aluminiowa pokrywa wylew, maszyna do zgrzewania folią i zakręcania puszek papierowych/wiader plastikowych wykonuje zgrzewanie termiczne i obsługuje dopasowane pokrywki wewnętrzne lub zewnętrzne.
Gdy pokrywka ma już indukcyjną wkładkę aluminiową, można rozważyć stołową zgrzewarkę indukcyjną z chłodzeniem powietrznym lub wodnym, w zależności od ciągłości projektu i wymagań odprowadzania ciepła.
Etykieciarka do butelek okrągłych i kwadratowych pozycjonuje na podstawie zakrzywionej powierzchni puszki, szwu i układu etykiety; maszyna do kodowania daty i partii zapewnia identyfikowalność w stabilnym obszarze.
Kontroler masy online ustanawia ocenę masy na podstawie zamkniętych produktów i planu jakości; postępowanie z niezgodnościami nie zastępuje kontroli głównego zgrzewania lub pokrywki.
Traktuj korpus puszki, membranę lub wkładkę, etykietę i produkt jako kompletny łańcuch próbek; osobno zweryfikuj zgrzewanie termiczne z zakręcaniem lub indukcyjne zamknięcie wewnętrzne, a następnie skonfiguruj sekcję końcową.
Dane próbek
Potwierdź płaszczyznę wylewu i podparcie korpusu puszek papierowych, kompozytowych lub wiader plastikowych, aby ustalić bazę pozycjonowania form.
Puste i napełnione puszki, struktura materiału, wymiary wylewu, wysokość puszki i szew korpusuOkreśl, czy materiał zgrzewający to osobna membrana czy wkładka w pokrywce, i dostarcz dane dotyczące warstwy termozgrzewalnej lub kompatybilności indukcyjnej.
Folia aluminiowa lub kompozytowa, wkładka w pokrywce, informacje o materiale, wymiary i docelowy sposób otwieraniaSposób wciskania i wyjmowania pokrywek wewnętrznych, zewnętrznych lub zatrzaskowych zmienia części przezbrajające do zakręcania; należy je dostarczyć razem z próbkami puszek.
Oficjalne pokrywki, kierunek montażu, pozycja wciśnięcia, wymagania otwierania i próbki gotowego produktuEtykietowanie, kodowanie i kontrola masy muszą opierać się na stabilnej pozycji puszki; zdefiniuj treść, pozycję i zasady oceny dla każdego elementu.
Rolki etykiet, projekt druku, zasady masy, postępowanie z niezgodnościami, docelowe tempo i istniejące urządzeniaPrzy braku danych najpierw określ główny typ zamknięcia i wskaż brakujące próbki. Formy, parametry i wyniki odbioru pozostają do potwierdzenia.
Istniejące zdjęcia, wymiary, produkt, kierunek na miejscu, etap projektu, wysyłka próbek i plan dostawyTypowe błędy doboru
Podanie tylko średnicy puszki pomija płaszczyznę wylewu, warstwę termozgrzewalną folii i ruch pokrywki, co uniemożliwia ocenę, czy potrzebne jest zgrzewanie termiczne czy indukcyjne.
Zniekształcona krawędź wylewu lub pozostałości produktu niszczą kontakt folii; prawidłowy wygląd zakręconej pokrywki nie dowodzi, że wewnętrzne zgrzewanie folii jest skuteczne.
Bezpośrednie zgrzewanie termiczne membrany i indukcyjne zgrzewanie wkładki w pokrywce wymagają różnych urządzeń, sekwencji procesów i materiałów opakowaniowych.
Etykietowanie, kodowanie i kontrola masy zależą od stabilnej pozycji puszki; komunikowanie się o urządzeniach osobno bez sprawdzenia interfejsu przenośnika powoduje niespójności w wyzwalaniu i odstępach.
Zamykanie na zakładkę opiera się na zagięciu krawędzi pokrywki i nie jest tą samą strukturą zamknięcia co zgrzewanie termiczne osobnej membrany czy indukcyjne wkładki w pokrywce; nie można ich mieszać tylko dlatego, że pojemnik nazywa się puszką papierową.
Zobacz szczegóły techniczne
Położenie folii aluminiowej decyduje o głównym procesie
Wewnętrzne zamknięcie folią aluminiową ma trzy warianty: indukcja po dociśnięciu wkładki nakrętką do krawędzi; indukcja bez nakrętki ze specjalnym oprzyrządowaniem pozycjonującym i dociskowym; oraz bezpośrednie zgrzewanie kontaktowe zgodnej folii. Ułożenie folii na otwartym pojemniku nie oznacza, że możliwe jest wyłącznie zgrzewanie kontaktowe. Zwykłej maszyny indukcyjnej pracującej po zakręceniu nie należy uznawać za odpowiednią do pracy bez nakrętki.
Pokrywka z folią do kartonowej puszki musi być zatwierdzona jako kompletny wzór
Płaska powierzchnia krawędzi puszki, struktura kompozytowa kartonowej puszki, warstwa termozgrzewalna folii oraz ruch pokrywki wspólnie decydują o oprzyrządowaniu; żadnego z tych elementów nie można zastąpić podobną średnicą.
Bezpośrednia folia przechodzi przez proces zgrzewania cieplnego z wciskaniem pokrywki
Gdy niezależna folia aluminiowa lub folia kompozytowa pokrywa krawędź puszki, maszyna do zgrzewania folii aluminiowej i wciskania pokrywek do kartonowych puszek i plastikowych wiader najpierw weryfikuje kontakt termozgrzewalny, a następnie wykonuje wciśnięcie wewnętrznej lub zewnętrznej pokrywki zgodnie z projektem opakowania. Niedopasowanie krawędzi i folii nie może być kompensowane przez wciskanie pokrywki.
Wkładka w pokrywce przechodzi przez proces indukcyjny
Gdy pokrywka ma wkładkę z folii aluminiowej, stołowa maszyna do indukcyjnego zgrzewania folii aluminiowej z chłodzeniem powietrznym lub wodnym wykonuje wewnętrzne uszczelnienie na podstawie prób rzeczywistych puszek. Kombinacja materiału kartonowej puszki i wkładki musi być zweryfikowana, a odpowiedzialność za montaż pokrywki powinna być określona z góry.
Etykietowanie i kontrola masy są umieszczane po zamknięciu puszki
Po zakończeniu głównego uszczelnienia i zamknięcia pokrywki, etykieciarka do butelek okrągłych i kwadratowych, maszyna do kodowania daty i partii oraz kontroler masy wchodzą do końcowego etapu. Przyczepność etykiety, treść śledzenia i nieprawidłowości wagowe mają oddzielne metody akceptacji. Jeśli występuje pokrywka z zawijanym brzegiem, wybiera się osobną maszynę dla innej struktury zamknięcia.
Czystość krawędzi jest kontrolowana na etapie napełniania
Jeśli podczas napełniania proszek lub pasta spadnie na krawędź, należy najpierw usunąć zanieczyszczenia i oczyścić, a następnie ponownie zweryfikować zgrzewanie folii; nie można po prostu zwiększyć ciepła lub ciśnienia.
Sprawdź przezbrojenia dla każdej krawędzi puszki
Wiele rozmiarów kartonowych puszek zmienia oprzyrządowanie pozycjonujące, folię, pokrywkę i etykietę; części do przezbrojeń dla głównego i kompatybilnych rozmiarów powinny być wyszczególnione w ofercie.
Kompletny łańcuch próbek służy do utworzenia konfiguracji akceptacyjnej
Po dostarczeniu napełnionych puszek, niezależnych folii lub wkładek do pokrywek, wewnętrznych i zewnętrznych pokrywek, etykiet i zasad jakości, można zamrozić interfejsy między główną maszyną a końcowym etapem.
Częste pytania
Jak określić konfigurację urządzenia do zgrzewania folii i zakręcania pokrywek puszek papierowych?
Konfiguracja zależy od wylewu puszki, osobnej membrany lub wkładki w pokrywce, ruchu pokrywki wewnętrznej/zewnętrznej, etykietowania, kodowania, kontroli masy i planowanego tempa. Najpierw wybierz główną strukturę zamykania, a następnie zweryfikuj urządzenie na podstawie próbek.
Czy jedno urządzenie może obsługiwać puszki papierowe o różnych średnicach?
Można rozważyć przezbrojenie, ale średnica, wysokość puszki, krawędź wylewu i typ pokrywki zmieniają formy i pozycjonowanie. Próbki głównego i kompatybilnego formatu należy dostarczyć osobno.
Czy można planować przed otrzymaniem próbek puszek papierowych?
Zdjęcia i wymiary mogą pomóc w ocenie kierunku zgrzewania termicznego lub indukcyjnego, ale ostateczne wyniki form, zgrzewania i zakręcania wymagają testów z kompletem puszki, folii i pokrywki.
Czy po zgrzaniu i dociśnięciu pokrywki można zintegrować linię znakowania?
Po ustabilizowaniu głównego stanowiska zamykania można podłączyć etykietowanie, kodowanie i kontrolę masy, ale pozycja transportowa, powierzchnia etykiety i punkt wyzwalania muszą być potwierdzone z napełnionymi puszkami.
Od czego zacząć diagnostykę nieprawidłowości zgrzewania puszek papierowych?
Najpierw sprawdź płaskość krawędzi, pozostałości produktu na krawędzi, warstwę termozgrzewalną folii i warunki docisku. Następnie porównaj wynik z zatwierdzoną próbką i uzgodnioną metodą badania. Sama regulacja parametrów maszyny nie skompensuje niezgodnych materiałów opakowaniowych.
Czy linia do puszek papierowych musi być wyposażona w kodowanie i kontrolę masy?
To, czy kodowanie i kontrola masy są wymagane, zależy od planu identyfikowalności i jakości. W razie potrzeby należy je zaplanować po ustabilizowaniu etykiety na korpusie i głównego zamknięcia, oraz określić postępowanie z produktami niezgodnymi.