Temat rozwiązania
Wybór głównej maszyny do napełniania proszku: dozowanie ślimakowe i trzy rodzaje pakowania
Zaczynając od głównej maszyny dozującej proszek, porównaj zgrzewanie cieplne lub indukcyjne dla butelek, puszek i wiader, automatyczne zgrzewanie gotowych toreb oraz napełnianie i
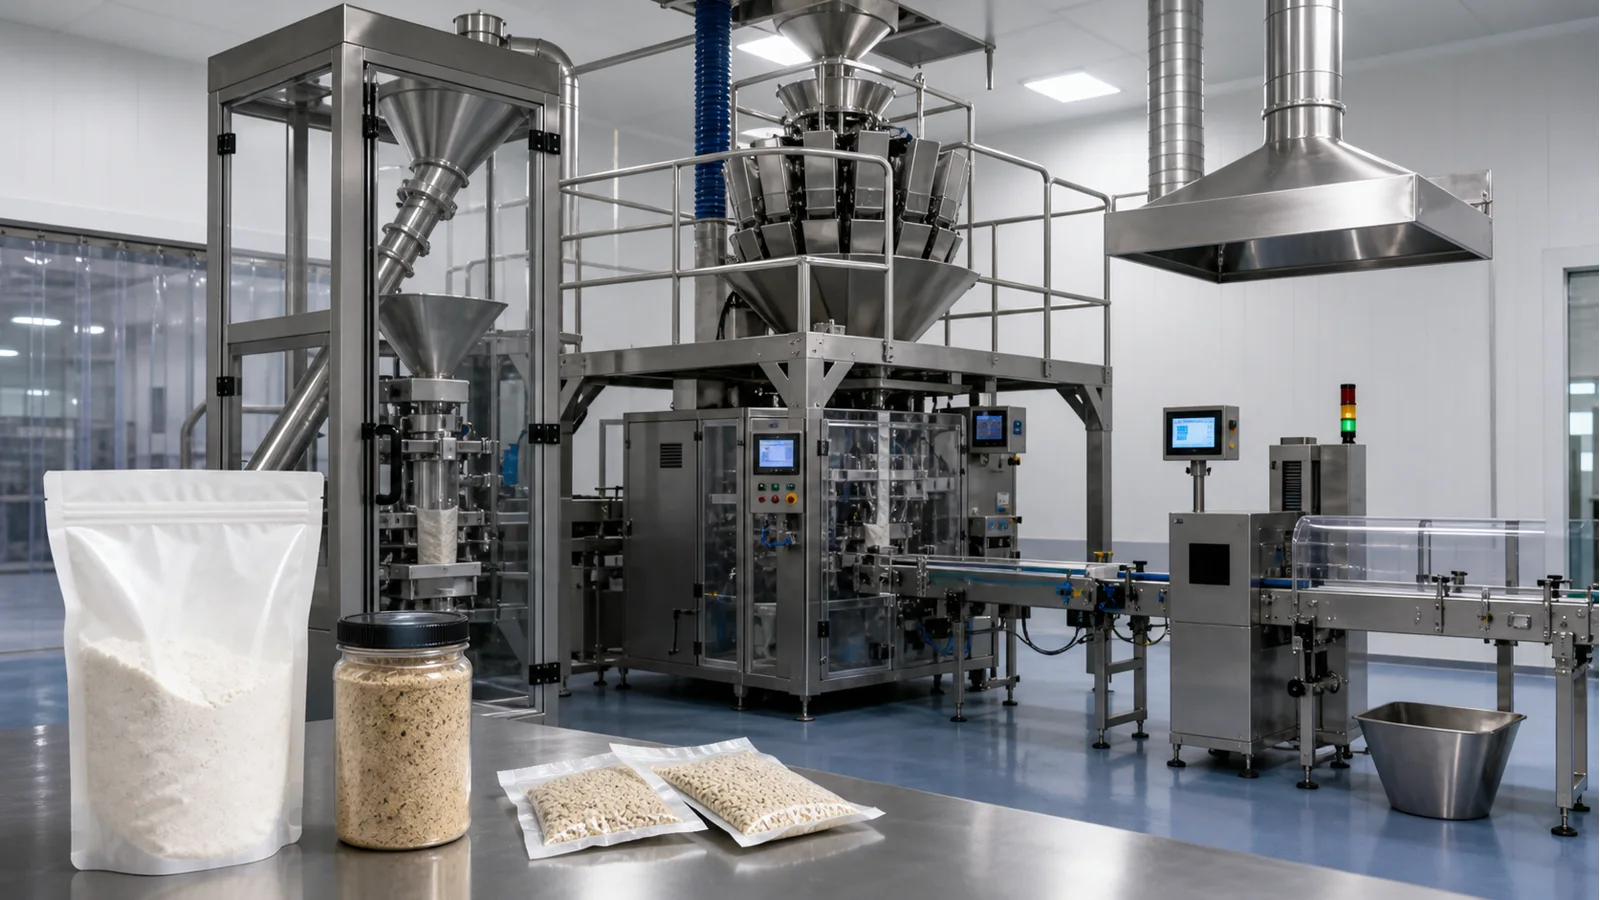
- Dozowanie ślimakowe lub inne musi być najpierw dostosowane do płynności proszku, a następnie wybiera się wylot zgrzewający: butelki, puszki, wiadra, gotowe torby lub małe kubki. To, czy ta sama maszyna może zmieniać pojemniki, zależy od interfejsu podawania, podparcia i urządzenia zgrzewającego, a nie tylko od regulacji parametrów.
Przygotowane podsumowanie rozwiązania
- Linia do proszku najpierw przeprowadza test dozowania z rzeczywistym materiałem, a następnie wybiera wyjście opakowaniowe. Przepływ proszku, pylenie i warunki czyszczenia zmieniają konfigurację dozownika ślimakowego lub innego.
- Butelki, puszki i wiadra wybiera się pod kątem zgrzewania cieplnego lub indukcyjnego w zależności od folii na krawędzi lub wkładki w zakrętce; worki prefabrykowane i małe kubki wymagają własnych struktur podawania, podparcia i zgrzewania.
- Czy ta sama główna maszyna do napełniania proszkiem może zmieniać pojemniki, należy sprawdzić interfejs opadania, pozycjonowanie i podparcie oraz urządzenie zamykające; nie wystarczy regulacja parametrów.
Route comparison
- Produkcja, w której proszek jest pakowany do butelek, wiader lub puszek i wymaga bezpośredniego zgrzewania folii na krawędzi lub indukcyjnego zgrzewania wewnętrznego po założeniu zakrętki.
- Sztywne pojemniki ułatwiają pozycjonowanie i późniejsze etykietowanie; można wybrać różne metody zamykania w zależności od folii na krawędzi lub wkładki w zakrętce.
- Dysza podająca, podparcie pojemnika, pozostałości proszku na krawędzi, folia lub wkładka muszą być testowane jako komplet; dla różnych specyfikacji należy prowadzić osobne zapisy przezbrajania.
- Gdy opakowanie wymaga elastycznych worków z podawaniem i otwieraniem lub automatycznego podawania kubków i zgrzewania folii kubków, należy wybrać odpowiednie dedykowane wyjście.
- Po maszynie do napełniania proszkiem i granulatem instaluje się zamykarkę do butelek, puszek i wiader lub zgrzewarkę cieplną do wiader o dużej średnicy; w przypadku wkładki w zakrętce stosuje się online'ową indukcyjną zamykarkę folii alu...
- Projekty, w których typ worka jest stabilny i pożądane jest ciągłe przetwarzanie otwierania, napełniania proszkiem, przygotowania otworu i zgrzewania.
- Maszyna główna do worków prefabrykowanych może sekwencyjnie łączyć podawanie worków, otwieranie, opadanie proszku, przygotowanie otworu i zgrzewanie.
- Typ worka, zachowanie przy otwieraniu, pył, otwór dozowania i warstwa termozgrzewalna muszą być wspólnie zweryfikowane; automatyczne dozowanie i przenośnik są konfigurowane w zależności od projektu.
- Gdy opakowanie to sztywne butelki, puszki lub wiadra, lub wymaga automatycznego podawania kubków, nie stosuje się struktury podawania worków prefabrykowanych.
- Stosuje się serię jedno- lub trzystanowiskowych maszyn do napełniania i zgrzewania worków prefabrykowanych; metoda dozowania jest określana na podstawie testów z rzeczywistym proszkiem.
- Produkcja wymagająca pakowania proszku w małe kubki, z automatycznym podawaniem kubków, dozowaniem, nakładaniem folii, zgrzewaniem cieplnym i odbiorem kubków.
- Maszyna do napełniania i zgrzewania małych kubków tworzy dedykowany cykl wokół układania kubków, podawania kubków, gniazd kubków i folii pokrywającej.
- Opadanie proszku na krawędź kubka, pozycjonowanie folii, podparcie i stan wyjścia kubka wymagają weryfikacji na próbkach; nie można używać mocowania do butelek i puszek.
- Gdy pojemniki nie mogą być stabilnie układane i podawane, lub opakowanie to worki lub duże wiadra, należy wrócić do odpowiedniego wyjścia.
- Stosuje się maszynę do napełniania i zgrzewania małych kubków, a dozowanie i stanowisko zgrzewania są wspólnie potwierdzane z proszkiem, kubkami i folią pokrywającą.
Powiązane urządzenia / materiały eksploatacyjne
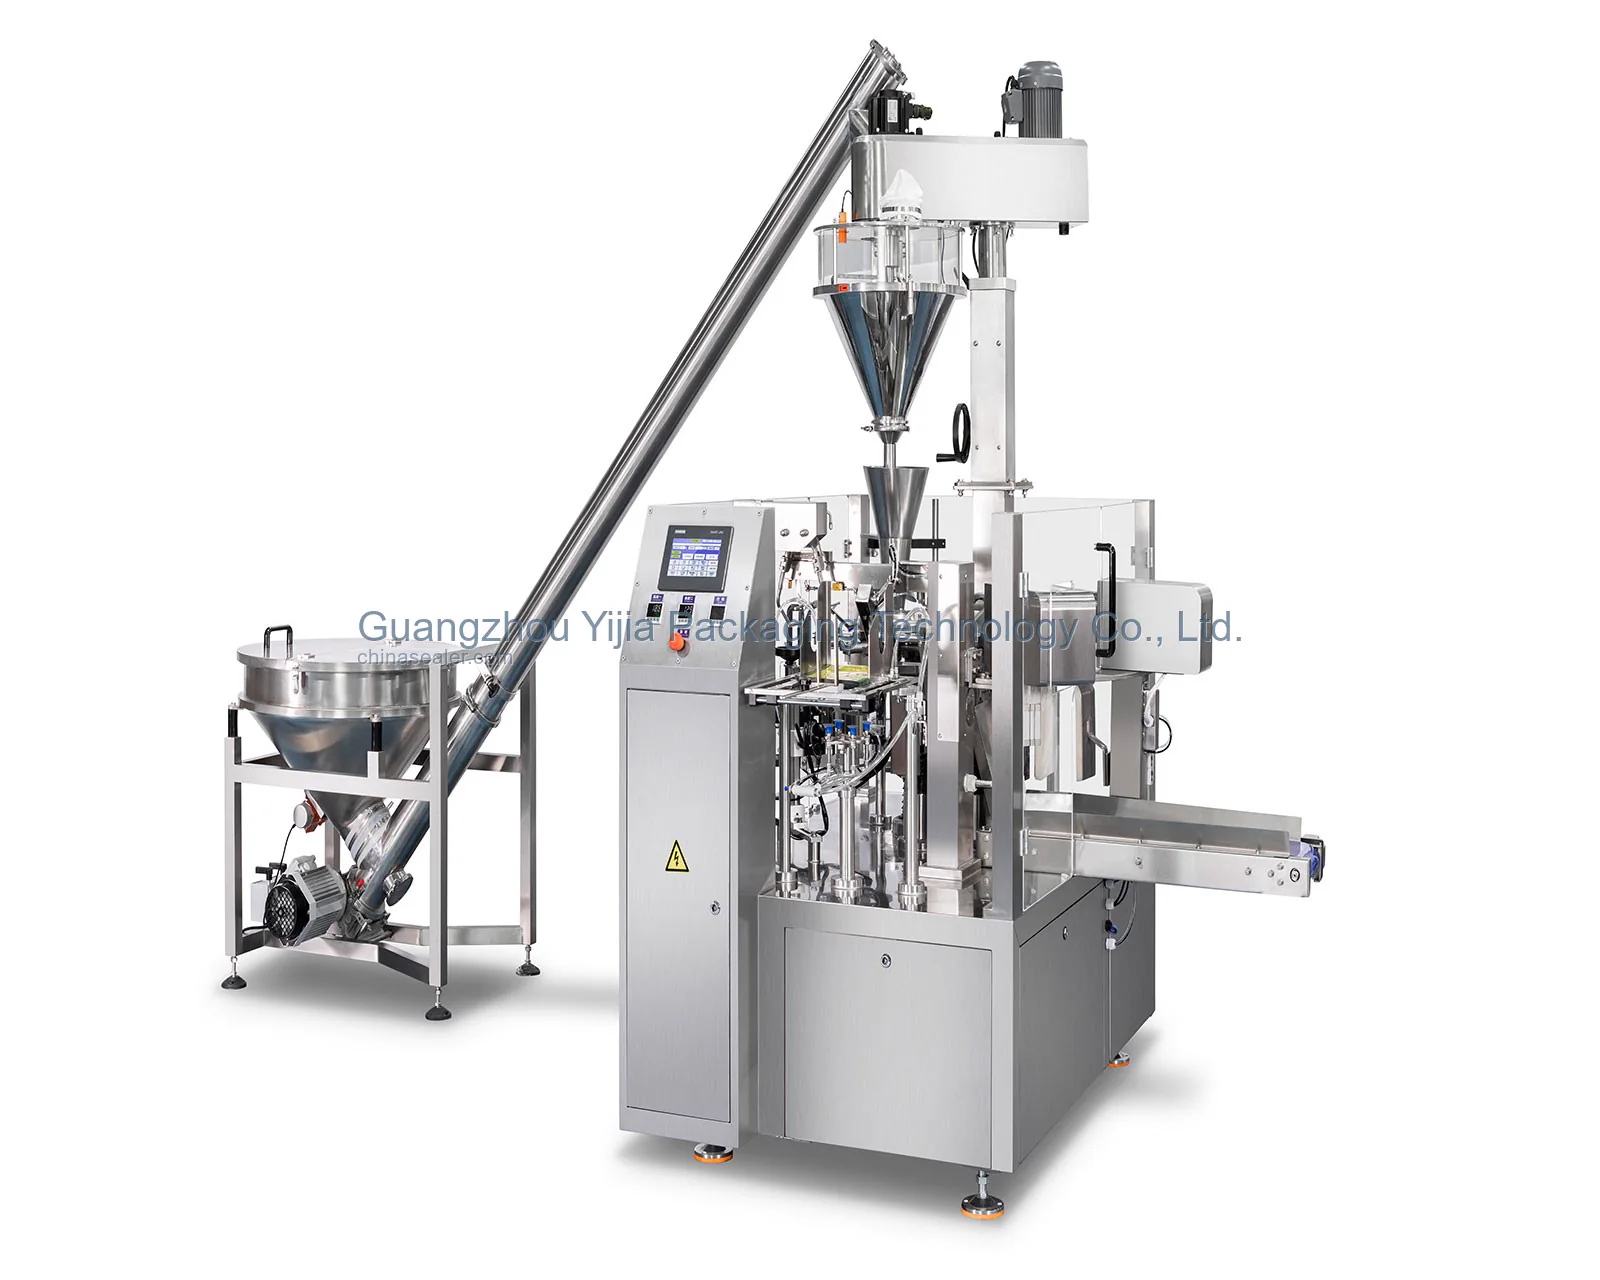 Seria jednokanałowych/trójstacyjnych maszyn do napełniania i zgrzewania toreb gotowych
Seria obejmuje linie jednokanałowe kompaktowe oraz trójstacyjne do napełniania i zgrzewania toreb gotowych, przeznaczone do pobierania toreb lub ręcznego podawania, otwierania, dozowania, formowania wylotu i zgrzewani...
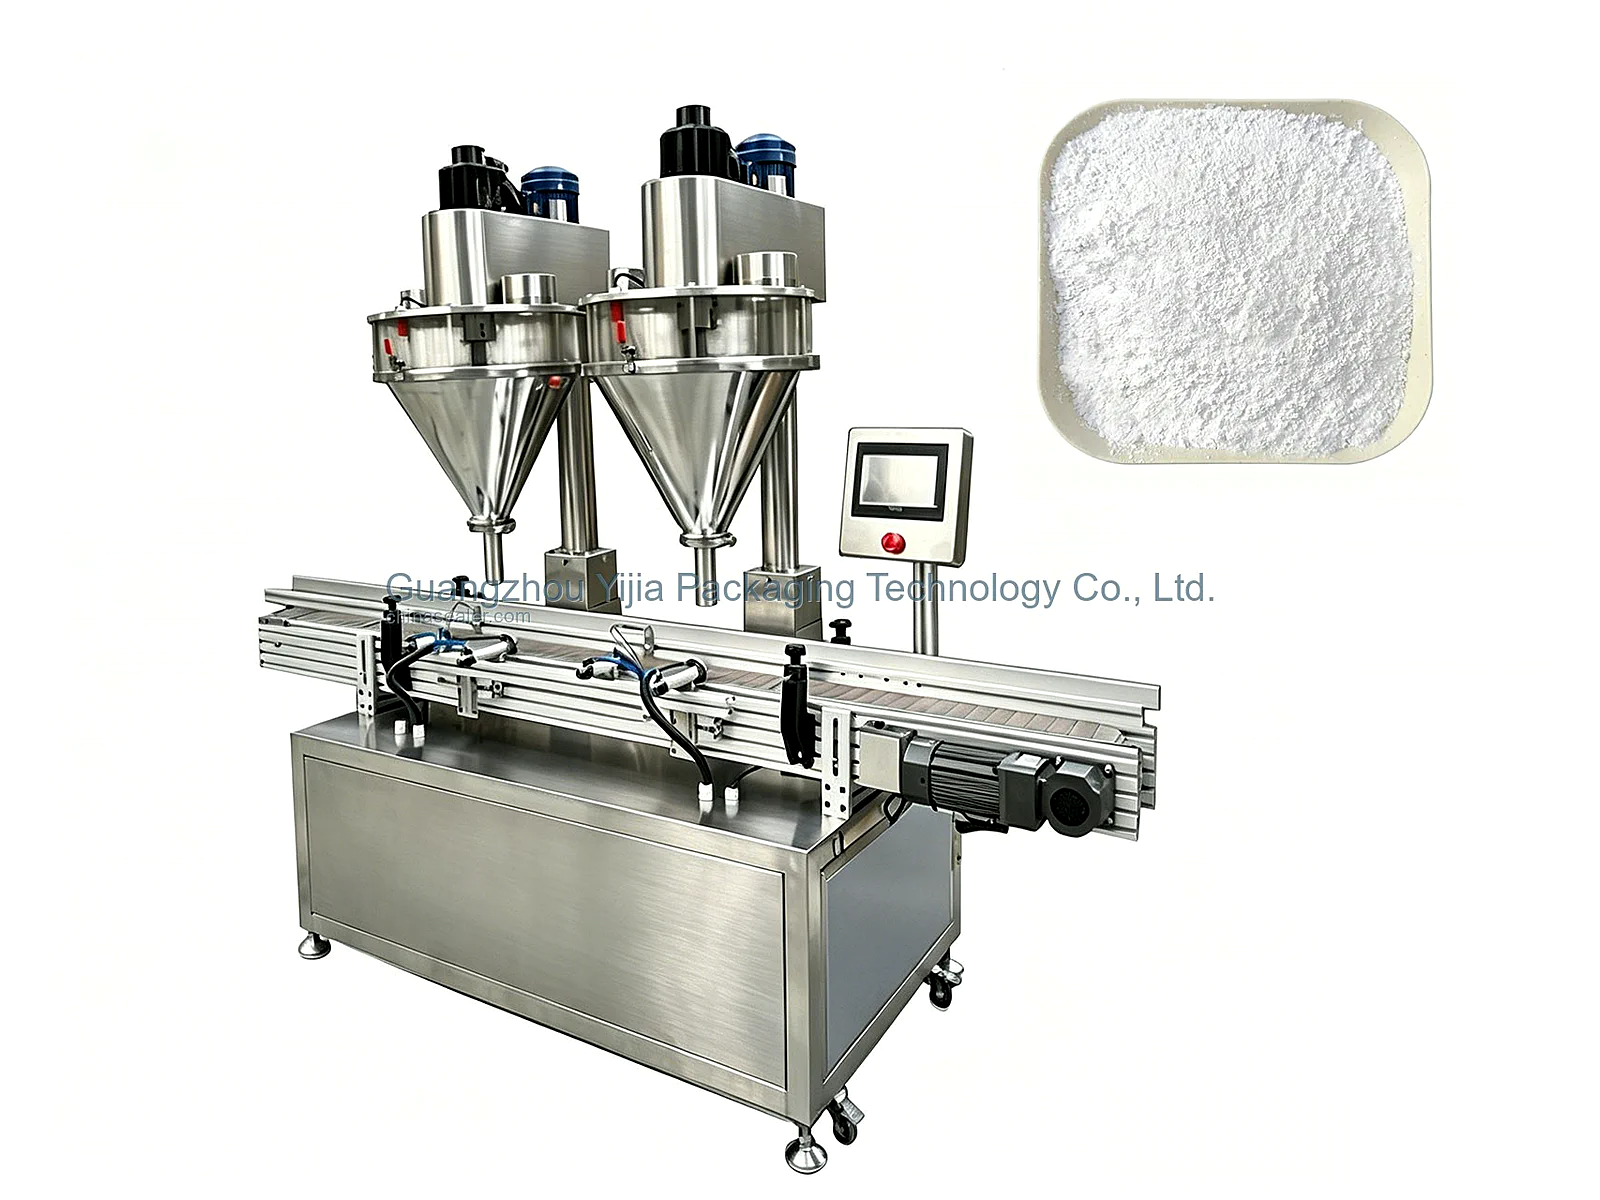 Maszyna do napełniania proszków i granulatów
Główna maszyna do napełniania proszkiem; Dozownik ślimakowy lub inne elementy dozujące dobiera się na podstawie rzeczywistego materiału; możliwość zmiany wyjścia opakowani...
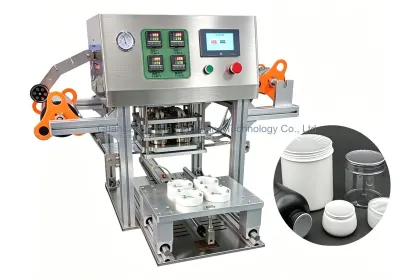 Zgrzewarka do butelek, wiader i puszek
Wyjście dla sztywnych pojemników; Krawędź pojemnika, niezależna folia i wkładka w zakrętce odpowiadają różnym procesom; nie można wybierać zamykarki tylko na podstawie pojemnośc...
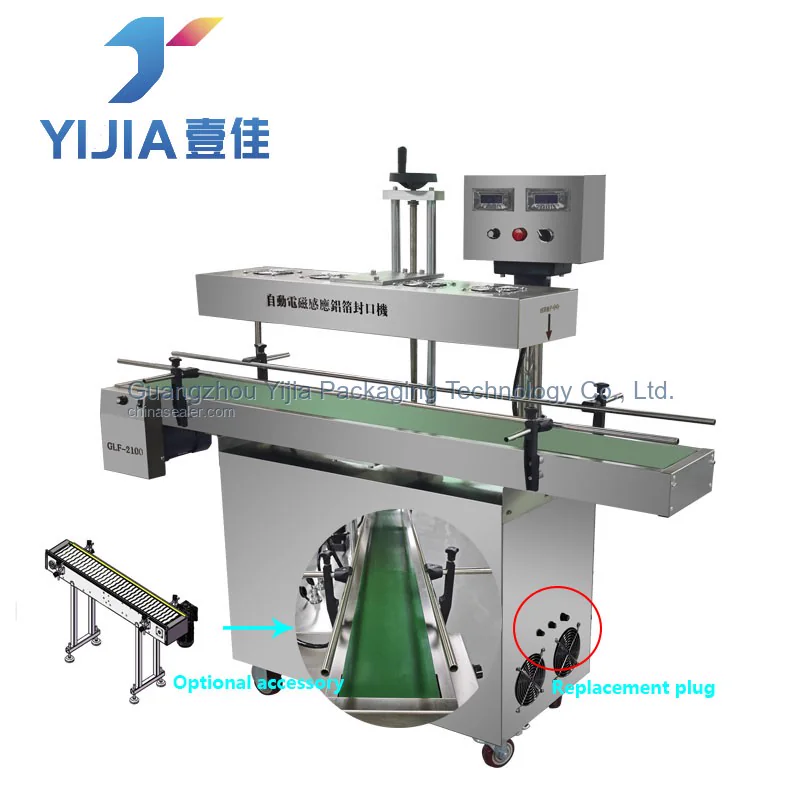 Inline indukcyjna zgrzewarka folii aluminiowej
Główna maszyna do napełniania proszkiem; Dozownik ślimakowy lub inne elementy dozujące dobiera się na podstawie rzeczywistego materiału; możliwość zmiany wyjścia opakowa...
Proces główny
Najpierw obserwuj przepływ, mostkowanie, pylenie, elektrostatykę i warunki czyszczenia przy użyciu prawdziwego proszku, a następnie określ mechanizm dozowania, sposób podawania i interfejs opadania.
Maszyna do napełniania proszkiem i granulatem jako wspólny przedni etap, testująca dozowanie, opadanie, uzupełnianie i czystość krawędzi pojemnika przy użyciu proszku i docelowego zakresu masy.
Butelki, puszki i wiadra mają sztywne podparcie. Jeśli folia jest nakładana bezpośrednio na krawędź, można rozważyć zamykarkę do butelek, puszek i wiader lub zgrzewarkę cieplną do wiader o dużej średnicy; w przypadku wkładki w zakrętce stosuje się urządzenie indukcyjne po założeniu zakrętki.
Po ustabilizowaniu typu worka i proszku, seria jedno- lub trzystanowiskowych maszyn do napełniania i zgrzewania worków prefabrykowanych realizuje podawanie worków, otwieranie, opadanie proszku, przygotowanie otworu i zgrzewanie.
Po ustabilizowaniu typu kubka, proszku i folii pokrywającej, maszyna do napełniania i zgrzewania małych kubków jest regulowana pod kątem układania kubków, podawania kubków, dozowania, nakładania folii i zgrzewania.
Po ustabilizowaniu wyjścia opakowaniowego, automatyczna linia podawania, przenośnika i zamykania łączy gotowe produkty; etykieciarka do butelek okrągłych i kwadratowych obsługuje tylko odpowiednie sztywne pojemniki, a maszyna do kodowania daty i partii jest ustawiana dla każdej powierzchni opakowania.
Dane próbek
Test z rzeczywistym materiałem służy do identyfikacji warunków przepływu, mostkowania, pylenia, elektrostatyki, granulacji i czyszczenia oraz do ustalenia kierunku dozowania i podawania.
Przekaż proszek produkcyjny, zakres masy napełnienia, zmiany partii, warunki środowiskowe i wymagania dotyczące czyszczeniaWymiary wejścia, krawędź, podparcie, orientacja przychodzącego pojemnika i stan resztek proszku po napełnieniu zmieniają interfejs dla każdego pojemnika.
Dostarcz próbki butelek, puszek, wiader, worków prefabrykowanych lub małych kubków i podaj planowane specyfikacje opakowańNiezależne folie, wkładki do zakrętek, materiały worków i folie kubków muszą być dopasowane do odpowiednich pojemników; nie wystarczy podać tylko nazwy materiału.
Przekaż próbki produkcyjne folii, wkładek do zakrętek, worków prefabrykowanych i folii kubków dla każdego wyjściaPartie produkcyjne, częstotliwość zmiany pojemników i sposób ręcznego podawania służą do określenia wspólnej maszyny głównej, niezależnych stanowisk i zakresu części przezbrajających.
Opisz harmonogram produkcji dla każdego opakowania, częstotliwość przezbrajania, czynności personelu i oczekiwaną sekwencję liniiUkład etykiety, pozycja numeru partii i pozycja gotowego produktu służą do konfiguracji dalszego etapu; dla każdego wyjścia opakowaniowego należy dostarczyć osobne próbki.
Dostarcz format etykiety lub numeru partii, układ na miejscu, kierunek przenośnika i sposób postępowania z produktami niezgodnymiTypowe błędy doboru
Zmiany wilgotności, granulacji i elektrostatyki proszku wpływają na podawanie; ta sama nazwa materiału nie oznacza tych samych warunków dozowania.
Butelki, puszki, worki i kubki różnią się pozycjonowaniem, podparciem, podawaniem i metodą zamykania; parametry sterowania to tylko część przezbrajania.
Przy wkładce w zakrętce zgrzewanie indukcyjne wymaga, aby zakrętka najpierw docisnęła wkładkę; w przypadku bezpośredniej folii na krawędzi pojemnika stosuje się podparcie i zgrzewanie cieplne.
Zaciśnięty proszek w otworze worka niszczy jakość zgrzewu; najpierw należy kontrolować dozowanie i przygotowanie otworu worka, a następnie ustalić okno zgrzewania.
Etykieciarki do butelek okrągłych i kwadratowych są przeznaczone dla odpowiednich sztywnych pojemników; znakowanie powierzchni worków i folii kubków należy potwierdzić osobno, w zależności od pozycji gotowego produktu.
Zobacz szczegóły techniczne
Najpierw określ dozowanie, potem wybierz wylot pakowania
Linia do pakowania proszku składa się ze wspólnego modułu dozowania i napełniania oraz trzech różnych wylotów. Proszek jest najpierw testowany z rzeczywistym materiałem, a następnie wybierana jest struktura pakowania: butelki, puszki, wiadra, gotowe torby lub małe kubki.
Stan proszku ustala bazę dozowania
Płynność proszku, mostkowanie, pylenie, elektrostatyka, granulacja i warunki czystości decydują o wyborze dozowania ślimakowego lub innego. Podczas testów materiału należy również obserwować punkt opadania i pozostałości proszku na krawędzi pojemnika.
Wspólna maszyna główna nie oznacza uniwersalnego wylotu
Maszyna do napełniania proszkiem i granulatem obsługuje wspólny przedni moduł. Przy zmianie opakowania należy ponownie sprawdzić dyszę, pozycjonowanie, podparcie i sposób podawania, a nie tylko zmienić ustawienia objętości. Pierwsze próbki z każdego wylotu są przechowywane osobno.
Sztywne pojemniki rozdzielane według elementu zgrzewającego
W przypadku butelek, puszek i wiader, gdy folia jest układana bezpośrednio na krawędzi, wybiera się zgrzewanie cieplne. Gdy pokrywa ma odpowiednią wkładkę, najpierw zakłada się pokrywę, a następnie stosuje zgrzewanie indukcyjne. W przypadku wiader o dużej średnicy należy również zweryfikować podparcie pełnego wiadra i stan przejścia. Dla każdego pojemnika należy osobno zarejestrować pozostałości proszku na krawędzi i próbki po zgrzaniu.
Gotowe torby: kluczowe zarządzanie zaciśniętym proszkiem
Maszyna do gotowych toreb musi stabilnie wykonywać podawanie toreb, otwieranie, napełnianie i wyrównywanie wylotu torby. Gdy pył dostaje się do zgrzewu, należy najpierw wyregulować napełnianie i stan wylotu torby, a następnie ponownie sprawdzić zgrzewanie cieplne.
Małe kubki: specjalne podparcie i podawanie folii
Maszyna do napełniania i zgrzewania małych kubków używa specjalnego podajnika kubków i gniazd. Folia pokrywająca jest testowana pod kątem krawędzi kubka i warstwy zgrzewalnej. Wylot kubkowy nie może być zastąpiony podparciem przeznaczonym dla butelek i puszek.
Przy zmianie wylotu rejestruj każdy interfejs
Przy zmianie wylotu pakowania dla tego samego proszku należy osobno zarejestrować interfejsy, elementy przezbrajające, czyszczenie i pierwsze próbki. Wspólny jest tylko zweryfikowany moduł dozowania.
Etykietowanie i kodowanie konfigurowane w zależności od pozycji produktu końcowego
Po ustabilizowaniu sztywnych pojemników można ocenić etykieciarkę do okrągłych i kwadratowych butelek. Datownik atramentowy należy skonfigurować osobno dla czytelnej powierzchni butelek, toreb lub kubków.
Trzy wyloty: osobny odbiór każdego
Odbiór całej linii rozpoczyna się od dozowania proszku, następnie dla każdego wylotu sprawdza się elementy zgrzewające, orientację produktu końcowego i przekazanie do dalszych etapów. Dla każdego rodzaju opakowania prowadzi się osobną dokumentację próbek.
Częste pytania
Czy przy wyborze urządzeń do napełniania proszkiem należy najpierw wybrać dozowanie czy opakowanie?
Najpierw zweryfikuj dozowanie i podawanie przy użyciu rzeczywistego proszku, a dopiero potem zdecyduj o butelkach, puszkach, workach prefabrykowanych lub małych kubkach. Forma opakowania nie powinna być ustalana przed testem proszku.
Czy ta sama maszyna do napełniania może przełączać się między trzema rodzajami pojemników?
Niekoniecznie. Zmiana pojemnika wiąże się z dyszą podającą, pozycjonowaniem i podparciem, sposobem podawania pojemników oraz urządzeniem zamykającym, co należy ocenić dla każdego rodzaju opakowania na podstawie próbek.
Jak odróżnić zgrzewanie cieplne od indukcyjnego przy wyjściu dla butelek, puszek i wiader?
Jeśli folia jest nakładana bezpośrednio na krawędź pojemnika, stosuje się zgrzewanie cieplne. Gdy w zakrętce znajduje się odpowiednia wkładka aluminiowa, po założeniu zakrętki stosuje się zgrzewanie indukcyjne. Maszynę do zamykania butelek, puszek i wiader wybiera się w zależności od konstrukcji opakowania.
Co sprawdzić najpierw, gdy proszek zostaje przyciśnięty w worku prefabrykowanym?
Sprawdź, czy proszek nie dostaje się do krawędzi zgrzewu, czy otwór worka można rozłożyć i przygotować oraz czy warstwa termozgrzewalna worka kompozytowego jest odpowiednia, a następnie wyreguluj stanowiska dozowania i zgrzewania.
Dlaczego wyjście do pakowania w kubki wymaga osobnej konfiguracji?
Małe kubki wymagają specjalnej konstrukcji do podawania kubków, gniazd kubków, nakładania folii i zgrzewania. Fakt, że dozowanie proszku działa, nie oznacza, że wyjście dla butelek i puszek można bezpośrednio przerobić na pakowanie w kubki.
Kiedy określa się etykietowanie i kodowanie na dalszym etapie?
Po ustabilizowaniu orientacji pojemnika i głównego zgrzewu można podłączyć przenośnik. Sztywne butelki i puszki można ocenić pod kątem etykietowania, a dla powierzchni worków i folii kubków należy skonfigurować kodowanie odpowiednio do ich metody znakowania.