Temat rozwiązania
Automatyczna linia montażu dwuczęściowych zamknięć z tworzywa: podawanie, wciskanie i kontrola
Linia z dwoma podajnikami, obrotowym montażem i wciskaniem, kontrolą braku/odwrócenia elementu oraz opcjonalnym zamykaniem opakowania.
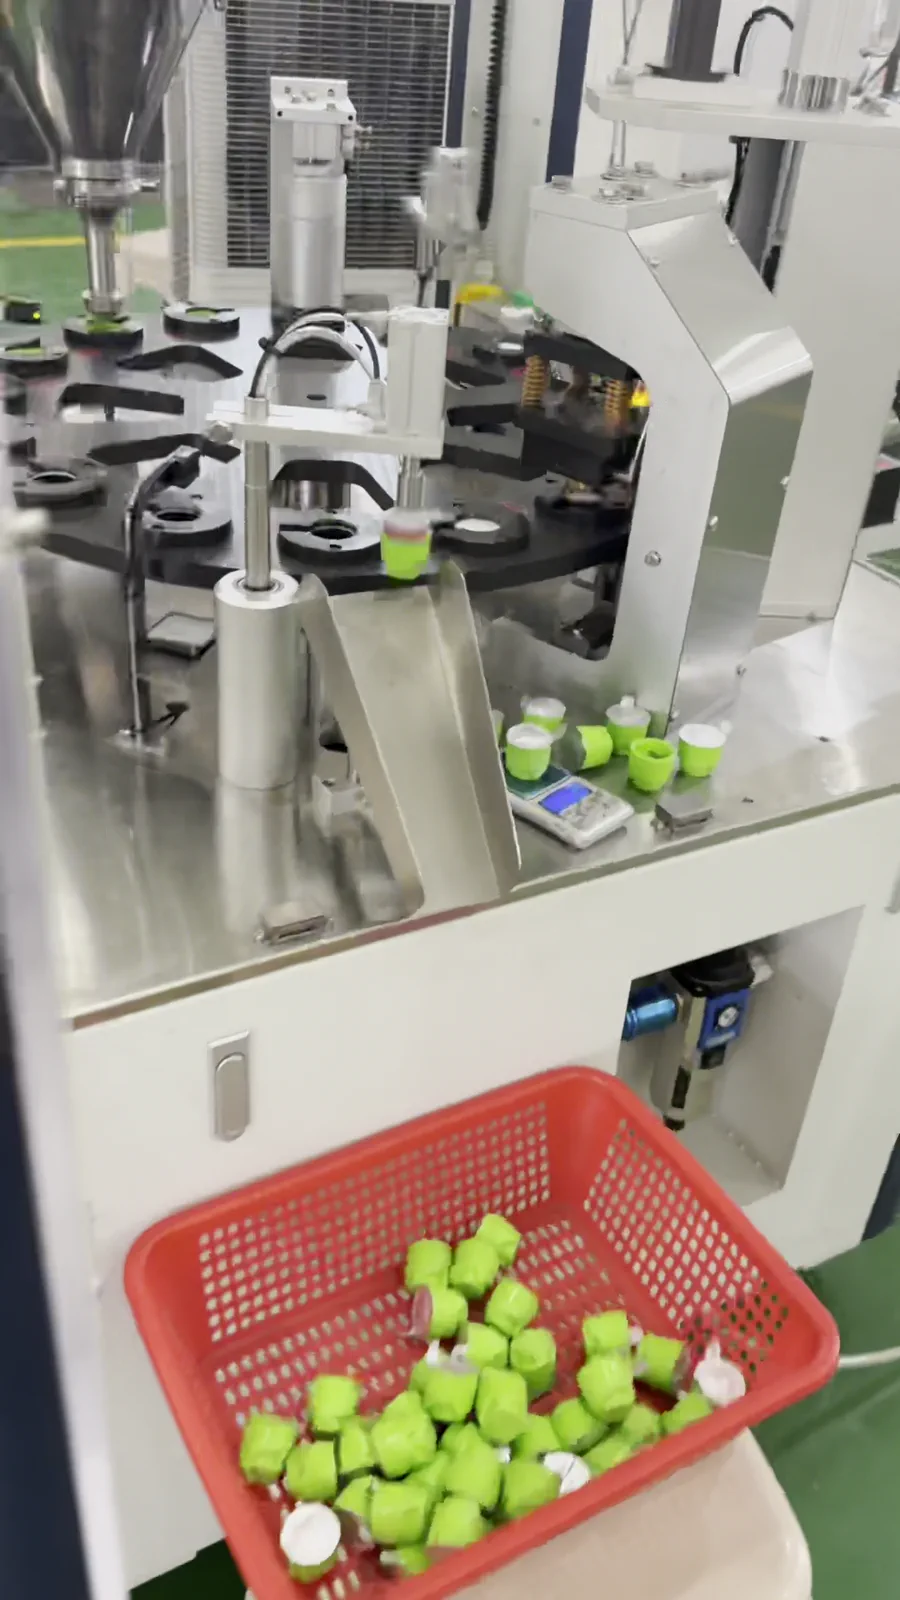
- Najpierw określ orientację, połączenie i odbiór zewnętrznej zakrętki oraz wkładki; podawanie i nakładanie gotowego zamknięcia dodaj tylko wtedy, gdy ma trafić na opakowanie.
Przygotowane podsumowanie rozwiązania
- Maszyna montażowa łączy zewnętrzną zakrętkę i wkładkę; nałożenie gotowego zamknięcia na opakowanie jest operacją dalszą.
- Dwa elementy zwykle wymagają oddzielnych podajników wykonanych według próbek.
- Zalecana trasa: magazynowanie → orientacja → pozycjonowanie obrotowe → montaż/wciskanie → kontrola → zbiór lub zamykanie.
Route comparison
- Małe partie próbek, głównym celem jest potwierdzenie kierunku montażu, pozycji wciskania i montażu próbnego gotowego wyrobu.
- Umożliwia obserwację tolerancji, odkształceń, zarysowań i stanu zatrzaśnięcia przed automatycznym podawaniem.
- Ręczne pobieranie i odkładanie nie potwierdza stabilności podajnika wibracyjnego ani nie reprezentuje automatycznego tempa cyklu.
- Gdy projekt ma już wystarczającą liczbę stabilnych części i wymaga automatycznego sortowania dwutorowego, stanowisko ręczne nie powinno być rozwiązaniem końcowym.
- Można najpierw przeprowadzić walidację montażu próbek, a następnie przejść do trasy z dwoma podajnikami CA310.
- Projekty, w których partie nakrętki zewnętrznej i elementu wewnętrznego są stabilne, wymagane jest oddzielne podawanie z orientacją oraz montaż i wciskanie na stanowisku stołu obrotowego.
- CA310 integruje dwa podajniki wibracyjne, indeksowanie stołu obrotowego, montaż, wciskanie i montaż próbny gotowego wyrobu w jednym urządzeniu.
- Tory, uchwyty, głowice i tempo zależą od rzeczywistych nakrętek; nie można ich zamrozić na podstawie uniwersalnych wymiarów.
- Gdy części są często modyfikowane lub standardy powierzchni, odkształceń i zatrzaśnięcia nie są określone, ostateczna konfiguracja powinna być potwierdzona po zatwierdzeniu próbek.
- Skupić się na YJ-CA310 i dostarczyć nakrętkę zewnętrzną, element wewnętrzny oraz dopasowaną szyjkę butelki lub korpus kubka.
- Projekty, w których po zmontowaniu nakrętek konieczne jest założenie gotowej nakrętki na butelkę lub kubek w osobnym procesie.
- Można oddzielnie odebrać montaż nakrętek i zakładanie gotowej nakrętki, wciskanie lub zakręcanie, co daje jaśniejsze granice.
- Uniwersalne urządzenia do zakręcania i wciskania nie zastąpią wewnętrznego montażu dwuczęściowych nakrętek w CA310.
- Gdy klient potrzebuje tylko założenia gotowej nakrętki na butelkę bez wewnętrznego montażu, nie należy wybierać CA310.
- CA310 wykonuje montaż nakrętek, a potrzeby późniejszego zakładania na butelkę należy porównać z urządzeniami do zakręcania i wciskania.
Powiązane urządzenia / materiały eksploatacyjne
Maszyna do montażu dwuczęściowych zamknięć z tworzywaMaszyna projektowa oddzielnie orientuje zewnętrzną zakrętkę i wkładkę, podaje je do obrotowych gniazd, montuje, wciska i odprowadza gotowe zamknięcie. Pokrywka shakera to tylko jedno zastosowanie. Podawanie, oprzyrząd...
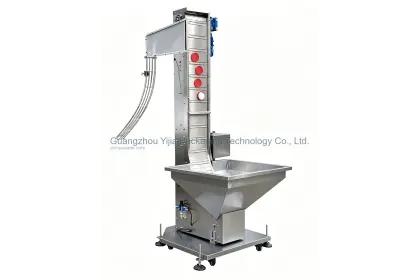 System podawania i sortowania nakrętek
Sortowanie, transport i podawanie nakrętek dla Nakrętki gwintowane, nakrętki dociskowe, korki wewnętrzne
 Maszyna do napełniania cieczy
Dozowane napełnianie materiału dla Butelki, beczki, puszki, miękkie torby
Proces główny
Dane próbek
Nakrętka zewnętrzna i element wewnętrzny muszą być mierzone i montowane próbnie jako komplet, aby potwierdzić podawanie z dwoma podajnikami, kierunek montażu i punkt kontaktu wciskania.
Dostarcz rzeczywiste nakrętki zewnętrzne, elementy wewnętrzne i kompletne rysunki wymiaroweFinalna szyjka butelki lub korpus kubka służy do weryfikacji, czy zmontowana nakrętka może być łatwo nałożona, zatrzaśnięta i utrzymana; nie należy sprawdzać tylko dwóch luźnych części.
Dostarcz rzeczywistą szyjkę butelki lub korpus kubka jako podstawę montażu próbnego gotowego wyrobuMateriał części, obróbka powierzchni i dopuszczalne zarysowania wpływają na powierzchnię styku podawania i ocenę wyglądu gotowego wyrobu; wymagane są próbki odniesienia.
Określ materiał części, obróbkę powierzchni i dopuszczalne standardy zarysowańElementy zatrzaśnięcia, wciskania lub wyrywania powinny określać czynności kontrolne i próbki dobre, jako podstawę regulacji stanowiska wciskania i potwierdzenia gotowego wyrobu.
Zdefiniuj metodę odbioru gotowego wyrobu związaną z zatrzaśnięciem, wciskaniem lub wyrywaniemUżyj próbek braków, odwrotnego montażu, przesunięcia, odkształceń i uszkodzeń, aby zdefiniować granice odrzucenia, co pozwoli zaplanować pozycje kontroli i metody ręcznego sprawdzania.
Wymień próbki do oceny braków, odwrotnego montażu, przesunięcia, odkształceń i uszkodzeńWydajność, przestrzeń, media i kierunek odbioru gotowych wyrobów służą do weryfikacji układu całej maszyny, operacji uzupełniania i połączeń z dalszymi etapami.
Określ docelową wydajność, przestrzeń na miejscu, zasilanie, sprężone powietrze i sposób odbioru gotowych wyrobówTypowe błędy doboru
Zobacz szczegóły techniczne
Prawdziwy problem klienta
Nasze nakrętki do shakera składają się z nakrętki zewnętrznej i elementu wewnętrznego; chcemy, aby były one automatycznie sortowane, a następnie montowane i wciskane. Jak potwierdzić, że elementy nie będą odwrócone, brakujące, porysowane lub zgniecione, oraz umożliwić montaż próbny gotowego wyrobu na dopasowanej szyjce butelki lub korpusie kubka?
Najpierw określ trasę pakowania
CA310 używa dwóch podajników wibracyjnych do sortowania nakrętki zewnętrznej i elementu wewnętrznego, a następnie stół obrotowy wykonuje pozycjonowanie, montaż, wciskanie i montaż próbny gotowego wyrobu. Rozwiązanie musi być oparte na rzeczywistych próbkach obu elementów oraz dopasowanej szyjce butelki lub korpusie kubka.
Stanowisko ręcznego montażu wstępnego i wciskania
Odpowiednie dla: małych partii próbek, głównym celem jest potwierdzenie kierunku montażu, pozycji wciskania i montażu próbnego gotowego wyrobu. Zalety: umożliwia obserwację tolerancji, odkształceń, zarysowań i stanu zatrzaśnięcia przed automatycznym podawaniem. Ograniczenia: ręczne pobieranie i odkładanie nie potwierdza stabilności podajnika wibracyjnego ani nie reprezentuje automatycznego tempa cyklu. Niezalecane: gdy projekt ma już wystarczającą liczbę stabilnych części i wymaga automatycznego sortowania dwutorowego, stanowisko ręczne nie powinno być rozwiązaniem końcowym. Kierunek wyposażenia: można najpierw przeprowadzić walidację montażu próbek, a następnie przejść do trasy z dwoma podajnikami CA310.
Automatyczna trasa montażu z dwoma podajnikami i stołem obrotowym
Odpowiednie dla: projektów, w których partie nakrętki zewnętrznej i elementu wewnętrznego są stabilne, wymagane jest oddzielne podawanie z orientacją oraz montaż i wciskanie na stanowisku stołu obrotowego. Zalety: CA310 integruje dwa podajniki wibracyjne, indeksowanie stołu obrotowego, montaż, wciskanie i montaż próbny gotowego wyrobu w jednym urządzeniu. Ograniczenia: tory, uchwyty, głowice i tempo zależą od rzeczywistych nakrętek; nie można ich zamrozić na podstawie uniwersalnych wymiarów. Niezalecane: gdy części są często modyfikowane lub standardy powierzchni, odkształceń i zatrzaśnięcia nie są określone, ostateczna konfiguracja powinna być potwierdzona po zatwierdzeniu próbek. Kierunek wyposażenia: skupić się na YJ-CA310 i dostarczyć nakrętkę zewnętrzną, element wewnętrzny oraz dopasowaną szyjkę butelki lub korpus kubka.
Trasa późniejszego etapu zakładania gotowej nakrętki na butelkę
Odpowiednie dla: projektów, w których po zmontowaniu nakrętek konieczne jest założenie gotowej nakrętki na butelkę lub kubek w osobnym procesie. Zalety: można oddzielnie odebrać montaż nakrętek i zakładanie gotowej nakrętki, wciskanie lub zakręcanie, co daje jaśniejsze granice. Ograniczenia: uniwersalne urządzenia do zakręcania i wciskania nie zastąpią wewnętrznego montażu dwuczęściowych nakrętek w CA310. Niezalecane: gdy klient potrzebuje tylko założenia gotowej nakrętki na butelkę bez wewnętrznego montażu, nie należy wybierać CA310. Kierunek wyposażenia: CA310 wykonuje montaż nakrętek, a potrzeby późniejszego zakładania na butelkę należy porównać z urządzeniami do zakręcania i wciskania.
Zalecana trasa wyposażenia: Krok 1: Potwierdzenie obu elementów nakrętki i podstawy montażu próbnego
Najpierw potwierdź orientację części, tolerancje, dopuszczalne odkształcenia i metodę montażu próbnego gotowego wyrobu.
Zalecana trasa wyposażenia: Krok 2: Dwutorowe podawanie z orientacją
Nakrętka zewnętrzna i element wewnętrzny wymagają oddzielnej weryfikacji rozdzielania, orientacji i stabilności ciągłego podawania.
Zalecana ścieżka wyposażenia: Krok 3: Montaż i wciskanie na stole obrotowym
Na stanowisku indeksowania wykonaj pozycjonowanie, montaż i wciskanie obu elementów, kontrolując ryzyko uszkodzeń zgodnie z próbkami.
Zalecana ścieżka wyposażenia: Krok 4: Kontrola gotowego produktu i interfejs zbierania
Dopiero po określeniu kryteriów odbioru, zgodnie z projektem dodawane są interfejsy do kontroli braków, kierunku lub pozycji oraz zbierania.
Częste pytania
Czy montaż zamknięcia to to samo co zamykanie butelki?
Nie. Montaż łączy zewnętrzną zakrętkę i wkładkę; zamykarka nakłada gotowe zamknięcie na opakowanie.
Dlaczego zwykle stosuje się dwa podajniki?
Elementy różnią się geometrią, orientacją, środkiem ciężkości, materiałem i wymaganiami wyglądu.
Czy „maszyna do pokrywek shaker” to formalna nazwa?
To jedno zastosowanie. Ogólna kategoria to maszyna do montażu i wciskania dwuczęściowych zamknięć z tworzywa.
Jak zapobiegać brakom, odwróceniu i niepełnemu połączeniu?
Przed doborem czujników lub wizji przygotuj wzorce wad i granice, a następnie sprawdź podajniki, tory, gniazda i prasę.
Czy jedna maszyna obsłuży wiele formatów?
Zależy to od wspólnej geometrii i podawania; tory, gniazda i oprzyrządowanie wciskające mogą wymagać pełnego zestawu.
Jakie dane są minimalne?
Zewnętrzna zakrętka, wkładka, opakowanie, rysunki, materiały, kryteria połączenia/wyglądu, takt i potrzeba dalszego zamykania.