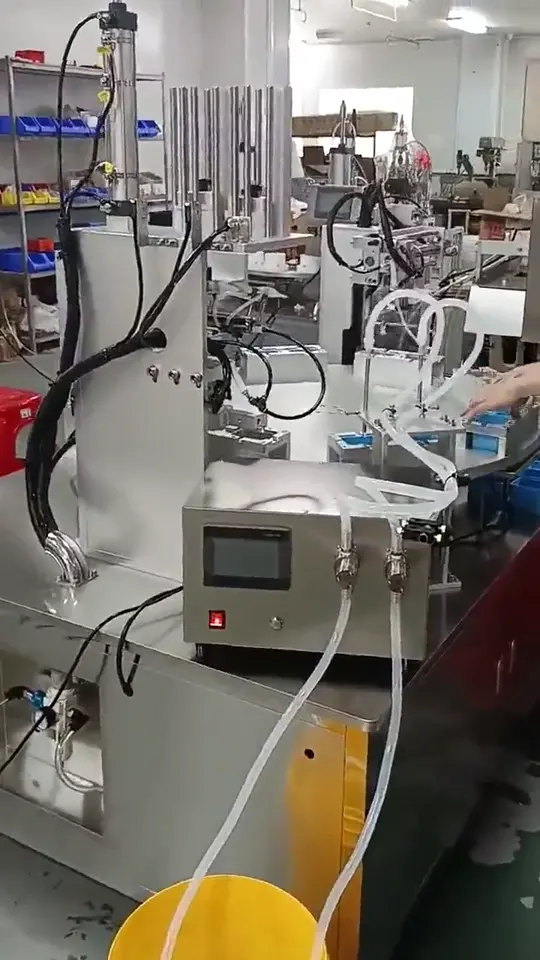
Оборудование для упаковки масок в коробки · начните с условий продукта

Роторная машина для наполнения и запайки коробок с масками для лица

Форма коробки, содержимое и материал для запайки влияют на позиционирование, дозирование и герметизацию. Сначала ознакомьтесь с последовательностью операций и реальными кадрами с завода, затем сопоставьте их со своей коробкой и материалами, чтобы оценить совместимость. Итоговую конфигурацию и результат необходимо подтвердить испытанием образцов.

Позиционирование коробки → дозирование → термосварка высеченной крышки → выдача2 или 4 коробки за цикл: разная оснасткаПрименимость проверяется на репрезентативных образцах
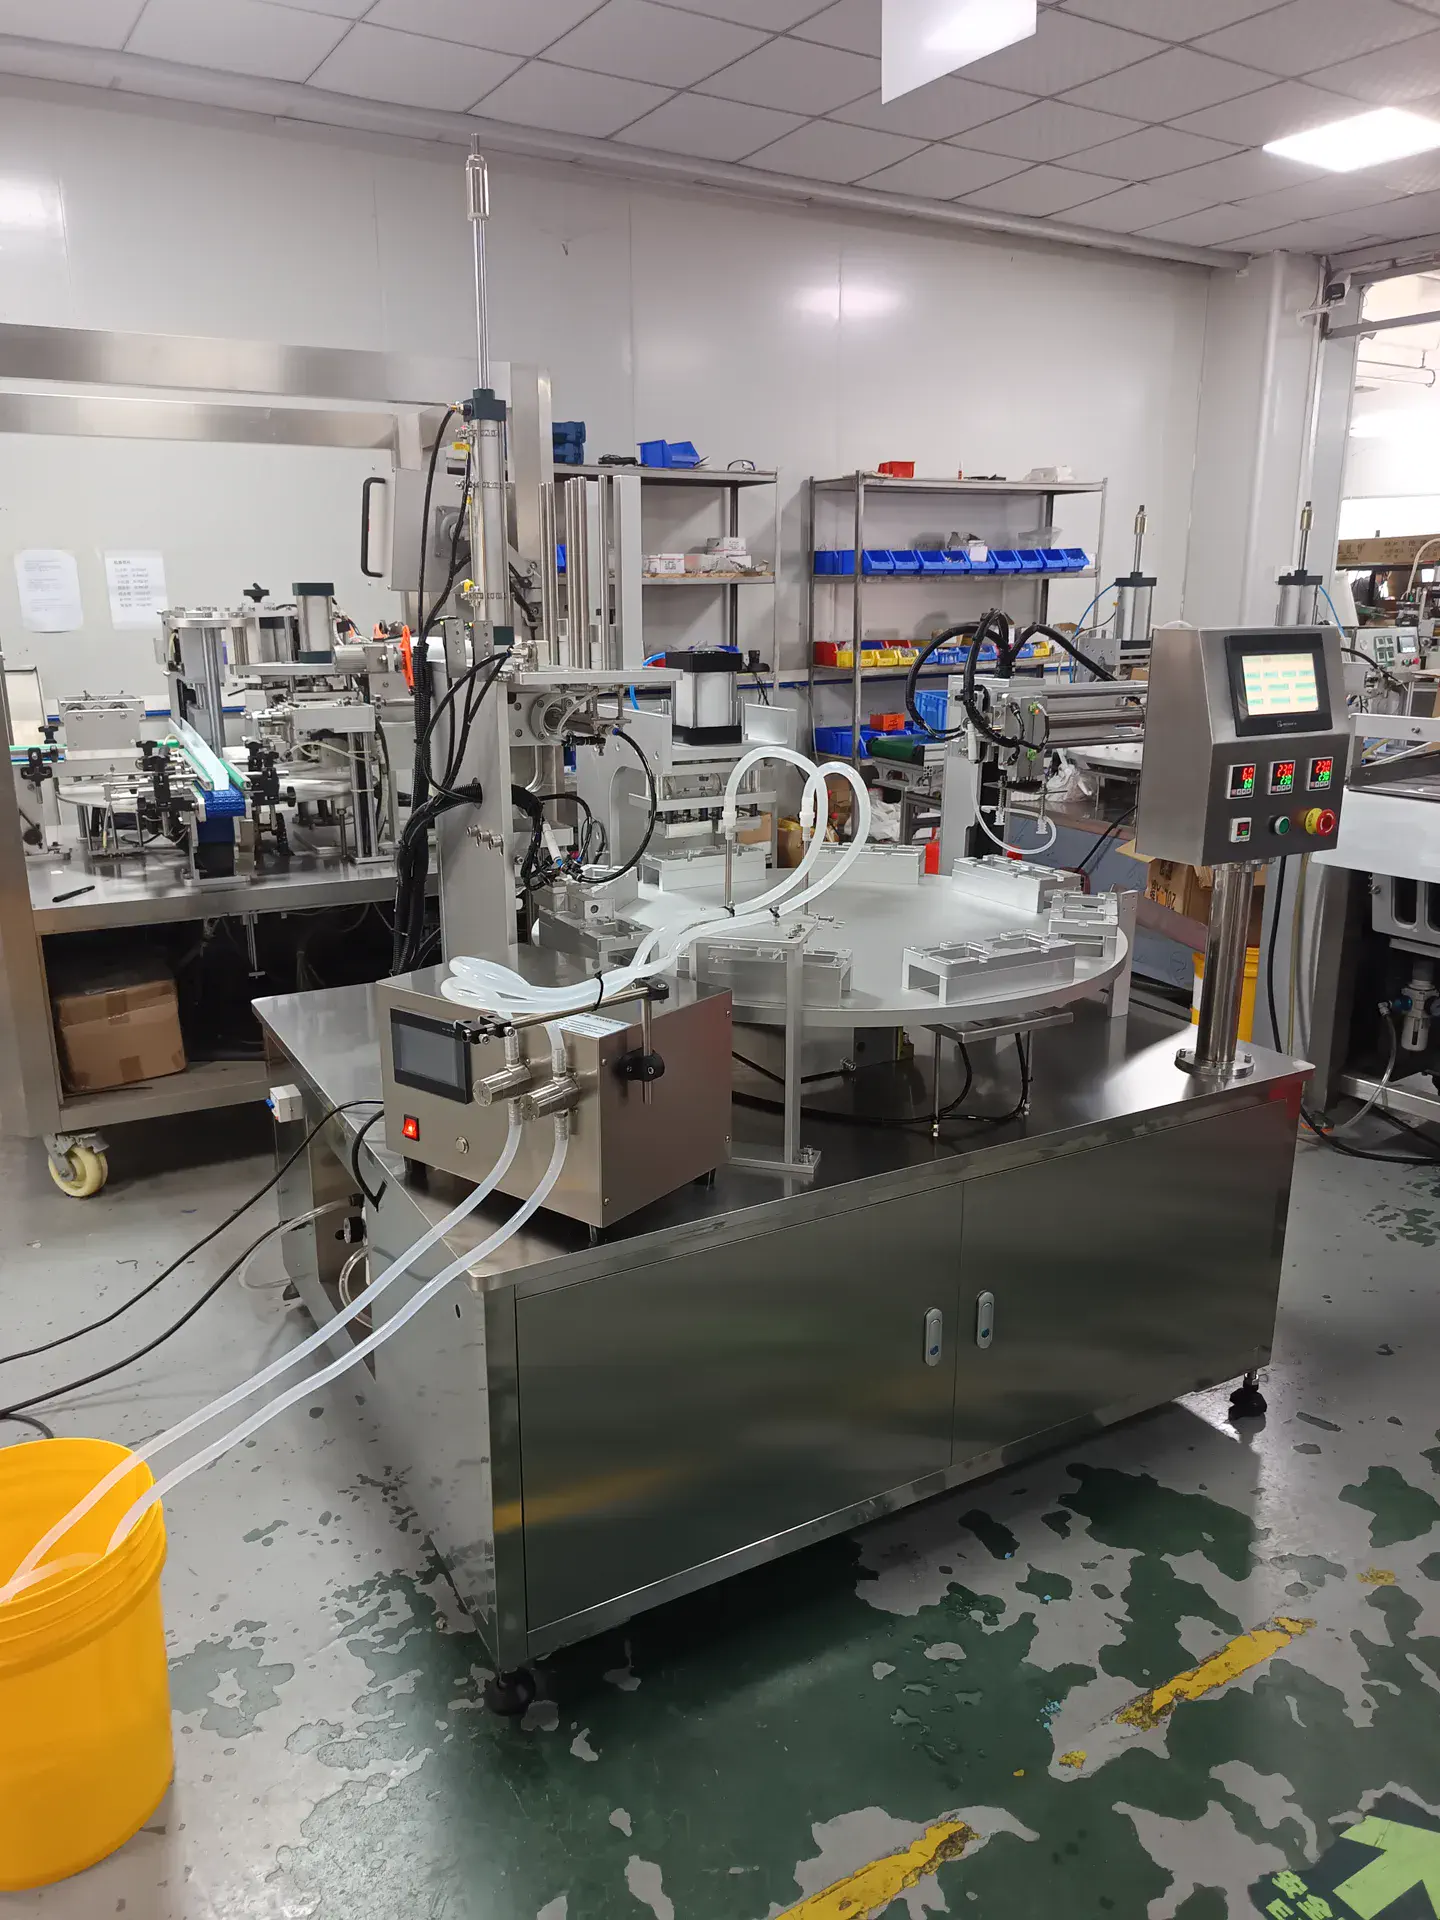
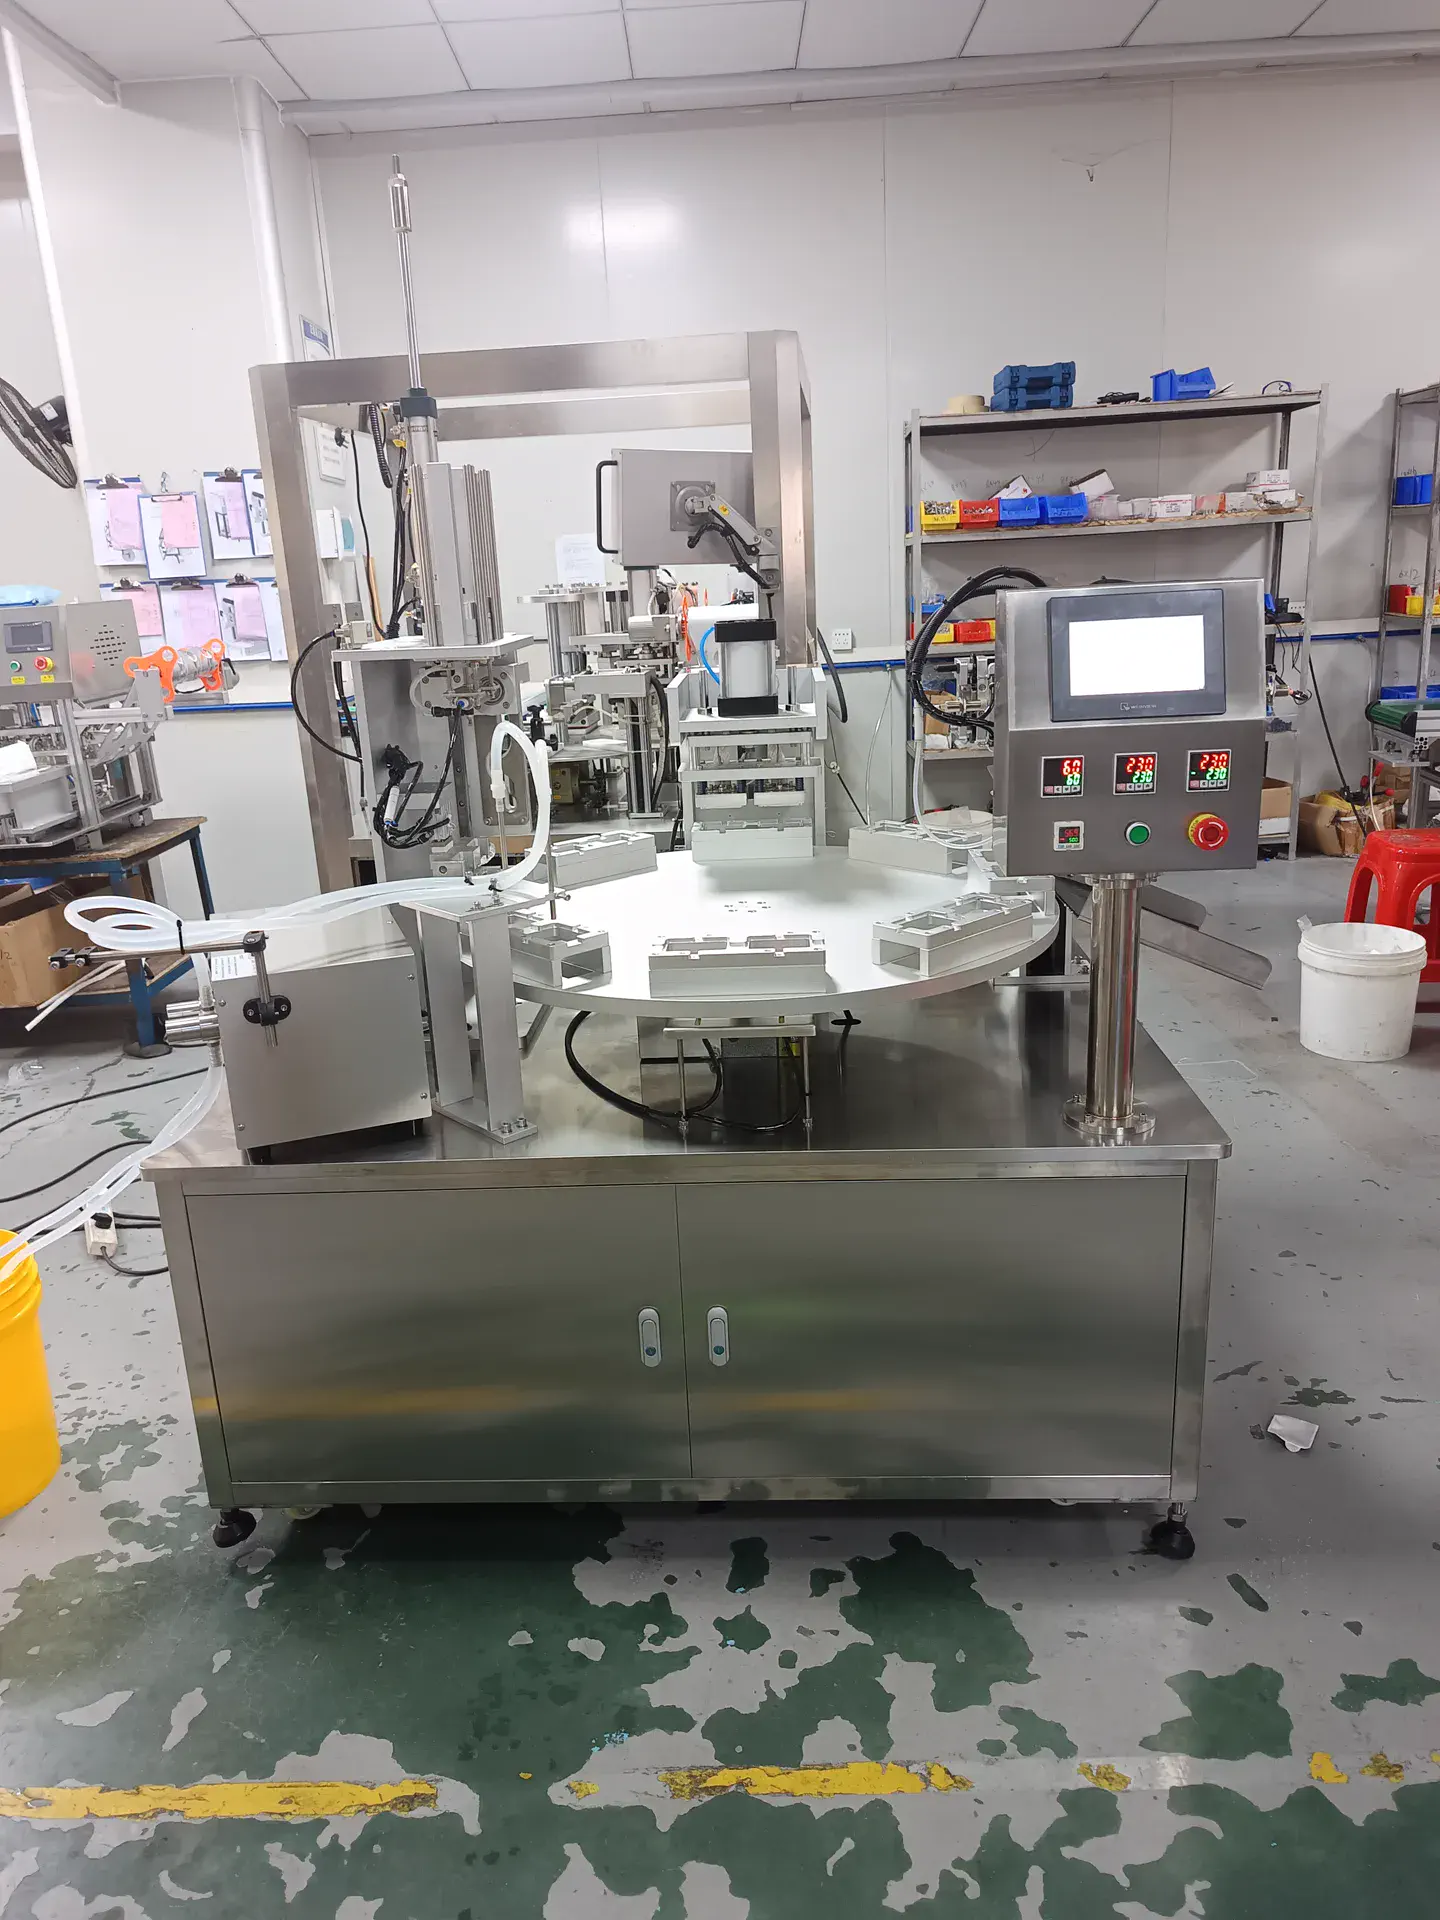
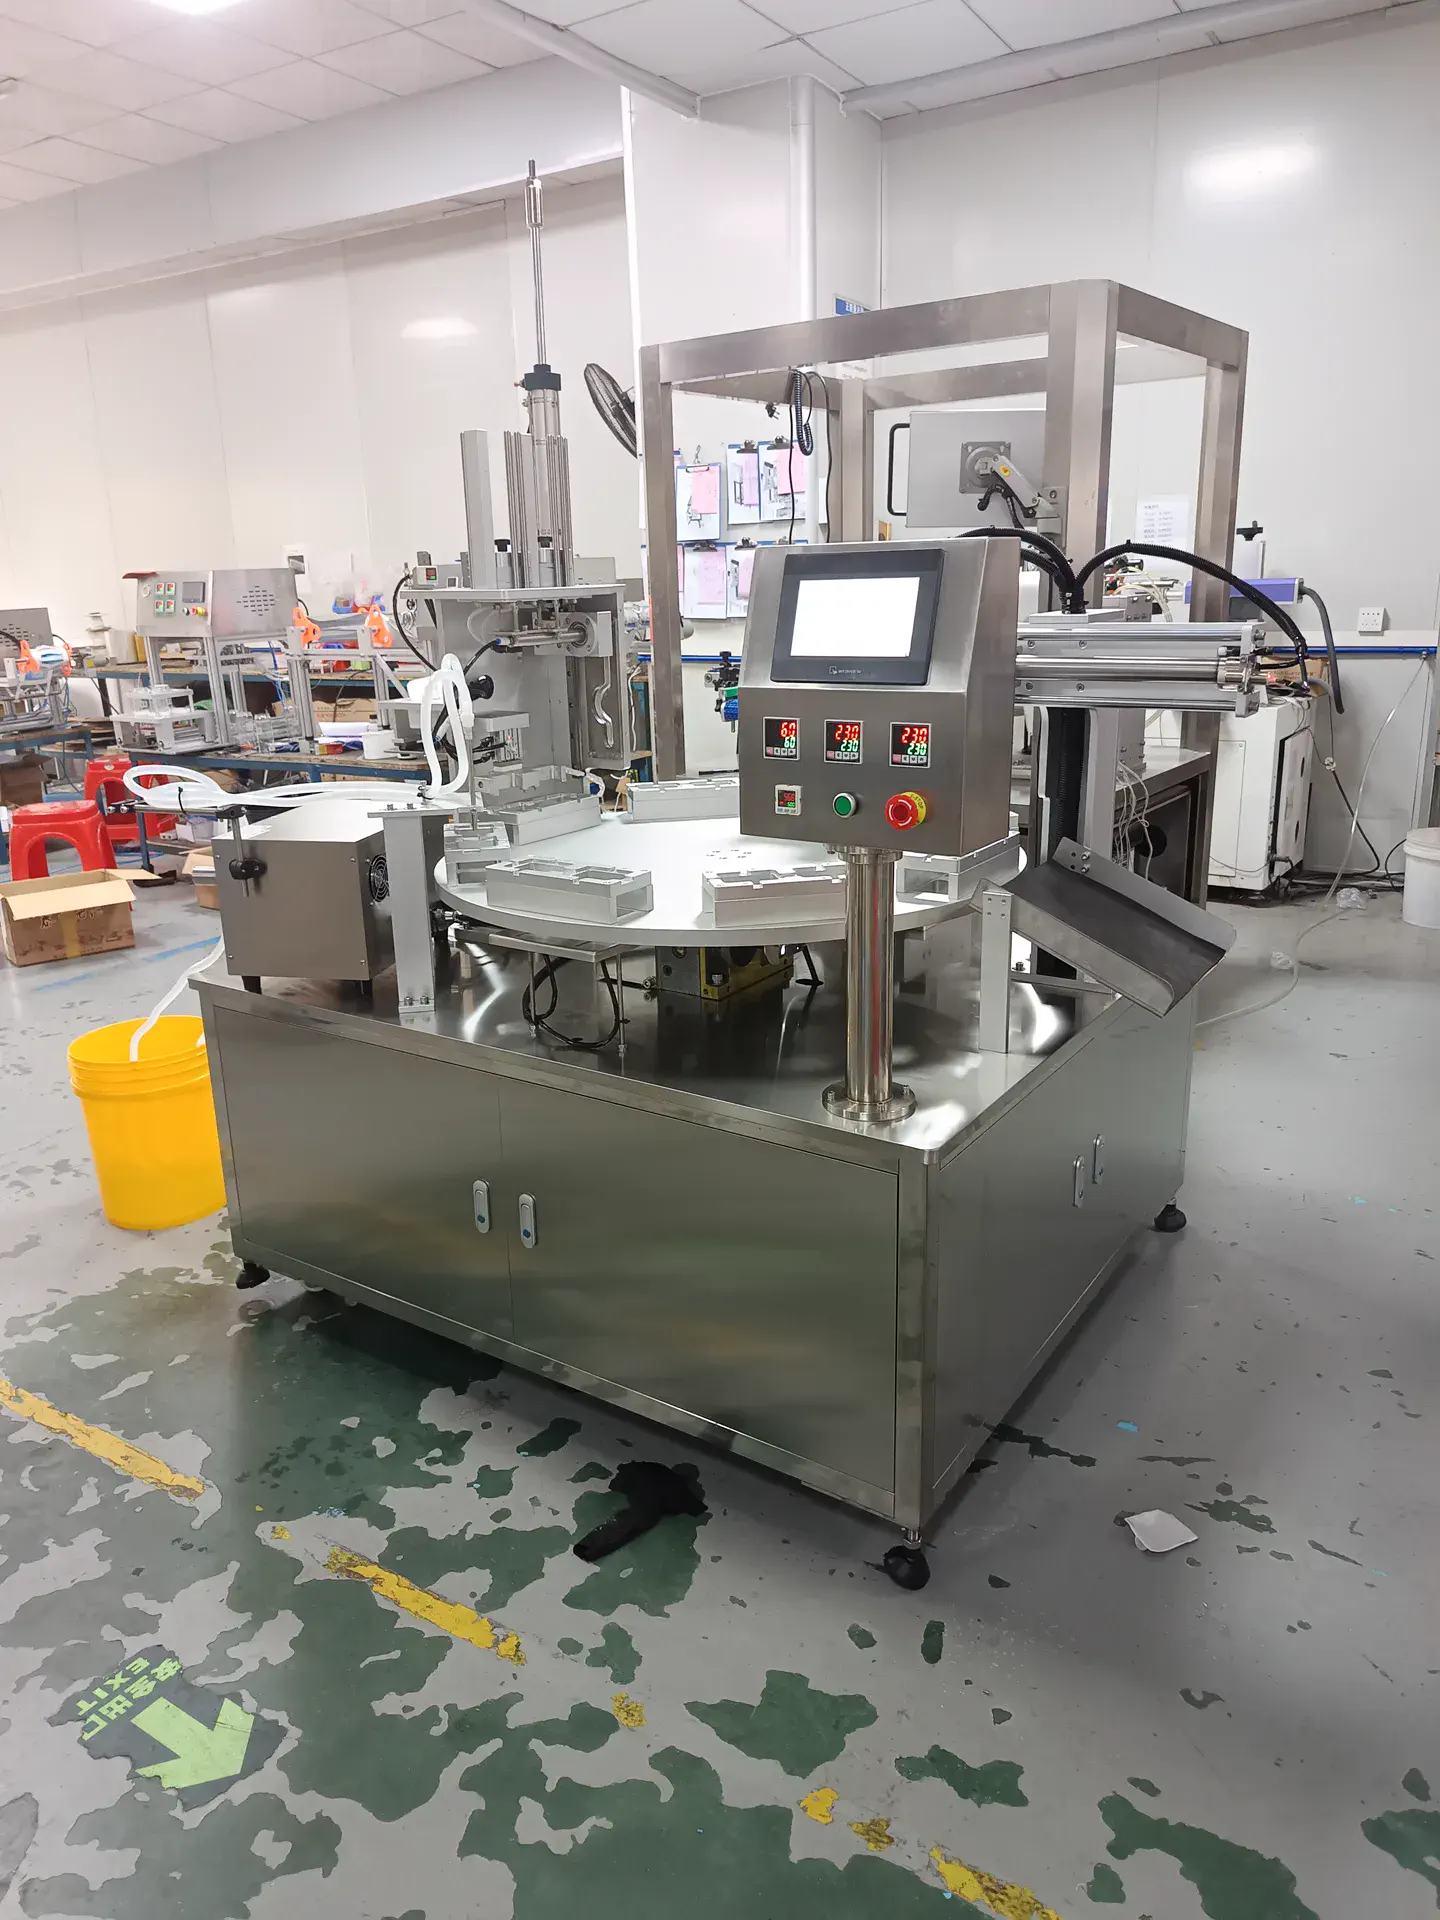
Заводское фото роторного оборудования для коробок с масками; вид спереди и конструкция поворотного стола
Роторная машина для наполнения и запайки коробок с масками для лица · Полный цикл роторной машины для одновременной обработки двух коробок

Смотреть видео работы оборудования

Роторная машина для наполнения и запайки коробок с масками для лица · Полный цикл роторной машины для одновременной обработки двух коробок

Показана конфигурация для одновременной обработки двух коробок. Формат коробки, продукт и условия запайки подтверждаются испытанием образцов и окончательной конфигурацией.

Смотреть видео работы оборудования

Фотографии и видео работы оборудования

Фотографии и фрагменты показывают отдельное оборудование или операции; вместе они не представляют полный цикл одной машины. Окончательную комплектацию согласуйте по таре, продукту, испытаниям образцов и объёму поставки.

Ротационная машина для коробок с масками | Фото исполнения на две позиции

На этих заводских фотографиях показана справочная конфигурация на два изделия за цикл. Они размещены отдельно от видео работы справочной конфигурации на четыре изделия за цикл и не подтверждают одинаковые машину, оснастку или производительность. Форму короб...
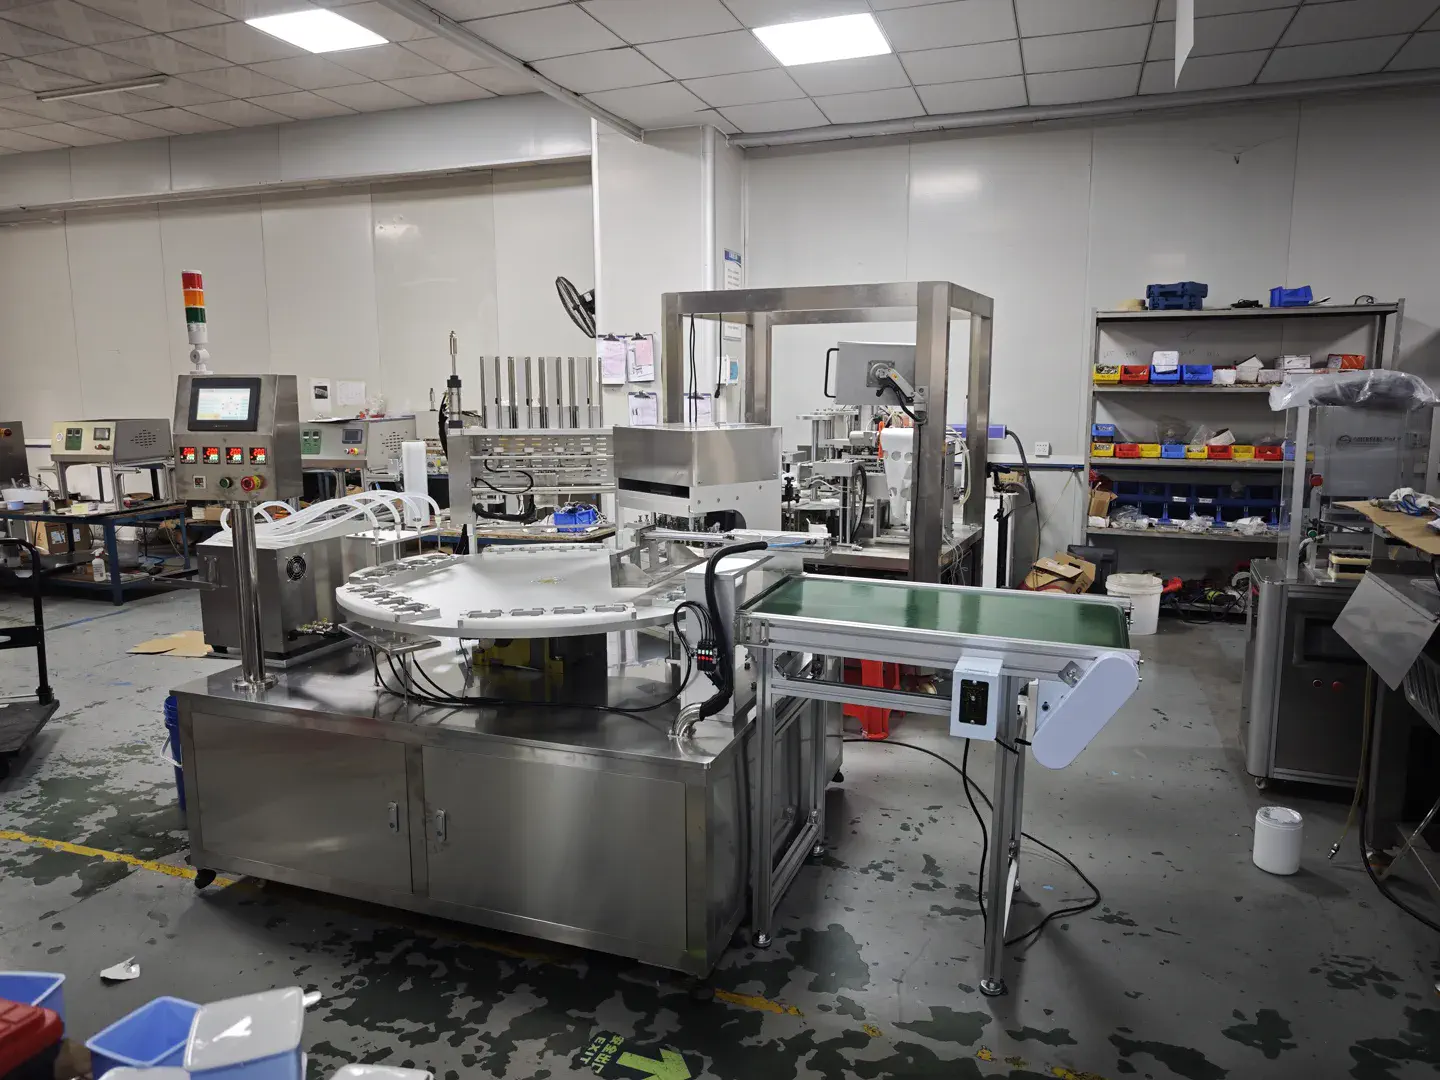
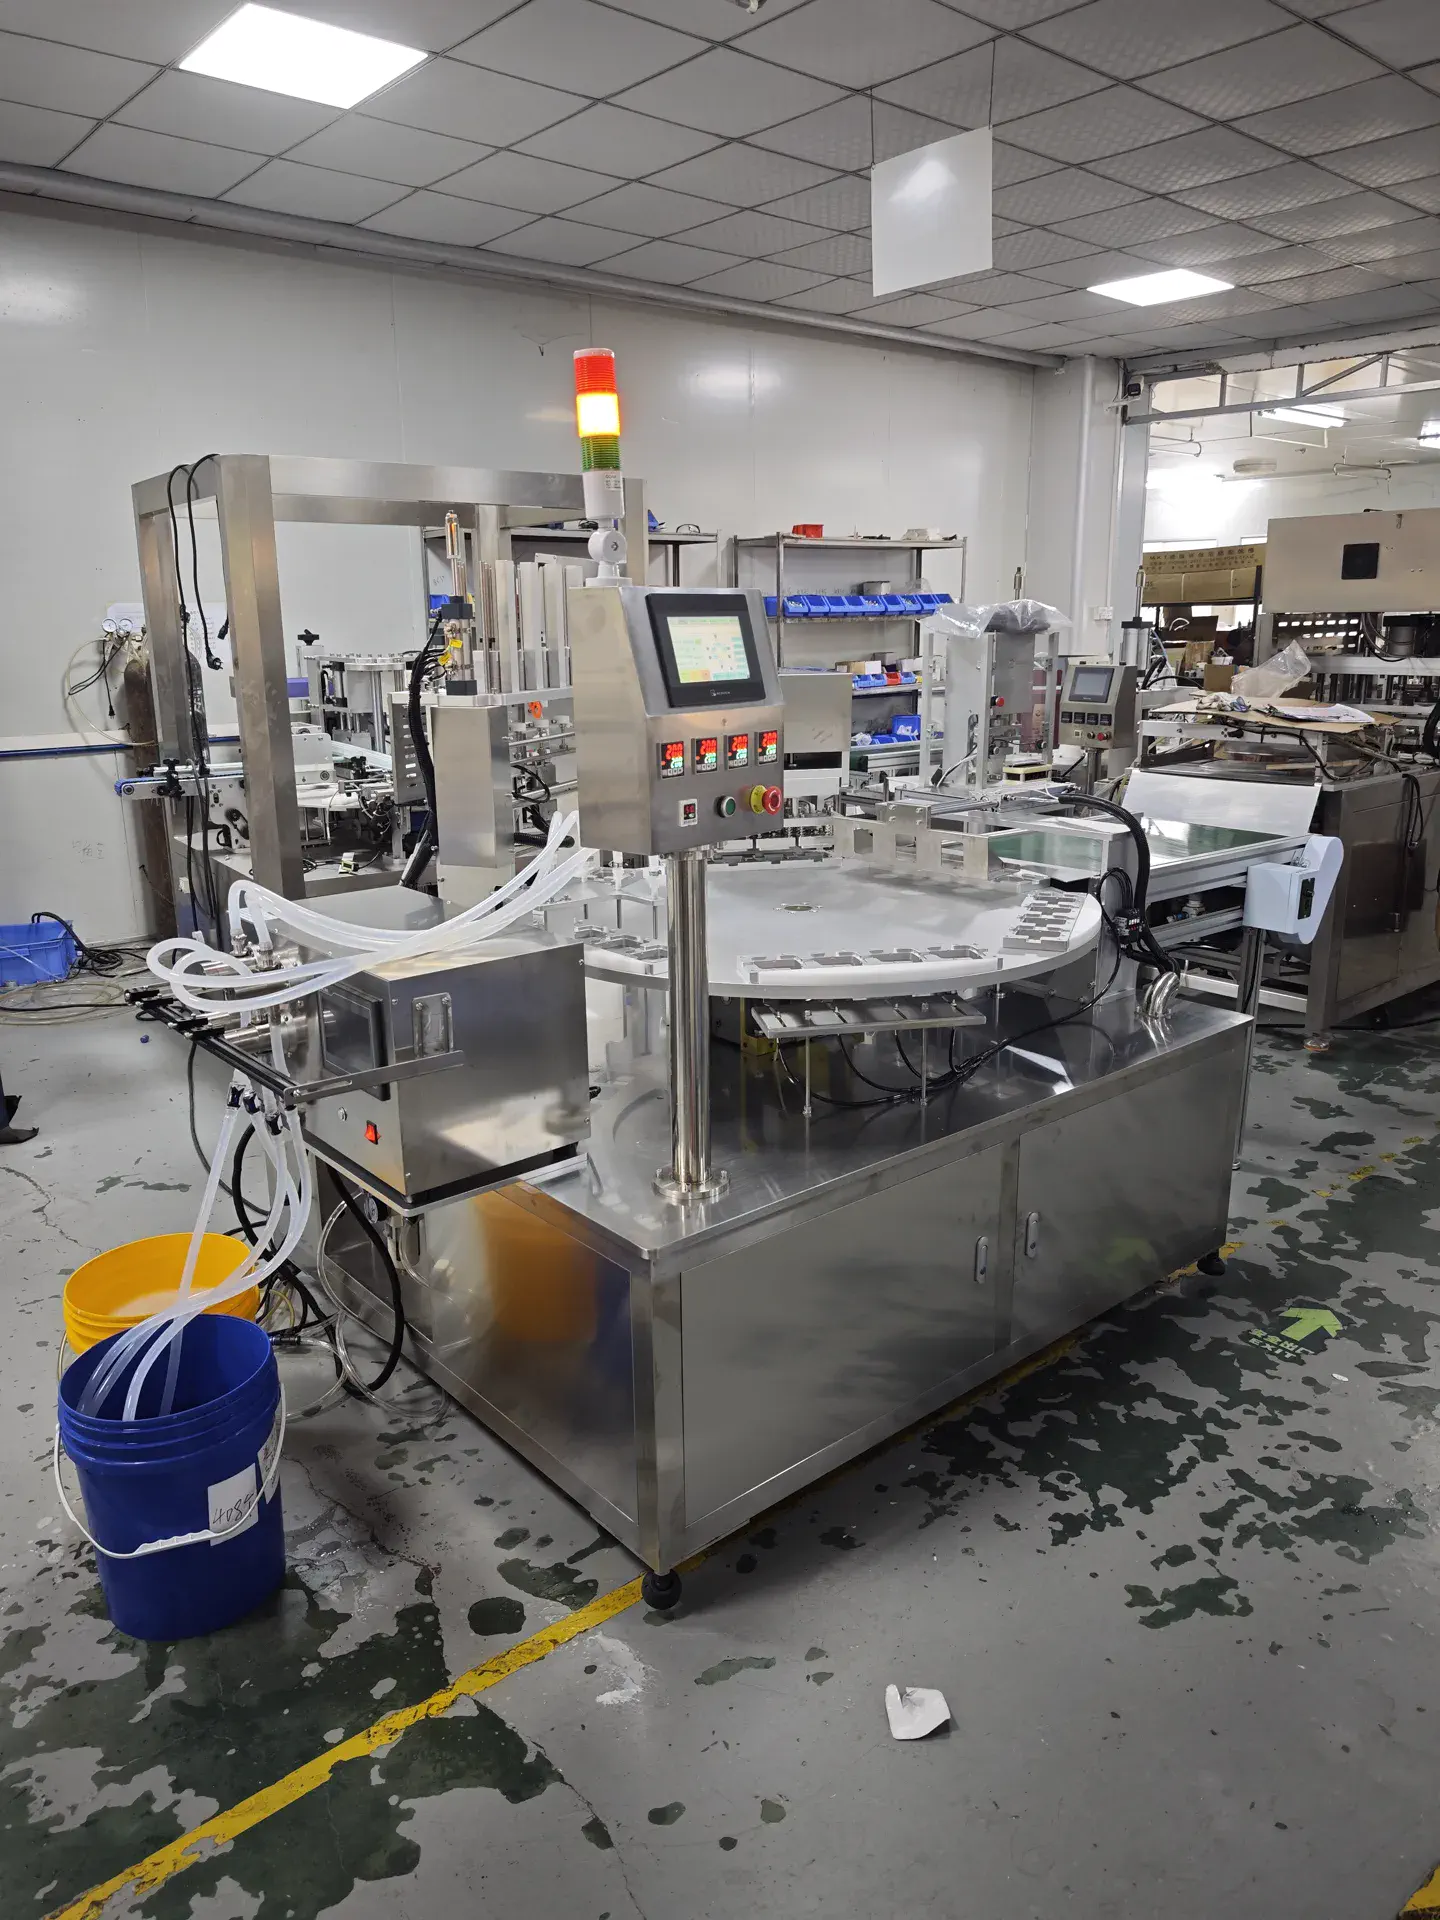
Заводское фото роторного оборудования для коробок с масками; общий вид сбоку и зона оператора
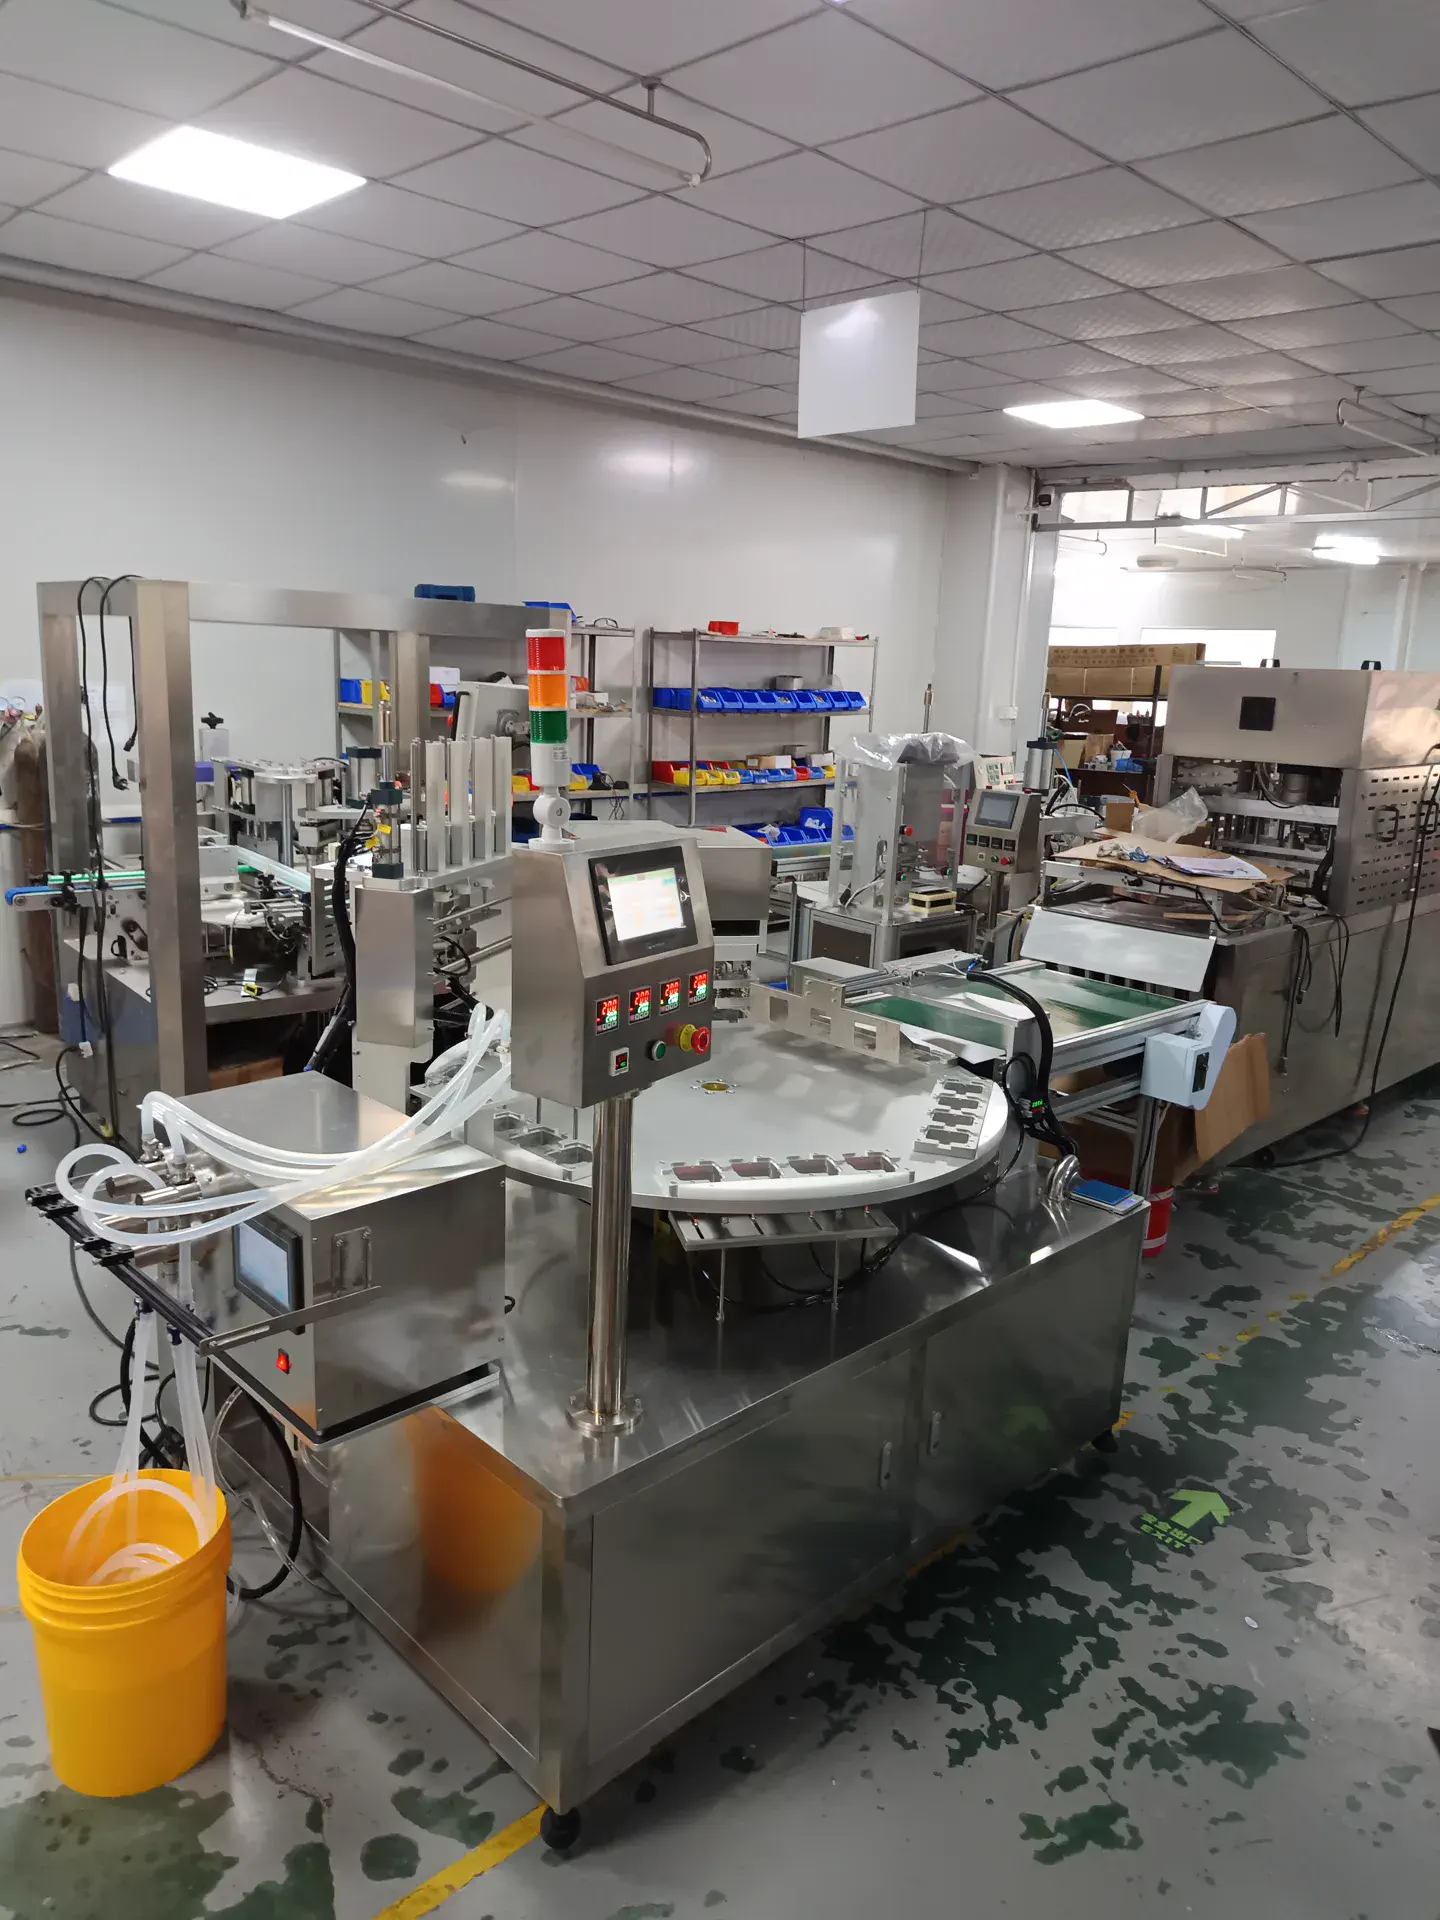
Роторное оборудование для коробок с масками · фото машиныФото оборудования на заводе; объём поставки определяется окончательной спецификацией.
Заводское фото роторного оборудования для дозирования и запайки коробок с масками, кадр 03
Роторное оборудование для коробок с масками · заводское фото 03Фото оборудования на заводе; формат коробки и конфигурацию подтверждают на образцах.

Реальная съёмка роторной машины для обработки двух коробок за цикл | наполнение и запайка

На этих фотографиях с производства показан отдельный вариант оборудования для обработки двух коробок за цикл. Его внешний вид не следует смешивать с кадрами конфигурации на четыре коробки.

Реальное фото с завода 01: роторное оборудование для наполнения и запайки коробок с масками, компоновка на две коробки
Реальное фото с завода 01 — роторное оборудование для наполнения и запайки коробок с маскамиНа фото показано реальное заводское оборудование в справочной компоновке на две коробки. Итоговую конфигурацию, оснастку и материалы для запайки необходимо подтвердить по требованиям проекта и фактическим образцам.
Реальное фото с завода 02: роторное оборудование для наполнения и запайки коробок с масками, компоновка на две коробки
Реальное фото с завода 02 — роторное оборудование для наполнения и запайки коробок с маскамиНа фото показано реальное заводское оборудование в справочной компоновке на две коробки. Итоговую конфигурацию, оснастку и материалы для запайки необходимо подтвердить по требованиям проекта и фактическим образцам.
Реальное фото с завода 03: роторное оборудование для наполнения и запайки коробок с масками, компоновка на две коробки
Реальное фото с завода 03 — роторное оборудование для наполнения и запайки коробок с маскамиНа фото показано реальное заводское оборудование в справочной компоновке на две коробки. Итоговую конфигурацию, оснастку и материалы для запайки необходимо подтвердить по требованиям проекта и фактическим образцам.
Полный цикл роторной машины для одновременной обработки двух коробокПоказана конфигурация для одновременной обработки двух коробок. Формат коробки, продукт и условия запайки подтверждаются испытанием образцов и окончательной конфигурацией.Полный цикл роторной машины для одновременной обработки двух коробок
Дозирование продукта — конфигурация для одновременной обработки двух коробокПоказано дозирование в конфигурации для одновременной обработки двух коробок. Способ дозирования и объём наполнения необходимо подтвердить на образцах фактического продукта.Дозирование продукта — конфигурация для одновременной обработки двух коробок
Показать ещё 4 видео работы оборудования на производстве
Подача предварительно вырубленной запаечной плёнки — конфигурация для двух коробокПоказана подача предварительно вырубленной запаечной плёнки в конфигурации для двух коробок. Её конструкцию, ориентацию и положение следует подтвердить на утверждённом материале.Подача предварительно вырубленной запаечной плёнки — конфигурация для двух коробок
Термосварка бортиков — конфигурация для одновременной обработки двух коробокПоказана термосварка в конфигурации для одновременной обработки двух коробок. Температуру, давление и время выдержки необходимо подобрать и подтвердить на образцах коробки и плёнки.Термосварка бортиков — конфигурация для одновременной обработки двух коробок
Выгрузка после запайки — конфигурация для двух коробокПоказана выгрузка после запайки в конфигурации для двух коробок. Сбор готовых коробок и подключение последующего конвейера подтверждаются отдельно по интерфейсам площадки.Выгрузка после запайки — конфигурация для двух коробок
Наполнение коробки с маской для лица — дополнительная видеозаписьПоказан ещё один фрагмент наполнения коробки. Фактический способ дозирования и объём подтверждаются на образцах продукта.Наполнение коробки с маской для лица — дополнительная видеозапись

Съёмка производственного цикла отдельной конфигурации на две коробки за цикл

Здесь отдельно показан ещё один вариант оборудования для обработки двух коробок за цикл; его материалы не объединены с предыдущей конфигурацией.

Наполнение и запайка двух коробок — конфигурация для одновременной обработки, видео AПоказана конфигурация для одновременной обработки двух коробок. Совместимость с форматом коробки и результат запайки подтверждаются на реальных образцах.Наполнение и запайка двух коробок — конфигурация для одновременной обработки, видео A
Наполнение и запайка двух коробок — отдельная конфигурация для одновременной обработки, видео BПоказан ещё один вариант одновременной обработки двух коробок. Это отдельная конфигурация; её нельзя смешивать с видеозаписями оборудования для четырёх коробок.Наполнение и запайка двух коробок — отдельная конфигурация для одновременной обработки, видео B

Работа ротационной машины в конфигурации на четыре коробки | Видео

Эти видеоролики отдельно представлены как ориентир для конфигурации на четыре коробки за цикл. Они не подтверждают, что на фото и видео показаны одна и та же машина, оснастка или производительность. Итоговую конфигурацию и условия цикла следует подтвердить...

Работа роторной машины для одновременной обработки четырёх коробок — видео AПоказана отдельная конфигурация для одновременной обработки четырёх коробок. Производительность и область применения подтверждаются на соответствующих образцах и в окончательном проекте.Работа роторной машины для одновременной обработки четырёх коробок — видео A
Работа роторной машины для одновременной обработки четырёх коробок — видео BПоказан ещё один фрагмент работы конфигурации для четырёх коробок. Фактический темп необходимо подтвердить испытанием образцов.Работа роторной машины для одновременной обработки четырёх коробок — видео B
Показать ещё 2 видео работы оборудования на производстве
Работа роторной машины для одновременной обработки четырёх коробок — видео CПоказан ещё один фрагмент работы конфигурации для четырёх коробок. Эта видеозапись не является обещанием одинаковой производительности для всех проектов.Работа роторной машины для одновременной обработки четырёх коробок — видео C
Работа роторной машины для одновременной обработки четырёх коробок — видео DПоказан ещё один фрагмент работы конфигурации для четырёх коробок. Область применения определяется утверждённым проектом.Работа роторной машины для одновременной обработки четырёх коробок — видео D

От загрузки коробок до выгрузки: как машина наполняет и запаивает

В проекте-ориентире вручную устанавливают готовые пустые коробки, дозируют продукт по двум каналам A/B, укладывают предварительно вырубленную запаечную мембрану, одновременно термосваривают две позиции и механически выгружают коробки. В исходных данных указано: пятая позиция поворотного стола предназначена для выгрузки, шестая зарезервирована. Карточки описывают операции, а не соответствие «одна карточка — одна станция» и не гарантируют производительность. Укладка листов маски, прижим крышек и последующее оборуд...

Ручная загрузка пустых коробокВ показанной конфигурации оператор вручную устанавливает две готовые пустые коробки за цикл. Если нужна автоматическая подача, подберите питатель с учетом формата коробки и целевого такта.
Дозирование по двум каналамКаналы A/B дозируют продукт с учетом его свойств и требуемого объема; способ подтверждается на производственных образцах.
Укладка предварительно вырубленной мембраныМашина укладывает мембрану на отверстие коробки. Это не включает складывание, счет или укладку листов маски внутрь.
Одновременная запайка двух гнездДве позиции коробки одновременно термосвариваются на одной станции. Результат проверяют с коробкой, мембраной и представительными образцами.
Механическая выгрузка коробокВ проектных данных пятая позиция поворотного стола указана для выгрузки. Крышки, сбор продукции и последующее соединение сверяются с комплектом поставки.
Резервная позиция столаСогласно источнику, шестая позиция зарезервирована; это не означает наличие автоматического прижима крышек, этикетирования или другой операции.

Сначала продукт и операция, затем состав оборудования

Как коробка, продукт и запаечная плёнка влияют на процесс?

Сначала разберём условия позиционирования, дозирования и запайки самой упаковки. Реальные фото и видео помогают увидеть только показанные на них узлы и движения; конфигурация одного проекта не означает, что все коробки с масками обрабатываются одинаково.

01

Формат коробки и её бортик

Размер коробки, форма и положение её бортика, а также ориентация при загрузке влияют на позиционирование и зону запайки. Для коробки с внешней крышкой также нужно проверить, как крышка сочетается с корпусом.

02

Продукт и дозирование

Состояние продукта и требуемый объём дозирования влияют на способ наполнения и ход процесса. Конкретное решение определяют по фактическому продукту.

03

Запаечная плёнка и бортик коробки

Структуру, размер и запаиваемую сторону предварительно вырубленной плёнки нужно проверить вместе с условиями бортика коробки. По одному внешнему виду нельзя надёжно судить о результате.

04

Операции после запайки

Необходимость внешней крышки, контроля, транспортировки или последующей упаковки зависит от конструкции готового изделия и существующего производственного процесса.

Сначала продукт и операция, затем состав оборудования

Подготовьте эти сведения, чтобы точнее подобрать оборудование.

Необязательно сразу подготовить полный комплект данных. Образец коробки или чёткие фотографии помогут начать; сведения о продукте, плёнке и готовом изделии можно добавить позже.

Справочная конфигурация

  • В показанной конфигурации оператор вручную устанавливает две готовые пустые коробки за цикл. Если нужна автоматическая подача, подберите питатель с учетом формата коробки и целевого такта.
  • Дозированное наполнение по двум каналам; тип насоса и объем подтвердите на фактическом продукте.
  • Автоматическая укладка предварительно вырубленной запаечной пленки с последующей термосваркой двух коробок за один цикл.
  • В проектных материалах указаны шесть позиций поворотного стола: механическая выгрузка на пятой, шестая позиция зарезервирована.
  • Загрузку листовых масок, установку наружных крышек, маркировку, транспортировку и упаковку в короб необходимо отдельно согласовать в составе всей линии.

Что подготовить для подбора

  • Репрезентативный образец коробки или фото, на котором видны бортик, размеры и ориентация установки
  • Состояние продукта, требуемая доза и необходимые сведения о материале
  • Образец предварительно вырубленной запаечной плёнки либо данные о её структуре, размере и запаиваемой стороне
  • Информация о листовой маске или другом вкладыше внутри коробки и о необходимости внешней крышки

Сначала продукт и операция, затем состав оборудования

Какие параметры конфигурации сначала проверить на образцах?

01

Формат тары

Предварительно сформированная коробка; конструкцию, размеры отверстия и позиционирующую оснастку подтвердите на производственном образце.

02

Подача пустых коробок

В проектной конфигурации оператор вручную устанавливает две пустые коробки за цикл; автоматическая подача требует отдельной оценки.

03

Дозированное наполнение

Двухканальное сервоприводное дозирование; тип насоса и объем наполнения подтвердите на фактическом продукте.

04

Подача пленки и запайка

Автоматическая укладка предварительно вырубленной запаечной пленки и одновременная термосварка в двух позициях коробки; совместимость коробки и пленки подтвердите испытанием.

05

Компоновка поворотного стола

В материалах проекта указаны шесть позиций: выгрузка на пятой, шестая зарезервирована. Это проектный вариант, а не универсальная компоновка.

06

Укладка листовых масок в коробку

Это отдельная операция, не связанная с укладкой предварительно вырубленной запаечной пленки. Автоматическое складывание, подсчет или загрузка листовых масок требуют отдельной проработки конструкции.

07

Целевая производительность

Универсальное обязательство по такту не заявляется; производительность подтверждают непрерывным испытанием на согласованных образцах и по заранее определенным критериям приемки.

Пять вопросов: от установки коробки до запайки и выгрузки

01Проверить коробку и её бортик

Уточнить размеры коробки, форму бортика, ориентацию при установке и конструкцию внешней крышки.

02Уточнить продукт и дозу

Описать состояние продукта и требуемый объём дозирования, чтобы оценить операцию наполнения.

03Проверить предварительно вырубленную плёнку

Сопоставить структуру и размер плёнки, запаиваемую сторону и условия бортика коробки.

04Согласовать наполнение и запайку коробки

Обсудить рабочие позиции и условия испытания на репрезентативных образцах коробки, продукта и плёнки.

05Уточнить выгрузку и последующие операции

Определить, нужны ли внешняя крышка, контроль, транспортировка или вторичная упаковка.

Типовые варианты процесса

Какие этапы обычно учитывают от позиционирования коробки до запайки?

Ниже показана логика рассмотрения операций. Это не означает, что каждая машина имеет одинаковые позиции или комплектуется как готовая производственная линия.

01

Подача и позиционирование коробки

Сначала уточните формат коробки, её бортик и ориентацию, а также способ устойчивой подачи на рабочую позицию.

02

Дозирование продукта и запайка

Порядок дозирования, подачи предварительно вырубленной плёнки и термосваривания бортика определяют с учётом продукта, дозы и материала.

03

Выгрузка и последующие операции

Необходимость внешней крышки, контроля, транспортировки и вторичной упаковки зависит от конструкции готового изделия и условий площадки.

Оборудование для упаковки масок в коробки · начните с условий продукта

Сначала продукт и операция, затем состав оборудования

Часто задаваемые вопросы

Укладывает ли машина листовую маску в коробку автоматически?

В имеющейся референсной конфигурации описаны подача предварительно вырубленной запаечной плёнки и запайка бортика коробки. Это не означает, что машина автоматически складывает или укладывает листовую маску. Если такая операция требуется, её нужно отдельно включить в проект.

Можно ли сразу определить, подходит ли коробка?

Сначала необходимо проверить размеры отверстия, ровность бортика, жёсткость коробки и слой для запайки, а затем провести пробную запайку на образцах коробки для производства.

Можно ли использовать рулонную плёнку?

В референсной конфигурации используется предварительно вырубленная запаечная плёнка. Подача рулонной плёнки требует другого тракта и процесса, поэтому её нужно отдельно оценить для фактической упаковки.

Какова производительность оборудования?

На темп влияют формат коробки, продукт, объём наполнения, способ пополнения материала и критерии годности. Производительность следует определить после непрерывного испытания на образцах, согласованных обеими сторонами.

Можно ли установить внешнюю крышку после запайки?

Нужно проверить посадку на запаянной коробке и с фактической внешней крышкой, учитывая положение шва, бортик коробки и необходимый зазор.

Можно ли подключить машину к существующей линии?

Пришлите план размещения оборудования, высоту выгрузки, целевой темп и фотографии или чертежи интерфейсов. Мы сможем проверить сопряжение с конвейером, контролем и последующей упаковкой, а затем определить необходимый состав оборудования.

Отправить данные коробки и продукта

Ещё сравниваете формат коробки или способ упаковки? Начните с образцов

Расскажите о коробке, продукте, запаечной плёнке и текущих операциях упаковки. Для начала можно прислать фотографии коробки, короткое видео или чертёж. Сначала разберём условия, влияющие на процесс, а затем обсудим необходимость соответствующего оборудования и последующих рабочих позиций.

Репрезентативный образец коробки или фото, на котором видны бортик, размеры и ориентация установкиСостояние продукта, требуемая доза и необходимые сведения о материалеОбразец предварительно вырубленной запаечной плёнки либо данные о её структуре, размере и запаиваемой сторонеИнформация о листовой маске или другом вкладыше внутри коробки и о необходимости внешней крышки

Запрос

Форма онлайн-запроса

Укажите тип контейнера, материал укупорки, целевая скорость, состояние образца и целевой рынок.

* Укажите хотя бы адрес электронной почты или номер телефона/WhatsApp, чтобы мы могли ответить.

Пройдите проверку безопасности перед отправкой запроса.