Тема решения
Решение для наполнения и запайки коробок с масками: оборудование, материалы и испытания
Сравните оснастку на две и четыре позиции для наполнения и запайки коробок с масками. Подтвердите контейнер, продукт, пленку, загрузку и последующие интерфейсы; не выводите производительность из числа позиций.
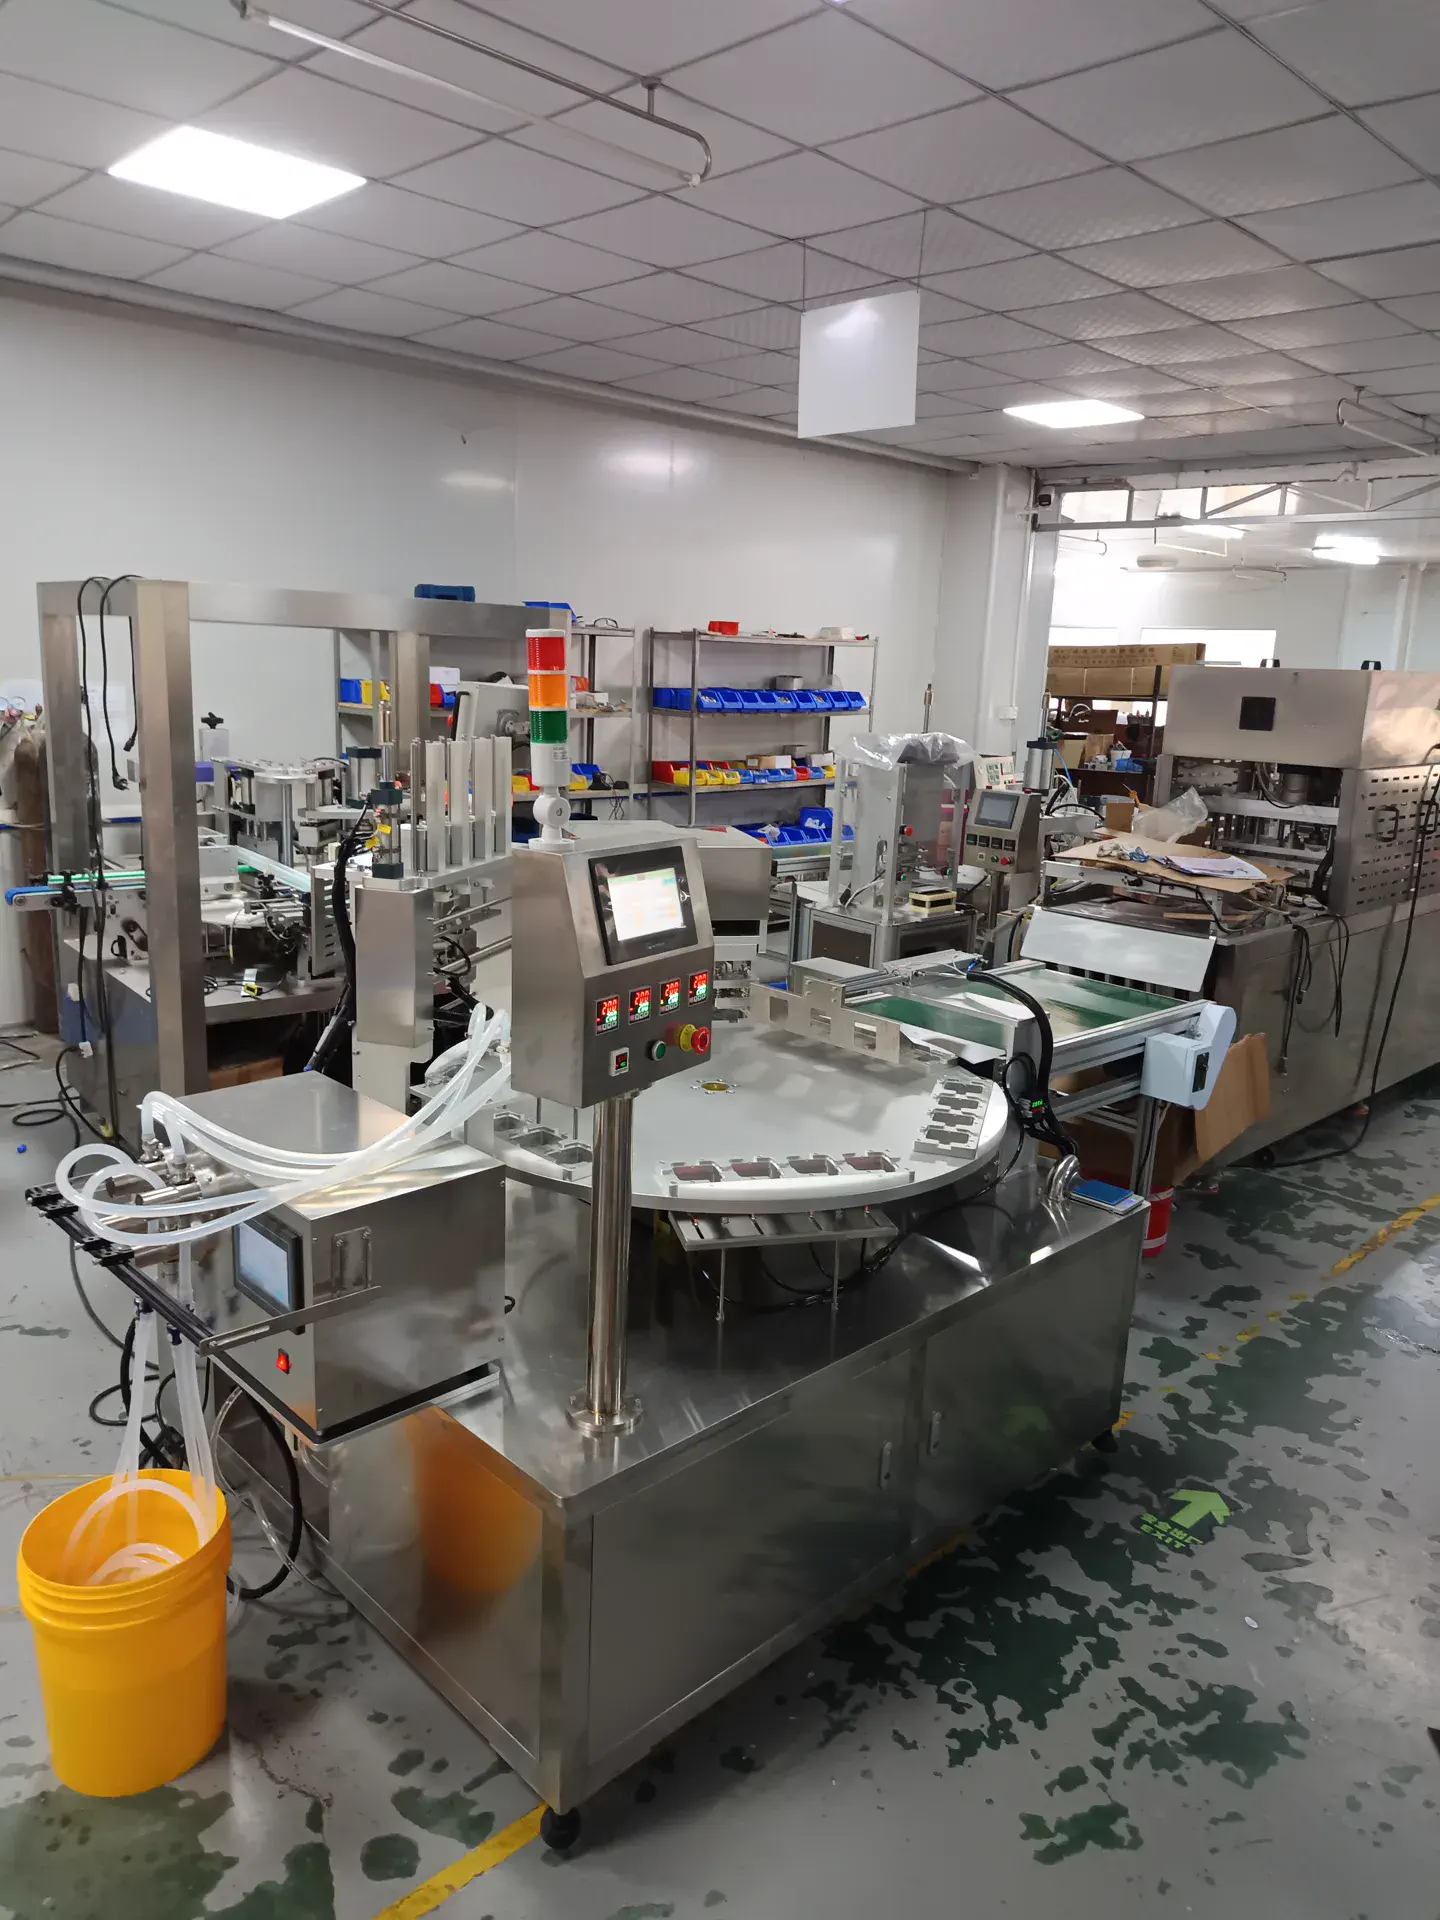
Конфигурация проекта и выбор оборудования
В таблице сопоставлены технологические варианты и варианты оснащения. Она не означает, что всё оборудование входит в стандартную комплектацию или должно последовательно соединяться в одну линию. Окончательную конфигурацию согласуют с учётом образцов, требований процесса и интерфейсов на площадке.
| Операция | Оборудование или сопроводительные материалы | Ключевые параметры конфигурации |
|---|---|---|
| Сначала подтвердить образцы продукта и упаковочных материалов | Готовая коробка, фактический продукт и предварительно вырубленная запаечная плёнка | На одном комплекте производственных образцов подтвердить совместимость машины и критерии приёмки. |
| Основной процесс: наполнение и запайка | Роторная машина для наполнения и запайки коробок с масками для лица | Соответствует подтверждённому маршруту: готовая коробка, дозирование продукта и термосваривание вырубленной плёнкой. |
| Визуальная проверка после запайки (опция) | Машина для визуального контроля и отбраковки укупорки | Выявляет заданные видимые дефекты по изображению и может отбраковывать соответствующие упаковки. |
| Перемещение и накопление после запайки (опция) | Конвейерная линия с буфером для пищевых упаковок | Соединяет посты контроля и сбора с учётом ориентации коробки, темпа станций и планировки участка. |
| Добавлять картонаж только при необходимости внешней складной коробки (опция) | Серия горизонтальных/вертикальных автоматических картонаторов | Помещает уже запаянное изделие в отдельную складную коробку; это не готовая продуктовая коробка, используемая запайщиком. |
Реальные материалы о работе оборудования
Сначала посмотрите, как коробки проходят через рабочие позиции до запайки и выгрузки
Видеоматериал показывает отдельный референсный проект для коробок с масками: работу поворотного стола, подачу предварительно вырубленной плёнки, термозапайку и выгрузку. Тип коробки, продукт, доза, материал плёнки и итоговый темп подтверждаются испытанием на репрезентативных образцах и согласованным перечнем требований.
- От загрузки пустых коробок и дозирования продукта до подачи предварительно вырубленной запаечной плёнки, термосваривания и выгрузки: состав оборудования определяют по образцам, целевому темпу и интерфейсам последующих операций.
Route comparison
- Проектов, где продукт дозируется в готовую коробку, а бортик закрывается предварительно вырубленной плёнкой.
- Референсная машина выполняет двухканальное дозирование, подачу вырубленной плёнки, синхронную термозапайку двух гнёзд и механическую выгрузку.
- Способ ручной установки коробок, формат тары, продукт, плёнку и темп испытания нужно согласовать отдельно.
- Если готовое изделие требует автоматического складывания, подсчёта и укладки листовых масок, а соответствующая операция не включена в проект.
- Основная машина — роторное оборудование для наполнения и запайки коробок с масками; последующее оборудование оценивается отдельно по интерфейсам.
- Изделий, в которых сложенные листовые маски нужно поместить в коробку до завершения дозирования или запайки.
- Раздельное определение обработки листа, его позиционирования в коробке и запайки помогает не пропустить необходимую операцию.
- Складывание листов, подсчёт и укладка в коробку не являются функцией подачи предварительно вырубленной запаечной плёнки.
- Если требуется только дозирование продукта и термозапайка бортика без укладки листового материала в коробку.
- Сначала предоставьте размеры листа, способ складывания и требования к размещению внутри коробки; затем оцените отдельный механизм или предшествующее оборудование.
- Проектов, где после запайки требуется непрерывный отвод, этикетирование или укладка готовой коробки в транспортную тару.
- При необходимости можно добавить установку крышки, этикетирование коробки, отвод на транспортёр или укладку в картон, отдельно согласовав интерфейсы и комплект поставки.
- Это отдельное последующее оборудование. Крышку, этикетирование и транспортировку нужно оценивать по коробке, темпу и доступному пространству.
- Если ещё не определены внешняя упаковка готового изделия, целевой темп или направление выгрузки.
- Сначала подтвердите крышку, поверхность для этикетки, уровень упаковки и интерфейсы; затем решите, нужно ли отдельное оборудование для крышки, этикетирования, транспортировки или картонирования.
Связанное оборудование / расходные материалы
Роторная машина для наполнения и запайки коробок с масками для лицаПри дозировании продукта в коробки для масок и их запайке важно согласовать позиционирование коробки, дозу и запаечную плёнку. На роторной машине эти операции можно распределить по позициям; варианты на два и четыре г...
Предлагаемое оборудование для визуального контроля подходит для запаянных коробок, которые можно стабильно снимать, и предназначено для выявления заранее определённых внешних дефектов. Угол обзора камеры, положение ко...
Конвейер с накопителем может перемещать упаковки между последующими постами. На готовых образцах проверьте опрокидывание, истирание, застревания и накопление при старт-стопной работе с учётом устойчивости основания, р...
Горизонтальный/вертикальный картонажный автомат работает с внешней складной картонной коробкой, а не с готовой продуктовой коробкой, используемой запайщиком. Испытайте комплектную упаковку с учётом размеров единичной...
Ключевой процесс
Подтвердите позиционирование, дозирование и цикл оператора на производственных коробках и фактическом продукте.
Тканевые маски и запаечная плёнка — разные материалы; укладка плёнки не означает загрузку масок.
Одновременная запайка двух позиций описывает справочную операцию, а не гарантированную производительность; в источнике шестая позиция стола указана как резервная.
Предлагаемый визуальный контроль подходит для запаянных коробок со стабильным изображением и определёнными видимыми дефектами. Проверьте поле зрения, ориентацию коробки, образцы дефектов и темп линии; он не заменяет испытания на утечку или прочность шва.
Конвейер с накопителем может перемещать упаковки между последующими постами. На готовых образцах проверьте опрокидывание, истирание, застревания и накопление при старт-стопной работе с учётом устойчивости основания, размеров, ориентации, целевого темпа и планировки.
Горизонтальный/вертикальный картонажный автомат работает с внешней складной картонной коробкой, а не с готовой продуктовой коробкой, используемой запайщиком. Испытайте комплектную упаковку с учётом размеров единичной коробки, ориентации продукта, развёртки картона, инструкции и аксессуаров.
Приёмку проводят по образцам и критериям, согласованным обеими сторонами, а не по одной демонстрации или числу станций.
Данные образцов
Сначала проверьте материал и размеры готовой коробки, форму отверстия и ровность бортика: от этого зависят позиционирование и площадь запайки.
Размеры коробки, конструкция бортика, его ровность и требования к внешней крышке.Состояние продукта, вязкость и доза на коробку влияют на дозирование; это необходимо проверить на реальном продукте. Это не означает автоматическое складывание или загрузку листов маски.
Фактический продукт, доза на коробку, вязкость, температура и требования к очистке.Проверьте совместимость запаиваемого слоя, структуры материала и размера крышки с бортиком. Предварительно вырубленные крышки и подача из рулона — разные решения; рулонная подача не предполагается в этой конфигурации.
Запаиваемый слой, структура и размер материала, а также предварительно вырубленный или рулонный способ подачи.Запланируйте непрерывное испытание на реальной коробке, продукте и пленке и согласуйте критерии внешнего вида и целостности запайки. Отдельно подтвердите необходимость и включение загрузки листов маски, внешних крышек, контроля, транспортировки и укладки в коробки.
Производственная коробка, реальный продукт и пленка; листы маски, внешняя крышка и потребности последующих операций, если применимо.Рассматривайте целевой темп как цель испытаний. Фактический цикл также зависит от ручной загрузки коробок, дозирования, подачи пленки и сбора; подтвердите его непрерывным испытанием, а не числом позиций стола.
Целевой темп, уже установленное оборудование, направление выгрузки и доступное пространство.Типичные ошибки выбора
Показать технические детали
Сначала различите запаечную плёнку и листовую маску
Этот маршрут предназначен для дозирования продукта в готовую коробку и запайки её бортика. В референсной конфигурации машина подаёт предварительно вырубленную запаечную плёнку и выполняет термосваривание. Если в готовой коробке должна находиться одна или несколько листовых масок, их складывание, подсчёт и укладка относятся к другим операциям. Автоматическую укладку масок нельзя выводить из факта автоматической подачи запаечной плёнки.
Скомпонуйте основную машину по референсному проекту
В референсном проекте оператор вручную устанавливает две пустые коробки за цикл; далее выполняются двухканальное сервоприводное дозирование, автоматическая подача предварительно вырубленной плёнки, синхронная термозапайка двух гнёзд и механическая выгрузка. В документации указаны шесть позиций поворотного стола: пятая используется для выгрузки, шестая оставлена резервной. Это описание конкретной проектной конфигурации, а не универсальная схема для всех роторных машин.
Все дополнительные операции подтвердите отдельно
В референсной машине подтверждены подача предварительно вырубленной запаечной плёнки и термосваривание бортика коробки. Если проекту требуются этикетирование самой плёнки, рулонная подача, автоматическое складывание или укладка листовых масок, вакуумирование либо модифицированная газовая среда (MAP), предоставьте образцы, материалы и условия испытания для отдельной оценки. Наличие механизма подачи плёнки не означает, что эти операции входят в комплект.
Испытывайте коробку, продукт и упаковочный материал вместе
До испытания подготовьте фактическую коробку, запаечную плёнку и продукт. Зафиксируйте размеры и ровность бортика, структуру запаиваемого слоя, дозу на коробку, вязкость, температуру, пенообразование и требования к очистке. Если используется внешняя крышка, проверьте её посадку на уже запаянной коробке. Рулонная и предварительно вырубленная плёнка подаются по-разному, поэтому совместимость нельзя предполагать заранее.
После запайки отдельно оцените крышку, этикетирование и транспортировку
Установка внешней крышки, этикетирование одной или нескольких сторон коробки, транспортировка и вторичная упаковка — отдельные последующие операции. Выбирайте их с учётом конструкции крышки, поверхности для этикетки, уровня упаковки и уже установленного оборудования. Последовательность и интерфейсы подтвердите согласованным чертежом и таблицей соединений. Эти устройства не выполняются основной машиной автоматически и сами по себе не означают, что создана полностью автоматическая линия.
Определите критерии приемки по результатам непрерывного испытания
Проведите непрерывный тест на согласованных образцах коробки, продукта и плёнки. Зафиксируйте пополнение материалов, остановки, действия оператора, состояние запайки и критерии годности упаковки. Целевой темп и условия приемки внесите в документ, согласованный обеими сторонами; число позиций стола и краткая демонстрация без нагрузки не заменяют испытание.
Как определить критерии запайки и приёмки испытаний
Проведите непрерывное испытание с производственными коробками, фактическим продуктом и запаечной плёнкой. Сначала согласуйте визуальные критерии: непрерывность шва, складки или смещение края, загрязнение зоны запайки и посадку внешней крышки. Затем определите количество образцов, длительность испытания и подходящий тест целостности запайки. Один запаянный образец или число станций машины не заменяют непрерывное приёмочное испытание.
От запайки до последующих операций: подбирайте линию под готовую упаковку
В базовый маршрут входят загрузка коробок на роторной машине, дозирование, укладка предварительно вырубленной плёнки, термосваривание и механическая выгрузка. Для контроля заданных видимых дефектов шва можно оценить систему визуального контроля с отбраковкой по образцам дефектов; она не проверяет утечки или прочность шва. Для соединения постов контроля и сбора можно рассмотреть конвейер с накопителем. Если для розничной упаковки нужна внешняя складная картонная коробка, оцените горизонтальный или вертикальный картонажный автомат на образцах и с учётом ориентации готовой упаковки. Все последующие модули опциональны; размеры, темп, интерфейсы и комплект поставки подтвердите испытанием.
Два или четыре контейнера за цикл? Сначала проверьте условия применения
Доступные заводские видеоматериалы показывают отдельные примеры оснастки на два и на четыре контейнера за цикл из разных видео-/конфигурационных групп. Это не означает, что одна и та же машина переключается между вариантами простой заменой формы. Вместе проверьте размеры и позиционирование горловины контейнера, время дозирования, подачу и укладку предварительно вырубленной пленки, термосварку и охлаждение, ручную или автоматическую загрузку, выгрузку и последующие интерфейсы. Четыре позиции не гарантируют вдвое большую производительность. Сначала предоставьте производственные образцы контейнера, продукта и пленки, целевой цикл и способ загрузки; затем подтвердите оснастку, компоновку станций, результаты непрерывного испытания и комплект поставки.
Частые вопросы
Может ли роторная машина автоматически укладывать листовые маски в коробку?
Имеющиеся материалы подтверждают дозирование продукта, подачу предварительно вырубленной запаечной плёнки, термосваривание и выгрузку. Автоматическое складывание или укладка листовых масок в коробку не подтверждены; при необходимости это нужно согласовать как отдельную операцию и оборудование.
Зачем нужны образцы коробки и запаечной плёнки?
Нужно проверить позиционирование коробки, состояние бортика, запаиваемый слой и подачу плёнки, а затем испытать температуру, давление и время запайки. Также важно убедиться, что после запайки внешняя крышка устанавливается без помех.
Можно ли заранее гарантировать фиксированное число упаковок в минуту?
Нет, число рабочих позиций само по себе не подтверждает производительность. Проведите непрерывное испытание на репрезентативных образцах с фактическим продуктом и плёнкой и заранее согласуйте критерии годности.
Входят ли в комплект транспортёр и оборудование для укладки продукции в транспортные короба?
Это не считается стандартной частью основной машины. Последующие операции оценивают отдельно с учётом направления выгрузки, уровня упаковки, размеров коробки, требуемого темпа и существующего оборудования.
Как принимать внешний вид и целостность запайки?
Проведите непрерывное испытание с производственными коробками, продуктом и запаечной плёнкой. Заранее согласуйте определения видимых дефектов, количество образцов и подходящий метод проверки целостности запайки, затем зафиксируйте критерии и результаты. Метод испытания зависит от продукта и требований заказчика.
Всегда ли исполнение на четыре позиции производительнее вдвое, чем на две?
Не обязательно. Число позиций описывает расположение оснастки; фактический выпуск также зависит от загрузки контейнеров, дозирования, укладки пленки, сварки и охлаждения, выгрузки и участия оператора. Доступные видео на две и четыре позиции относятся к разным референсным группам; они не доказывают прямое переключение одной машины и не гарантируют производительность. Проведите непрерывное испытание на производственных образцах и письменно согласуйте цикл и критерии приемки.