Тема решения
Автоматическая линия сборки двухкомпонентных пластиковых крышек: подача, запрессовка и контроль
Линия с двумя вибробункерами, роторной сборкой и запрессовкой, контролем отсутствующей/перевернутой детали и опциональной укупоркой.
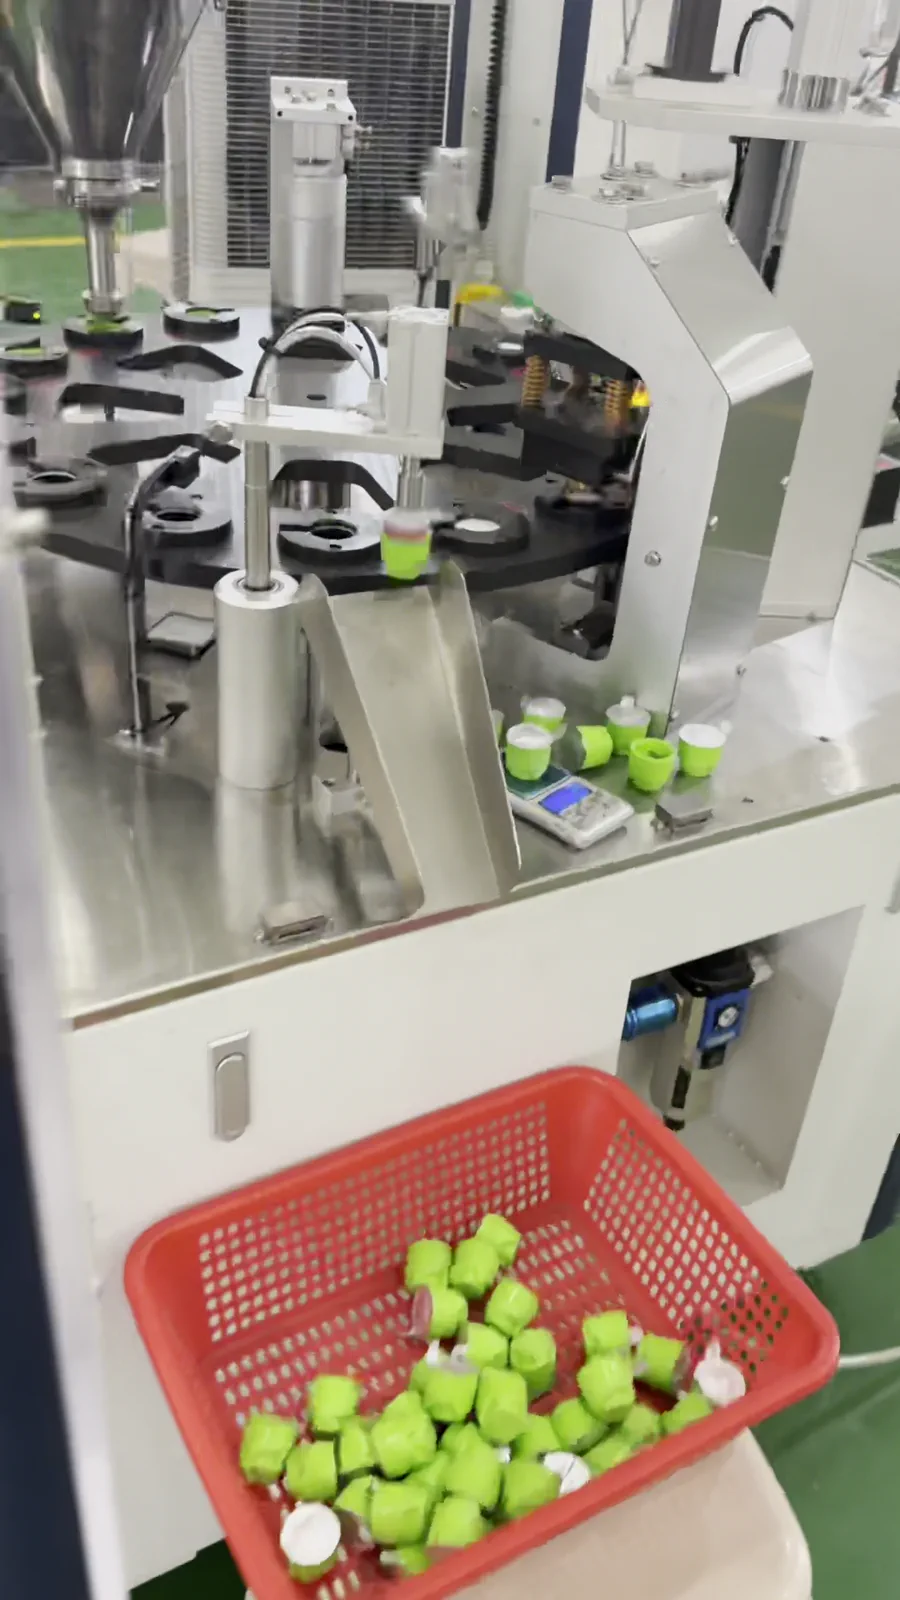
- Сначала определите ориентацию, соединение и критерии приемки наружной крышки и вставки; подачу и установку готовой крышки на тару добавляйте только при необходимости.
Краткое описание решения для вас
- Сборочная машина соединяет наружную крышку и вставку; установка готовой крышки на тару является последующей операцией.
- Для двух деталей обычно нужны отдельные питатели, изготовленные по образцам.
- Рекомендуемый маршрут: накопление → ориентация → роторное позиционирование → сборка/запрессовка → контроль → сбор или укупорка.
Route comparison
- Небольшие партии образцов, основная цель - сначала подтвердить направление сборки, положение запрессовки и пробную сборку готового изделия.
- Позволяет наблюдать допуски, деформацию, царапины и состояние защелкивания до автоматической подачи.
- Ручная загрузка не доказывает стабильность подачи вибрационного питателя и не отражает автоматический цикл.
- Если у проекта уже есть достаточное количество стабильных деталей и четкое требование двухлинейной автоматической сортировки, ручная позиция не должна быть окончательным решением.
- Можно сначала выполнить проверку сборки образцов, а затем перейти к маршруту с двумя вибрационными питателями CA310.
- Проекты, где партии внешней крышки и внутренней части стабильны, требуется раздельная ориентированная подача и сборка с запрессовкой на позициях поворотного стола.
- CA310 объединяет два вибрационных питателя, поворотный стол, сборку, запрессовку и пробную сборку готового изделия в одном индивидуальном оборудовании.
- Направляющие, приспособления, пуансоны и такт зависят от реальных компонентов крышки и не могут быть зафиксированы по универсальным размерам.
- Если детали все еще часто изменяются, или стандарты поверхности, деформации и защелкивания не определены, окончательная конфигурация должна быть подтверждена после утверждения образцов.
- Сосредоточиться на оценке YJ-CA310 и предоставить внешнюю крышку, внутреннюю часть и соответствующую горловину бутылки или корпус стакана.
- Проекты, где после сборки компонентов крышки требуется установить готовую крышку на бутылку или стакан в отдельной операции.
- Можно раздельно принимать сборку компонентов крышки и установку готовой крышки, запрессовку или завинчивание, что делает границы более четкими.
- Универсальное оборудование для завинчивания или запрессовки крышек не может заменить внутреннюю сборку двухкомпонентной крышки в CA310.
- Если клиенту нужна только установка готовой крышки на бутылку без внутренней сборки компонентов, CA310 не следует выбирать.
- CA310 выполняет сборку компонентов крышки, а потребность в установке на бутылку на последующем этапе сравнивается с оборудованием для завинчивания или запрессовки.
Связанное оборудование / расходные материалы
Автомат для сборки двухкомпонентных пластиковых крышекПроектная машина раздельно ориентирует наружную крышку и вставку, подает их в роторные приспособления, собирает, запрессовывает и выводит готовую крышку. Крышка шейкера — лишь одно применение. Подача, оснастка, усилие...
 Система подачи и установки крышек
Сортировка, транспортировка и установка крышек для Резьбовые крышки, пресс-крышки, внутренние пробки, нестандартные крышки
 Жидкостная фасовочная машина
Дозированная фасовка материалов для Бутылки, ведра, банки, мягкие пакеты
Ключевой процесс
Данные образцов
Внешняя крышка и внутренняя часть должны измеряться и испытываться в сборе для подтверждения подачи двумя вибрационными питателями, направления сборки и контактного положения запрессовки.
Предоставить реальные образцы внешней крышки, внутренней части и их полные чертежи с размерамиОкончательная горловина бутылки или корпус стакана используется для проверки того, что собранная крышка может быть легко надета, защелкнута и удержана; не следует проверять только две отдельные детали.
Предоставить реальную горловину бутылки или корпус стакана в качестве базы для пробной сборки готового изделияМатериал деталей, обработка поверхности и допустимые царапины влияют на контактную поверхность подачи и оценку внешнего вида готового изделия; необходимы контрольные образцы.
Указать материал деталей, обработку поверхности и допустимые стандарты царапинДля защелкивания, запрессовки или вырыва необходимо четко определить контрольное действие и годные образцы, которые будут использоваться для настройки позиции запрессовки и подтверждения готового изделия.
Определить метод приемки готового изделия, связанный с защелкиванием, запрессовкой или усилием вырываИспользуя образцы отсутствующих, перевернутых, смещенных, деформированных и поврежденных деталей, можно определить границы отбраковки, чтобы организовать позиции контроля и методы ручной проверки.
Перечислить образцы для определения отсутствующих, перевернутых, смещенных, деформированных и поврежденных деталейПроизводительность, площадь, инженерные коммуникации и направление сбора готовой продукции используются для проверки общей компоновки, операций пополнения и связи с последующим оборудованием.
Указать целевую производительность, площадь на месте, электропитание, пневматику и способ сбора готовой продукцииТипичные ошибки выбора
Показать технические детали
Реальная проблема клиента
Наша крышка для шейкера состоит из внешней крышки и внутренней части. Мы хотим автоматически сортировать их отдельно, а затем выполнить сборку и запрессовку. Как убедиться, что две детали не будут перевернуты, не пропущены, не поцарапаны и не повреждены, и чтобы готовое изделие можно было испытать на соответствующей горловине бутылки или корпусе стакана?
Сначала определить упаковочный маршрут
CA310 использует два вибрационных питателя для отдельной сортировки внешней крышки и внутренней части, а затем на позициях поворотного стола выполняет позиционирование, сборку, запрессовку и пробную сборку готового изделия. Решение должно быть основано на реальных образцах двух компонентов крышки и соответствующей горловины бутылки или корпуса стакана.
Ручная предварительная сборка и запрессовка
Подходит для: небольших партий образцов, когда основная цель - сначала подтвердить направление сборки, положение запрессовки и пробную сборку готового изделия. Преимущества: позволяет наблюдать допуски, деформацию, царапины и состояние защелкивания до автоматической подачи. Ограничения: ручная загрузка не доказывает стабильность подачи вибрационного питателя и не отражает автоматический цикл. Не рекомендуется: если у проекта уже есть достаточное количество стабильных деталей и четкое требование двухлинейной автоматической сортировки, ручная позиция не должна быть окончательным решением. Направление оборудования: можно сначала выполнить проверку сборки образцов, а затем перейти к маршруту с двумя вибрационными питателями CA310.
Автоматическая сборочная линия с двумя вибрационными питателями и поворотным столом
Подходит для: проектов, где партии внешней крышки и внутренней части стабильны, требуется раздельная ориентированная подача и сборка с запрессовкой на позициях поворотного стола. Преимущества: CA310 объединяет два вибрационных питателя, поворотный стол, сборку, запрессовку и пробную сборку готового изделия в одном индивидуальном оборудовании. Ограничения: направляющие, приспособления, пуансоны и такт зависят от реальных компонентов крышки и не могут быть зафиксированы по универсальным размерам. Не рекомендуется: если детали все еще часто изменяются, или стандарты поверхности, деформации и защелкивания не определены, окончательная конфигурация должна быть подтверждена после утверждения образцов. Направление оборудования: сосредоточиться на оценке YJ-CA310 и предоставить внешнюю крышку, внутреннюю часть и соответствующую горловину бутылки или корпус стакана.
Последующий маршрут установки готовой крышки на бутылку
Подходит для: проектов, где после сборки компонентов крышки требуется установить готовую крышку на бутылку или стакан в отдельной операции. Преимущества: можно раздельно принимать сборку компонентов крышки и установку готовой крышки, запрессовку или завинчивание, что делает границы более четкими. Ограничения: универсальное оборудование для завинчивания или запрессовки крышек не может заменить внутреннюю сборку двухкомпонентной крышки в CA310. Не рекомендуется: если клиенту нужна только установка готовой крышки на бутылку без внутренней сборки компонентов, CA310 не следует выбирать. Направление оборудования: CA310 выполняет сборку компонентов крышки, а потребность в установке на бутылку на последующем этапе сравнивается с оборудованием для завинчивания или запрессовки.
Рекомендуемый маршрут оборудования: Шаг 1: Подтверждение двух компонентов крышки и базы для пробной сборки
Сначала подтвердить ориентацию деталей, допуски, допустимую деформацию и метод пробной сборки готового изделия.
Рекомендуемый маршрут оборудования: Шаг 2: Двухлинейная ориентированная подача
Внешняя крышка и внутренняя часть должны быть отдельно проверены на разделение, ориентацию и стабильность непрерывной подачи.
Рекомендуемый маршрут оборудования: Шаг 3: Сборка на поворотном столе и запрессовка
На позициях поворотного стола выполняется позиционирование, сборка и запрессовка двух деталей, а риск повреждения контролируется в соответствии с образцами.
Рекомендуемый маршрут оборудования: Шаг 4: Проверка готовой продукции и интерфейс сбора
Только после четкого определения критериев приемки добавляются интерфейсы для проверки отсутствующих деталей, ориентации или позиционирования и сбора.
Частые вопросы
Сборка крышки и укупорка бутылки — одно и то же?
Нет. Сборка соединяет наружную крышку и вставку; укупорка устанавливает готовое изделие на тару.
Почему обычно нужны два вибропитателя?
Детали различаются геометрией, ориентацией, центром тяжести, материалом и требованиями к внешнему виду.
«Машина для крышек шейкера» — официальное название?
Это одно применение. Общая категория — автомат сборки и запрессовки двухкомпонентных пластиковых крышек.
Как исключить отсутствие, переворот и неполное соединение?
До выбора датчиков или зрения подготовьте образцы дефектов и пределы, затем проверьте питатели, дорожки, гнезда и пресс.
Можно ли переналаживать машину на много форматов?
Это зависит от общей геометрии и поведения подачи; дорожки, гнезда и прессовая оснастка могут требовать полного комплекта.
Какие данные нужны как минимум?
Наружная крышка, вставка, тара, чертежи, материалы, критерии соединения/внешнего вида, темп и необходимость последующей укупорки.